Une soudure qui passe avec succès un simple contrôle visuel peut tout de même présenter des défaillances en service. Par exemple, la porosité interne, la pénétration incomplète et une zone affectée par la chaleur durcie et fragile : aucun de ces défauts n’est visible de l’extérieur, mais chacun d’entre eux peut transformer un assemblage soumis à des charges en maillon faible d’un ensemble. Lorsque l'on remonte à l'origine des défaillances, la conclusion est presque toujours la même : le joint a été conçu sans véritable compréhension du principe même de l'assemblage des métaux par soudage.
Ce guide aborde les notions fondamentales dont vous avez besoin avant de vous adresser à un atelier de soudage. Il explique notamment ce qu’est le soudage, les principes physiques qui assurent la résistance d’un assemblage, le processus en sept étapes allant de la préparation à l’inspection, ainsi que les principales familles de procédés de soudage. Après l'avoir lu, vous serez en mesure de choisir la catégorie de procédé adaptée à votre matériau et à vos exigences de charge, de décrire vos attentes en matière de qualité dans le langage technique des ateliers, et d'éviter les retouches résultant d'un mauvais choix de procédé.
Qu'est-ce que le soudage ?
Définition et mécanisme fondamental
Le soudage est un procédé de fabrication qui permet d'assembler des matériaux — généralement des métaux, parfois des thermoplastiques — en provoquant leur fusion au niveau de l'interface. Son principe de base est simple : on applique de la chaleur, de la pression, ou les deux, afin que les pièces à assembler fondent pour ne former qu'un seul et même corps continu. On ajoute souvent un métal d'apport pour renforcer le joint, mais la caractéristique essentielle du soudage réside dans le fait que ce sont les matériaux de base eux-mêmes qui fusionnent entre eux.
En quoi le soudage diffère-t-il des autres méthodes d'assemblage ?
C'est cette fusion des métaux de base qui distingue le soudage de toutes les autres méthodes d'assemblage. À l'inverse, le brasage fort et le brasage tendre utilisent un métal d'apport à point de fusion plus bas pour imprégner les surfaces et maintenir les pièces ensemble, tandis que les matériaux de base restent solides — de sorte que le joint ne devient jamais du même matériau que le métal de base. De même, les fixations mécaniques et les adhésifs se contentent de maintenir les pièces en place sans modifier leur état physique. Le soudage et le rivetage, par exemple, se comportent très différemment face à la fatigue et aux vibrations, et cette différence détermine les performances d’un assemblage tout au long de la durée de vie du produit.
En atelier, un assemblage soudé revêt de l’importance pour trois raisons. Premièrement, il supporte une charge structurelle. Deuxièmement, elle assure l’étanchéité à la pression ou aux fluides. Et troisièmement, elle transmet les forces et la chaleur comme s’il s’agissait d’une seule et même pièce métallique. Lorsqu’un assemblage doit remplir l’une de ces fonctions, le soudage est généralement le premier choix — et les sections suivantes expliquent précisément pourquoi il est capable de mener à bien ces tâches.
Comment fonctionne le soudage : les principes physiques
Les liaisons atomiques et le bain de fusion
Tous les procédés de soudage reposent sur le même principe de base : rapprocher suffisamment les atomes de deux métaux pour former des liaisons métalliques. Concrètement, cela implique de chauffer le joint jusqu’à ce que les matériaux de base fondent, de sorte que les deux côtés partagent un seul bain de fusion. Une fois ce bain fondu solidifié, les atomes des deux côtés se réorganisent en une structure cristalline continue — et la soudure devient du même matériau que le métal de base. C'est précisément pour cette raison qu'une soudure correctement réalisée peut égaler, voire dépasser, la résistance du matériau de base.
Chaleur, pression et rôle de l'arc électrique
Deux forces permettent la liaison atomique : la chaleur et, dans certains procédés, la pression. Le soudage par fusion utilise uniquement la chaleur pour faire fondre la zone de jonction. En revanche, le soudage à l'état solide — tel que le soudage par ultrasons — utilise la pression et le frottement pour forcer les atomes à entrer en contact sans créer de bain de fusion. Par conséquent, le soudage à l'état solide convient aux métaux dissemblables et aux composants sensibles à la chaleur, pour lesquels la fusion risquerait de causer des dommages.
La grande majorité des soudages industriels sont des soudages à l'arc, dans lesquels l'arc électrique remplit deux fonctions à la fois. Une source d'alimentation envoie du courant à travers l'espace entre l'électrode et la pièce à souder, créant ainsi un arc dont la température dépasse les 6 000 °C — une chaleur suffisante pour faire fondre l'acier instantanément. Il existe deux types d’électrodes : les électrodes consommables, qui fondent et servent de métal d’apport dans la soudure, et les électrodes non consommables (comme l’électrode en tungstène utilisée dans le soudage TIG), qui restent intactes et nécessitent un fil d’apport séparé. Le soudeur ou la machine à souder contrôle l’apport de chaleur par le biais du courant, de la vitesse d’avance et de la technique — et ce contrôle détermine tout, de la profondeur de pénétration à la déformation de la pièce.
Protection : protéger le métal en fusion
Le métal en fusion réagit violemment avec l’oxygène et l’azote présents dans l’air. S’il reste à l’air libre, il forme des oxydes et des porosités qui affaiblissent la soudure de l’intérieur. C'est pourquoi les procédés de soudage par fusion utilisent un gaz de protection — argon, dioxyde de carbone ou hélium — ou un flux, qui génère un voile de gaz protecteur lorsqu'il brûle. Sans protection, il n'y a pas de soudure fiable. En effet, ce simple détail détermine si un assemblage résistera à la charge pendant des années ou s'il cédera prématurément en service.
Refroidissement et zone affectée par la chaleur
La phase de refroidissement est tout aussi importante que la phase de fusion. Le métal entourant la soudure — la zone affectée thermiquement — subit un échauffement et un refroidissement rapides qui modifient sa structure cristalline et sa dureté. Un refroidissement trop rapide provoque un durcissement de l’acier et le rend cassant ; à l’inverse, un refroidissement trop lent peut entraîner des déformations et des gauchissements. Une bonne pratique de soudage consiste à trouver le juste équilibre entre ces facteurs : une chaleur suffisante pour assurer une fusion complète, un contrôle précis pour limiter la taille de la zone affectée par la chaleur, et une attention particulière lors du refroidissement afin de préserver les propriétés mécaniques du joint.
Le processus de soudage à l'arc en sept étapes
Si l'on prend comme exemple le procédé de soudage à l'arc le plus courant, un cycle de soudage complet se déroule selon les sept étapes suivantes :
Préparation de l'articulation. Commencez par éliminer soigneusement toute trace d'huile, de rouille, de peinture et d'humidité des surfaces à souder. Les impuretés se vaporisent et bouillent dans le bain de fusion, ce qui crée une porosité qui affaiblit directement la soudure.
Mise en place et serrage. Ensuite, alignez précisément toutes les pièces et fixez-les à l'aide de serre-joints ou de soudures de positionnement, afin que l'assemblage ne se déplace pas lorsque la température augmente.
Connexion à la terre. Fixez ensuite solidement la pièce à souder au circuit de soudage afin que le courant dispose d'un circuit de retour complet. Une mauvaise mise à la terre entraîne des arcs instables et des défauts de soudure.
Allumage par arc électrique. Placez l'électrode en contact ou à proximité immédiate de la pièce à souder ; l'arc se forme et un bain de fusion commence à se former au niveau du joint.
Déplacement et formation des perles. Déplacez la torche le long du joint à une vitesse régulière tout en alimentant le fil, afin de former un cordon de soudure continu présentant la pénétration requise.
Solidification sous protection. Le gaz de protection ou le flux permet d'isoler le métal en cours de solidification de l'air jusqu'à ce que la soudure soit complètement solidifiée.
Contrôle des soudures. Enfin, avant que la pièce ne passe à l'opération suivante, vérifiez qu'elle ne présente ni pénétration, ni fissures, ni porosité, ni déformation.
Sauter une étape a un coût. Par exemple, des joints mal préparés entraînent de la porosité, et les pièces mal serrées se déplacent pendant le chauffage, ce qui provoque des erreurs dimensionnelles dans l'assemblage final. De même, une mauvaise mise à la terre fait dévier l'arc. L'étape d'inspection est le dernier contrôle qui permet de détecter la grande majorité des problèmes de qualité — sans quoi ces défauts seraient directement expédiés au client.
Principaux procédés de soudage : comparaison et choix
Six procédés courants de soudage par fusion
Les procédés de soudage se répartissent en trois grandes catégories : le soudage par fusion, le soudage à l'état solide, ainsi que le brasage et le soudage tendre. Parmi ceux-ci, le soudage par fusion occupe une place prépondérante dans la fabrication métallique. Voici les procédés que vous rencontrerez le plus souvent en production :
Processus
Catégorie
Comment ça marche ?
Meilleur pour
Soudage MIG
Fusion
Électrode en fil continu alimentée à travers le pistolet sous gaz de protection
Production à grand volume, acier et aluminium, automatisation aisée
Soudage TIG
Fusion
Électrode en tungstène non consommable, fil d'apport ajouté à la main
Matériaux fins, acier inoxydable, aluminium, finition haut de gamme
Soudage à l'électrode enrobée
Fusion
Électrode consommable recouverte d'un flux
Travaux en extérieur et sur le terrain, métaux communs rouillés ou peints, sections épaisses
Soudage à l'arc avec fil fourré
Fusion
Fil tubulaire avec flux à l'intérieur, gaz de protection externe en option
Travaux de construction lourde, tôles épaisses, débits de dépôt élevés
Soudage par résistance
Fusion
Les pièces sont serrées entre des électrodes ; un courant intense chauffe l'assemblage, tandis que la pression le forge.
Soudage par points de tôles, production automobile en grande série
Soudage au laser
Fusion
Le faisceau laser focalisé fait fondre la zone d'assemblage, créant ainsi une soudure étroite et profonde
Pièces de précision, matériaux minces, lignes de production automatisées
Les procédés MIG et TIG couvrent la plupart des besoins en matière de fabrication. Le choix entre ces deux procédés dépend du matériau, de l'épaisseur et des exigences en matière de finition de surface. De plus, la géométrie des assemblages est un autre facteur qui mérite une attention particulière : les assemblages bout à bout, à recouvrement et en angle conviennent chacun à des conditions de charge et à des méthodes de soudage différentes.
Soudage à l'état solide, brasage fort et brasage tendre
Le soudage à l'état solide — comme le soudage par friction et le soudage par ultrasons — assemble des pièces par pression et friction plutôt que par fusion. Il permet ainsi de souder des métaux dissemblables et des composants sensibles à la chaleur qui seraient endommagés par la fusion. Le brasage fort et le brasage tendre, quant à eux, ne font fondre qu’un métal d’apport à point de fusion inférieur ; les matériaux de base ne fondent pas, ce qui confère au joint une résistance thermique moindre, mais facilite son retouchage. Le soudage des plastiques obéit à sa propre logique d’assemblage.
Comment choisir le bon processus
Le choix du procédé doit reposer sur le matériau et les exigences spécifiques, et non sur des préférences personnelles. Le soudage par fusion permet d'obtenir les assemblages les plus résistants et les plus durables pour les métaux de structure. Toutefois, lorsque des matériaux dissemblables ou des risques de dommages thermiques rendent le soudage par fusion impossible, le soudage à l'état solide constitue l'alternative idéale. Le brasage fort et le brasage tendre, en comparaison, conviennent aux assemblages à parois minces, sensibles à la chaleur ou pouvant faire l’objet d’une retouche. En définitive, commencez par sélectionner la catégorie de procédé appropriée en fonction des conditions de charge, puis choisissez la méthode spécifique.
Guide de référence rapide sur la terminologie du soudage
Terme
Signification
Métal commun
Le matériau de base à assembler
Métal d'apport
Matériau ajouté au joint pour renforcer la soudure
Bain de fusion
Le métal en fusion au niveau du joint pendant le soudage
Gaz de protection
Gaz qui protège le bain de fusion contre la contamination atmosphérique
Flux
Composé qui nettoie le joint et forme un voile protecteur de gaz au fur et à mesure de sa combustion
Zone affectée par la chaleur
Métal de base situé autour de la soudure, qui est chauffé mais non fondu
Pénétration
La profondeur à laquelle la soudure pénètre dans le métal de base
Scories
Résidus durs laissés par le flux, qui doivent être éliminés après le soudage
Assemblage soudé
Un ensemble soudé fini
Ces termes couvrent l'essentiel du vocabulaire que vous entendrez dans le secteur du soudage. Si, au cours d'une discussion, un terme vous est inconnu, demandez des précisions sur-le-champ : après tout, comparé au coût d'une mauvaise interprétation d'un cahier des charges de soudage, le prix d'une question est négligeable.
Les principes fondamentaux de la sécurité en matière de soudage
Arc électrique. L'arc émet un rayonnement ultraviolet intense susceptible de provoquer des brûlures de la peau et des yeux. Par conséquent, portez toujours un casque à visière auto-obscurcissante et protégez toute la peau exposée.
Fumées de soudage. L'acier galvanisé et l'acier inoxydable dégagent des fumées nocives lorsqu'ils sont soudés. Par conséquent, veillez à assurer une bonne ventilation ou utilisez un système d'aspiration localisée dans la zone de travail.
Risque d'incendie. Des étincelles et des scories peuvent être projetées à plusieurs mètres de l'arc électrique. C'est pourquoi il convient d'éloigner tout matériau inflammable de la zone avant de commencer les travaux et de désigner une personne chargée de la surveillance anti-incendie.
Choc électrique. Avant de commencer à travailler, veillez à ce que vos gants soient secs, isolez votre corps de la pièce à usiner et vérifiez que la pince de mise à la terre est bien fixée.
La sécurité est également un critère à prendre en compte lors de la conception. Si une pièce oblige le soudeur à adopter une position inconfortable ou empêche de voir la soudure, le risque de défauts est accru — des défauts qui n’apparaîtront qu’au moment de l’inspection ultérieure. Par conséquent, le coût de leur réparation a posteriori est bien plus élevé que celui lié à l’optimisation de l’accessibilité des assemblages dès la phase de conception.
Résumé
Le soudage est un terme générique désignant toute une famille de procédés, mais son principe de base est simple : rapprocher suffisamment les atomes métalliques pour former des liaisons chimiques. Comprendre la définition, les principes physiques et les principales catégories de procédés de soudage vous permet de définir avec précision les exigences relatives aux assemblages, de communiquer efficacement avec les fournisseurs et d’éviter les retouches dues au choix d’un procédé inadapté. En résumé, choisissez la bonne catégorie de procédé en fonction des conditions de charge, veillez à ce que les assemblages restent propres et accessibles pour l’inspection, et vérifiez la pénétration et l’absence de défauts avant l’expédition des pièces — presque toutes les soudures défaillantes sont celles qui n’ont pas été examinées avec soin.
Si votre projet nécessite des pièces en tôle soudées, l’équipe de tôlerie de PartsMastery peut examiner votre conception et vos exigences en matière de soudage — il vous suffit de télécharger vos plans pour obtenir un devis instantané.
Foire aux questions
Quel procédé de soudage permet d'obtenir la soudure la plus résistante ?
Pour les structures en acier, le soudage MIG et le soudage à l'électrode enrobée offrent la résistance pratique la plus élevée, et une soudure correctement réalisée présente généralement une résistance équivalente à celle du métal de base. Cependant, la résistance dépend davantage de la pénétration et de la conception de l'assemblage que du nom du procédé lui-même ; les spécifications de soudage doivent donc se concentrer sur ces deux facteurs.
Quel est le procédé le plus adapté au soudage de tôles d'aluminium fines ?
Le soudage TIG est la technique privilégiée pour l'aluminium. L'aluminium étant un bon conducteur de chaleur et susceptible de se déformer facilement, le soudage TIG permet au soudeur de contrôler avec précision l'apport de chaleur et l'ajout de métal d'apport. Le soudage MIG permet également d'assembler l'aluminium, mais il nécessite un dévidoir à fil « push-pull » et des paramètres de procédé plus stricts pour éviter la perforation du matériau.
Le soudage permet-il d'assembler des métaux différents ?
Parfois, mais uniquement si l’on utilise le procédé adapté. Le soudage par fusion pose des difficultés avec les métaux dissemblables, car les différences de points de fusion et les réactions entre les alliages affaiblissent l’assemblage. En revanche, les procédés à l’état solide, tels que le soudage par friction et le soudage par ultrasons, permettent d’assembler certaines combinaisons de métaux dissemblables, tandis que le brasage est souvent la solution la plus pratique lorsque ni l’un ni l’autre des métaux de base ne peut être fondu.
Un assemblage soudé est-il toujours plus résistant que le métal de base ?
Pas nécessairement. Une soudure correctement réalisée peut atteindre, voire dépasser, la résistance du métal de base, mais une pénétration insuffisante, une porosité ou une zone affectée par la chaleur trop étendue peuvent faire de l'assemblage le maillon faible de l'ensemble. En fin de compte, ce sont la qualité de la soudure et la conception de l'assemblage qui déterminent le résultat final, et non le nom du procédé.
Combien coûte la fabrication d'une pièce soudée ?
La main-d'œuvre est le principal facteur de coût : plus il y a de points de soudure, plus les cordons de soudure sont longs et plus la préparation est complexe, plus le prix est élevé. De plus, l'emplacement de la soudure, la méthode de soudage et l'approche d'assemblage ont une incidence bien plus importante sur le coût que le nom du procédé ; c'est donc en simplifiant la disposition des soudures dès les premières étapes de la conception que l'on parvient le plus efficacement à maîtriser les coûts.



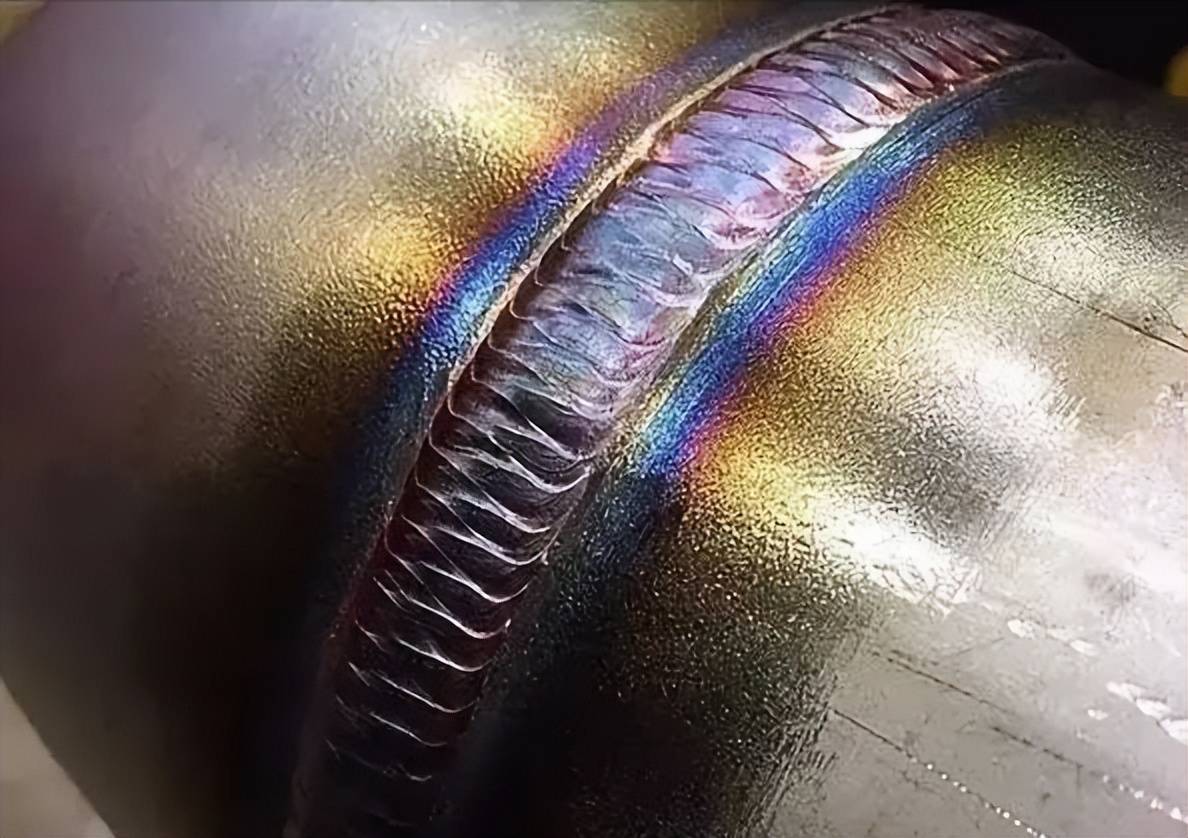 Ce guide aborde les notions fondamentales dont vous avez besoin avant de vous adresser à un atelier de soudage. Il explique notamment ce qu’est le soudage, les principes physiques qui assurent la résistance d’un assemblage, le processus en sept étapes allant de la préparation à l’inspection, ainsi que les principales familles de procédés de soudage. Après l'avoir lu, vous serez en mesure de choisir la catégorie de procédé adaptée à votre matériau et à vos exigences de charge, de décrire vos attentes en matière de qualité dans le langage technique des ateliers, et d'éviter les retouches résultant d'un mauvais choix de procédé.
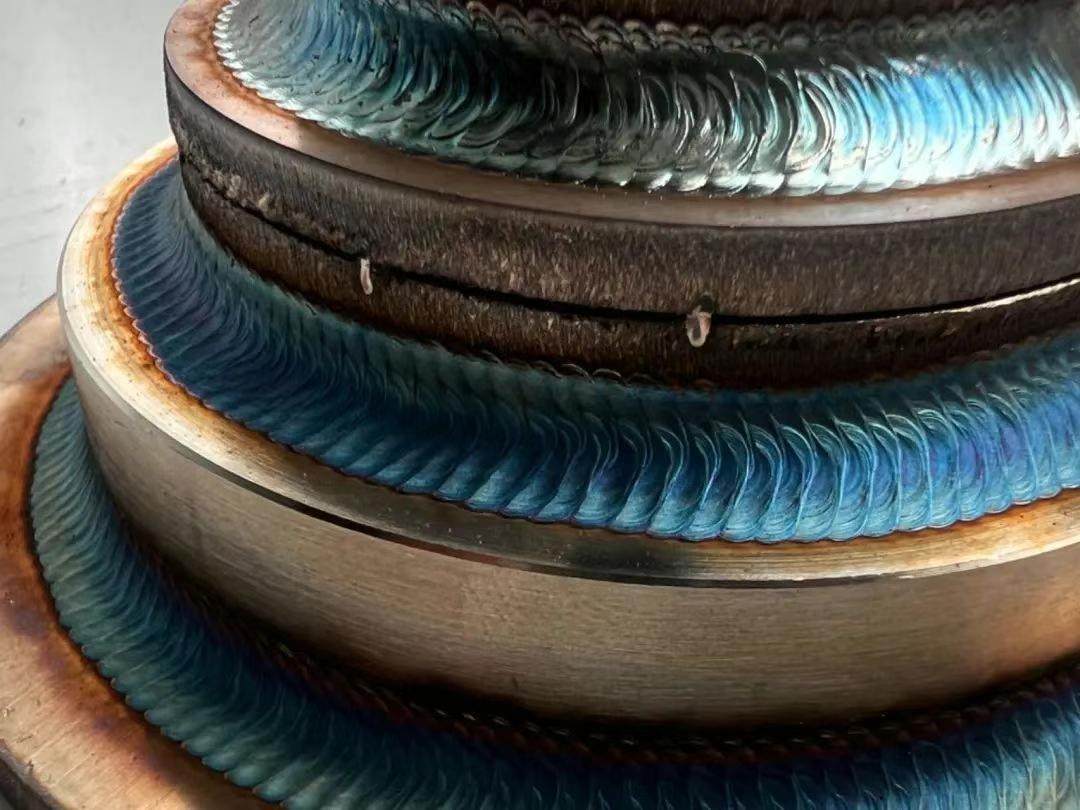 Tous les procédés de soudage reposent sur le même principe de base : rapprocher suffisamment les atomes de deux métaux pour former des liaisons métalliques. Concrètement, cela implique de chauffer le joint jusqu’à ce que les matériaux de base fondent, de sorte que les deux côtés partagent un seul bain de fusion. Une fois ce bain fondu solidifié, les atomes des deux côtés se réorganisent en une structure cristalline continue — et la soudure devient du même matériau que le métal de base. C'est précisément pour cette raison qu'une soudure correctement réalisée peut égaler, voire dépasser, la résistance du matériau de base.