



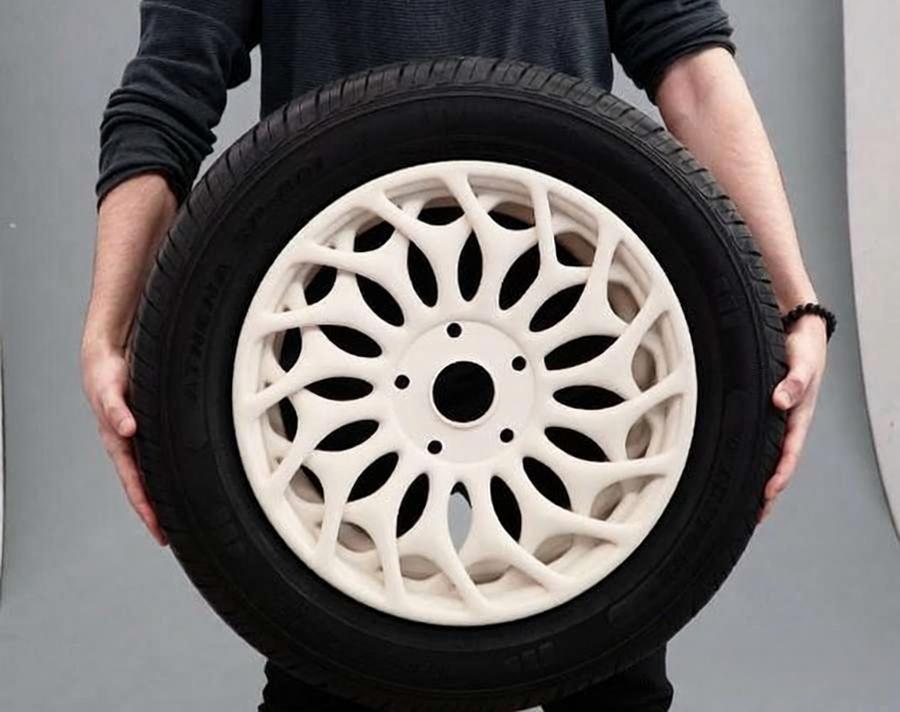
Un mismo modelo CAD puede fabricarse con numerosas tecnologías de impresión, pero no todos los métodos dan como resultado una pieza utilizable. Una pieza de resina con un acabado liso puede superar una revisión estética, pero ofrecer resultados engañosos cuando se somete a carga. Una pieza de nailon resistente puede superar las pruebas funcionales, pero su rugosidad superficial no cumple con los requisitos de un modelo destinado al cliente.
Para elegir el proceso de impresión 3D adecuado, hay que empezar por plantearse la siguiente pregunta: “¿Qué debe cumplir esta pieza?”. A continuación, hay que reducir las opciones en función del material, la geometría, los requisitos de superficie, la cantidad y el coste total de entrega. Este enfoque es mucho más fiable que elegir una máquina con la que ya se tiene experiencia o dar por sentado que la tecnología más reciente es siempre la mejor.
1. Define el objetivo para la etapa en la que te encuentras
Es posible que un mismo diseño requiera un proceso muy diferente en cada fase del desarrollo del producto. Define la cuestión fundamental que estás analizando en este momento, en lugar de intentar reproducir todas las características del producto final en el primer prototipo.
1.1 Validación del concepto y del tamaño
Los primeros prototipos conceptuales normalmente solo tienen que confirmar las dimensiones generales, la forma y la ergonomía. Un acabado superficial de alta calidad o unas propiedades mecánicas propias de la producción aumentan el coste sin aportar nada a la toma de decisiones.
En el caso de piezas más grandes con una geometría relativamente sencilla, el FDM suele ser una opción inicial rentable. Comprueba si las líneas de capa visibles ocultan detalles importantes y si los elementos pequeños se reproducen con la claridad suficiente para su revisión.
1.2 Ensayos de forma, ajuste y montaje
Las piezas utilizadas para la verificación del montaje requieren un control dimensional más riguroso. Identifica las superficies de acoplamiento, la ubicación de los orificios, las características de los elementos de fijación y los holguras antes de solicitar un presupuesto.
Es posible que no sea necesario que toda la pieza tenga una alta precisión. Limitar los requisitos estrictos a las interfaces funcionales ofrece al proveedor más margen para elegir un proceso más económico. Cuando la superficie tal y como se imprime no cumple los requisitos de ajuste, suele ser más práctico mecanizar esa interfaz tras la impresión que cambiar todo el proceso de fabricación.
1.3 Pruebas funcionales
Un prototipo funcional debe reproducir las propiedades que se están evaluando. Empieza por la dirección real de la carga y la temperatura de funcionamiento; a continuación, comprueba la presencia de sustancias químicas relevantes, la humedad, la radiación UV, los impactos o el desgaste.
El nombre del material por sí solo no basta. Un fotopolímero descrito como “similar al ABS”, por ejemplo, no reproduce íntegramente el rendimiento del ABS moldeado. Si los resultados de las pruebas se van a utilizar para aprobar un material de producción, hay que confirmar qué propiedades puede y cuáles no puede reproducir el sustituto impreso.
1.4 Evaluación estética
Los modelos estéticos dan más importancia a los detalles, la textura, el color, la transparencia y las marcas de soporte visibles. Los procesos SLA o PolyJet suelen ser un mejor punto de partida que los procesos optimizados para piezas funcionales duraderas.
El posprocesamiento es igual de importante. Es posible que la resina SLA transparente necesite lijado, pulido o recubrimiento para que el resultado sea visualmente nítido. No des por sentado que la transparencia de calidad óptica se consigue nada más salir de la impresora.
1.5 Uso final o producción de bajo volumen
Las piezas destinadas al uso final plantean requisitos de repetibilidad, inspección y documentación que no se aplican a los prototipos únicos. El proceso elegido debe garantizar el cumplimiento de las dimensiones críticas en todo el lote y ofrecer un grado de material adecuado.
La cantidad también influye en los aspectos económicos. Un proceso que resulta eficiente para una sola pieza puede que no ofrezca el mejor coste unitario cuando varias piezas pueden compartir una misma plataforma de fabricación.
2. Un marco práctico para la selección de procesos
Un marco de selección eficaz descarta las opciones inadecuadas siguiendo un orden fijo.
2.1 Empieza por la familia de materiales: polímeros o metales
La categoría del material es el primer filtro. Si la pieza requiere metal por motivos estructurales, térmicos, eléctricos o medioambientales, el SLM (fundición selectiva por láser) puede ser adecuado para geometrías complejas difíciles de mecanizar. Cuando el diseño presenta una geometría mecanizable y superficies que requieren una precisión crítica, el mecanizado CNC debe seguir formando parte de la comparación.
Las piezas de polímero ofrecen una gama más amplia de opciones. El proceso FDM utiliza filamento termoplástico, mientras que los procesos SLA y PolyJet emplean fotopolímeros. Los procesos SLS y MJF suelen fabricar piezas a partir de polvos de polímero, como el nailon. La técnica más adecuada depende de las propiedades del material que deba reproducir la prueba.
2.2 Dar prioridad a la apariencia o al rendimiento
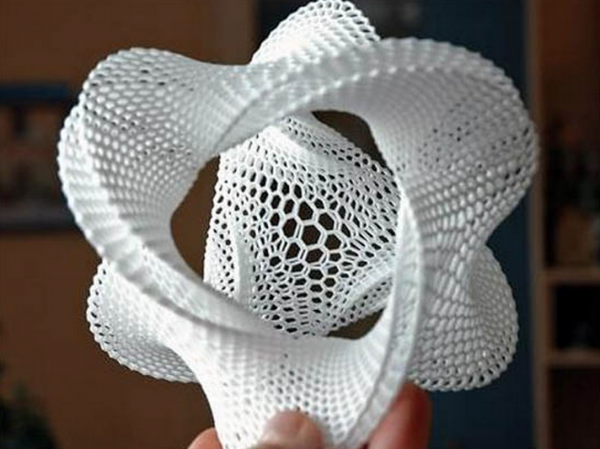
En el caso de los modelos visuales detallados, la calidad de la superficie puede ser el criterio de selección principal. Las tecnologías SLA y PolyJet se utilizan habitualmente para obtener superficies lisas y detalles finos. La tecnología PolyJet destaca cuando un modelo requiere varios colores o diferentes respuestas simuladas de los materiales.
Las piezas funcionales de polímero requieren una evaluación diferente. Dependiendo del tipo de nailon, los métodos SLS y MJF son los más habituales para componentes complejos de nailon. El FDM industrial es adecuado para piezas de gran tamaño, plantillas, accesorios de sujeción y otras aplicaciones que requieran termoplásticos de ingeniería.
Se trata de orientaciones iniciales, no de normas fijas. El grado del material establece el rendimiento de referencia. La orientación de la impresión y el tamaño de la pieza determinan el grado de repetibilidad de ese rendimiento. Los ajustes de la máquina y la capacidad del proceso del proveedor deben verificarse en función de los requisitos críticos.
2.3 Análisis de las necesidades de mantenimiento y eliminación de polvo
Técnicas como FDM, SLA, PolyJet y SLM pueden requerir soportes para determinados elementos. El contacto con los soportes puede dejar marcas, y las herramientas de retirada necesitan acceso físico a la zona apoyada.
Las tecnologías SLS y MJF utilizan el polvo circundante para sujetar las piezas durante la fabricación, lo que permite crear geometrías complejas sin necesidad de soportes. Sin embargo, aún es necesario eliminar el polvo residual. Las cavidades cerradas o los canales internos estrechos pueden resultar difíciles o imposibles de limpiar por completo.
2.4 Confirmación de la representatividad del material
Decide si el proyecto necesita el material de producción exacto o solo un comportamiento simulado. Es posible que un prototipo visual solo necesite el color y el acabado superficial adecuados, mientras que una prueba de carga puede requerir una rigidez definida, una respuesta al impacto o unos límites de temperatura.
Cuando ningún material impreso reproduce la pieza de producción con la precisión suficiente, los prototipos funcionales mecanizados con CNC pueden ofrecer resultados de prueba más útiles.
2.5 Tener en cuenta la cantidad y la fase de producción
En el caso de las piezas individuales, la preparación y el posprocesamiento pueden suponer una parte importante del coste total. En la producción en serie, la utilización de la plataforma de impresión cobra mayor importancia. Las tecnologías SLS y MJF permiten llenar un lecho de polvo con múltiples piezas, mientras que la rentabilidad de otros procesos depende en mayor medida de la orientación de las piezas y del uso de soportes.
El proceso óptimo puede variar entre la validación del concepto, la validación de ingeniería y la producción puente. Por lo general, resulta más práctico utilizar tecnologías diferentes en cada fase que intentar que un único proceso satisfaga todas las necesidades.
3. Asignar los escenarios habituales al proceso adecuado
Las recomendaciones que figuran a continuación son puntos de partida, no normas fijas. La elección final sigue dependiendo del tipo de material, el tamaño de la pieza, las condiciones de funcionamiento y la capacidad del proveedor.
| Escenario | Inicio recomendado | Por qué encaja | Comprobaciones clave |
| Modelo conceptual de bajo coste | FDM | Rentable para comprobaciones básicas de geometría y dimensiones | Textura de la superficie y resolución de los detalles |
| Prototipo cosmético detallado | SLA | Detalles precisos y superficies lisas | Comportamiento de la resina y marcas de soporte |
| Modelo visual transparente | SLA + acabado | La resina transparente con pulido o recubrimiento mejora la transparencia | Requisitos de claridad y condiciones de visualización |
| Modelo multicolor o multimaterial | PolyJet | Simula diferentes colores y reacciones de los materiales | Durabilidad y uso a largo plazo |
| Carcasa o soporte funcional de nailon | SLS o MJF | Adecuado para piezas de polímero complejas | Tipo de nailon, tolerancias y acabado superficial |
| Lote de pequeños componentes de nailon | SLS o MJF | Empaquetado eficiente de camas | Coherencia y coste final |
| Plantilla o accesorio termoplástico de gran tamaño | FDM industrial | Gran tamaño de impresión y plásticos técnicos | Orientación de las capas y estabilidad dimensional |
| Pieza metálica compleja | SLM | Ideal para canales internos y estructuras ligeras | Deformación térmica y margen de mecanizado |
| Pieza compleja con interfaces de precisión | Impresión 3D + CNC | Combina la geometría de fabricación aditiva con elementos mecanizados | Sistemas de referencia y acceso para el mecanizado |
Los cambios en los requisitos del proyecto pueden modificar el proceso recomendado. Por ejemplo, en el caso de una vivienda, se podría empezar con SLS para las pruebas funcionales del nailon, pasar a SLA para la evaluación del aspecto y, posteriormente, cambiar a MJF cuando la producción en serie se convierta en la prioridad. Por lo tanto, la selección del proceso debe ajustarse a las necesidades técnicas del momento, y no a una preferencia permanente por una tecnología concreta.
4. Comprobaciones de restricciones de material y geometría
Una tecnología de impresión 3D adecuada debe cumplir tanto los requisitos de material como los de geometría. Si solo se evalúa uno de estos aspectos, se puede obtener una pieza que se imprima correctamente pero que no supere la prueba prevista.
4.1 Adaptar el material al objetivo de la prueba
Traduce las necesidades de la aplicación en requisitos específicos del material. En lugar de pedir “plástico de alta resistencia”, define la carga y el modo de fallo probable. Un dispositivo de fijación rígido tiene necesidades muy diferentes a las de una carcasa de encaje a presión o una junta flexible.
Confirma las propiedades pertinentes:
- Rigidez, resistencia al impacto o flexibilidad
- Calor, sustancias químicas, humedad o exposición al aire libre
- Color, transparencia o aspecto de la superficie
- Certificados de los materiales o registros de solicitud necesarios
- Si las propiedades simuladas de los materiales de producción son aceptables
4.2 Evaluar la accesibilidad de la asistencia
Las estructuras de soporte influyen en la geometría y el aspecto. Siempre que sea posible, mantén los soportes alejados de las superficies estéticas importantes. Si los soportes se encuentran dentro de una cavidad, comprueba que las herramientas de extracción puedan acceder a ellos sin dañar los elementos cercanos.
4.3 Plan de retirada del polvo
La impresión en lecho de polvo sin soportes no implica que la geometría no tenga restricciones. Las cavidades deben contar con aberturas de escape, y los canales internos deben disponer de espacio suficiente para su limpieza.
Las cavidades selladas pueden retener polvo, lo que altera la masa final de la pieza. Incluso cuando hay aberturas, los pequeños canales curvos pueden retener material.
4.4 Comprobación del espesor de las paredes y de los detalles pequeños
Comprueba que las paredes delgadas, los pasadores, el texto, las ranuras y los orificios pequeños sean compatibles con la máquina y el material seleccionados. Las dimensiones nominales del CAD no garantizan que estos elementos se mantengan intactos tras la impresión, la limpieza o el posprocesamiento.
No apliques un mismo valor mínimo de grosor de pared a todos los procesos. Una pared que funcione bien en SLA puede comportarse de forma diferente en FDM, SLS, MJF, PolyJet o SLM.
4.5 Tener en cuenta la orientación de la construcción y la distorsión
La orientación de la impresión determina dónde los soportes entran en contacto con la pieza y en qué superficies se aprecian las líneas de capa. También influye en la variación dimensional y en la forma en que la pieza soporta la carga.
Las piezas fabricadas mediante FDM son más sensibles a las cargas aplicadas entre capas. Las piezas impresas en metal pueden presentar tensiones residuales y requerir soportes, tratamiento térmico o material de mecanizado. Las grandes superficies planas y los cambios bruscos de espesor también aumentan el riesgo de deformación. Estas características deberían dar lugar a una revisión del diseño para la fabricación (DFM) antes de la oferta definitiva.
4.6 Comprobar los límites de tamaño de la compilación
Las piezas que superen el volumen de impresión disponible pueden dividirse y unirse, pero esto da lugar a juntas, requisitos de alineación y posibles variaciones en la resistencia.
Antes de dividir un diseño, compara la impresión montada con la obtenida mediante FDM de gran formato, mecanizado u otro proceso. Una solución de una sola pieza puede suponer un mayor coste inicial, pero puede ofrecer resultados más representativos.
5. Acabado superficial, tolerancias e inspección
La altura de la capa y la precisión dimensional no son lo mismo. Incluso cuando un proceso crea capas muy finas, pueden producirse contracciones, deformaciones, distorsiones relacionadas con los soportes o variaciones en el acabado.
Marca las dimensiones críticas en un dibujo en 2D. No esperes que todas las superficies CAD tengan el mismo nivel de control. Céntrate en las superficies de acoplamiento, las superficies de estanqueidad, la ubicación de los orificios, las roscas y los puntos de referencia de ensamblaje.
Define el posprocesamiento antes de la producción. Lo primero es la limpieza: hay que retirar los soportes y el polvo residual. A continuación, las piezas estéticas pueden lijarse, pulirse, teñirse o pintarse. Las piezas metálicas y las interfaces de precisión pueden someterse a un tratamiento térmico o a un mecanizado secundario.
Adapta la inspección a la finalidad de la pieza. Es posible que un modelo conceptual solo requiera una comprobación visual. En cambio, un conjunto funcional puede requerir la medición de dimensiones críticas. La producción en serie también puede requerir registros de materiales o un informe de inspección del primer artículo.
Aplicar tolerancias estrictas solo cuando afectan al funcionamiento permite evitar costes innecesarios. Además, ofrece al proveedor una mayor flexibilidad en cuanto a la orientación de las piezas y la selección de procesos.
6. Coste, plazo de entrega y procesos alternativos
El precio de impresión más bajo no siempre equivale al coste más bajo de la pieza entregada. Una comparación significativa debe tener en cuenta todo el trabajo realizado antes y después de la fabricación.
El tamaño de la pieza y la altura de impresión influyen en el tiempo de procesamiento. Los soportes aumentan el consumo de material y el trabajo de retirada. Cuando varias piezas comparten una misma plataforma, la disposición optimizada en el lecho de polvo mejora la eficiencia de la impresión. También hay que tener en cuenta el acabado, el mecanizado secundario, la inspección y el riesgo de retoques.
La impresión es solo una parte del proceso de entrega. En el caso de la impresión con lecho de polvo, el enfriamiento y la eliminación del polvo influyen en el momento en que una pieza puede pasar a la fase de inspección. En el caso de piezas estéticas o de precisión, el acabado y la verificación dimensional pueden llevar más tiempo que la propia impresión. El envío no se inicia hasta que se hayan completado estas fases.
Cuando la fabricación aditiva no ofrece ninguna ventaja clara en cuanto a la geometría o al utillaje, puede que otros procesos sean más adecuados:
- Mecanizado CNC: Ten en cuenta cuándo la pieza requiere un material apto para la producción, características de precisión mecanizables o un acabado superficial predecible.
- Moldeo al vacío: Útil para la elaboración de lotes de productos cosméticos repetibles una vez aprobado el patrón maestro.
- Moldeo por inyección: Evalúa en qué momento el volumen de repetición, el rendimiento de los materiales de producción y la uniformidad de las unidades empiezan a justificar la inversión en utillaje.
- Fabricación híbrida: Imprime una pieza compleja y, a continuación, mecaniza los orificios críticos, las superficies de sellado, las roscas o los puntos de referencia.
No existe un umbral de volumen universal que defina cuándo pasar de la impresión al moldeado. El tamaño de la pieza, la complejidad del molde, los cambios de diseño previstos y los pedidos repetidos influyen en el umbral de rentabilidad. Si el diseño es estable y es probable que haya pedidos posteriores, comparar el moldeado por inyección desde el principio puede evitar un cambio innecesario de proceso más adelante.
Antes de enviar una revisión de procesos, prepara lo siguiente:
- Archivos CAD en 3D y planos de dimensiones críticas
- Uso previsto y objetivos de validación
- Propiedades requeridas de los materiales o sustitutos aceptables
- Cantidad y demanda prevista de reposición
- Requisitos relativos a la superficie, el color y la inspección
- Condiciones de funcionamiento y fecha prevista de entrega
Esta información permite al proveedor comparar el rendimiento real de las piezas entregadas, en lugar de seleccionar un proceso basándose únicamente en la geometría.
7. Puntos clave
El mejor proceso es aquel que ofrece resultados útiles para la fase actual del proyecto. Puede variar a medida que el diseño avanza desde la revisión del concepto hasta las pruebas funcionales y la producción.
PartsMastery ofrece múltiples procesos de impresión 3D, además de servicios de posprocesado y mecanizado CNC. Sube tus archivos CAD a través de la plataforma e indica la intención del diseño, el uso previsto, las dimensiones críticas, los requisitos de material, la cantidad y las especificaciones de acabado. Nuestro equipo de ingeniería puede revisar el diseño y recomendar la ruta de proceso más adecuada antes de que comience la producción.
Preguntas frecuentes
¿Debo especificar un proceso o describir los requisitos de mi pieza?
Aunque tengas un proceso preferido, describe los requisitos funcionales. Define las características fundamentales que determinan si la pieza supera la inspección o funciona según lo previsto. De este modo, el proveedor podrá confirmar el proceso o recomendar una alternativa más adecuada.
¿Se pueden mecanizar posteriormente las piezas impresas en 3D?
Sí. El mecanizado secundario resulta muy útil para orificios críticos, roscas, superficies de sellado y planos de referencia. El diseño debe contar con un margen de mecanizado adecuado, superficies de sujeción estables y espacio suficiente para el acceso de las herramientas.
¿Cuándo debería pasar de la impresión 3D al moldeo por inyección?
Se debe evaluar el moldeo cuando el diseño sea estable y la demanda recurrente comience a justificar la inversión en utillaje. El rendimiento del material de producción, la uniformidad de las unidades, los requisitos de acabado superficial y el volumen previsto son más importantes que un simple umbral de cantidad.
¿Puedo utilizar distintos procesos en las distintas fases de la creación de prototipos?
Sí. Los primeros modelos pueden fabricarse mediante FDM, la evaluación del aspecto puede realizarse mediante SLA y las pruebas funcionales con nailon pueden llevarse a cabo mediante SLS o MJF. A medida que aumentan los requisitos en cuanto a los materiales de producción y la repetibilidad, el proyecto puede pasar posteriormente al mecanizado CNC o al moldeo por inyección.