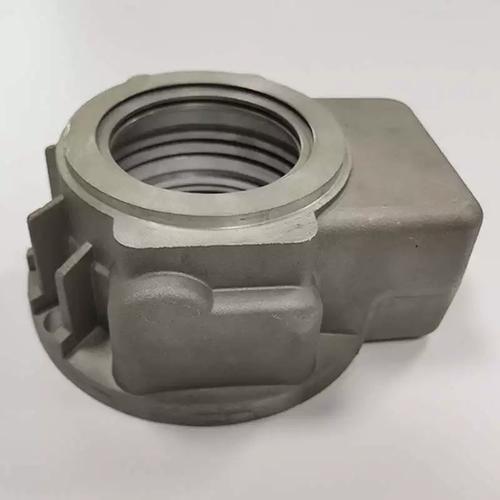
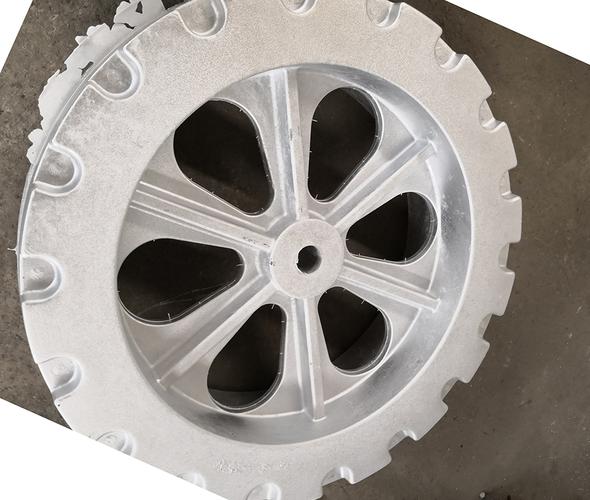
Sobald Sie in eine Gussform investieren, sind diese Kosten unwiderruflich. Die Wahl des falschen Verfahrens kostet weit mehr als nur einen geringfügig höheren Stückpreis. Sie kann zu unvollständiger Füllung in dünnwandigen Bereichen, zu Blasenbildung an der Oberfläche nach der T6-Wärmebehandlung aufgrund eingeschlossener Poren oder zu Stückkosten führen, die selbst bei steigendem Produktionsvolumen nicht sinken. Das Aluminium-Schwerkraftgussverfahren nimmt im Spektrum der Verfahrensauswahl eine entscheidende Schlüsselposition ein. Dieser Leitfaden stellt diese Grenze anhand konkreter Daten dar, erläutert, in welchen Bereichen das Schwerkraftgussverfahren dem Hochdruckguss überlegen ist, und bietet eine Checkliste für Lieferanten, bevor Sie sich für den Werkzeugbau entscheiden.
Was ist Aluminium-Schwerkraftguss?
Der Aluminium-Schwerkraftguss ist ein Verfahren mit Dauerformen. Geschmolzenes Aluminium wird in den Hohlraum einer wiederverwendbaren Stahl- oder Eisenform gegossen und füllt diesen unter Einwirkung der Schwerkraft vollständig aus – es wird kein äußerer Druck ausgeübt. Die Form wird vor jedem Zyklus vorgewärmt und mit einem Trennmittel beschichtet. Das Metall wird über eine obere Gießwanne zugeführt, und der Guss wird entnommen, sobald er erstarrt und abgekühlt ist.
In der Fachliteratur wird dieses Verfahren manchmal als “Aluminium-Schwerkraftguss” oder “Dauerformguss” bezeichnet. Alle drei Begriffe beziehen sich auf dieselbe Methode. Zum Vergleich: Beim Niederdruckguss wird das Metall mithilfe eines unter Druck stehenden Angusskanals nach oben durch den Anguss gedrückt, während beim Hochdruckguss das Metall mit einem Druck von mehreren hundert bar eingespritzt wird. Beim Schwerkraftguss wird überhaupt kein Druck eingesetzt – er beruht ausschließlich auf der statischen Höhe des Metalls im Gießbecken.
Im Vergleich zum Sandguss liefert die Metallform beim Schwerkraftguss Zyklus für Zyklus gleichbleibende Hohlraumabmessungen – zwischen den Serien ist keine Umrüstung erforderlich. Diese Wiederholbarkeit ordnet den Schwerkraftguss sowohl hinsichtlich der Kosten als auch der Konsistenz zwischen Sandguss und Hochdruckdruckguss ein.
So funktioniert der Aluminium-Schwerkraftguss
Vom geschmolzenen Aluminium bis zum fertigen Gussteil gliedert sich der Prozess in sechs Schritte:
Vorwärmen und Beschichten von Formen. Die Dauerform auf 200–300 °C erhitzen und ein feuerfestes Trennmittel gleichmäßig aufsprühen. Die Formtemperatur bestimmt direkt den Metallfluss und die Geschwindigkeit der Hautbildung.
Schließen und Festklemmen. Die beiden Formhälften miteinander verriegeln. Sandkerne und Metalleinsätze sind bereits so positioniert, dass sie Innenhohlräume und Hinterschneidungen bilden.
Ausgießen und Befüllen. Ein Bediener gießt geschmolzenes Aluminium in das obere Gießbecken. Die Füllgeschwindigkeit hängt von der Gießhöhe und der Gestaltung des Angusskanals ab und ist nicht an einen festen Maschinenzyklus gebunden.
Verfestigung. Metall erstarrt von der Hohlraumwand nach innen hin. Durch Angüsse wird die Erstarrungsschrumpfung aufgefangen, um die Querschnitte dicht und schrumpffrei zu halten.
Formöffnung und Entnahme. Die Form öffnet sich, und das Gussteil fällt aufgrund der Schwerkraft heraus oder wird durch Auswerferstifte herausgedrückt.
Endbearbeitung und Wärmebehandlung. Entfernen Sie Angüsse und Steige, und reinigen Sie anschließend die Oberflächen durch Kugelstrahlen oder Trommeln. Sofern die Legierung dies zulässt, führen Sie eine T5- oder T6-Wärmebehandlung durch, um die mechanischen Eigenschaften zu verbessern.
Das Kippgießen stellt eine stabilere Alternative dar. Die Gussform dreht sich während des Füllvorgangs von der horizontalen in die vertikale Position, sodass das Metall gleichmäßig in den Formhohlraum fließt und dabei nur minimale Turbulenzen und Lufteinschlüsse entstehen. Dieses Verfahren ermöglicht eine besser kontrollierte gerichtete Erstarrung und verringert die Abhängigkeit vom Können des Bedieners.
Die Anordnung der Angusskanäle und der Speisekanäle bestimmt, ob die Erstarrungsschrumpfung in Richtung des Angusses oder in Richtung der Formwand zieht. Dies ist die zentrale konstruktive Herausforderung beim Schwerkraftguss – und genau der Grund, warum sich eine Überprüfung der Fertigungsfähigkeit (DFM) vor dem Werkzeugbau bezahlt macht.
Gängige Aluminiumlegierungen und ihre Eigenschaften
A356 ist die bewährte Legierung für strukturelle Schwerkraftgussteile. Nach der T6-Wärmebehandlung erreichen ihr Festigkeits-Gewichts-Verhältnis und ihre Duktilität Werte, die Sandguss und herkömmlicher Druckguss nicht erreichen können. Gemäß EN 1706 weisen A356-T6-Prüfstangen eine Mindestzugfestigkeit von 290 MPa, eine Streckgrenze von 210 MPa und eine Dehnung von 4% auf.
Andere Legierungen eignen sich für spezifische Anwendungen. A319 eignet sich gut für Motor- und Getriebegehäuse, bei denen ein gewisses Risiko für Heißrisse akzeptabel ist. 6061 bietet eine hervorragende Schweißbarkeit für Rahmenkonstruktionen, die eine Verbindung nach dem Guss erfordern. A380 ist in erster Linie eine Hochdruckdruckgusslegierung, kann aber auch im Festformguss verwendet werden, sofern die Teilauflagen dies zulassen.
Rahmen, bei denen nach dem Schweißen eine bestimmte Festigkeit erforderlich ist
A380
Messe in einer Dauerform
Begrenzt
Allgemeine Gehäuse, vor allem HPDC
Auslegungsgrenzen und Prozessparameter
Das Schwerkraftgießen verfügt über einen stabilen, aber klar definierten Prozessbereich. Die folgenden branchenüblichen Parameter legen die Grenze zwischen Gussrohlingen und fertigbearbeiteten Teilen fest:
Maßtoleranz: ISO 8062-3 DCTG 8–10. Etwa ±0,3–0,6 mm auf den ersten 25 mm.
Mindestwandstärke: 3–5 mm. Ohne Druckunterstützung verformt sich die Metallhaut, bevor dünne Abschnitte ausgefüllt werden.
Oberflächenrauheit: Ra im Gusszustand 1,6–6,3 µm.
Bearbeitungszugabe: 1,5–2,0 mm an den zu bearbeitenden Flächen.
Entwurfswinkel: 0,5°–3° bei Stahlmatrizen.
Stückgewicht: Von einigen Gramm bis zu etwa 50 kg.
Bei der Festlegung von Entformungs- und Bearbeitungszugaben für A356-Gussteile ist eine lineare Schrumpfung von ca. 1,3% einzuplanen. Andernfalls kann es vorkommen, dass die Abmessungen des Gussteils bereits vor Beginn der Bearbeitung die Zeichnungstoleranzen überschreiten. Falls die Abmessungen des Gussteils im Rohzustand die Anforderungen der Zeichnung nicht direkt erfüllen, kann eine nachträgliche CNC-Bearbeitung diese Lücke schließen.
Schwerkraftguss vs. Hochdruckdruckguss
Dickwandiger Schwerkraftguss (links) im Vergleich zu dünnwandigem Druckguss (rechts)
Beide Verfahren nutzen Dauerformen, lösen jedoch unterschiedliche technische Probleme. Treffen Sie Ihre Wahl anhand von Wirtschaftlichkeit und Bauteilanforderungen, nicht aus Gewohnheit. Wenn ein Bauteil nach einer T6-Wärmebehandlung Belastungen aushalten muss oder wenn das Produktionsvolumen die hohen Kosten für Hochdruckwerkzeuge nicht rechtfertigt, ist das Aluminium-Schwerkraftgussverfahren die bessere Wahl. Außerdem werden so die bei dünnwandigen Hochdruckbauteilen häufig auftretenden Gaseinschlüsse vermieden – ein Problem, das oft die anschließende Wärmebehandlung einschränkt.
Bei Losgrößen von nur wenigen hundert Teilen ist der Sandguss nach wie vor die wirtschaftlichste Wahl – selbst der Schwerkraftguss lässt sich in dieser Größenordnung kaum rechtfertigen. Stellen Sie sich die Auswahl des Gussverfahrens als eine dreistufige Leiter vor: Sandguss für Prototypen und kleine Stückzahlen, Schwerkraftguss für mittlere Losgrößen und wärmebehandelte Strukturteile sowie Hochdruckdruckguss für dünnwandige Bauteile in Massenproduktion.
Wann sollte man sich für den Aluminium-Schwerkraftguss entscheiden?
Der Schwerkraftguss ist die richtige Wahl, wenn die meisten der folgenden Bedingungen zutreffen:
Das Bauteil muss einer T6-Wärmebehandlung unterzogen werden, um Festigkeit und Zähigkeit zu gewährleisten.
Es handelt sich um ein Bauteil, das eine tragende Funktion erfüllt und daher eine innere Festigkeit aufweisen muss.
Das Produktionsvolumen liegt im mittleren Bereich – etwa 500 bis 50.000 Teile pro Charge.
Die Auslegungswandstärke beträgt mehr als 3 mm.
Das Budget für Werkzeuge ist begrenzt und reicht nicht aus, um die Kosten für den Hochdruckguss zu decken.
Umgekehrt sollte auf Hochdruckguss umgestellt werden, wenn die Wandstärke unter 2 mm liegt, das Jahresvolumen Hunderttausende erreicht, die Toleranzanforderungen bei ±0,1 mm liegen oder die Oberflächen nahezu fertiggeformt sein müssen, ohne dass eine Nachbearbeitung zulässig ist.
So wählen Sie einen Anbieter für Schwerkraftguss aus
Bevor Sie die Kosten für den Werkzeugbau begleichen, sollten Sie Aluminium-Schwerkraftgießereien anhand dieser sechs Kriterien bewerten:
Eigene Werkzeugfertigung. Gießereien, die ihre eigenen Gussformen entwerfen und fertigen, haben eine bessere Kontrolle über Lieferzeiten und Überarbeitungszyklen.
Legierungs- und Wärmebehandlungsbereich. Erkundigen Sie sich, welche Klassenstufen angeboten werden und ob die Klassenstufen T5/T6 intern unterrichtet oder ausgelagert werden.
Prüfverfahren. Achten Sie auf Röntgenprüfungen zur Überprüfung der inneren Integrität, Koordinatenmessgeräte zur Maßprüfung und Gussprüfstäbe zur Überprüfung der mechanischen Eigenschaften.
Integrierte Nachbearbeitung. Die Durchführung von Bearbeitung, Strahlen und Oberflächenveredelung unter einem Dach verkürzt die Gesamtdurchlaufzeit erheblich.
Qualitätszertifizierungen. ISO 9001 bildet die Grundlage; für die Automobilbranche gilt ISO 16949, für die Medizintechnik ISO 13485.
DFM-Feedback-Funktion. Ein Lieferant, der vor der Werkzeugherstellung kommentierte Zeichnungsprüfungen durchführt, kann Ausschuss beim Erstmuster verhindern.
Aluminium-Schwerkraftgussverfahren bei PartsMastery
PartsMastery betreibt ein zertifiziertes Gussnetzwerk mit über 60 Druckgussmaschinen, das nach ISO 9001, ISO 16949 und ISO 13485 zertifiziert ist. Unser Werk in Shenzhen vereint Werkzeugbau, Guss, CNC-Bearbeitung und Oberflächenveredelung in einem koordinierten Arbeitsablauf – so gelangen Schwerkraftgussteile von der Gussform zum fertigen Produkt, ohne das Werk zu verlassen.
Zu den verfügbaren Aluminiumgüten gehören ADC10, A380, ADC12, Reinaluminium, DM6, HA6, HA4 und 6063. Die anschließende CNC-Bearbeitung gewährleistet eine Maßgenauigkeit von ±0,01 mm.