



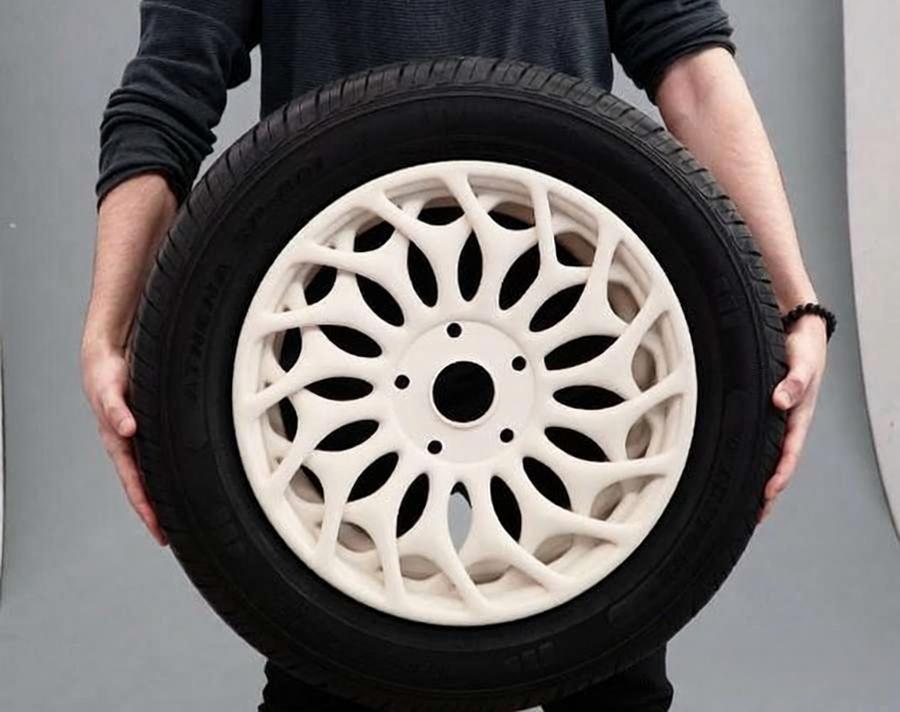
同一个CAD模型可以使用多种打印技术进行制造,但并非每种方法都能生产出可用的零件。一个表面光滑的树脂零件可能通过外观审查,但在受力时却会产生误导性的结果。一个耐用的尼龙零件可能通过功能测试,但其表面粗糙度却达不到面向客户的模型的要求。.
选择合适的3D打印工艺首先要问自己:“这个零件必须满足什么要求?”然后根据材料、几何形状、表面要求、产量以及总交付成本来缩小选择范围。这种方法远比选择一台熟悉的机器,或者一味认为最新技术总是最好的要可靠得多。.
1. 明确当前阶段的目标
同一项设计在产品开发的每个阶段可能需要截然不同的流程。请明确当前正在验证的核心问题,而不是试图在第一个原型中复现最终产品的所有特性。.
1.1 概念与尺寸验证
早期概念模型通常只需确认整体尺寸、形状和人体工学设计。高端表面处理或量产级机械性能不仅会增加成本,却无法为决策提供更多依据。.
对于几何形状相对简单的较大零件,FDM 通常是一个经济实惠的起点。请注意观察可见的层纹是否遮挡了重要细节,以及细微特征是否能够清晰地呈现出来以便审查。.
1.2 形状、配合及装配测试
用于装配验证的零件需要更严格的尺寸控制。在询价之前,请先确定配合面、孔位、紧固件特征及间隙。.
整个零件可能并不需要高精度。将严格的精度要求限定在功能性接口上,能为供应商提供更大的选择空间,使其能够选择更经济的工艺。当打印后的表面无法满足装配要求时,与改变整个制造流程相比,在打印后对该接口进行机械加工往往更为实用。.
1.3 功能测试
功能性原型应能够再现待评估的性能。首先采用实际的载荷方向和工作温度,然后检查相关化学物质、湿度、紫外线、冲击或磨损的影响。.
仅凭材料名称是不够的。例如,一种被描述为“类似 ABS”的光固化树脂,并不能完全复制注塑 ABS 的性能。如果测试结果将用于批准一种生产用材料,请确认所打印的替代材料能够体现哪些性能、又无法体现哪些性能。.
1.4 外观评价
外观模型更注重细节、质感、颜色、透明度以及可见的支撑痕迹。与针对耐用功能性零件优化的工艺相比,SLA 或 PolyJet 通常是更好的起点。.
后处理同样重要。透明的SLA树脂可能需要打磨、抛光或涂层处理,才能呈现出视觉上的通透效果。不要以为打印出来就能直接达到光学级透明度。.
1.5 终端用途或小批量生产
终端使用部件对可重复性、检验和文件记录提出了相关要求,而这些要求并不适用于一次性原型。所选工艺必须能在整个批次中保持关键尺寸,并提供合适的材料等级。.
产量也会影响经济性。对于单个零件而言高效的工艺,当多个零件可以共用一个制造平台时,未必能实现最佳的单位成本。.
2. 一个实用的工艺选择框架
一个有效的筛选框架会按照固定的顺序排除不合适的选项。.
2.1 从材料类别开始:聚合物或金属
材料类别是首要的筛选标准。如果零件出于结构、热学、电气或环境方面的原因需要使用金属,那么对于难以通过传统加工工艺实现的复杂几何形状,选择性激光熔融(SLM)技术可能更为合适。当设计包含可加工的几何形状和关键精密表面时,应将数控加工(CNC)纳入比较范围。.
聚合物零件提供了更广泛的选择。FDM工艺使用热塑性线材,而SLA和PolyJet则使用光固化树脂。SLS和MJF通常使用尼龙等聚合物粉末来制造零件。选择哪种工艺取决于测试需要再现哪些材料性能。.
2.2 优先考虑外观还是性能
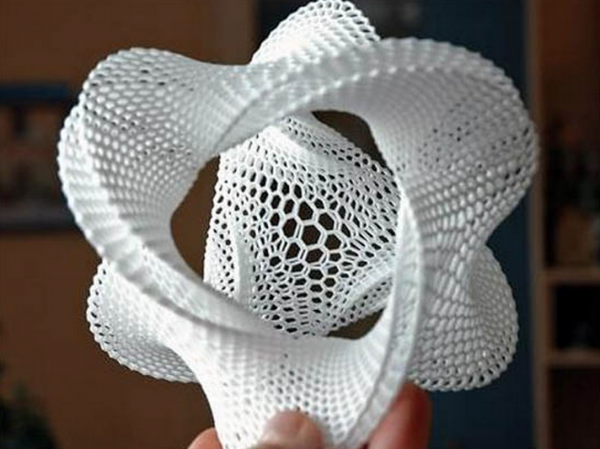
对于需要精细视觉效果的模型,表面质量可能是首要的筛选标准。SLA和PolyJet技术通常用于制作表面光滑、细节精致的模型。当模型需要多种颜色或模拟不同材料的特性时,PolyJet技术尤为突出。.
功能性聚合物零件需要采用不同的评估方法。根据尼龙的牌号不同,SLS和MJF是制造复杂尼龙部件的常用方法。工业级FDM技术适用于大型零件、工装、夹具以及其他需要工程热塑性塑料的应用。.
这些只是初步指导,并非固定规则。材料等级决定了性能基准。打印方向和零件尺寸则决定了该性能的可重复性。必须根据关键要求,对机器设置和供应商的工艺能力进行验证。.
2.3 审查支持措施和除粉需求
FDM、SLA、PolyJet 和 SLM 等工艺在加工某些特征时可能需要支撑结构。支撑结构与工件的接触可能会留下痕迹,且去除支撑时,工具需要能够直接接触到被支撑的区域。.
SLS 和 MJF 技术在制造过程中利用周围的粉末对零件进行支撑,从而能够实现复杂的无支撑几何形状。不过,残留的粉末仍需清除。封闭的空腔或狭窄的内部通道可能难以甚至无法彻底清理干净。.
2.4 确认材料的代表性
确定该项目需要的是确切的生产材料,还是仅需模拟其行为。视觉原型可能只需正确的颜色和表面处理,而载荷测试则可能需要特定的刚度、冲击响应或温度限制。.
当没有任何打印件能足够准确地体现生产部件时,通过数控加工制成的功能性原型可能带来更有价值的测试结果。.
2.5 考虑数量和生产阶段
对于单件零件,准备和后处理可能占总成本的很大一部分。对于批量生产,构建平台的利用率变得更为关键。SLS和MJF技术可以在粉末床中放置多个零件,而其他工艺的经济性则更多地取决于零件的摆放方向和支撑结构的使用情况。.
在概念验证、工程验证和过渡生产阶段,最佳工艺可能各不相同。在每个阶段采用不同的技术,通常比强行让一种工艺满足所有需求更为可行。.
3. 将常见场景与正确的流程相匹配
以下建议仅供参考,并非硬性规定。最终选择仍取决于材料等级、零件尺寸、工作条件以及供应商的能力。.
| 场景 | 推荐入门 | 为什么合适 | 关键检查 |
| 低成本概念模型 | FDM | 对于基本的几何形状和尺寸检查而言,性价比高 | 表面纹理与特征分辨率 |
| 详细的外观原型 | 服务级协议 | 精细的细节和光滑的表面 | 树脂的行为与支撑痕迹 |
| 透明的可视化模型 | SLA + 后处理 | 对透明树脂进行抛光或涂层处理可提高其透明度 | 对清晰度和观看条件的要求 |
| 多色或多材料模型 | PolyJet | 模拟不同的颜色和材质效果 | 耐用性与长期使用 |
| 功能性尼龙外壳或支架 | SLS 或 MJF | 适用于复杂的聚合物零件 | 尼龙等级、公差和表面处理 |
| 一批小型尼龙零部件 | SLS 或 MJF | 高效的床铺布置 | 一致性与最终成本 |
| 大型热塑性塑料夹具或工装 | 工业级FDM | 大尺寸构建和工程塑料 | 层向与尺寸稳定性 |
| 复杂金属零件 | SLM | 适用于内部通道和轻型结构 | 热变形与加工余量 |
| 具有精密接口的复杂零件 | 3D打印 + 数控加工 | 将增材制造的几何形状与机加工特征相结合 | 基准面与加工可达性 |
项目要求的变更可能会导致推荐工艺的调整。例如,某住房项目可能最初采用SLS工艺进行尼龙功能测试,随后改用SLA工艺进行外观评估,待批量生产成为首要任务时,再转为MJF工艺。因此,工艺选择应依据当前的工程需求,而非一成不变地偏好某项技术。.
4. 材料与几何约束检查
合适的3D打印技术必须同时满足材料和几何形状的要求。如果仅评估其中一方面,可能会导致零件虽然成功打印出来,却无法通过预期的测试。.
4.1 根据测试目标选择材料
将应用需求转化为具体的材料要求。与其要求“高强度塑料”,不如明确载荷和可能的失效模式。刚性定位夹具的需求与卡扣式外壳或柔性密封件的需求截然不同。.
确认相关属性:
- 刚度、抗冲击性或柔韧性
- 高温、化学物质、湿度或户外暴露
- 颜色、透明度或表面外观
- 所需材料证书或申请记录
- 模拟的生产材料性能是否可接受
4.2 评估支持服务的可及性
支撑结构会影响几何形状和外观。尽可能将支撑结构远离重要的外观表面。如果支撑结构位于凹腔内,请确认去除工具能够触及它们,且不会损坏附近的特征。.
4.3 粉尘清除方案
无支撑粉末床打印并不意味着几何形状不受限制。型腔区域需要设置排气孔,内部通道则需要留出足够的空间以便进行清洗。.
密封的腔体可能会积聚粉末,从而导致最终零件的质量发生变化。即使设有开口,细小的弯曲通道也可能残留材料。.
4.4 验证壁厚和细微特征
请根据所选设备和材料,检查薄壁、销钉、文字、槽口和细小孔洞。CAD名义尺寸并不能保证这些特征在打印、清洁或后处理过程中能够完好无损。.
不要将一个最低壁厚值套用到所有工艺上。在SLA工艺中表现良好的壁厚,在FDM、SLS、MJF、PolyJet或SLM工艺中可能表现不同。.
4.5 考虑构建方向和畸变
打印方向决定了支撑结构与零件的接触位置,以及哪些表面会显现层纹。它还会影响尺寸公差以及零件的受力方式。.
FDM打印件对层间施加的载荷更为敏感。金属打印件可能存在残余应力,需要支撑结构、热处理或留出加工余量。大面积平坦区域和厚度突变也会增加变形风险。在最终报价前,应针对这些特征进行DFM审查。.
4.6 检查构建大小限制
超出可用构建体积的部件可以分割并粘合,但这会产生接缝、对齐要求,并可能导致强度不均。.
在拆分设计之前,请将组装好的打印件与大幅面FDM打印、机械加工或其他工艺的成品进行对比。虽然整体式解决方案的前期成本可能更高,但它能提供更具代表性的结果。.
5. 表面处理、公差和检验
层高与尺寸精度并非同一回事。即使某项工艺能够形成非常薄的层,仍可能出现收缩、翘曲、支撑结构引起的变形或后处理过程中的偏差。.
在二维图纸上标注关键尺寸。不要指望每个CAD曲面都能得到同等程度的控制。应重点关注配合面、密封面、孔位、螺纹和装配基准。.
在生产前应明确后处理流程。首先要进行清洁——必须清除支撑结构或残留粉末。随后,外观件可进行打磨、抛光、染色或喷漆。金属件和精密接口则可能需要进行热处理或二次加工。.
应根据零件的用途确定检验方式。概念模型可能只需进行目视检查;而功能性装配体则可能需要测量关键尺寸。批量生产时,还可能需要材料记录或首件检验报告。.
仅在影响功能的地方采用严格的公差,可以避免不必要的成本。这还能让供应商在零件定位和工艺选择方面拥有更大的灵活性。.
6. 成本、交货期和替代工艺
最低的打印价格并不总是意味着最低的交付零件成本。有意义的比较应包括制造前后所有相关工序的成本。.
零件尺寸和构建高度会影响设备加工时间。支撑结构会增加材料消耗和去除工序的人工成本。当多个零件共用一个平台时,粉末床排版可提高构建效率。此外,还需考虑表面处理、二次加工、检测以及返工风险。.
打印仅是交付流程的一部分。对于粉末床打印,冷却和除粉会影响零件何时能进入检测环节。对于外观件或精密零件,表面处理和尺寸验证可能比打印本身耗时更长。只有在这些阶段完成后,才会开始发货。.
当增材制造在几何形状或工装方面没有明显优势时,其他工艺可能更合适:
- 数控加工: 请考虑该零件何时需要生产级材料、可加工的精密特征或可预测的表面光洁度。.
- 真空浇铸: 在主配方获得批准后,可用于生产可重复的化妆品批次。.
- 注塑成型: 评估在何种情况下,重复产量、生产材料的性能以及单件一致性开始足以证明采用模具是合理的。.
- 混合制造: 先打印出复杂的零件,然后加工关键孔、密封面、螺纹或基准面。.
没有一个通用的产量阈值来确定何时从印刷转为注塑成型。零件尺寸、模具复杂程度、预期设计变更以及重复订单都会影响盈亏平衡点。如果设计稳定且后续订单可能性较大,尽早比较注塑成型的方案,可以避免日后进行不必要的工艺变更。.
在提交流程审查之前,请做好以下准备:
- 3D CAD 文件和关键尺寸图纸
- 预期用途和验证目标
- 要求的材料性能或可接受的替代材料
- 数量及预计的重复需求
- 表面、颜色和检验要求
- 运行条件和目标交付日期
这些信息使供应商能够对比已交付零件的实际性能,而不是仅根据几何形状来选择工艺。.
7. 关键要点
最佳流程是指能为当前项目阶段带来实际成果的流程。随着设计从概念评审阶段过渡到功能测试和生产阶段,该流程可能会发生变化。.
PartsMastery 提供多种 3D 打印工艺,以及配套的后处理和数控加工服务。您可通过平台上传 CAD 文件,并提供设计意图、预期用途、关键尺寸、材料要求、数量及表面处理规格。我们的工程团队将在生产开始前审核设计方案,并推荐最合适的工艺流程。.
常见问题解答
我应该指定一个工艺,还是描述我的零件要求?
即使您有偏好的工艺,也请描述功能需求。明确决定零件能否通过检验或达到预期性能的关键特性。这样,供应商才能确认该工艺是否适用,或推荐更合适的工艺。.
3D打印的零件之后还能进行机械加工吗?
是的。对于关键孔、螺纹、密封面和基准面而言,二次加工非常有用。设计时需要预留足够的加工余量、稳定的夹持面以及供刀具操作的空间。.
我应该在什么时候从3D打印转为注塑成型?
当设计稳定且重复订单量开始足以证明模具投资的合理性时,应评估注塑成型方案。生产材料的性能、单件的一致性、表面光洁度要求以及预期产量,比单一的数量阈值更为重要。.
在不同的原型制作阶段,我可以使用不同的工艺吗?
是的。早期模型可能采用FDM技术,外观评估可能采用SLA技术,而尼龙功能件的测试则可能采用SLS或MJF技术。随着对生产材料和重复性要求的提高,该项目后期可能会转为采用数控加工或注塑成型。.