



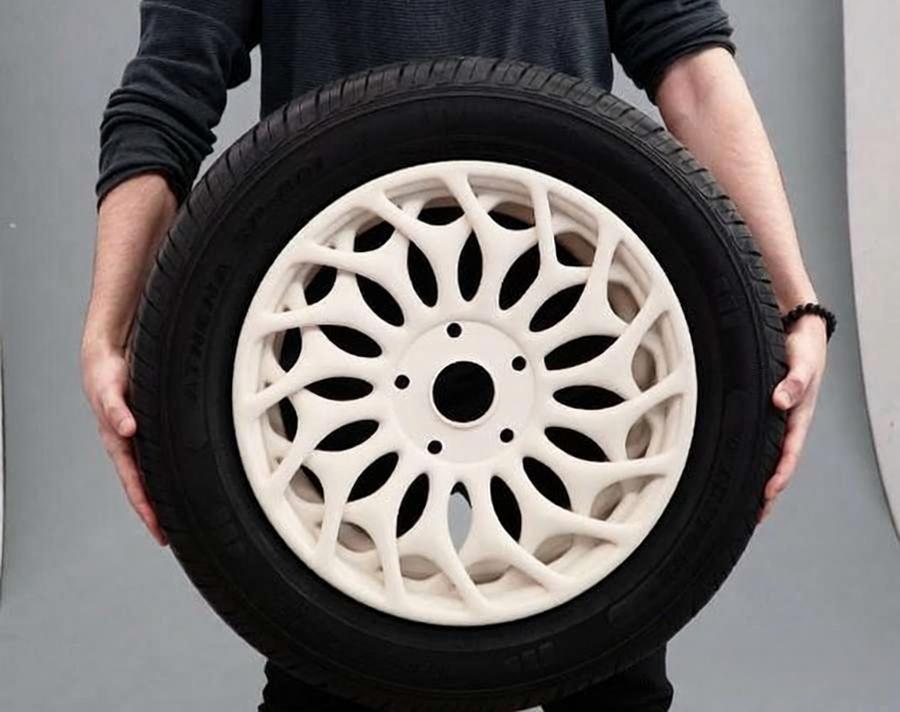
Dasselbe CAD-Modell lässt sich mit vielen Drucktechnologien herstellen, doch nicht jedes Verfahren liefert ein brauchbares Bauteil. Ein glattes Harzbauteil mag zwar die optische Prüfung bestehen, liefert unter Belastung jedoch irreführende Ergebnisse. Ein strapazierfähiges Nylonbauteil übersteht zwar die Funktionstests, doch seine Oberflächenrauheit entspricht nicht den Anforderungen an ein Modell, das dem Kunden präsentiert wird.
Die Wahl des richtigen 3D-Druckverfahrens beginnt mit der Frage: “Welche Anforderungen muss dieses Bauteil erfüllen?” Anschließend grenzen Sie die Optionen anhand von Material, Geometrie, Oberflächenanforderungen, Stückzahl und Gesamtlieferkosten ein. Dieser Ansatz ist weitaus zuverlässiger, als sich für eine vertraute Maschine zu entscheiden oder davon auszugehen, dass die neueste Technologie immer die beste ist.
1. Legen Sie das Ziel für Ihre aktuelle Phase fest
Ein und dasselbe Design kann in jeder Phase der Produktentwicklung einen ganz anderen Entwicklungsprozess erfordern. Definieren Sie die Kernfrage, die Sie gerade untersuchen, anstatt zu versuchen, bereits im ersten Prototyp alle Eigenschaften des Endprodukts nachzubilden.
1.1 Konzept- und Größenvalidierung
Frühe Konzeptmodelle müssen in der Regel lediglich die Gesamtgröße, die Form und die Ergonomie bestätigen. Eine hochwertige Oberflächenbeschaffenheit oder serienreife mechanische Eigenschaften verursachen zusätzliche Kosten, ohne die Entscheidungsfindung zu verbessern.
Bei größeren Teilen mit relativ einfacher Geometrie ist FDM oft ein kostengünstiger Ausgangspunkt. Achten Sie darauf, ob sichtbare Schichtlinien wichtige Details verdecken und ob kleine Merkmale klar genug wiedergegeben werden, um sie überprüfen zu können.
1.2 Prüfungen hinsichtlich Form, Passgenauigkeit und Montage
Teile, die zur Montageprüfung verwendet werden, erfordern eine strengere Maßkontrolle. Ermitteln Sie vor der Anforderung eines Angebots die Passflächen, Bohrungspositionen, Befestigungsmerkmale und Abstände.
Möglicherweise sind für das gesamte Bauteil keine hohen Präzisionsanforderungen erforderlich. Die Beschränkung strenger Anforderungen auf funktionale Schnittstellen gibt dem Lieferanten mehr Spielraum bei der Wahl eines wirtschaftlichen Fertigungsverfahrens. Wenn die Oberfläche direkt nach dem Druck die Passgenauigkeitsanforderungen nicht erfüllen kann, ist die Nachbearbeitung dieser Schnittstelle nach dem Druck oft praktischer als eine Umstellung des gesamten Fertigungsprozesses.
1.3 Funktionstests
Ein funktionsfähiger Prototyp sollte die zu prüfenden Eigenschaften nachbilden. Beginnen Sie mit der tatsächlichen Belastungsrichtung und der Betriebstemperatur und prüfen Sie anschließend die Auswirkungen relevanter Chemikalien, Feuchtigkeit, UV-Strahlung, Stöße oder Verschleiß.
Der Name eines Materials allein reicht nicht aus. Ein als “ABS-ähnlich” beschriebenes Photopolymer entspricht beispielsweise nicht vollständig den Eigenschaften von geformtem ABS. Wenn Testergebnisse zur Zulassung eines Produktionsmaterials herangezogen werden sollen, muss geprüft werden, welche Eigenschaften der gedruckte Ersatzstoff aufweist und welche nicht.
1.4 Kosmetische Bewertung
Bei Modellen, bei denen es auf das Aussehen ankommt, spielen Details, Textur, Farbe, Transparenz und sichtbare Stützstrukturen eine größere Rolle. SLA oder PolyJet sind in der Regel ein besserer Ausgangspunkt als Verfahren, die für langlebige Funktionsteile optimiert sind.
Die Nachbearbeitung ist ebenso wichtig. Transparentes SLA-Harz muss möglicherweise geschliffen, poliert oder beschichtet werden, damit es optisch klar erscheint. Gehen Sie nicht davon aus, dass die Transparenz in optischer Qualität direkt aus dem Drucker kommt.
1.5 Endverwendung oder Kleinserienfertigung
Bei Endverbrauchsbauteilen gelten Anforderungen hinsichtlich Wiederholgenauigkeit, Prüfung und Dokumentation, die für einmalig gefertigte Prototypen nicht zutreffen. Das gewählte Verfahren muss die kritischen Maße über die gesamte Charge hinweg einhalten und eine geeignete Materialgüte bieten.
Auch die Stückzahl wirkt sich auf die Wirtschaftlichkeit aus. Ein Verfahren, das für ein einzelnes Teil effizient ist, führt möglicherweise nicht zu den besten Stückkosten, wenn mehrere Teile eine gemeinsame Fertigungsplattform nutzen können.
2. Ein praxisorientierter Rahmen für die Prozessauswahl
Ein effektives Auswahlverfahren schließt ungeeignete Optionen in einer festgelegten Reihenfolge aus.
2.1 Beginnen Sie mit der Materialfamilie: Polymer oder Metall
Die Materialkategorie ist das erste Auswahlkriterium. Wenn das Bauteil aus statischen, thermischen, elektrischen oder umwelttechnischen Gründen aus Metall gefertigt werden muss, eignet sich das SLM-Verfahren (Selective Laser Melting) möglicherweise für komplexe Geometrien, die schwer zu bearbeiten sind. Wenn die Konstruktion bearbeitbare Geometrien und kritische Präzisionsoberflächen aufweist, sollte die CNC-Bearbeitung weiterhin in die Abwägung einbezogen werden.
Polymerteile bieten eine größere Auswahl. Beim FDM-Verfahren wird thermoplastisches Filament verarbeitet, während bei SLA und PolyJet Photopolymere zum Einsatz kommen. Bei SLS und MJF werden Teile in der Regel aus Polymerpulvern wie Nylon hergestellt. Die Wahl des geeigneten Verfahrens hängt davon ab, welche Materialeigenschaften der Test nachbilden soll.
2.2 Priorität für Optik oder Leistung
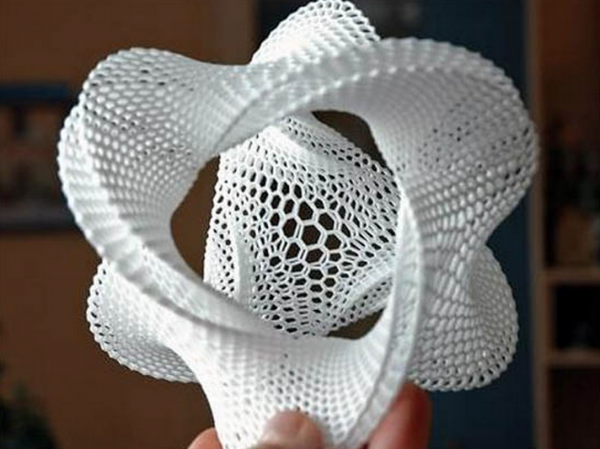
Bei detaillierten visuellen Modellen kann die Oberflächenqualität das entscheidende Kriterium sein. SLA und PolyJet werden häufig für glatte Oberflächen und feine Details eingesetzt. PolyJet zeichnet sich besonders aus, wenn ein Modell mehrere Farben oder unterschiedliche simulierte Materialverhalten erfordert.
Funktionale Polymerteile erfordern eine andere Bewertung. Je nach Nylontyp sind SLS und MJF gängige Verfahren für komplexe Nylonbauteile. Industrielles FDM eignet sich für große Teile, Vorrichtungen, Halterungen und andere Anwendungen, bei denen technische Thermoplaste benötigt werden.
Dies sind allgemeine Richtlinien, keine festen Regeln. Die Materialqualität legt die Grundleistung fest. Die Bauausrichtung und die Bauteilgröße bestimmen, wie reproduzierbar diese Leistung ist. Die Maschineneinstellungen und die Prozessfähigkeit des Lieferanten müssen anhand der kritischen Anforderungen überprüft werden.
2.3 Überprüfung des Bedarfs an Unterstützung und Pulverentfernung
Bei Verfahren wie FDM, SLA, PolyJet und SLM sind für bestimmte Strukturen möglicherweise Stützstrukturen erforderlich. Der Kontakt mit den Stützstrukturen kann Spuren hinterlassen, und für die Entfernung sind Werkzeuge erforderlich, die physischen Zugang zum gestützten Bereich benötigen.
Bei den Verfahren SLS und MJF wird das umgebende Pulver zur Abstützung der Bauteile während des Druckvorgangs genutzt, was komplexe Geometrien ohne Stützstrukturen ermöglicht. Das Restpulver muss jedoch noch entfernt werden. Geschlossene Hohlräume oder enge Innenkanäle lassen sich unter Umständen nur schwer oder gar nicht vollständig reinigen.
2.4 Überprüfung der Repräsentativität des Materials
Entscheiden Sie, ob für das Projekt das exakte Produktionsmaterial oder lediglich ein simuliertes Verhalten erforderlich ist. Ein visueller Prototyp benötigt möglicherweise nur die richtige Farbe und Oberflächenbeschaffenheit, während ein Belastungstest eine bestimmte Steifigkeit, Stoßreaktion oder Temperaturgrenzen erfordern kann.
Wenn kein gedrucktes Material das Produktionsteil genau genug abbildet, können CNC-gefräste Funktionsprototypen möglicherweise aussagekräftigere Testergebnisse liefern.
2.5 Berücksichtigung der Menge und der Produktionsphase
Bei Einzelteilen können die Vor- und Nachbearbeitung einen großen Anteil an den Gesamtkosten ausmachen. Bei der Serienfertigung kommt es verstärkt auf die Auslastung der Bauplattform an. Bei SLS und MJF kann ein Pulverbett mit mehreren Teilen befüllt werden, während die Wirtschaftlichkeit anderer Verfahren stärker von der Ausrichtung der Teile und dem Einsatz von Stützstrukturen abhängt.
Der optimale Prozess kann je nach Konzeptvalidierung, technischer Validierung und Überbrückungsproduktion unterschiedlich ausfallen. Der Einsatz unterschiedlicher Technologien in den einzelnen Phasen ist in der Regel sinnvoller, als einen einzigen Prozess so anzupassen, dass er allen Anforderungen gerecht wird.
3. Zuordnung gängiger Szenarien zum richtigen Prozess
Die folgenden Empfehlungen dienen als Anhaltspunkte und stellen keine festen Regeln dar. Die endgültige Entscheidung hängt weiterhin von der Werkstoffsorte, der Bauteilgröße, den Betriebsbedingungen und den Möglichkeiten des Lieferanten ab.
| Szenario | Empfohlener Einstieg | Warum es passt | Wichtige Überprüfungen |
| Kostengünstiges Konzeptmodell | FDM | Kostengünstig für grundlegende Geometrie- und Größenprüfungen | Oberflächenstruktur und Auflösung der Merkmale |
| Detaillierter kosmetischer Prototyp | SLA | Feine Details und glatte Oberflächen | Verhalten des Harzes und Stützspuren |
| Transparentes visuelles Modell | SLA + Nachbearbeitung | Klares Harz mit Politur oder Beschichtung verbessert die Klarheit | Erforderliche Sichtverhältnisse und Betrachtungsbedingungen |
| Mehrfarbiges oder aus mehreren Materialien bestehendes Modell | PolyJet | Simuliert verschiedene Farben und Materialverhalten | Haltbarkeit und langfristige Nutzung |
| Funktionales Gehäuse oder Halterung aus Nylon | SLS oder MJF | Geeignet für komplexe Polymerteile | Nylontyp, Toleranzen und Oberflächenbeschaffenheit |
| Charge kleiner Nylonbauteile | SLS oder MJF | Effiziente Bettverpackung | Konsistenz und Endkosten |
| Große thermoplastische Vorrichtung oder Halterung | Industrielles FDM | Große Baugröße und technische Kunststoffe | Schichtrichtung und Dimensionsstabilität |
| Komplexes Metallbauteil | SLM | Geeignet für interne Kanäle und leichte Konstruktionen | Wärmeverformung und Bearbeitungszugabe |
| Komplexes Bauteil mit Präzisionsschnittstellen | 3D-Druck + CNC | Kombiniert additive Geometrie mit bearbeiteten Merkmalen | Bezugssysteme und Bearbeitungszugang |
Sich ändernde Projektanforderungen können zu einer Anpassung des empfohlenen Verfahrens führen. So kann beispielsweise bei der Herstellung eines Gehäuses zunächst SLS für Funktionstests mit Nylon zum Einsatz kommen, anschließend SLA zur Beurteilung des Erscheinungsbilds und schließlich MJF, sobald die Serienfertigung im Vordergrund steht. Die Verfahrensauswahl sollte sich daher nach den aktuellen technischen Anforderungen richten und nicht nach einer festen Präferenz für eine bestimmte Technologie.
4. Überprüfung der Material- und Geometriebedingungen
Eine geeignete 3D-Drucktechnologie muss sowohl die Anforderungen an das Material als auch an die Geometrie erfüllen. Wird nur eine Seite bewertet, kann dies dazu führen, dass ein Bauteil zwar erfolgreich gedruckt wird, den vorgesehenen Test jedoch nicht besteht.
4.1 Das Material auf das Testziel abstimmen
Setzen Sie Anwendungsanforderungen in konkrete Materialanforderungen um. Anstatt nach “hochfestem Kunststoff” zu fragen, sollten Sie die Belastung und die wahrscheinliche Versagensart definieren. Eine starre Haltevorrichtung stellt ganz andere Anforderungen als ein Schnappgehäuse oder eine flexible Dichtung.
Überprüfen Sie die entsprechenden Eigenschaften:
- Steifigkeit, Schlagfestigkeit oder Flexibilität
- Hitze, Chemikalien, Feuchtigkeit oder Witterungseinflüsse
- Farbe, Transparenz oder Oberflächenbeschaffenheit
- Erforderliche Materialzertifikate oder Antragsunterlagen
- Ob die simulierten Eigenschaften des Produktionsmaterials akzeptabel sind
4.2 Bewertung der Barrierefreiheit von Unterstützungsangeboten
Stützstrukturen beeinflussen die Geometrie und das Erscheinungsbild. Halten Sie Stützen nach Möglichkeit von wichtigen optischen Oberflächen fern. Befinden sich Stützen innerhalb eines Hohlraums, stellen Sie sicher, dass Entnahmewerkzeuge diese erreichen können, ohne benachbarte Strukturen zu beschädigen.
4.3 Plan zur Pulverentfernung
Der stützstrukturfreie Pulverbettdruck bedeutet nicht, dass die Geometrie uneingeschränkt ist. Hohlräume benötigen Entlüftungsöffnungen, und interne Kanäle benötigen ausreichend Platz für die Reinigung.
In geschlossenen Hohlräumen kann sich Pulver ansammeln, was die Masse des fertigen Teils verändert. Selbst bei vorhandenen Öffnungen kann Material in kleinen, gekrümmten Kanälen zurückbleiben.
4.4 Wandstärke und kleine Details überprüfen
Überprüfen Sie dünne Wände, Stifte, Beschriftungen, Schlitze und kleine Löcher im Hinblick auf die ausgewählte Maschine und das ausgewählte Material. Die Nennmaße aus der CAD-Konstruktion garantieren nicht, dass diese Merkmale den Druckvorgang, die Reinigung oder die Nachbearbeitung unbeschadet überstehen.
Wenden Sie nicht für jeden Prozess denselben Mindestwanddickenwert an. Eine Wand, die sich bei SLA gut bewährt, kann sich bei FDM, SLS, MJF, PolyJet oder SLM anders verhalten.
4.5 Berücksichtigung der Bauausrichtung und der Verzerrung
Die Bauausrichtung bestimmt, wo die Stützstrukturen das Bauteil berühren und auf welchen Oberflächen Schichtlinien sichtbar sind. Sie beeinflusst zudem die Maßabweichungen und die Art und Weise, wie das Bauteil Belastungen aufnimmt.
FDM-Teile reagieren empfindlicher auf Belastungen, die zwischen den Schichten wirken. Gedruckte Metallteile können Restspannungen aufweisen und erfordern möglicherweise Stützstrukturen, eine Wärmebehandlung oder einen Bearbeitungsaufschlag. Große flache Flächen und plötzliche Dickeänderungen erhöhen zudem das Verformungsrisiko. Diese Merkmale sollten vor der endgültigen Angebotserstellung eine DFM-Prüfung auslösen.
4.6 Grenzen der Build-Größe prüfen
Teile, die das verfügbare Bauvolumen überschreiten, können geteilt und wieder zusammengefügt werden; dies führt jedoch zu Nahtstellen, Anforderungen an die Ausrichtung und möglichen Abweichungen in der Festigkeit.
Bevor Sie ein Design aufteilen, vergleichen Sie den zusammengebauten Druck mit einem großformatigen FDM-Druck, einer maschinellen Bearbeitung oder einem anderen Verfahren. Eine einteilige Lösung mag zwar zunächst teurer sein, liefert jedoch möglicherweise repräsentativere Ergebnisse.
5. Oberflächenbeschaffenheit, Toleranzen und Prüfung
Schichthöhe und Maßgenauigkeit sind nicht dasselbe. Selbst wenn bei einem Verfahren sehr dünne Schichten aufgebaut werden, kann es dennoch zu Schrumpfung, Verzug, durch Stützstrukturen bedingten Verformungen oder Abweichungen bei der Endbearbeitung kommen.
Markieren Sie kritische Maße in einer 2D-Zeichnung. Gehen Sie nicht davon aus, dass jede CAD-Fläche in gleichem Maße kontrolliert wird. Konzentrieren Sie sich auf Passflächen, Dichtflächen, Bohrungspositionen, Gewinde und Bezugspunkte für die Baugruppe.
Legen Sie die Nachbearbeitung vor der Produktion fest. Zunächst steht die Reinigung an – Stützstrukturen oder Pulverrückstände müssen entfernt werden. Kosmetische Teile können anschließend geschliffen, poliert, gefärbt oder lackiert werden. Metallteile und Präzisionsschnittstellen können einer Wärmebehandlung oder einer nachträglichen Bearbeitung unterzogen werden.
Passen Sie die Prüfung an den Verwendungszweck des Bauteils an. Bei einem Konzeptmodell reicht möglicherweise eine Sichtprüfung aus. Bei einer funktionsfähigen Baugruppe müssen unter Umständen kritische Maße gemessen werden. Für die Serienfertigung sind unter Umständen auch Materialunterlagen oder ein Erstmusterprüfbericht erforderlich.
Die Anwendung enger Toleranzen nur dort, wo sie die Funktion beeinflussen, vermeidet unnötige Kosten. Außerdem gewährt dies dem Lieferanten mehr Flexibilität bei der Ausrichtung der Teile und der Wahl des Verfahrens.
6. Kosten, Vorlaufzeit und alternative Verfahren
Der niedrigste Druckpreis entspricht nicht immer den niedrigsten Kosten für das fertige Teil. Ein aussagekräftiger Vergleich berücksichtigt alle Arbeitsschritte vor und nach der Fertigung.
Die Teilegröße und die Bauhöhe wirken sich auf die Maschinenlaufzeit aus. Stützstrukturen erhöhen den Materialverbrauch und den Arbeitsaufwand für deren Entfernung. Wenn sich mehrere Teile eine Plattform teilen, verbessert die Anordnung im Pulverbett die Baueffizienz. Berücksichtigen Sie außerdem die Nachbearbeitung, die Sekundärbearbeitung, die Prüfung und das Nacharbeitsrisiko.
Der Druckvorgang ist nur ein Teil des Lieferablaufs. Beim Pulverbettdruck beeinflussen die Abkühlung und die Entstaubung den Zeitpunkt, zu dem ein Bauteil zur Prüfung weitergeleitet werden kann. Bei kosmetischen oder Präzisionsteilen können die Nachbearbeitung und die Maßprüfung länger dauern als der Druckvorgang selbst. Der Versand erfolgt erst, nachdem diese Schritte abgeschlossen sind.
Wenn die additive Fertigung keine eindeutigen Vorteile hinsichtlich der Geometrie oder der Werkzeugausstattung bietet, sind möglicherweise andere Verfahren besser geeignet:
- CNC-Bearbeitung: Berücksichtigen Sie, wann das Bauteil Material in Serienqualität, bearbeitbare Präzisionsmerkmale oder eine vorhersehbare Oberflächengüte benötigt.
- Vakuumguss: Nützlich für die Herstellung reproduzierbarer Kosmetikchargen, nachdem eine Mastervorlage freigegeben wurde.
- Spritzguss: Beurteilen Sie, ab wann das Wiederholungsvolumen, die Leistung des Serienmaterials und die Konsistenz der einzelnen Einheiten den Einsatz von Werkzeugen rechtfertigen.
- Hybride Fertigung: Drucken Sie ein komplexes Bauteil und bearbeiten Sie anschließend wichtige Bohrungen, Dichtflächen, Gewinde oder Bezugspunkte.
Es gibt keinen allgemeingültigen Mengenschwellenwert, der festlegt, wann der Wechsel vom Druckverfahren zum Spritzguss erfolgen sollte. Die Größe des Teils, die Komplexität der Form, zu erwartende Konstruktionsänderungen und Nachbestellungen beeinflussen alle den Break-even-Punkt. Ist die Konstruktion stabil und sind Folgeaufträge wahrscheinlich, kann ein frühzeitiger Vergleich mit dem Spritzgussverfahren später einen unnötigen Prozesswechsel vermeiden.
Bevor Sie eine Prozessüberprüfung einreichen, bereiten Sie bitte Folgendes vor:
- 3D-CAD-Dateien und Zeichnungen mit kritischen Maßen
- Verwendungszweck und Validierungsziele
- Erforderliche Werkstoffeigenschaften oder zulässige Ersatzstoffe
- Menge und erwartete Nachfragenachfrage
- Anforderungen an Oberfläche, Farbe und Prüfung
- Betriebsbedingungen und geplantes Lieferdatum
Anhand dieser Informationen kann ein Lieferant die tatsächliche Leistung der gelieferten Teile vergleichen, anstatt einen Prozess allein anhand der Geometrie auszuwählen.
7. Wichtigste Erkenntnisse
Der beste Prozess ist derjenige, der für die aktuelle Projektphase nützliche Ergebnisse liefert. Er kann sich ändern, wenn das Design von der Konzeptprüfung über die Funktionstests bis hin zur Produktion voranschreitet.
PartsMastery bietet verschiedene 3D-Druckverfahren sowie die dazugehörige Nachbearbeitung und CNC-Bearbeitung an. Laden Sie Ihre CAD-Dateien über die Plattform hoch und geben Sie die Konstruktionsabsicht, den Verwendungszweck, kritische Maße, Materialanforderungen, die Stückzahl und die Spezifikationen zur Oberflächenbeschaffenheit an. Unser Ingenieurteam prüft die Konstruktion und empfiehlt Ihnen vor Produktionsbeginn den am besten geeigneten Fertigungsweg.
Häufig gestellte Fragen
Soll ich einen Prozess angeben oder die Anforderungen an mein Bauteil beschreiben?
Auch wenn Sie einen bevorzugten Prozess haben, beschreiben Sie bitte die funktionalen Anforderungen. Definieren Sie die entscheidenden Merkmale, die darüber entscheiden, ob das Bauteil die Prüfung besteht oder die erwartete Leistung erbringt. Der Lieferant kann dann den Prozess bestätigen oder eine besser geeignete Alternative vorschlagen.
Können 3D-gedruckte Teile nachträglich bearbeitet werden?
Ja. Die Nachbearbeitung ist bei kritischen Bohrungen, Gewinden, Dichtflächen und Bezugsebenen sehr nützlich. Die Konstruktion muss über ausreichendes Bearbeitungsmaterial, stabile Aufspannflächen und ausreichend Platz für den Zugang der Werkzeuge verfügen.
Wann sollte ich vom 3D-Druck zum Spritzguss wechseln?
Die Spritzgussfertigung sollte dann geprüft werden, wenn das Design ausgereift ist und sich die wiederkehrende Nachfrage allmählich rechtfertigt, die Investition in die Werkzeuge zu tätigen. Die Leistungsfähigkeit des Serienmaterials, die Gleichmäßigkeit der Einzelteile, die Anforderungen an die Oberflächenbeschaffenheit und das erwartete Produktionsvolumen sind wichtiger als ein einzelner Mengenschwellenwert.
Kann ich in verschiedenen Prototyping-Phasen unterschiedliche Verfahren anwenden?
Ja. Bei frühen Modellen kommt möglicherweise FDM zum Einsatz, bei der Optikbewertung SLA und bei Funktionstests mit Nylon SLS oder MJF. Wenn die Anforderungen an das Produktionsmaterial und die Wiederholgenauigkeit steigen, kann das Projekt später auf CNC-Bearbeitung oder Spritzguss umgestellt werden.