作为机器人关节中的核心传动单元,机器人减速器具有三项关键功能:降低输入转速、放大输出扭矩以及实现精确的运动控制。它们包含数十个精密机械部件,包括减速器壳体、输入轴和输出轴、连接法兰、轴承座、偏心部件以及衬套。 在机器人连续循环运行过程中,这些部件会承受反复交变的载荷和冲击力。.
尺寸精度、同心度、跳动、表面粗糙度以及配合公差直接决定了接头的稳定性、重复定位精度和整体使用寿命。正因如此,凭借其高精度、稳定的重复性和可定制性,数控精密加工已成为机器人减速器零部件的标准制造方法。.
PartsMastery 专注于机器人传动系统的精密零部件制造。凭借包括数控车削、铣削、镗孔和多轴同步加工在内的自有生产能力,我们提供全周期定制化制造服务——从原型开发和小批量试产到全面量产——并针对各类减速器的结构和精度要求量身定制。.
1. 机器人减速器零部件加工的核心挑战
1.1 严格的同心度与几何公差要求
在减速机内部,轴与轴承、壳体与轴承座以及输出法兰与轴之间均需精确同心对准。即使轻微的同心度偏差也会导致传动振动、运行噪音以及不均匀的载荷磨损,随着时间的推移,这将显著缩短减速机的使用寿命。 因此,在整个生产过程中,轴承孔、配合直径以及定位基准之间的几何公差始终是质量控制的首要重点。.
1.2 精密配合面对表面质量的高要求
除了尺寸精度外,轴承配合面、密封槽、安装基准面和齿轮啮合面等特征对表面粗糙度、平整度和圆度也有严格的要求。表面质量不达标会导致密封失效、润滑剂泄漏和轴承蠕动,这些都会直接降低传动系统的性能和可靠性。.
1.3 薄壁及复杂几何形状的变形控制
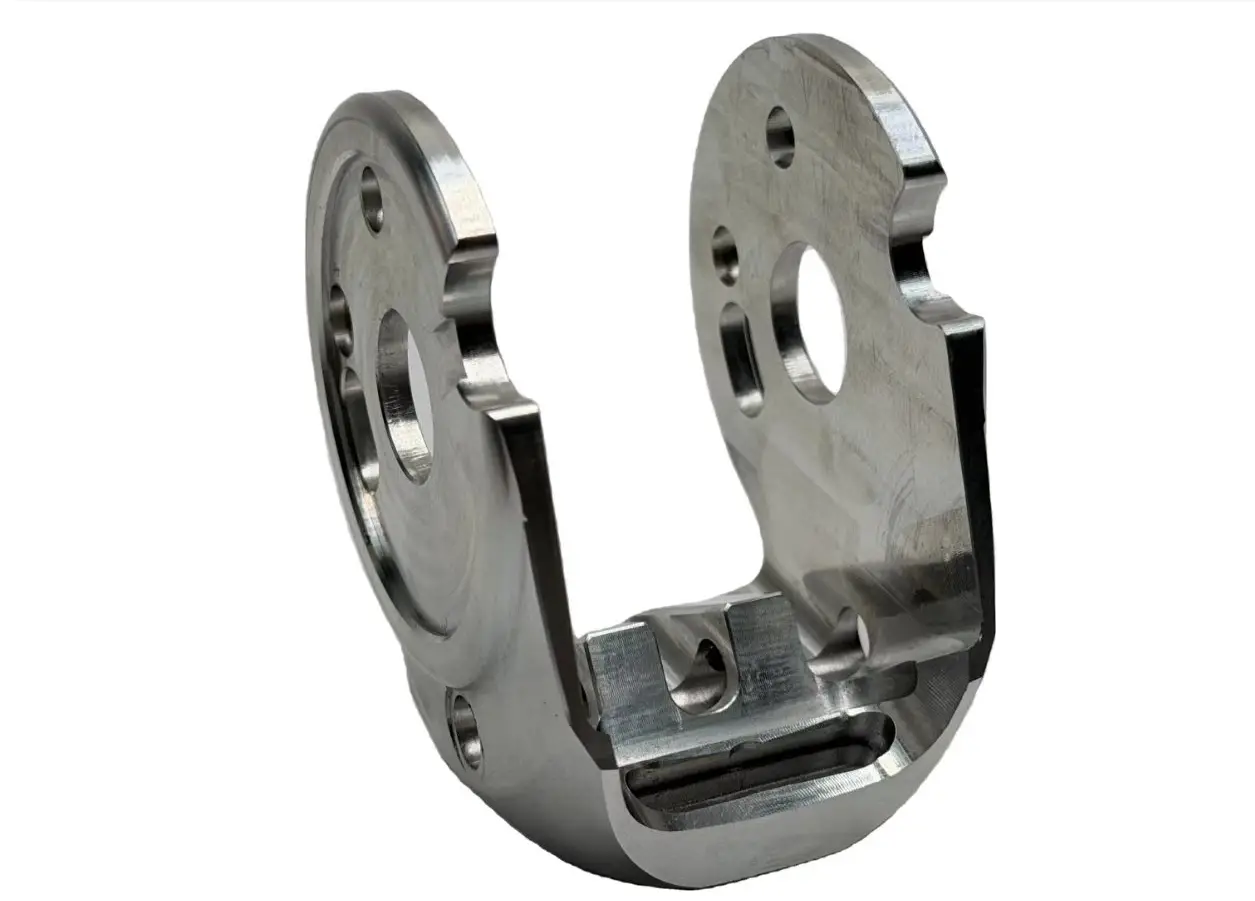
变速箱壳体通常为薄壁中空结构,因此容易因夹紧力和切削力而产生弹性变形。偏心盘、多孔法兰和不规则连接支架也具有复杂的几何形状。 传统加工需要多次装夹,这会导致累积定位误差。控制变形并确保各特征间的定位一致性,是制造过程中的核心挑战。.
2. 常用还原器组件的工艺匹配
不同的减速器部件需要匹配的加工工艺和质量控制重点,以在精度、效率和生产成本之间实现最佳平衡。.
| 组件类型 | 主要加工工艺 | 关键质量控制点 |
|---|---|---|
| 输入/输出轴 | 数控车削、精密磨削 | 外径公差、同心度、跳动、表面粗糙度 |
| 减速器壳体 | 数控铣削、精密镗孔 | 轴承内孔同心度、安装面平整度、孔位精度 |
| 连接法兰 | 车铣复合加工 | 接头同心度、安装孔位置、端面平整度 |
| 偏心部件 / 凸轮盘 | 4轴/5轴同步加工 | 偏心度精度、轮廓精度、相位位置 |
| 轴承座 / 衬套 | 数控车削、精密内孔镗削 | 内径/外径同心度、配合公差、圆度 |
3. 全流程标准化生产控制体系
减速器部件的精度并不取决于单一工序,而是依赖于整个生产流程中标准化质量控制。在PartsMastery,我们建立了从图纸接收至成品交付的完整质量链。.
3.1 前期DFM可制造性审查
在开始生产之前,我们会根据客户的3D模型和2D工程图纸进行全面的DFM(可制造性设计)分析。通过审查,可识别出潜在风险,例如薄壁变形区、公差过紧以及孔位布置不合理等问题。 随后,我们会在设计阶段提供早期的结构优化建议,以降低后续的制造成本和返工率。.
3.2 工艺规划与统一基准策略
针对每种零件几何形状,我们都会制定定制化的工艺路线,并精心分配粗加工、半精加工和精加工的余量。关键特征尽可能在同一装夹过程中完成,以消除因基准点偏移导致的累积误差。对于薄壁零件,我们会设计专用夹具,通过优化夹紧点和夹紧力来控制加工变形。.
3.3 工序间的在制品检验
我们在关键工艺节点进行尺寸验证——包括基准面精加工、轴承孔精镗以及关键特征的成形加工。这种主动措施能够及早发现偏差,并防止误差在后续工序中不断累积,从而显著降低废品成本和材料浪费。.
3.4 最终检验与表面处理
成品零件将使用坐标测量机(CMM)进行同心度、定位精度和平整度的全方位尺寸验证。我们还提供去毛刺、阳极氧化、热处理和电镀等二次加工服务,以满足耐磨、耐腐蚀及外观要求。.
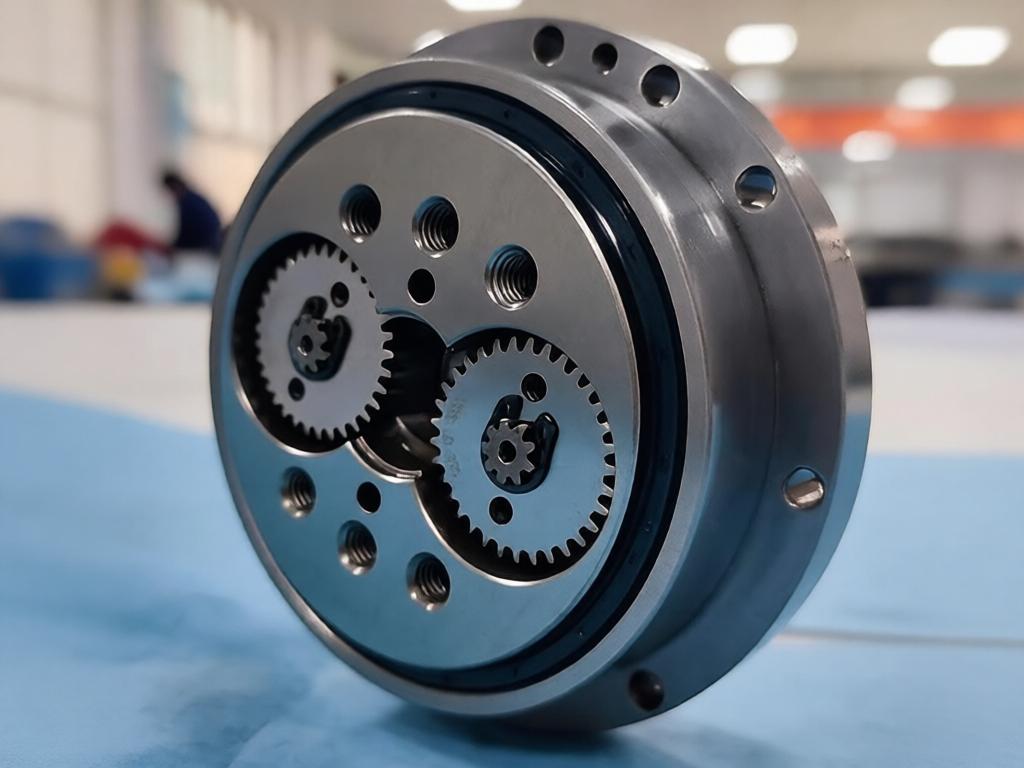
我们根据每台减速机的额定载荷、运行速度、工作环境以及轻量化要求,选定最合适的工程材料。.
| 材料等级 | 核心性能特征 | 典型组件应用 |
|---|---|---|
| 6061-T6 铝合金 | 重量轻、易加工、耐腐蚀性极佳 | 减速器壳体、连接法兰、端盖 |
| 7075-T6 铝合金 | 高强度,出色的强度重量比 | 高负荷法兰、结构支撑部件 |
| 40Cr 合金钢 | 高强度、可热处理、耐磨性好 | 输入/输出轴、驱动销、偏心部件 |
| 45号碳钢 | 机械性能稳定,可加工性好 | 标准法兰、轴承座、衬套座 |
| 304 / 316 不锈钢 | 耐腐蚀,机械性能稳定 | 特殊环境用外壳、轴、密封件 |
| 铜合金 | 耐磨、导热性好、自润滑 | 衬套、导向套、易磨损配对部件 |
5. 提高加工精度的关键控制措施
为满足减速机零部件的高精度要求,我们采取了有针对性的控制措施,以稳定制造质量:
- 统一基准面原则: 关键外径、端面和轴承孔共用一个加工基准,以最大限度地减少基准偏移误差
- 分层切割工艺: 依次进行粗加工、半精加工和精加工,以均匀地消除材料内部应力
- 精密镗孔工艺: 轴承孔的加工分为粗镗、半精镗和精镗三个阶段,以确保孔的精度和同心度。
- 刀具寿命管理: 根据零件数量设定刀具磨损补偿和更换计划,以确保不同批次之间的尺寸一致性
- 环境温度控制: 精密加工区域保持稳定的环境温度,以减少热变形对尺寸精度的影响
6. PartsMastery 定制制造服务支持
PartsMastery 支持所有类型机器人的减速器部件制造,包括工业机器人、协作机器人、SCARA 机器人、码垛机器人和焊接机器人。.
在原型开发阶段,我们会快速交付小批量产品,以支持装配验证和性能测试。 在全面投产阶段,我们采用标准化工艺和SPC(统计过程控制)方法,以确保各批次之间尺寸精度的一致性和互换性。通过整合材料选型、工艺优化、表面处理及防护性包装等环节,我们助力机器人行业客户缩短开发周期并降低整体制造成本。.
结论
机器人减速器的性能取决于每个零部件的制造精度。只有对材料、工艺、基准和检验进行系统化的管控,才能持续生产出符合严苛传动要求的高质量零部件。.
凭借久经考验的数控精密加工能力以及在传动部件制造领域的深厚专业知识,PartsMastery 为机器人减速器部件提供可靠的定制加工解决方案,助力高精度机器人传动系统的研发与生产。.