



À medida que os robôs industriais, os robôs colaborativos e os equipamentos de automação continuam a evoluir, os requisitos de precisão para os componentes essenciais dos robôs — incluindo precisão dimensional, tolerâncias de encaixe, consistência geométrica e qualidade da superfície — tornam-se cada vez mais rigorosos. Peças típicas, tais como eixos de ligação do motor, eixos de transmissão das articulações, interfaces de redutores, mangas de precisão e conectores de extremidade do braço, combinam quase sempre características rotacionais, faces de montagem planas, padrões de furos multidirecionais, ranhuras de chaveta e contornos complexos.
A maquinagem tradicional com processos separados requer várias transferências entre tornos e fresadoras, além de configurações repetidas. Isto não só prolonga os ciclos de produção, como também introduz erros cumulativos de desvio do ponto de referência, dificultando o cumprimento das exigências de tolerância geométrica das peças de transmissão de alta precisão. A maquinação de torneamento e fresagem integra operações de torneamento e fresagem numa única plataforma de máquina. Permite a realização de múltiplas operações numa única fixação, o que a torna a principal solução de fabrico de alta eficiência para componentes de robótica de precisão.
Na PartsMastery, utilizamos centros de maquinagem profissionais de torneamento e fresagem e seguimos um sistema de processos normalizado. Prestamos serviços completos de maquinagem personalizada para componentes estruturais e de transmissão de robôs, abrangendo todas as etapas, desde o desenvolvimento de protótipos até à produção em série.
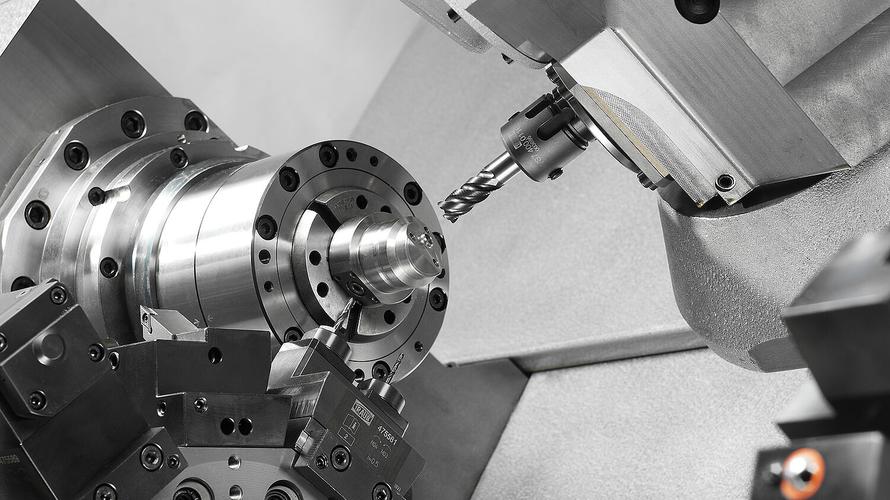
1. Principais vantagens técnicas da usinagem por torneamento e fresagem
1.1 Conformação com uma única configuração para uma precisão geométrica mais estável
Em primeiro lugar, seguimos o princípio do plano de referência unificado para maquinar todos os diâmetros exteriores, furos interiores, faces terminais, ranhuras de chaveta, furos transversais e faces de montagem sob a mesma referência de posicionamento. Isto elimina completamente os erros de posicionamento cumulativos decorrentes da divisão em várias operações e melhora significativamente a consistência em termos de concentricidade, perpendicularidade e precisão posicional. Esta abordagem funciona especialmente bem para peças de articulações de robôs e redutores que exigem uma precisão de transmissão rigorosa.
1.2 Operações altamente integradas para uma maior eficiência na produção
Para além dos ganhos em termos de precisão, a maquinação combinada de torneamento e fresagem elimina as transferências de peças entre máquinas, as fixações repetidas e as etapas secundárias de alinhamento. Isto reduz drasticamente o tempo de execução da operação. Além disso, diminui o número total de dispositivos de fixação necessários, o que reduz os custos globais de fabrico. Este nível de flexibilidade adapta-se na perfeição às exigências de produção de baixo volume e grande variedade, comuns no setor dos componentes robóticos.
1.3 Compatibilidade robusta e flexível com uma vasta gama de tipos de peças
Além disso, o processo permite o tratamento tanto de peças puramente rotativas, como eixos e mangas, como de características secundárias complexas, tais como fresagem frontal, perfuração radial, corte de ranhuras para chavetas e fresagem de contornos irregulares. Uma única plataforma de máquina pode abranger a grande maioria dos componentes de transmissão, ligação e interface de robôs.
2. Componentes típicos de robôs e estratégias de maquinagem adequadas
Os diferentes componentes dos robôs desempenham funções distintas, pelo que apresentam características estruturais e prioridades de controlo de qualidade diferentes. Cada um deles requer uma estratégia específica de torneamento e fresagem.
| Categoria do componente | Operações de maquinagem de núcleos | Pontos-chave do controlo de qualidade |
|---|---|---|
| Eixos de transmissão articulados | Torneamento do diâmetro exterior, faceamento das extremidades, fresagem de ranhuras para chavetas, perfuração axial, rosqueamento | Concentricidade entre os diâmetros interior e exterior, excentricidade, precisão do ajuste do rolamento, rugosidade da superfície |
| Eixos de ligação do motor | Torneamento de diâmetro exterior escalonado, fresagem de face plana, perfuração de orifícios de montagem, rosqueamento | Perpendicularidade da face frontal, posição do orifício de montagem, tolerância dimensional de ajuste |
| Flanges de interface redutoras | Torneamento de perfil rotativo, fresagem de acabamento de faces finais, usinagem de orifícios para parafusos, torneamento de espigões | Concentricidade do espigão, planicidade da superfície de montagem, precisão posicional do padrão de orifícios |
| Buchas e mangas de precisão | Torneamento de acabamento do diâmetro interno/externo, mandrilagem do furo interno, faceamento das extremidades, fresagem da ranhura de lubrificação | Concentricidade entre o diâmetro interior e o diâmetro exterior, precisão do diâmetro interior, qualidade da superfície de contacto |
| Interfaces de efetores finais | Torneamento com ponto de referência rotativo, fresagem da face de montagem, maquinagem de furos de posicionamento, elementos de ligação | Precisão de posicionamento, consistência dimensional da interface, fiabilidade na montagem repetida |
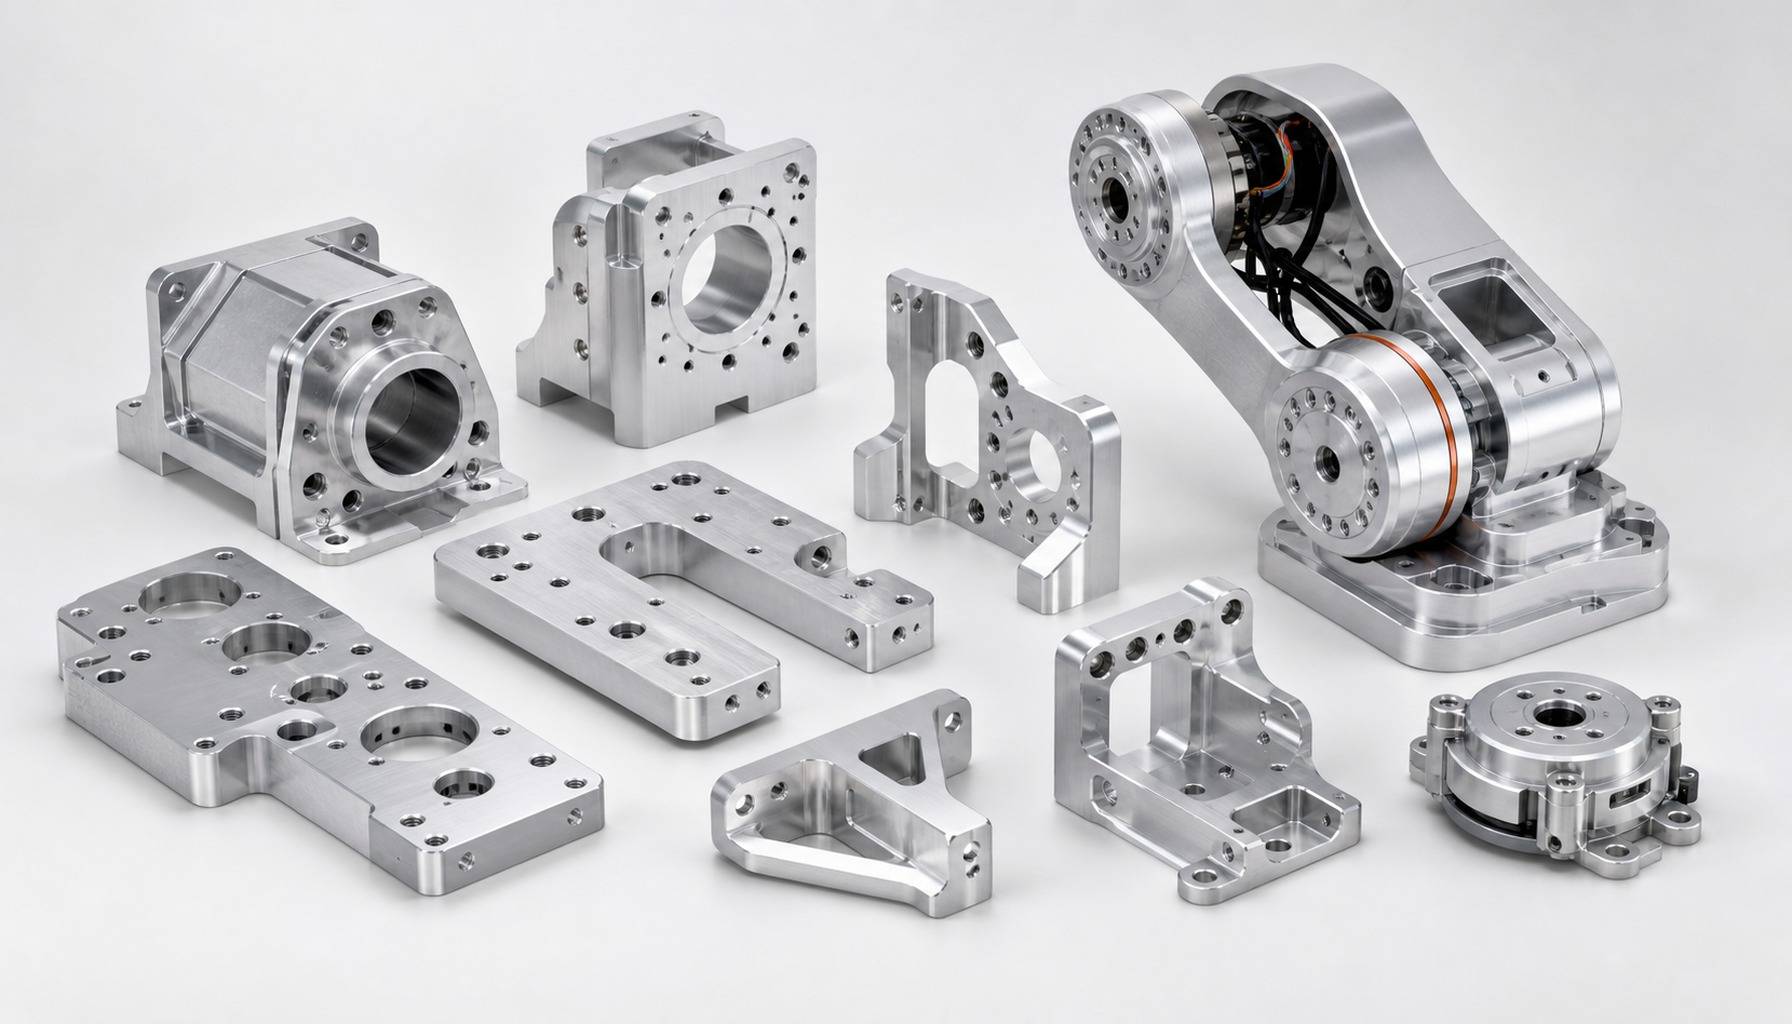
3. Sistema de controlo de fabrico normalizado para todo o processo
Em termos simples, a qualidade das peças robóticas de alta precisão depende de um controlo padronizado dos processos ao longo de todo o fluxo de produção. Na PartsMastery, criámos uma cadeia de controlo completa, desde a receção dos desenhos até à entrega da peça acabada.
3.1 Análise prévia da fabricabilidade (DFM)
Antes do início da produção, realizamos uma análise completa da viabilidade de fabrico com base em modelos 3D e desenhos 2D. Avaliamos a relação comprimento/diâmetro, a rigidez das paredes, a acessibilidade das características e a relação custo-benefício das tolerâncias, e apresentamos recomendações para a otimização precoce do projeto. Isto reduz os riscos de maquinagem a jusante e os custos de fabrico ainda na própria fase de projeto.
3.2 Planeamento do Processo com Sistema de Referência Unificado
Em seguida, definimos um ponto de referência de posicionamento unificado com base na geometria da peça e, depois, organizamos as operações de torneamento, fresagem, perfuração e rosqueamento de forma lógica. Sempre que possível, concluímos todas as características críticas de encaixe na mesma fase de fixação, de modo a minimizar a acumulação de erros resultante de alterações no ponto de referência.
3.3 Usinagem integrada de torneamento-fresagem em degraus
Aplicamos uma estratégia de corte em três fases: desbaste para remoção de material, semi-acabamento para controlo do contorno e acabamento para obter a precisão final. O desbaste remove rapidamente o excesso de material, o semi-acabamento deixa uma margem de acabamento uniforme e o acabamento proporciona as dimensões finais e a qualidade da superfície. No caso de eixos delgados, adicionamos um apoio de contraponto para suprimir a vibração e a deformação por flexão.
3.4 Rebarbação de precisão e preparação de arestas
Após a maquinagem das características principais, removemos seletivamente rebarbas e arestas vivas em torno das aberturas dos orifícios, das arestas das ranhuras e das características que se cruzam. Aplicamos também um tratamento de acabamento fino às superfícies de encaixe e de vedação, para evitar interferências na montagem e riscos durante a utilização.
3.5 Inspeção durante o processo e controlo de parâmetros em circuito fechado
Por fim, realizamos controlos dimensionais durante o processo em pontos-chave: após a maquinagem de referência, após a formação de características críticas e antes do acabamento final. Utilizamos os dados medidos para ajustar dinamicamente os deslocamentos das ferramentas e os parâmetros de corte, criando um ciclo de qualidade fechado que mantém as dimensões finais consistentemente dentro das faixas de tolerância.
4. Seleção de materiais comuns e adequação à aplicação
A escolha do material depende da capacidade de carga, dos objetivos de redução de peso, do ambiente corrosivo e dos requisitos de tratamento térmico. Cada classe de material requer parâmetros específicos para o processo de torneamento e fresagem.
| Categoria de material | Notas habituais | Características essenciais de desempenho | Aplicações típicas dos componentes |
|---|---|---|---|
| Ligas de alumínio forjadas | 6061-T6, 7075-T6 | Leve, excelente usinabilidade, boa condutividade térmica | Eixos de ligação leves, interfaces de efetores finais, componentes da caixa |
| Aços estruturais ligados | 40Cr, 42CrMo | Elevada resistência, boa tenacidade, passível de tratamento térmico para um melhor desempenho | Eixos de transmissão articulados para cargas pesadas, componentes de transmissão com redutor |
| Aços inoxidáveis | 304, 316 | Excelente resistência à corrosão, propriedades mecânicas estáveis | Conectores para ambientes especiais, componentes para salas limpas |
| Aços de corte fácil | 12L14, aço ao carbono 45 | Boa usinabilidade, estabilidade dimensional, custo moderado | Eixos de transmissão gerais, buchas, componentes do tipo fixadores |
5. Quadro abrangente de garantia da qualidade
Uma vez que os componentes dos robôs são elementos de transmissão e posicionamento de precisão, o controlo de qualidade abrange quatro dimensões principais: precisão dimensional, tolerâncias geométricas, qualidade da superfície e consistência do lote.
5.1 Controlo da precisão geométrica
Utilizamos micrómetros, medidores de diâmetro e medidores de concentricidade para verificações dimensionais de rotina. No que diz respeito às tolerâncias geométricas críticas, verificamos os resultados numa Máquina de Medição por Coordenadas (CMM) para confirmar que a concentricidade, a perpendicularidade e a precisão posicional cumprem as especificações do desenho.
5.2 Gestão da qualidade da superfície
Mantemos normas rigorosas de rugosidade superficial para as faces de encaixe, superfícies de vedação e superfícies de montagem dos rolamentos. Ao otimizar os parâmetros das ferramentas e as estratégias de percurso de corte, eliminamos marcas visíveis de ferramentas, linhas de vibração e defeitos superficiais, preservando a estabilidade do ajuste da transmissão e a vida útil a longo prazo.
5.3 Controlo da consistência dos lotes
Mantemos uma biblioteca padronizada de parâmetros de processo para peças maduras e fixamos rotinas de produção comprovadas. Além disso, aplicamos um sistema de inspeção em três fases — inspeção do primeiro artigo, controlo durante o processo e verificação da última peça —, combinado com a gestão da vida útil das ferramentas e a compensação do desgaste, para garantir a intercambiabilidade dimensional entre os lotes de produção.
5.4 Documentação de qualidade rastreável
No que diz respeito aos componentes críticos, mantemos toda a informação relativa aos materiais, registos de processos, dados de inspeção e histórico dos lotes. Esta rastreabilidade apoia o acompanhamento da qualidade e a melhoria dos processos, estando em conformidade com os requisitos de rastreabilidade comuns na indústria da robótica.
6. Serviços flexíveis de prestação e apoio ao longo de todo o ciclo
6.1 Capacidade de produção em todas as fases do projeto
Apoiamos todas as fases do desenvolvimento do produto, desde a validação de protótipos de peça única e a montagem experimental em pequenos volumes até à produção em lote estável. Durante a fase de protótipo, oferecemos prazos de execução rápidos para apoiar as iterações de I&D e os testes de montagem. Durante a produção em série, padronizamos os processos e os critérios de inspeção para garantir a fiabilidade das entregas e o controlo de custos.
6.2 Opções de tratamento de superfícies integradas
Para além da maquinagem de base, oferecemos uma gama completa de tratamentos secundários de superfície, incluindo anodização, oxidação negra, passivação, jateamento com esferas e galvanoplastia, para satisfazer os requisitos de resistência à corrosão, resistência ao desgaste e estética. Controlamos rigorosamente os efeitos da espessura do revestimento nas dimensões de encaixe, para que as peças acabadas continuem a respeitar as tolerâncias de montagem após o tratamento.
6.3 Apoio técnico especializado em engenharia
Cada projeto conta com uma equipa de engenharia dedicada que trabalha diretamente com os clientes na seleção de materiais, na otimização estrutural e na avaliação da razoabilidade das tolerâncias. Ajudamos os clientes a otimizar os processos de fabrico e a reduzir o custo total sem comprometer o desempenho funcional.
Conclusão
Tendo tudo isto em conta, a maquinação por torneamento e fresagem resolve os problemas de precisão e eficiência associados às peças complexas de robótica de precisão, através da integração de operações e da manutenção de pontos de referência consistentes. Por esse motivo, constitui a solução de fabrico preferida para componentes de transmissão e ligação de alta precisão.
Com experiência comprovada em processos de torneamento e fresagem e um sistema de qualidade normalizado, a PartsMastery presta serviços personalizados de maquinagem de componentes de precisão para clientes do setor dos robôs industriais, robôs colaborativos e equipamentos de automação. Apoiamos os nossos clientes desde o desenvolvimento de protótipos até à produção em série, ajudando-os a lançar os seus produtos no mercado de forma eficiente e fiável.