



À mesure que les robots industriels, les robots collaboratifs et les équipements d'automatisation continuent d'évoluer, les exigences de précision applicables aux composants essentiels des robots — notamment la précision dimensionnelle, les tolérances d'ajustement, la cohérence géométrique et la qualité de surface — ne cessent de se renforcer. Les pièces courantes telles que les arbres de raccordement de moteurs, les arbres d'entraînement des articulations, les interfaces de réducteurs, les manchons de précision et les connecteurs d'extrémité de bras combinent presque toujours des caractéristiques de rotation, des faces de montage planes, des réseaux de trous multidirectionnels, des rainures de clavette et des contours complexes.
L'usinage traditionnel en deux étapes nécessite de multiples transferts entre tours et fraiseuses, ainsi que des réglages répétés. Cela allonge non seulement les cycles de production, mais entraîne également des erreurs cumulatives de décalage des repères, ce qui rend difficile le respect des tolérances géométriques exigées pour les pièces de transmission de haute précision. L'usinage tournage-fraisage intègre les opérations de tournage et de fraisage sur une seule et même machine. Il permet de réaliser plusieurs opérations en un seul serrage, ce qui en fait la solution de fabrication la plus performante pour les composants de robots de précision.
Chez PartsMastery, nous exploitons des centres d'usinage professionnels combinant tournage et fraisage et suivons un système de processus standardisé. Nous proposons des services d'usinage sur mesure de bout en bout pour les composants de transmission et les pièces structurelles destinés aux robots, couvrant toutes les étapes, du développement de prototypes à la production en série.
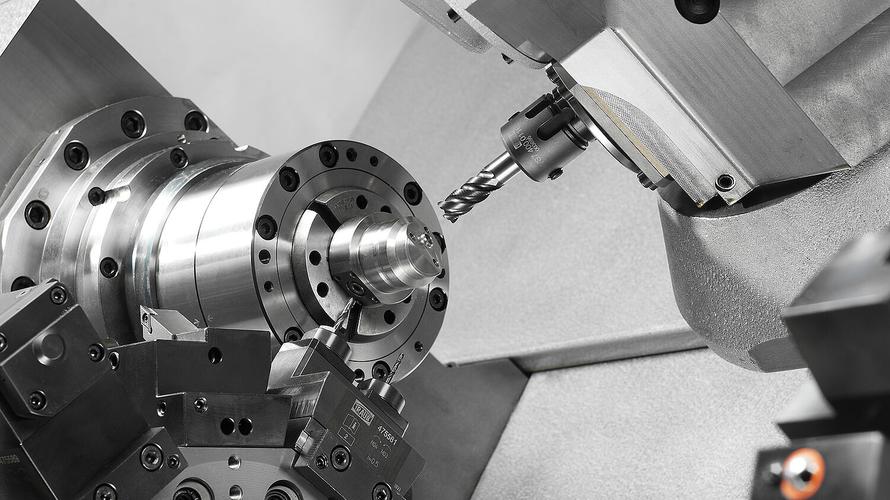
1. Principaux avantages techniques de l'usinage par tournage-fraisage
1.1 Formage en une seule opération pour une précision géométrique plus stable
Avant tout, nous appliquons le principe du repère unifié pour usiner tous les diamètres extérieurs, alésages intérieurs, faces d'extrémité, rainures de clavette, trous transversaux et faces de montage selon une même référence de positionnement. Cela élimine totalement les erreurs de positionnement cumulées liées au fractionnement en plusieurs opérations et améliore considérablement la régularité de la concentricité, de la perpendicularité et de la précision de positionnement. Cette approche s’avère particulièrement efficace pour les pièces de joints de robots et de réducteurs qui exigent une précision de transmission rigoureuse.
1.2 Des opérations hautement intégrées pour une meilleure efficacité de production
Au-delà des gains de précision, l'usinage combiné tournage-fraisage élimine les transferts de pièces entre machines, les serrages répétés et les étapes d'alignement secondaires. Cela réduit considérablement les délais d'exécution. Cela permet également de diminuer le nombre total de dispositifs de fixation nécessaires, ce qui réduit les coûts globaux de fabrication. Ce niveau de flexibilité répond parfaitement aux exigences de production en petites séries et à forte diversité, courantes dans le secteur des composants robotiques.
1.3 Une compatibilité élevée et flexible avec une large gamme de types de pièces
De plus, ce procédé permet de traiter aussi bien des pièces purement rotatives, telles que des arbres et des manchons, que des opérations secondaires complexes, telles que le fraisage frontal, le perçage radial, la rainure de clavette et le fraisage de contours irréguliers. Une seule plateforme de machines suffit pour couvrir la grande majorité des composants de transmission, de raccordement et d'interface des robots.
2. Composants typiques des robots et stratégies d'usinage adaptées
Les différents composants d'un robot remplissent des fonctions distinctes ; ils présentent donc des caractéristiques structurelles et des priorités en matière de contrôle qualité qui leur sont propres. Chacun d'entre eux nécessite une stratégie de tournage-fraisage adaptée.
| Catégorie de composants | Opérations d'usinage de base | Points clés du contrôle qualité |
|---|---|---|
| Arbres de transmission articulés | Tournage extérieur, dressage des extrémités, fraisage de rainures de clavette, perçage axial, filetage | Concentricité entre les diamètres intérieur et extérieur, faux-rond, précision d'ajustement des roulements, rugosité de surface |
| Arbres de raccordement du moteur | Tournage de diamètre extérieur étagé, fraisage de face plane, perçage de trous de fixation, taraudage | Perpendicularité des faces d'extrémité, position des trous de fixation, tolérance dimensionnelle d'ajustement |
| Brides d'interface de réducteur | Tournage de profil rotatif, fraisage de finition des faces d'extrémité, usinage de trous de boulons, tournage de tenons | Concentricité de l'embout, planéité de la face de montage, précision de positionnement du gabarit de perçage |
| Douilles et manchons de précision | Tournage de finition du diamètre intérieur et extérieur, alésage de l'alésage intérieur, dressage des extrémités, fraisage de la rainure d'huile | Concentricité entre l'alésage et le diamètre extérieur, précision du diamètre de l'alésage, qualité de la surface d'accouplement |
| Interfaces des effecteurs terminaux | Tournage à repère rotatif, fraisage de la face de montage, usinage des alésages de centrage, éléments de raccordement | Précision de positionnement, cohérence dimensionnelle des interfaces, fiabilité de l'assemblage répétitif |
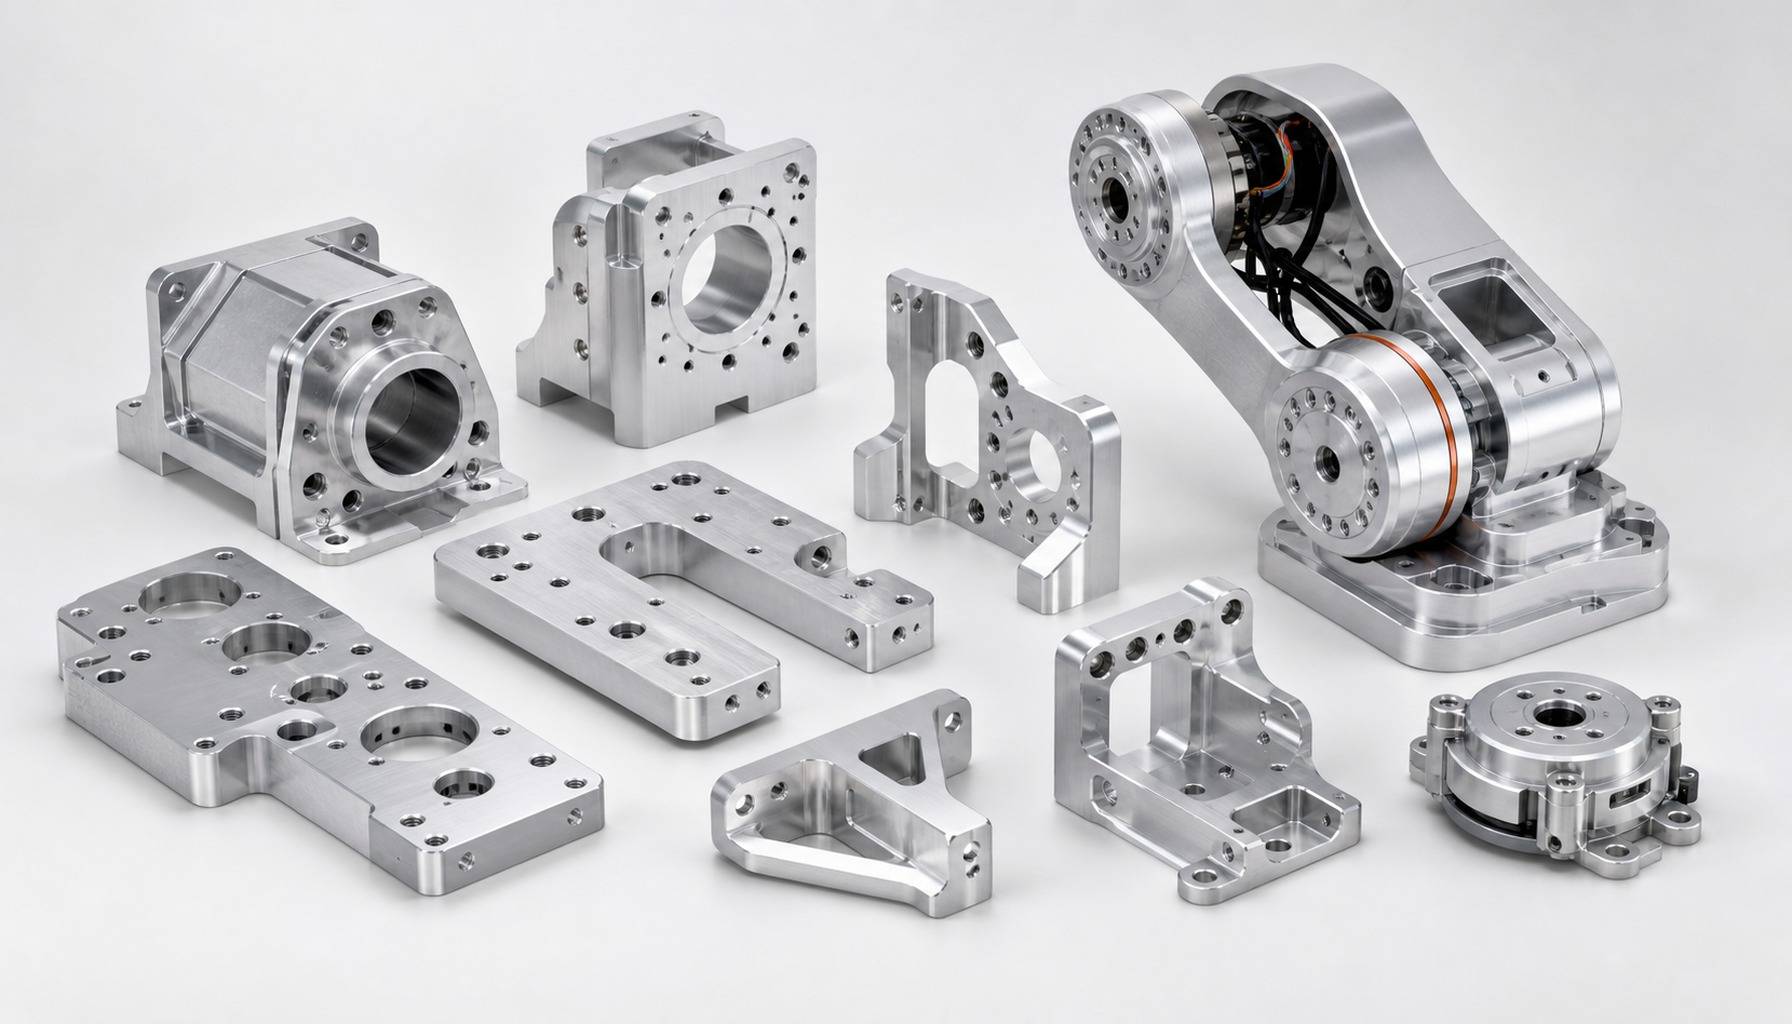
3. Système de contrôle de la fabrication normalisé couvrant l'ensemble du processus
En termes simples, la qualité des pièces robotiques de haute précision repose sur un contrôle standardisé des processus tout au long de la chaîne de production. Chez PartsMastery, nous avons mis en place une chaîne de contrôle complète, depuis la réception des plans jusqu'à la livraison des pièces finies.
3.1 Étude préliminaire de la fabricabilité (DFM)
Avant le lancement de la production, nous réalisons une analyse complète de la fabricabilité à partir de modèles 3D et de plans 2D. Nous évaluons le rapport longueur/diamètre, la rigidité des parois, l'accessibilité des éléments et la rentabilité des tolérances, et nous formulons dès le début des recommandations pour optimiser la conception. Cela permet de réduire les risques liés à l'usinage en aval ainsi que les coûts de fabrication dès la phase de conception.
3.2 Planification des processus à référence unifiée
Nous définissons ensuite un repère de positionnement unifié basé sur la géométrie de la pièce, puis nous organisons logiquement l'enchaînement des opérations de tournage, de fraisage, de perçage et de taraudage. Dans la mesure du possible, nous réalisons toutes les caractéristiques d'ajustement critiques au cours d'une même phase de serrage afin de minimiser l'accumulation d'erreurs due aux changements de repère.
3.3 Usinage intégré tournage-fraisage par paliers
Nous appliquons une stratégie d'usinage en trois étapes : l'ébauche pour l'enlèvement de matière, la semi-finition pour le contrôle des contours et la finition pour la précision finale. L'ébauche permet d'enlever rapidement la majeure partie de la matière, la semi-finition laisse une marge de finition uniforme, et la finition permet d'obtenir les cotes finales et la qualité de surface souhaitées. Pour les arbres élancés, nous ajoutons un support de contre-pointe afin de limiter les vibrations et les déformations par flexion.
3.4 Ébavurage de précision et préparation des arêtes
Une fois l'usinage des éléments principaux terminé, nous éliminons de manière sélective les bavures et les arêtes vives autour des ouvertures des trous, des bords des rainures et des éléments qui se croisent. Nous procédons également à un traitement de finition des arêtes sur les surfaces d'accouplement et d'étanchéité afin d'éviter tout problème d'assemblage et les rayures en service.
3.5 Contrôle en cours de fabrication et régulation des paramètres en boucle fermée
Enfin, nous effectuons des contrôles dimensionnels en cours de fabrication à des étapes clés : après l'usinage des repères, après la réalisation des caractéristiques critiques et avant la finition finale. Nous utilisons les données de mesure pour ajuster de manière dynamique les décalages d'outils et les paramètres de coupe, créant ainsi une boucle de qualité fermée qui garantit que les dimensions finales restent systématiquement dans les limites des tolérances.
4. Choix des matériaux courants et adaptation à l'application
Le choix du matériau dépend de la capacité de charge, des objectifs d'allègement, de l'environnement corrosif et des exigences en matière de traitement thermique. Chaque catégorie de matériau nécessite des paramètres de processus de tournage-fraisage spécifiques.
| Catégorie de matériaux | Notes habituelles | Caractéristiques de performance essentielles | Applications typiques des composants |
|---|---|---|---|
| Alliages d'aluminium forgés | 6061-T6, 7075-T6 | Léger, excellente usinabilité, bonne conductivité thermique | Arbres de raccordement légers, interfaces d'effecteurs terminaux, composants de boîtier |
| Aciers de construction alliés | 40Cr, 42CrMo | Haute résistance, bonne ténacité, pouvant faire l'objet d'un traitement thermique pour des performances améliorées | Arbres de transmission à joints pour charges lourdes, composants de transmission à réducteur |
| Aciers inoxydables | 304, 316 | Excellente résistance à la corrosion, propriétés mécaniques stables | Connecteurs pour environnements spécifiques, composants pour salles blanches |
| Aciers à usinage facile | 12L14, acier au carbone 45 | Bonne usinabilité, stabilité dimensionnelle, coût modéré | Arbres de transmission généraux, bagues, composants de fixation |
5. Cadre global d'assurance qualité
Les composants des robots étant des éléments de transmission et de positionnement de haute précision, le contrôle qualité porte sur quatre aspects principaux : la précision dimensionnelle, les tolérances géométriques, la qualité de surface et l'uniformité des lots.
5.1 Contrôle de la précision géométrique
Nous utilisons des micromètres, des alésomètres et des jauges de concentricité pour les contrôles dimensionnels de routine. Pour les tolérances géométriques critiques, nous vérifions les résultats sur une machine à mesurer tridimensionnelle (MMT) afin de nous assurer que la concentricité, la perpendicularité et la précision de positionnement sont toutes conformes aux spécifications du plan.
5.2 Gestion de la qualité des surfaces
Nous respectons des normes rigoureuses en matière de rugosité de surface pour les faces d'accouplement, les surfaces d'étanchéité et les surfaces de montage des roulements. En optimisant les paramètres d'usinage et les stratégies de parcours d'outil, nous éliminons les marques d'outil visibles, les traces de vibrations et les défauts de surface, tout en garantissant la stabilité à long terme de l'ajustement de la transmission et sa durée de vie.
5.3 Contrôle de la cohérence des lots
Nous tenons à jour une bibliothèque standardisée de paramètres de processus pour les pièces éprouvées et nous appliquons rigoureusement des routines de production qui ont fait leurs preuves. Nous mettons également en œuvre un système d'inspection à trois niveaux — contrôle du premier article, contrôles de process et vérification de la dernière pièce —, associé à une gestion de la durée de vie des outils et à une compensation de l'usure, afin de garantir l'interchangeabilité dimensionnelle entre les lots de production.
5.4 Documentation de qualité traçable
Pour les composants critiques, nous conservons l'intégralité des informations relatives aux matériaux, les registres de processus, les données d'inspection et l'historique des lots. Cette traçabilité facilite le suivi de la qualité et l'amélioration des processus, et répond aux exigences de traçabilité couramment appliquées dans le secteur de la robotique.
6. Services de prestation et d'accompagnement flexibles couvrant l'ensemble du cycle
6.1 Capacités de production à toutes les étapes du projet
Nous accompagnons chaque étape du développement de produit, depuis la validation de prototypes unitaires et les essais d’assemblage en petites séries jusqu’à la production en série stabilisée. Au cours de la phase de prototypage, nous assurons des délais d’exécution rapides afin de faciliter les itérations de R&D et les essais d’assemblage. Lors de la production en série, nous standardisons les processus et les critères de contrôle afin de garantir la fiabilité des livraisons et la maîtrise des coûts.
6.2 Options de traitement de surface intégrées
Au-delà de l'usinage de base, nous proposons une gamme complète de traitements de surface secondaires, notamment l'anodisation, l'oxydation noire, la passivation, le microbillage et la galvanoplastie, afin de répondre aux exigences en matière de résistance à la corrosion, de résistance à l'usure et d'esthétique. Nous contrôlons rigoureusement l'impact de l'épaisseur des revêtements sur les cotes d'ajustement, afin que les pièces finies restent dans les tolérances d'assemblage après traitement.
6.3 Assistance technique spécialisée
Chaque projet bénéficie d'une équipe d'ingénieurs dédiée qui travaille en étroite collaboration avec les clients sur le choix des matériaux, l'optimisation structurelle et l'évaluation du caractère raisonnable des tolérances. Nous aidons nos clients à optimiser leurs processus de fabrication et à réduire leurs coûts globaux sans compromettre les performances fonctionnelles.
Conclusion
Tout bien considéré, l'usinage combiné tournage-fraisage résout à la fois les problèmes de précision et d'efficacité liés à la fabrication de pièces robotiques complexes de haute précision, grâce à l'intégration des opérations et au maintien de repères de référence cohérents. C'est pourquoi il s'impose comme la solution de fabrication privilégiée pour les composants de transmission et de raccordement de haute précision.
Fort d'une expertise éprouvée en matière de procédés de tournage-fraisage et d'un système qualité normalisé, PartsMastery propose des services d'usinage sur mesure de composants de précision destinés aux clients du secteur des robots industriels, des robots collaboratifs et des équipements d'automatisation. Nous accompagnons nos clients depuis le développement de prototypes jusqu'à la production en série, en les aidant à commercialiser leurs produits de manière efficace et fiable.