



El mecanizado CNC de plástico es un proceso de fabricación sustractiva de precisión que permite producir componentes de plástico a medida a partir de material sólido mediante herramientas de corte controladas por ordenador. A diferencia del moldeo por inyección, no requiere ninguna inversión inicial en utillaje, lo que lo convierte en la opción ideal para prototipos funcionales, piezas mecánicas a medida y series de producción de volumen bajo a medio.
Con un control de procesos debidamente optimizado, el mecanizado CNC permite obtener tolerancias ajustadas, una precisión dimensional constante y acabados superficiales lisos en una amplia gama de polímeros de ingeniería. En PartsMastery, nos especializamos en el mecanizado CNC de precisión para componentes plásticos de alto rendimiento, y acompañamos a nuestros clientes desde la selección de materiales y la revisión del diseño para la fabricación (DFM) hasta la inspección final y la entrega.
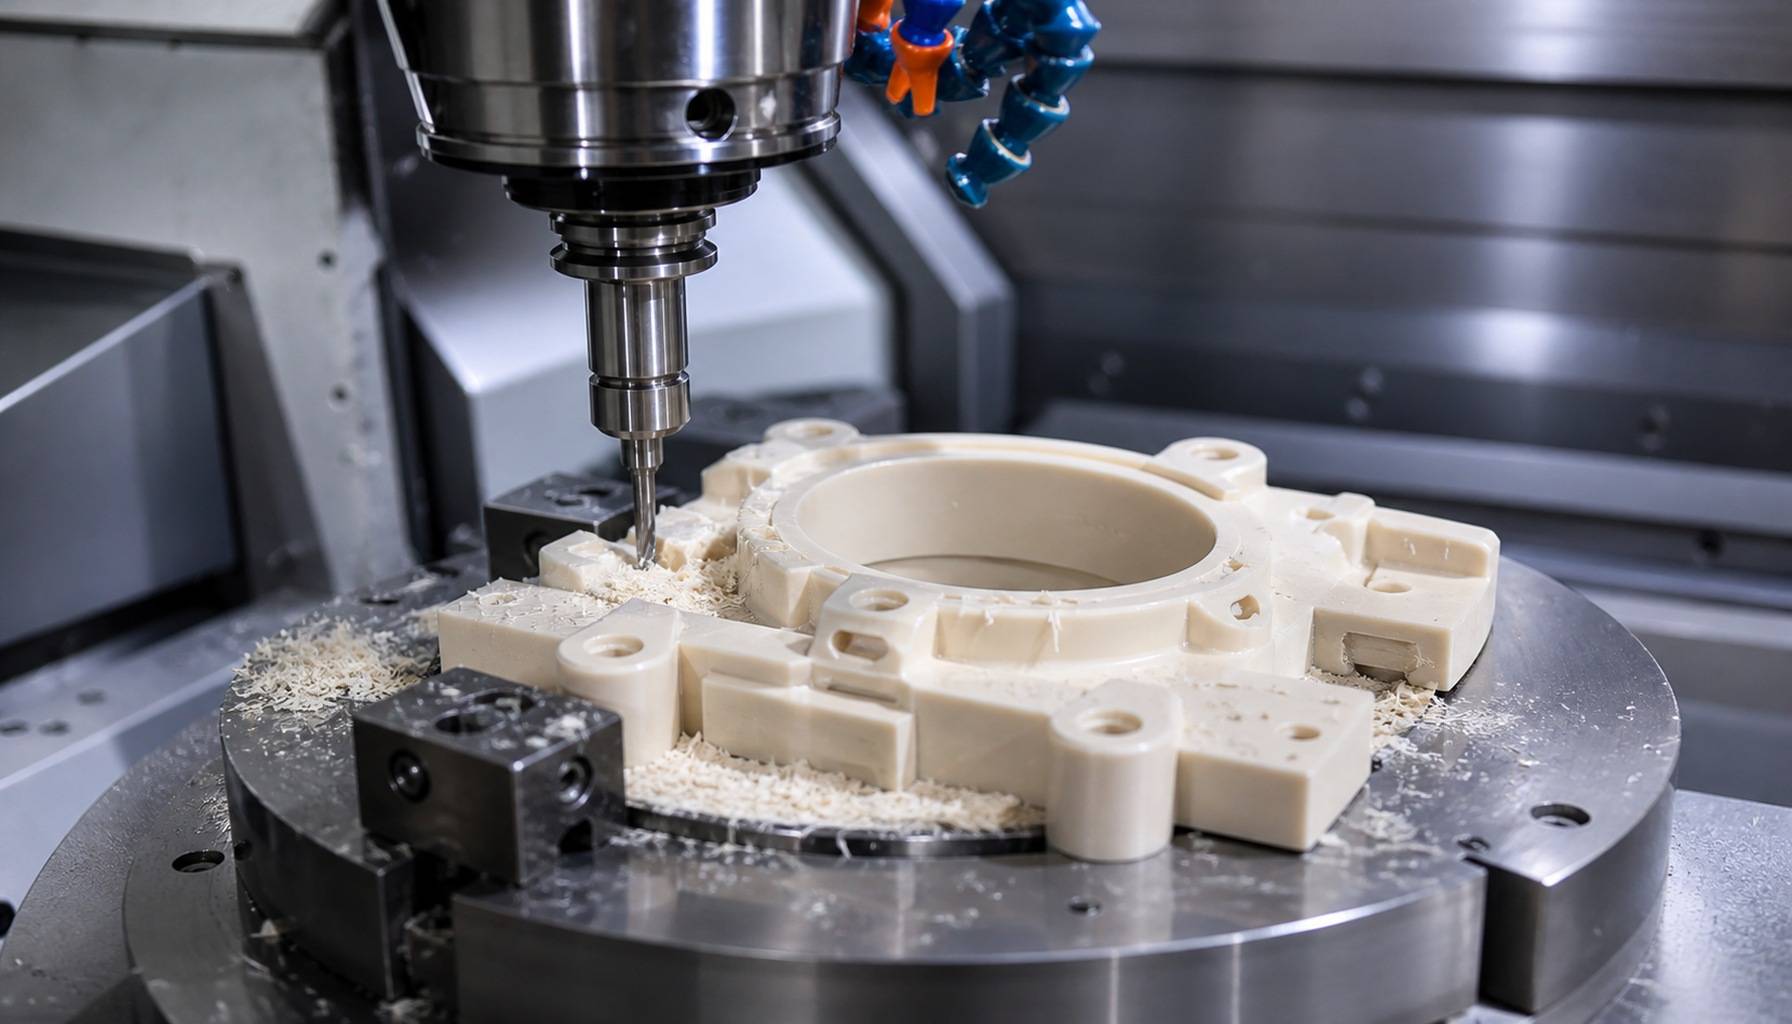
1. Diferencias fundamentales entre el mecanizado del plástico y el del metal
Aunque ambas se basan en herramientas de corte controladas por CNC, el mecanizado de plásticos y el de metales se rigen por limitaciones fundamentalmente diferentes. Los plásticos presentan una menor rigidez, una conductividad térmica inferior y una mayor sensibilidad al calor y a la fuerza de sujeción, lo que exige herramientas, parámetros y estrategias de sujeción totalmente adaptados.
El mecanizado de metales se centra principalmente en la gestión del desgaste de las herramientas y el control de la fuerza de corte. Por el contrario, el mecanizado de plásticos da prioridad a que los filos de corte estén afilados, a una evacuación eficaz de las virutas y a la prevención de la acumulación de calor, con el fin de evitar la fusión, la formación de rebabas y la desviación dimensional.
Y lo que es más importante, el comportamiento dimensional difiere significativamente. Los plásticos se expanden y contraen mucho más con los cambios de temperatura, y pueden deformarse de forma permanente si se someten a una presión de sujeción excesiva. Por este motivo, los parámetros validados para el aluminio o el acero nunca deben aplicarse directamente a los materiales poliméricos.
2. Plásticos técnicos habituales para el mecanizado CNC
Para empezar, elegir el polímero adecuado es el primer paso para que un proyecto de mecanizado de plásticos tenga éxito. Seleccionamos los materiales en función de su resistencia mecánica, estabilidad térmica, resistencia química, aislamiento eléctrico y requisitos de coste.
2.1 Plásticos técnicos de uso general
El ABS ofrece una buena resistencia al impacto, una rigidez moderada y una excelente maquinabilidad, lo que lo convierte en una opción muy popular para carcasas, soportes y prototipos funcionales. El HDPE ofrece una resistencia química y una tenacidad excepcionales, por lo que resulta muy adecuado para bandas de desgaste, componentes de manejo de fluidos y protecciones, aunque su elevada expansión térmica dificulta el control de tolerancias ajustadas.
2.2 Plásticos resistentes al desgaste y de baja fricción
El POM (acetal) es el material más utilizado para piezas mecánicas de precisión gracias a su bajo coeficiente de fricción, su buena estabilidad dimensional y su buen comportamiento durante el corte. Ofrece un rendimiento excepcional en engranajes, casquillos, rodillos y componentes de guía.
El nailon (PA6, PA66) combina una gran tenacidad y resistencia al desgaste, lo que lo hace idóneo para piezas móviles dinámicas. Sin embargo, con el paso del tiempo absorbe humedad, lo que provoca cambios en sus dimensiones y propiedades mecánicas, por lo que requiere una manipulación cuidadosa en aplicaciones de alta precisión.
2.3 Plásticos ópticos transparentes
El acrílico (PMMA) ofrece una excelente transparencia óptica para escaparates, cubiertas protectoras y paneles ópticos. Sin embargo, es frágil y propenso a astillarse o agrietarse si no se controlan adecuadamente las fuerzas de corte o la presión de sujeción.
El policarbonato ofrece una resistencia al impacto mucho mayor que el acrílico, lo que lo hace adecuado para protecciones de maquinaria y recintos de protección. Se raya con mayor facilidad y puede presentar grietas por tensión cuando se expone a productos químicos incompatibles, por lo que su procesamiento y acabado deben gestionarse con cuidado.
2.4 Plásticos técnicos de alto rendimiento
El PEEK es un termoplástico de alta calidad y alto rendimiento que destaca por su extraordinaria resistencia mecánica, su resistencia química y su capacidad para soportar altas temperaturas. Las piezas de PEEK mecanizadas con CNC se utilizan en dispositivos médicos, equipos aeroespaciales y sistemas industriales en los que la fiabilidad en condiciones extremas es fundamental.
El PTFE presenta uno de los coeficientes de fricción más bajos y una de las resistencias químicas más amplias de todos los polímeros, lo que lo convierte en un material indispensable para juntas, asientos de válvulas y componentes expuestos a sustancias químicas. Sin embargo, su baja rigidez y su tendencia a la fluencia bajo carga aumentan la dificultad de mecanizado y de control dimensional.
| Material | Características principales | Componentes típicos | Principal reto del mecanizado |
|---|---|---|---|
| ABS | Buena resistencia a los impactos, rigidez moderada | Carcasas, soportes, prototipos | Acumulación de calor, formación de rebabas |
| POM (Acetal) | Baja fricción, buena estabilidad dimensional | Engranajes, casquillos, piezas de precisión | Control de la dilatación térmica |
| Nylon (PA) | Alta tenacidad, buena resistencia al desgaste | Rodillos, componentes de guía | Absorción de humedad, variación dimensional |
| Acrílico (PMMA) | Excelente claridad óptica | Ventanas, cubiertas para pantallas | Desprendimientos, grietas en los bordes |
| Policarbonato | Alta resistencia a los impactos, transparente | Protecciones para máquinas, cerramientos de seguridad | Grietas por tensión, arañazos en la superficie |
| PEEK | Alta resistencia mecánica, térmica y química | Componentes médicos, aeroespaciales e industriales | Aumento del coste de los materiales, control de procesos |
| PTFE | Fricción ultrabaja, amplia resistencia química | Juntas, asientos de válvulas, camisas | Fluencia, deformación bajo carga |
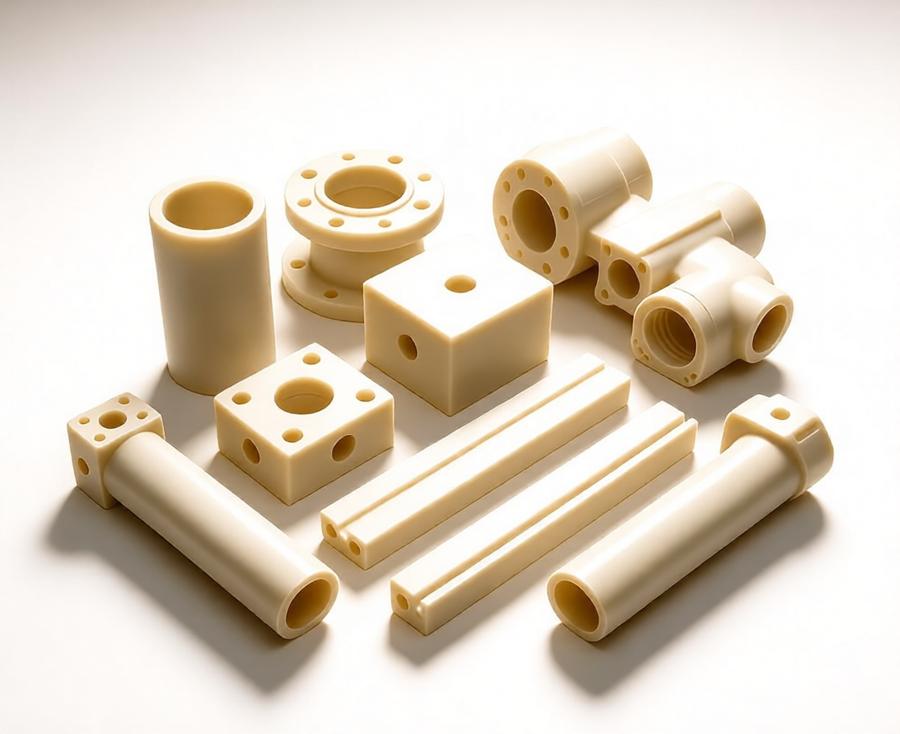
3. Procesos básicos de mecanizado y control de calidad
En pocas palabras, las piezas de plástico se fabrican principalmente mediante tres operaciones básicas de CNC: fresado, torneado y taladrado. Cada proceso requiere una geometría específica de la herramienta, unos parámetros de corte concretos y un sistema de sujeción adecuado para mantener una calidad constante.
3.1 Fresado CNC de componentes plásticos
El fresado CNC de 3 ejes permite mecanizar la mayoría de carcasas, soportes, placas y piezas contorneadas. En el caso de elementos en ángulo, superficies curvas y piezas poligonales, el mecanizado de 4 o 5 ejes reduce las configuraciones y mejora la consistencia posicional entre los distintos elementos.
Las herramientas de corte afiladas y con un ángulo de inclinación elevado reducen las fuerzas de corte y el calor generado por la fricción. La evacuación adecuada de las virutas es igualmente importante, ya que las virutas atrapadas pueden recalentar la pieza de trabajo y provocar la fusión de la superficie o la deformación dimensional.
3.2 Torneado CNC de piezas rotativas
El torneado CNC permite fabricar piezas cilíndricas, como casquillos, manguitos, espaciadores y componentes roscados. El POM resulta especialmente adecuado para el torneado gracias a su comportamiento estable durante el corte y a su comportamiento dimensional predecible. El PEEK, el nailon y el PTFE también se pueden tornear con eficacia, pero cada uno de ellos requiere velocidades de avance y geometrías de herramienta específicas.
3.3 Perforación y acabado de los agujeros
El taladrado permite crear los orificios iniciales, a los que podemos dar continuidad mediante el escariado o el mandrinado para obtener una mayor precisión y un mejor acabado superficial. En el caso de los orificios profundos, la evacuación de virutas es fundamental, ya que la acumulación de virutas genera un exceso de calor y puede dañar las paredes del orificio o romper las herramientas.
3.4 Factores clave de control de los procesos
- Selección de herramientas: Las herramientas de carburo afiladas con ranuras pulidas reducen la fricción y producen cortes más limpios
- Parámetros de corte: Una velocidad del husillo y una velocidad de avance equilibradas mantienen una carga de viruta constante y evitan el sobrecalentamiento
- Estrategia de refrigeración: El aire comprimido es el método habitual para la eliminación de virutas y el control de la temperatura; en el caso de los refrigerantes líquidos, es necesario comprobar la compatibilidad con el material.
- Diseño de los dispositivos de sujeción: La distribución de la presión de sujeción y el soporte de refuerzo evitan la deformación por sujeción, especialmente en piezas de paredes delgadas
4. Aplicaciones típicas y casos de uso en la industria
En todos los sectores, los componentes plásticos mecanizados con CNC se utilizan en una amplia variedad de aplicaciones en las que se requiere una construcción ligera, aislamiento eléctrico, resistencia a la corrosión o baja fricción.
4.1 Automoción y automatización industrial
En la fabricación de automóviles, los plásticos mecanizados se utilizan para carcasas de prototipos, aislantes eléctricos, casquillos y dispositivos de montaje. En la automatización industrial, los componentes de POM y nailon se utilizan ampliamente en sistemas de transporte, efectores finales robóticos y guías lineales, gracias a su funcionamiento silencioso y su resistencia al desgaste.
4.2 Sector médico y aeroespacial
Los fabricantes de dispositivos médicos utilizan PEEK mecanizado con CNC y polímeros biocompatibles para fabricar carcasas de instrumentos, accesorios de laboratorio y componentes para la manipulación de fluidos. En el sector aeroespacial, las piezas de plástico de precisión se emplean como elementos aislantes, soportes ligeros y elementos estructurales interiores, donde la reducción de peso y la fiabilidad son prioritarias.
4.3 Electrónica y productos de consumo
Entre las aplicaciones en el sector de la electrónica se incluyen placas aislantes, carcasas de conectores, cajas para sensores y plantillas de montaje. En el desarrollo de productos de consumo, el mecanizado de plástico con CNC permite crear rápidamente prototipos funcionales y realizar iteraciones de diseño antes de pasar a la fabricación de utillaje para grandes volúmenes.
4.4 Equipos químicos y marítimos
El PTFE, el PEEK y el HDPE son opciones habituales para asientos de válvulas, juntas, revestimientos y componentes resistentes a la corrosión en equipos de procesamiento químico y marinos. Estos materiales resisten fluidos agresivos y entornos húmedos en los que los metales sufrirían una degradación acelerada.
5. Control de precisión y soluciones para defectos habituales
Desde el punto de vista de la calidad, la precisión de la pieza final depende de la estabilidad del material, la temperatura de corte, la sujeción, el estado de la herramienta y las condiciones de medición. A diferencia de los metales, los polímeros son muy sensibles a las influencias térmicas y mecánicas, por lo que un control preciso requiere un enfoque integral.
5.1 Expectativas realistas en materia de tolerancia
Los plásticos técnicos rígidos, como el POM y el PEEK, pueden alcanzar tolerancias más estrictas que los materiales flexibles o sensibles a la humedad. A modo de referencia general, ±0,05 mm es un valor de referencia práctico para la mayoría de las características de precisión en plástico. En condiciones estrictamente controladas, determinadas características pueden alcanzar ±0,02 mm, pero dichos límites siempre deben validarse para el material y la geometría específicos, en lugar de asumirse como una norma universal.
La dilatación térmica tiene un efecto cuantificable en las dimensiones finales. Por ejemplo, un polímero con un coeficiente de dilatación térmica lineal de 100 × 10⁻⁶/K puede provocar una variación de aproximadamente 0,10 mm en una dimensión de 100 mm con un cambio de temperatura de 10 °C. Por este motivo, las mediciones de precisión deben realizarse siempre en condiciones ambientales estables y documentadas.
5.2 Defectos habituales y medidas correctivas
| Problema de mecanizado | Causa raíz típica | Solución práctica |
|---|---|---|
| Bordes difuminados o borrosos | Fricción excesiva y acumulación de calor | Herramientas más afiladas, carga de viruta optimizada, refrigeración por aire mejorada |
| Deformaciones y combaduras | Liberación de tensiones residuales, eliminación irregular de material | Estrategia de mecanizado equilibrada, recocido de alivio de tensiones, trayectorias simétricas de la herramienta |
| Marcas de vibración y vibraciones | Paredes delgadas sin apoyo, saliente excesivo de la herramienta | Mayor soporte de respaldo, conjuntos de herramientas más cortos, menor profundidad de corte |
| Rebabas excesivas | Herramientas desafiladas, geometría de corte incorrecta, velocidad de avance demasiado baja | Cantos afilados de la herramienta, avance optimizado por diente, paso específico de desbarbado |
| Fisuración por tensión | Deformación por sujeción, exposición a sustancias químicas, tensiones residuales | Mejora de los sistemas de sujeción, refrigerantes compatibles, tratamiento de alivio de tensiones |
6. Directrices de diseño y opciones de posprocesamiento
Un buen diseño para el mecanizado de plástico con CNC reduce la deformación, mejora el acceso de las herramientas y evita operaciones secundarias innecesarias.
6.1 Recomendaciones prácticas de diseño
- Espesor de la pared: Mantener una rigidez suficiente en las paredes y evitar secciones delgadas, largas y sin apoyo que puedan deformarse bajo la acción de las fuerzas de corte.
- Radios internos: Utilice radios de esquina internos generosos, compatibles con los diámetros estándar de las herramientas, para reducir el coste de las herramientas y mejorar el acabado superficial.
- Cavidades profundas: Evita las cavidades excesivamente profundas y estrechas que requieran herramientas largas y aumenten el riesgo de vibraciones.
- Características de los hilos: Teniendo en cuenta la longitud de la rosca y los ciclos de montaje repetidos, los insertos roscados metálicos pueden mejorar la durabilidad de las uniones que se aprietan con frecuencia.
- Tolerancias críticas: Aplica tolerancias estrictas únicamente cuando sea necesario desde el punto de vista funcional, para evitar costes de fabricación innecesarios.
6.2 Acabados disponibles tras el posprocesado
Tras el mecanizado, las piezas de plástico pueden someterse a diversos tratamientos secundarios para mejorar su aspecto, sus prestaciones o su funcionalidad. Siempre comprobamos la compatibilidad con el polímero específico antes de iniciar la producción.
- Lijado y pulido mecánico: Elimina las marcas de las herramientas y mejora la suavidad de la superficie; puede restaurar la transparencia óptica del acrílico y el policarbonato si se utiliza con cuidado
- Granallado: Proporciona un acabado mate uniforme en materiales compatibles; realizamos pruebas previas a la producción en tipos de material más blandos o quebradizos para evitar daños en la superficie.
- Recocido de alivio de tensiones: Reduce las tensiones residuales internas y mejora la estabilidad dimensional a largo plazo, lo que resulta especialmente útil para componentes de precisión de POM y PEEK
- Marcado por láser: Añade identificaciones permanentes de piezas, logotipos o marcas de escala con un impacto térmico mínimo cuando se configuran correctamente los parámetros
- Recubrimiento y metalización: Aplicar capas superficiales decorativas o funcionales; una preparación adecuada de la superficie es esencial para garantizar una buena adherencia
7. Comparación de procesos: mecanizado CNC, moldeo por inyección e impresión 3D
Cada proceso de fabricación tiene sus propias ventajas, y la mejor opción depende del volumen, la geometría, los requisitos del material y el plazo de entrega.
| Proceso de fabricación | Ideal para | Ventaja clave | Limitación principal |
|---|---|---|---|
| Mecanizado CNC de plásticos | Prototipos funcionales, piezas a medida, volúmenes bajos y medios | Sin costes de utillaje, amplia variedad de materiales, alta precisión | Mayor coste unitario con volúmenes muy elevados; algunas limitaciones geométricas |
| Moldeo por inyección | Producción repetitiva a gran escala | Bajo coste unitario a gran escala, estética uniforme | Una elevada inversión inicial en utillaje y un plazo de entrega prolongado |
| Impresión 3D | Geometrías complejas, prototipos conceptuales, volúmenes muy reducidos | Máxima libertad de diseño y plazos de entrega más rápidos para piezas sencillas | Selección limitada de materiales, menor precisión dimensional, propiedades de las capas más débiles |
En general, el mecanizado CNC es la mejor opción cuando se necesitan materiales poliméricos de ingeniería resistentes, interfaces mecánicas precisas y volúmenes de producción que no justifican la fabricación de moldes de inyección.
Conclusión
En definitiva, el mecanizado CNC de plásticos es un método de fabricación versátil y fiable para producir componentes de precisión a medida a partir de una amplia gama de polímeros de ingeniería. El éxito depende de elegir el material adecuado para cada aplicación, aplicar herramientas y parámetros de proceso optimizados, y controlar las condiciones de calor, sujeción y medición a lo largo de todo el proceso de producción.
En PartsMastery, ofrecemos servicios integrales de mecanizado CNC para piezas de plástico de ingeniería a medida, lo que incluye asesoramiento sobre materiales, revisión de la diseñabilidad para la fabricación (DFM), mecanizado de precisión, acabado de superficies e inspección dimensional. Acompañamos a nuestros clientes en sus proyectos desde el desarrollo inicial de prototipos hasta la producción en series pequeñas y medianas, ayudándoles a lanzar al mercado componentes de plástico de alta calidad de forma eficiente y fiable.