



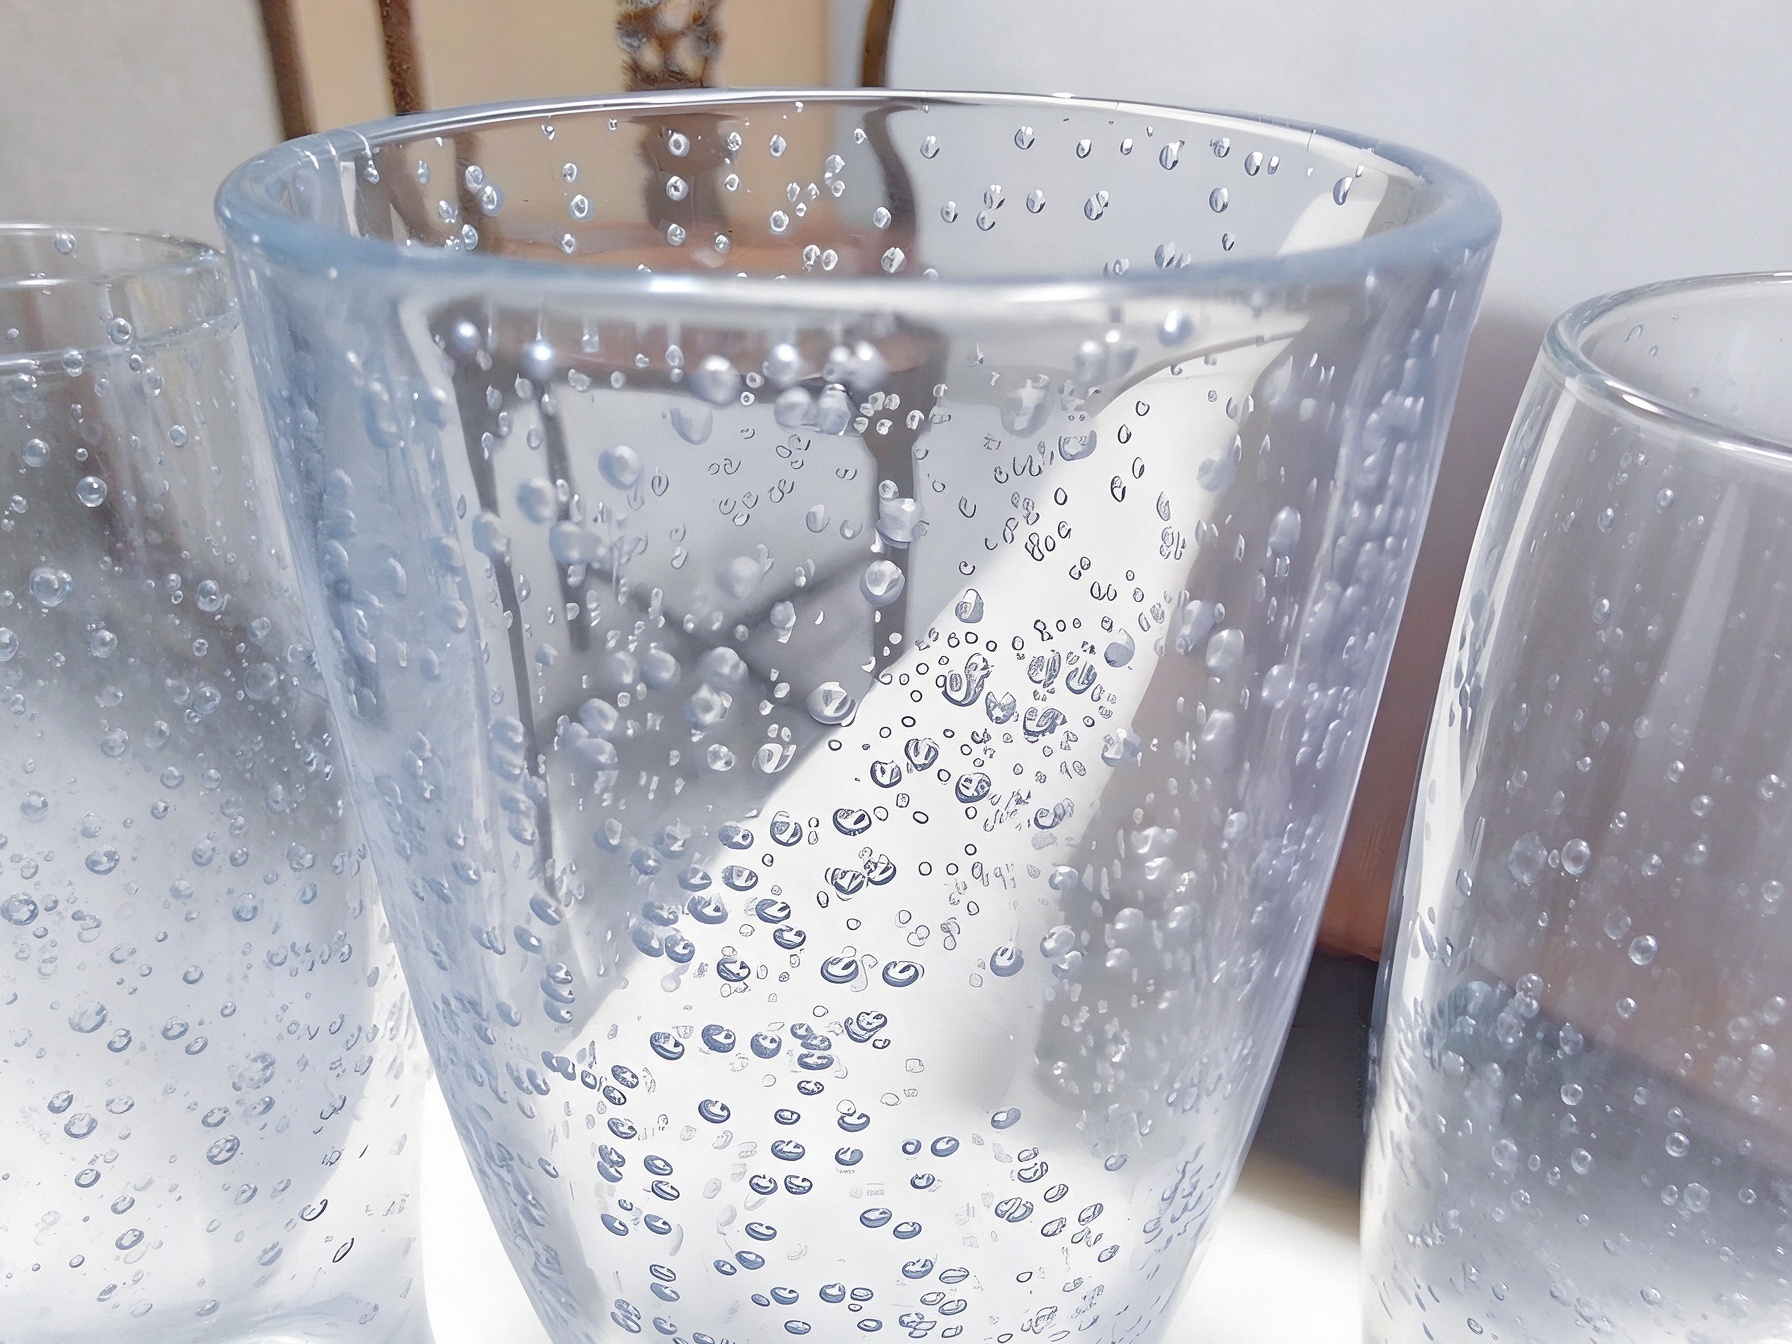
As bolhas são um dos defeitos de qualidade mais comuns na produção por moldagem por injeção. Prejudicam o acabamento visual das peças moldadas e também reduzem a resistência estrutural, o desempenho de vedação e a precisão dimensional. No caso de peças de precisão para os setores eletrónico, automóvel e médico, as bolhas resultam quase sempre na rejeição imediata. A formação de bolhas raramente tem uma única causa. Em vez disso, resulta geralmente de uma combinação de problemas relacionados com o material, o processo e as ferramentas. Só ao abordar a causa principal é que os fabricantes podem resolver de forma definitiva os problemas recorrentes relacionados com as bolhas.
Com anos de experiência na produção em série de moldagem por injeção de precisão, a PartsMastery presta serviços sistemáticos de resolução de problemas relacionados com bolhas e de otimização de processos para peças de todos os materiais e geometrias. Reduzimos as taxas de defeitos ao longo de todo o ciclo de vida do produto, desde a conceção inicial até à produção em série.
1. Causas principais das bolhas na moldagem por injeção
As bolhas são defeitos ocos retidos no interior ou na superfície das peças moldadas. Formam-se quando o gás não consegue escapar durante o enchimento do molde ou quando as matérias-primas se decompõem e libertam gases voláteis. Conforme a sua origem, dividem-se em três categorias principais:
1.1 Relacionados com os materiais: humidade e resíduos voláteis
Esta é a causa mais frequente de bolhas na moldagem por injeção. As resinas higroscópicas, como o ABS, o PC, o PA e o PET, absorvem humidade do ar durante o armazenamento e o manuseamento. Se não forem completamente secas antes da moldagem, essa humidade vaporiza-se no cilindro e forma bolhas no interior da massa fundida.
Além disso, uma temperatura de fusão excessiva provoca a degradação do polímero e a libertação de gases voláteis. Elevadas proporções de material reciclado ou matéria-prima contaminada também aumentam significativamente o risco de formação de bolhas.
1.2 Relacionado com o processo: enchimento e ventilação desequilibrados
Uma velocidade de injeção excessivamente elevada é a principal causa de bolhas no processo. Durante o enchimento a alta velocidade, o ar no interior da cavidade não consegue ser totalmente expulso pela frente de fusão. Fica retido nas secções das paredes, nas nervuras ou nos cantos, formando bolhas fechadas.
Da mesma forma, uma pressão de compactação insuficiente ou uma mudança tardia na compactação também impedem que o gás seja comprimido e expelido da massa fundida. Isto conduz à formação de vazios internos nas peças acabadas.
Além disso, configurações inadequadas da temperatura do cilindro, bicos sobreaquecidos e baixa contrapressão provocam a incorporação de gás na massa fundida. Esse gás acaba por se manifestar sob a forma de bolhas nas peças finais.
1.3 Problemas relacionados com o bolor: falhas no sistema de ventilação e na conceção estrutural
A ventilação insuficiente, a profundidade reduzida dos orifícios de ventilação e a má localização dos mesmos são as principais razões para a formação persistente de bolhas em peças de paredes espessas e complexas. Quando a última área de enchimento não dispõe de uma estrutura de ventilação adequada, o ar retido provocará bolhas no mesmo local, injeção após injeção.
Além disso, a espessura irregular das paredes, a colocação da entrada de material longe das secções mais espessas e os esquemas de arrefecimento desequilibrados provocam um arrefecimento e uma contração inconsistentes da massa fundida. Isto cria vazios de vácuo, que quase sempre se formam no centro das secções de parede espessa.
2. Correções específicas para defeitos em forma de bolha
Os diferentes tipos de bolhas exigem medidas corretivas adequadas. Seguir uma ordem de resolução de problemas do tipo “começar pelo mais fácil, tratar primeiro do processo e só depois do equipamento” permite resolver a maioria dos problemas relacionados com bolhas de forma rápida e económica.
2.1 Otimização do pré-tratamento do material
Os protocolos de secagem rigorosos e específicos para cada material constituem o primeiro passo. Defina a temperatura e a duração da secagem de acordo com as especificações da resina. Por exemplo, a PA66 seca normalmente a 80–100 °C durante 4–6 horas, enquanto a resina PC seca a 120 °C durante 3–4 horas.
Utilize a resina seca imediatamente para evitar a reabsorção de humidade. Limite também o teor de material triturado, geralmente a não mais de 20%, e mantenha a matéria-prima limpa e isenta de contaminantes para reduzir a degradação e os compostos voláteis.
2.2 Ajustar os parâmetros do processo de injeção
Utilize uma estratégia de enchimento em fases com velocidade variável. Efetue uma injeção mais lenta à medida que a massa fundida passa pela porta e pela parte inicial da cavidade; aumente a velocidade assim que a massa fundida se espalhar e, em seguida, abrande novamente no final do enchimento. Isto permite equilibrar o enchimento completo com tempo suficiente para que o ar escape.
Ao mesmo tempo, aumente a contrapressão de forma adequada e otimize o perfil de injeção. Atrasar ligeiramente o ponto de mudança da injeção e aumentar a pressão de injeção e o tempo de retenção para comprimir as microbolhas na massa fundida. Controlar as temperaturas do cilindro por zonas para evitar o sobreaquecimento localizado e a degradação do material.
2.3 Melhorar a estrutura do molde e a ventilação
No caso de bolhas de ar retidas em pontos específicos, comece por adicionar ranhuras de ventilação nas posições correspondentes ou aprofunde as ranhuras já existentes. A profundidade das ranhuras de ventilação deve situar-se entre 0,02 e 0,05 mm, consoante as propriedades do material — o suficiente para libertar o ar sem provocar excesso de material.
No caso de peças com paredes espessas, otimize a localização da entrada de material para que o material fundido preencha as secções, começando pelas mais espessas e terminando nas mais finas. Esta abordagem, combinada com o compactamento, melhora a compensação do encolhimento e a ventilação. No caso de vazios causados pelo vácuo, equilibre a espessura das paredes ou adicione linhas de arrefecimento nas secções espessas para acelerar a formação da camada superficial e reduzir as cavidades internas causadas pelo encolhimento.
3. Serviços de Apoio à Moldagem por Injeção da PartsMastery
A PartsMastery presta apoio técnico completo ao processo de moldagem por injeção, desde a conceção do produto até ao controlo da produção. Criámos um sistema padronizado de resolução de problemas e otimização para defeitos comuns, incluindo bolhas.
Durante a fase inicial de desenvolvimento do produto, realizamos análises de DFM (Design for Manufacturing) para identificar antecipadamente riscos como espessura irregular das paredes e ventilação inadequada. Isto reduz o risco de formação de bolhas na origem, antes da fabricação das ferramentas.
Durante o teste do molde, os engenheiros de processo seniores realizam o ajuste das máquinas no local, de forma a identificar rapidamente as causas dos defeitos e fornecer conjuntos de parâmetros otimizados. Para a produção em série, apoiamos o controlo de processo SPC para estabilizar os parâmetros e garantir uma qualidade consistente entre os lotes.
Quer se trate do desenvolvimento de protótipos ou da produção em grande escala, a PartsMastery ajuda os clientes a reduzir os defeitos, a melhorar a eficiência e a diminuir os custos globais de fabrico através de capacidades comprovadas de controlo de processos.
Conclusão
Os defeitos de bolhas na moldagem por injeção podem parecer simples, mas envolvem várias dimensões, incluindo o material, o processo e as ferramentas. Só uma resolução sistemática de problemas e uma identificação precisa da causa raiz podem evitar o desperdício de tempo e custos decorrentes de repetidas tentativas e erros.
Com um controlo científico da secagem, um ajuste racional do processo e um desenho otimizado das saídas de ar do molde, a grande maioria dos problemas relacionados com bolhas pode ser resolvida de forma eficaz.