



气泡是注塑生产中最常见的质量缺陷之一。它们不仅会影响注塑件的外观质量,还会降低其结构强度、密封性能和尺寸精度。 对于精密电子、汽车和医用级零件而言,气泡几乎总是导致产品被立即淘汰。气泡的形成很少由单一原因引起,而是通常由材料、工艺和模具问题共同导致。只有针对根本原因,制造商才能永久性地解决反复出现的气泡问题。.
凭借在精密注塑批量生产领域多年的经验,PartsMastery 为各种材质和几何形状的零部件提供系统化的气泡问题排查和工艺优化服务。我们能够降低产品整个生命周期(从初始设计到批量生产)中的缺陷率。.
1. 注塑成型气泡的根本原因
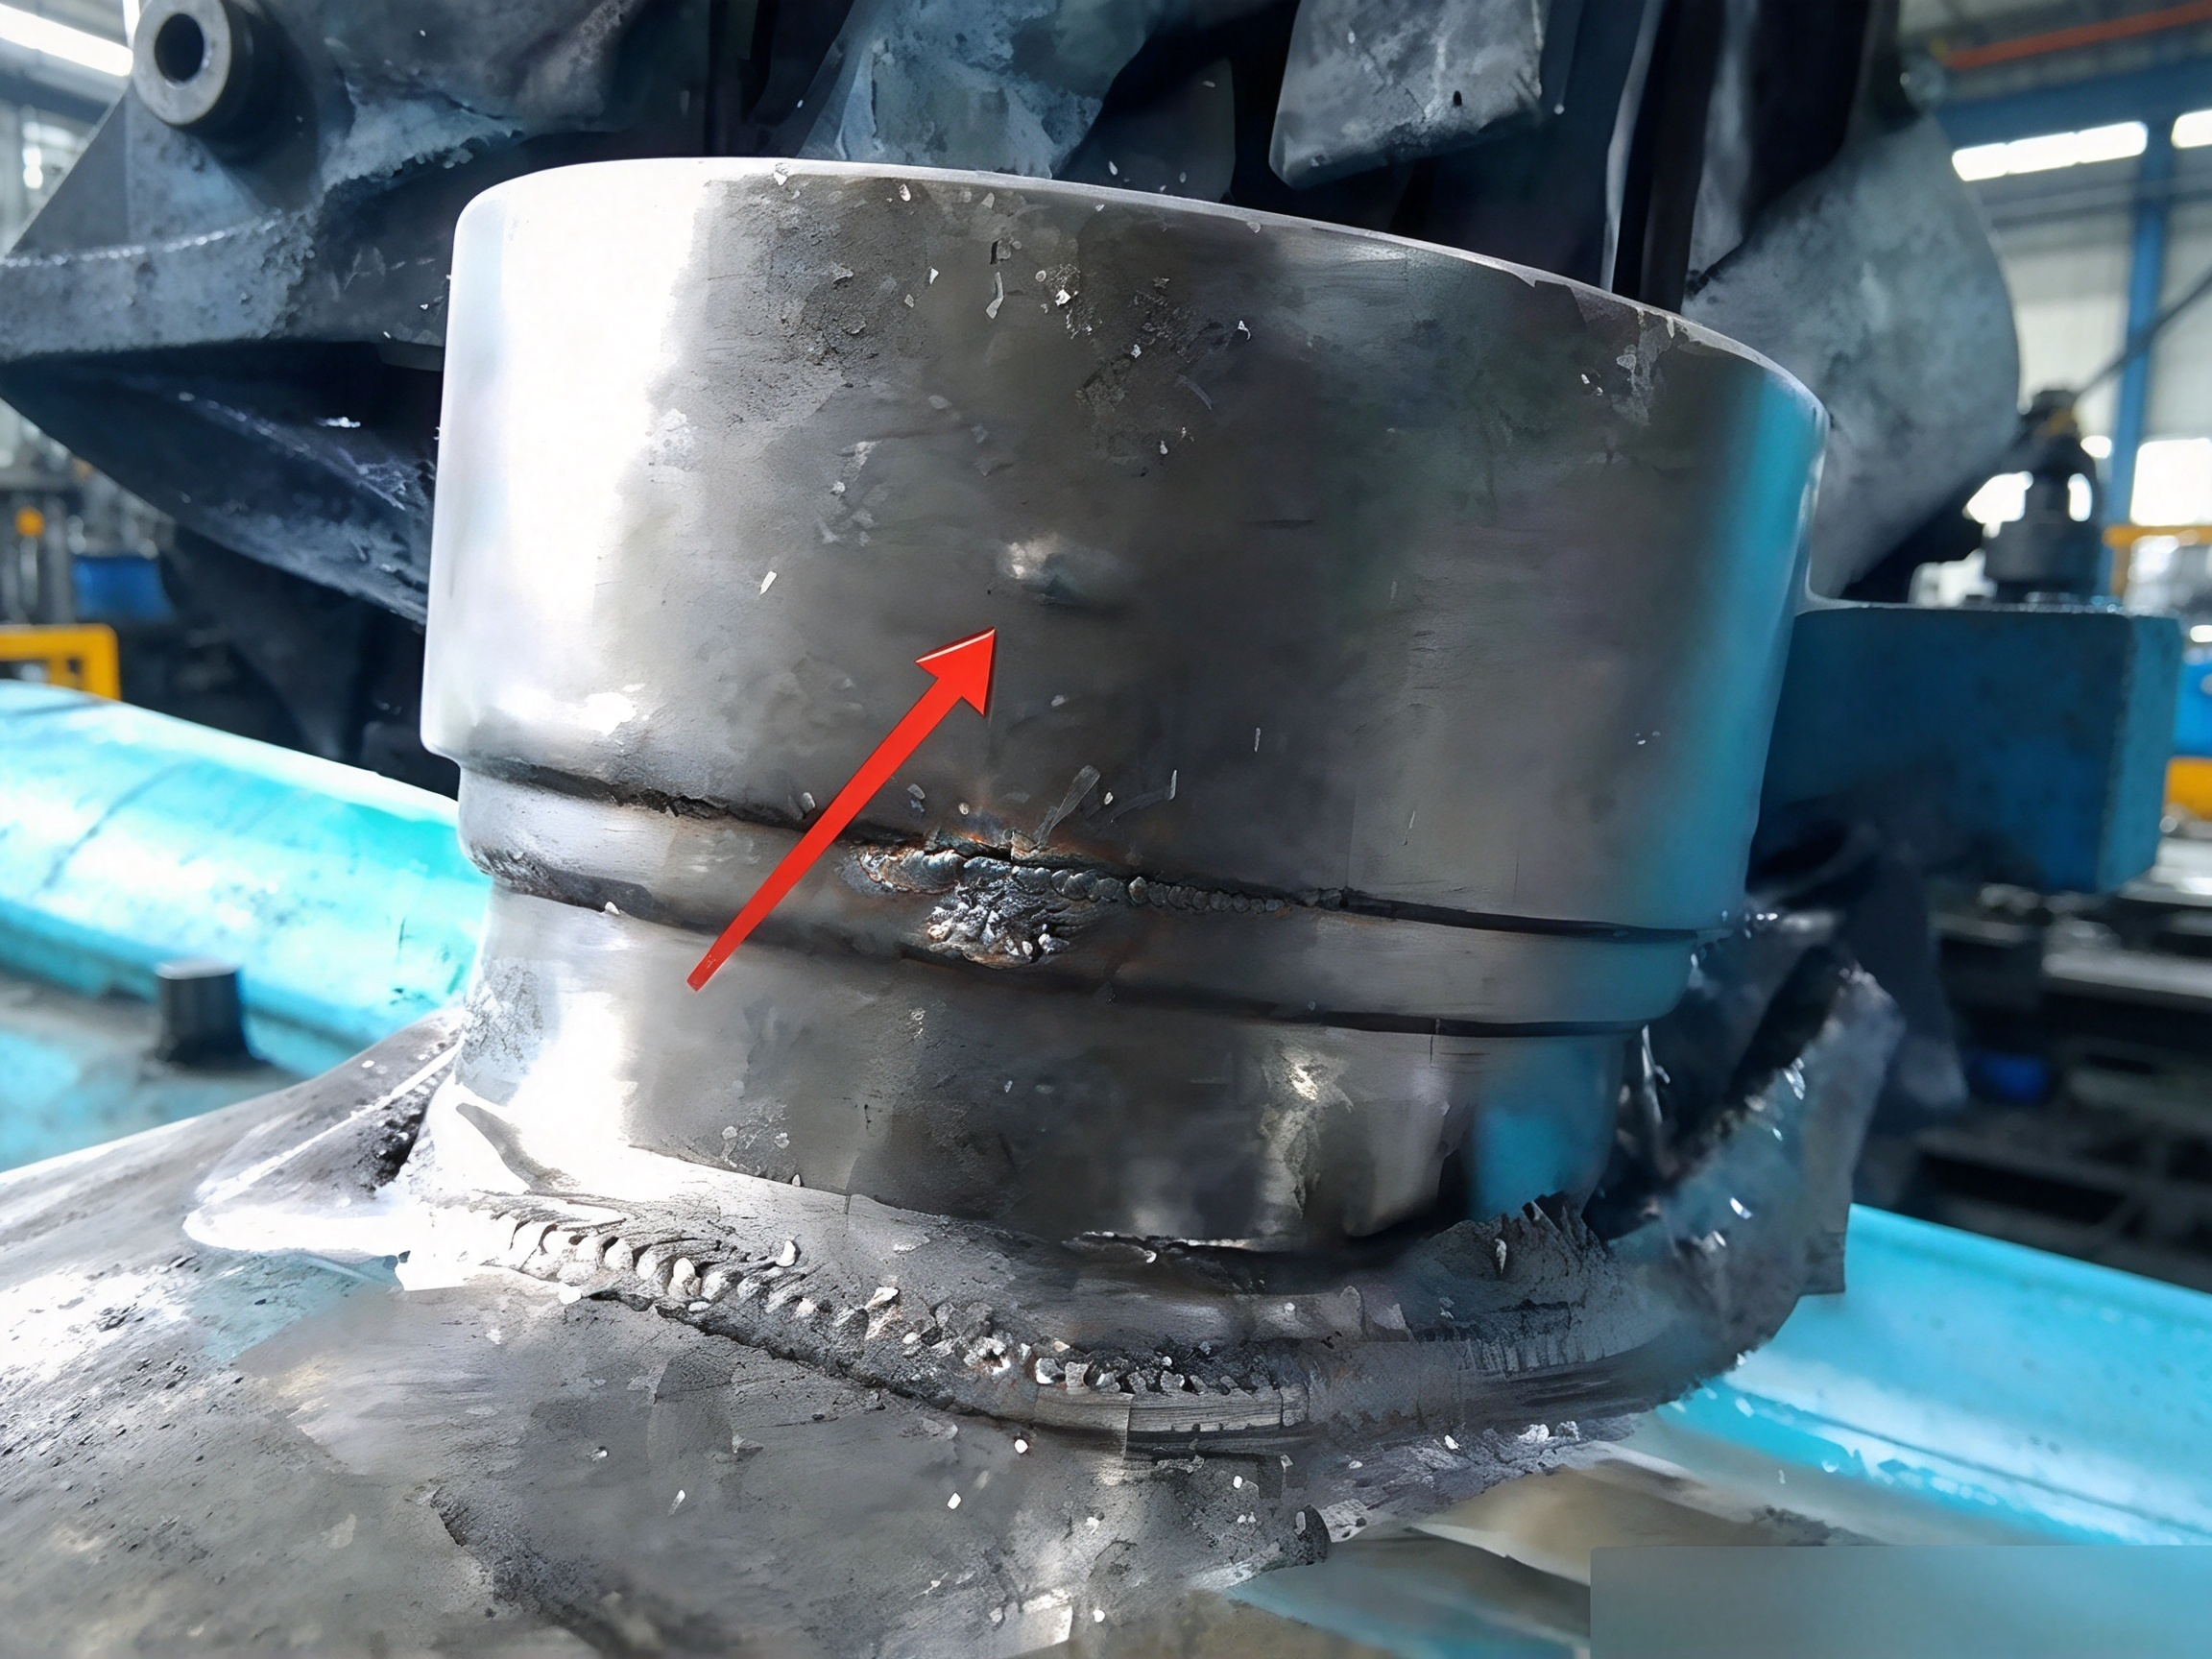
气泡是困在模制件内部或表面的中空缺陷。当模具充填过程中气体无法逸出,或者原材料分解并释放出挥发性气体时,就会形成气泡。按成因不同,气泡主要分为以下三类:
1.1 与材料相关:水分和挥发性残留物
这是导致注塑成形中产生气泡的最常见原因。ABS、PC、PA和PET等吸湿性树脂在储存和搬运过程中会从空气中吸收水分。如果在成型前未将其彻底干燥,这些水分会在料筒中汽化,并在熔体内部形成气泡。.
此外,过高的熔体温度会导致聚合物降解并释放挥发性气体。过高的再生料比例或受污染的原料也会显著增加气泡形成的风险。.
1.2 工艺相关:填充与排气不平衡
注射速度过快是导致气泡产生的首要工艺原因。在高速注塑过程中,型腔内的空气无法被熔体前沿完全挤出,从而滞留在壁面、加强筋或角落处,形成封闭气泡。.
相应地,填料压力不足或填料切换过晚也会导致气体无法被压缩并从熔体中排出。这会导致成品内部出现气孔。.
此外,不恰当的料筒温度设置、喷嘴过热以及背压过低都会导致熔体中夹带气体。这些气体最终会以气泡缺陷的形式出现在成品中。.
1.3 与霉菌相关:通风系统和结构设计缺陷
排气不足、排气深度不足以及排气口位置不当,是厚壁和复杂零件中气泡反复出现的主要原因。当最后填充区域没有相应的排气结构时,滞留的空气会导致每次注塑时在同一位置产生气泡。.
此外,壁厚不均匀、浇口位置远离厚壁部位以及冷却布局不平衡,都会导致熔体冷却和收缩不均匀。这会产生真空气孔,而这些气孔几乎总是形成在厚壁部位的中心。.
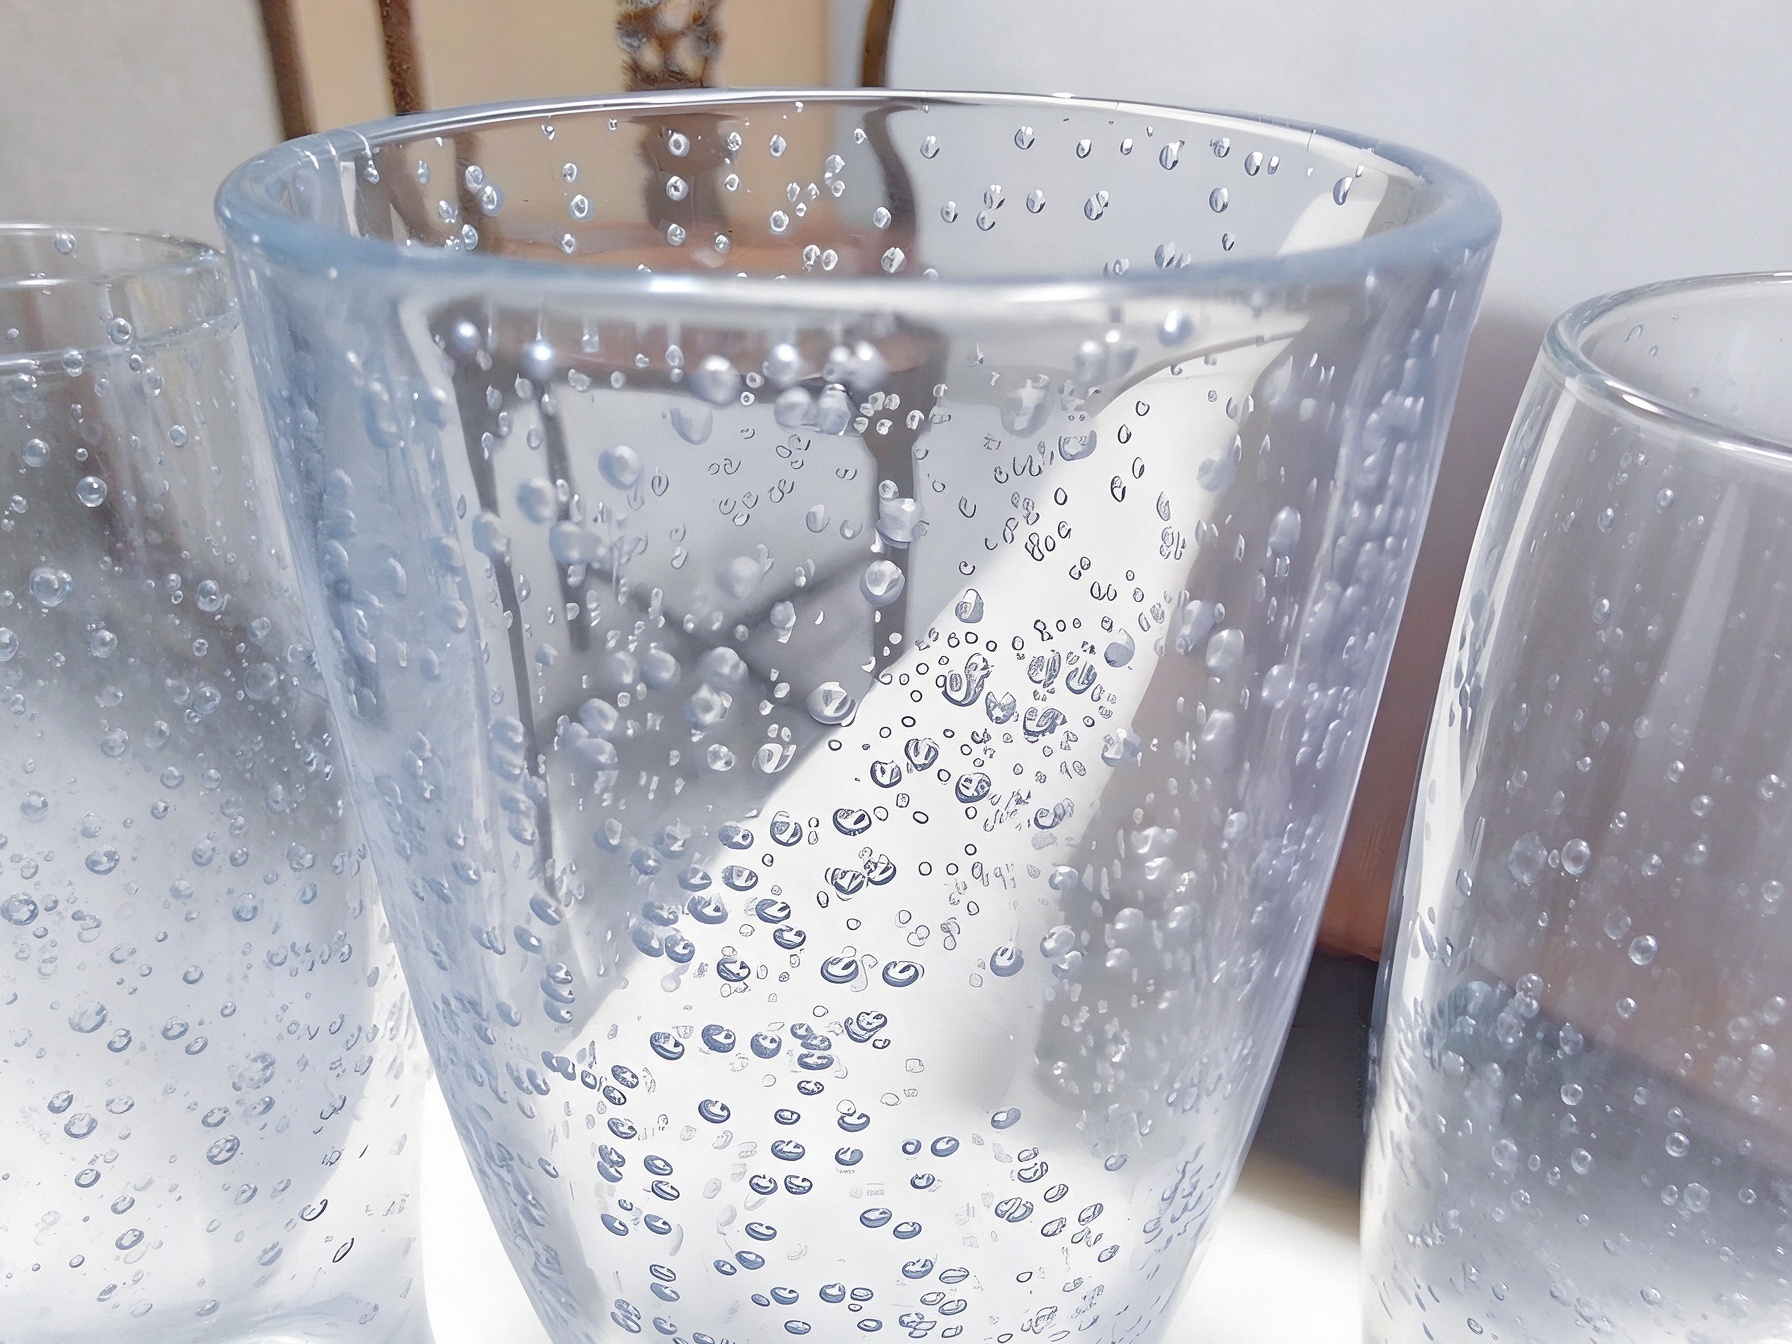
2. 针对气泡缺陷的针对性修复措施
不同类型的气泡需要采取相应的纠正措施。遵循“从最简单的问题开始,先处理工艺问题再处理工装”的故障排除顺序,能够快速且经济高效地解决大多数气泡问题。.
2.1 优化材料预处理
严格遵循针对特定材料的干燥规程是第一步。应根据树脂规格设定干燥温度和时间。例如,PA66通常在80–100°C下干燥4–6小时,而PC树脂则在120°C下干燥3–4小时。.
请尽快使用干树脂,以避免其再次吸湿。此外,应限制再研磨料含量(通常不超过20%),并确保原料清洁且无杂质,以减少树脂降解和挥发物。.
2.2 调整喷射工艺参数
采用分阶段变速充填策略。当熔体通过浇口和型腔初期时,以较慢速度进行注射;待熔体扩散开来后加快速度;在充填结束时再次减速。这样既能确保完全充填,又能留出足够的时间让空气逸出。.
同时,适当提高背压并优化包覆工艺参数。稍微推迟包覆切换点,并提高包覆压力和保持时间,以压实熔体中的微气泡。分区控制料筒温度,避免局部过热和材料降解。.
2.3 改进模具结构和排气
对于固定位置的困气泡,首先应在相应位置增加排气槽,或加深现有的排气槽。排气槽的深度应根据材料特性设定在0.02–0.05毫米之间——既要确保能够排出空气,又不会导致飞边。.
对于厚壁零件,应优化浇口位置,使熔体从厚壁部分向薄壁部分填充。结合充填工艺,可有效改善收缩补偿和排气效果。对于真空气孔,应平衡壁厚或在厚壁部分增加冷却流道,以加快表面结皮形成,减少内部收缩空洞。.
3. PartsMastery 注塑成型支持服务
PartsMastery 提供从产品设计到生产控制的全周期注塑成型技术支持。针对气泡等常见缺陷,我们已建立了一套标准化的故障排查与优化体系。.
在产品开发的早期阶段,我们会进行DFM(面向制造的设计)分析,以提前识别诸如壁厚不均匀和排气不良等风险。这能在模具加工之前,从源头上降低产生气泡的可能性。.
在模具试模阶段,资深工艺工程师会进行现场设备调试,以快速查明缺陷原因并提供优化的参数组合。在批量生产阶段,我们采用SPC(统计过程控制)来稳定参数,确保各批次质量的一致性。.
无论是原型开发还是大规模生产,PartsMastery 都通过久经考验的过程控制能力,帮助客户减少缺陷、提高效率并降低总体制造成本。.
结论
注塑成型的气泡缺陷看似简单,但实际上涉及材料、工艺和模具等多方面因素。只有通过系统化的故障排查和精准的根本原因分析,才能避免因反复试错而浪费时间和成本。.
通过科学的干燥控制、合理的工艺调整以及优化的模具排气设计,绝大多数气泡问题都能得到有效解决。.