A extrusão de PVC constitui um processo de fabrico padrão para a produção contínua de peças de secção transversal constante a partir de cloreto de polivinilo. É amplamente utilizada em perfis para caixilhos de janelas, condutas elétricas, juntas de vedação, guarnições decorativas e perfis extrudidos à medida. Em comparação com a moldagem por injeção, a extrusão de PVC oferece custos de ferramentas mais baixos, taxas de produção mais elevadas e maior adequação para peças longas e contínuas. No entanto, ao contrário da maioria dos termoplásticos, o PVC tem uma janela de processamento mais restrita e requer um controlo de processo mais rigoroso.
Muitos engenheiros subestimam a complexidade do processo de extrusão de PVC durante o seu primeiro projeto. Partem do princípio de que basta uma matriz para produzir peças aceitáveis. Na realidade, porém, a formulação do composto de PVC, o controlo da temperatura, a calibração do arrefecimento e o equilíbrio do fluxo na matriz determinam, em conjunto, a precisão dimensional final e a qualidade da superfície. Este guia começa pela definição básica da extrusão de PVC. Posteriormente, explica sistematicamente o fluxo do processo em cinco etapas, o comportamento especial do PVC durante o processamento, as diferenças essenciais entre o PVC rígido e o flexível, os tipos de perfis mais comuns, as limitações do processo, as diretrizes de conceção, as comparações de materiais e os critérios de seleção de fornecedores. Em última análise, o objetivo é ajudar os engenheiros a tomar as decisões técnicas corretas na fase inicial do projeto.
1. O que é a extrusão de PVC?
A extrusão de PVC é um processo de moldagem contínua. Mais especificamente, consiste em derreter um composto de PVC formulado, forçá-lo a passar por uma matriz com uma secção transversal específica, calibrar o extrudado de acordo com as dimensões pretendidas, arrefecê-lo para solidificar e cortá-lo ao comprimento desejado. Ao longo de todo o processo de produção, a secção transversal permanece constante em todo o comprimento.
Na verdade, a extrusão de PVC pertence à família mais ampla dos processos gerais de extrusão de plásticos. Os princípios do seu equipamento são semelhantes aos de outras operações de extrusão de termoplásticos. A principal diferença, no entanto, reside no comportamento do material. O cloreto de polivinilo é um termoplástico amorfo que contém cloro. Além disso, é sensível ao calor e decompõe-se a altas temperaturas, libertando cloreto de hidrogénio (HCl). Consequentemente, a sua formulação e o controlo da temperatura de processamento exigem maior precisão do que as poliolefinas, tais como o polietileno e o polipropileno.
Consequentemente, a extrusão de PVC é adequada para os seguintes tipos de peças: peças de secção transversal constante que mantêm o mesmo perfil ao longo do seu comprimento; perfis compostos que combinam materiais rígidos e flexíveis através da coextrusão; e séries de produção de volume médio a elevado que justificam os custos de ferramentas. As peças com secções transversais variáveis, recortes profundos ou características em várias faces são mais adequadas para moldagem por injeção ou usinagem.
2. As cinco etapas do processo de extrusão de PVC
O processo de extrusão de PVC consiste em cinco fases críticas. Cada fase afeta diretamente a precisão dimensional e a qualidade da superfície do perfil final. Além disso, a perda de controlo em qualquer uma dessas fases pode provocar deformações, dimensões fora de tolerância ou defeitos na superfície.
2.1 Preparação da mistura seca de PVC
A resina de PVC quase nunca é extrudida sozinha. As formulações de PVC rígido requerem estabilizadores térmicos para impedir a libertação de cloreto de hidrogénio durante o processamento. Também necessitam de lubrificantes para controlar o fluxo do material fundido e impedir a sua aderência a superfícies metálicas quentes. Outros ingredientes incluem adjuvantes de processamento, cargas, pigmentos e absorvedores de raios UV. Por sua vez, as formulações de PVC flexível requerem plastificantes para conferir maciez.
Normalmente, o composto é misturado num misturador de alta velocidade para se obter uma dispersão uniforme e um pré-aquecimento. Em seguida, é transferido para um misturador de arrefecimento para baixar a temperatura e evitar a degradação prematura do PVC. A mistura seca resultante pode ser introduzida diretamente na extrusora ou ser peletizada em grânulos pré-compostos. Em última análise, é a formulação que define a janela de processamento antes mesmo de o material entrar na máquina.
2.2 Controlo da plastificação
As misturas secas de PVC rígido utilizam normalmente extrusoras cónicas de duplo parafuso ou extrusoras paralelas de duplo parafuso. As máquinas de duplo parafuso transportam o pó a taxas de cisalhamento mais baixas e proporcionam uma mistura mais uniforme, o que é ideal para o PVC — um material sensível ao cisalhamento. Por outro lado, o PVC flexível e os compostos peletizados utilizam normalmente extrusoras de parafuso único.
Dentro dos intervalos publicados pela indústria, as temperaturas de fusão na extrusão de PVC rígido situam-se normalmente entre 170 e 200 °C. As temperaturas de extrusão do PVC flexível são ligeiramente mais baixas, rondando os 150–190 °C. Estes intervalos são apenas valores de referência. As temperaturas ótimas reais dependem do composto específico e dos requisitos do produto, de acordo com a ficha técnica do fornecedor do material. O sobreaquecimento provoca a degradação e a descoloração do PVC. Em contrapartida, uma temperatura insuficiente leva a uma fusão deficiente e a superfícies rugosas.
2.3 Fluxo do material fundido através da matriz de extrusão
A matriz de extrusão transforma o fluxo circular da massa fundida na secção transversal do perfil desejado. No entanto, as dimensões da matriz não correspondem diretamente às dimensões do produto final. A massa fundida sofre um aumento de volume ao sair da matriz e, posteriormente, encolhe à medida que arrefece. Por conseguinte, as dimensões reais da matriz são normalmente ligeiramente superiores às do produto final. Estas são ajustadas progressivamente durante a amostragem e os ensaios.
É importante notar que o equilíbrio do fluxo é mais importante do que o contorno externo. As regiões de parede espessa e de parede fina devem encher-se à mesma velocidade. Caso contrário, as secções finas ficam com enchimento insuficiente, enquanto as secções espessas ficam com enchimento excessivo, causando distorção e dimensões irregulares. O desenho da matriz utiliza barras restritoras, desviadores de fluxo e canais aerodinâmicos para equilibrar a velocidade da massa fundida em todas as regiões.
Grande plano da matriz de extrusão de PVC: o PVC fundido sai da matriz; os canais de fluxo e os distribuidores da matriz determinam a forma do perfil
2.4 Calibração do perfil e arrefecimento
O extrudado que sai da matriz permanece num estado mole e fundido. Entra imediatamente num tanque de calibração a vácuo, que aplica pressão negativa para pressionar a superfície exterior contra as paredes calibradas da matriz. Isto mantém o perfil nas dimensões-alvo precisas simultaneamente. O arrefecimento por água ou por ar reduz a temperatura do perfil para abaixo da temperatura de transição vítrea, de modo a solidificá-lo.
Além disso, a velocidade de arrefecimento afeta diretamente a tensão residual e a estabilidade dimensional. Um arrefecimento lento e irregular provoca a deformação do perfil. Por outro lado, o arrefecimento rápido de secções espessas cria gradientes de temperatura internos e externos excessivos, levando à concentração de tensões e à formação de depressões na superfície. Um projeto de arrefecimento adequado reduz gradualmente a temperatura de acordo com a distribuição da espessura da parede, garantindo uma solidificação uniforme em toda a secção transversal.
2.5 Puxar e cortar
Uma máquina de arrastamento puxa o perfil calibrado e arrefecido para a frente a uma velocidade constante. A velocidade de arrastamento corresponde com precisão ao rendimento da extrusão. Entretanto, um cortador ou serra em linha corta o perfil no comprimento necessário sem parar a linha de produção. A consistência do comprimento de corte é fundamental para a montagem da estrutura a jusante ou para a instalação no local.
Além disso, as operações secundárias continuam a ser importantes para as extrusões de PVC. A colagem com solvente e a soldadura térmica permitem a montagem de caixilhos de PVC rígido. O puncionamento, o entalhe e a maquinagem CNC pós-extrusão criam orifícios e superfícies de encaixe que a matriz não consegue formar diretamente. Normalmente, estes processos secundários ocorrem após o corte em linha ao comprimento pretendido.
3. Por que razão o PVC se comporta de forma diferente na extrusão
Existem quatro características do material que distinguem o PVC da maioria dos outros termoplásticos extrudidos. Compreender estas características é fundamental para dominar a extrusão do PVC e evitar erros comuns de conceção e processamento.
Janela de processamento restrita: O PVC começa a degradar-se quando se aproxima da sua temperatura de fluidez. A maioria dos plásticos tolera uma ampla gama de temperaturas entre o ponto de fusão e a combustão, mas o PVC não. Pequenos desvios de temperatura podem causar degradação ou defeitos superficiais.
A decomposição térmica liberta HCl: O sobreaquecimento faz com que o cloreto de hidrogénio se libere do polímero. Isto provoca a descoloração do perfil, que passa do estado normal para amarelado e depois para castanho, cria defeitos na superfície e corrói os parafusos e os cilindros da extrusora.
A Compound impulsiona o processo: As poliolefinas funcionam de forma fiável apenas com base nas configurações de temperatura. Pelo contrário, o desempenho no processamento do PVC depende em grande medida das proporções de estabilizantes e lubrificantes. Duas extrusoras idênticas que processam compostos de PVC diferentes produzem resultados diferentes.
Elevada sensibilidade ao arrefecimento: O PVC rígido é predominantemente amorfo e apresenta um coeficiente de expansão térmica relativamente elevado (aproximadamente 50–80 × 10⁻⁶/°C). Este valor é superior ao do alumínio e dos materiais reforçados com fibra de vidro, o que é importante para montagens com encaixe apertado e perfis de grande extensão.
4. Extrusão de PVC rígido vs. extrusão de PVC flexível
O PVC rígido e o PVC flexível pertencem ao mesmo polímero de base. A diferença essencial reside na quantidade de plastificante presente na formulação. O teor de plastificante determina a dureza do material, a sua flexibilidade, o seu desempenho a baixas temperaturas e a sua adequação à aplicação.
Característica
PVC rígido (uPVC/RPVC)
PVC flexível
Teor de plastificante
Nenhum ou inferior a 5 phr
Normalmente, 20–80 phr, ajustado de acordo com a dureza pretendida
Rigidez vs. flexibilidade
Elevada rigidez, boa estabilidade dimensional
Macio e flexível, com dureza definida de acordo com o design
Resistência ao impacto
Moderado, melhorado com modificadores de impacto
Um maior teor de plastificante melhora a tenacidade a baixas temperaturas
Resistência às intempéries e aos produtos químicos
Compatível com estabilizadores UV, resistente a ácidos e álcalis
É bom, mas os plastificantes migram ao longo da vida útil
Produtos típicos
Perfis de janelas, condutas, calhas, caixilhos, guarnições
Juntas, vedantes, guarnições de borda, tubagem, isolamento de cabos
As melhores aplicações
Elementos estruturais e de suporte de carga
Vedação, amortecimento, peças que se dobram ou se adaptam
O PVC rígido (também designado por uPVC ou RPVC) pode ser unido através de colagem com solvente e soldadura termoplástica, o que permite uma montagem prática das estruturas no local da obra. Por outro lado, o PVC flexível não corresponde a um único grau de dureza, mas sim a um espectro contínuo: a quantidade de plastificante é ajustada de acordo com a dureza pretendida. Um maior teor de plastificante melhora a flexibilidade a baixas temperaturas, mas reduz a resistência à tração, a resistência ao rasgo e a estabilidade dimensional.
5. Tipos comuns de produtos de extrusão de PVC
A extrusão de perfis de PVC abrange cinco grandes famílias geométricas. Cada família tem regras de conceção específicas e aplicações típicas.
5.1 Perfis de PVC rígido
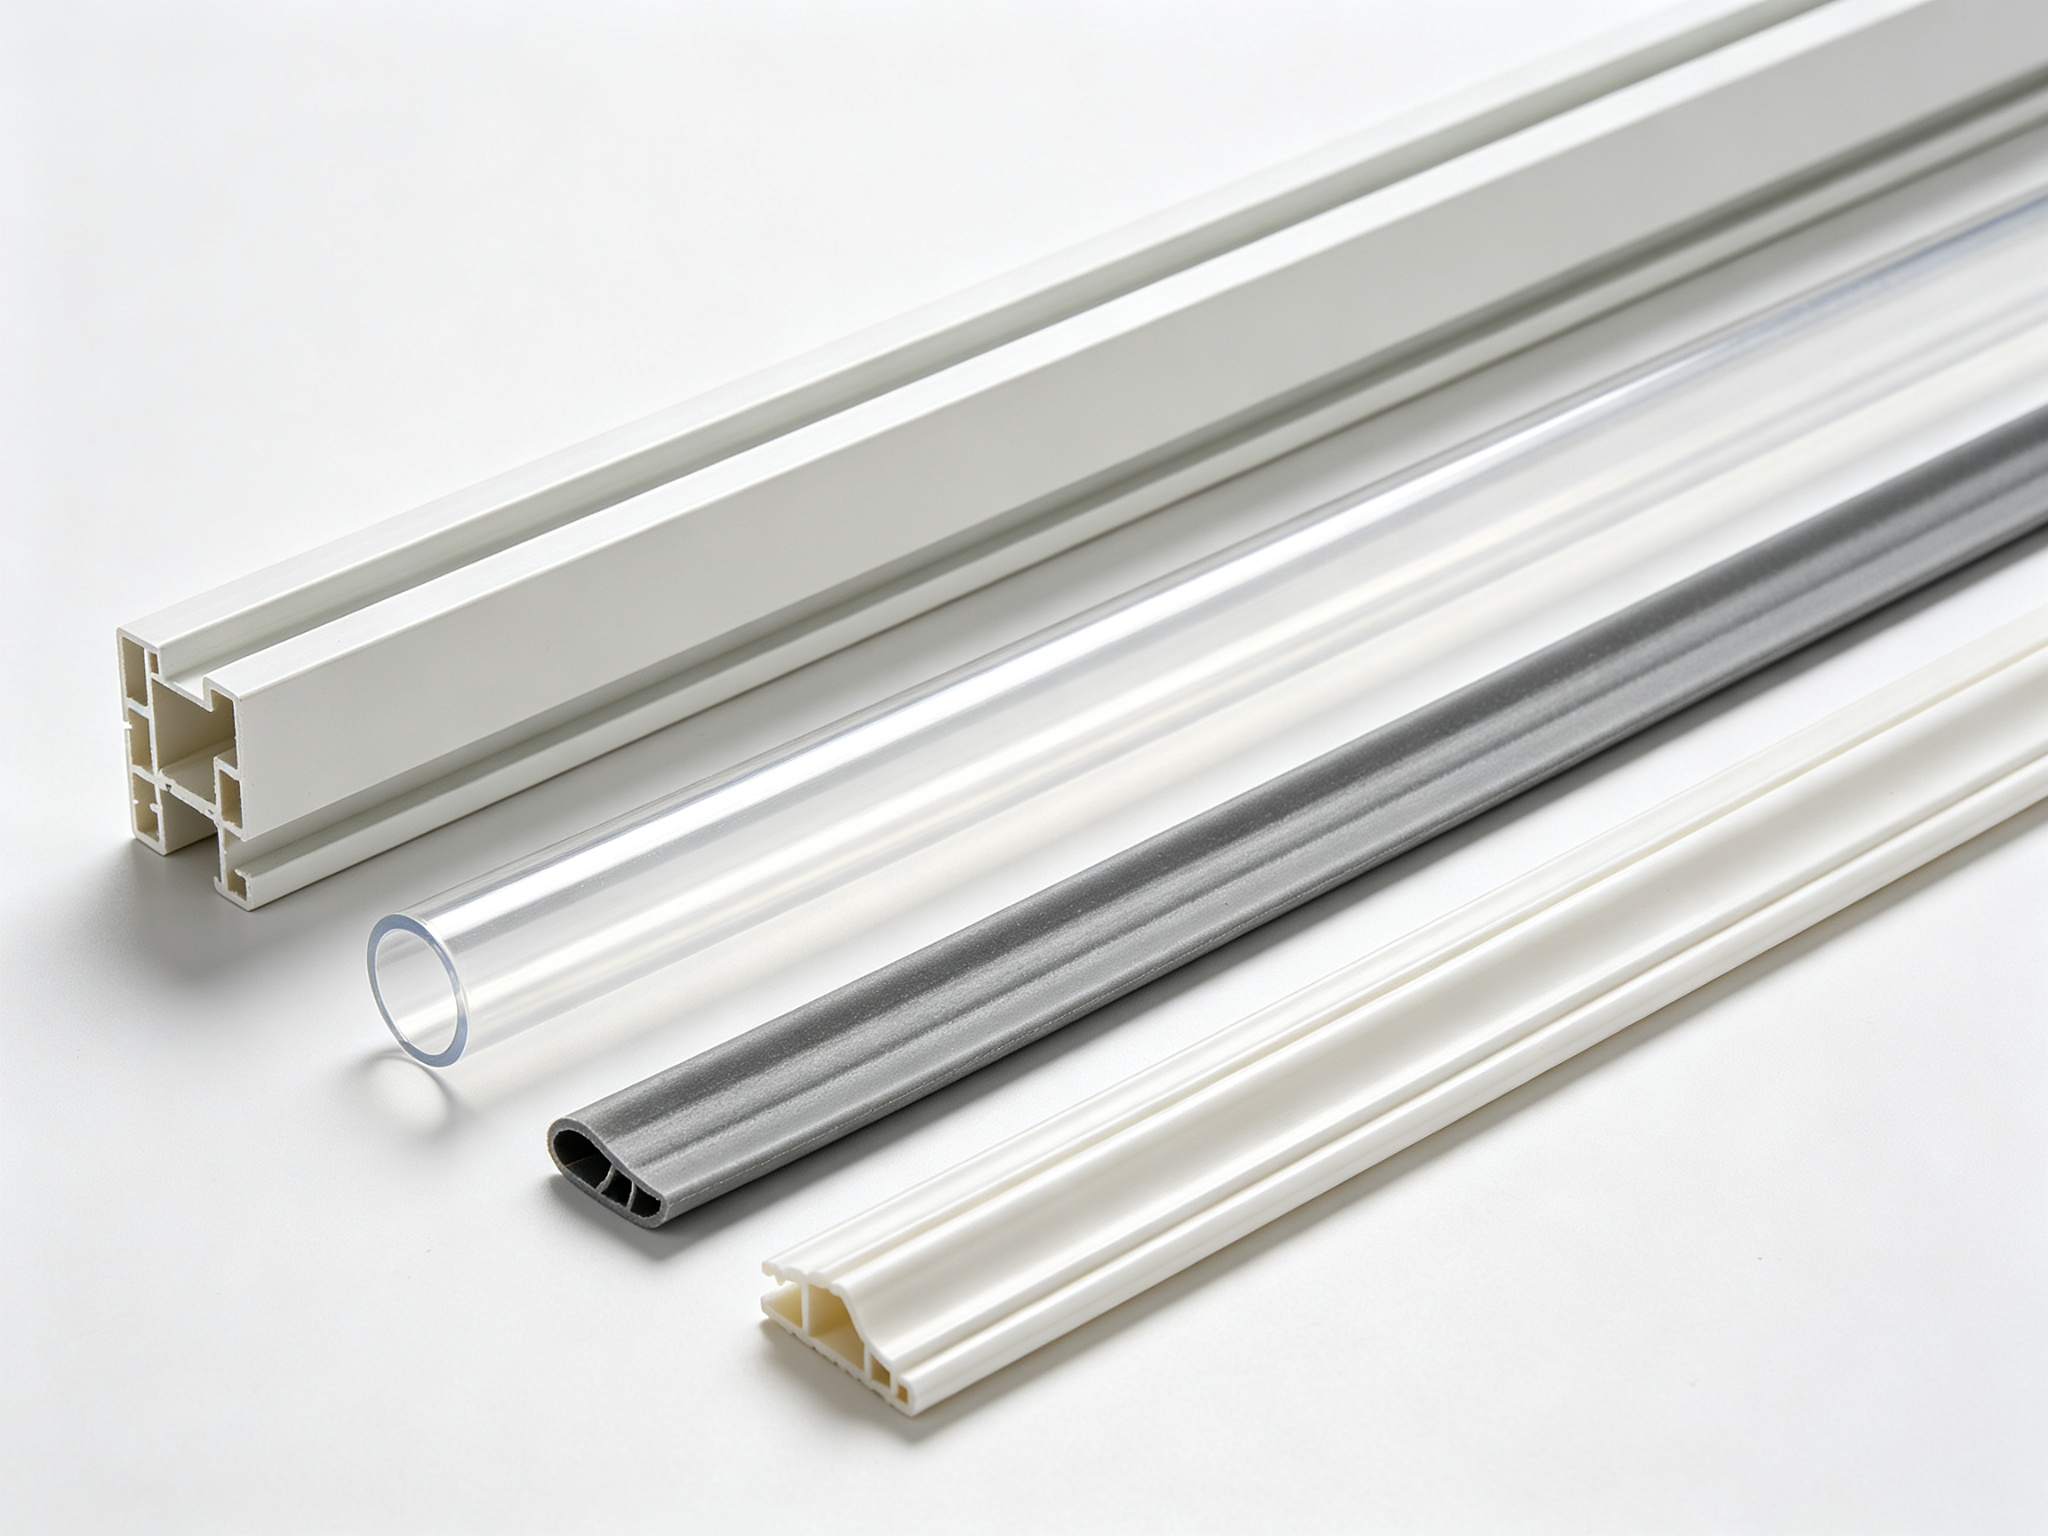
Os perfis de PVC rígido são peças rígidas de secção contínua. As secções transversais mais comuns incluem o canal em U, o canal em J, o canal em C, a secção em T, os conectores em Z, os conectores em H, os acabamentos de bordas, as molduras e os clipes de fixação. Desempenham principalmente funções estruturais, de encerramento, de separação ou de proteção. De facto, representam o produto de extrusão de PVC mais utilizado em aplicações de construção e industriais.
5.2 Juntas de PVC flexíveis
As juntas de PVC flexível incluem lábios de vedação, juntas em forma de bulbo e guarnições de borda. Podem ser extrudidas isoladamente ou coextrudidas sobre um suporte rígido. A dimensão crítica de uma junta é a compressão do lábio de vedação, e não a geometria do corpo principal. Os projetistas determinam a geometria do lábio com base na pressão de vedação necessária e no material da superfície de contacto.
5.3 Tubagem de PVC
Os tubos de PVC apresentam secções transversais circulares com diâmetro interior e espessura de parede controlados. Os tubos de lúmen único transportam fluidos ou conduzem cabos. Por sua vez, os tubos de múltiplos lúmens (até quatro cavidades internas) separam condutores ou fluidos independentes. Os condutos de PVC quadrados e retangulares organizam os cabos e proporcionam proteção das arestas.
5.4 Perfis celulares ocos
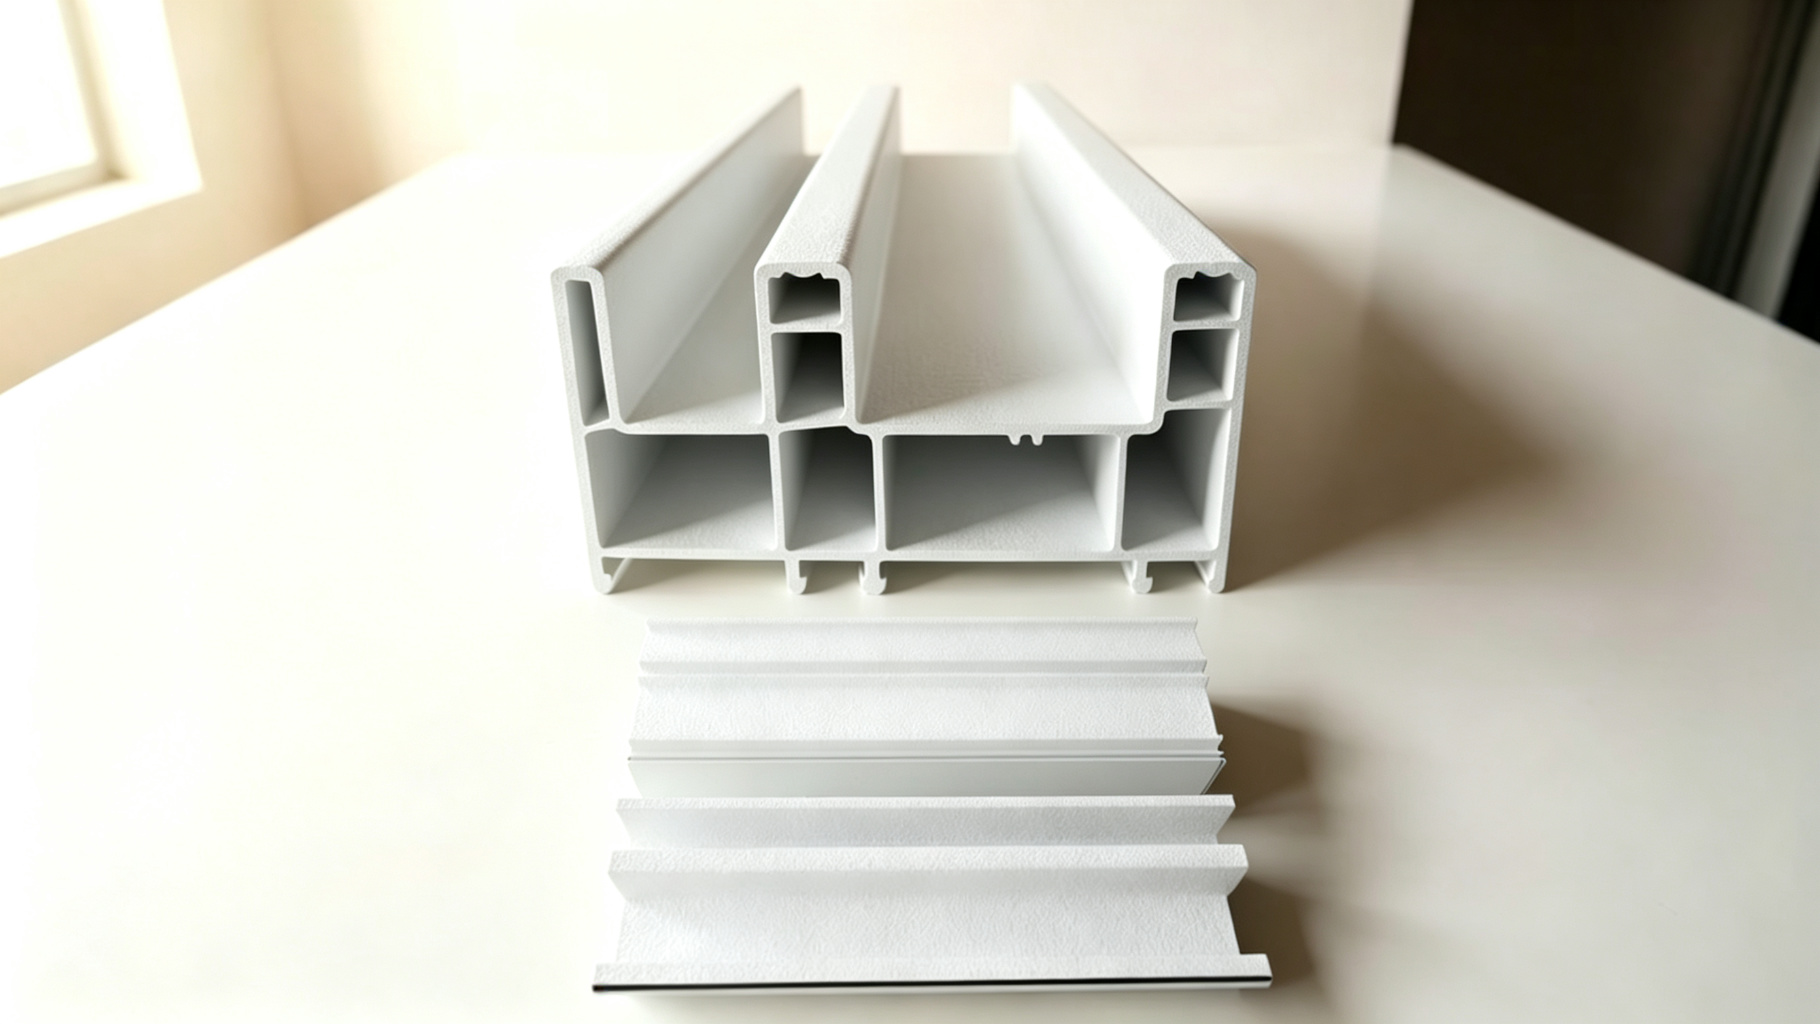
Os perfis alveolares ocos são secções fechadas com cavidades internas. Aumentam a rigidez, o isolamento térmico ou o isolamento acústico sem acrescentar peso de material sólido. Os perfis de janelas e a camada de base do pavimento são exemplos comuns. As nervuras internas sustentam as paredes exteriores contra a pressão de calibração a vácuo e as cargas estruturais durante a utilização.
5.5 Perfis de PVC coextrudidos
A coextrusão processa dois ou mais materiais numa única etapa de moldagem. As combinações mais comuns incluem bordas de vedação flexíveis sobre suportes rígidos, camadas exteriores resistentes aos raios UV ou coloridas sobre materiais de base de baixo custo, ou superfícies de aderência com toque suave. Consequentemente, a coextrusão integra as vantagens funcionais de diferentes materiais numa única secção transversal, eliminando etapas posteriores de montagem ou colagem.
6. Limitações do processo de extrusão de PVC
Os comportamentos do material de PVC acima referidos traduzem-se em quatro limitações práticas do processo que devem ser tidas em conta durante a conceção e a aquisição.
O swell e a deriva dimensional: A espessura da parede, a velocidade da linha de produção e a temperatura do material fundido influenciam as dimensões finais do produto. O ajuste e o dimensionamento da primeira peça fazem parte dos custos de desenvolvimento do molde. Por conseguinte, não se deve partir do princípio de que o primeiro molde produz as dimensões finais.
Ferramentas específicas para matrizes: As matrizes de extrusão e os calibradores são concebidos para perfis específicos. A alteração do equilíbrio das paredes ou da geometria da secção transversal requer, normalmente, novas ferramentas, em vez de um simples ajuste.
Apenas secção transversal constante: As características que variam ao longo do comprimento exigem operações secundárias ou um processo diferente. A extrusão, por si só, só permite produzir secções transversais uniformes.
Desvio a longo prazo da propriedade: A migração dos plastificantes e a alteração na distribuição dos enchimentos modificam a dureza e as dimensões do PVC flexível ao longo dos anos de utilização. Mesmo os compostos que passam nos ensaios laboratoriais podem sofrer alterações com o passar do tempo quando utilizados em condições reais.
7. Orientações para a conceção de extrusão de PVC
As sete decisões-chave de conceção a seguir apresentadas determinam a maior parte do risco dimensional e do custo de desenvolvimento das ferramentas. A confirmação destes pontos antes do congelamento dos desenhos reduz significativamente a rejeição da primeira peça e a probabilidade de retificação da matriz.
7.1 Uniformidade da espessura da parede
Sempre que possível, mantenha uma espessura nominal única da parede ao longo de todo o perfil. Se o projeto exigir espessuras de parede variáveis, mantenha a relação entre a parede mais espessa e a mais fina próxima de 1,5:1 — uma orientação conservadora do setor, em vez de um limite rígido. As paredes espessas arrefecem mais lentamente do que as finas. Um arrefecimento desigual provoca deformações e afundamentos na superfície. Além disso, vãos longos sem apoio cedem sob o próprio peso, o que exige um espaçamento planeado entre os apoios.
7.2 Raio dos cantos
Uma regra geral de conceção de extrusão estabelece que os raios dos cantos internos devem ser, pelo menos, metade da espessura da parede. Os cantos internos acentuados impedem o fluxo da massa fundida, concentram as tensões e tornam-se pontos de início de fissuras. Além disso, raios internos maiores não só melhoram o enchimento como também aumentam a resistência estrutural do perfil.
7.3 Redes internas em secções ocas
As almas internas nos perfis ocos suportam as paredes exteriores contra a pressão de calibração do vácuo e as cargas estruturais em serviço. A espessura da alma deve aproximar-se da espessura da parede exterior. Evite vãos excessivos entre as almas, que possam causar a deformação das paredes exteriores. Da mesma forma, os tubos com múltiplos lúmens seguem o mesmo princípio: deixe material de alma adequado entre as cavidades para manter a forma circular.
7.4 Compensação do inchaço da matriz
As dimensões da matriz são intencionalmente sobredimensionadas e ajustadas durante a amostragem. Não dimensione diretamente a matriz de acordo com as dimensões do desenho da peça. Além disso, não presuma que as dimensões do desenho correspondam às dimensões reais da matriz. Em vez disso, considere as dimensões da matriz como variáveis intermédias no desenvolvimento do processo. Por fim, lembre-se de que as dimensões do produto final são o objetivo do projeto.
7.5 Conceção do percurso de arrefecimento
Coloque as secções de parede espessa nos locais onde o acesso para arrefecimento seja mais fácil. As secções espessas incorporadas em paredes finas permanecem fundidas após a solidificação da camada exterior, o que deforma o perfil. Uma conceção racional do percurso de arrefecimento garante que toda a secção transversal se solidifique da forma mais sincronizada possível.
7.6 Compatibilidade dos materiais na coextrusão
Na coextrusão de PVC, os materiais adjacentes requerem temperaturas de processamento e mecanismos de ligação compatíveis. Se dois tipos de PVC não se ligarem bem na interface, conceba encaixes mecânicos (tais como encaixes em cauda de andorinha ou saliências). Não confie apenas na adesão química.
7.7 Definição de tolerância crítica
Aplique tolerâncias apertadas apenas às dimensões que se encaixam funcionalmente. No caso de vedantes e tubos, especifique parâmetros de desempenho em vez de dimensões gerais de contorno: os vedantes requerem carga de compressão e dureza, enquanto os tubos necessitam de diâmetro interior, espessura da parede e concentricidade. Assinale claramente as dimensões críticas e os pontos de referência. Além disso, utilize tolerâncias mais amplas para superfícies não funcionais — aplicar tolerâncias excessivas a superfícies estéticas aumenta os custos de fabrico sem melhorar o funcionamento.
8. PVC vs. outros materiais de extrusão
Ao selecionar um material de extrusão, os engenheiros costumam comparar o PVC com o ABS, o PE, o PP e o TPE/TPU. Cada material apresenta características distintas em termos de rigidez, flexibilidade, resistência às intempéries, resistência química e custo.
Material
Rigidez
Flexibilidade
Resistência às intempéries
Resistência química
Custo relativo
Aplicações típicas
PVC
Elevado (grau rígido)
Dependente de plastificantes
Compatível com estabilizadores UV
Resistente a ácidos/álcalis; resistência limitada a alguns solventes
Baixa
Perfis de janelas, condutas, vedantes, guarnições
ABS
Médio a elevado
Não é flexível
Moderado, beneficia da camada de cobertura
Moderado
Médio
Acabamentos para equipamentos, peças para eletrodomésticos, condutas de proteção
PE
Baixa
Flexível
Bom
Excelente
Baixa
Tubos, revestimentos, tiras de desgaste, perfis de proteção
PP
Médio
Limitado (comportamento da dobradiça)
Médio a bom
Excelente
Baixo a médio
Canais, guias, componentes de laboratório
TPE/TPU
Baixa
Elevado
TPU: bom; TPE: razoável
Varia consoante o ano de escolaridade
Elevado
Juntas, punhos, amortecedores, tubos
O princípio de seleção do material é simples: primeiro, filtrar os candidatos com base no ambiente de funcionamento (exposição ao ar livre, exposição a produtos químicos, intervalo de temperatura). Em seguida, escolher entre tipos de PVC rígidos e flexíveis, consoante os requisitos de rigidez. Quando é necessária rigidez estrutural ou quando é possível ajustar a flexibilidade moderada através do teor de plastificante, o PVC oferece vantagens claras em termos de custo e resistência às intempéries. Pelo contrário, se a corrosão química for a principal solicitação, o PE e o PP são mais adequados. Se a flexibilidade for a função principal, em vez de uma característica adicional, o TPE e o TPU são as melhores opções.
9. Áreas de aplicação típicas da extrusão de PVC
As extrusões de PVC destinam-se a quatro grandes áreas de aplicação, cada uma com prioridades diferentes no que diz respeito ao desempenho do material e às tolerâncias.
9.1 Edifícios e Construção
Os perfis rígidos de PVC para caixilhos de janelas, guarnições para painéis de parede, subcamadas para pavimentos e revestimentos exteriores representam o maior mercado de extrusão de PVC. Os perfis de PVC oferecem excelente resistência às intempéries, estabilidade dimensional e retardância inerente ao fogo. Requerem pouca manutenção e estão disponíveis numa vasta gama de cores e acabamentos de superfície. Além disso, a coextrusão aplica camadas de revestimento estabilizadas contra os raios UV sobre núcleos de PVC de baixo custo, prolongando ainda mais a vida útil em ambientes exteriores.
9.2 Gestão elétrica e de cabos
Os condutos elétricos rígidos de PVC, as calhas para cabos e os canais de cablagem tiram partido da retardância à chama e das propriedades isolantes inerentes ao PVC. Constituem o material padrão nas instalações elétricas. Por outro lado, o isolamento e o revestimento flexíveis de PVC para cabos proporcionam isolamento elétrico e proteção mecânica a fios e cabos. A resistência ao fogo do PVC (UL 94 V-0) confere-lhe uma vantagem insubstituível em aplicações elétricas.
9.3 Juntas e acabamentos
As juntas para janelas e portas, os vedantes, os acabamentos de bordas, as proteções para máquinas e as tiras de desgaste utilizam PVC flexível nos casos em que é necessária vedação e amortecimento. Recorrem ao PVC rígido quando é necessária a retenção da forma. Consequentemente, a coextrusão integra lábios de vedação flexíveis com suportes rígidos num único perfil, eliminando etapas de montagem posteriores.
9.4 Manuseamento de fluidos e bens de consumo
Os tubos de PVC flexíveis transportam água, fluidos químicos e servem de condutas pneumáticas. Os acabamentos interiores e as juntas dos automóveis utilizam tipos de PVC tanto rígidos como flexíveis. Os perfis para mobiliário e expositores tiram partido da vasta gama de cores e das opções de acabamento superficial do PVC. Além disso, a capacidade de modificação dos compostos de PVC (adicionando absorvedores de raios UV, retardadores de chama e modificadores de impacto) permite a adaptação aos diversos requisitos dos produtos de consumo.
10. Como escolher um fabricante de extrusão de PVC
Ao selecionar um fornecedor de extrusão de PVC, o que realmente importa não é a extensão da sua lista de equipamentos. O que importa é saber se o fornecedor consegue produzir, de forma consistente, peças que cumpram os seus requisitos dimensionais críticos. Os sete critérios de avaliação que se seguem ajudam a selecionar parceiros fiáveis na área da extrusão de PVC.
Experiência em materiais e formulações: O fornecedor consegue adaptar os tipos de PVC ao seu ambiente operacional e analisar a estabilização contra os raios UV, a retardância de chama, a modificação contra impactos e os sistemas de plastificantes durante a fase de DFM?
Apoio na conceção de matrizes e ferramentas personalizadas: Quem concebe e fabrica a matriz, a quem pertencem as ferramentas após a conclusão do projeto e o fornecedor presta serviços completos, desde a conceção da secção transversal até ao ajuste durante os testes de funcionamento?
Experiência em complexidade de perfis: O fornecedor já produziu relações de espessura de parede semelhantes, secções transversais ocas ou bordas de vedação coextrudidas? Solicite exemplos de casos e relatórios de inspeção do primeiro artigo.
Tolerância e capacidade de inspeção: Pergunte quais as dimensões que medem, que equipamento utilizam e como apresentam os resultados. A capacidade de tolerância deve ser especificada para cada dimensão crítica, e não como um único valor genérico.
Capacidade de prototipagem e produção: Fornecem amostras antes do início da produção em série? Que ritmo de produção e prazo de entrega conseguem manter quando atingem o volume de produção?
Capacidade de operações secundárias: As operações de perfuração, furagem, soldadura e montagem são realizadas num único local? O processamento secundário integrado reduz os custos de transporte e de transferência entre etapas.
Apoio técnico em engenharia de DFM: A equipa de engenharia analisa o equilíbrio das paredes, os raios dos cantos e a estratégia de tolerância antes do corte com matriz? Uma análise gratuita de DFM constitui um forte sinal positivo.
11. Serviços personalizados de extrusão de PVC da PartsMastery
A PartsMastery presta serviços profissionais e personalizados de extrusão de PVC, abrangendo a extrusão de perfis de PVC rígido, vedantes de PVC flexível, tubos de PVC e perfis coextrudidos. Quando os desenhos exigem orifícios, ranhuras, sulcos ou superfícies de encaixe nos perfis extrudidos, a PartsMastery também oferece usinagem secundária CNC como complemento. Este serviço completo abrange tudo, desde a extrusão até ao pós-processamento.
No que diz respeito à seleção de materiais, a PartsMastery disponibiliza famílias de PVC rígido e flexível. As formulações são analisadas item a item, de acordo com os requisitos dos desenhos. Vários aditivos permitem personalizar propriedades específicas: os absorvedores de UV melhoram a resistência às intempéries, os graus retardadores de chama cumprem os requisitos da norma UL 94 e os modificadores de impacto aumentam a tenacidade. Os pigmentos e os tratamentos de superfície permitem obter cores e acabamentos específicos. Além disso, todas as decisões relativas à formulação são tomadas antes do corte com matriz, garantindo que o desempenho do produto cumpre os requisitos de conceção desde o primeiro artigo.
O fluxo de trabalho completo, desde o carregamento do desenho até à primeira ordem de produção, segue estes passos: carregar desenhos 2D/3D, confirmar a seleção de materiais e o equilíbrio das paredes, conceber e fabricar matrizes de extrusão e calibradores, extrudar comprimentos de amostra para ajuste experimental, aprovar o primeiro artigo após a inspeção dimensional e, em seguida, iniciar a produção em série. As tolerâncias dimensionais críticas atingem ±0,25 mm ou melhores. As tolerâncias efetivamente alcançáveis são confirmadas durante a revisão de DFM com base na geometria da secção transversal, na classe do material e nos requisitos de inspeção — não sendo inferidas apenas a partir de uma tabela. Todos os produtos são inspecionados ao abrigo de um sistema de qualidade ISO 9001, abrangendo as dimensões da secção transversal, o comprimento de corte, a retidão, a torção e o estado da superfície.
Além disso, a PartsMastery fornece operações secundárias para perfis de PVC, incluindo puncionamento, corte, curvatura a quente, colagem com solvente e soldadura térmica. Seja para a fabricação de perfis de janelas, condutas elétricas, juntas de vedação ou perfis industriais personalizados, a PartsMastery oferece uma solução completa, desde a análise de DFM, o desenvolvimento de ferramentas e a produção por extrusão até ao pós-processamento e à inspeção.
12. Resumo
A extrusão de PVC é um processo de baixo custo de ferramentas e alta eficiência para a produção de peças de secção transversal constante. A formulação do composto determina a grande maioria das características do produto: dureza, resistência aos raios UV, retardância ao fogo, resistência ao impacto e cor — todas estas características provêm do composto de PVC. O PVC rígido e o PVC flexível pertencem ao mesmo polímero de base, diferenciando-se apenas pelo teor de plastificante. Consequentemente, a coextrusão integra funções de vedação e estruturais numa única secção transversal, eliminando etapas de montagem a jusante.
No entanto, a extrusão de PVC apresenta uma janela de processo estreita. A formulação do composto, os intervalos de temperatura e as curvas de arrefecimento são tão importantes para os resultados finais como o desenho da matriz. A maioria dos problemas dimensionais remonta a decisões de conceção tomadas antes do fabrico da matriz: espessura de parede irregular, cantos internos agudos, percursos de arrefecimento inadequados ou dimensões não críticas com tolerâncias excessivas. A resolução destes problemas é mais económica antes de os desenhos serem finalizados. Através de uma revisão sistemática de DFM (Design for Manufacturing), de um projeto racional das paredes e da seleção de fornecedores fiáveis, os engenheiros podem tirar pleno partido das vantagens em termos de custo e desempenho da extrusão de PVC para desenvolver produtos de perfis extrudidos de alta qualidade.