Die PVC-Extrusion ist ein Standardfertigungsverfahren zur kontinuierlichen Herstellung von Bauteilen mit konstantem Querschnitt aus Polyvinylchlorid. Sie findet breite Anwendung bei Fensterrahmenprofilen, Elektroinstallationsrohren, Dichtungen, Zierleisten und kundenspezifisch extrudierten Profilen. Im Vergleich zum Spritzgießen bietet die PVC-Extrusion geringere Werkzeugkosten, höhere Produktionsraten und eine bessere Eignung für lange, durchgehende Teile. Im Gegensatz zu den meisten Thermoplasten hat PVC jedoch ein engeres Verarbeitungsfenster und erfordert eine strengere Prozesskontrolle.
Viele Ingenieure unterschätzen bei ihrem ersten Projekt die Komplexität des PVC-Extrusionsprozesses. Sie gehen davon aus, dass bereits eine Düse allein ausreicht, um akzeptable Teile herzustellen. In Wirklichkeit bestimmen jedoch die Rezeptur der PVC-Mischung, die Temperaturregelung, die Kalibrierung der Kühlung und der Durchflussausgleich der Düse gemeinsam die endgültige Maßgenauigkeit und Oberflächenqualität. Dieser Leitfaden beginnt mit der grundlegenden Definition der PVC-Extrusion. Anschließend werden systematisch der fünfstufige Prozessablauf, das spezielle Verarbeitungsverhalten von PVC, die wesentlichen Unterschiede zwischen hartem und weichem PVC, gängige Profiltypen, Prozessgrenzen, Konstruktionsrichtlinien, Materialvergleiche sowie Kriterien für die Lieferantenauswahl erläutert. Letztendlich besteht das Ziel darin, Ingenieuren dabei zu helfen, bereits in der frühen Projektphase die richtigen technischen Entscheidungen zu treffen.
1. Was ist PVC-Extrusion?
Die PVC-Extrusion ist ein kontinuierliches Formverfahren. Konkret wird dabei eine formulierte PVC-Mischung geschmolzen, durch eine Düse mit einem bestimmten Querschnitt gepresst, das Extrudat auf die Sollmaße kalibriert, zur Verfestigung abgekühlt und auf Länge geschnitten. Während des gesamten Produktionsprozesses bleibt der Querschnitt über die gesamte Länge hinweg konstant.
Tatsächlich gehört die PVC-Extrusion zur breiteren Familie der allgemeinen Kunststoffextrusionsverfahren. Die Prinzipien der Anlagen sind ähnlich wie bei anderen Thermoplast-Extrusionsverfahren. Der Hauptunterschied liegt jedoch im Materialverhalten. Polyvinylchlorid ist ein chlorhaltiger, amorpher Thermoplast. Zudem ist es wärmeempfindlich und zersetzt sich bei hohen Temperaturen unter Freisetzung von Chlorwasserstoff (HCl). Daher erfordern seine Rezeptur und die Steuerung der Verarbeitungstemperatur eine höhere Präzision als bei Polyolefinen wie Polyethylen und Polypropylen.
Folglich eignet sich die PVC-Extrusion für folgende Bauteiltypen: Bauteile mit konstantem Querschnitt, die über ihre gesamte Länge hinweg das gleiche Profil beibehalten; Verbundprofile, bei denen starre und flexible Materialien durch Coextrusion kombiniert werden; sowie Produktionsserien mittlerer bis hoher Stückzahlen, bei denen sich die Werkzeugkosten rechtfertigen. Teile mit variierenden Querschnitten, tiefen Hinterschneidungen oder Merkmalen auf mehreren Seiten eignen sich besser für das Spritzgießen oder die zerspanende Bearbeitung.
2. Die fünf Phasen des PVC-Extrusionsprozesses
Der PVC-Extrusionsprozess besteht aus fünf entscheidenden Schritten. Jeder Schritt wirkt sich unmittelbar auf die Maßgenauigkeit und die Oberflächenqualität des fertigen Profils aus. Darüber hinaus kann ein Kontrollverlust in einem einzelnen Schritt zu Verformungen, Maßabweichungen oder Oberflächenfehlern führen.
2.1 Herstellung der PVC-Trockenmischung
PVC-Harz wird so gut wie nie allein extrudiert. Hart-PVC-Formulierungen erfordern Wärmestabilisatoren, um die Freisetzung von Chlorwasserstoff während der Verarbeitung zu verhindern. Außerdem benötigen sie Gleitmittel, um den Schmelzfluss zu steuern und ein Anhaften der Schmelze an heißen Metalloberflächen zu verhindern. Zu den weiteren Bestandteilen zählen Verarbeitungshilfsmittel, Füllstoffe, Pigmente und UV-Absorber. Flexible PVC-Formulierungen hingegen benötigen Weichmacher, um dem Material Weichheit zu verleihen.
In der Regel wird die Mischung in einem Hochgeschwindigkeitsmischer vermischt, um eine gleichmäßige Verteilung und Vorwärmung zu erreichen. Anschließend wird sie in einen Kühlmischer überführt, um die Temperatur zu senken und einen vorzeitigen Abbau des PVCs zu verhindern. Die so entstandene Trockenmischung kann direkt in den Extruder eingespeist oder zu vorgemischten Granulaten pelletiert werden. Letztendlich bestimmt die Formulierung das Verarbeitungsfenster, noch bevor das Material überhaupt in die Maschine gelangt.
2.2 Steuerung der Plastifizierung
Für die Verarbeitung von Hart-PVC-Trockenmischungen kommen in der Regel konische Doppelschneckenextruder oder parallele Doppelschneckenextruder zum Einsatz. Doppelschneckenmaschinen fördern Pulver bei geringeren Schergeschwindigkeiten und sorgen für eine gleichmäßigere Durchmischung, was für PVC – ein scherempfindliches Material – ideal ist. Dagegen werden für weiches PVC und pelletierte Compounds in der Regel Einschneckenextruder eingesetzt.
Innerhalb der von der Industrie veröffentlichten Bereiche liegen die Schmelztemperaturen bei der Hart-PVC-Extrusion typischerweise zwischen 170 und 200 °C. Die Extrusionstemperaturen für Weich-PVC liegen etwas niedriger, bei etwa 150–190 °C. Diese Bereiche dienen lediglich als Richtwerte. Die tatsächlichen Optimumstemperaturen hängen von der jeweiligen Compound-Zusammensetzung und den Produktanforderungen ab und sind dem Datenblatt des Materiallieferanten zu entnehmen. Eine Überhitzung führt zu einer Zersetzung und Verfärbung des PVC. Im Gegensatz dazu führt eine zu niedrige Temperatur zu einer schlechten Verschmelzung und rauen Oberflächen.
2.3 Schmelzfluss durch die Extrusionsdüse
Die Extrusionsdüse formt den kreisförmigen Schmelzstrom in den gewünschten Profilquerschnitt um. Die Abmessungen der Düse entsprechen jedoch nicht direkt den Abmessungen des Endprodukts. Die Schmelze dehnt sich beim Austritt aus der Düse aus und schrumpft anschließend beim Abkühlen. Daher sind die tatsächlichen Düsenabmessungen in der Regel etwas größer als die Abmessungen des Endprodukts. Sie werden während der Probenahme und der Testläufe schrittweise angepasst.
Dabei ist der Fließausgleich wichtiger als die äußere Kontur. Dickwandige und dünnwandige Bereiche müssen mit derselben Geschwindigkeit gefüllt werden. Andernfalls werden dünne Abschnitte unterfüllt, während dicke Abschnitte überfüllt werden, was zu Verformungen und ungleichmäßigen Abmessungen führt. Bei der Düsengestaltung kommen Drosselstangen, Strömungsumlenker und optimierte Kanäle zum Einsatz, um die Schmelzgeschwindigkeit in allen Bereichen auszugleichen.
Nahaufnahme einer PVC-Extrusionsdüse: Geschmolzenes PVC tritt aus der Düse aus; die Fließkanäle und Verteiler der Düse bestimmen die Profilform
2.4 Profilkalkulation und Kühlung
Das aus der Düse austretende Extrudat befindet sich noch in einem weichen, geschmolzenen Zustand. Es gelangt sofort in einen Vakuumkalibriertank, in dem durch Unterdruck die Außenfläche an die kalibrierten Düsenwände angesaugt wird. Dadurch wird das Profil gleichzeitig auf die exakten Sollmaße gebracht. Durch Wasser- oder Luftkühlung wird die Temperatur des Profils unter die Glasübergangstemperatur gesenkt, um es zu verfestigen.
Darüber hinaus wirkt sich die Abkühlgeschwindigkeit direkt auf die Restspannung und die Maßhaltigkeit aus. Langsames, ungleichmäßiges Abkühlen führt zu Verformungen des Profils. Umgekehrt verursacht schnelles Abkühlen dicker Abschnitte übermäßige Temperaturgradienten zwischen Innen und Außen, was zu Spannungskonzentrationen und Vertiefungen an der Oberfläche führt. Eine sachgemäße Auslegung der Kühlung senkt die Temperatur schrittweise entsprechend der Wanddickenverteilung und gewährleistet so eine gleichmäßige Erstarrung über den gesamten Querschnitt.
2.5 Ziehen und Schneiden
Eine Abzugsmaschine zieht das kalibrierte und abgekühlte Profil mit konstanter Geschwindigkeit vorwärts. Die Zuggeschwindigkeit ist genau auf die Extrusionsleistung abgestimmt. Gleichzeitig schneidet ein Inline-Schneider oder eine Säge das Profil auf die erforderliche Länge zu, ohne die Anlage anzuhalten. Eine gleichbleibende Schnittlänge ist entscheidend für die nachgelagerte Rahmenmontage oder die Installation vor Ort.
Darüber hinaus spielen Nachbearbeitungsschritte bei PVC-Extrudaten weiterhin eine wichtige Rolle. Das Verkleben mit Lösungsmittel und das thermische Verschweißen ermöglichen die Montage von Hart-PVC-Rahmen. Durch Stanzen, Schlitzen und CNC-Bearbeitung nach der Extrusion werden Löcher und Passflächen geschaffen, die die Matrize nicht direkt formen kann. In der Regel finden diese Nachbearbeitungsprozesse nach dem Inline-Längsschnitt statt.
3. Warum sich PVC bei der Extrusion anders verhält
Vier Materialeigenschaften unterscheiden PVC von den meisten anderen extrudierten Thermoplasten. Das Verständnis dieser Eigenschaften ist der Schlüssel zur Beherrschung der PVC-Extrusion und zur Vermeidung häufiger Konstruktions- und Verarbeitungsfehler.
Enges Bearbeitungsfenster: PVC beginnt sich in der Nähe seiner Fließtemperatur zu zersetzen. Die meisten Kunststoffe vertragen einen weiten Temperaturbereich zwischen Schmelzpunkt und Zündpunkt, PVC jedoch nicht. Schon geringfügige Temperaturschwankungen können zu Zersetzung oder Oberflächenfehlern führen.
Bei der thermischen Zersetzung wird HCl freigesetzt: Durch Überhitzung entweicht Chlorwasserstoff aus dem Polymer. Dies führt zu einer Verfärbung des Profils – von normal über gelb bis hin zu braun –, verursacht Oberflächenfehler und greift die Schnecken und Zylinder des Extruders an.
Compound treibt den Prozess voran: Polyolefine lassen sich allein anhand der Temperatureinstellungen zuverlässig verarbeiten. Im Gegensatz dazu hängt die Verarbeitungsleistung von PVC stark vom Verhältnis von Stabilisatoren und Gleitmitteln ab. Zwei identische Extruder, die unterschiedliche PVC-Mischungen verarbeiten, liefern unterschiedliche Ergebnisse.
Hohe Kühlempfindlichkeit: Hart-PVC ist überwiegend amorph und weist einen relativ hohen Wärmeausdehnungskoeffizienten auf (etwa 50–80 × 10⁻⁶/°C). Dieser Wert übertrifft den von Aluminium und glasfaserverstärkten Werkstoffen, was bei Presspassungen und langen Profilstrecken von Bedeutung ist.
4. Extrusion von hartem und weichem PVC
Hart-PVC und Weich-PVC basieren auf demselben Grundpolymer. Der wesentliche Unterschied liegt in der Weichmacherzugabe in der Rezeptur. Der Weichmachergehalt bestimmt die Härte, die Flexibilität, das Verhalten bei niedrigen Temperaturen und die Eignung des Materials für bestimmte Anwendungen.
Merkmal
Hart-PVC (uPVC/RPVC)
Weich-PVC
Weichmachergehalt
Keine oder unter 5 phr
In der Regel 20–80 phr, angepasst an die Sollhärte
Steifigkeit vs. Flexibilität
Hohe Steifigkeit, gute Formstabilität
Weich und biegsam, Härtegrad je nach Design festgelegt
Schlagfestigkeit
Mäßig, verbessert durch Schlagzähmodifikatoren
Ein höherer Weichmachergehalt verbessert die Zähigkeit bei niedrigen Temperaturen
Witterungs- und Chemikalienbeständigkeit
Gut verträglich mit UV-Stabilisatoren, beständig gegen Säuren und Laugen
Gut, aber Weichmacher wandern im Laufe der Nutzungsdauer aus
Dichtungen, Polsterungen, Teile, die sich biegen oder anpassen
Hart-PVC (auch als uPVC oder RPVC bezeichnet) lässt sich durch Kleben mit Lösungsmittelkleber und thermoplastisches Schweißen verbinden, was eine bequeme Rahmenmontage vor Ort ermöglicht. Weich-PVC hingegen ist kein einheitlicher Härtegrad, sondern ein kontinuierliches Spektrum: Der Weichmachergehalt wird an die gewünschte Härte angepasst. Ein höherer Weichmachergehalt verbessert die Flexibilität bei niedrigen Temperaturen, verringert jedoch die Zugfestigkeit, die Reißfestigkeit und die Formstabilität.
5. Gängige Arten von PVC-Extrusionsprodukten
Die PVC-Profil-Extrusion umfasst fünf große geometrische Familien. Jede Familie weist spezifische Konstruktionsregeln und typische Anwendungsbereiche auf.
5.1 Hart-PVC-Profile
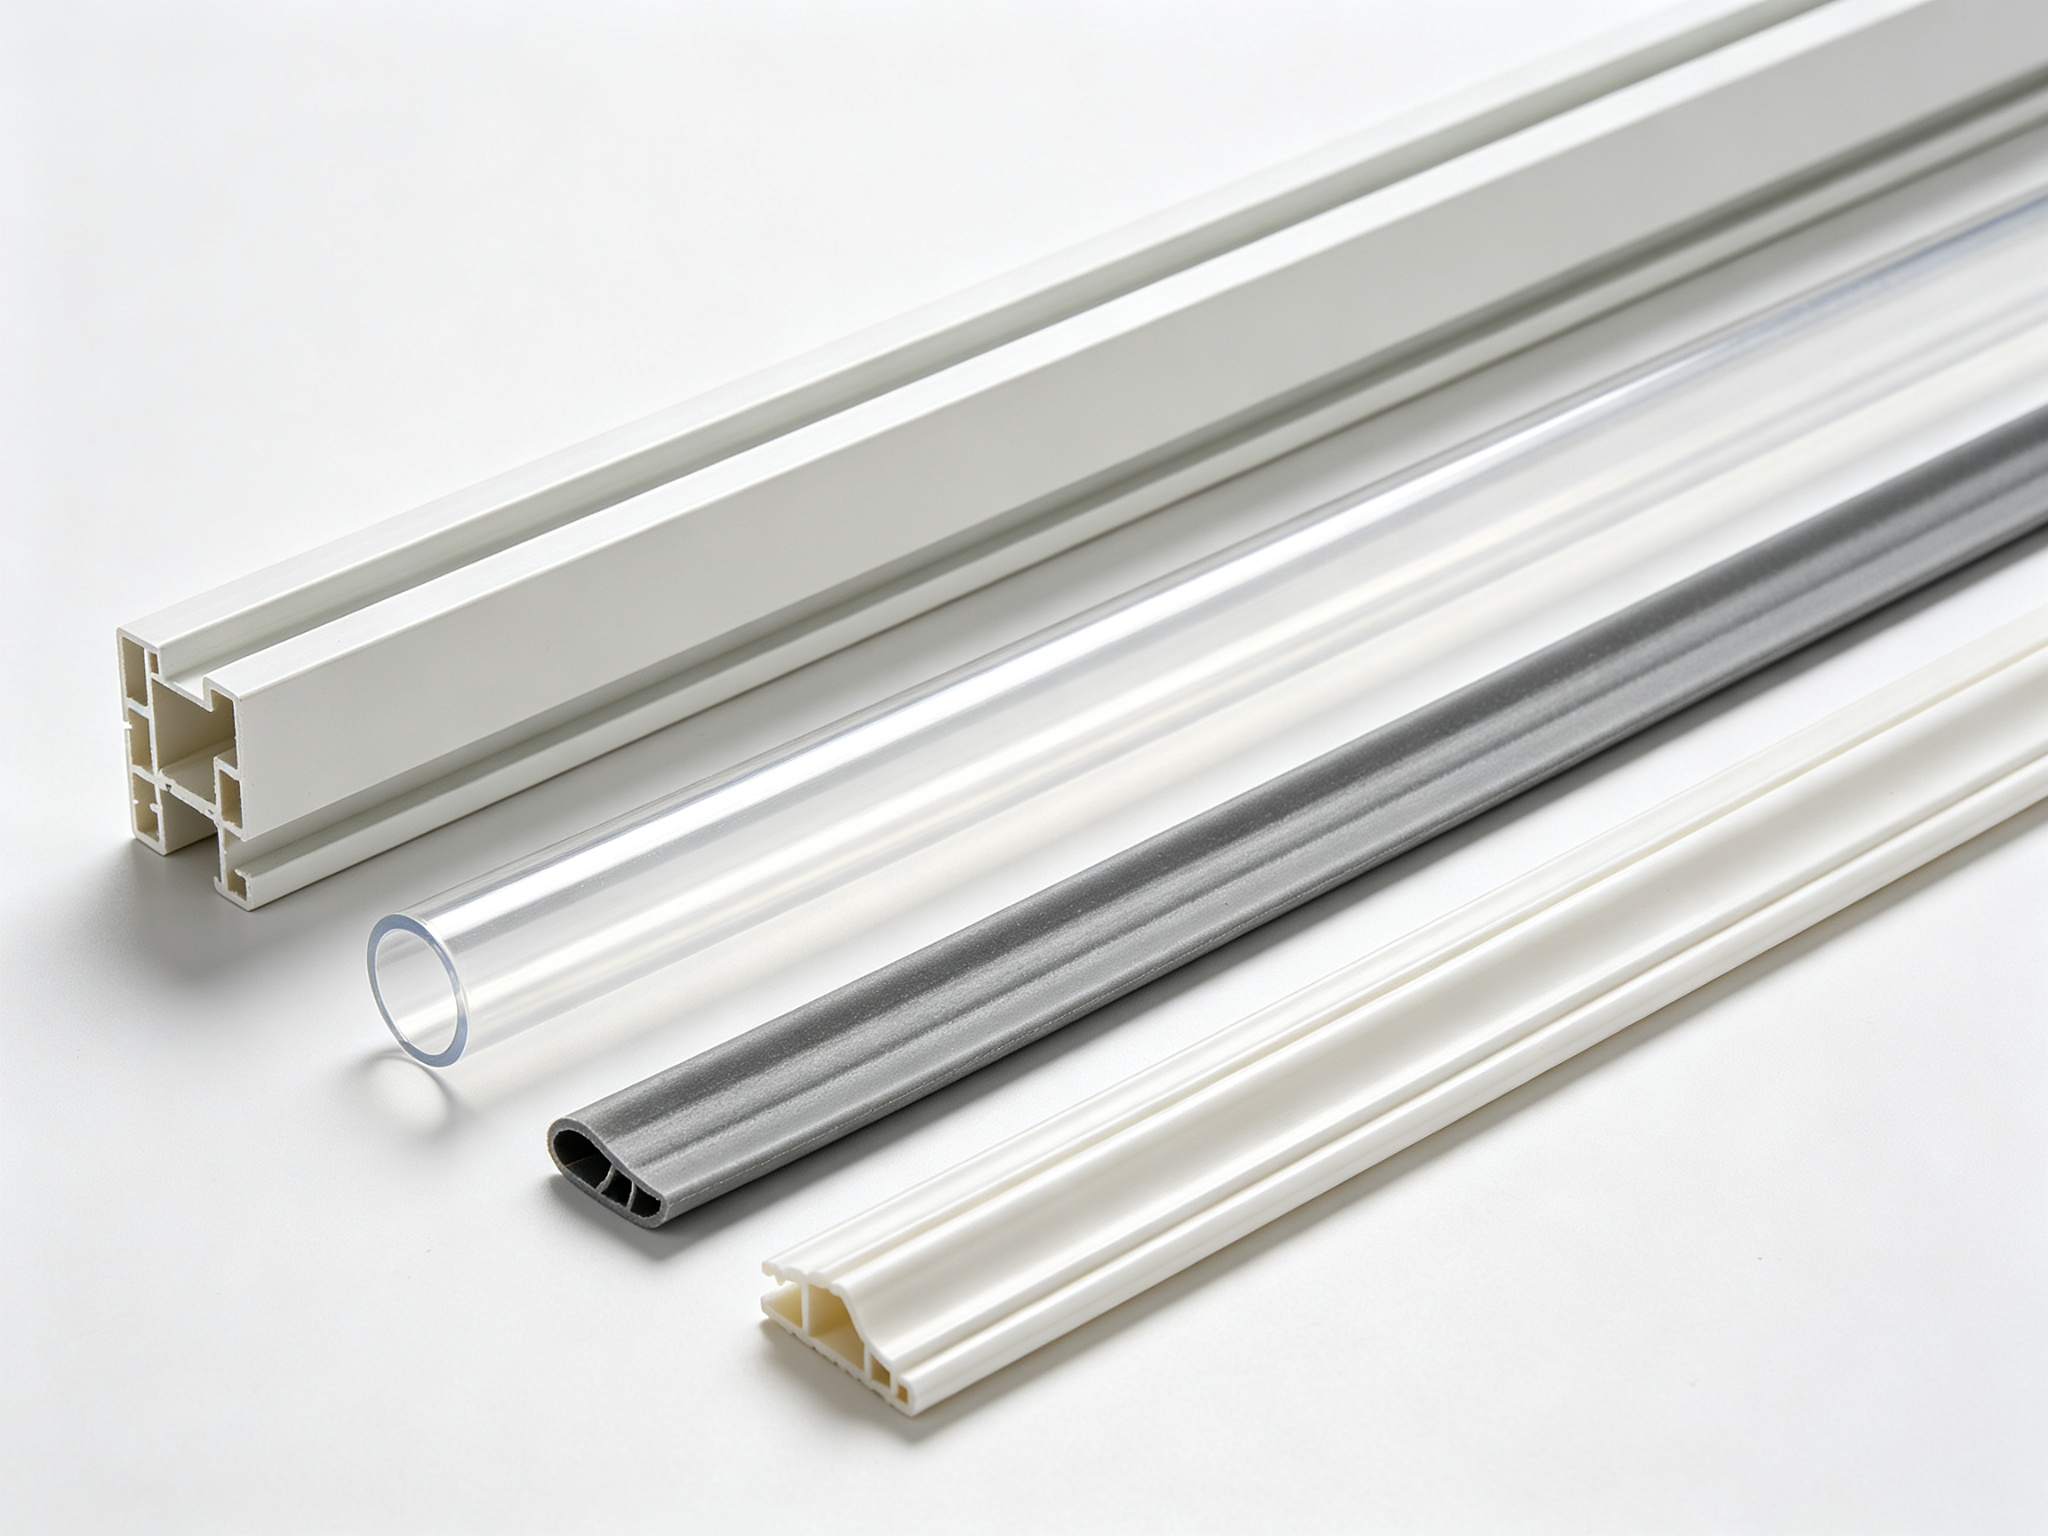
Hart-PVC-Profile sind starre Teile mit durchgehendem Querschnitt. Zu den gängigen Querschnitten zählen U-Profile, J-Profile, C-Profile, T-Profile, Z-Verbinder, H-Verbinder, Kantenleisten, Rahmen und Befestigungsklammern. Sie dienen in erster Linie strukturellen, umschließenden, trennenden oder schützenden Funktionen. Tatsächlich stellen sie das am häufigsten verwendete PVC-Extrusionsprodukt in Bau- und Industrieanwendungen dar.
5.2 Flexible PVC-Dichtungen
Zu den flexiblen PVC-Dichtungen zählen Dichtlippen, Ballondichtungen und Kantenprofile. Sie können als eigenständige Produkte extrudiert oder koextrudiert auf einen starren Träger aufgebracht werden. Das entscheidende Maß für eine Dichtung ist die Kompression der Dichtlippe, nicht die Geometrie des Hauptkörpers. Konstrukteure legen die Geometrie der Dichtlippe auf der Grundlage des erforderlichen Dichtdrucks und des Materials der Gegenfläche fest.
5.3 PVC-Schläuche
PVC-Schläuche zeichnen sich durch einen kreisförmigen Querschnitt mit genau festgelegten Innendurchmesser und Wandstärke aus. Einlumige Schläuche dienen zur Förderung von Flüssigkeiten oder zur Verlegung von Kabeln. Mehrlumige Schläuche (mit bis zu vier Innenkammern) trennen hingegen einzelne Leiter oder Flüssigkeiten voneinander. Quadratische und rechteckige PVC-Kabelkanäle dienen der Kabelführung und bieten Kantenschutz.
5.4 Hohlkammerprofile
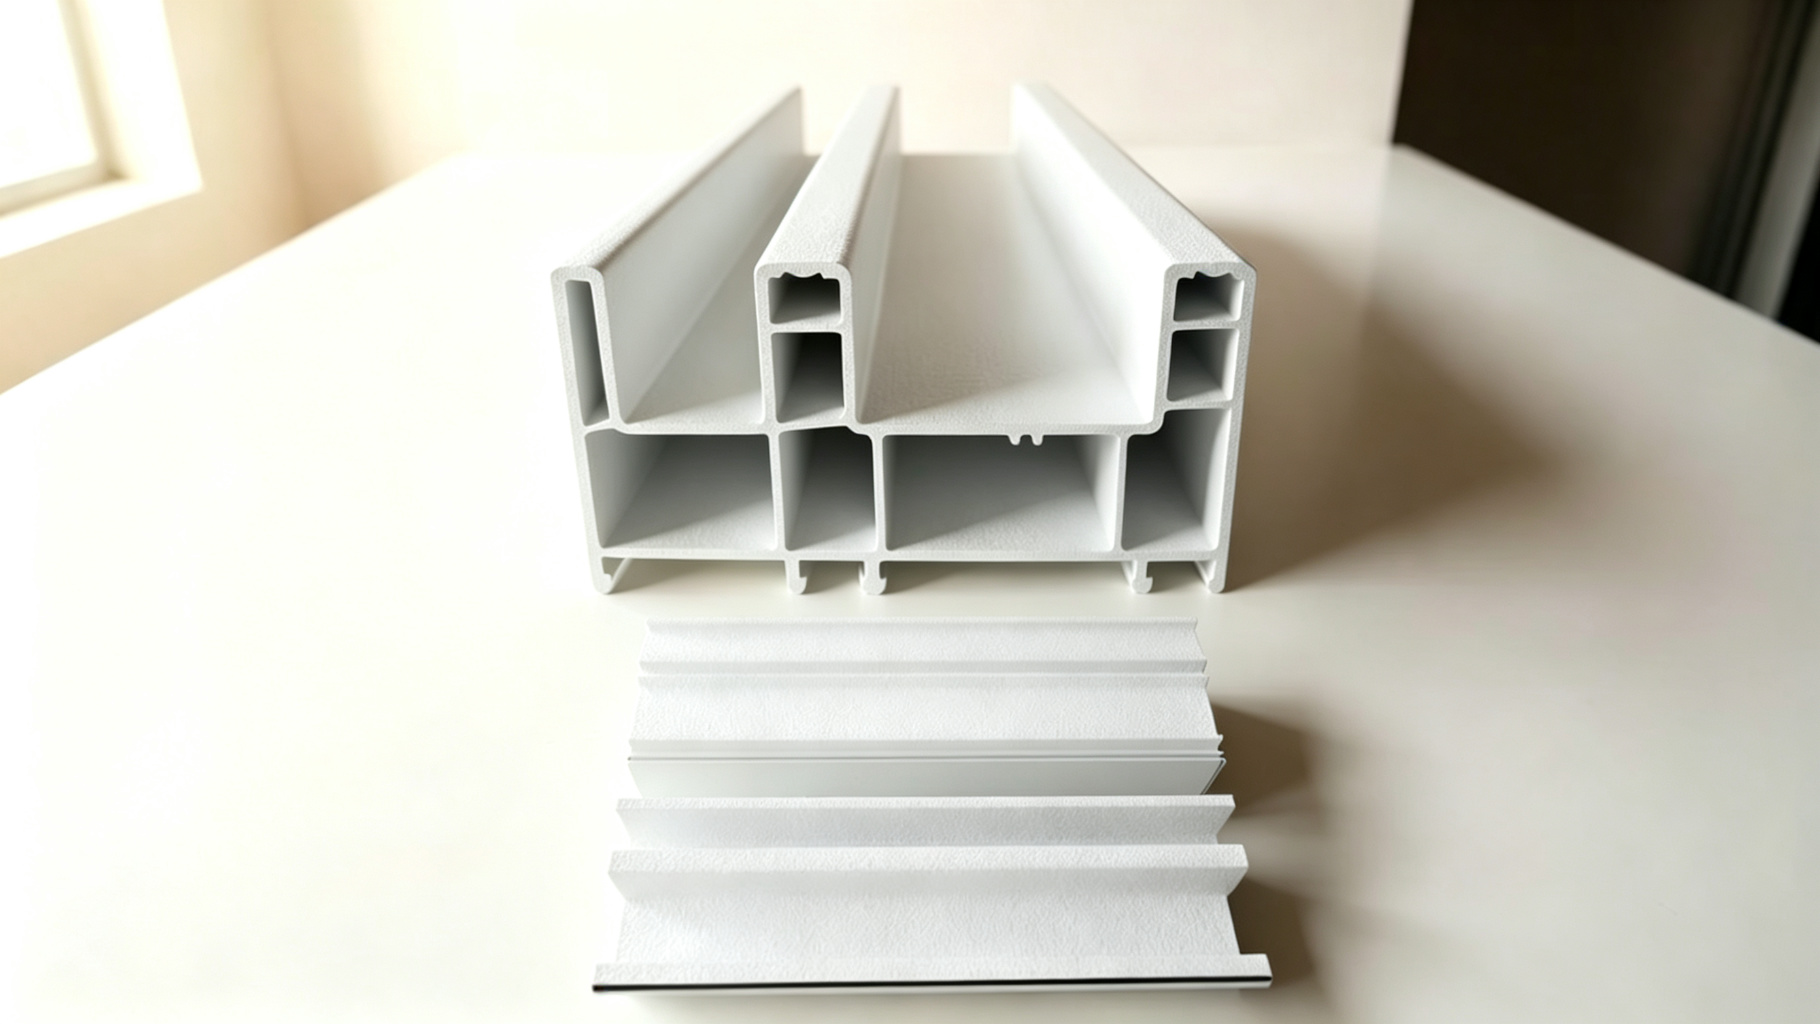
Hohlkammerprofile sind geschlossene Querschnitte mit inneren Hohlräumen. Sie erhöhen die Steifigkeit, die Wärmedämmung oder die Schalldämmung, ohne das Gewicht durch festes Material zu erhöhen. Fensterprofile und Bodenunterlagen sind gängige Beispiele dafür. Innenstege stützen die Außenwände gegen den Unterdruck bei der Kalibrierung und gegen strukturelle Belastungen während des Betriebs ab.
5.5 Koextrudierte PVC-Profile
Bei der Coextrusion werden zwei oder mehr Materialien in einem einzigen Formungsvorgang verarbeitet. Zu den gängigen Kombinationen zählen flexible Dichtlippen auf starren Trägern, UV-beständige oder farbige Deckschichten auf kostengünstigen Kernmaterialien oder Soft-Touch-Griffoberflächen. Dadurch vereint die Coextrusion die funktionalen Vorteile verschiedener Materialien in einem Querschnitt und macht nachfolgende Montage- oder Klebeschritte überflüssig.
6. Technische Einschränkungen bei der PVC-Extrusion
Die oben beschriebenen Eigenschaften des PVC-Materials führen zu vier praktischen Prozessbeschränkungen, die bei der Konstruktion und Beschaffung berücksichtigt werden müssen.
Die Schwankung und die Maßabweichung: Wandstärke, Liniengeschwindigkeit und Schmelztemperatur beeinflussen alle die Abmessungen des Endprodukts. Die Einstellung und Kalibrierung des ersten Werkstücks sind Teil der Kosten für die Werkzeugentwicklung. Daher sollte man nicht davon ausgehen, dass die erste Form bereits die endgültigen Abmessungen liefert.
Formspezifische Werkzeuge: Extrusionsdüsen und Kalibratoren sind für bestimmte Profile ausgelegt. Eine Änderung der Wanddickenverteilung oder der Querschnittsgeometrie erfordert in der Regel neue Werkzeuge und lässt sich nicht durch einfache Anpassungen bewerkstelligen.
Nur konstanter Querschnitt: Merkmale, die sich über die Länge hinweg ändern, erfordern Nachbearbeitungen oder ein anderes Verfahren. Durch das Strangpressen allein lassen sich nur gleichmäßige Querschnitte herstellen.
Langfristige Abweichung der Eigenschaften: Die Migration von Weichmachern und die Verteilung von Füllstoffen verändern die Härte und die Abmessungen von Weich-PVC im Laufe der Jahre. Selbst Compounds, die Labortests bestehen, können sich im praktischen Einsatz im Laufe der Zeit verändern.
7. Richtlinien für die Konstruktion von PVC-Extrusionsanlagen
Die folgenden sieben zentralen Konstruktionsentscheidungen bestimmen maßgeblich das Maßrisiko und die Kosten für die Werkzeugentwicklung. Werden diese Punkte vor dem Zeichnungs-Freeze überprüft, lässt sich die Wahrscheinlichkeit von Ausschuss beim Erststück und von Nachbearbeitungen am Werkzeug erheblich reduzieren.
7.1 Gleichmäßigkeit der Wanddicke
Halten Sie nach Möglichkeit über das gesamte Profil hinweg eine einheitliche Nennwandstärke ein. Wenn die Konstruktion unterschiedliche Wandstärken erfordert, sollten Sie das Verhältnis zwischen der dicksten und der dünnsten Wand in der Nähe von 1,5:1 halten – dies ist eher eine konservative Branchenrichtlinie als eine feste Vorgabe. Dicke Wände kühlen langsamer ab als dünne Wände. Uneinheitliche Abkühlung führt zu Verformungen und Vertiefungen in der Oberfläche. Zudem sacken lange, nicht abgestützte Spannweiten unter ihrem Eigengewicht durch, was eine gezielte Planung der Stützabstände erfordert.
7.2 Eckenradius
Eine allgemeine Konstruktionsregel für Extrusionsprofile besagt, dass die Innenradien mindestens die Hälfte der Wandstärke betragen sollten. Scharfe Innenecken behindern den Schmelzfluss, führen zu Spannungskonzentrationen und werden zu Rissausgangsstellen. Darüber hinaus verbessern größere Innenradien nicht nur die Füllung, sondern erhöhen auch die strukturelle Festigkeit des Profils.
7.3 Innere Netzstrukturen in Hohlprofilen
Innere Stege in Hohlprofilen stützen die Außenwände gegen den Vakuum-Kalibrierungsdruck und die im Betrieb auftretenden strukturellen Belastungen ab. Die Stegdicke sollte annähernd der Dicke der Außenwand entsprechen. Vermeiden Sie übermäßige Abstände zwischen den Stegen, da diese zu einem Durchhängen der Außenwand führen könnten. Das gleiche Prinzip gilt auch für Mehrkanalrohre: Lassen Sie ausreichend Stegmaterial zwischen den Hohlräumen, um die kreisförmige Form zu erhalten.
7.4 Quellkompensation
Die Maße der Form sind bewusst großzügig bemessen und werden während der Musterfertigung angepasst. Passen Sie die Maße der Form nicht direkt an die Maße der Teilezeichnung an. Gehen Sie auch nicht davon aus, dass die Maße in der Zeichnung mit den tatsächlichen Formmaßen übereinstimmen. Betrachten Sie die Formmaße stattdessen als Zwischenvariablen bei der Prozessentwicklung. Denken Sie schließlich daran, dass die Maße des Endprodukts das Konstruktionsziel sind.
7.5 Auslegung des Kühlkreislaufs
Platzieren Sie dickwandige Abschnitte dort, wo die Kühlung am einfachsten ist. Dicke Abschnitte, die in dünne Wände eingebettet sind, bleiben auch nach dem Erstarren der äußeren Schicht noch geschmolzen, wodurch das Profil verformt wird. Eine sinnvolle Gestaltung der Kühlkanäle gewährleistet, dass der gesamte Querschnitt so gleichmäßig wie möglich erstarrt.
7.6 Materialverträglichkeit bei der Coextrusion
Bei der PVC-Coextrusion müssen benachbarte Materialien kompatible Verarbeitungstemperaturen und Haftmechanismen aufweisen. Wenn zwei PVC-Typen an der Grenzfläche nicht gut miteinander haften, sollten mechanische Verriegelungen (wie Schwalbenschwanzverbindungen oder Widerhaken) vorgesehen werden. Verlassen Sie sich nicht allein auf die chemische Haftung.
7.7 Definition der kritischen Toleranz
Wenden Sie enge Toleranzen nur auf funktional zusammenpassende Maße an. Geben Sie für Dichtungen und Schläuche Leistungsparameter anstelle allgemeiner Umrissmaße an: Für Dichtungen sind Druckbelastung und Härte erforderlich, während für Schläuche Innendurchmesser, Wandstärke und Konzentrizität wichtig sind. Kennzeichnen Sie kritische Maße und Bezugspunkte deutlich. Verwenden Sie außerdem großzügigere Toleranzen für nicht funktionsrelevante Oberflächen – übermäßige Toleranzen bei optischen Oberflächen erhöhen die Fertigungskosten, ohne die Funktion zu verbessern.
8. PVC im Vergleich zu anderen Extrusionsmaterialien
Bei der Auswahl eines Extrusionsmaterials vergleichen Ingenieure in der Regel PVC mit ABS, PE, PP und TPE/TPU. Jedes Material weist unterschiedliche Eigenschaften hinsichtlich Steifigkeit, Flexibilität, Witterungsbeständigkeit, Chemikalienbeständigkeit und Kosten auf.
Material
Steifigkeit
Flexibilität
Witterungsbeständigkeit
Chemikalienbeständigkeit
Relative Kosten
Typische Anwendungen
PVC
Hoch (starre Ausführung)
Weichmacherabhängig
Gut verträglich mit UV-Stabilisatoren
Beständig gegen Säuren und Laugen, bedingt beständig gegen bestimmte Lösungsmittel
Das Prinzip der Materialauswahl ist einfach: Zunächst werden die Kandidaten anhand der Betriebsumgebung (Einsatz im Freien, chemische Beanspruchung, Temperaturbereich) gesichtet. Anschließend wird je nach Anforderungen an die Steifigkeit zwischen starren und flexiblen PVC-Typen gewählt. Wenn strukturelle Steifigkeit erforderlich ist oder wenn eine moderate Flexibilität über den Weichmachergehalt eingestellt werden kann, bietet PVC klare Vorteile hinsichtlich Kosten und Witterungsbeständigkeit. Ist hingegen chemische Korrosion die Hauptbelastung, sind PE und PP besser geeignet. Wenn Flexibilität die Kernfunktion und nicht nur ein zusätzliches Merkmal ist, sind TPE und TPU die bessere Wahl.
9. Typische Anwendungsbereiche der PVC-Extrusion
PVC-Extrudate kommen in vier Hauptanwendungsbereichen zum Einsatz, in denen jeweils unterschiedliche Anforderungen an die Materialeigenschaften und Toleranzen gelten.
9.1 Bauwesen
Fensterrahmenprofile aus Hart-PVC, Wandverkleidungen, Bodenunterlagen und Außenverkleidungen stellen den größten Markt für PVC-Extrusionsprodukte dar. PVC-Profile bieten eine hervorragende Witterungsbeständigkeit, Formstabilität und inhärente Flammhemmung. Sie sind pflegeleicht und in einer großen Auswahl an Farben und Oberflächenausführungen erhältlich. Darüber hinaus werden durch Co-Extrusion UV-stabilisierte Deckschichten auf kostengünstige PVC-Kerne aufgebracht, was die Lebensdauer im Außenbereich weiter verlängert.
9.2 Elektro- und Kabelmanagement
Starre PVC-Elektrorohre, Kabelkanäle und Verlegekanäle nutzen die dem PVC innewohnende Flammhemmung und die isolierenden Eigenschaften des Materials. Sie gelten als Standardmaterial in Elektroinstallationen. Flexible PVC-Kabelisolierungen und -Ummantelungen sorgen hingegen für die elektrische Isolierung und den mechanischen Schutz von Drähten und Kabeln. Die Flammwidrigkeit von PVC (UL 94 V-0) verleiht ihm einen unersetzlichen Vorteil bei elektrischen Anwendungen.
9.3 Dichtungen und Verkleidungen
Bei Fenster- und Türdichtungen, Dichtungsstreifen, Kantenverkleidungen, Maschinenschutzvorrichtungen und Verschleißstreifen kommt flexibles PVC zum Einsatz, wenn Dichtungs- und Dämpfungsfunktionen erforderlich sind. Dort, wo Formbeständigkeit gefragt ist, wird hartes PVC verwendet. Durch die Coextrusion werden flexible Dichtlippen und starre Träger in einem Profil vereint, wodurch nachfolgende Montageschritte entfallen.
9.4 Fluidtechnik und Konsumgüter
Flexible PVC-Schläuche dienen zur Förderung von Wasser, chemischen Flüssigkeiten und zur Verwendung in Druckluftleitungen. Für Innenausstattungen und Dichtungen im Automobilbereich kommen sowohl starre als auch flexible PVC-Typen zum Einsatz. Bei Möbel- und Ausstellungsprofilen werden die große Farbpalette und die vielfältigen Oberflächenausführungen von PVC genutzt. Darüber hinaus ermöglicht die Modifizierbarkeit von PVC-Compounds (durch Zugabe von UV-Absorbern, Flammschutzmitteln und Schlagzähmodifikatoren) die Anpassung an vielfältige Anforderungen von Konsumgütern.
10. So wählen Sie einen Hersteller für PVC-Extrusion aus
Bei der Auswahl eines Anbieters für PVC-Extrusion kommt es nicht in erster Linie auf die Länge der Anlagenliste an. Entscheidend ist vielmehr, ob der Anbieter in der Lage ist, kontinuierlich Teile zu produzieren, die Ihren kritischen Maßanforderungen entsprechen. Die folgenden sieben Bewertungskriterien helfen Ihnen dabei, zuverlässige Partner für die PVC-Extrusion zu finden.
Erfahrung mit Materialien und Rezepturen: Kann der Lieferant die PVC-Typen an Ihre Betriebsbedingungen anpassen und im Rahmen der DFM-Prüfung die UV-Stabilisierung, die Flammhemmung, die Schlagzähmodifizierung sowie die Weichmachersysteme überprüfen?
Unterstützung bei der Entwicklung kundenspezifischer Stanzwerkzeuge und Vorrichtungen: Wer entwirft und fertigt die Matrize, wem gehören die Werkzeuge nach Abschluss des Projekts, und bietet der Lieferant einen Komplettservice vom Querschnittsentwurf bis hin zur Anpassung im Probebetrieb an?
Erfahrung im Umgang mit komplexen Profilen: Hat der Lieferant bereits ähnliche Wanddickenverhältnisse, Hohlquerschnitte oder coextrudierte Dichtlippen hergestellt? Fordern Sie Anwendungsbeispiele und Erstmusterprüfberichte an.
Toleranz und Prüfbarkeit: Fragen Sie, welche Maße sie messen, welche Geräte sie verwenden und wie sie die Ergebnisse dokumentieren. Die Toleranzfähigkeit sollte für jedes kritische Maß einzeln angegeben werden und nicht als ein allgemeiner Wert.
Prototypen- und Produktionskapazität: Stellen sie vor der Serienfertigung Muster in bestimmten Längen zur Verfügung? Welche Produktionsleistung und welche Lieferzeit können sie bei Serienvolumen gewährleisten?
Fähigkeit zur Durchführung sekundärer Operationen: Finden Stanzen, Bohren, Schweißen und Montage unter einem Dach statt? Durch die integrierte Weiterverarbeitung lassen sich Transport- und Übergabekosten reduzieren.
Technische Unterstützung im Bereich DFM: Überprüft das Ingenieurteam vor dem Stanzen die Wanddickenverteilung, die Eckenradien und die Toleranzstrategie? Eine kostenlose DFM-Prüfung ist ein sehr positives Signal.
11. Maßgeschneiderte PVC-Extrusionsdienstleistungen von PartsMastery
PartsMastery bietet professionelle, maßgeschneiderte PVC-Extrusionsdienstleistungen an, darunter die Extrusion von Hart-PVC-Profilen, flexiblen PVC-Dichtungen, PVC-Schläuchen und coextrudierten Profilen. Wenn Zeichnungen Löcher, Schlitze, Nuten oder Passflächen an extrudierten Profilen vorsehen, bietet PartsMastery ergänzend auch eine CNC-Nachbearbeitung an. Dieses Komplettangebot aus einer Hand deckt den gesamten Prozess von der Extrusion bis zur Nachbearbeitung ab.
Bei der Materialauswahl bietet PartsMastery sowohl Hart- als auch Weich-PVC-Produktfamilien an. Die Rezepturen werden Stück für Stück anhand der Anforderungen in den Zeichnungen geprüft. Verschiedene Additive sorgen für spezifische Eigenschaften: UV-Absorber verbessern die Witterungsbeständigkeit, flammhemmende Typen erfüllen die Anforderungen nach UL 94 und Schlagzähmodifikatoren erhöhen die Zähigkeit. Pigmente und Oberflächenbehandlungen sorgen für bestimmte Farben und Oberflächenausführungen. Darüber hinaus werden alle Entscheidungen zur Rezeptur vor dem Stanzen getroffen, wodurch sichergestellt wird, dass die Produktleistung bereits ab dem ersten Exemplar den Konstruktionsanforderungen entspricht.
Der gesamte Arbeitsablauf vom Hochladen der Zeichnung bis zum ersten Produktionsauftrag umfasst folgende Schritte: Hochladen von 2D-/3D-Zeichnungen, Bestätigung der Materialauswahl und der Wanddickenverteilung, Konstruktion und Fertigung von Extrusionswerkzeugen und Kalibratoren, Extrusion von Probestücken zur Testanpassung, Freigabe des Erstmusters nach Maßprüfung, anschließend Start der Serienproduktion. Kritische Maßtoleranzen liegen bei ±0,25 mm oder besser. Die tatsächlich erreichbaren Toleranzen werden während der DFM-Prüfung auf der Grundlage der Querschnittsgeometrie, der Materialgüte und der Prüfanforderungen bestätigt – sie werden nicht allein aus einer Tabelle abgeleitet. Alle Produkte werden im Rahmen eines Qualitätssystems nach ISO 9001 geprüft, wobei Querschnittsmaße, Schnittlänge, Geradheit, Verdrehung und Oberflächenbeschaffenheit berücksichtigt werden.
Darüber hinaus bietet PartsMastery sekundäre Bearbeitungsschritte für PVC-Profile an, darunter Stanzen, Schneiden, Warmbiegen, Kleben mit Lösungsmittel und thermisches Schweißen. Ob für Fensterprofile im Bauwesen, elektrische Leitungsrohre, Dichtungen oder kundenspezifische Industrieprofile – PartsMastery liefert eine Komplettlösung von der DFM-Prüfung über die Werkzeugentwicklung und die Extrusionsfertigung bis hin zur Nachbearbeitung und Prüfung.
12. Zusammenfassung
Die PVC-Extrusion ist ein Verfahren mit geringen Werkzeugkosten und hoher Effizienz zur Herstellung von Bauteilen mit konstantem Querschnitt. Die Zusammensetzung der Mischung bestimmt den Großteil der Produkteigenschaften: Härte, UV-Beständigkeit, Flammwidrigkeit, Schlagzähigkeit und Farbe sind allesamt auf die PVC-Mischung zurückzuführen. Hart- und Weich-PVC basieren auf demselben Grundpolymer und unterscheiden sich lediglich durch ihren Weichmachergehalt. Daher vereint die Coextrusion Dichtungs- und Strukturfunktionen in einem Querschnitt, wodurch nachfolgende Montageschritte entfallen.
Allerdings bietet die PVC-Extrusion ein enges Prozessfenster. Die Compound-Rezeptur, Temperaturbereiche und Kühlkurven sind für das Endergebnis ebenso entscheidend wie die Düsenkonstruktion. Die meisten Maßprobleme lassen sich auf Konstruktionsentscheidungen zurückführen, die bereits vor der Düsenfertigung getroffen wurden: ungleichmäßige Wandstärken, scharfe Innenecken, ungeeignete Kühlwege oder nicht kritische Maße mit zu großen Toleranzen. Die Behebung dieser Probleme ist am kostengünstigsten, bevor die Zeichnungen endgültig festgelegt werden. Durch eine systematische DFM-Prüfung, eine rationale Wandgestaltung und eine zuverlässige Lieferantenauswahl können Ingenieure die Kosten- und Leistungsvorteile der PVC-Extrusion voll ausschöpfen, um hochwertige extrudierte Profilprodukte zu entwickeln.