A anodização do Tipo II e do Tipo III representam os dois processos de acabamento de superfície mais frequentemente comparados para peças de alumínio. No entanto, os engenheiros optam por eles por razões fundamentalmente diferentes. Mais concretamente, a anodização sulfúrica do Tipo II proporciona uma excelente resistência à corrosão, uma vasta gama de opções de cores e um aspeto decorativo. Consequentemente, tornou-se muito popular em produtos de consumo, eletrónica e arquitetura. Em contrapartida, a anodização dura do Tipo III oferece uma dureza superficial ultra-elevada, uma resistência ao desgaste excecional e durabilidade a longo prazo. Como resultado, consolidou-se como a escolha preferida em aplicações aeroespaciais, automóveis e de maquinaria industrial.
No entanto, simplesmente assumir que “o Tipo III é uma versão reforçada do Tipo II” representa uma visão unilateral. O mesmo se aplica à ideia de que “o Tipo II é apenas uma alternativa mais barata ao Tipo III”. Na verdade, os dois processos diferem fundamentalmente na estrutura do revestimento, dureza, espessura, capacidade de coloração, impacto dimensional e custo. Além disso, adequam-se a cenários de engenharia completamente diferentes. Por conseguinte, a seleção correta do material requer uma compreensão profunda dos princípios do processo. Exige também uma avaliação abrangente do ambiente de funcionamento da peça, dos requisitos de desempenho, da sensibilidade às tolerâncias e do custo total do ciclo de vida. Este guia parte dos princípios eletroquímicos. Posteriormente, compara sistematicamente o desempenho essencial, a compatibilidade dos materiais, a lógica de custos e os cenários de aplicação de ambos os processos. Em última análise, o objetivo é proporcionar aos engenheiros um quadro de decisão prático para a seleção de materiais.
1. Fundamentos do processo de anodização
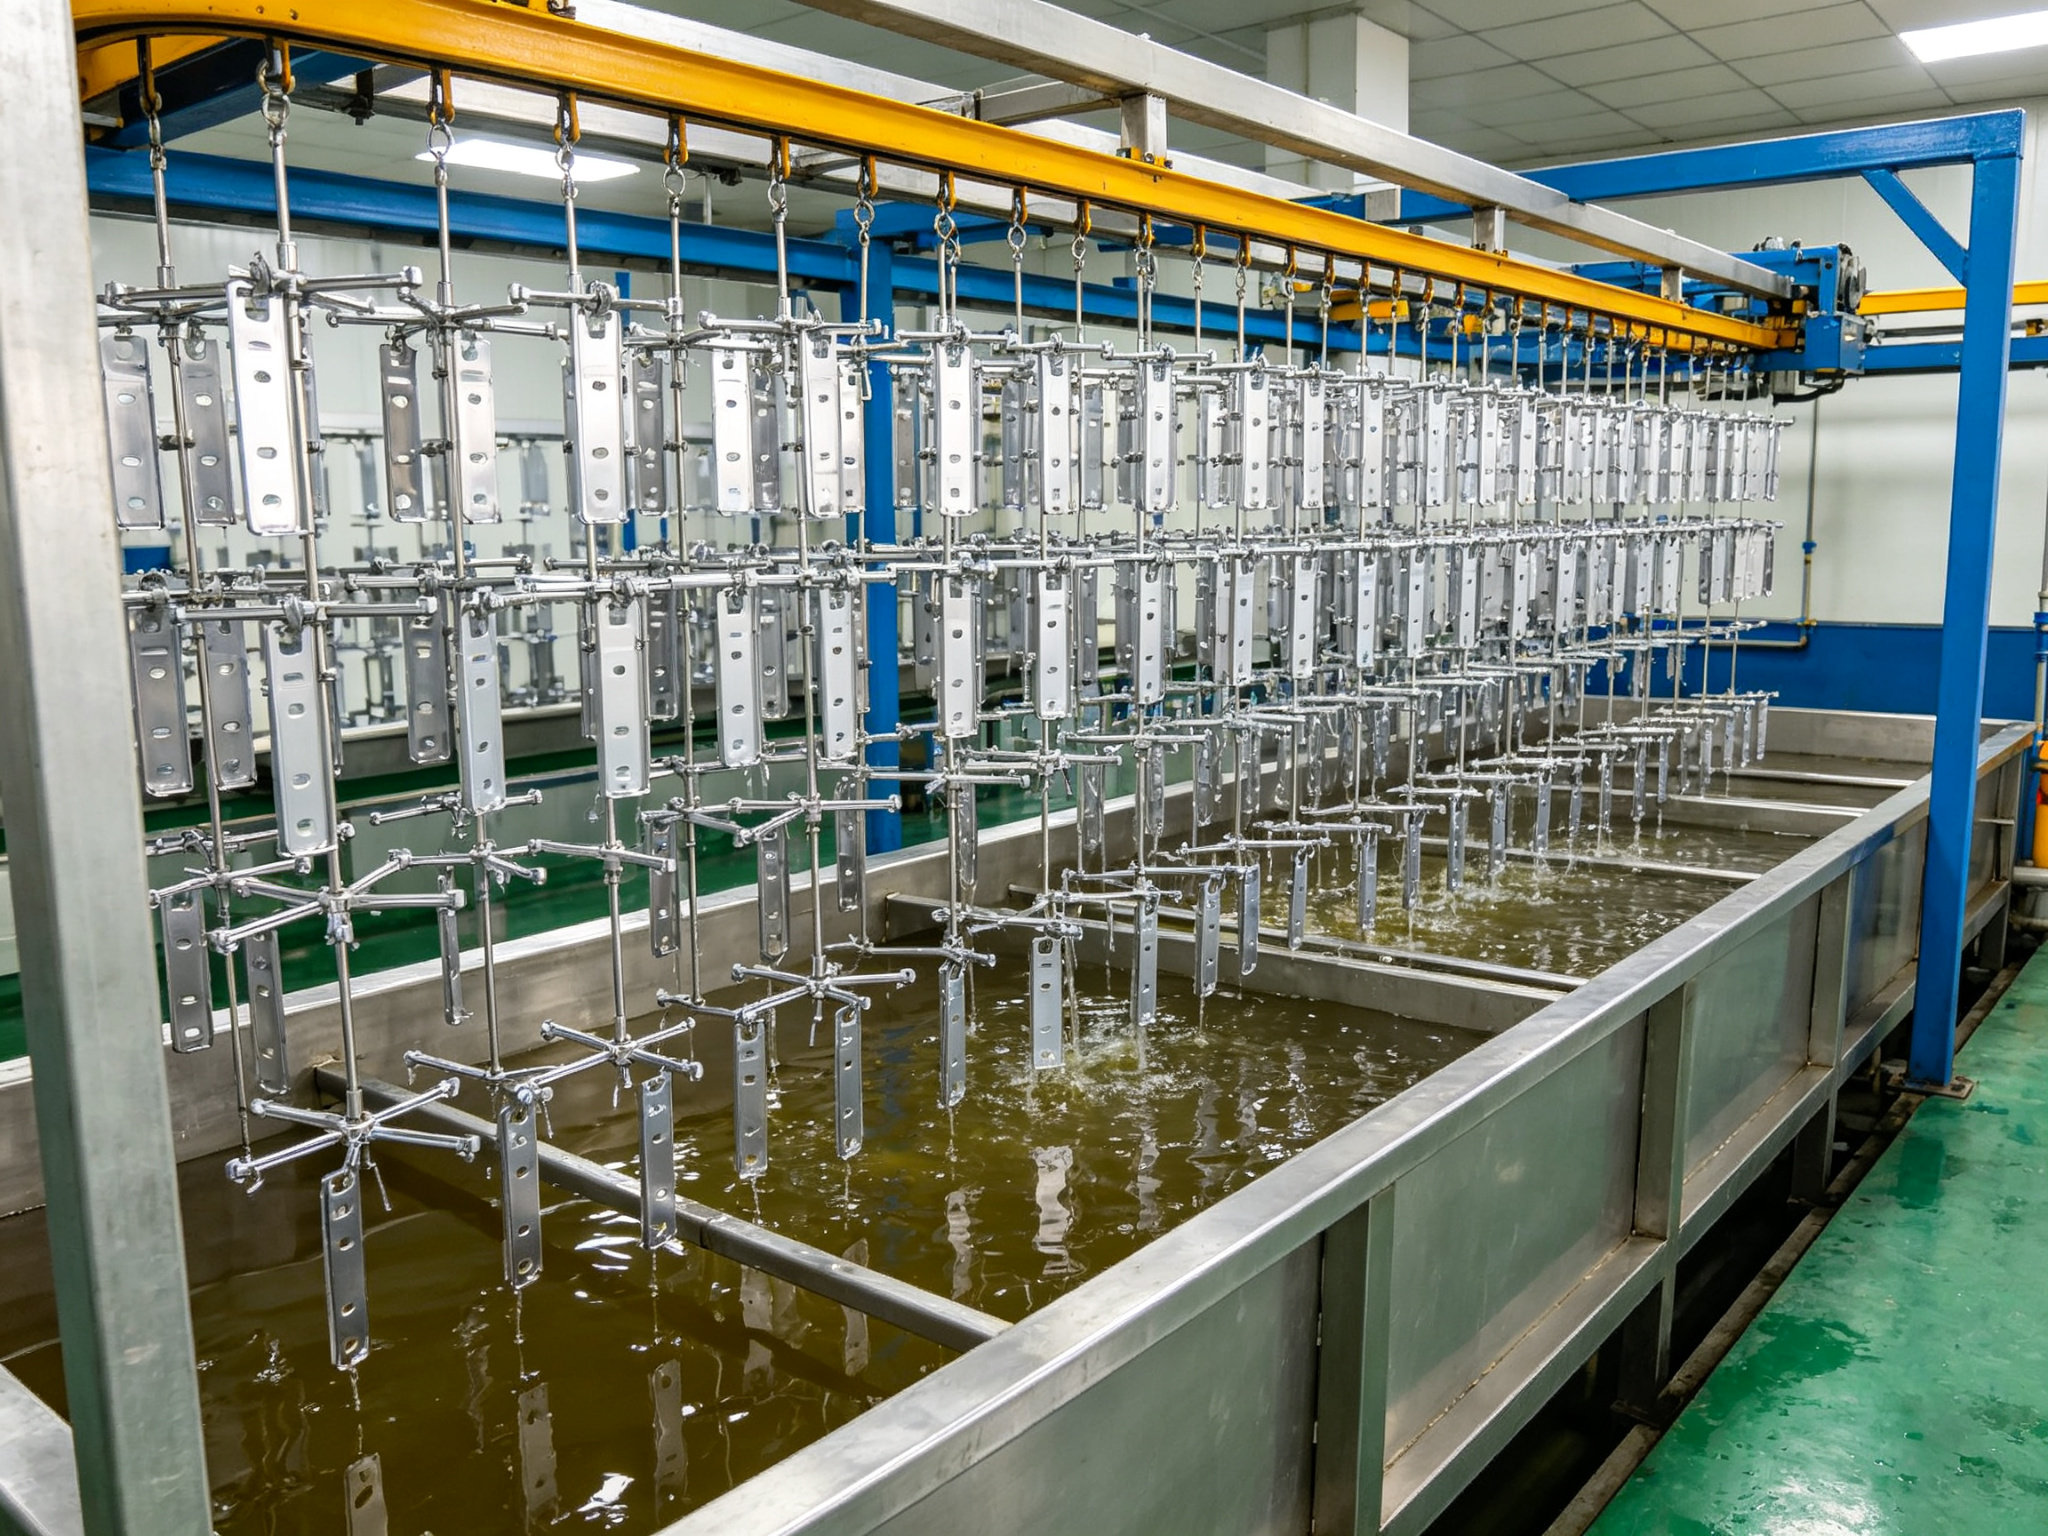
A anodização é um processo de acabamento superficial eletroquímico. Essencialmente, forma uma camada controlada de óxido de alumínio (Al₂O₃) na superfície do alumínio. Os fabricantes colocam a peça de alumínio como ânodo numa célula eletrolítica. Em seguida, aplicam corrente contínua, desencadeando assim uma reação de oxidação na superfície do alumínio. Ao contrário da aplicação de um revestimento separado na superfície da peça, um revestimento anodizado é uma camada de conversão do substrato de alumínio. Assim, forma uma ligação metalúrgica com o metal de base e não descasca nem se descama.
Um revestimento anodizado apresenta uma estrutura porosa em favo de mel. A sua porosidade situa-se entre aproximadamente 10%–20%. Notavelmente, estes microporos podem absorver corantes, permitindo obter uma vasta gama de opções de cor. Os fabricantes também podem selar os poros através de tratamentos de selagem. Os métodos comuns incluem a vedação com água quente, a vedação com níquel ou a vedação orgânica. Consequentemente, a vedação melhora a resistência à corrosão e a dureza da superfície. A espessura do revestimento, a dureza, a porosidade e a capacidade de coloração dependem principalmente de quatro fatores: composição do eletrólito, densidade de corrente, temperatura e tempo de processamento.
Entre os muitos processos de anodização, os Tipos II e III destacam-se como os mais utilizados. Ambos estão definidos na norma militar norte-americana MIL-A-8625. Mais especificamente, o Tipo II refere-se à anodização sulfúrica, enquanto o Tipo III se refere à anodização dura. Ambos utilizam ácido sulfúrico como eletrólito principal. No entanto, as diferenças nos parâmetros do processo conduzem a diferenças fundamentais no desempenho do revestimento.
2. Análise aprofundada da anodização sulfúrica do tipo II
2.1 Princípios e parâmetros do processo
A anodização do tipo II, vulgarmente conhecida como anodização sulfúrica, representa o processo de anodização de uso geral mais comum. Utiliza um eletrólito de ácido sulfúrico com uma concentração de aproximadamente 10%–20%. A temperatura de funcionamento situa-se normalmente entre os 18 e os 22 °C. Por sua vez, a densidade de corrente situa-se entre 1,0 e 2,5 A/dm². O tempo de processamento varia entre 20 e 60 minutos, dependendo da espessura de revestimento necessária.
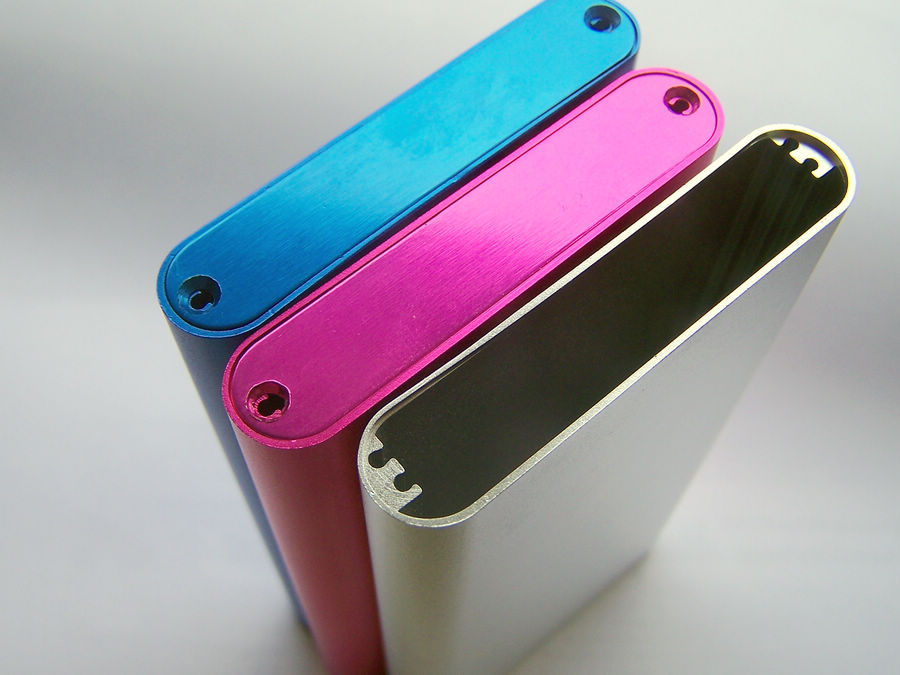
Nestas condições de processo relativamente suaves, o revestimento de óxido resultante tem, normalmente, uma espessura de 5–25 µm. A estrutura do revestimento é relativamente frouxa, com elevada porosidade. Consequentemente, esta estrutura porosa confere aos revestimentos do Tipo II uma excelente capacidade de tingimento. Podem absorver vários corantes orgânicos. As cores que podem ser obtidas incluem preto, vermelho, azul, verde, dourado e um acabamento natural transparente. Após o tingimento, os fabricantes realizam normalmente um tratamento de selagem. Assim, a selagem fecha os microporos, fixa a cor e melhora a resistência à corrosão.
2.2 Desempenho e vantagens principais
A anodização do Tipo II concentra as suas principais vantagens em quatro aspetos. Em primeiro lugar, proporciona uma excelente resistência à corrosão. Um revestimento de óxido selado do Tipo II impede eficazmente que o oxigénio, a humidade e os agentes corrosivos entrem em contacto com o substrato de alumínio. Consequentemente, os ensaios de névoa salina atingem 200 a 1000 horas, dependendo da espessura do revestimento e da liga. Em segundo lugar, oferece uma vasta gama de opções de cor. O revestimento de elevada porosidade consegue absorver vários corantes. Isto permite obter uma ampla gama de cores, desde cores decorativas brilhantes até tons industriais mais suaves.
Em terceiro lugar, proporciona uma boa qualidade estética. Os revestimentos do Tipo II apresentam superfícies lisas, uniformes e brilhantes. Preservam bem a textura da superfície do substrato de alumínio e as marcas de maquinagem. Por conseguinte, isto torna-os adequados para peças visíveis com elevados requisitos de consistência visual. Em quarto lugar, tem um baixo impacto dimensional. Como o revestimento é relativamente fino (normalmente 5–25 µm), o seu impacto nas dimensões finais da peça permanece reduzido. Assim, é mais fácil de integrar em projetos gerais. Os engenheiros não precisam de se preocupar excessivamente com o crescimento excessivo em áreas estreitas.
2.3 Limitações e limites de aplicação
As principais limitações da anodização do Tipo II residem na dureza superficial e na resistência ao desgaste insuficientes. A dureza do revestimento situa-se normalmente entre 300 e 500 HV (dureza Vickers). Embora seja muito superior à do alumínio puro (aproximadamente 30–50 HV), continua a riscar-se e a desgastar-se facilmente. Isto acontece particularmente em condições de desgaste severo, atrito repetido ou contacto sob cargas elevadas. Além disso, os revestimentos do Tipo II têm uma resistência limitada a altas temperaturas. As temperaturas de funcionamento a longo prazo não excedem normalmente os 80 °C. Consequentemente, temperaturas excessivamente elevadas podem causar fissuras no revestimento ou falhas na vedação.
Por conseguinte, a anodização do Tipo II é adequada para peças decorativas, caixas de equipamentos eletrónicos, componentes arquitetónicos, produtos de consumo e peças industriais em geral. Estas aplicações requerem um acabamento superficial equilibrado e resistência à corrosão. Não exigem a máxima dureza nem resistência ao desgaste. Para peças funcionais que têm de suportar desgaste mecânico severo, o Tipo II não representa, normalmente, a escolha ideal.
3. Análise aprofundada da anodização dura de tipo III
3.1 Princípios e parâmetros do processo
A anodização do tipo III, vulgarmente conhecida como anodização dura ou «hardcoat», constitui um processo de anodização especializado. Foi concebida especificamente para proporcionar elevada resistência ao desgaste e dureza superficial. Também utiliza ácido sulfúrico como eletrólito principal, mas normalmente numa concentração mais elevada (15%–25%). A temperatura de funcionamento diminui significativamente, normalmente para 0–5 °C. Isto requer equipamento de refrigeração. Entretanto, a densidade de corrente é mais elevada, normalmente entre 2,5 e 5,0 A/dm². O tempo de processamento é mais prolongado, geralmente entre 60 e 120 minutos.
Em condições de baixa temperatura, elevada densidade de corrente e longa duração, o revestimento de óxido resultante apresenta, normalmente, uma espessura de 25–100 µm. A estrutura do revestimento é mais densa e apresenta menor porosidade. Consequentemente, esta estrutura de revestimento densa e espessa confere aos revestimentos do Tipo III uma dureza superficial extremamente elevada. A dureza típica atinge 500–800 HV. Alguns processos ultrapassam os 1000 HV. A resistência ao desgaste é excecional. Os revestimentos do Tipo III também podem absorver corantes. No entanto, como o revestimento é mais espesso e mais denso, a penetração do corante permanece limitada. Por conseguinte, as opções de cor limitam-se normalmente ao preto, ao cinzento escuro e a outros tons industriais escuros.
3.2 Desempenho e vantagens principais
A anodização dura de tipo III concentra as suas principais vantagens em quatro aspetos. Em primeiro lugar, proporciona uma dureza superficial extremamente elevada. A dureza do revestimento atinge normalmente valores entre 500 e 800 HV, aproximando-se do nível do cromagem dura. É de salientar que alguns processos especializados chegam mesmo a ultrapassar os 1000 HV. O revestimento resiste eficazmente a riscos, amolgadelas e desgaste. Em segundo lugar, oferece uma resistência ao desgaste excecional. A estrutura densa e espessa do revestimento apresenta um desempenho excecional em condições de atrito, contacto repetido e desgaste por deslizamento. Consequentemente, as taxas de desgaste situam-se apenas entre 1/5 e 1/10 das dos revestimentos do Tipo II. Isto prolonga significativamente a vida útil das peças.
Em terceiro lugar, proporciona excelente resistência à corrosão e resistência a altas temperaturas. O revestimento do Tipo III, mais espesso e denso, oferece uma proteção de barreira mais forte. Os ensaios de névoa salina atingem 500–2000 horas. Além disso, as temperaturas de funcionamento a longo prazo atingem 150–200 °C, excedendo em muito os revestimentos do Tipo II. Em quarto lugar, apresenta boas propriedades de isolamento elétrico. O revestimento de óxido espesso e denso oferece uma excelente rigidez dielétrica. Pode atingir várias centenas de volts por micrómetro. Consequentemente, isto torna-o adequado para componentes eletrónicos e elétricos que requerem isolamento elétrico.
3.3 Limitações e limites de aplicação
As principais limitações da anodização dura do Tipo III incluem quatro aspetos: opções de cor limitadas, aspeto industrial, impacto dimensional significativo e custo mais elevado. Como o revestimento é mais espesso e mais denso, a penetração da tinta permanece limitada. As opções de cor centram-se normalmente no preto, no cinzento escuro e noutros tons industriais escuros. Continua a ser difícil obter cores decorativas brilhantes. A superfície do revestimento apresenta, normalmente, uma textura mate ou semimate. A sua aparência é mais industrial. Carece do brilho suave dos revestimentos do Tipo II.
Mais importante ainda, os revestimentos do Tipo III são mais espessos (normalmente 25–100 µm). Isto tem um impacto significativo nas dimensões finais da peça. Por conseguinte, as peças de encaixe de precisão exigem um planeamento cuidadoso das tolerâncias. Além disso, o processo do Tipo III requer equipamento de refrigeração a baixa temperatura. Necessita de uma densidade de corrente mais elevada e de tempos de processamento mais longos. Como resultado, os custos do processo são significativamente mais elevados do que os do Tipo II. Consequentemente, o Tipo III é adequado para peças aeroespaciais, componentes automóveis, equipamento industrial, corpos de válvulas, acessórios para tubagem e outros componentes funcionais. Nestas aplicações, a dureza da superfície, a resistência ao desgaste e a durabilidade a longo prazo são mais importantes do que a aparência decorativa ou as opções de cores ricas.
4. Comparação quantitativa em dez dimensões-chave
Para apresentar de forma mais clara as diferenças de desempenho entre os dois processos, a tabela seguinte apresenta uma comparação quantitativa em dez dimensões-chave da engenharia. Todos os dados provêm de parâmetros típicos do processo e das fichas técnicas dos fabricantes dos materiais. Os valores reais podem variar, dependendo da liga específica, dos parâmetros do processo e da norma de ensaio.
Limitada (preto, cinzento escuro e outros tons escuros)
Ensaio de névoa salina
200–1 000 horas
500–2 000 horas
Temperatura de funcionamento a longo prazo
≤80 °C
150–200 °C
Impacto dimensional
Pequeno
Significativo (requer planeamento da tolerância)
Custo relativo
1× (valor de referência)
1.5–3×
5. Análise aprofundada das principais diferenças
5.1 Aspecto e cor
Se a aparência for o requisito principal, a anodização do Tipo II representa, normalmente, a melhor escolha. O seu revestimento de óxido, mais fino e poroso, permite uma gama mais ampla de opções de cor. Oferece também acabamentos mais decorativos. Consequentemente, isto faz com que seja amplamente utilizada em peças de alumínio visíveis em produtos de consumo, arquitetura, eletrónica e aplicações relacionadas com a decoração. Os revestimentos do Tipo II apresentam superfícies lisas, uniformes e brilhantes. Preservam bem a textura da superfície do substrato de alumínio. Por isso, são adequados para projetos que exigem elevada consistência visual e conformidade com as cores da marca.
Embora os revestimentos do Tipo III também possam absorver corantes, normalmente não são a primeira escolha para cores decorativas vivas. As suas cores tendem a ser mais escuras. A sua aparência tem um caráter mais industrial. Além disso, o seu revestimento mais denso limita a flexibilidade de cores. Por conseguinte, quando o objetivo principal envolve consistência visual, cor da marca ou um efeito decorativo sóbrio, o Tipo II oferece, normalmente, a opção mais prática. Em contrapartida, quando a funcionalidade é mais importante do que a gama de cores, o Tipo III torna-se mais atraente.
5.2 Resistência ao desgaste e dureza
Em termos de resistência ao desgaste, resistência a riscos e dureza superficial, a anodização do Tipo III representa, normalmente, a escolha mais adequada. O revestimento de óxido mais espesso e mais denso explica exatamente por que razão a anodização dura é adequada para peças sujeitas a atrito, contacto repetido ou condições mais exigentes. A dureza do revestimento do Tipo III atinge, normalmente, 500–800 HV, o que se aproxima dos níveis do cromagem dura. Consequentemente, as taxas de desgaste atingem apenas 1/5 a 1/10 das dos revestimentos do Tipo II.
Embora o tratamento de superfície do Tipo II também melhore o desempenho da superfície do alumínio, proporciona apenas alguma resistência à corrosão e aos riscos. Os engenheiros normalmente não o escolhem para peças que têm de suportar um desgaste mecânico severo. Nesses casos, o Tipo III representa geralmente a solução de engenharia superior. Isto explica por que razão os componentes mecânicos industriais tendem a optar pelo Tipo III. O mesmo se aplica a acessórios sujeitos a uso intensivo e a peças de alumínio sensíveis ao desgaste. No entanto, o Tipo II continua a ser comum para peças em que a aparência e a resistência ambiental geral são mais importantes do que a durabilidade máxima.
5.3 Impacto das dimensões e tolerâncias
Uma das diferenças mais práticas entre o Tipo II e o Tipo III reside no impacto dimensional. Uma vez que o Tipo III forma uma camada de óxido mais espessa (normalmente 25–100 µm), afeta as dimensões finais mais do que o Tipo II (normalmente 5–25 µm). Isto significa que o planeamento das tolerâncias se torna especialmente importante. Isto é particularmente relevante quando se aplica anodização dura a peças de encaixe de precisão. No caso de peças que contenham orifícios de precisão, diâmetros de encaixe, roscas ou superfícies de contacto, os engenheiros devem considerar o tipo de anodização numa fase inicial. Devem fazê-lo durante a fase de conceção, e não apenas na fase de acabamento da superfície.
O processamento do Tipo II também aumenta a espessura do revestimento. No entanto, o impacto costuma ser menor. É mais fácil de integrar em projetos gerais. Para muitas peças decorativas ou componentes de desempenho médio, este processo aplica-se mais facilmente. Os engenheiros não precisam de se preocupar excessivamente com o excesso de revestimento em áreas estreitas. O ponto-chave para os engenheiros mantém-se: o acabamento superficial nunca deve ser uma consideração secundária. Por conseguinte, as equipas devem incorporá-lo na análise da cadeia de tolerâncias durante a fase de conceção.
5.4 Resistência à corrosão e desempenho a altas temperaturas
Em termos de resistência à corrosão, ambos os processos melhoram significativamente o desempenho das ligas de alumínio. No entanto, os revestimentos do Tipo III proporcionam, normalmente, uma proteção de barreira mais resistente. Isto deve-se à sua maior espessura e densidade. Os revestimentos selados do Tipo II atingem 200–1000 horas no ensaio de névoa salina. Em comparação, os revestimentos do Tipo III atingem 500–2000 horas. Para peças expostas a ambientes corrosivos, o Tipo III proporciona normalmente uma proteção a longo prazo mais fiável. Os ambientes corrosivos incluem climas marítimos, produtos químicos industriais e chuva ácida.
Em termos de resistência a altas temperaturas, a diferença entre os dois torna-se ainda mais significativa. Os revestimentos do Tipo II funcionam normalmente a longo prazo a temperaturas que não excedem os 80 °C. Temperaturas excessivamente elevadas podem causar fissuras no revestimento ou falhas na vedação. Os revestimentos do Tipo III, em contrapartida, funcionam a longo prazo a 150–200 °C. Isto torna-os adequados para componentes de motores, sistemas de escape, fornos industriais e outros ambientes de alta temperatura. Por conseguinte, para peças que têm de resistir tanto a altas temperaturas como à corrosão, o Tipo III representa normalmente a escolha mais fiável.
6. Análise da compatibilidade dos materiais
A anodização do Tipo II e do Tipo III aplica-se principalmente ao alumínio e às ligas de alumínio. Na produção efetiva, o tipo de liga influencia vários resultados: o aspeto do revestimento, a dureza, a resposta cromática e a qualidade geral do acabamento da superfície. Por conseguinte, as equipas devem ter em conta o tipo de anodização em simultâneo com a seleção do material. Não devem tratá-la como uma etapa separada de acabamento da superfície após a maquinagem.
6.1 Materiais comuns para a anodização do tipo II
Quando um projeto exige um equilíbrio entre resistência à corrosão, estética e flexibilidade de cor, os fabricantes costumam recorrer à anodização do Tipo II. Este processo é frequentemente utilizado em caixas, painéis, puxadores, peças decorativas e outros componentes de alumínio visíveis. Estas peças exigem não só uma superfície limpa e atraente, mas também uma proteção superficial reforçada. As ligas de alumínio usináveis mais comuns incluem as 6061, 6063, 5052 e 7075. Todas elas são adequadas para a anodização sulfúrica. Conseguem um bom equilíbrio entre usinabilidade, uniformidade da anodização e aspeto da superfície. Este equilíbrio é especialmente importante quando é necessário tingir as peças.
6.2 Materiais comuns para a anodização do tipo III
A anodização do tipo III também se aplica principalmente ao alumínio e às ligas de alumínio. No entanto, é mais comum na tratamento de peças que têm de funcionar em condições exigentes. Aplica-se normalmente a peças de alumínio nos setores industrial, aeroespacial, automóvel e de equipamentos. Nestes setores, a resistência ao desgaste e a dureza da superfície são mais importantes do que o acabamento decorativo da superfície. As ligas de alumínio habitualmente utilizadas para peças mecânicas funcionais incluem as de tipo 6061, 7075, 2024 e 5052. Todas elas são adequadas para a anodização dura. As peças funcionais incluem caixas, acessórios, corpos de válvulas e componentes mecânicos. Nestes casos, o material deve ser compatível com o processo de anodização. Deve também proporcionar uma proteção superficial mais resistente para suportar o contacto repetido, o atrito ou o desgaste durante a utilização.
6.3 Considerações especiais sobre ligas
É importante referir que as ligas de alumínio com elevado teor de cobre podem apresentar problemas durante o processo de anodização. Um exemplo típico é a liga 2024. Estas ligas podem apresentar um revestimento irregular ou uma resistência à corrosão reduzida. Consequentemente, requerem ajustes especiais no processo. As ligas de alumínio fundido com elevado teor de silício também apresentam desafios. A liga A356 é um exemplo comum. Estas ligas podem apresentar uma cor mais escura após a anodização. A uniformidade da cor tende a ser inferior. Por conseguinte, as equipas devem ter em conta a compatibilidade com o processo de anodização durante a fase de seleção do material.
7. Análise da relação custo-eficácia
7.1 Comparação dos custos iniciais
A anodização do Tipo III custa normalmente mais do que a do Tipo II. A relação de custos situa-se geralmente entre 1,5 e 3 vezes. As condições do processo são mais exigentes. É necessária refrigeração a baixa temperatura. A sua camada de óxido é mais espessa. Todo o processo consome mais tempo e esforço. Por conseguinte, os fabricantes optam normalmente pelo Tipo III apenas quando o desempenho adicional justifica o aumento de custos.
7.2 Perspetiva do custo total do ciclo de vida
Para projetos que exigem proteção contra a corrosão e melhoria da aparência, mas não uma elevada resistência ao desgaste, o Tipo II representa normalmente a opção mais económica. Para muitas peças gerais de alumínio, proporciona um resultado mais equilibrado. Este equilíbrio abrange três áreas: qualidade do acabamento superficial, desempenho e orçamento. No entanto, numa perspetiva de custo total do ciclo de vida (LCC), o Tipo III pode oferecer vantagens. Se os revestimentos do Tipo III prolongarem significativamente a vida útil das peças, reduzem a necessidade de substituição por desgaste. Também minimizam o tempo de inatividade devido à manutenção. Consequentemente, em condições exigentes, o seu custo global pode, na verdade, ser inferior.
7.3 Evitar o excesso e a insuficiência de acabamento
Por conseguinte, a questão dos custos deve estar ligada à funcionalidade e não apenas ao preço. A escolha do Tipo III para peças decorativas pode resultar num acabamento excessivo. Por outro lado, a escolha do Tipo II para peças sujeitas a desgaste pode resultar num acabamento insuficiente. A melhor escolha depende de dois fatores: o ambiente de funcionamento real da peça e o custo total do seu ciclo de vida.
8. Estrutura de decisão para a seleção de materiais em cinco etapas
Perante a decisão de escolher entre a anodização do Tipo II e a do Tipo III, os engenheiros podem seguir cinco passos. Este quadro permite uma avaliação sistemática. Ajuda a evitar julgamentos tendenciosos baseados exclusivamente na experiência ou no hábito.
Definir o ambiente operacional e os requisitos de desempenho: Em primeiro lugar, determine o principal risco de falha da peça. Os riscos possíveis incluem desgaste, riscos, corrosão, altas temperaturas ou aspeto insatisfatório. Posteriormente, quantifique os requisitos de desempenho em métricas específicas. Entre os exemplos contam-se a pressão máxima de contacto, a velocidade de deslizamento, as horas de ensaio de névoa salina, o intervalo de temperatura de funcionamento e os requisitos relativos ao grau de aspeto.
Avaliar as necessidades em termos de cor e aspeto: Determine se a peça é um componente visível. Verifique se requer uma cor específica da marca ou um efeito decorativo. Se forem necessárias cores vivas ou um aspeto de alto brilho, o Tipo II representa normalmente a única opção viável. Em contrapartida, se os requisitos de cor se limitarem ao preto ou ao cinzento escuro e as exigências em termos de aspeto forem reduzidas, o Tipo III pode satisfazê-las.
Analisar a sensibilidade dimensional e às tolerâncias: Avalie se a peça contém orifícios de encaixe de precisão, diâmetros de encaixe, roscas ou superfícies de contacto. Se os requisitos de tolerância forem rigorosos, calcule o impacto da espessura do revestimento de anodização na cadeia dimensional. Os revestimentos do Tipo II são mais finos (5–25 µm) e têm um impacto dimensional menor. Os revestimentos do Tipo III são mais espessos (25–100 µm) e, por isso, exigem uma margem de tolerância durante a fase de conceção.
Realizar uma análise do custo total do ciclo de vida: Considere de forma abrangente cinco fatores de custo: custo inicial do acabamento superficial, vida útil da peça, frequência de substituição, custo de manutenção e perdas decorrentes do tempo de inatividade. Em condições de elevado desgaste, o Tipo III apresenta um custo inicial mais elevado. No entanto, pode reduzir o custo total do ciclo de vida ao prolongar a vida útil. Por outro lado, no caso de peças decorativas sujeitas a baixo desgaste, o Tipo II oferece normalmente uma melhor relação custo-benefício.
Verificar a compatibilidade dos materiais e a viabilidade do processo: Confirme a compatibilidade entre a liga de alumínio selecionada e o processo de anodização pretendido. Isto é especialmente importante no caso de ligas com elevado teor de cobre ou de silício. Antes da produção em série, recomenda-se a produção de amostras. Posteriormente, teste exaustivamente a espessura do revestimento, a dureza, a cor, a resistência à corrosão e a precisão dimensional. Isto permite verificar a viabilidade do processo e a conformidade do desempenho.
9. Capacidades da PartsMastery em acabamentos de superfície por anodização
A PartsMastery presta serviços profissionais de acabamento de superfícies por anodização de alumínio. O serviço abrange tanto a anodização sulfúrica do Tipo II como a anodização dura do Tipo III. Oferece várias opções de cor, incluindo preto, vermelho, azul, verde, dourado e acabamento natural transparente. A empresa dispõe de uma linha de produção completa de anodização. A linha inclui desengorduramento, limpeza alcalina, decapagem ácida, anodização, coloração e selagem. Assim, satisfaz necessidades diversas, desde protótipos de peças únicas até à produção em lote.
9.1 Capacidades de anodização do tipo II
Na anodização do Tipo II, a PartsMastery consegue, de forma consistente, espessuras de revestimento de 5 a 25 µm. A dureza da superfície atinge 300 a 500 HV. O ensaio de névoa salina atinge 200 a 1000 horas. A empresa controla rigorosamente quatro parâmetros: concentração do eletrólito, temperatura, densidade de corrente e tempo de processamento. Isto garante revestimentos uniformes, cores consistentes e uma excelente aparência. Para peças que requerem tingimento, são utilizados corantes orgânicos de alta qualidade. Os processos de selagem padrão garantem a solidez da cor e a resistência à luz e às intempéries.
9.2 Capacidades de anodização dura do tipo III
No processo de anodização dura do Tipo III, a PartsMastery está equipada com sistemas de refrigeração a baixa temperatura. Estes sistemas mantêm de forma estável temperaturas de funcionamento entre 0 e 5 °C. São mantidas densidades de corrente elevadas, entre 2,5 e 5,0 A/dm². A espessura do revestimento pode atingir 25–100 µm. A dureza superficial atinge 500–800 HV. O ensaio de névoa salina atinge 500–2000 horas. Através de um controlo preciso do processo e de uma inspeção de qualidade rigorosa, a empresa garante revestimentos anodizados duros, densos, uniformes e resistentes ao desgaste. Estes revestimentos cumprem os exigentes requisitos das aplicações aeroespaciais, automóveis e de maquinaria industrial.
9.3 Apoio técnico e garantia de qualidade
Além disso, a equipa de engenharia da PartsMastery disponibiliza análises gratuitas de DFM (Design for Manufacturing, ou seja, Concepção para Fabrico). Estas análises ajudam os clientes a otimizar três áreas: a geometria das peças, a atribuição de tolerâncias e a seleção do processo de anodização. A equipa realiza este trabalho durante a fase de conceção. Consequentemente, isto reduz os custos de produção e os riscos de qualidade na origem. Todos os lotes de produção são acompanhados de documentação completa. A documentação inclui relatórios de inspeção da espessura do revestimento, relatórios de ensaios de dureza e relatórios de ensaios de névoa salina. Isto garante a rastreabilidade da qualidade do produto.
10. Resumo
10.1 Tipo II: A escolha para fins decorativos e de uso geral
A diferença entre a anodização sulfúrica do Tipo II e a anodização dura do Tipo III não reside apenas no acabamento superficial. Atravessa, de facto, o design e o desempenho. A anodização do Tipo II representa normalmente a melhor escolha para peças decorativas de alumínio. Estas peças exigem resistência à corrosão e flexibilidade de cor. Os seus revestimentos são mais finos (5–25 µm), ricos em cor, com excelente aspeto, baixo impacto dimensional e custo mais reduzido. É adequada para produtos de consumo, eletrónica, componentes arquitetónicos e peças industriais em geral.
10.2 Tipo III: A escolha funcional de alto desempenho
A anodização dura de tipo III representa, normalmente, a melhor opção para peças sujeitas a condições exigentes. Estas peças requerem maior dureza, resistência ao desgaste e durabilidade a longo prazo. Os seus revestimentos são mais espessos (25–100 µm), extremamente duros (500–800 HV), com uma resistência ao desgaste excecional e um excelente desempenho em termos de resistência à corrosão e a altas temperaturas. É adequado para os setores aeroespacial, automóvel, de equipamento industrial e para componentes mecânicos funcionais.
10.3 Conclusão principal para os engenheiros
Não existe um único processo que se adapte a todos os cenários. A seleção correta requer uma avaliação abrangente. A avaliação abrange cinco fatores: ambiente operacional, requisitos de desempenho, necessidades estéticas, sensibilidade à tolerância e custo total do ciclo de vida. Através de uma avaliação sistemática da seleção e da verificação do processo, os engenheiros podem encontrar o equilíbrio ideal. Esse equilíbrio situa-se entre o desempenho e o custo. Em última análise, isto permite o desenvolvimento de produtos que são simultaneamente de alta qualidade e comercialmente competitivos.
Perguntas frequentes
A anodização do Tipo III compensa sempre o custo?
Nem sempre. Os revestimentos do Tipo III costumam ser mais caros. O revestimento é mais espesso e os requisitos do processo são mais exigentes. Se a peça necessitar principalmente de resistência à corrosão, cor e proteção geral da superfície, o revestimento do Tipo II pode ser suficiente. O revestimento do Tipo III torna-se mais adequado em condições específicas. Estas incluem desgaste, contacto repetido ou ambientes operacionais mais exigentes.
Qual é o melhor tipo de anodização para peças decorativas de alumínio?
No que diz respeito às peças decorativas, o Tipo II representa normalmente a melhor escolha. Oferece uma melhor capacidade de tingimento. Proporciona também uma gama mais ampla de opções de cores decorativas. Se o projeto tiver requisitos elevados em termos de acabamento superficial ou consistência da cor, o Tipo II é normalmente mais prático do que o Tipo III.
Quando é que se deve prestar mais atenção ao crescimento dimensional?
O crescimento dimensional torna-se especialmente importante em determinadas condições. Estas incluem peças com orifícios de ajuste apertado, diâmetros de ajuste apertado, roscas ou superfícies de acoplamento. Nesses casos, é normalmente necessário prestar mais atenção aos revestimentos do Tipo III. Os seus revestimentos mais espessos afetam as dimensões finais mais do que os revestimentos do Tipo II. Recomendamos que a espessura do revestimento de anodização seja incorporada na análise da cadeia de tolerâncias. Isto deve ser feito durante a fase de conceção.
É possível utilizar o Tipo II numa parte de um projeto e o Tipo III noutra?
Sim. O tipo de anodização adequado depende das condições de funcionamento da peça. Não depende apenas do nome ou do material da peça. A mesma peça de alumínio pode utilizar anodização do Tipo II em aplicações decorativas ou de baixa exigência. Pode utilizar anodização do Tipo III em ambientes com maior desgaste ou em contextos industriais. O fundamental é selecionar o processo adequado. A seleção deve basear-se nos requisitos de desempenho do cenário de aplicação específico.
Os revestimentos anodizados podem ser reparados ou submetidos a um novo processo?
Uma vez danificados, os revestimentos anodizados normalmente não podem ser reparados localmente. O revestimento de óxido é uma camada de conversão do substrato de alumínio. Está ligado metalurgicamente ao metal de base. Se o revestimento estiver danificado ou for necessária uma mudança de cor, os fabricantes podem remover quimicamente o revestimento de óxido original. Podem, então, voltar a realizar o processo de anodização. No entanto, é importante ter em conta que a remoção e a reanodização repetidas podem afetar a precisão dimensional da peça. Também podem afetar a qualidade da superfície. Por conseguinte, as equipas devem determinar o plano de processo adequado durante a fase de conceção.