



Na maquinagem CNC de precisão, a maquinagem de 3+2 eixos e a maquinagem simultânea de 5 eixos são frequentemente confundidas. Ambos os sistemas utilizam três eixos lineares e dois eixos rotativos, mas seguem uma lógica de movimento fundamentalmente diferente durante o corte. Esta diferença determina diretamente os tipos de peças que cada processo pode produzir, a carga de trabalho de programação, a qualidade do acabamento superficial, o tempo do ciclo de produção e o custo final de fabrico.
Este artigo analisa sistematicamente os princípios de funcionamento, os limites de desempenho e as estruturas de custos dos dois processos de maquinagem, define os seus cenários de aplicação ideais e apresenta uma metodologia prática de seleção. Ajuda os engenheiros e as equipas de aquisições a escolher a solução de maquinagem mais rentável com base na geometria da peça, nos requisitos de tolerância, no prazo de entrega e no orçamento.
1. Definições dos processos e princípios fundamentais de funcionamento
1.1 Usinagem de 3+2 eixos (usinagem posicional de 5 eixos)
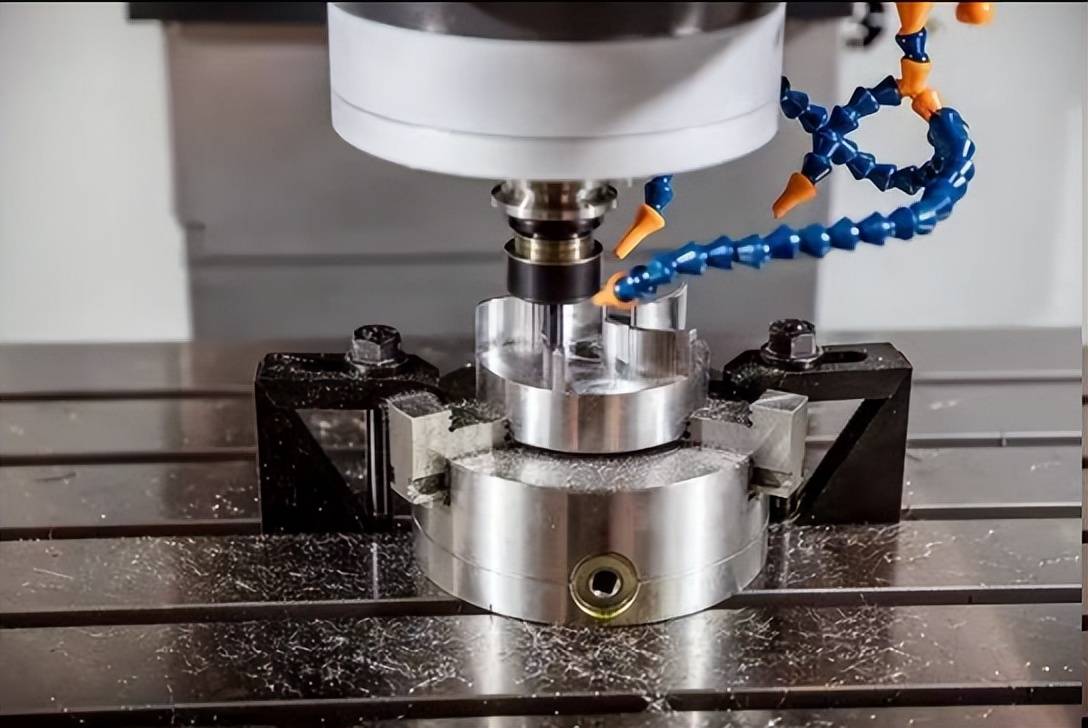
A maquinagem de 3+2 eixos, também designada por maquinagem indexada de 5 eixos ou maquinagem de 5 faces, funciona com base num princípio fundamental: os dois eixos rotativos inclinam a peça ou o fuso num ângulo especificado e, em seguida, trancar bem no lugar, após o que as operações de corte decorrem no modo padrão de 3 eixos.
Após a usinagem de uma face ou conjunto de características, a ferramenta recua, os eixos rotativos indexam para a posição seguinte e bloqueiam novamente, dando início à fase seguinte da execução do percurso da ferramenta em 3 eixos. Através do indexamento multiposicional, os operadores podem maquinar várias faces angulares, furos laterais e cavidades numa única configuração, o que reduz significativamente o trabalho de reposicionamento manual e os erros de alinhamento do ponto de referência.
Uma vez que a fase de corte recorre a estratégias avançadas de maquinagem de 3 eixos, apresenta um baixo nível de complexidade na programação e uma elevada estabilidade do processo. É adequada para a maioria das peças prismáticas com características angulares e continua a ser a solução predominante para equilibrar eficiência e custo.
1.2 Usinagem simultânea em 5 eixos

A característica distintiva da maquinação simultânea em 5 eixos consiste no facto de os três eixos lineares e os dois eixos rotativos se deslocarem de forma contínua e síncrona durante o corte. O sistema de controlo CNC calcula a posição e a orientação espaciais da ferramenta em tempo real, de modo a que a aresta de corte avance sempre na direção normal ou no ângulo predefinido da superfície alvo.
A orientação da ferramenta, ajustável de forma contínua, adapta-se a estruturas geométricas especiais, tais como superfícies de forma livre, lâminas torcidas, recortes complexos e cavidades com ângulos variáveis. Permite ainda a utilização de ferramentas de corte mais curtas e rígidas, ao inclinar a ferramenta para longe das paredes laterais e da interferência com o dispositivo de fixação, melhorando a estabilidade do corte.
Este processo impõe requisitos mais exigentes ao software CAM, aos pós-processadores, à calibração da máquina, aos sistemas de controlo e às competências dos programadores. O fluxo de trabalho completo requer um sistema completo de simulação de colisões para evitar interferências dinâmicas entre o porta-ferramentas, o fuso, o dispositivo de fixação e a peça de trabalho.
2. Comparação completa das principais dimensões de desempenho
A diferença entre os dois processos não se resume apenas ao número de eixos. Reflete uma diferença abrangente na lógica de movimento, nos cenários de aplicação e no retorno do investimento. A comparação principal é a seguinte:
| Dimensão de comparação | Maquinação de 3+2 eixos | Usinagem simultânea em 5 eixos |
|---|---|---|
| Modo de movimento do eixo rotativo | Posicionado e fixado antes do corte; mantido imóvel durante a usinagem | Movimento síncrono contínuo durante todo o processo de corte |
| Reduzir a lógica de execução | Corte em 3 eixos com ângulos fixos | Corte por interpolação coordenada em 5 eixos |
| Geometria ideal | Peças prismáticas, orifícios angulares, cavidades de ângulo fixo | Superfícies de forma livre, ângulos continuamente variáveis, recuos complexos |
| Dificuldade de programação e simulação | Moderado; reutiliza estratégias de maquinagem em 3 eixos | Elevado; requer controlo total da orientação da ferramenta e simulação de colisões |
| Risco de interferência por colisão | Verificação necessária durante a indexação; risco reduzido durante o corte | Risco dinâmico ao longo de todo o processo; é necessária uma simulação completa da máquina |
| Mistura e acabamento da superfície | Podem surgir marcas de ferramenta entre as faces indexadas | Superfícies lisas e contínuas com linhas de junção mínimas |
| Custo total de maquinagem | Inferior | Mais alto |
| Benefício de redução da configuração | Reduz significativamente as configurações para peças com várias faces | Reduz significativamente as configurações necessárias para peças complexas |
| Valor do processo principal | Usinagem eficiente de peças com várias faces, com excelente relação custo-benefício | Máxima liberdade geométrica para superfícies curvas complexas |
3. Análise aprofundada dos principais aspetos de desempenho
3.1 Controlo da orientação da ferramenta e rigidez de corte
Na maquinação de 3+2 eixos, o eixo da ferramenta permanece fixo em cada operação, o que equivale a realizar um corte padrão de 3 eixos num sistema de coordenadas temporário. Com os eixos rotativos fixos, a rigidez global da máquina é superior, proporcionando um corte mais estável e uma maior vida útil da ferramenta durante as operações de desbaste, perfuração e fresagem frontal.
A maquinação simultânea em 5 eixos ajusta a orientação da ferramenta em tempo real para otimizar o ângulo de contacto da aresta de corte e evitar interferências entre o porta-ferramentas e as paredes laterais da peça. Isto permite um saliente da ferramenta mais curto e uma maior rigidez. No entanto, o movimento rotativo contínuo impõe exigências mais elevadas à precisão dinâmica da máquina. Percursos de ferramenta mal otimizados podem reduzir a estabilidade do corte e provocar marcas de vibração na superfície.
3.2 Limites geométricos de acessibilidade
A maquinação em 3+2 eixos funciona bem para peças com características distribuídas por vários planos, em que cada característica pode ser maquinada a partir de um ângulo fixo. Exemplos típicos incluem caixas com orifícios laterais, suportes com faces de montagem angulares, dispositivos de fixação com cavidades multifacetadas e corpos de válvulas com canais de fluxo transversais. Uma única configuração abrange a maquinagem em 5 faces e elimina eficazmente os erros cumulativos de referência decorrentes da fixação repetida.
A maquinagem simultânea em 5 eixos é indicada para situações em que o ângulo da ferramenta tem de variar continuamente, tais como pás de turbinas, impulsores, implantes ortopédicos, cavidades complexas de moldes e revestimentos aeroespaciais. Estas peças não podem ser divididas num número limitado de planos de maquinagem fixos. A aplicação forçada da maquinagem indexada resultaria em áreas não maquinadas, marcas de degraus ou um contacto deficiente da ferramenta.
3.3 Desempenho em termos de precisão e qualidade da superfície
“A usinagem de 5 eixos é sempre mais precisa do que a de 3+2” é um equívoco comum. A precisão da usinagem depende da calibração da máquina, da rigidez do dispositivo de fixação, do estado da ferramenta e dos sistemas de inspeção, e não apenas do número de eixos.
A maquinagem em 3+2 eixos permite obter uma precisão posicional extremamente elevada em furos, planos, cavidades e elementos angulares. Os eixos rotativos bloqueados eliminam a folga da cadeia de movimento, facilitando o controlo da consistência dimensional. A maquinagem de elementos com várias faces numa única configuração elimina também os erros cumulativos resultantes do posicionamento repetido.
O ponto forte da maquinação simultânea em 5 eixos reside na precisão do contorno e no acabamento superficial de superfícies curvas contínuas. Proporciona um acabamento perfeito, sem marcas de contacto, e as ferramentas mais curtas reduzem a deflexão em peças com cavidades profundas e paredes finas. Mesmo assim, a qualidade final da superfície continua a depender diretamente da precisão de acompanhamento do eixo rotativo, da calibração da máquina, da distância de deslocamento e do controlo do avanço.
3.4 Requisitos de programação, simulação e controlo de processos
A programação de 3+2 eixos apresenta uma barreira de entrada mais baixa. Os programadores só precisam de definir os ângulos de indexação e os planos de trabalho e, em seguida, aplicar estratégias comprovadas de percursos de ferramenta de 3 eixos. Apenas necessitam de verificações adicionais de colisão durante os movimentos de indexação.
A programação simultânea em 5 eixos requer um controlo contínuo do vetor da ferramenta. O sistema CAM deve calcular, em simultâneo, os ângulos de aproximação da ferramenta, as velocidades de avanço, os limites de inclinação, os limites de deslocamento da máquina e a prevenção de colisões. Um processo fiável deve incluir uma simulação completa do gémeo digital da máquina, abrangendo o fuso, a mesa rotativa, o dispositivo de fixação, a peça em bruto, o porta-ferramentas e a ferramenta de corte, para evitar o risco comum de verificar apenas a ponta da ferramenta, ignorando as colisões do porta-ferramentas.
A correspondência do pós-processador é igualmente crucial. O pós-processador deve corresponder com precisão à estrutura cinemática da máquina e aos parâmetros do sistema de controlo. Caso contrário, um percurso de ferramenta que passe na simulação CAM pode ainda assim produzir movimentos rotativos inesperados na máquina real.
4. Comparação de custos de maquinagem em todo o espectro
A diferença de custos entre os dois processos vai muito além das tarifas horárias das máquinas. Abrange toda a cadeia de custos, incluindo programação, montagem em dispositivos de fixação, ferramentas, simulação, inspeção e risco de produção. Os processos mais avançados nem sempre são mais caros; uma seleção adequada pode otimizar o custo total.
4.1 Custos com equipamento e horas de funcionamento das máquinas
As máquinas-ferramentas capazes de realizar usinagem simultânea de 5 eixos com alta precisão requerem mesas rotativas, codificadores, servossistemas e rotinas de calibração de maior precisão. Os seus custos de aquisição e manutenção são significativamente mais elevados, o que se traduz em taxas horárias de usinagem mais elevadas.
A maquinação 3+2 pode ser realizada em máquinas dedicadas de 5 eixos ou em máquinas de 3 eixos equipadas com uma mesa rotativa de indexação, o que se traduz num menor investimento em equipamento. Mesmo quando se executam programas 3+2 numa máquina de 5 eixos, os custos de programação e verificação são muito inferiores aos da maquinação totalmente simultânea, proporcionando uma melhor eficiência de custos global.
4.2 Custos de programação, montagem e inspeção
Os programas de 3+2 eixos demoram menos tempo a preparar, uma vez que podem reutilizar percursos de ferramenta e ciclos pré-definidos já consolidados para 3 eixos. O tempo de programação é, normalmente, 30–50% do tempo necessário para a maquinação simultânea de 5 eixos. O projeto dos dispositivos de fixação deve evitar interferências rotativas, mas continua a ser muito menos complexo do que o dos dispositivos para a maquinação simultânea.
A maquinação simultânea em 5 eixos requer mais horas de engenharia para a otimização da orientação das ferramentas, a prevenção de colisões, o alisamento das trajetórias das ferramentas, a validação do pós-processador e a verificação do primeiro artigo. Além disso, a inspeção de peças de forma livre requer a digitalização por CMM e a avaliação do perfil, o que também aumenta os custos de controlo de qualidade.
4.3 Impacto da complexidade das peças e do volume de produção
No caso de peças simples com várias faces, a maquinação em 3+2 eixos apresenta uma clara vantagem em termos de custos: reduz o trabalho manual de configuração e evita o esforço adicional de programação associado à maquinação simultânea.
À medida que a complexidade da geometria das peças aumenta, a maquinagem simultânea em 5 eixos pode compensar os custos mais elevados de programação e de utilização da máquina, reduzindo as etapas de operação, encurtando os percursos de acabamento e eliminando as operações de polimento manual.
O volume de produção também influencia o modelo de custos. No caso de protótipos únicos, os custos de programação e de montagem recaem inteiramente sobre uma única peça, tornando a maquinagem de 3+2 eixos mais atrativa. No caso de lotes de produção, os custos iniciais de preparação repartem-se por várias peças, pelo que o tempo de ciclo e a vida útil das ferramentas passam a ser os fatores de custo dominantes. Nessa altura, as equipas devem avaliar de forma abrangente a eficiência de produção por unidade de ambos os processos.
4.4 A estratégia híbrida como solução de custo ótimo
Na prática industrial, uma estratégia híbrida de “desbaste 3+2 + acabamento simultâneo em 5 eixos” proporciona normalmente a melhor relação custo-desempenho.
As operações de desbaste, perfuração e fresagem frontal utilizam a usinagem indexada 3+2, que é estável, e apenas as superfícies complexas que exigem movimento contínuo da ferramenta são executadas no modo de acabamento simultâneo de 5 eixos. Este modelo evita o pagamento de um custo adicional por cada característica, ao mesmo tempo que tira pleno partido das vantagens em termos de qualidade proporcionadas pela capacidade de 5 eixos. Tornou-se a principal tendência de otimização na maquinação de precisão.
5. Cenários típicos de aplicação e adaptação ao setor
A seleção do processo nunca deve basear-se apenas na complexidade visual de uma peça. Em vez disso, os engenheiros devem analisar as características uma a uma: uma peça com aspeto complexo pode ser composta principalmente por faces planas e orifícios angulares, enquanto uma peça aparentemente simples pode conter uma superfície que exija usinagem simultânea.
5.1 Cenários mais adequados para a maquinação em 3+2 eixos
- Peças com múltiplas faces: corpos de válvulas, coletores, caixas de componentes eletrónicos, suportes de máquinas, tampas de transmissão, placas de base de fixação, etc.
- Peças com orifícios e características angulares: peças que requerem perfuração, alargamento, escareamento e rosqueamento em vários ângulos. A indexação alinha o eixo do orifício com o fuso, garantindo uma produção de orifícios estável e precisa.
- Peças com cavidades profundas: a inclinação da peça de trabalho encurta o comprimento da ferramenta, reduz a vibração e a deflexão da ferramenta e melhora a qualidade do maquinamento de cavidades profundas.
- Insertos de moldes com ângulos de desmoldagem fixos, peças estruturais de dispositivos médicos com características multifacetadas e componentes semelhantes.
5.2 Cenários de melhor ajuste para a maquinação simultânea em 5 eixos
- Peças com superfícies de forma livre: impulsores, pás de turbina, blisks, hélices, peças com perfil aerodinâmico, etc.
- Implantes médicos: próteses ortopédicas, placas ósseas, instrumentos cirúrgicos anatómicos e outras peças com superfícies de transição complexas.
- Moldes complexos: matrizes de cavidade profunda, ferramentas de conformação com paredes íngremes ou recortes, cavidades gravadas. O processo reduz as linhas de marcação e o trabalho manual em bancada.
- Aberturas complexas em tubos, chanfros de ângulo variável, recortes contínuos e outras características que não podem ser maquinadas de forma eficiente a partir de ângulos fixos.
5.3 Padrões de seleção específicos de cada setor
Aeroespacial: Os suportes estruturais e as caixas recorrem, na sua maioria, à maquinagem de 3+2 eixos; as pás, os blisks e as superfícies aerodinâmicas requerem maquinagem simultânea de 5 eixos.
Setor médico: Os corpos dos instrumentos e as caixas dos dispositivos são usinados com usinagem de 3+2 eixos; os implantes e os componentes cirúrgicos curvos requerem um acabamento simultâneo de 5 eixos.
Indústria automóvel: As peças da estrutura e dos suportes são adequadas para a maquinação em 3+2 eixos; as caixas de admissão e os protótipos de superfícies complexas requerem movimentos simultâneos.
Fabrico de moldes: As operações de desbaste e os elementos de furo utilizam estratégias 3+2; as superfícies das cavidades, as nervuras profundas e os chanfros complexos são submetidos a um acabamento simultâneo em 5 eixos.
A categoria industrial serve apenas como referência. Diferentes peças dentro do mesmo produto, ou mesmo diferentes características da mesma peça, podem corresponder a processos ótimos diferentes.
6. Métodos de seleção científica e equívocos comuns
6.1 Etapas fundamentais para a seleção do processo
- Desmontar características da peça: Dividir o modelo da peça em elementos individuais, avaliar se cada um deles pode ser maquinado a partir de ângulos fixos e contar as posições de indexação necessárias.
- Cumprir os requisitos de precisão e de superfície: Distinguir as superfícies críticas das não críticas. As faces de vedação, os orifícios de encaixe e as superfícies estéticas correspondem, cada uma, a soluções de processo diferentes.
- Avaliar os custos ao longo de toda a cadeia: Compare o custo total da programação, das montagens, do tempo de máquina, das ferramentas e da inspeção, e não apenas as tarifas horárias das máquinas.
- Dar prioridade às estratégias híbridas: Prefiro uma abordagem híbrida do tipo “3+2 primário, 5 eixos simultâneos secundário” para controlar os custos, garantindo simultaneamente a qualidade.
6.2 Equívocos comuns na seleção
Equívoco n.º 1: A maquinação simultânea em 5 eixos é sempre mais avançada e oferece melhor desempenho
A usinagem simultânea em 5 eixos significa apenas uma maior liberdade geométrica. Não significa que supere a usinagem em 3+2 eixos em termos de precisão e eficiência em todos os aspetos. Para operações de faceamento, perfuração, desbaste e similares, a usinagem de 3+2 eixos com indexação fixa oferece maior rigidez, maior eficiência e menor custo. Impor a usinagem simultânea pode, na verdade, reduzir a estabilidade do processo.
Os compradores devem também esclarecer o que significa “usinagem de 5 eixos” numa cotação. Algumas máquinas anunciadas como de 5 eixos suportam apenas a usinagem indexada 3+2, e não o movimento simultâneo contínuo. As peças que requerem usinagem contínua de contornos devem ser claramente especificadas como de 5 eixos simultâneos.
Equívoco n.º 2: Ignorar a acessibilidade das ferramentas e a interferência dos dispositivos de fixação
Uma máquina de 5 eixos não é universal. Os dispositivos de fixação, os grampos, as mesas, os fusos e os porta-ferramentas continuam a ocupar espaço físico e a limitar os ângulos acessíveis. Os projetistas de peças devem reservar espaço livre suficiente em torno de paredes profundas, chanfros e elementos muito próximos uns dos outros. Os raios dos cantos internos devem corresponder às dimensões reais das ferramentas, e as cavidades profundas não devem obrigar à utilização de ferramentas desnecessariamente longas.
A seleção do ponto de referência também é fundamental. O plano de maquinagem deve manter as características críticas associadas a pontos de referência estáveis. Reduzir o número de configurações só faz sentido se o dispositivo de fixação posicionar a peça de forma fiável e se a estratégia de ponto de referência facilitar a inspeção posterior. Caso contrário, isso acarreta maiores riscos de qualidade.
7. Perguntas frequentes
P1: A maquinagem de 5 eixos é sempre mais eficiente do que a maquinagem de 3+2 eixos?
R: No caso de peças curvas complexas, a maquinagem simultânea em 5 eixos é, em geral, mais rápida, uma vez que reduz o número de configurações e as etapas de operação. No caso de peças prismáticas simples e com predominância de furos, a maquinagem em 3+2 eixos proporciona uma melhor eficiência de corte e programação, com um prazo de entrega global mais rápido.
P2: Quais são as principais limitações da maquinação simultânea em 5 eixos?
R: As suas principais limitações são o elevado custo do equipamento, as elevadas barreiras à programação e simulação e os rigorosos requisitos de controlo do processo. No caso de peças geometricamente simples, a utilização da maquinação simultânea de 5 eixos cria redundância no processo, o que aumenta acentuadamente o custo de fabrico sem proporcionar benefícios em termos de qualidade.
P3: A maquinagem em 5 eixos proporciona, por si só, uma maior precisão?
R: Não. A precisão da maquinagem depende do estado de calibração da máquina, da rigidez do dispositivo de fixação, da precisão da ferramenta, do controlo da temperatura e dos sistemas de inspeção. Um processo de 3+2 eixos bem controlado pode facilmente atingir uma precisão dimensional superior à de um processo de 5 eixos mal gerido.
P4: A maquinação em 3+2 eixos pode substituir várias configurações de 3 eixos?
R: Sim. Um dos principais valores da maquinação em 3+2 eixos consiste em substituir o trabalho manual com múltiplas configurações pela indexação. Isto não só reduz o tempo de configuração, como também elimina os erros de referência decorrentes do posicionamento repetido e melhora a consistência posicional em características com várias faces.
Conclusão
Não existe uma superioridade absoluta entre a maquinagem de 3+2 eixos e a maquinagem simultânea de 5 eixos. A escolha certa depende da adequação do processo às características geométricas da peça e aos requisitos de desempenho. A maquinação de 3+2 eixos oferece uma solução económica para peças com várias faces, orifícios angulares e cavidades. A maquinação simultânea de 5 eixos é essencial para superfícies complexas e estruturas com ângulos variáveis de forma contínua.
Na produção efetiva, uma estratégia híbrida flexível que combina ambos os processos consegue, normalmente, o melhor equilíbrio entre qualidade, eficiência e custo. A PartsMastery é especializada em serviços de maquinagem CNC de precisão para protótipos complexos e peças de produção em pequenos volumes. Avaliamos a acessibilidade das ferramentas, os requisitos de orientação, as soluções de fixação de peças, as tolerâncias, o acabamento superficial e os requisitos de produção, característica a característica, e fornecemos soluções personalizadas de 3+2 eixos, 5 eixos simultâneos ou processos híbridos, para garantir a qualidade das peças com a melhor relação custo-eficiência.