



在精密数控加工中,人们常将“3+2轴加工”与“5轴同步加工”混为一谈。这两种加工方式均采用三个线性轴和两个旋转轴,但在切削过程中遵循的运动逻辑却截然不同。这一差异直接决定了每种工艺所能加工的零件类型、编程工作量、表面光洁度、生产周期以及最终制造成本。.
本文系统地剖析了这两种加工工艺的工作原理、性能极限和成本结构,界定了它们的最佳应用场景,并提供了切实可行的选型方法。它有助于工程师和采购团队根据零件几何形状、公差要求、交货周期和预算,选择最具成本效益的加工方案。.
1. 流程定义与核心工作原则
1.1 3+2轴加工(定位式5轴加工)
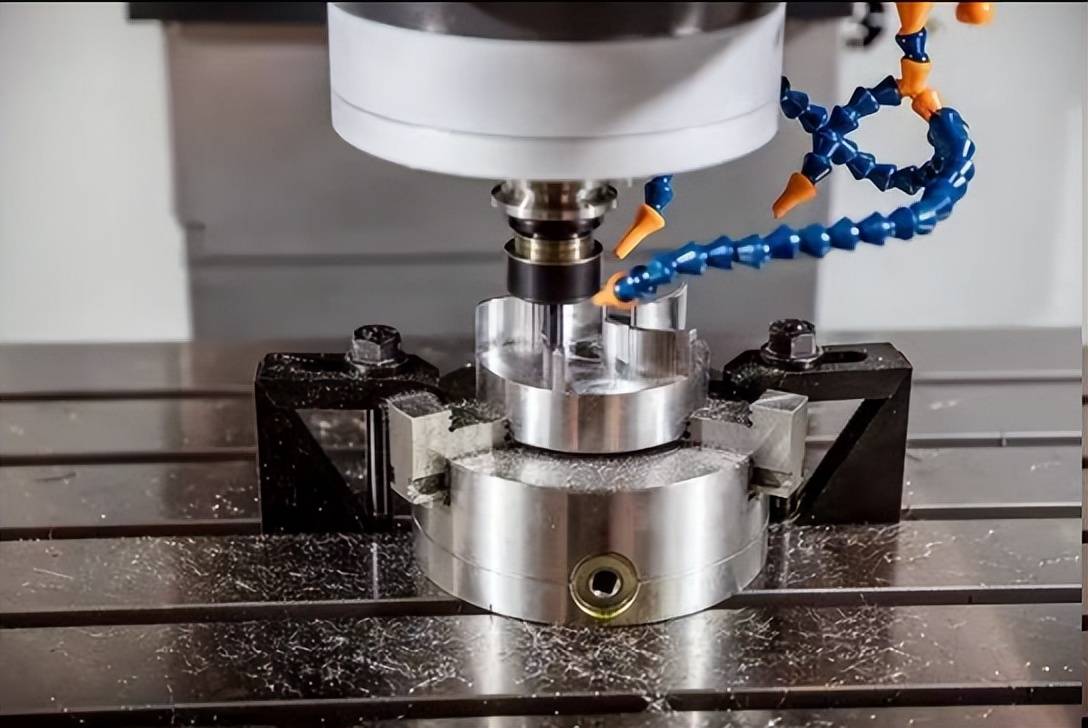
3+2轴加工,也称为分度式5轴加工或五面加工,其核心原理是:两个旋转轴将工件或主轴倾斜至指定角度,然后 牢固地锁定到位, ,此后切削加工将以标准三轴模式进行。.
在加工完一个端面或特征集后,刀具退刀,旋转轴分度至下一个位置并再次锁定,随后开始执行三轴刀具路径的下一阶段。 通过多位置分度,操作员可以在单次装夹中加工多个倾斜面、侧孔和型腔,这大大减少了手动重新定位的工作量,并降低了基准对准误差。.
由于切削阶段采用了成熟的3轴加工策略,因此编程门槛低且工艺稳定性高。该方法适用于大多数带有倾斜特征的棱柱形零件,至今仍是兼顾效率与成本的主流解决方案。.
1.2 5轴同步加工

5轴同步加工的显著特点在于,三个直线轴和两个旋转轴的运动 连续且同步地 在切削过程中,数控系统会实时计算刀具的空间位置和方向,从而确保切削刃始终沿目标表面的法线方向或预设角度进行进给。.
刀具方向可连续调节,可适应自由曲面、扭曲叶片、复杂底切和可变角度型腔等特殊几何结构。此外,通过将刀具倾斜以避开侧壁和夹具干涉,还可使用更短、刚度更高的切削刀具,从而提高切削稳定性。.
这一工艺对CAM软件、后处理器、机床校准、控制系统以及编程人员的能力提出了更高的要求。整个工作流程需要一套完整的碰撞模拟系统,以避免刀柄、主轴、夹具和工件之间发生动态干涉。.
2. 核心绩效维度的全面对比
这两种工艺之间的差异不仅仅在于轴数。它反映了在运动逻辑、应用场景和投资回报率等方面存在的全方位差距。主要对比如下:
| 比较维度 | 3+2 轴加工 | 5轴同步加工 |
|---|---|---|
| 旋转轴运动模式 | 切割前完成定位和锁定;加工过程中保持静止 | 整个切割过程中保持连续同步运动 |
| 精简执行逻辑 | 固定角度的三轴切削 | 5轴协同插补切削 |
| 理想几何形状 | 棱柱形零件、成角度的孔、固定角度的型腔 | 自由曲面、连续可变角度、复杂的底切 |
| 编程与仿真难度 | 中等;重复使用三轴加工策略 | 高;需要全面的刀具定位控制和碰撞模拟 |
| 碰撞干扰风险 | 在建索引期间需进行检查;在切割期间风险较低 | 整个过程中的动态风险;需要进行完整的机器仿真 |
| 表面混合与表面处理 | 在定位面之间可能会出现刀具痕迹 | 表面光滑连续,接缝痕迹极少 |
| 总体加工成本 | 较低 | 更高 |
| 设置减免优惠 | 显著减少了多面零件的装夹工序 | 显著减少了复杂零件的装夹工序 |
| 核心流程价值 | 高效、高性价比的多面特征加工 | 针对复杂曲面的最大几何自由度 |
3. 对关键绩效方面的深入分析
3.1 刀具定位控制与切削刚度
在“3+2”轴加工中,每个加工步骤中刀具轴均保持固定,这相当于在临时坐标系中进行标准的3轴切削。由于旋转轴被锁定,机床的整体刚性更高,从而在粗加工、钻孔和平面铣削操作中能实现更稳定的切削,并延长刀具寿命。.
5轴同步加工可实时调整刀具方向,以优化切削刃的接触角,并避免刀柄与工件侧壁发生干涉。这使得刀具悬伸长度更短,刚性得到提升。然而,连续的旋转运动对机床的动态精度提出了更高的要求。 优化不佳的刀具路径会降低切削稳定性,并导致工件表面出现颤振痕迹。.
3.2 几何可达性边界
对于特征分布在多个平面上的零件,3+2轴加工效果良好,因为每个特征均可从固定角度进行加工。典型例子包括带有侧孔的外壳、具有倾斜安装面的支架、带有多面型腔的夹具以及带有交叉流道的阀体。 一次装夹即可完成五面加工,并有效消除了因反复装夹而产生的累积基准误差。.
5轴同步加工适用于必须连续改变刀具角度的加工场景,例如涡轮叶片、叶轮、骨科植入物、复杂模具型腔和航空航天蒙皮。这些零件无法分解为数量有限的固定加工平面。若强行采用分段加工,将导致未加工区域、台阶痕迹或刀具接触不良。.
3.3 精度与表面质量性能
“5轴加工总是比3+2轴加工更精确”是一种常见的误解。加工精度取决于机床校准、夹具刚度、刀具状态和检测系统,而不仅仅取决于轴数。.
3+2轴加工可实现孔、平面、型腔和角度特征的极高定位精度。锁定旋转轴可消除运动链的间隙,从而更易于控制尺寸的一致性。一次装夹即可加工多面特征,还可消除因重复定位而产生的累积误差。.
5轴同步加工的优势在于其对连续曲面的轮廓精度和表面光洁度。它能实现无缝精加工,无加工痕迹;此外,较短的刀具可减少深腔薄壁零件加工时的刀具挠曲。 尽管如此,最终的表面质量仍直接取决于旋转轴的跟踪精度、机床校准、步进距离以及进给控制。.
3.4 编程、仿真和过程控制要求
3+2轴编程的入门门槛较低。编程人员只需定义分度角度和工作平面,然后应用经过验证的3轴刀具路径策略即可。他们仅需在分度运动期间进行额外的碰撞检查。.
5轴同步编程需要对刀具矢量进行连续控制。CAM系统必须同时计算刀具进刀角度、进给速度、倾斜限值、机床行程限值以及碰撞避让。 一个可靠的加工流程必须包含对机床的完整数字孪生仿真,涵盖主轴、转台、夹具、坯料、刀柄和切削刀具,以避免仅验证刀尖而忽略刀柄碰撞这一常见风险。.
后处理器的匹配同样至关重要。后处理器必须与机床的运动学结构和控制系统参数精确匹配。否则,即使通过了CAM仿真的刀具路径,在实际机床上的加工过程中仍可能产生意料之外的旋转运动。.
4. 全范围加工成本比较
这两种工艺之间的成本差异远不止于每小时的机床费率。它涵盖了编程、夹具、刀具、仿真、检测以及生产风险等整个成本链。更先进的工艺并不一定更昂贵;合理选择可以优化总成本。.
4.1 设备和机械工时成本
能够进行高精度五轴同步加工的机床,需要更高精度的旋转工作台、编码器、伺服系统和校准程序。其购置和维护成本显著更高,这也意味着每小时的加工费率更高。.
3+2轴加工既可在专用5轴机床上进行,也可在加装分度转台的3轴机床上进行,从而降低设备投资。即使在5轴机床上运行3+2程序,其编程和验证成本也远低于全同步加工,从而实现更高的整体成本效益。.
4.2 编程、夹具和检验成本
3+2轴加工程序的准备时间较短,因为可以复用成熟的3轴刀具路径和预设循环。编程时间通常仅为5轴同步加工所需时间的30–50%。夹具设计必须避免旋转干涉,但其复杂程度仍远低于同步加工所需的夹具。.
5轴同步加工需要投入更多的工程工时,用于刀具定位优化、避障、刀具路径平滑处理、后处理器验证以及首件验证。此外,对自由曲面零件的检测需要使用三坐标测量机(CMM)进行扫描和轮廓评估,这也增加了质量控制成本。.
4.3 零件复杂度与生产量的影响
对于简单的多面零件,3+2轴加工具有明显的成本优势:它既减少了手动装夹工作,又避免了同步加工带来的额外编程负担。.
随着零件几何形状复杂度的增加,五轴同步加工可以通过减少加工步骤、缩短精加工路径以及省去手工抛光工序,从而抵消其较高的编程和设备成本。.
生产批量也会影响成本模型。对于单件原型,编程和夹具成本完全由单个零件承担,因此3+2轴加工更具吸引力。 对于批量生产,前期准备成本分摊到多个零件上,因此循环时间和刀具寿命便成为主要的成本因素。此时,团队必须全面评估两种工艺的单位产量效率。.
4.4 混合策略作为最优成本方案
在工业实践中,“3+2粗加工+5轴同步精加工”的混合策略通常能带来最佳的性价比。.
粗加工、钻孔和端面铣削工序采用稳定的“3+2”分段加工方式,仅对需要刀具连续运动的复杂曲面才采用5轴同步精加工模式。 该模式既避免了为每个特征支付额外的工艺成本,又能充分利用5轴加工带来的质量优势,已成为精密加工领域的主流优化方向。.
5. 典型应用场景与行业适应性
工艺选择绝不能仅凭零件的外观复杂程度来决定。相反,工程师应逐一分析各特征:一个看起来复杂的零件可能主要由平面和倾斜孔组成,而一个看似简单的零件可能包含需要同时加工的曲面。.
5.1 适用于“3+2”轴加工的最佳方案
- 多面特征零件:阀体、歧管、电子元件外壳、机械支架、变速箱盖、夹具底板等。.
- 带角度孔和特征件:需要进行多角度钻孔、铰孔、沉头和攻丝的零件。分度功能可将孔轴线与主轴对齐,从而实现稳定、精确的孔加工。.
- 深腔零件:倾斜工件可缩短刀具长度,减少抖动和刀具挠曲,并提高深腔加工质量。.
- 具有固定脱模斜度的模具嵌件、具有多面特征的医疗器械结构件以及类似的零部件。.
5.2 五轴同步加工的最佳适用场景
- 自由曲面零件:叶轮、涡轮叶片、叶盘、螺旋桨、空气动力学剖面零件等。.
- 医疗植入物:骨科假体、骨板、解剖学手术器械以及其他具有复杂过渡表面的部件。.
- 复杂模具:深腔模具、具有陡壁或底切的成形模具、雕刻型腔。该工艺可减少痕迹线并减少手工台面加工。.
- 复杂的管路孔、可变角度的倒角、连续的底切以及其他无法通过固定角度高效加工的特征。.
5.3 各行业的选择模式
航空航天: 结构支架和外壳主要采用3+2轴加工;叶片、叶盘和气动表面则需要5轴同步加工。.
医疗行业: 仪器主体和设备外壳采用3+2轴加工;植入物和曲面外科组件则需要5轴同步精加工。.
汽车工业: 外壳和支架部件适用于3+2轴加工;进气口和复杂曲面的原型件需要同步运动。.
模具制作: 粗加工和孔类特征采用“3+2”加工策略;型腔表面、深肋和复杂倒角则采用5轴同步精加工。.
行业分类仅供参考。同一产品中的不同部件,甚至同一部件上的不同特征,可能对应不同的最佳工艺。.
6. 科学的选择方法及常见误区
6.1 工艺选择的核心步骤
- 拆解零件特征: 将零件模型分解为各个特征,判断每个特征是否可以从固定角度进行加工,并计算所需的分度位置数量。.
- 满足精度和表面要求: 区分关键表面与非关键表面。密封面、配合孔和外观表面分别对应不同的工艺解决方案。.
- 评估全链条成本: 应综合比较编程、夹具、设备时间、刀具和检测的总成本,而不仅仅是设备的每小时费率。.
- 优先考虑混合策略: 建议采用“3+2主轴、5轴同步副轴”的混合方案,在保证质量的同时控制成本。.
6.2 选型中的常见误区
误解1:5轴同步加工总是更先进、性能更优
5轴同步加工仅意味着更大的几何自由度。这并不意味着它在精度和效率方面全面优于3+2轴加工。 对于端面加工、钻孔、粗加工及类似操作,固定分度3+2轴加工具有更好的刚性、更高的效率和更低的成本。强行采用同步加工实际上可能会降低工艺稳定性。.
采购方还应明确报价单中“5轴加工”的具体含义。有些标榜为5轴的机床仅支持3+2分度加工,而不支持连续同步运动。需要进行连续轮廓加工的零件,应明确指定为5轴同步加工。.
误区2:忽视刀具可及性与夹具干涉
五轴机床并非万能。夹具、夹紧装置、工作台、主轴和刀柄仍然会占用物理空间,并限制可加工的角度范围。零件设计师应在深壁、倒角和间距较小的特征周围预留足够的余量。内角半径应与实际刀具尺寸相匹配,且深腔不应迫使使用过长的刀具。.
基准选择同样至关重要。加工方案必须确保关键特征与稳定的基准点相关联。只有当夹具能可靠地定位工件,且基准策略能支持后续检测时,减少装夹次数才有意义。否则,这将带来更大的质量风险。.
7. 常见问题
问题1:5轴加工是否总是比3+2轴加工更高效?
答:对于复杂的曲面零件,5轴同步加工总体上速度更快,因为它减少了装夹次数和加工步骤。对于简单的棱柱形和以孔加工为主的零件,3+2轴加工能提供更高的切削和编程效率,从而缩短整体交货时间。.
问题2:5轴同步加工的主要局限性是什么?
答:其主要局限性在于设备成本高、编程和仿真门槛高,以及对工艺控制要求严格。对于几何形状简单的零件,采用五轴同步加工会导致工艺冗余,这会大幅增加制造成本,却无法带来质量上的提升。.
问题3:五轴加工是否天生就能提供更高的精度?
A:不。加工精度取决于机床的校准状态、夹具刚度、刀具精度、温度控制以及检测系统。一个控制得当的3+2轴加工工艺,其尺寸精度很容易超过一个管理不善的5轴加工工艺。.
问题4:3+2轴加工能否取代多次3轴装夹?
答:是的。3+2轴加工的核心价值之一,就是用分度加工取代手动多次装夹。这不仅缩短了装夹时间,还消除了因反复定位而产生的基准误差,并提高了多面特征加工的定位一致性。.
结论
3+2轴加工与5轴同步加工之间并不存在绝对的优劣之分。 正确的选择取决于将加工工艺与工件的几何特征及性能要求相匹配。对于多面工件、倾斜孔和型腔,3+2轴加工提供了一种经济高效的解决方案。而对于复杂曲面和角度连续变化的结构,5轴同步加工则是必不可少的。.
在实际生产中,将这两种工艺相结合的灵活混合策略通常能在质量、效率和成本之间实现最佳平衡。PartsMastery 专注于为复杂原型件和小批量生产零件提供精密数控加工服务。 我们针对每个特征逐一评估刀具可达性、定位要求、工件夹持方案、公差、表面光洁度及生产要求,并提供定制化的 3+2 轴、5 轴同步或混合加工工艺解决方案,以确保在最佳成本效益下实现零件质量。.