



Le secteur des sports motorisés comprend des véhicules hautes performances tels que les motos tout-terrain, les véhicules tout-terrain (VTT), les véhicules utilitaires tout-terrain (UTV) et les motoneiges. Ces véhicules fonctionnent de manière fiable dans des conditions difficiles, ce qui impose des exigences extrêmement élevées en matière de résistance des composants, de précision dimensionnelle, de conception légère et de performances d'assemblage.
Pour les pièces présentant des géométries à courbes multiples, des cavités profondes, des alésages inclinés et des structures irrégulières, l'usinage traditionnel nécessite souvent plusieurs réglages, comporte des risques d'interférence entre les outils et entraîne des erreurs de positionnement. En revanche, l'usinage CNC simultané à 5 axes offre une solution de fabrication plus flexible et de haute précision pour les composants complexes destinés aux sports motorisés.
PartsMastery est spécialisée dans la fabrication de composants de précision haut de gamme destinés au secteur des sports motorisés. Dotés de centres d'usinage multiaxes et d'une équipe d'ingénieurs dédiée, nous proposons des services d'usinage 5 axes couvrant l'ensemble du cycle de production, de l'optimisation de la conception et de la programmation jusqu'au contrôle qualité et à la livraison. Notre accompagnement couvre l'ensemble du cycle de vie du projet, de la validation des prototypes et des essais en petites séries jusqu'à la production en série à grande échelle.
1. Principaux défis liés à l'usinage de composants complexes destinés aux sports motorisés
1.1 Accessibilité limitée pour les structures complexes à plusieurs faces
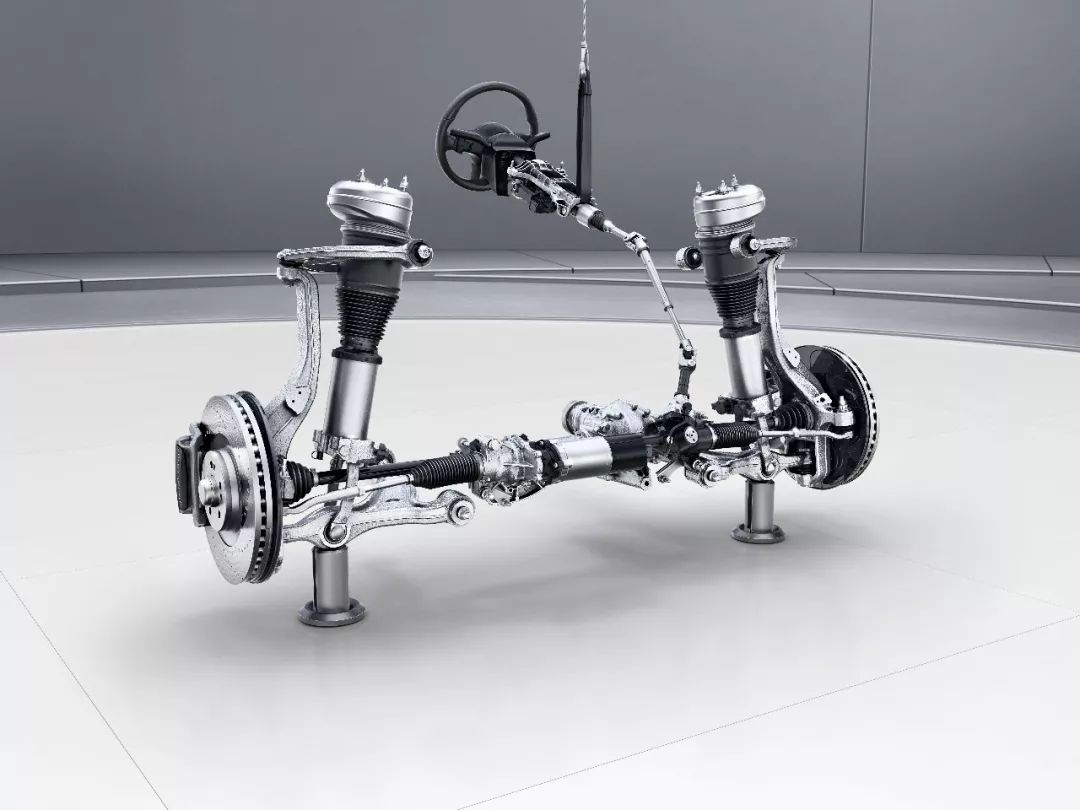
Les composants essentiels tels que les supports de direction, les bras de suspension, les supports moteur et les raccords de châssis présentent généralement des profils courbes, des trous de fixation inclinés, des surfaces spatiales et des cavités internes. L'usinage traditionnel à 3 axes fonctionne avec un angle d'outil fixe, ce qui rend certaines caractéristiques spécifiques inaccessibles.
Cela nécessite généralement de répartir les opérations sur plusieurs montages. Non seulement cela réduit l'efficacité de la production, mais cela entraîne également des écarts de position et des erreurs de tolérance géométrique qui s'accumulent à chaque étape de re-serrage.
1.2 Risque de déformation dans les structures légères à parois minces
Afin d'améliorer la maniabilité des véhicules et leur rapport puissance/poids, les pièces destinées aux sports motorisés font largement appel à des matériaux légers tels que les alliages d'aluminium, associés à des caractéristiques de conception telles que des nervures de renfort, des parois minces et des profilés creux.
Lors de l'usinage, ces structures sont susceptibles de se déformer sous l'effet des forces de coupe et des vibrations de l'outil. Cela impose des exigences extrêmement élevées en matière de planification de la trajectoire d'outil, de sélection des paramètres de coupe et de conception du dispositif de fixation.
1.3 Difficulté à garantir la cohérence entre plusieurs systèmes de référence
Les composants complexes comportent généralement plusieurs surfaces de référence, des trous de fixation et des faces d'accouplement. Les erreurs de positionnement dues à des réglages répétés ont un impact direct sur la cohérence relative des cotes critiques. À terme, cela se traduit par des jeux d'assemblage irréguliers et une précision d'ajustage réduite, ce qui diminue l'efficacité globale de l'assemblage et la fiabilité opérationnelle.
2. Principaux avantages techniques de l'usinage simultané sur 5 axes
2.1 Usinage sur plusieurs faces en un seul serrage
L'usinage 5 axes permet d'ajuster simultanément l'angle spatial entre l'outil et la pièce, ce qui permet de réaliser des coupes sous différents angles pour des alésages inclinés, des surfaces courbes, des cavités et des contre-dépouilles. Grâce à une planification optimisée des processus, toutes les opérations sur plusieurs faces d'usinage peuvent être réalisées en un seul serrage.
Cela permet de réduire considérablement les erreurs de positionnement répétées, d'améliorer la cohérence des tolérances géométriques et de raccourcir les délais de production globaux.
2.2 Formage efficace de surfaces complexes et de cavités profondes
Grâce à la capacité d'articulation spatiale de l'outil, l'usinage 5 axes permet aux outils de coupe d'accéder à des cavités profondes, à des surfaces inclinées et à des zones courbes complexes avec un angle de coupe optimal. Cela élimine les interférences entre les outils et les angles morts d'usinage.
Elle améliore également considérablement la précision d'usinage et la qualité de surface des profils complexes, ce qui la rend parfaitement adaptée aux exigences structurelles irrégulières des composants destinés aux sports motorisés.
2.3 Usinage stable de structures légères à parois minces
En optimisant la stratégie de trajectoire d'outil et l'orientation de coupe, l'usinage 5 axes permet d'appliquer les forces de coupe selon des angles plus favorables. Associée à des techniques de coupe par couches, cette approche réduit efficacement les vibrations de coupe et les risques de déformation au niveau des parois minces, des nervures et d'autres éléments délicats.
Il en résulte une compatibilité avec des conceptions extrêmement légères, sans compromettre l'intégrité structurelle.
2.4 Précision dimensionnelle uniformisée pour l'ensemble des caractéristiques
La réalisation de toutes les caractéristiques critiques en une seule opération permet d'éliminer le décalage de référence causé par des étapes de positionnement multiples. Cela permet de préserver la précision de positionnement relative des alésages, des plans et des profils sur différentes faces, et d'améliorer l'interchangeabilité des composants lors de l'assemblage ainsi que la cohérence d'un lot à l'autre.
3. Système de contrôle de la fabrication couvrant l'ensemble du processus
3.1 Analyse précoce de la fabricabilité (DFM)
Avant de commencer l'usinage, nous réalisons une analyse complète de la conception en vue de la fabrication (DFM) à partir du modèle CAO 3D. Nous évaluons l'accessibilité des éléments, les risques d'interférence avec les outils et la probabilité de déformation des parois minces, et formulons dès le début des recommandations d'optimisation structurelle.
Cette approche proactive permet de réduire les risques et les coûts liés à l'usinage en aval dès la phase de conception.
3.2 Programmation FAO et optimisation des trajectoires d'outils
Nos ingénieurs spécialisés développent des parcours d'outils sur mesure pour l'ébauche, la semi-finition et la finition, adaptés à la géométrie de chaque pièce. Nous sélectionnons également les outils et les paramètres de coupe optimaux en fonction des propriétés du matériau, en trouvant le juste équilibre entre le débit d'enlèvement de matière, la qualité de surface et la stabilité de l'usinage.
3.3 Solutions d'adaptation des matériaux et des structures
Nous sélectionnons le matériau le mieux adapté — notamment les alliages d’aluminium, l’acier inoxydable, l’acier allié et les plastiques techniques — en fonction de la capacité de charge, des objectifs de poids et des conditions d’exploitation de chaque composant. Pour les pièces d’assemblage soumises à des charges élevées, nous privilégions la résistance mécanique et la résistance à la fatigue. Pour les boîtiers non structurels et les composants auxiliaires, nous optimisons le choix des matériaux et la conception structurelle afin de favoriser une fabrication allégée.
3.4 Contrôle de précision et finition des surfaces
Après l'usinage, nous vérifions les cotes critiques, la précision de positionnement des alésages, la planéité et les tolérances de profil par rapport aux plans techniques. Pour les composants de haute précision, nous effectuons une vérification dimensionnelle complète à l'aide d'une machine à mesurer tridimensionnelle (MMT).
Pour les pièces en aluminium, nous proposons également des traitements de surface tels que l'anodisation, l'anodisation dure et le sablage afin de répondre aux exigences en matière de résistance à la corrosion, de résistance à l'usure et d'aspect esthétique.
4. Matrice des solutions d'usinage pour les composants courants des sports motorisés
| Type de composant | Défi majeur en matière d'usinage des noyaux | Solution d'usinage recommandée | Points clés du contrôle qualité |
|---|---|---|---|
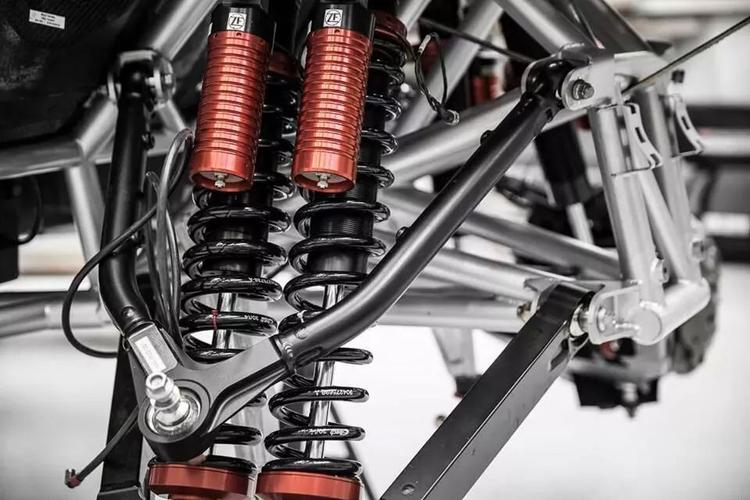
| Composants de raccordement de la suspension | Trous obliques, faces d'accouplement multiples, surfaces complexes | Usinage simultané sur 5 axes en un seul serrage, contrôle complet des alésages critiques | Précision de positionnement des alésages, tolérance géométrique, précision d'ajustage |
| Supports du système de direction | Plusieurs repères d'assemblage, exigences élevées en matière de résistance structurelle | Formage multiface en une seule prise, usinage à repère unifié | Planéité de la surface de référence, concentricité des trous de fixation |
| Supports de fixation du moteur | Trous de fixation multidirectionnels, exigences élevées en matière de planéité de surface | Fraisage 5 axes, contrôle dimensionnel en cours de fabrication | Précision de positionnement des alésages, planéité de la surface de montage |
| Connecteurs de châssis | Profils irréguliers, structures légères à parois minces | Trajectoires d'outils personnalisées, usinage par couches avec contrôle de la déformation | Précision du profil, épaisseur de paroi uniforme |
| Boîtiers haute performance | Surfaces courbes complexes, exigences élevées en matière d'aspect et de finition | Fraisage simultané sur 5 axes, finition de surface adaptée | Précision du profil de surface, qualité de l'état de surface |
5. Assistance pour les services d'usinage de cycle complet de PartsMastery
PartsMastery propose des services de fabrication tout-en-un, notamment le fraisage 5 axes, l'usinage de précision et la finition de surface. Nous élaborons des solutions de fabrication sur mesure en fonction des modèles 3D fournis par nos clients, des spécifications des matériaux, des exigences de tolérance et des volumes de commande.
Du développement de prototypes à la production en petites séries, l'analyse DFM en amont permet d'identifier très tôt les risques liés à la structure et aux processus, d'optimiser la planification des trajectoires d'outils et de réduire les coûts de fabrication superflus. Pour les composants destinés aux sports motorisés, qui se caractérisent par une haute précision, de multiples éléments et des profils complexes, l'usinage 5 axes favorise à la fois un développement rapide des produits et une fabrication en série stable.
En combinant l'analyse structurelle, la planification des processus, l'usinage de précision et le contrôle qualité, nous parvenons à un équilibre optimal entre la précision dimensionnelle, la fiabilité des composants et l'efficacité de la production.
Conclusion
La fabrication de composants complexes destinés aux sports motorisés ne se limite pas à l'utilisation de machines-outils de pointe. Le choix des matériaux appropriés, la planification des trajectoires d'outils et le système de contrôle qualité revêtent une importance tout aussi grande. L'usinage CNC 5 axes apporte une réponse efficace aux principaux défis, notamment l'usinage sur plusieurs faces, le formage complexe et l'assemblage de précision.
Fort d'une expertise professionnelle en matière de processus et d'un système de services couvrant l'ensemble du cycle de vie, PartsMastery aide ses clients du secteur des sports motorisés à améliorer la qualité de leurs composants, à raccourcir les cycles de développement et à soutenir le développement et la production de véhicules hautes performances.