Als zentrale Antriebseinheit in Robotergelenken erfüllen Roboteruntersetzungsgetriebe drei entscheidende Funktionen: Sie reduzieren die Eingangsdrehzahl, verstärken das Ausgangsdrehmoment und ermöglichen eine präzise Bewegungssteuerung. Sie bestehen aus Dutzenden präziser mechanischer Bauteile, darunter Getriebegehäuse, Eingangs- und Ausgangswellen, Anschlussflansche, Lagersitze, Exzenterbauteile und Buchsen. Während des kontinuierlichen, zyklischen Roboterbetriebs sind diese Komponenten wiederholten Wechselbelastungen und Stoßkräften ausgesetzt.
Maßgenauigkeit, Konzentrizität, Rundlaufabweichung, Oberflächenrauheit und Passungstoleranzen bestimmen unmittelbar die Verbindungsstabilität, die Wiederholgenauigkeit bei der Positionierung und die Gesamtlebensdauer. Aus diesem Grund hat sich die CNC-Präzisionsbearbeitung dank ihrer hohen Genauigkeit, ihrer konsistenten Wiederholbarkeit und ihrer Anpassungsfähigkeit zum Standardverfahren für die Fertigung von Komponenten für Roboter-Getriebe entwickelt.
PartsMastery ist auf die Fertigung von Präzisionsbauteilen für Robotergetriebesysteme spezialisiert. Mit unseren hauseigenen Fertigungskapazitäten, darunter CNC-Drehen, Fräsen, Bohren und mehrachsige Simultanbearbeitung, bieten wir maßgeschneiderte Fertigungsdienstleistungen über den gesamten Lebenszyklus hinweg – von der Prototypenentwicklung über Testserien in kleinen Stückzahlen bis hin zur Serienfertigung in großem Maßstab –, die genau auf die strukturellen und präzisionstechnischen Anforderungen aller Getriebetypen zugeschnitten sind.
1. Zentrale Herausforderungen bei der Bearbeitung von Komponenten für Roboteruntersetzungsgetriebe
1.1 Anforderungen an die strenge Konzentrizität und die geometrischen Toleranzen
Im Inneren eines Getriebes müssen Wellen und Lager, Gehäuse und Lagersitze sowie Abtriebsflansche und Wellen präzise konzentrisch ausgerichtet sein. Selbst geringfügige Abweichungen von der Konzentrizität führen zu Vibrationen im Getriebe, Betriebsgeräuschen und ungleichmäßiger Verschleißbelastung, was die Lebensdauer des Getriebes im Laufe der Zeit erheblich verkürzt. Aus diesem Grund haben geometrische Toleranzen zwischen Lagerbohrungen, Passdurchmessern und Positionierungsbezugspunkten während der gesamten Produktion oberste Priorität bei der Qualitätssicherung.
1.2 Hohe Anforderungen an die Oberflächenqualität von Präzisionspassflächen
Über die Maßgenauigkeit hinaus gelten für Merkmale wie Lagerpassflächen, Dichtungsnuten, Befestigungsbezugsebenen und Zahnrad-Eingriffsflächen strenge Anforderungen hinsichtlich Oberflächenrauheit, Ebenheit und Rundheit. Eine unzureichende Oberflächenqualität führt zu Dichtungsversagen, Schmiermittelleckagen und Lagerkriechen, was allesamt die Leistung und Zuverlässigkeit des Getriebes unmittelbar beeinträchtigt.
1.3 Verformungskontrolle bei dünnwandigen und komplexen Geometrien
Reduzierstückgehäuse sind in der Regel dünnwandige Hohlkörper, wodurch sie anfällig für elastische Verformungen durch Spann- und Schnittkräfte sind. Exzenterscheiben, Flansche mit mehreren Bohrungen und unregelmäßige Verbindungswinkel weisen ebenfalls komplexe Geometrien auf. Bei der herkömmlichen Bearbeitung sind mehrere Rüstvorgänge erforderlich, wodurch sich kumulative Positionierfehler ergeben. Die Kontrolle der Verformung und die Gewährleistung einer konsistenten Positionierung über alle Merkmale hinweg stellen die zentrale Herausforderung bei der Fertigung dar.
2. Prozessabgleich für gängige Reduziererkomponenten
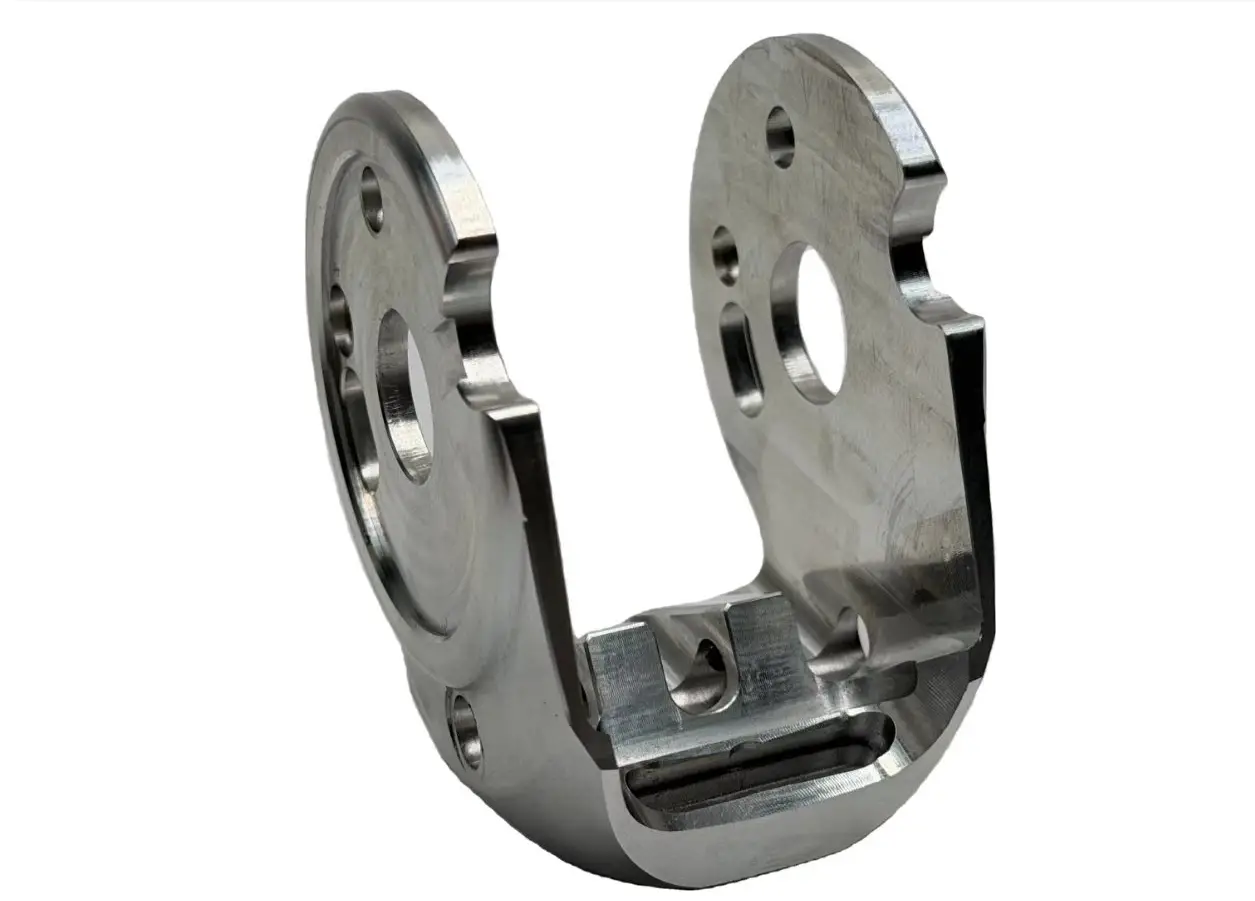
Unterschiedliche Getriebekomponenten erfordern aufeinander abgestimmte Bearbeitungsverfahren und Prioritäten bei der Qualitätskontrolle, um ein optimales Gleichgewicht zwischen Genauigkeit, Effizienz und Produktionskosten zu erreichen.
| Komponententyp | Primärer Bearbeitungsprozess | Wichtige Punkte der Qualitätskontrolle |
|---|---|---|
| Eingangs-/Ausgangswellen | CNC-Drehen, Präzisionsschleifen | Toleranz des Außendurchmessers, Rundlaufgenauigkeit, Rundlaufabweichung, Oberflächenrauheit |
| Reduzierstückgehäuse | CNC-Fräsen, Präzisionsbohren | Rundlaufgenauigkeit der Lagerbohrung, Ebenheit der Montagefläche, Positionsgenauigkeit der Bohrung |
| Anschlussflansch | Kombiniertes Drehen und Fräsen | Rundlaufgenauigkeit des Stutzens, Lage der Befestigungsbohrungen, Ebenheit der Stirnfläche |
| Exzentrikteile / Nockenscheiben | 4-Achsen-/5-Achsen-Simultanbearbeitung | Exzentrizitätsgenauigkeit, Profilgenauigkeit, Phasenlage |
| Lagersitze / Buchsen | CNC-Drehen, Präzisions-Innenbohren | Konzentrizität von Innen- und Außendurchmesser, Passungstoleranz, Rundheit |
3. Standardisiertes Fertigungssteuerungssystem für den gesamten Prozess
Die Präzision von Reduzierkomponenten hängt nicht von einem einzelnen Arbeitsschritt ab. Sie beruht auf einer standardisierten Qualitätskontrolle über den gesamten Produktionsablauf hinweg. Bei PartsMastery haben wir eine lückenlose Qualitätskette etabliert, die von der Zeichnungsannahme bis zur Auslieferung des fertigen Produkts reicht.
3.1 Vorabprüfung der Fertigungsfähigkeit (DFM)
Bevor die Produktion beginnt, führen wir auf der Grundlage der 3D-Modelle und 2D-Konstruktionszeichnungen des Kunden eine umfassende DFM-Analyse (Design for Manufacturing) durch. Bei dieser Überprüfung werden potenzielle Risiken wie Verformungszonen an dünnwandigen Stellen, zu enge Toleranzen und ungünstige Bohrungspositionen identifiziert. Anschließend geben wir bereits in der Konstruktionsphase Empfehlungen zur strukturellen Optimierung, um die nachgelagerten Fertigungskosten und Nacharbeitsquoten zu senken.
3.2 Prozessplanung und einheitliche Bezugssystemstrategie
Für jede Teilegeometrie entwickeln wir einen maßgeschneiderten Bearbeitungsablauf mit sorgfältig festgelegten Aufmaßen für die Schrupp-, Vorschlicht- und Schlichtbearbeitung. Kritische Merkmale werden nach Möglichkeit in derselben Aufspannung bearbeitet, um kumulative Fehler durch Bezugspunktverschiebungen zu vermeiden. Für dünnwandige Teile konstruieren wir spezielle Spannvorrichtungen mit optimierten Spannpunkten und Spannkräften, um Verformungen während der Bearbeitung zu kontrollieren.
3.3 Zwischenkontrollen zwischen den Arbeitsgängen
Wir führen Maßprüfungen an wichtigen Prozessknoten durch – darunter die Oberflächenbearbeitung von Bezugsebenen, das Feinbohren von Lagerbohrungen und die Formgebung kritischer Merkmale. Durch diesen proaktiven Ansatz werden Abweichungen frühzeitig erkannt und eine Anhäufung von Fehlern bis hin zu den letzten Arbeitsschritten verhindert, wodurch Ausschusskosten und Materialverschwendung erheblich reduziert werden.
3.4 Endkontrolle und Oberflächenveredelung
Fertigteile werden mithilfe einer Koordinatenmessmaschine (CMM) einer umfassenden Maßprüfung hinsichtlich Konzentrizität, Positionsgenauigkeit und Ebenheit unterzogen. Darüber hinaus bieten wir Folgebearbeitungen wie Entgraten, Eloxieren, Wärmebehandlung und Galvanisieren an, um Anforderungen hinsichtlich Verschleißfestigkeit, Korrosionsbeständigkeit und Optik zu erfüllen.
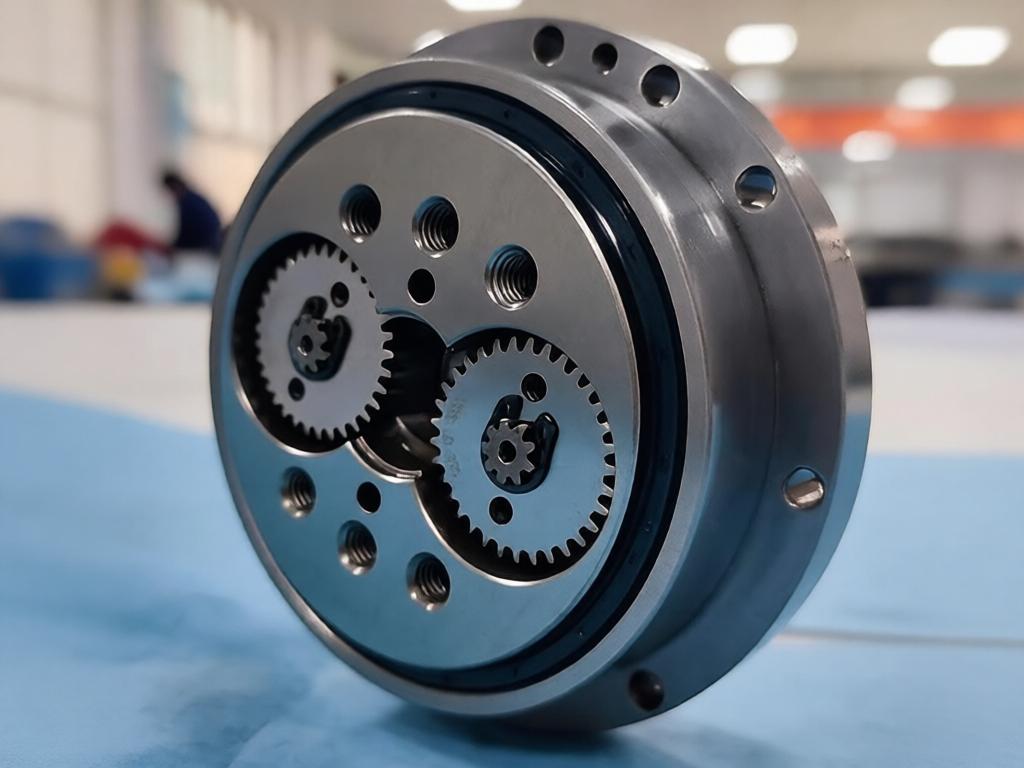
Wir wählen den optimalen Werkstoff unter Berücksichtigung der Belastbarkeit, der Betriebsdrehzahl, der Einsatzumgebung und der Anforderungen an ein geringes Gewicht des jeweiligen Getriebes aus.
| Werkstoffgüte | Wesentliche Leistungsmerkmale | Typische Anwendungsbereiche der Komponenten |
|---|---|---|
| Aluminiumlegierung 6061-T6 | Geringes Gewicht, gute Bearbeitbarkeit, hervorragende Korrosionsbeständigkeit | Reduzierstückgehäuse, Anschlussflansche, Enddeckel |
| Aluminiumlegierung 7075-T6 | Hohe Festigkeit, hervorragendes Festigkeits-Gewichts-Verhältnis | Hochbelastbare Flansche, tragende Bauteile |
| 40Cr-Legierungsstahl | Hohe Festigkeit, wärmebehandelbar, gute Verschleißfestigkeit | Antriebs- und Abtriebswellen, Antriebsstifte, Exzenterbauteile |
| 45 Kohlenstoffstahl | Stabile mechanische Eigenschaften, gute Bearbeitbarkeit | Standardflansche, Lagersitze, Buchsenhalterungen |
| Edelstahl 304 / 316 | Korrosionsbeständig, stabile mechanische Eigenschaften | Gehäuse, Wellen und Dichtungskomponenten für besondere Umgebungsbedingungen |
| Kupferlegierung | Verschleißfest, gute Wärmeleitfähigkeit, selbstschmierend | Buchsen, Führungshülsen, Verschleißteile |
5. Wichtige Kontrollmaßnahmen zur Verbesserung der Bearbeitungsgenauigkeit
Um den hohen Präzisionsanforderungen an Getriebekomponenten gerecht zu werden, ergreifen wir gezielte Kontrollmaßnahmen zur Stabilisierung der Fertigungsqualität:
- Prinzip des einheitlichen Bezugssystems: Kritische Außendurchmesser, Stirnflächen und Lagerbohrungen haben einen gemeinsamen Bezugspunkt, um Fehler durch Bezugspunktverschiebung zu minimieren
- Schichtweises Schneideverfahren: Schruppen, Vorschlichten und Schlichten werden nacheinander durchgeführt, um innere Materialspannungen gleichmäßig abzubauen
- Präzisionsbohrverfahren: Lagerbohrungen werden in den Arbeitsschritten Vorbohren, Halbfertigbohren und Fertigbohren bearbeitet, um die Genauigkeit und Rundlaufgenauigkeit der Bohrung sicherzustellen.
- Verwaltung der Werkzeugstandzeit: Die Ausgleichsmaßnahmen für den Werkzeugverschleiß und die Austauschintervalle werden anhand der Stückzahl festgelegt, um eine gleichbleibende Maßhaltigkeit von Charge zu Charge zu gewährleisten.
- Regelung der Umgebungstemperatur: In Bereichen der Präzisionsbearbeitung wird eine konstante Umgebungstemperatur aufrechterhalten, um thermische Verformungseffekte auf die Maßgenauigkeit zu reduzieren.
6. Support für den maßgeschneiderten Fertigungsservice von PartsMastery
PartsMastery unterstützt die Fertigung von Reduzierkomponenten für alle Robotertypen, darunter Industrieroboter, kollaborative Roboter, SCARA-Roboter, Palettierroboter und Schweißroboter.
Während der Prototypenentwicklung liefern wir schnell kleine Stückzahlen, um die Montagevalidierung und Leistungsprüfungen zu unterstützen. In der Serienfertigung setzen wir standardisierte Prozesse und die statistische Prozesskontrolle (SPC) ein, um eine gleichbleibende Maßgenauigkeit und Austauschbarkeit von Charge zu Charge zu gewährleisten. Durch die integrierte Materialauswahl, Prozessoptimierung, Oberflächenveredelung und Schutzverpackung helfen wir unseren Kunden aus der Robotikbranche, Entwicklungszyklen zu verkürzen und die Gesamtfertigungskosten zu senken.
Schlussfolgerung
Die Leistungsfähigkeit eines Robotergetriebes hängt von der Fertigungspräzision jedes einzelnen Bauteils ab. Nur durch eine systematische Kontrolle von Werkstoffen, Prozessen, Bezugspunkten und Prüfverfahren lassen sich dauerhaft hochwertige Bauteile herstellen, die den hohen Anforderungen an Getriebe gerecht werden.
Mit bewährten Kompetenzen in der CNC-Präzisionsbearbeitung und fundiertem Fachwissen in der Fertigung von Getriebekomponenten liefert PartsMastery zuverlässige, maßgeschneiderte Bearbeitungslösungen für Komponenten von Roboter-Untersetzungsgetrieben und unterstützt damit die Entwicklung und Produktion hochpräziser Roboter-Getriebesysteme.