



表面处理是精密数控零件制造中的关键步骤,它直接决定了零件的耐腐蚀性、耐磨性、电学性能以及长期使用寿命。电镀和阳极氧化是两种应用最广泛的金属表面处理工艺,但它们的作用原理截然不同,所产生的性能效果也大相径庭。 若选择错误的工艺,可能会导致尺寸偏差、涂层附着力差,或无法满足功能要求。
在 PartsMastery,我们为精密 CNC 加工铝制零件提供专业的阳极氧化服务,并就各类金属表面处理解决方案提供全面的技术指导。本指南详细解析了这两种工艺的核心差异、应用场景、成本驱动因素及规格标准,旨在帮助工程和采购团队做出明智、可靠的选择。
1. 核心工作原则与根本区别
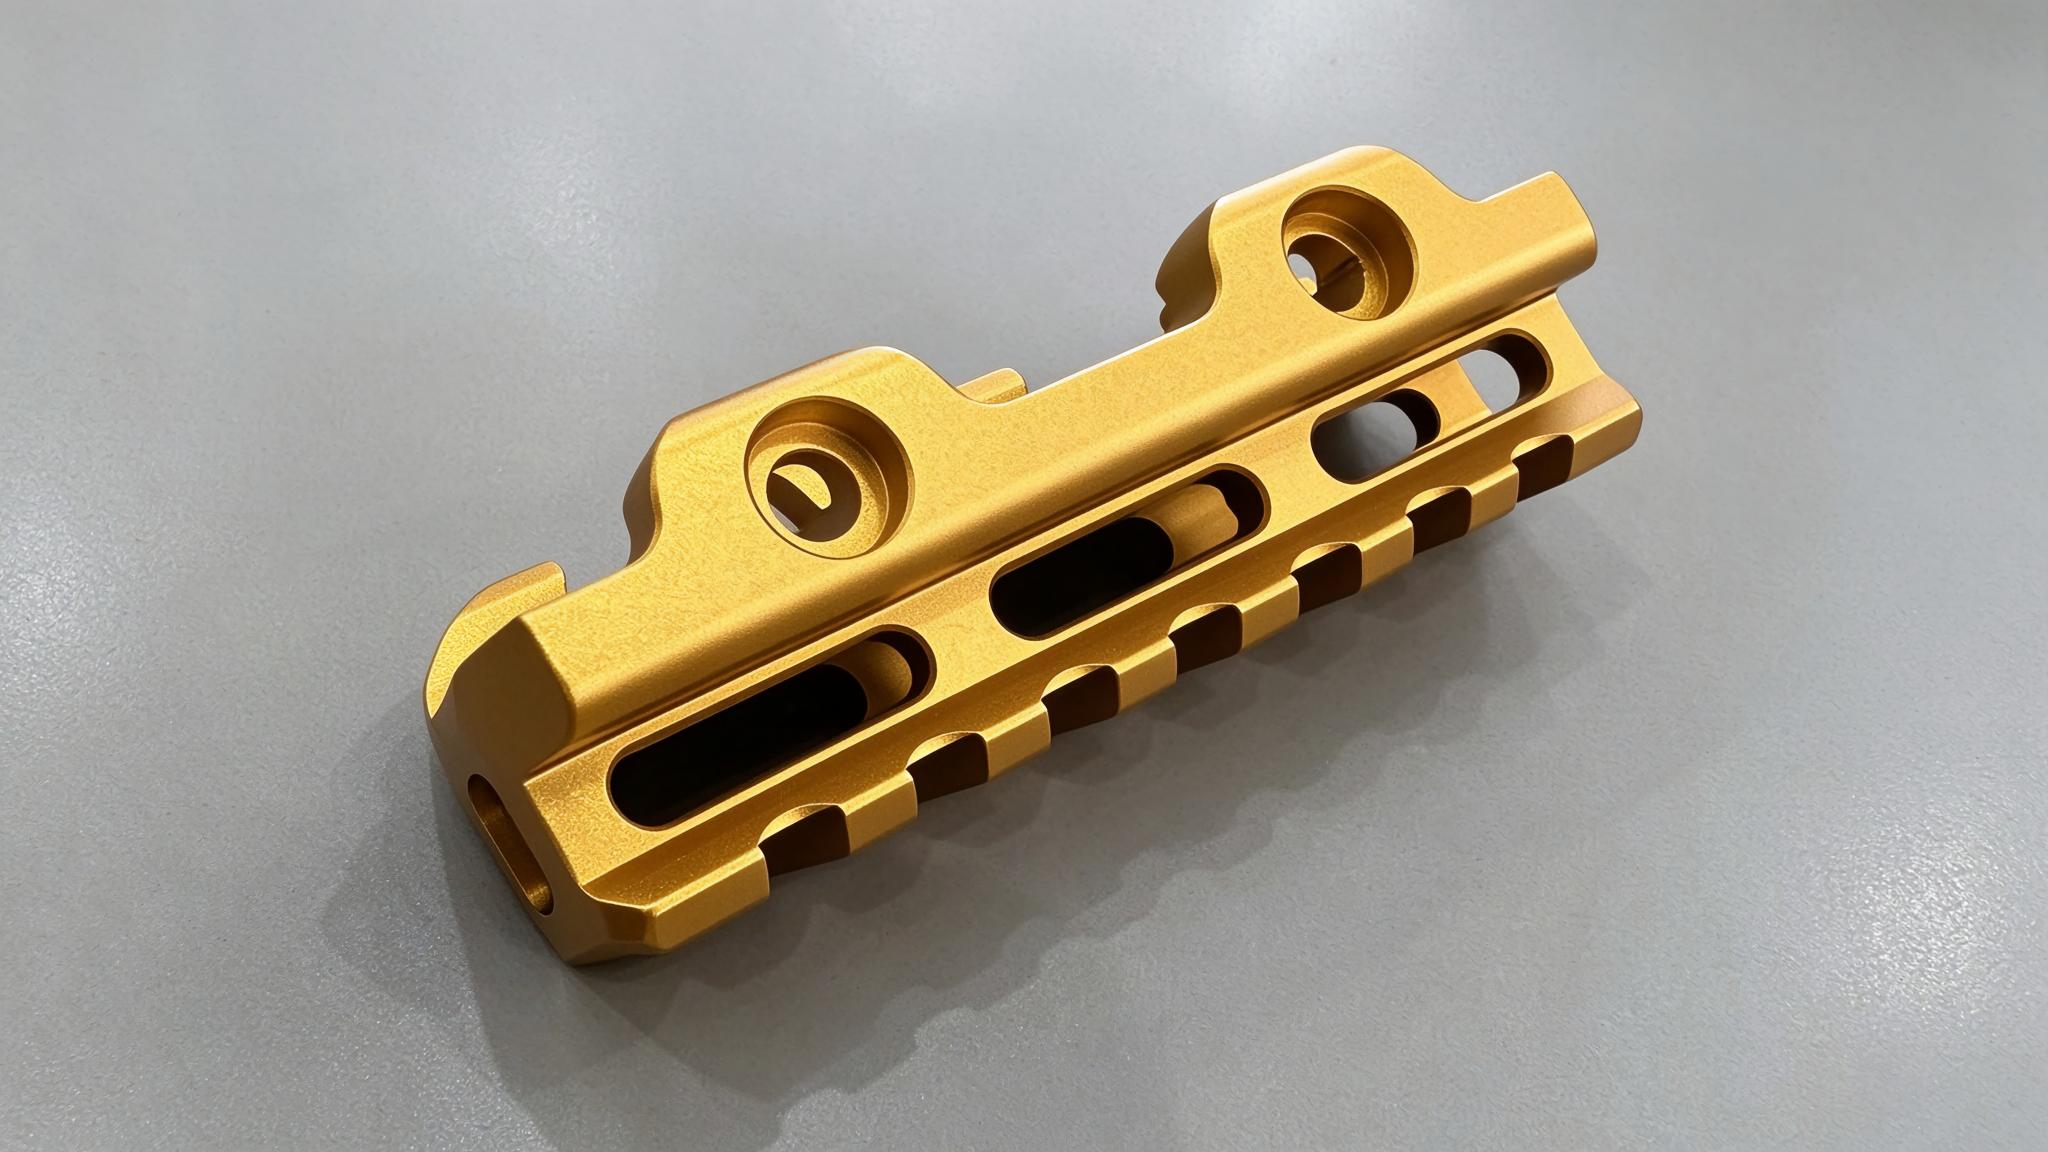
简而言之,阳极氧化是一种转化涂层工艺,而电镀则是一种沉积工艺。这种基本的机械差异决定了后续在性能、应用和尺寸行为方面的所有差异。
1.1 阳极氧化如何形成一体化的氧化层
阳极氧化是一种电解转化工艺,其中铝工件在电解液槽中充当阳极。当施加直流电时,表面发生的电化学反应会形成一层致密的氧化铝层,该氧化层直接从基材本身生长出来,而非由外部来源沉积而成。
重要的是,氧化层在生长过程中,一部分向内生长并侵蚀铝基材,另一部分则向外生长并超出原始表面。这种冶金结合赋予阳极氧化层卓越的附着力,在正常使用条件下几乎不会发生剥离。 根据电解液的化学成分不同,常见的商用类型包括Ⅰ型铬酸阳极氧化、Ⅱ型硫酸装饰性阳极氧化,以及适用于高磨损场合的Ⅲ型硬质阳极氧化。
1.2 电镀如何沉积一层独立的金属层
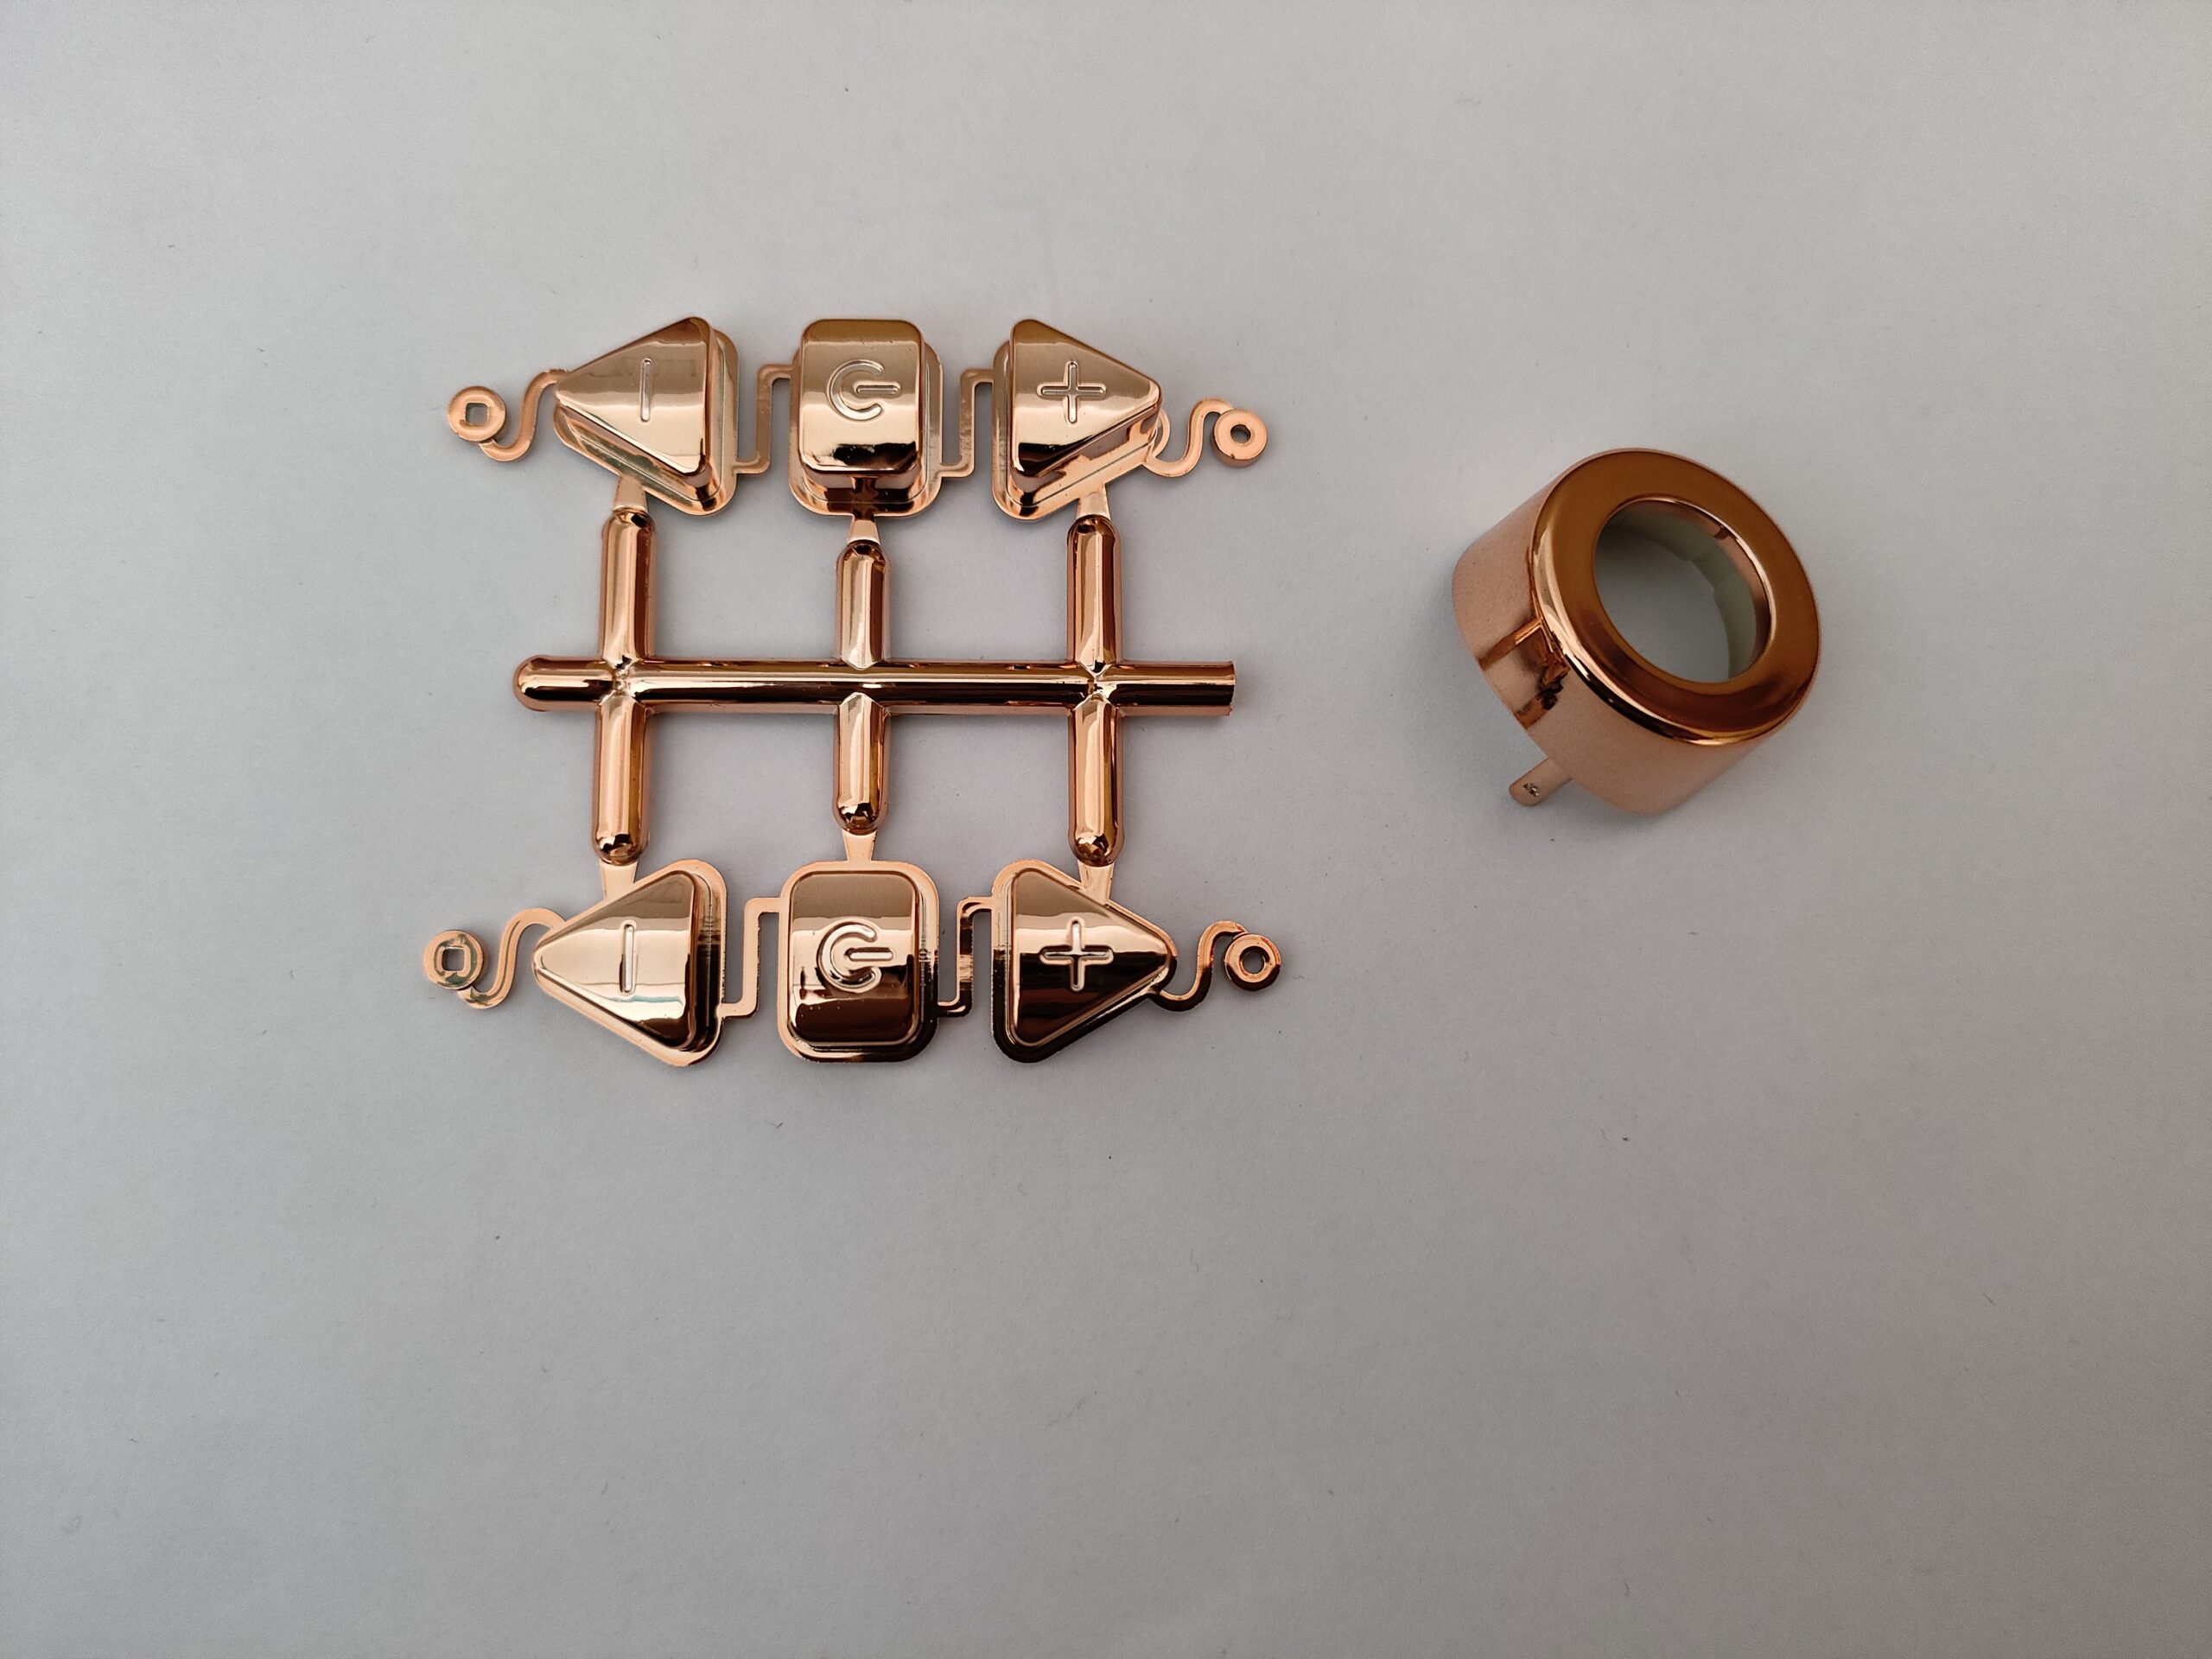
相比之下,电镀是一种增材电解工艺。工件作为阴极,电镀液中含有溶解的金属盐。当电流通过电路时,溶液中的金属离子被还原,并直接沉淀在工件表面,形成固态金属镀层。
沉积层在物理上是与基材分离的,因此其性能几乎完全取决于电镀金属的质量和表面处理。常见的电镀金属包括锌、镍、铬、铜、银和金,它们各自在防腐蚀、耐磨性、导电性或装饰外观方面具有不同的特性。
2. 针对8个关键工程维度的全面对比
下表总结了这两种工艺在数控加工零件最相关的工程标准方面的核心差异。
| 绩效标准 | 阳极氧化(铝基) | 电镀 |
|---|---|---|
| 涂层机理 | 转化涂层;氧化层与基材结合,呈现向内和向外混合生长的特征 | 增材沉积;一层独立的金属层附着在预处理过的基板表面上 |
| 兼容的基材 | 主要用于铝及其合金;在少数其他有色金属上的应用较为有限 | 钢、不锈钢、铜、黄铜;铝需先进行专门的预处理 |
| 粘附性能 | 氧化物采用冶金键合;在正常工作条件下,分层风险极低 | 这在很大程度上取决于预处理的质量;表面处理不当会导致剥落或起皮 |
| 维行为 | 大约50%向内生长、50%向外生长;具体比例因合金和工艺条件而异 | 100% 外部材料堆积;会相应地减小内径并缩小间隙 |
| 电学性能 | 标准型和硬质阳极氧化层均具有电绝缘性;针对特殊应用,可提供导电型阳极氧化处理 | 几乎所有的金属镀层都具有导电性;其性能因沉积金属的不同而有所差异 |
| 表面硬度 | III型硬质涂层的硬度可达600–700 HV;标准的II型则明显更软 | 硬铬镀层的硬度可超过1000 HV;而锌等较软的镀层,其表面硬度则低得多 |
| 关于凹槽和孔洞的处理 | 出色的喷射力;能够以极高的均匀度深入填充深腔和狭窄缝隙 | 沉积能力较差;锐边处沉积较厚,深孔处沉积较薄;高长宽比特征需要辅助阳极 |
| 对螺纹和精密孔的影响 | 均匀的增长会使孔径略微减小;这种现象极易预测,且在加工过程中易于补偿 | 沉积不均匀(螺纹处的比例高达4:1);在公差要求严格的特征上,出现装配问题的风险较高 |
3. 铝电镀:可行性与预处理要求
铝虽然可以进行电镀,但仅靠标准的电镀生产线无法实现可靠的附着。暴露在空气中的铝表面会立即形成一层天然氧化膜,这会阻碍金属之间的直接结合,因此对于任何量产级应用而言,都必须进行受控的预处理流程。
3.1 铝电镀的标准预处理流程
- 碱性蚀刻: 使用加热的碱性溶液去除表面氧化物和有机污染物
- 酸法除渣: 可溶解蚀刻后残留的不溶性合金残留物,从而留下干净、活泼的金属表面
- 锌酸盐浸渍: 通过电位置法沉积一层超薄锌层,为后续电镀形成均匀的结合面
- 双锌化工艺: 去除第一层锌层并重新镀覆,以形成更致密、晶粒更细的结构,从而显著提高附着力
3.2 何时应采用电镀铝而非阳极氧化处理
只有在阳极氧化无法满足功能要求时,才需要对铝进行电镀。典型的应用场景包括:
- 需要高导电性或低接触电阻的部件,例如母线、波导组件和电磁干扰(EMI)屏蔽罩
- 必须能够使用标准电子组装方法进行焊接的表面
- 那些需要特定摩擦学性能的应用,而氧化层无法可靠地提供这些性能
4. 数控部件实用选型指南
如何在两种工艺之间进行选择,取决于基材、功能要求、公差极限以及工作环境。以下指南涵盖了大多数常见的工程应用场景。
4.1 建议采用阳极氧化处理的情况
- 需要防腐蚀保护且需提高表面硬度,同时尽可能减少重量增加的铝制结构部件
- 在配合面或安装点之间需要进行电气绝缘的部件
- 具有深腔、窄槽或高长宽比孔的部件,此类部件对均匀覆盖的要求尤为关键
- 需要具有良好户外耐候性的彩色装饰面层的项目
4.2 优先采用电镀的场景
- 需要防腐蚀或提高耐磨性的钢、铜或黄铜部件
- 需要导电性、可焊性或电磁干扰(EMI)/射频干扰(RFI)屏蔽性能的电气和电子部件
- 对硬度要求极高且摩擦系数极低的滑动接触表面,例如硬铬镀层
- 需要贵金属接触面的组件,用于高可靠性的信号或电源接口
5. 两种精加工工艺的主要成本驱动因素
成本水平无法一概而论,因为这两种工艺都极易受材料、几何形状和规格的影响。以下因素对最终单价的影响最大。
5.1 预处理与电镀液成分
对于铝电镀而言,多步骤预处理流程是最大的成本驱动因素,因为它增加了人工、工艺时间和化学品消耗。在阳极氧化方面,标准的II型硫酸阳极氧化采用低成本的化学工艺,但III型硬质阳极氧化由于电解液温度低且电流密度高,能耗要高得多。 贵金属电镀本身成本较高,这是因为金或银等沉积金属的材料成本很高。
5.2 几何形状、歪斜及返工风险
复杂的零件形状需要定制的挂架和更严格的工艺控制,以确保厚度均匀,这会提高单位成本。公差要求严格的零件还存在较高的返工风险,因为去除不合格的涂层可能会永久改变基材的尺寸。对于阳极氧化零件,需要遮蔽或选择性去除涂层的区域也会增加人工和准备成本。
6. 图纸与询价单(RFQ)技术规格的最佳实践
清晰、完整的规格说明可避免客户期望与供应商交付成果之间出现偏差。对于这两项工艺,请在工程图纸和询价文件中包含以下信息。
6.1 基材与表面状况
请明确指定合金牌号、热处理状态及预处理后的表面状态。对于6061和7075等铝合金,合金成分会影响最终的阳极氧化颜色和表面外观,因此提前确认有助于避免因外观和性能问题引发的争议。
6.2 遮蔽与选择性涂覆要求
请明确标记所有必须保持未涂层状态的区域,例如螺纹孔、电气触点或精密配合面。在PartsMastery,我们支持对微小螺纹孔进行遮蔽处理,并可通过二次数控加工或激光加工,对高精度部位进行选择性去除涂层。
6.3 性能与检验标准
应参考适用的行业标准,例如铝材阳极氧化处理的 MIL-PRF-8625 标准或钢材镀锌的 ASTM B633 标准。明确涂层厚度范围、腐蚀试验的验收标准以及检验方法。务必说明关键尺寸是在表面处理前还是后规定的,并在加工余量中考虑尺寸膨胀因素。
7. 常见问题
问题1:这两种工艺都会影响数控零件的公差吗?
是的,这两种工艺都会改变零件的尺寸,但方式不同。阳极氧化会引起受控的尺寸增长,一般估计其向内和向外的增长比例约为50:50,但具体数值因合金而异。 电镀则会增加100%的外部材料,且在锐边和螺纹处会形成不均匀的沉积。对于公差要求严格的特征,务必明确规定成品尺寸,并据此调整加工余量。
问题2:电镀是否总是比阳极氧化更贵?
不。对于大批量的钢制紧固件,标准镀锌工艺通常非常经济实惠。然而,对于铝制零件,由于需要进行一系列预处理工序,电镀的成本几乎总是高于阳极氧化。由于原材料成本的原因,贵金属镀层普遍比标准阳极氧化更昂贵。
问题3:阳极氧化铝能导电吗?
标准阳极氧化铝和硬质阳极氧化铝均具有电绝缘性,因为氧化铝是一种介电材料。如果需要电气接触,您可以指定采用导电阳极氧化处理,或者在接触区域有计划地选择性去除阳极氧化层。所需接触电阻应始终在图纸上明确标注。
问题4:哪种表面处理能提供更好的防腐蚀保护?
对于铝材,经过适当密封的II型或III型阳极氧化处理可提供出色的长期屏障保护,因为氧化层与基材完全结合。对于钢材,电镀锌可提供有效的牺牲性防腐保护。 在铝材上,附着力差的镀层会在缺陷处发生剥离,从而导致底切腐蚀,因此对于铝基材料而言,阳极氧化处理通常更为可靠。
结论
综合来看,阳极氧化和电镀具有不同的功能用途,并非可以直接互换的替代方案。阳极氧化会在铝制部件表面形成一层完整的氧化层,该氧化层在耐腐蚀性、表面硬度和电气绝缘性方面表现优异。电镀则是在表面沉积一层独立的金属层,以增强导电性、可焊性、高耐磨性或赋予特殊的装饰性能。
在PartsMastery,我们为铝制零部件提供精密数控加工及专业的阳极氧化服务。我们的工程团队可审核您的零件图纸,推荐最佳的表面处理工艺,计算合适的加工余量,并确保表面处理后尺寸符合要求。从原型开发到批量生产,我们为每个项目提供一致且可靠的表面处理效果。