



随着工业机器人、协作机器人和自动化设备的不断发展,对机器人核心部件的精度要求——包括尺寸精度、配合公差、几何一致性和表面质量——也日益严格。 诸如电机连接轴、关节驱动轴、减速器接口、精密套筒和机械臂末端执行器等典型零件,几乎总是结合了旋转特征、平面安装面、多方向孔位布局、键槽以及复杂的轮廓。.
传统的分工序加工需要在车床和铣床之间进行多次转运,并需要反复装夹。这不仅延长了生产周期,还会产生累积的基准偏移误差,从而难以满足高精度传动零件的几何公差要求。 车铣复合加工将车削和铣削工序整合于单一机床平台上。它能在单次装夹中完成多个加工特征,因此成为精密机器人零部件领域领先的高效制造解决方案。.
在PartsMastery,我们配备了专业的车铣复合加工中心,并遵循标准化流程体系。我们为机器人传动及结构部件提供全周期定制加工服务,涵盖从原型开发到批量生产的全过程。.
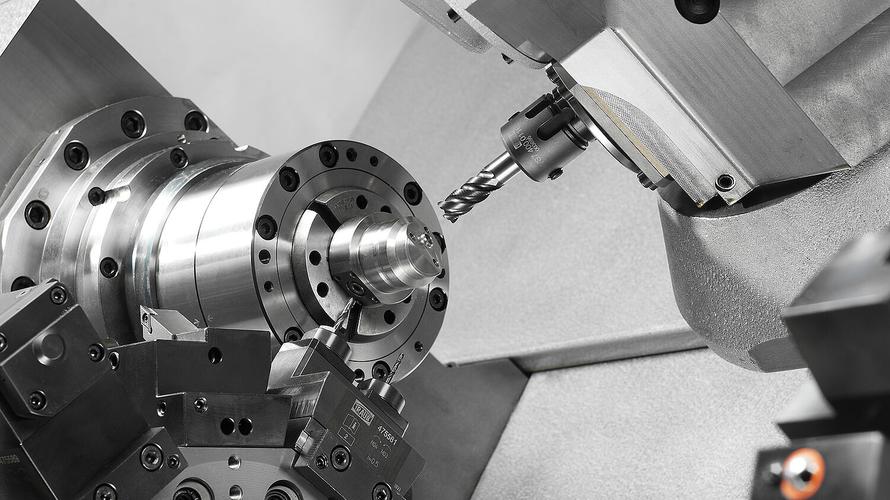
1. 车铣复合加工的核心技术优势
1.1 单次装夹成形,确保更稳定的几何精度
首先,我们遵循统一基准原则,在同一定位基准下加工所有外径、内孔、端面、键槽、通孔和安装面。 这完全消除了多工序分段加工造成的累积定位误差,并显著提高了同心度、垂直度及定位精度的一致性。这种方法对于需要严格传动精度的机器人关节和减速器零件尤为有效。.
1.2 通过高度集成的运营提高生产效率
除了提高精度外,车铣复合加工还消除了工件在不同机床之间的转移、重复装夹以及二次对准步骤。这极大地缩短了加工周期。此外,它还减少了所需的夹具总数,从而降低了整体制造成本。这种灵活性与机器人零部件领域常见的“小批量、多品种”生产需求完美契合。.
1.3 兼容性强且灵活,适用于多种类型的零件
此外,该工艺既可加工轴和套筒等纯旋转零件,也能处理端面铣削、径向钻孔、键槽铣削和不规则轮廓铣削等复杂的二次加工特征。单一机床平台即可满足绝大多数机器人传动、连接及接口部件的加工需求。.
2. 典型的机器人组件及相应的加工策略
不同的机器人部件具有不同的功能,因此它们的结构特征和质量控制重点也各不相同。每种部件都需要针对性的车铣复合加工策略。.
| 组件类别 | 核心加工工序 | 关键质量控制点 |
|---|---|---|
| 联合传动轴 | 外径车削、端面车削、键槽铣削、轴向钻孔、攻丝 | 内径/外径同心度、跳动、轴承配合精度、表面粗糙度 |
| 电机连接轴 | 阶梯外径车削、端面铣削、安装孔钻孔、攻丝 | 端面垂直度、安装孔位置、配合尺寸公差 |
| 变径接头法兰 | 旋转轮廓车削、端面精铣、螺栓孔加工、套筒车削 | 接头同心度、安装面平整度、孔位布局定位精度 |
| 精密衬套与套管 | 内径/外径精车、内孔镗孔、端面车削、油槽铣削 | 内径与外径同心度、内径精度、配合面质量 |
| 末端执行器接口 | 旋转基准车削、安装面铣削、定位孔加工、连接特征 | 定位精度、接口尺寸一致性、重复装配可靠性 |
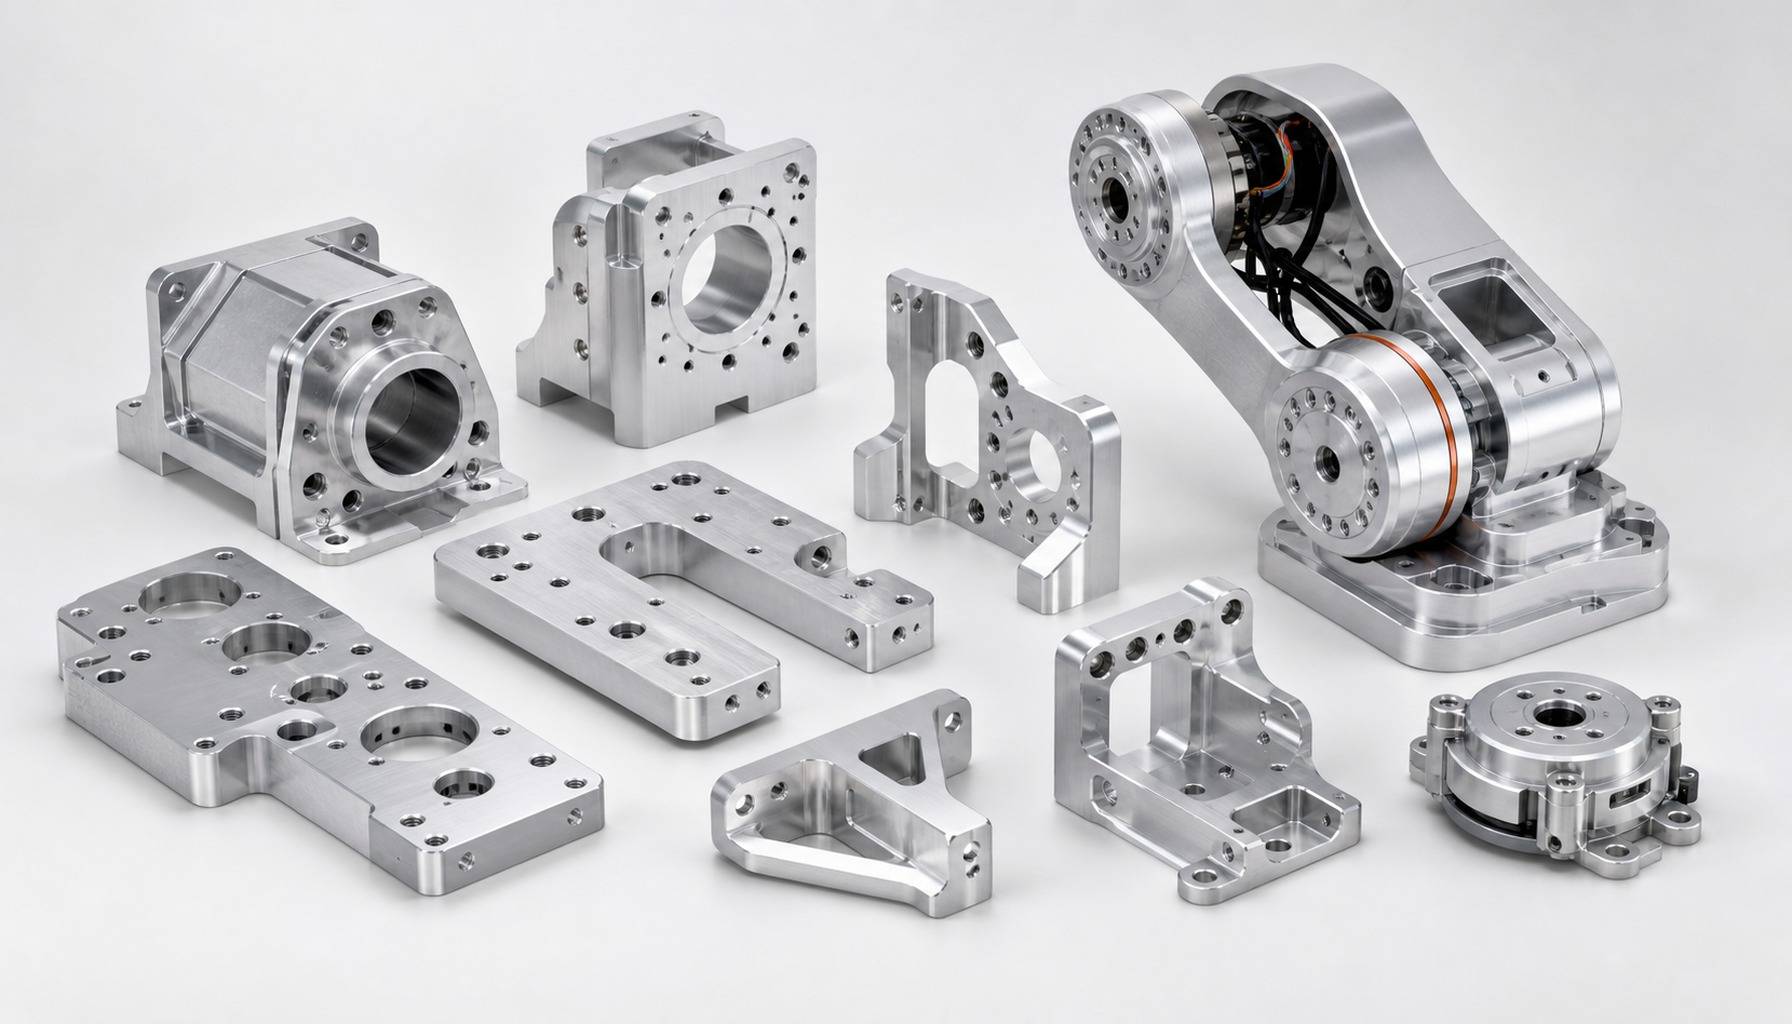
3. 全流程标准化生产控制体系
简而言之,高精度机器人零部件的质量取决于整个生产流程中标准化工艺控制。在PartsMastery,我们构建了一条从图纸接收直至成品交付的完整控制链。.
3.1 前期DFM可制造性审查
在投产之前,我们会基于3D模型和2D图纸进行全面的可制造性分析。我们会评估长径比、壁厚刚度、特征可加工性以及公差经济性,并提供早期设计优化建议。这有助于在设计阶段就降低后续加工风险并降低制造成本。.
3.2 统一基准的工艺规划
接下来,我们根据零件几何形状定义一个统一的定位基准,然后按逻辑顺序安排车削、铣削、钻孔和攻丝工序。在可能的情况下,我们尽量在同一装夹阶段完成所有关键配合特征的加工,以最大限度地减少因基准变化而导致的误差累积。.
3.3 阶梯式车铣复合加工
我们采用三阶段切削策略:粗加工用于去除材料,半精加工用于控制轮廓,精加工用于实现最终精度。粗加工可快速去除大量毛坯,半精加工可留出均匀的精加工余量,而精加工则可实现最终尺寸和表面质量。对于细长轴,我们会添加顶心支撑,以抑制振动和弯曲变形。.
3.4 精密去毛刺和边缘处理
完成主要特征的加工后,我们会针对孔口、槽边以及相交特征周围的毛刺和锐边进行选择性去除。此外,我们还会对配合面和密封面进行精细的边缘处理,以防止装配干涉和使用过程中的划伤。.
3.5 过程检验与闭环参数控制
最后,我们在关键工序节点进行加工过程中的尺寸检查:基准面加工后、关键特征成形后以及最终精加工前。我们利用测量数据动态调整刀具偏移量和切削参数,从而形成一个闭环质量控制体系,确保最终尺寸始终稳定地保持在公差范围内。.
4. 常用材料的选择与应用匹配
材料的选择取决于额定载荷、轻量化目标、腐蚀环境以及热处理要求。每类材料都需要相应的车铣加工工艺参数。.
| 材料类别 | 典型等级 | 核心性能特征 | 典型组件应用 |
|---|---|---|---|
| 锻造铝合金 | 6061-T6、7075-T6 | 重量轻、可加工性好、导热性好 | 轻量化连接轴、末端执行器接口、外壳部件 |
| 合金结构钢 | 40Cr、42CrMo | 高强度、韧性好,可通过热处理进一步提升性能 | 重载联轴器传动轴、减速器传动部件 |
| 不锈钢 | 304, 316 | 优异的耐腐蚀性,稳定的机械性能 | 特殊环境用连接器、洁净室组件 |
| 易切削钢 | 12L14,45号碳钢 | 良好的可加工性、尺寸稳定性、适中的成本 | 通用传动轴、衬套、紧固件类部件 |
5. 全面质量保证框架
由于机器人部件属于精密传动和定位元件,因此质量控制涵盖四个主要方面:尺寸精度、几何公差、表面质量以及批次一致性。.
5.1 几何精度控制
我们使用千分尺、内径量规和同心度量规进行常规尺寸检查。对于关键的几何公差,我们会使用坐标测量机(CMM)对测量结果进行验证,以确保同心度、垂直度和定位精度均符合图纸规格要求。.
5.2 表面质量管理
我们对配合面、密封面和轴承安装面实行严格的表面粗糙度标准。通过优化刀具参数和刀具路径策略,我们消除了可见的刀痕、抖动痕迹和表面缺陷,并确保了传动配合的长期稳定性及使用寿命。.
5.3 批次一致性控制
针对成熟零件,我们维护着一个标准化的工艺参数库,并固定采用经过验证的生产流程。此外,我们还实施了三级检验体系——首件检验、过程巡检和末件验证——并结合刀具寿命管理和磨损补偿措施,以确保不同生产批次之间的尺寸互换性。.
5.4 可追溯的质量文件
对于关键部件,我们完整保留了材料信息、工艺记录、检验数据和批次历史。这种可追溯性有助于质量追踪和工艺改进,并符合机器人行业通行的可追溯性要求。.
6. 全周期灵活交付与支持服务
6.1 各项目阶段的生产能力
我们为产品开发的每个阶段提供支持,从单件原型验证和少量试装,到稳定的批量生产。在原型阶段,我们提供快速周转服务,以支持研发迭代和装配测试。在批量生产阶段,我们对工艺和检验标准进行标准化,以确保交付可靠性和成本控制。.
6.2 集成表面处理方案
除了核心加工外,我们还提供全套的二次表面处理服务,包括阳极氧化、黑氧化、钝化、喷珠处理和电镀,以满足耐腐蚀、耐磨损及美观方面的要求。我们严格控制涂层厚度对配合尺寸的影响,确保经处理后的成品仍能符合装配公差要求。.
6.3 专属技术工程支持
每个项目都会配备一支专职工程团队,该团队将与客户直接合作,共同进行材料选型、结构优化以及公差合理性评估。我们帮助客户优化制造工艺并降低总体成本,同时确保功能性能不受影响。.
结论
综合来看,车铣复合加工通过整合加工工序并保持基准的一致性,有效解决了复杂精密机器人零部件在精度和效率方面的痛点。正因如此,它已成为高精度传动和连接部件的首选制造解决方案。.
凭借久经考验的车铣复合工艺专业知识和标准化的质量体系,PartsMastery 为工业机器人、协作机器人及自动化设备客户提供定制化的精密零部件加工服务。我们为客户提供从原型开发到批量生产的全流程支持,助力其高效、可靠地将产品推向市场。.