



大型机械零件构成了工业设备的核心承重结构,包括重型框架、机床底座、长传动轴、大型连接法兰以及机床床身。其尺寸精度、几何公差和结构稳定性直接决定了整套设备的运行可靠性。 与小型精密零部件不同,大型工件加工面临的最大挑战远不止于尺寸和重量。 加工团队还必须应对大流量切削过程中的变形问题,确保多面加工中基准的一致性,在长行程范围内保持精度,并可靠地夹持重型工件。直接套用标准的小零件加工工艺,几乎总是会导致行程不足、夹紧变形、累积公差误差以及效率低下等问题。.
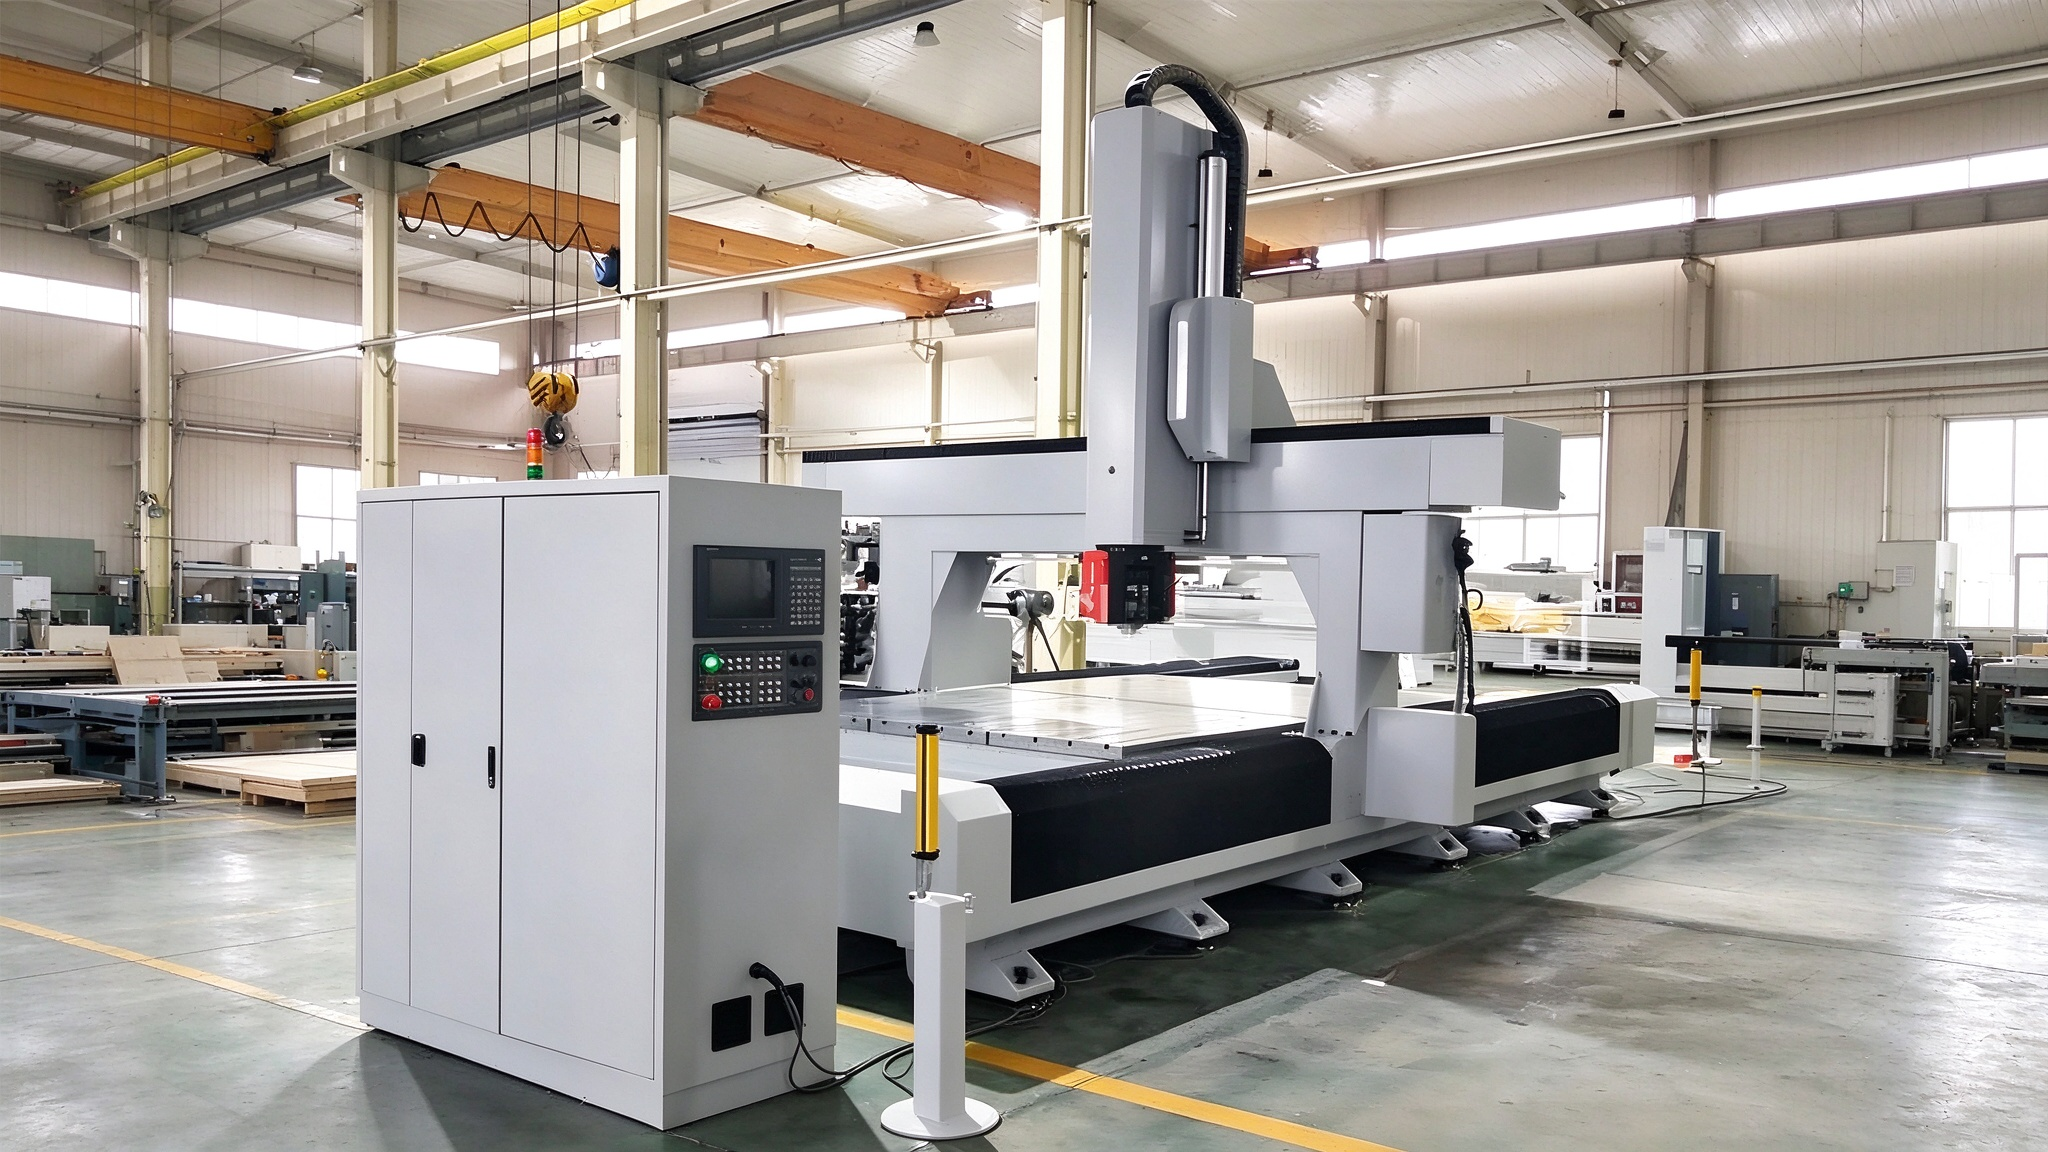
在PartsMastery,我们配备了大行程龙门加工中心、重型数控车床以及全套精密计量设备。我们专注于大型机械零部件的定制数控加工,提供从DFM可制造性评审和工艺规划,到精密加工和最终检验的一站式解决方案。 我们的服务涵盖项目的整个生命周期,从原型试制和单件定制到中小批量生产。.
1. 大型机械零件加工的核心挑战
1.1 机床行程与夹紧边界限值
在开始生产之前,工程团队必须仔细核对工件的长度、宽度、高度和重量,以及刀具和夹具所需的间隙。 如果工件超出机床的工作范围,团队必须将加工任务拆分为多个装夹工序。这不仅会延长生产周期,还会引入累积的定位误差,从而直接降低多面特征的相对定位精度。提前评估机床能力是确认工艺可行性的关键第一步。.
1.2 重型材料清除及结构变形风险
大型零件通常需要去除大量材料。切削力和切削热会持续作用于工件,当与自重、夹紧力和内部残余应力相结合时,很容易导致长轴、薄壁截面和非对称结构发生弹性变形和应力回弹。 粗加工后应力释放不均也会导致精加工后出现尺寸漂移,最终使几何公差超出规格要求。.
1.3 多方操作中的数据一致性
大型工件通常需要在顶面、侧面、底面和端面上进行加工,以形成安装面、孔阵列和型腔。如果每道工序都使用不同的定位基准,误差就会一步步累积。 其结果往往是孔位对齐不准以及配合面不在同一平面上,从而增加了现场装配的难度。因此,统一的基准系是确保大型零件精度的基础原则。.
2. 核心加工工艺与应用匹配
不同的大型零件几何形状需要相应的加工工艺,以在精度、效率和成本之间取得最佳平衡。.
| 加工工艺 | 适用的零件特征 | 核心流程价值 |
|---|---|---|
| 龙门式数控铣床 | 大型框架、底座、机床床身、板式结构件 | 一次装夹即可完成多面铣削和孔位加工,从而提高平整度和定位精度 |
| 重型数控车削 | 长传动轴、大法兰、滚子、套筒式旋转部件 | 可对重型长轴工件的外径、端面和同心度进行稳定控制 |
| 精密镗孔 | 大直径深孔、同轴孔阵列、轴承安装孔 | 可提高孔的精度、圆柱度以及孔间同心度,以满足高精度装配的要求 |
| 多轴同步加工 | 复杂的曲面、带角度的孔位布局、不规则的结构件 | 减少装夹次数,并通过一次定位完成多角度加工,从而将累积误差降至最低 |
3. 针对精度和变形的系统性控制
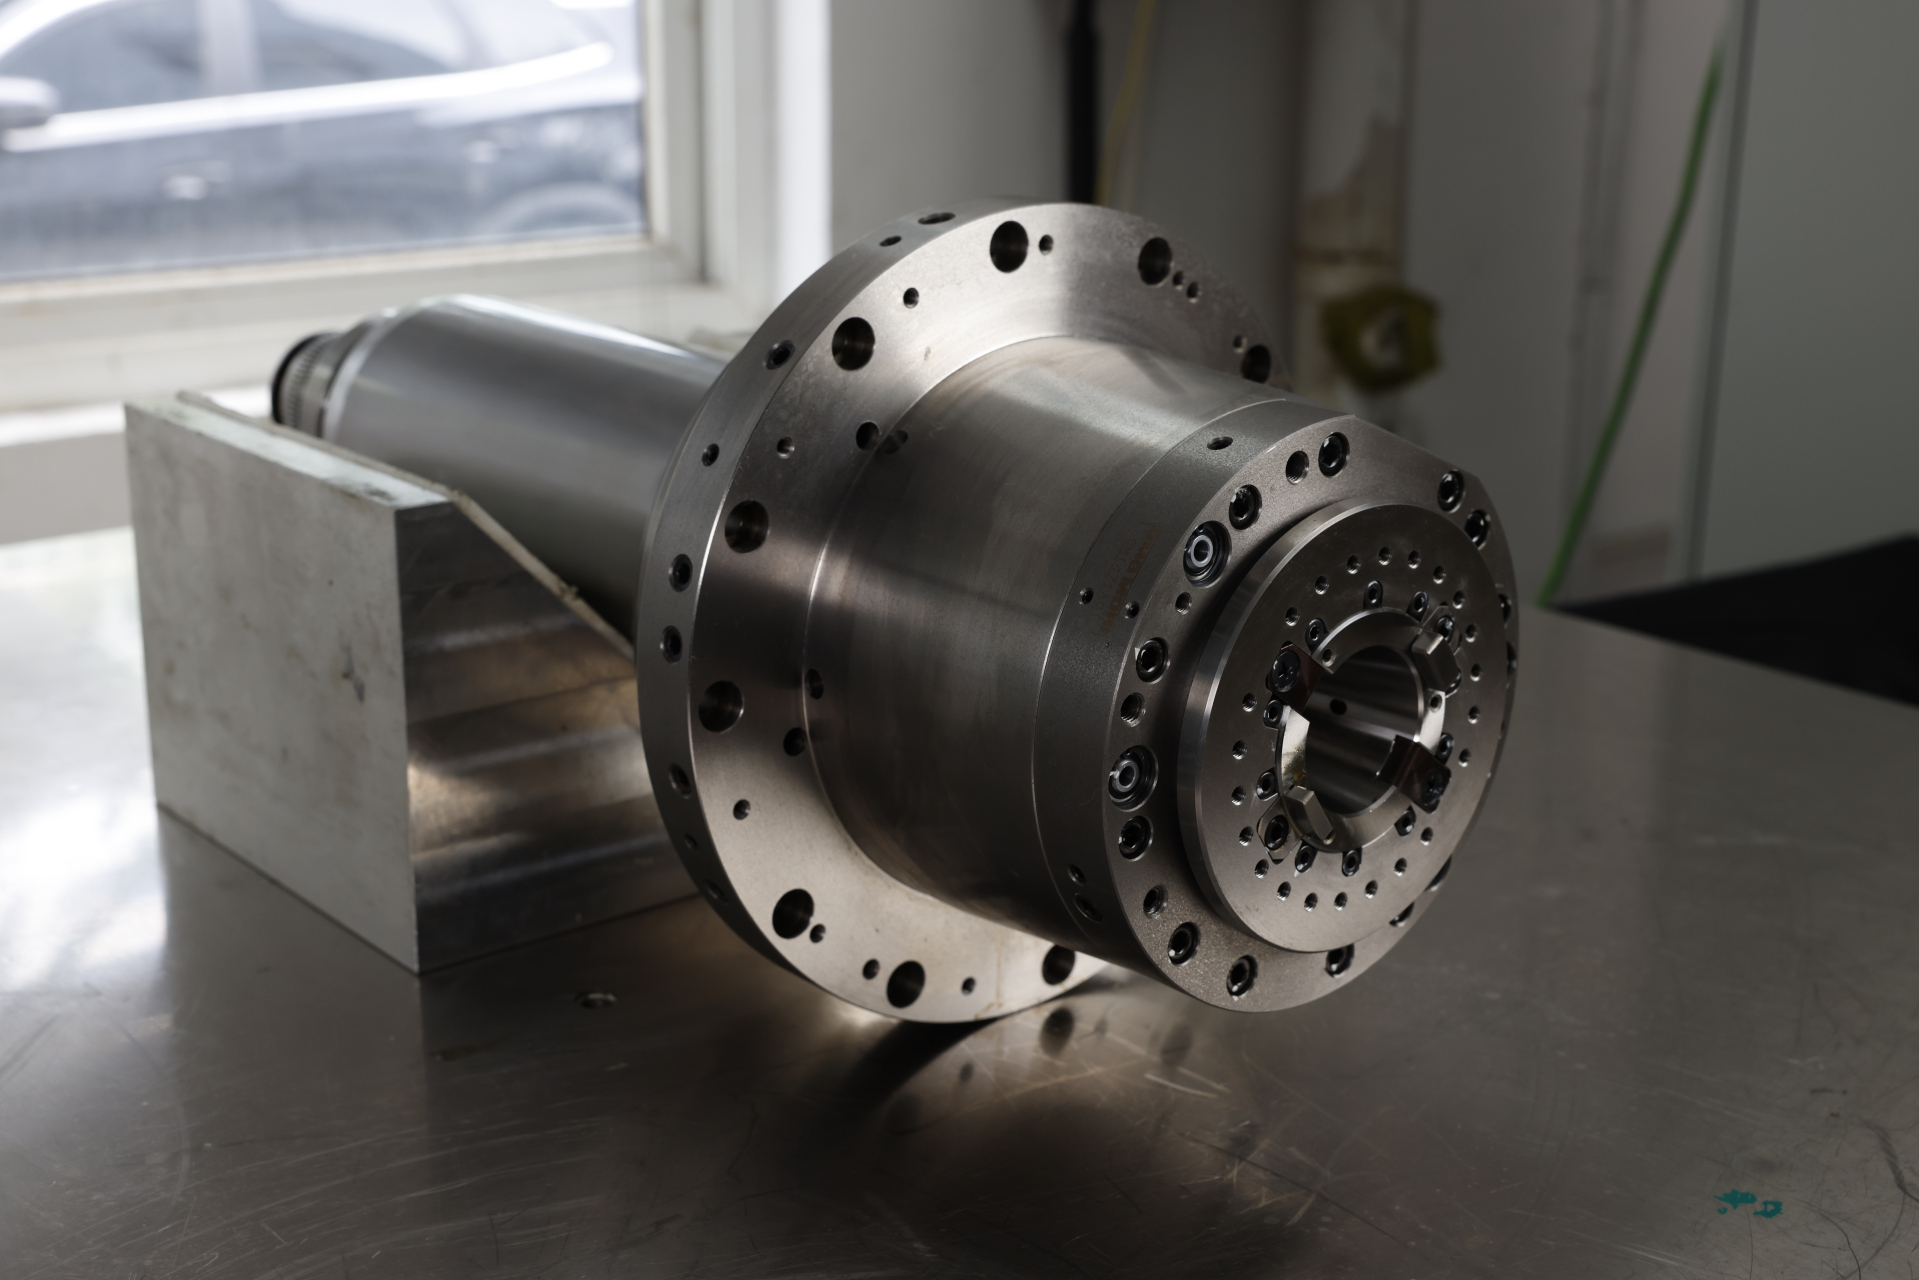
大型零件的精度绝非仅靠单一工序就能实现,而是取决于整个生产流程中的系统性控制。在PartsMastery,我们采取四项核心措施,以确保将加工变形和尺寸精度稳定地控制在可控范围内。.
3.1 统一基准策略与工艺规划
我们在项目启动时建立统一的定位基准系,并在条件允许的情况下,在同一装夹状态下完成关键特征的加工。此外,我们还会仔细规划加工顺序,以确保后续加工步骤不会损坏基准面。这种方法从源头上减少了因基准转换而导致的误差累积。.
3.2 结合应力管理的分步粗加工与精加工
我们遵循分级加工流程:粗加工、消除内应力、半精加工和精加工。粗加工去除大部分多余材料后,我们会进行消除内应力的时效处理,以释放内部残余应力,然后进入最终精加工阶段。对称切削和分层刀具路径策略进一步降低了切削力和热变形的影响。.
3.3 定制夹具和支撑结构的设计
对于长轴、薄壁截面和非对称工件,我们会设计采用多点支撑和辅助顶升功能的专用夹具。这能使夹紧力均匀分布,防止因夹紧引起的变形,并提高整个系统的刚度,从而抑制振颤,保持表面质量和尺寸稳定性。.
3.4 工序间的在制品检验
我们在关键工序节点进行过程尺寸检查——即基准面加工后、关键表面成形后以及孔位加工后。这使我们能够及早发现尺寸偏差,并在错误传导至最终工序之前调整参数,从而大幅降低返工和报废成本。.
4. 全流程质量控制与交付保障
4.1 前期DFM可制造性评审
在生产开始之前,我们会基于3D模型和2D图纸进行全面的可制造性分析。我们会评估机床行程、夹紧可行性、结构变形风险以及公差合理性,并提供早期优化建议。这有助于在设计阶段就降低生产风险和制造成本。.
4.2 生产过程中的质量控制
我们实行四级质量体系:进料检验、首件CMM检测、过程巡检和最终全检。对于大型工件,我们使用便携式测量臂和激光跟踪仪在机上核验关键尺寸,从而避免了反复吊装和重新定位造成的效率损失。.
4.3 成品保护与物流配送
加工完成后,所有零件均需经过去毛刺、倒角和防锈处理。对于精密配合面,我们会采用定制的保护性包装。此外,我们还会根据工件的重量和几何形状设计专用的支撑和固定方案,以防止运输过程中发生撞击损坏、变形和腐蚀。这确保了零件运抵现场后即可直接进行装配。.
5. 成本优化与高效生产建议
大型零件的加工成本取决于许多相互关联的因素。通过周密的设计和工艺规划,团队可以在保持功能性能的同时,显著降低总制造成本。.
核心成本驱动因素包括材料等级和坯料规格、结构复杂程度和留量、公差等级、表面处理要求以及产量。不必要的过紧公差、未优化的壁厚以及过大的加工留量,都会大幅增加加工时间和总成本。.
为了高效地启动生产,我们建议采取以下做法:
- 提供完整的3D模型和2D工程图纸,并明确标注关键公差与非关键公差,以避免过度加工
- 优先选用标准型材尺寸和通用坯料规格,以缩短定制坯料的交货周期并降低成本
- 在设计阶段评估可制造性,并针对可加工性优化零件几何形状,以简化不必要的特征
- 对于批量订单,应稳定生产流程并优化排程,以便将编程和调试成本分摊到更多零件上
结论
综合来看,大型机械零件的加工是对设备能力、工艺专长和质量体系的综合考验。只有对整个流程链——从基准设计和夹具方案,到切削策略和最终检验——进行系统化的控制,才能为重型结构件提供一致、高精度、高可靠性的制造。.
凭借大行程加工设备以及在重型零件生产方面久经考验的专业技术,PartsMastery 为工业设备、机床、自动化和能源领域的客户提供定制化的大型零部件加工服务。无论是单件定制还是批量生产,我们都在每个环节确保尺寸精度和交货可靠性,助力客户高效地将设备研发和生产推向市场。.