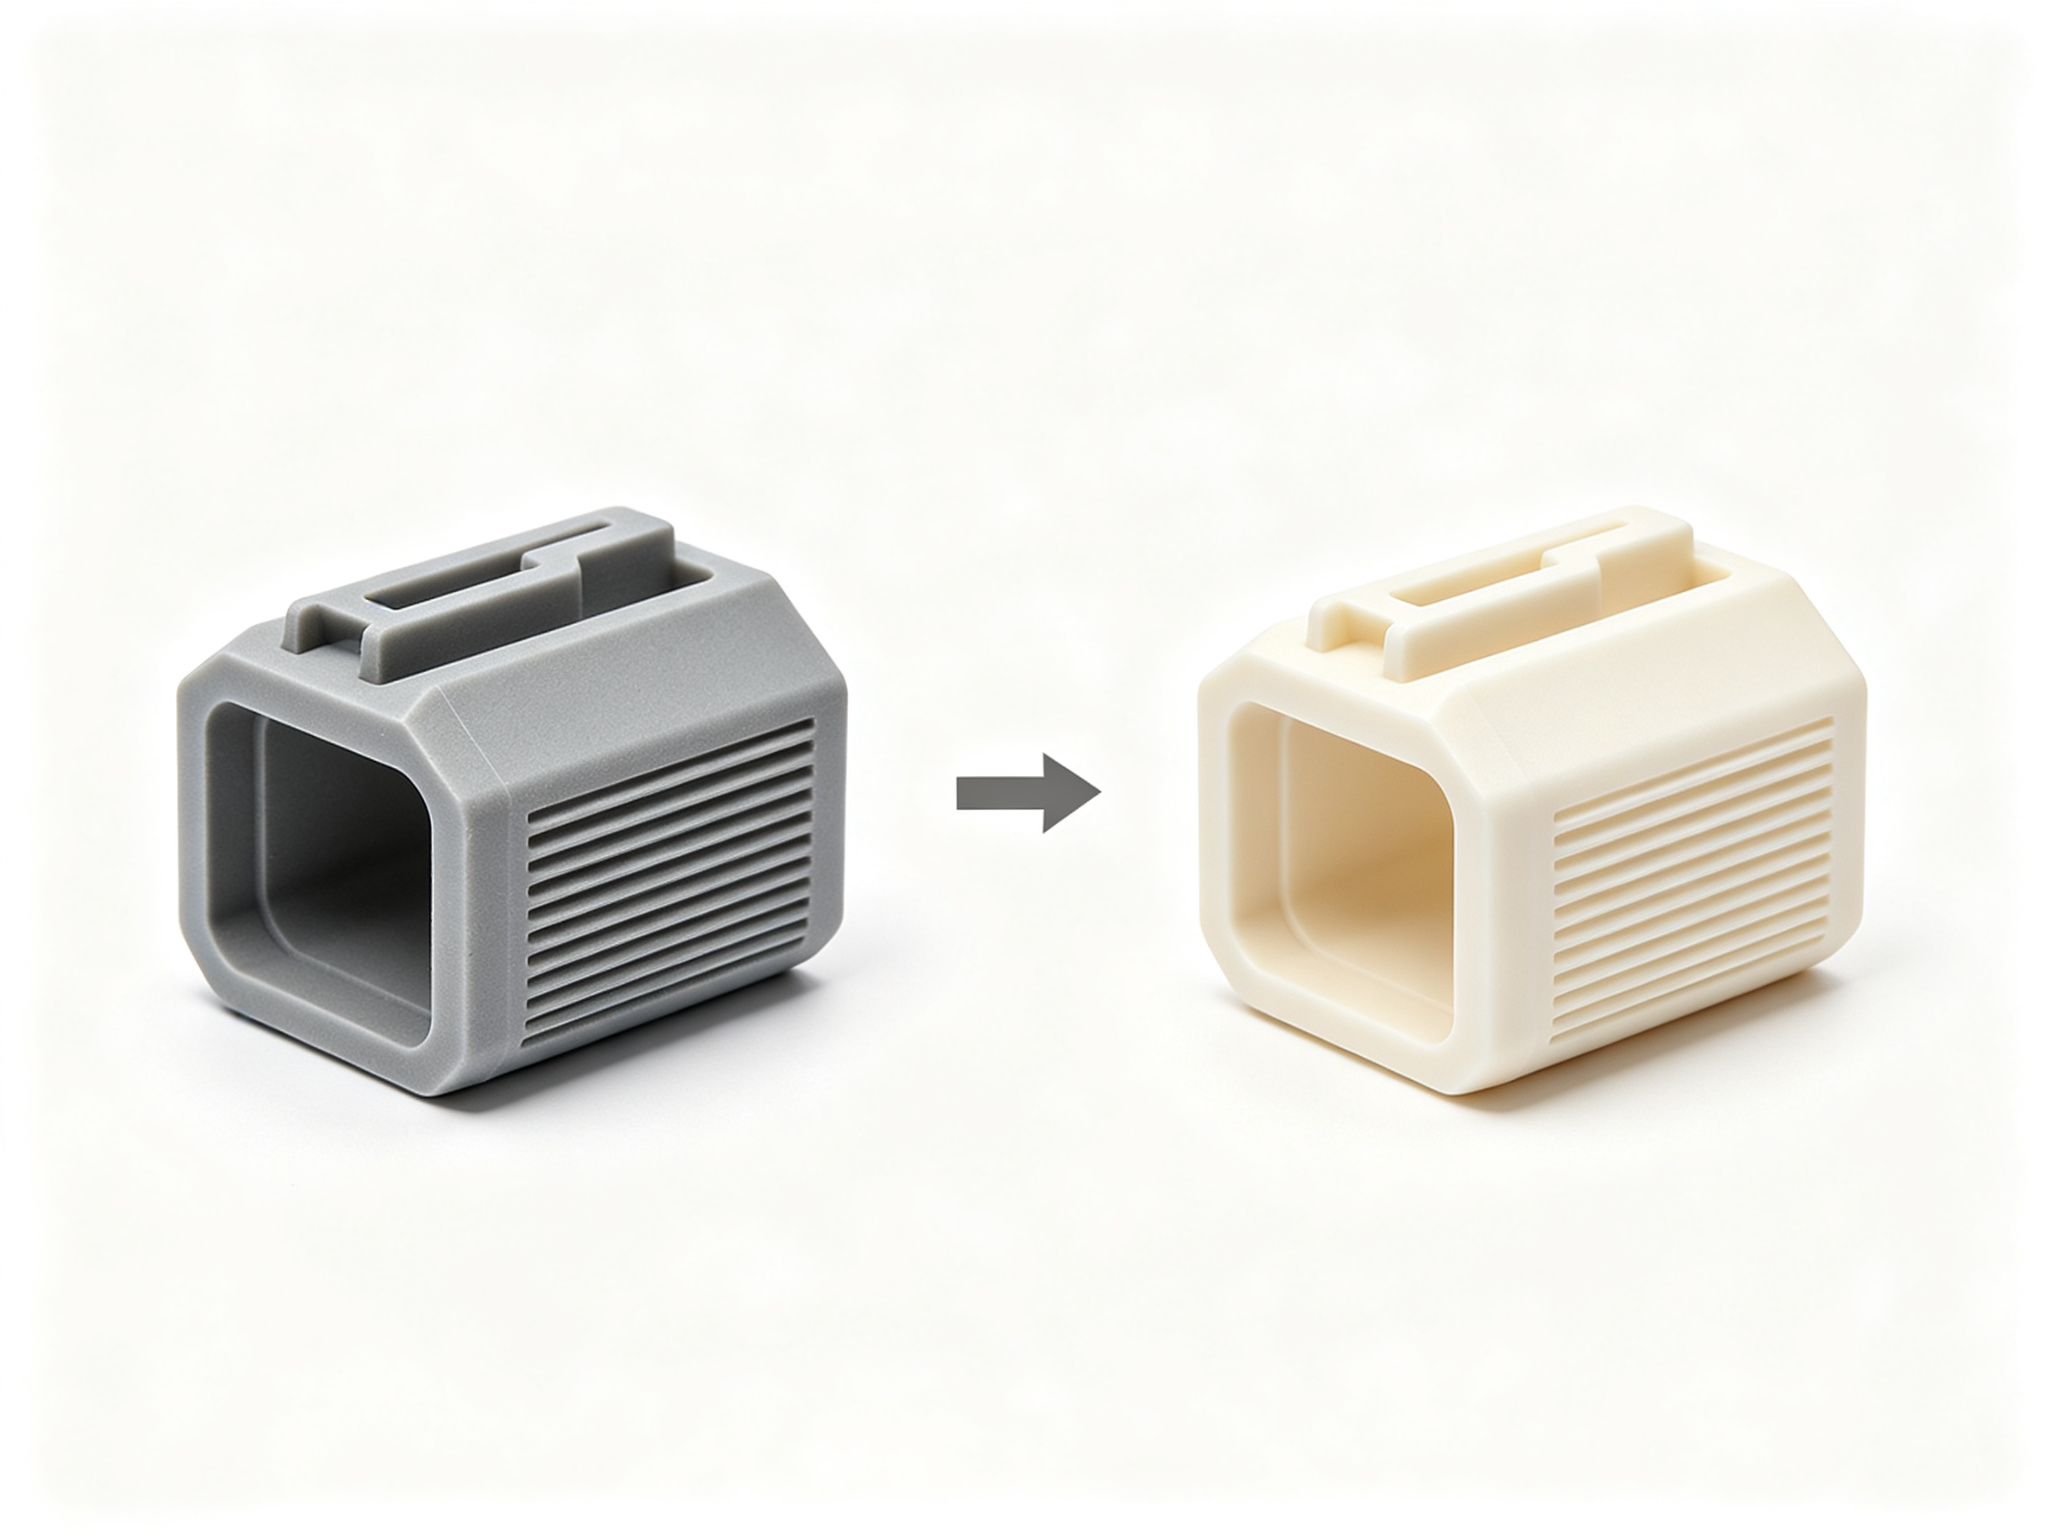
在为塑料原型选择真空铸造还是3D打印时,本质上需要依次回答三个问题。第一,能否实际制造出该零件?第二,成品能否验证当前的设计目标?第三,总体成本是否合理? 大多数对比指南都会直接从生产量入手,但这往往本末倒置——因为在开发阶段,当设计尚未最终确定时,产量本身仍是一个不确定的变量。
3D打印是通过逐层堆积的方式,直接根据CAD文件构建零件;而真空铸造则需要额外的母模、硅胶模具,最后在真空环境下使用聚氨酯树脂进行浇铸。这一核心差异解释了这两种工艺在交货周期、表面质量、材料性能、设计灵活性和成本结构等方面几乎所有的区别。 本指南系统地分析了这两种工艺的原则、适用范围、验证能力、成本构成及选型逻辑,帮助工程师在恰当的时机选择合适的工艺。.
1. 选型逻辑:开发阶段优先,流程其次
大多数比较文章都是根据产量来划分这两种工艺的适用范围,但这种方法只有在设计完全定型后才适用。在实际的开发流程中,一个更合理的出发点是:本轮塑料原型制作需要验证什么?
1.1 四个验证阶段
- 装配与组装验证。. 零件只需进行装配干涉检查,材料性能目前尚不关键。在此阶段,3D打印通常是首选方案,因为修改成本较低且交付速度快。.
- 功能和耐用性验证。. 铰链、卡扣、密封件以及需要反复弯曲的部件都需要进行测试,因此材料的性能就变得至关重要。在此阶段,应根据测试类型选择相应的工艺和材料。.
- 外观和显示验证。. 零部件必须通过客户或用户的外观评估,且外观必须与量产产品一致。在此阶段,真空铸造通常更为合适,因为其表面质量和颜色更接近注塑件。.
- 前期制作准备。. 随着产量增加,模具寿命以及向量产过渡的路径也成为决策的考量因素。在此阶段,需评估是否应从真空铸造转为铝或钢模注塑成型。.
1.2 为什么“阶段”比“数量”更重要
开发阶段决定了原型需要验证的内容,而所选的验证方法必须具备验证该目标的能力。如果跳过阶段判断而直接比较价格,往往会导致使用错误的验证方法来验证错误的目标。相反,先确定开发阶段,可以缩小可行验证方法的范围,使后续的比较更有意义。.
2. 真空浇铸中的额外步骤:母模
3D打印只需一步即可将文件转化为零件,而真空浇铸则增加了一个关键的中间步骤:制作母模。.
2.1 真空铸造工作流程
真空铸造的工作流程如下。首先,制作一个与最终产品形状相符的实体母模。接下来,操作人员将液态硅胶浇注在母模周围。硅胶固化后,操作人员将其切开并取出母模,留下一个空腔,该空腔即成为硅胶模具。 随后,操作人员在真空条件下将聚氨酯树脂注入硅胶模具中,固化后取出铸件。每个铸件都是母模的复制品,因此母模的表面质量和尺寸精度直接决定了所有铸件的上限。.
2.2 主模式方法的比较
制造商通常通过3D打印或数控加工来制作主模。3D打印的主模具有速度快、成本低等优势,但打印工艺限制了其表面质量和尺寸精度。数控加工的主模公差更小、表面更光滑,但成本更高,且修改周期更长。.
| 主模式法 |
优势 |
限制 |
| 3D打印图案 |
生产快、修改快、成本低 |
天花板的表面和细节受印刷工艺限制;层纹会复制到每个铸件上 |
| 数控加工图案 |
高尺寸精度、表面光滑、公差严格 |
版图成本更高、交货周期更长、设计修改成本更高 |
2.3 为什么选择铸造意味着要做出两个决定
由于硅胶模具能精确复制母模,因此也会复制其所有缺陷。分层线、支撑痕迹和未打磨的表面会出现在每个铸件上,而不仅仅是第一个铸件。因此,选择真空铸造实际上涉及两个决策:选择铸造工艺,同时选择如何制作母模。
PartsMastery 覆盖了这一完整的工艺链。我们首先通过数控加工或3D打印制作母模,然后进行硅胶模具制造和真空铸造,确保从母模到铸件的整个过程中,公差基准和表面标准始终如一。 我们在报价时会提供 DFM(面向制造的设计)反馈,以便在您制作母模之前,我们就能明确指出硅胶模具中需要嵌入件的任何特征。.
2.4 交货期:首件与整批
额外的母模制作步骤也解释了交货周期上的差异。第一个铸造件的交付时间晚于第一个打印件,因为必须先制作模具。然而,从第二个零件开始,情况就发生了逆转——铸造可以重复使用同一模具,而打印则需要为每个单位重复完整的构建时间。 首件交货期和整批完成时间代表两个不同的数值,它们可能指向不同的制造工艺。对于单个原型而言,3D打印是更实用的选择,因为模具成本根本无法摊销。.
3. 各工艺的制造边界
选择工艺的第一步不是比较价格,而是确定是否能够制造该零件。.
3.1 3D打印:无需模具,无脱模限制
3D打印无需模具,因此不会受到脱模的限制。您可以直接打印内部通道、格子结构以及一体式运动机构。不过,由于构建空间的限制,3D打印会受到一定局限,因此需要将超大尺寸的零件拆分并重新组装。.
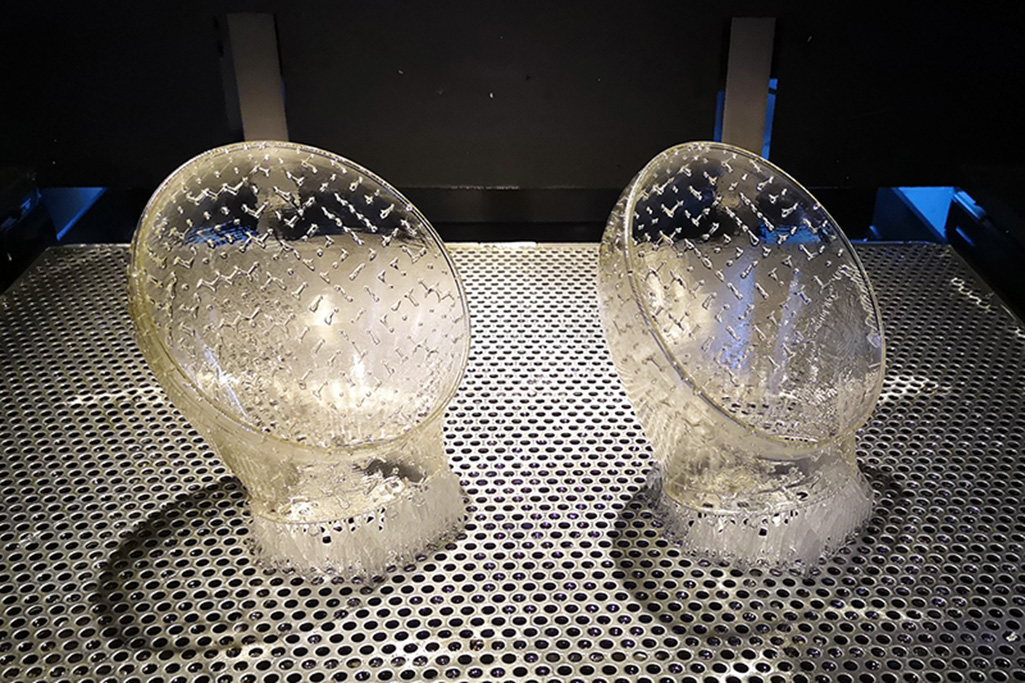
3.2 真空铸造:分型线与尺寸优势
真空浇铸需要打开两片式硅胶模具并取出零件,因此存在分型线和脱模方向的限制。制造商虽然仍可浇铸倒角、深腔和深孔,但这些特征需要在模具内部添加额外的嵌件,这会增加模具成本和操作时间,并可能影响零件之间的一致性。 另一方面,制造商可以将硅胶模具的尺寸扩大到远超大多数3D打印构建空间的范围,因此对于大型简单零件而言,真空铸造可能是唯一可行的选择。.
| 专题报道 |
三维打印 |
真空铸造 |
| 内部通道和晶格 |
一体成型,无任何限制 |
受分型线和脱模方向的限制,通常无法实现 |
| 底切和深腔 |
对构建没有影响 |
需要使用嵌件或可溶性芯 |
| 整体式移动机构 |
一次构建即完成 |
通常需要拆分和组装 |
| 零件尺寸 |
受建筑轮廓限制 |
模具尺寸可能超过大多数构建范围 |
如果设计中包含内部通道或活动部件,3D打印是更简便的选择。如果零件体积大且结构简单,真空铸造可能是唯一可行的方案。.
4. 原型能够验证什么、无法验证什么
3D打印并非单一工艺,而是由SLA、SLS、MJF和FDM等多种工艺组成的集合,每种工艺都能提供不同的验证结果。.
4.1 印刷工艺验证能力
| 印刷工艺 |
可验证的内容 |
可能造成误导之处 |
| SLA 立体光刻 |
零件、表面、装配检查 |
树脂质地脆,长期暴露在紫外线下会发黄 |
| SLS/MJF粉末烧结 |
结构强度、反复弯曲试验 |
粗糙的表面会影响对摩擦和外观的判断 |
| FDM 熔融沉积 |
概念模型,大型简单形状 |
层间结合力弱;失效沿层界线扩展 |
4.2 根据测试目标调整流程
选择哪种打印工艺取决于测试目标。需要反复弯曲的零件应采用韧性强的尼龙材料(SLS/MJF),而非脆性树脂。 真空浇铸更适合需要进行抓握、跌落及外观检测的零件。PartsMastery 提供包括 SLA、SLS、MJF 和 FDM 在内的全系列 3D 打印工艺,确保打印工艺与测试目标相匹配,而非反其道而行之。.
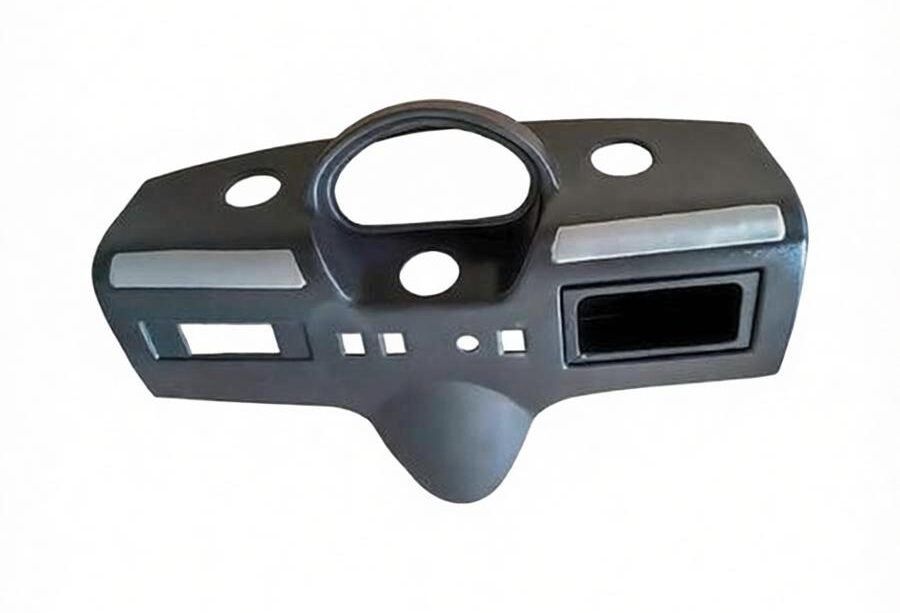
4.3 浇铸聚氨酯可模拟的材料
真空浇注聚氨酯树脂可模拟常见工程塑料(包括ABS、PC、PP以及类尼龙品种)在室温下的性能和外观。此外,还有具有真实肖氏A硬度值的软橡胶品种可供选择。同时还提供透明和阻燃品种。.
4.4 原型验证的边界
然而,“模拟”是有其局限性的。浇铸聚氨酯仅能模拟材料在室温下的行为和外观,而无法模拟材料在注塑模具内的流动情况。 因此,铸造件可以有效验证装配、抓握、表面质量和常规耐用性,但无法验证与注塑相关的问题,例如收缩、焊缝线位置、浇口痕迹,或者脱模斜度是否足够。这些属于注塑成型方面的问题,无论是3D打印件还是铸造件都无法解答,工程师通常会将这些问题留待试模阶段解决。.
5. 成本要素分析
当产量超过几件时,有三个成本要素决定了两种工艺之间的比较。.
5.1 后处理成本
3D打印件通常需要经过去除支撑、打磨、填补、底漆处理和喷漆等工序,才能呈现出令人满意的外观。而真空铸造件从模具中取出时表面已成形,因此这大大减轻了后处理的工作量。 操作人员可在浇注前将颜色混入树脂中,也可提供定制配色服务。对于大批量生产,我们通常建议采用喷涂而非批量着色,因为喷涂能更好地保持各部件之间的颜色一致性。
有一点值得尽早澄清:模具纹理在制作模具时就已确定,事后无法更改。您需在此阶段确定SPI抛光等级和VDI纹理,同时制定整个批次的后处理和着色方案。若后期需要更改纹理,则必须重新制作模具。.
5.2 设计修改成本
对于3D打印而言,设计修改意味着生成新文件并重新打印,且不会造成任何浪费。 对于真空铸造,设计修改可能需要重新制作母模并重新制造模具,因此您需要为同一项修改支付两次费用。这导致了一条实用准则:当主要尺寸仍在变化时,不要转用真空铸造;而当尺寸不再变化时,也不要继续使用3D打印。.
5.3 模具生命周期成本
硅胶模具属于耗材,通常设计使用寿命为几十次注塑,且不会突然失效。 首先是表面质量下降,随后是尺寸漂移。这对必须与其他部件配合的零件影响最大:同一模具早期和后期生产的零件状态并不相同。当模具达到使用寿命时,必须制作新的模具。如果预计产量很大,通常最好将这笔费用投入到生产用钢制模具上。.
6. 选拔决策指南
根据上述分析,在真空铸造和3D打印之间进行选择时,可以按照以下决策路径逐步进行:
6.1 四步决策路径
- 确定是否能够制造该零件。. 内部通道或运动机构 → 选择3D打印。超大且结构简单的零件 → 选择真空铸造。两种工艺均可制造 → 进入下一步。.
- 确定开发阶段。. 设计仍在频繁调整,仅需1-2件 → 选择3D打印。设计已定稿,需5件以上且外观需达到量产标准 → 选择真空浇铸。.
- 确定验证目标。. 仅需装配检查 → 3D打印即可。需进行功能测试 → 根据测试类型选择工艺和材料。需客户外观审核 → 真空铸造更为合适。.
- 确定成本结构。. 计算总成本时应包括后处理和设计修改的费用,而不仅仅是单件报价。当产量超过硅胶模具的使用寿命时,应评估是否改用铝模或钢模注塑成型。.
6.2 顺序很重要
按照这一流程一步步来,而不是直接跳到价格比较,可以确保您在恰当的时机选择正确的流程。每一步都会缩小选择范围,并剔除无法满足基本要求的流程,从而使最终的成本比较更加准确且具有可操作性。.
7. 结论
7.1 互补,而非竞争
真空铸造和3D打印并非相互竞争的工艺,而是在塑料原型开发工作流的不同阶段发挥互补作用的工具。3D打印适用于设计仍在不断调整且仅需少量零件的早期阶段,具有速度快、修改成本低的优势。 真空浇铸则适用于设计已定型、零件需要具备量产级外观且需要生产多件的开发中后期阶段,它能提供卓越的表面质量、丰富的材料选择以及较低的批量生产成本。.
7.2 PartsMastery 一站式服务能力
选型的关键在于按照“可制造性 → 开发阶段 → 验证目标 → 成本结构”的顺序逐步评估,而不是直接比较单价。PartsMastery 提供从 3D 打印和 CNC 母模,到硅胶模具制造,再到真空铸造的完整一站式服务。 我们还涵盖了包括 SLA、SLS、MJF 和 FDM 在内的全系列 3D 打印工艺,确保在每个开发阶段都能提供最合适的工艺方案。.


