在热成型和注塑成型之间做出选择,归根结底是一个时机问题。在产量较低时,热成型低廉的模具成本能确保项目盈利。然而,随着产量增加,注塑成型更低的单件成本开始占据优势。 最大的风险在于中间地带——过早投入钢制模具,或者在单位成本不断侵蚀利润率的情况下,仍长期固守热成型工艺。
本指南根据真正驱动决策的关键问题,对这两种工艺进行了详细剖析,并指出了表明决策时机已发生变化的信号。读完本文后,您将清楚地知道哪种工艺目前最适合您的零件,以及在进行工艺转换前必须做出哪些调整。.
每个工艺如何塑造零件
热成型:将板材塑造成型
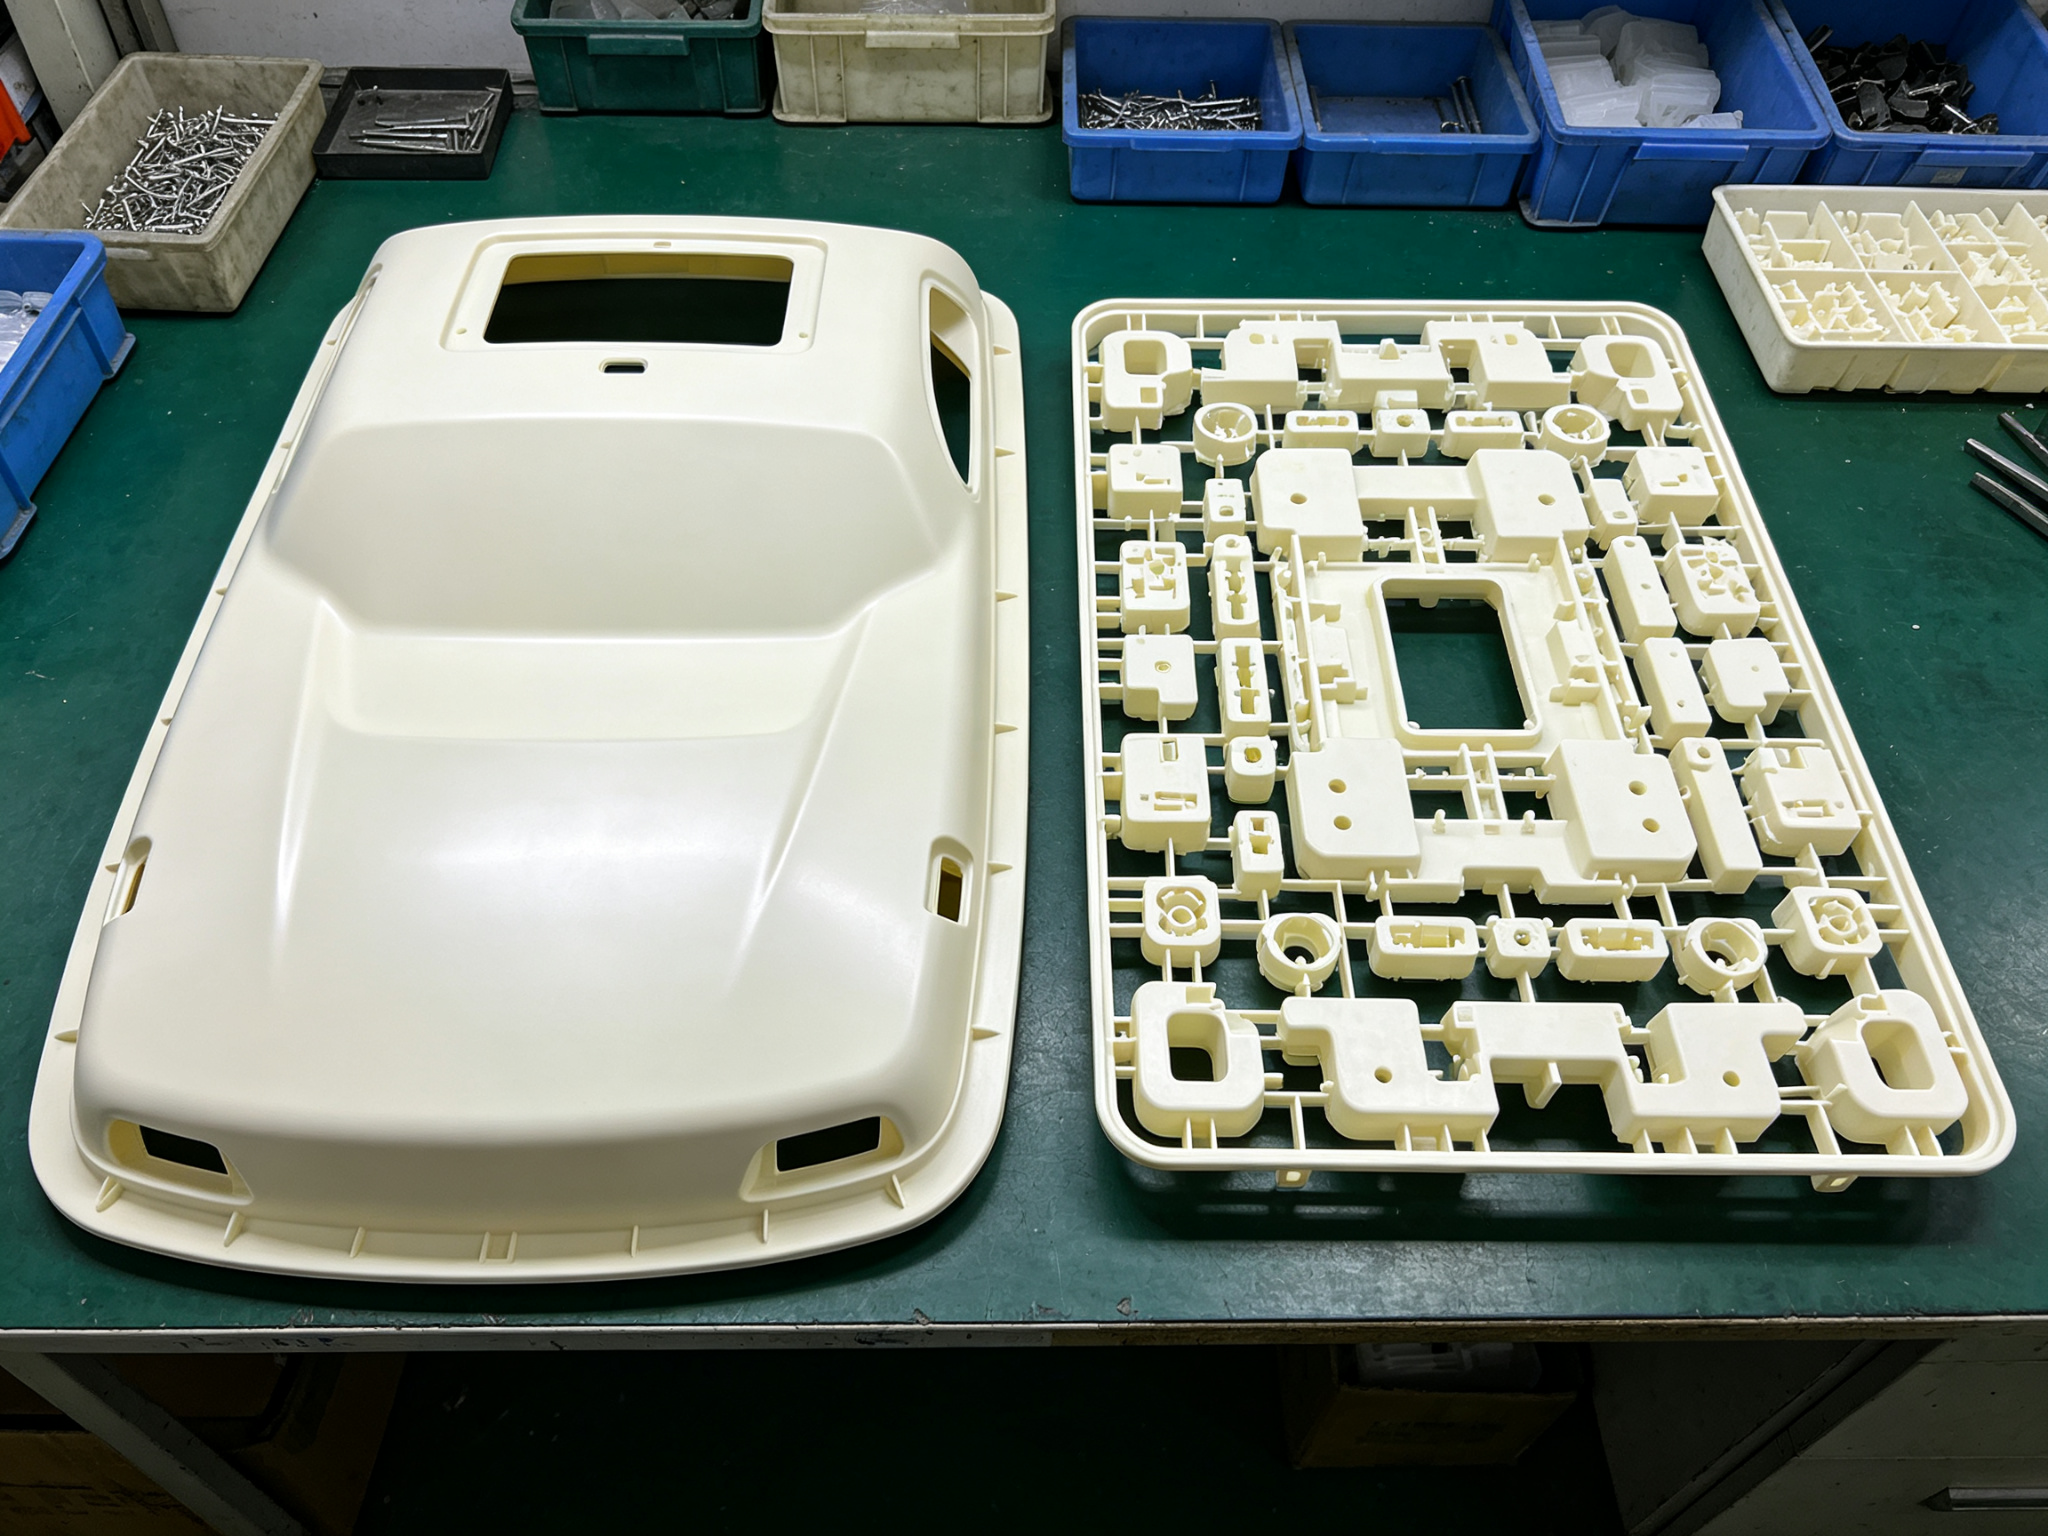
热成型工艺始于一块平整的热塑性塑料片材。操作人员将片材加热至可塑状态,然后利用真空、压力或两者结合的方式,将其压向单面模具。 定位后,模具一侧会呈现出零件的形状,而另一侧则自由成型。冷却后,技术人员会通过数控铣削或模切对成型后的片材进行修边——这一步骤通常会产生周边或中肋废料。
热成型可分为以下两类,值得了解:
- 薄板热成型 该设备采用卷筒式薄膜,并以高速连续运行。它在翻盖式包装、泡罩包装、托盘和杯子等包装应用领域占据主导地位。.
- 厚板热成型 使用板材——通常为3毫米及以上厚度——并生产机箱、盖板、面板和机器外壳等结构件。.
注塑成型:从颗粒到精密件
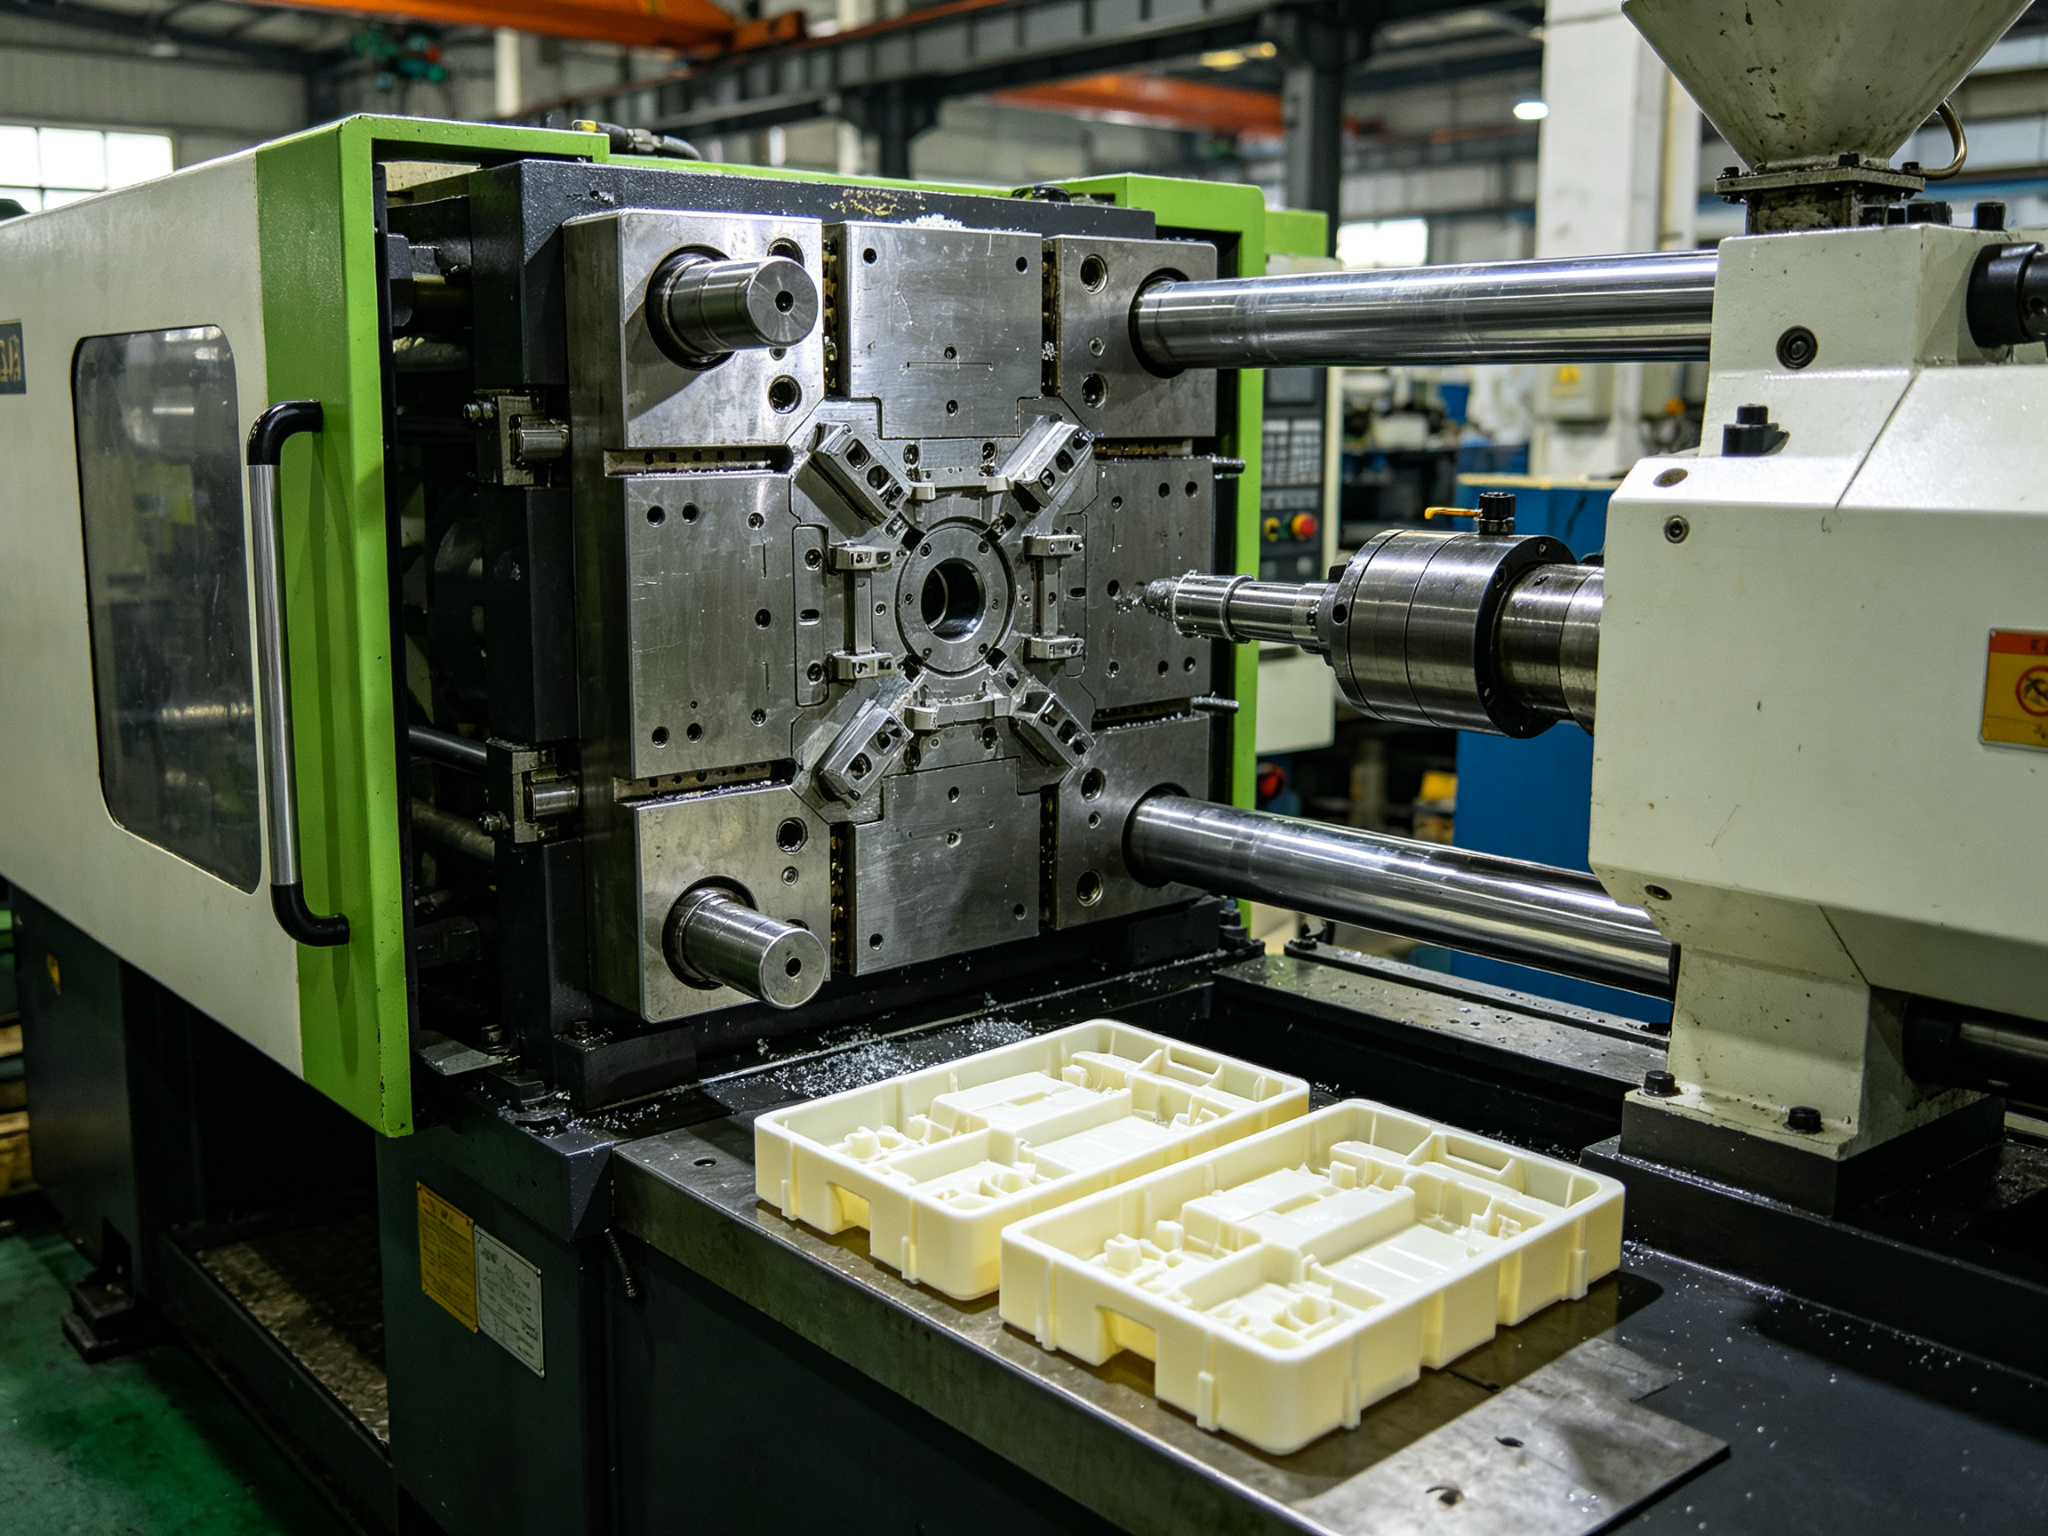
注塑成型以树脂颗粒为原料。颗粒在加热的料筒内熔化,螺杆将熔融材料在高压下注入封闭的双面金属模具(通常为铝或钢制)中。该模具决定了零件的两个表面。 当型腔填满后,机器施加保压,待零件冷却后将其顶出。多腔模具每个周期可生产多个零件,这正是该工艺在批量生产中速度优势的来源。
实际上的区别不仅仅在于“片材与颗粒”之分,而是取决于模具控制哪些表面,以及模具能否在两个表面上都形成特征。传统的单片热成型仅控制一个表面;而注塑成型则控制两个表面。.
决定流程的四个问题
关于这两个过程的大多数比较,归根结底可归纳为四个问题。请按顺序逐一分析,因为其中任何一个问题都足以终结讨论。.
1. 零件尺寸与几何形状
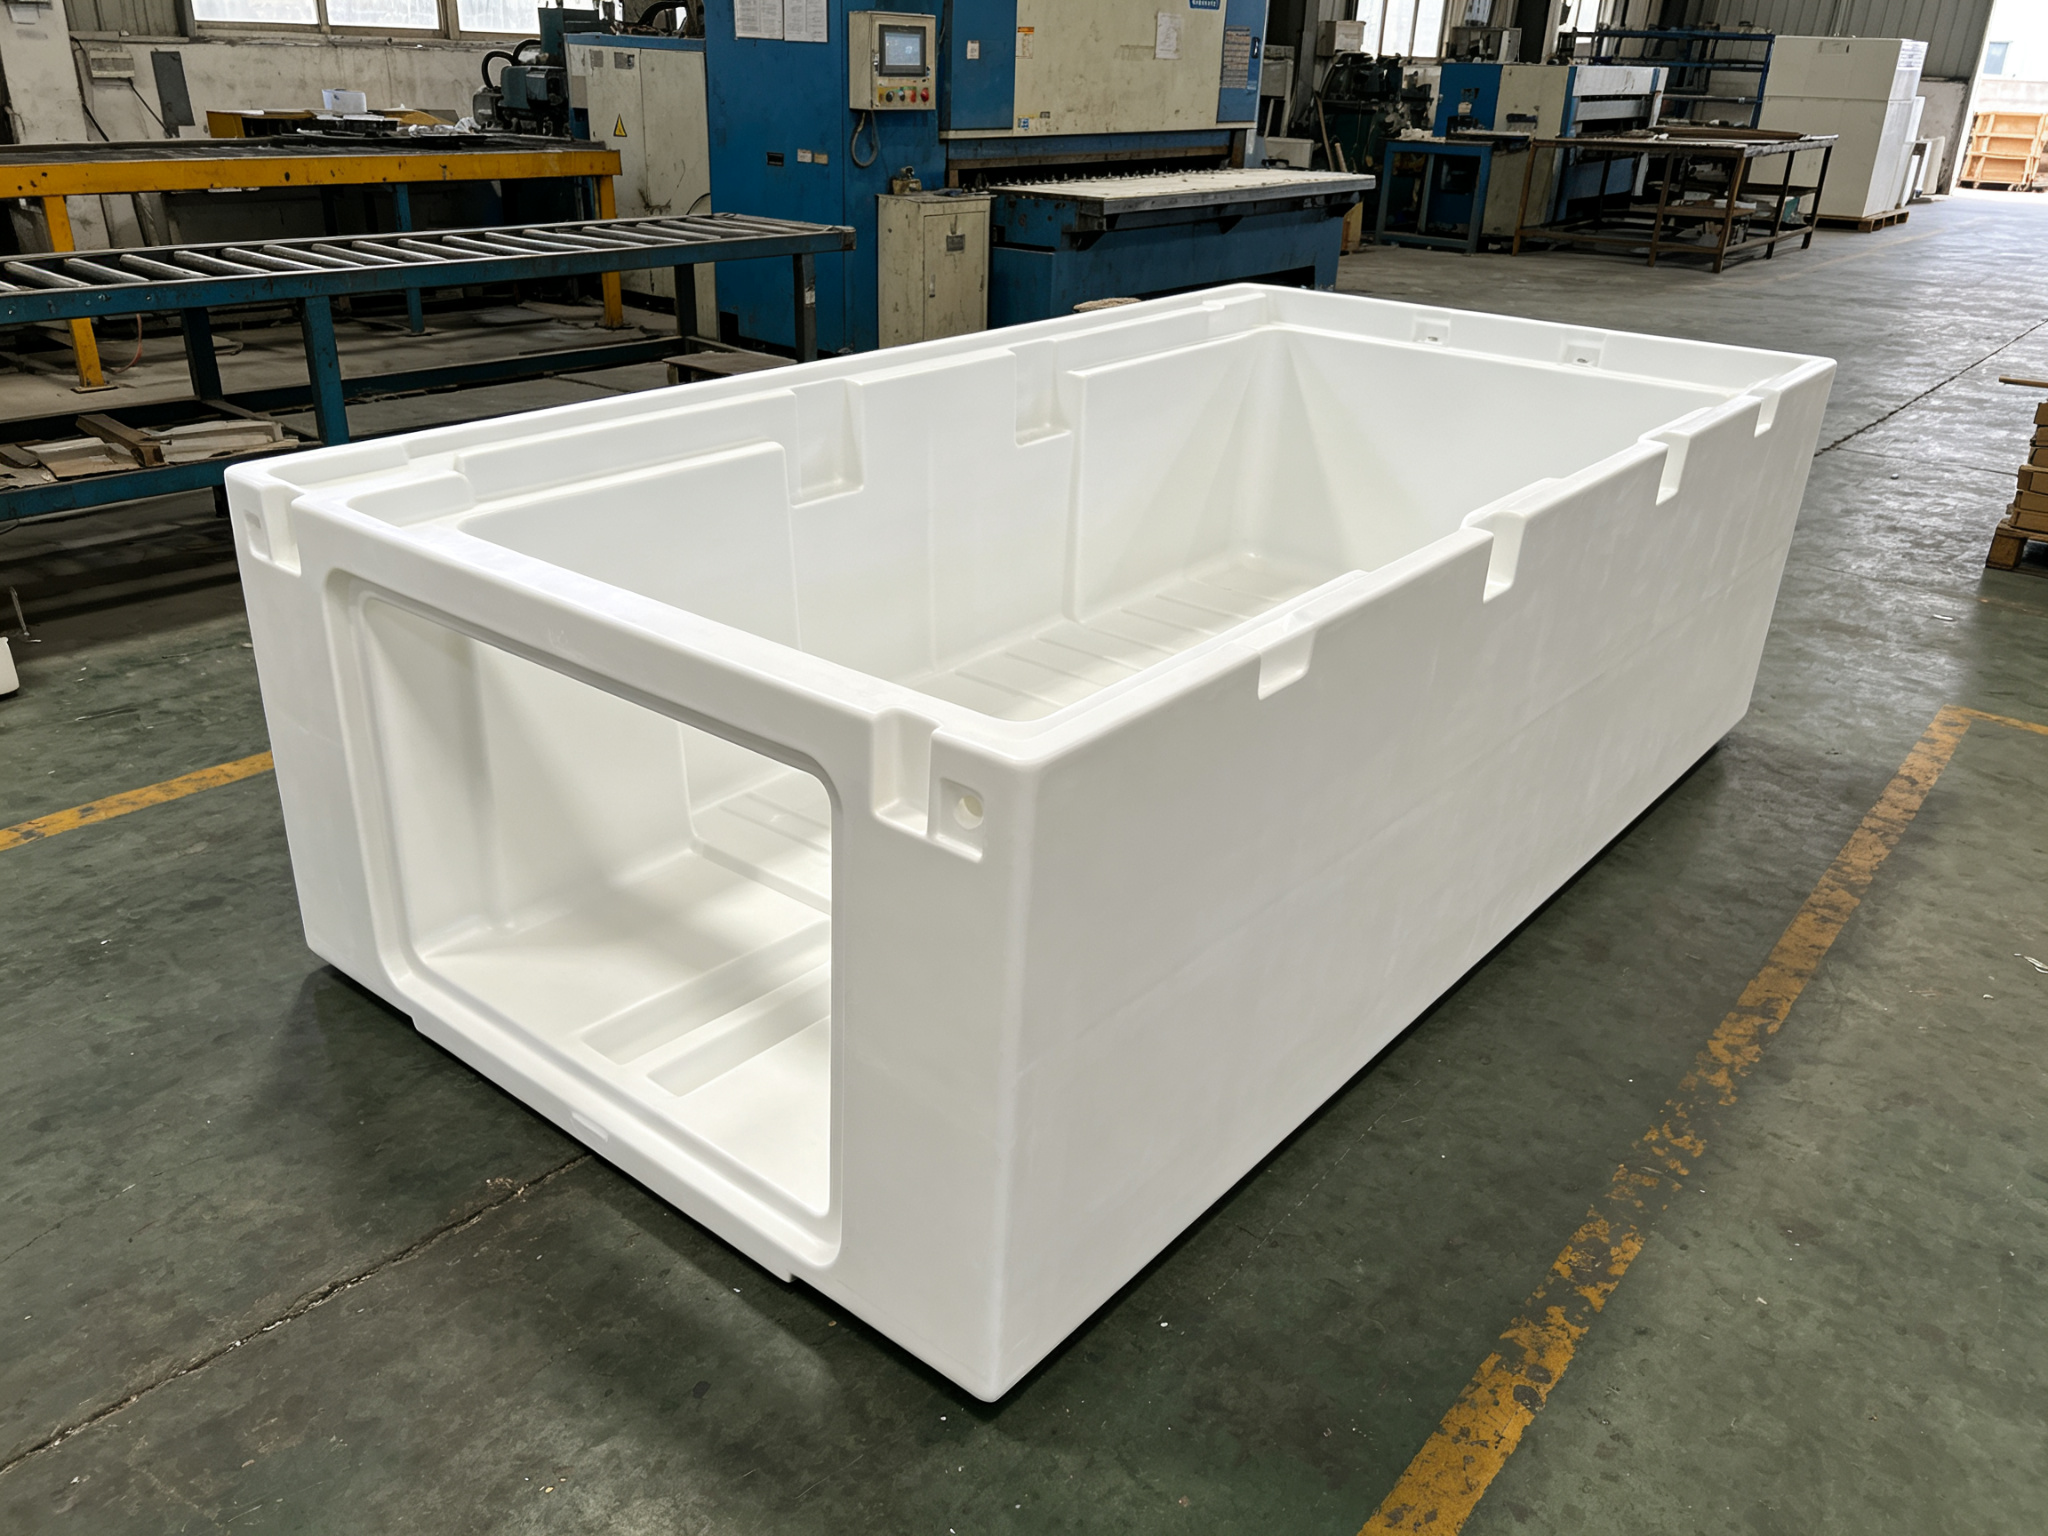
热成型特别适用于最大跨度达数米的大型、薄壁、开放式零件——例如外壳、盖板、面板和托盘。冰箱内胆、汽车内饰板和浴缸都是采用热成型工艺制造的,因为如果使用注塑成型,则需要巨大的模具和压机容量。
相比之下,注塑成型则受限于模具尺寸、注射量、投影面积和可用的夹紧力。大型注塑机虽能成型半米以外的零件,但随着投影面积的增大,设备尺寸和模具成本会急剧上升。因此,具体零件的规格和现有设备共同决定了实际的加工极限。
此外还需注意深度限制。热成型过程中,板材在拉伸时会变薄,因此过度的拉伸会导致角落处薄弱。工程师可根据零件几何形状,采用H:D比、面积拉伸比或线性拉伸比来评估拉伸程度。.
2. 年销量
热成型在中小批量生产中更具优势,因为其模具采购成本低且更换迅速。注塑成型则在大批量生产中更具优势,因为随着模具成本在长期生产过程中摊销,单件成本会随之降低。
这两种工艺之间的分界线并非一个固定数值,而是会随着零件尺寸和复杂程度的改变而变化——下文的“成本”部分将对此进行详细说明。现阶段需要掌握的关键要点是趋势方向:如果您的产量预测呈上升趋势,即使当前产量规模仍更适合热成型,其经济效益也在悄然发生变化。.
3. 公差与壁厚
注塑成型通常能实现更严格的尺寸控制和重复性。模具确定了名义壁厚,而良好的注塑设计会采用均匀的壁厚并配合渐变过渡,以控制收缩、缩痕和翘曲。
热成型会拉伸片材,因此材料被拉伸的部位——如拐角、深腔和陡峭的侧壁——壁厚会变薄。零件各处的壁厚不一,公差通常也较宽。因此,如果设计要求结构性能一致或配合特征控制精确,注塑成型往往是更优的选择。.
4. 表面处理与集成功能
注塑成型能够再现高度精细的表面,并可通过滑块和顶针等结构,集成螺纹、卡扣、活铰链和倒角。模具的两个接触面均可呈现受控的几何形状和表面纹理。
热成型将最高精度的细节转移到模具侧。自由侧没有第二腔表面进行成型,螺纹或复杂的双面特征通常需要二次加工。虽然使用专用模具可以实现倒角和某些连接特征,但在需要两面均具有密集功能细节的情况下,注塑成型通常更具优势。.
| 系数 |
热成型 |
注塑成型 |
| 零件尺寸 |
大而薄壁、开口朝外 |
从小到非常大,在机器允许范围内 |
| 交易量的最佳区间 |
低至中 |
中高 |
| 壁厚 |
情况多变,在拉扯时变薄 |
由模具成型;壁厚均匀为佳 |
| 宽容 |
总体上更宽松 |
通常公差更小;在特定特征上可达到±0.05毫米 |
| 详细信息与特点 |
主要位于模具侧;可实现特殊功能 |
两面、卡扣、螺纹、铰链 |
| 工装 |
通常为单面铝板或复合材料 |
配套金属模具,铝制或钢制 |
资金流向:模具成本与单件成本
这两种流程的成本分摊方式不同,而这种分摊方式正是决定转折点的关键因素。.
- 模具(一次性)。. 热成型模具通常比同类生产用注塑模具便宜得多,因为它的结构更简单,而且通常是单面的。注塑模具可以使用铝或钢制造,因此两者的成本差距并非固定的10倍。.
- 单件成本(经常性)。. 在批量生产时,注塑成型的单件成本通常较低。多腔模具和自动化生产可提高产量,且无需去除周边余料。相比之下,热成型需要为成品外的板材支付成本,并且通常需要单独的修边工序。.
因此,热成型成本的高低主要取决于板材价格、修边废料和循环时间——这些因素都会随着零件尺寸和材料的不同而变化。相比之下,对于注塑成型而言,模具成本在整个生产周期中的摊销程度是决定成本的主要因素。
将这两类成本因素结合起来,就会形成一个交叉点。在小批量生产时,廉价的模具成本占据主导地位,热成型更具优势;当产量较高时,较低的单件成本成为决定性因素,注塑成型则更具优势。交叉点的位置取决于零件的尺寸和复杂程度。 对于尺寸更大、结构更复杂的零件,即使产量进一步提高,热成型仍更具优势,因为此时注塑模具的成本会变得不成比例地高昂。.
模具交货周期与设计灵活性
模具制备周期是各工艺环节之间第一个实际的分界点,而设计变更和模具寿命都指向同一个方向。.
|
热成型 |
注塑成型 |
| 第一篇文章 |
原型工具的制作周期:数周;数天 |
几周到几个月 |
| 设计变更 |
更经济、更快捷的再加工 |
成本更高,尤其是生产用模具 |
| 模具寿命 |
通常较短,更容易重新加工 |
使用量产钢制模具时,通常会更长 |
工厂可以快速且经济地对铝制热成型模具进行再加工,因此零件在试生产阶段仍可不断改进,而不会超出预算。量产注塑模具——尤其是钢制模具——通常成本更高,且返工所需时间更长。 对于复杂的模具,有时开一个新的型腔比对现有型腔进行大范围修改更为实际。
这就是为什么转换时机与转换本身同样重要。您现在选择的流程,也是对设计未来调整幅度的一种预判。.
表明该换了的信号
有四个信号表明,此时选择注塑成型是明智之举:
- 设计冻结。. 一旦几何形状确定,低成本返工就不再奏效。此时,“修改成本低”的优势不复存在,“变更成本高”的弊端也就不再重要。这通常是第一个需要留意的信号。.
- 成交量正攀升至交叉区。. 当年度预测有望达到盈亏平衡点时,单件成本节省额便开始超过模具投资。这值得通过建模来分析,而非凭空猜测——请针对您的具体零件,进行模具成本与单件成本的对比分析。.
- 公差和一致性要求越来越高。. 当尺寸能力或重复性目标开始超出热成型工艺所能可靠满足的范围时,注塑成型就变得更具吸引力。请注意,PPAP 和 Cp/Cpk 要求是用于衡量或记录工艺能力的指标;它们本身并不能决定注塑工艺。.
- 关于成本的讨论发生了转变。. 当单件成本取代模具成本成为主导项目时,该项目已超越了热成型低成本模具所能发挥作用的阶段。请留意您的团队在成本讨论中将时间花在了哪些方面。.
许多项目在整个生命周期中都会同时进行这两种工艺。 一种常见的做法是在初期阶段——即设计仍在演变且产量较低时——采用热成型工艺,待设计定型且产量达到阈值后,再转为注塑成型。这样既能在风险较高的阶段保持较低的模具投入,又能在后续阶段利用注塑成型带来的单件成本优势。
如果设计尚未最终确定,通常更经济的起始步骤是通过数控加工或3D打印制作功能性原型,以在制作模具前确定几何形状和装配配合。
当决定采用注塑成型时,PartsMastery 可提供从原型模具到量产模具的全流程塑料加工服务,包括嵌件注塑和包覆注塑。注塑成型的公差控制在 ±0.05 毫米左右,量产模具的交货周期约为 15 天起。.
结论
通过回答以下四个问题来选择工艺:零件尺寸、年产量、公差要求以及功能需求。 随后,通过观察以下四个信号来确定转换时机:设计定稿、产量攀升、公差要求提高以及成本讨论的转变。热成型在模具成本和首件生产速度方面往往更具优势;注塑成型则在单位件成本和批量生产时的尺寸控制方面通常更具优势。
如果您的产量适合注塑成型,请上传您的零件以获取免费的DFM评审和即时报价。该评审涵盖可制造性和模具方案,并将直接告知您在当前产量下热成型是否仍是更优选择。.
常见问题解答
当产量达到多少时,我应该从热成型转为注塑成型?
没有一个固定的数值。临界点会随着零件尺寸和复杂程度的变化而变化——对于较大零件,在产量曲线更高处采用热成型更为有利。请针对您的具体零件进行“模具成本与单件成本”的对比分析,或者分别就这两种方案索取报价。.
热成型能否用于注塑成型前的原型制作?
完全正确。热成型工艺因模具成本低廉,常被用作小批量生产中验证形状和外观的过渡方案。在制作模具之前,数控加工和3D打印也适用于功能性原型的制作。.
热成型和注塑成型使用的材料不同吗?
这两种工艺都使用热塑性塑料,但原料形式不同。热成型以挤出片材为原料——常见的包括ABS、PETG、HIPS、PVC和PP。注塑成型则以颗粒为原料,其适用范围更广,包括玻璃纤维增强材料以及难以制成片材的工程树脂。.
在将塑料零件放样至量产阶段之前,我应该确认哪些事项?
确认公差和重复性目标、材料选择以及模具寿命分类。对于汽车或医疗项目,需核查相关认证——ISO 9001、IATF 16949 和 ISO 13485 涵盖了常见情况。.