



O funcionamento fiável a longo prazo dos equipamentos de automação industrial assenta na precisão de fabrico e no encaixe consistente de cada um dos componentes. Durante o funcionamento contínuo do sistema, mesmo pequenos desvios dimensionais numa peça podem desencadear problemas em cadeia, tais como encravamentos na montagem, ruído operacional e redução da precisão de posicionamento. Em casos graves, podem até atrasar o prazo de entrega de toda a máquina.
Para os fabricantes de equipamentos de automação, os serviços de maquinagem CNC de alta qualidade nunca se resumem simplesmente à produção de peças de acordo com as especificações dos desenhos. O valor fundamental reside na capacidade de fornecer, de forma consistente, componentes com dimensões precisas e prontos para montagem, que garantem um fluxo de trabalho harmonioso, desde a validação do protótipo até à produção em massa em grande escala.
A PartsMastery é especializada no fabrico de componentes de precisão para o setor da automação industrial. Com uma abordagem centrada na montagem, prestamos serviços personalizados de maquinagem CNC para uma gama completa de peças, incluindo placas de montagem, suportes, eixos e componentes de transmissão.
1. Três questões fundamentais que mais influenciam a montagem na maquinação de peças para automação
Os componentes dos equipamentos de automação funcionam em conjunto com peças padrão, tais como guias lineares, motores, cilindros e rolamentos. Consequentemente, uma única peça que passe na inspeção dimensional pode, ainda assim, apresentar falhas na montagem. Na produção real, três categorias de problemas são responsáveis pela maioria das falhas de montagem.
1.1 Desvio do sistema de disposição dos orifícios
Os orifícios de montagem, os orifícios de localização e os orifícios roscados são as principais características de posicionamento das peças de automação. O seu valor não reside na tolerância de cada orifício individualmente, mas sim na relação posicional e na precisão de encaixe de todo o padrão de orifícios.
O desvio posicional dos orifícios de localização define diretamente o ponto de referência de instalação de um componente. Mesmo um desvio mínimo pode causar um desalinhamento geral dos mecanismos ligados e comprometer a precisão operacional do equipamento. Os furos individuais podem estar dentro da tolerância, mas um padrão de furos deslocado impedirá o alinhamento com peças padrão, tais como guias e bases de motores. Uma profundidade efetiva insuficiente da rosca, uma forma inadequada da rosca ou rebarbas à volta dos furos resultarão num bloqueio inadequado dos elementos de fixação e no seu afrouxamento durante o funcionamento.
1.2 Deformação de peças de parede fina e esguias
Os equipamentos de automação utilizam amplamente chapas finas de alumínio, vigas de suporte longas e estruturas de ligação leves para reduzir a massa em movimento. Estas peças apresentam baixa rigidez, pelo que a força de fixação, a tensão de corte e a libertação da tensão residual podem facilmente causar deformações. Isto leva a um problema comum: as peças apresentam dimensões corretas quando fixadas, mas ficam fora de tolerância assim que são soltas.
Uma força de fixação excessiva provoca uma deformação elástica na peça, que, após a libertação, retorna à sua forma original e causa uma alteração dimensional. A remoção de demasiado material num único corte compromete a estabilidade estrutural das paredes finas e provoca deformações. As peças delgadas com grande saliência e sem apoio sofrem de vibrações de corte acrescidas, tornando difícil manter a precisão dimensional e a qualidade da superfície.
1.3 Baixa consistência dimensional entre lotes
Os projetos de equipamentos de automação evoluem normalmente do protótipo para séries de baixo volume e, posteriormente, para a produção em massa regular. Produzir uma peça de boa qualidade raramente é o maior desafio. O verdadeiro teste consiste em fornecer dezenas ou centenas de peças com resultados dimensionais consistentes.
O desgaste das ferramentas, a repetibilidade dos dispositivos de fixação e a variação do estado da máquina afetam gradualmente os resultados da maquinação. A inspeção final, por si só, não consegue controlar estes problemas na origem. Em vez disso, é necessário um controlo estável do processo para uma produção em lote fiável.
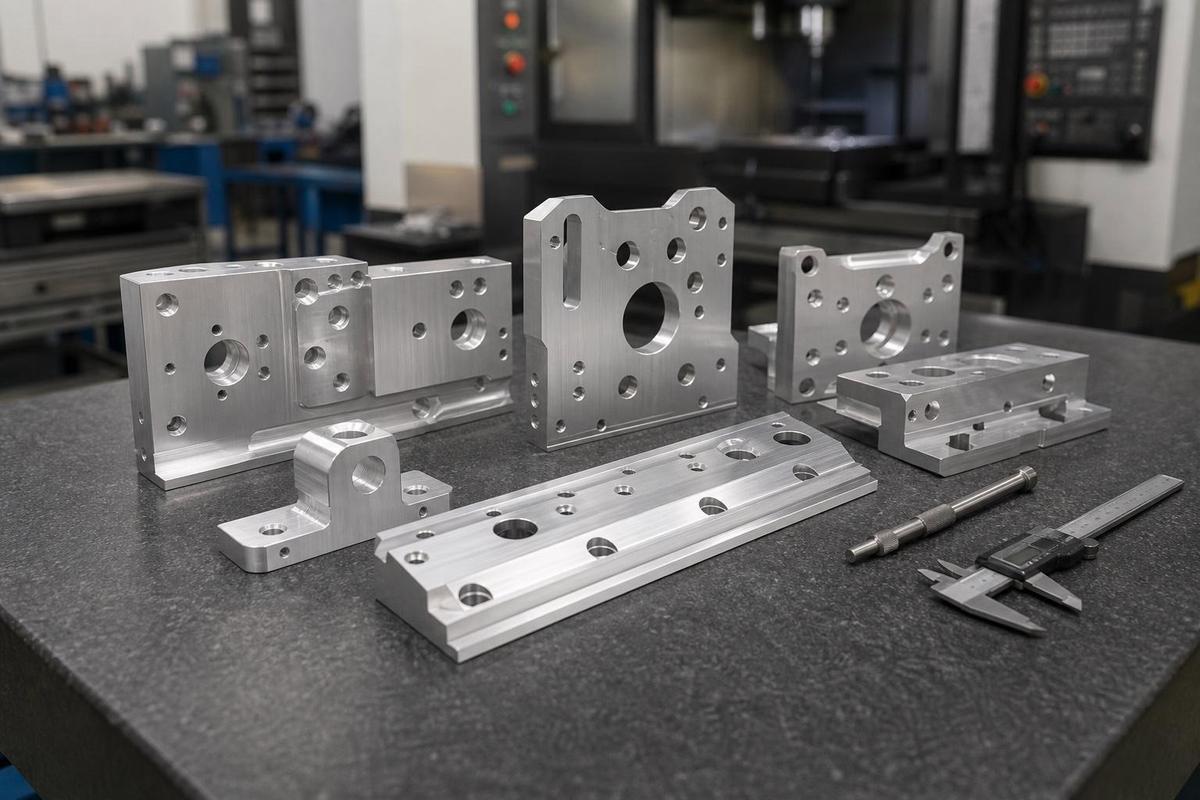
2. Gestão das prioridades de maquinagem para diferentes categorias de peças de automação
Não existe uma solução de maquinagem universal que funcione igualmente bem para todas as peças. Os diferentes tipos de peças têm prioridades de controlo essenciais distintas. A atribuição de recursos de precisão com base nas necessidades permite equilibrar tanto a qualidade como o custo de produção.
2.1 Placas de montagem e placas de base: a planicidade e a posição dos orifícios são fundamentais
As placas de montagem e as placas de base constituem a base de instalação de sistemas de automação completos. Suportam guias lineares, motores, colunas de suporte e outros componentes. Uma superfície de base irregular ou posições imprecisas dos orifícios provocarão desvios na instalação de todos os componentes de nível superior.
No que diz respeito a estas peças, os controlos-chave incluem a planicidade de grandes superfícies, a precisão posicional do padrão de orifícios e a perpendicularidade da superfície de referência. A libertação de tensões deve ser controlada após a remoção intensiva de material, para evitar deformações. Além disso, os impactos dimensionais decorrentes de tratamentos de superfície, tais como a anodização e a galvanoplastia, devem ser tidos em conta antecipadamente no planeamento do processo.
2.2 Blocos de ligação e suportes: precisão de encaixe e perpendicularidade em primeiro lugar
Os blocos de ligação e os suportes de fixação situam-se entre dois mecanismos, transmitindo força e posicionando os componentes. Os problemas com estas peças raramente decorrem das dimensões individuais. Na maioria das vezes, resultam da precisão posicional relativa das duas superfícies de contacto após a montagem. Uma folga excessiva provoca vibração e ruído, enquanto uma folga insuficiente provoca o encravamento do movimento.
Durante a maquinagem, é necessário dar especial atenção à precisão posicional dos orifícios, à perpendicularidade das superfícies de contacto e às tolerâncias dimensionais de encaixe. Isto garante um encaixe e um alinhamento adequados entre os mecanismos ligados.
2.3 Eixos e componentes móveis: as tolerâncias geométricas definem o desempenho
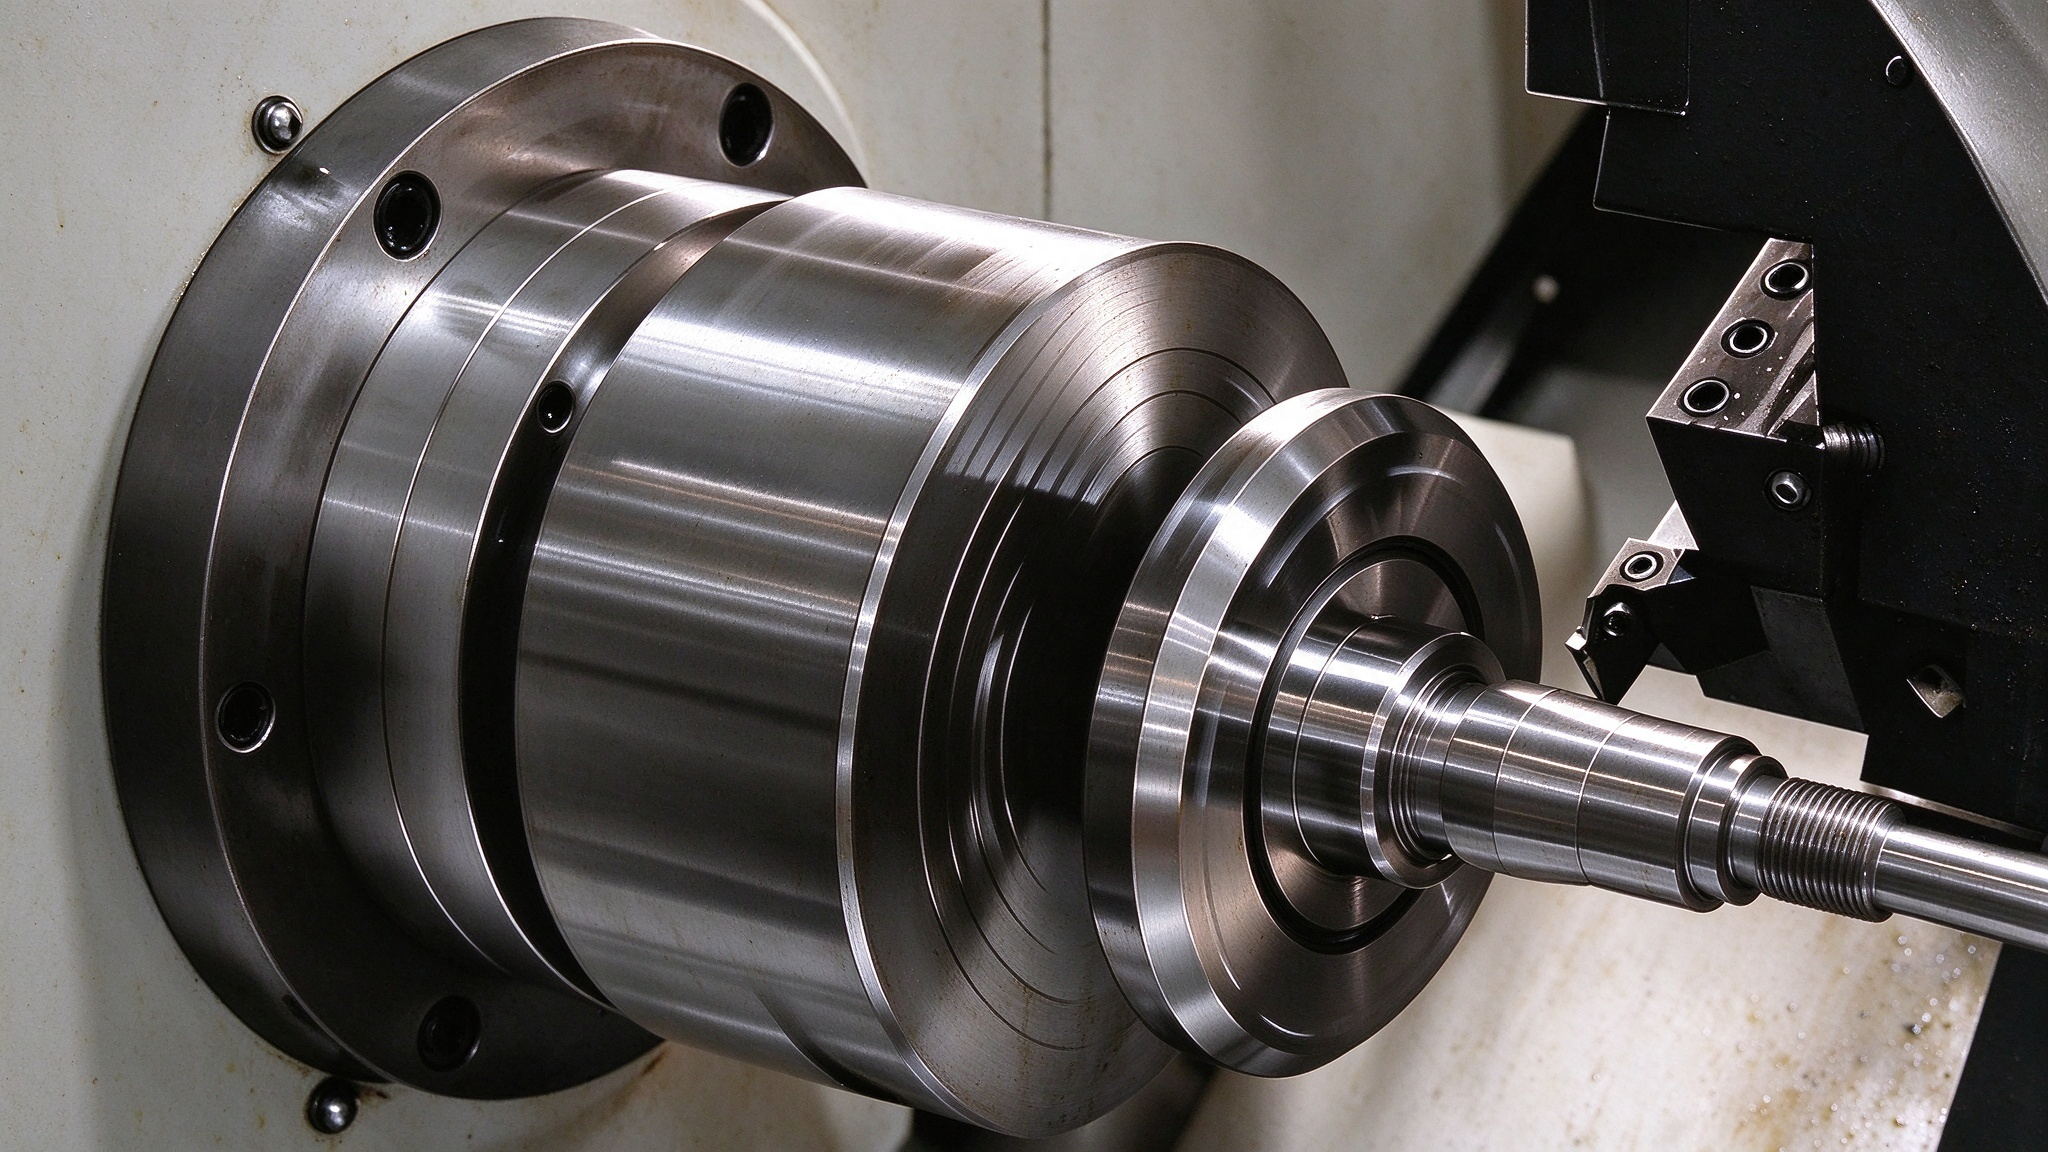
Os eixos rotativos, os eixos-guia e os pinos de transmissão impõem requisitos extremamente exigentes em termos de tolerância de diâmetro, concentricidade, excentricidade e rugosidade superficial. Estes fatores afetam diretamente a suavidade de funcionamento e a vida útil do equipamento. Caso seja necessário um tratamento térmico ou um acabamento superficial posterior, as alterações dimensionais resultantes desses processos devem ser calculadas antecipadamente.
| Categoria de peças | Pontos-chave de controlo da maquinagem | Objetivo principal da montagem |
|---|---|---|
| Placa de montagem / Placa de base | Planicidade, posição do padrão de orifícios, perpendicularidade em relação ao plano de referência | Instalação estável e sem desvios da base do equipamento |
| Bloco de ligação / Assento de suporte | Precisão da posição dos furos, perpendicularidade das superfícies de encaixe, dimensões de ajuste | Ligação suave com folga adequada entre os mecanismos |
| Eixo / Pino de transmissão | Tolerância de diâmetro, concentricidade, excentricidade, rugosidade da superfície | Movimento suave e sem atrito dos componentes móveis |
| Suporte / Conector de parede fina | Controlo da deformação, tolerância geométrica, remoção de rebarbas | Montagem correta de estruturas leves sem deformações |
3. Métodos de controlo de todo o processo para reduzir o retrabalho, desde o protótipo até à produção
Os projetos de equipamentos de automação operam com prazos de entrega apertados. O maior risco não é não conseguir produzir um protótipo, mas sim descobrir problemas dimensionais na produção em série que provoquem retrabalhos extensos e atrasos na entrega. Uma abordagem de controlo em três fases pode reduzir significativamente as taxas de retrabalho na produção.
3.1 Fase de protótipo: Validação da montagem física em vez de uma mera inspeção dimensional
Uma peça que passe na inspeção dimensional pode, mesmo assim, causar problemas de montagem quando instalada na máquina propriamente dita. Isto acontece porque as tolerâncias individuais das peças podem acumular-se e exceder os limites aceitáveis. Por este motivo, a validação do protótipo deve ir além dos relatórios de inspeção e incluir testes físicos completos de montagem.
Verifique a compatibilidade do padrão de orifícios com as peças padrão, a fim de identificar desvios dimensionais acumulados. Verifique as folgas de encaixe dos componentes móveis para garantir que não haja encravamento nem folga excessiva. Confirme as dimensões finais e o aspeto após o tratamento de superfície. Por fim, guarde todos os dados dimensionais do primeiro artigo como referência para a produção em lote subsequente.
3.2 Processo de maquinagem: a inspeção durante o processo permite detetar problemas numa fase precoce
Esperar até que uma peça esteja totalmente usinada para descobrir problemas desperdiça todo o trabalho realizado nas operações anteriores. A implementação de inspeções durante o processo em pontos-chave reduz drasticamente o tempo de usinagem desperdiçado e os custos com materiais.
Verifique a planicidade e a precisão da superfície de referência imediatamente após o acabamento desta, para evitar que todas as dimensões subsequentes se baseiem numa referência incorreta. Verifique o diâmetro e a posição dos furos após a maquinagem de furos críticos, para que os desvios possam ser corrigidos atempadamente. Verifique as dimensões críticas de ajuste antes das operações finais de acabamento.
3.3 Produção em série: processos estáveis garantem a consistência dos lotes
Durante longas séries de produção, o desgaste das ferramentas, o desvio dos dispositivos de fixação e a deformação térmica das máquinas provocam, todos eles, desvios dimensionais. Só é possível obter resultados consistentes através de um controlo padronizado do processo.
Defina frequências de amostragem para as dimensões críticas, de modo a monitorizar as tendências de desgaste das ferramentas em tempo real. Calibre regularmente a repetibilidade dos dispositivos de fixação para garantir linhas de referência consistentes entre lotes. Aplique o controlo estatístico de processos (SPC) para detetar precocemente tendências de desvio dimensional e ajustar os processos de forma proativa.
4. Critérios fundamentais de seleção de fornecedores de usinagem de peças para automação
Para os fabricantes de equipamento de automação, os fornecedores de serviços de maquinagem são parceiros de longo prazo, e não meras oficinas de subcontratação. A seleção não deve basear-se apenas no preço. Há três competências essenciais que merecem uma análise aprofundada.
4.1 Conhecimentos técnicos e capacidade de comunicação
Um fornecedor de qualidade compreende a lógica de montagem subjacente aos desenhos e identifica de forma proativa as dimensões críticas e os riscos potenciais. É capaz de distinguir entre dimensões gerais e dimensões críticas de ajuste, aplicando diferentes níveis de controlo em conformidade.
Também conseguem antecipar os riscos de maquinagem associados a paredes finas, ranhuras profundas e elementos delgados, e fornecem sugestões práticas para a otimização do DFM. Quando ocorrem alterações nos desenhos, respondem rapidamente e avaliam com clareza os impactos no processo e os ajustes necessários nos prazos de execução.
4.2 Capacidades integradas de maquinagem e inspeção
As diferentes peças exigem processos e métodos de inspeção distintos. A abrangência das capacidades de um fornecedor determina diretamente a adequação das peças e a estabilidade da produção.
Avalie, em primeiro lugar, a gama de materiais e verifique se os métodos de processamento do alumínio, do aço ao carbono e do aço inoxidável estão bem desenvolvidos. Verifique se as capacidades internas abrangem a fresagem, o torneamento e o tratamento de superfícies, de modo a reduzir erros decorrentes da subcontratação. Confirme também se as capacidades de inspeção abrangem tolerâncias geométricas, tais como a posição dos orifícios, a planicidade e a concentricidade, e não apenas dimensões lineares básicas.
4.3 Capacidade de entrega estável por lotes
O equipamento de automação gera uma procura contínua de peças sobressalentes e de produção. No caso de encomendas recorrentes, a consistência entre lotes é mais importante do que a perfeição de cada peça individual.
Confirme se o fornecedor dispõe de um sistema de qualidade completo que abranja a inspeção do primeiro artigo, a amostragem durante o processo e a inspeção final. Verifique a sua capacidade para gerir encomendas repetidas e garanta a intercambiabilidade dimensional entre lotes. Avalie também se os prazos de entrega são suficientemente estáveis para se adequarem aos calendários de montagem do equipamento.
Conclusão
Os componentes de automação industrial podem ser pequenos, mas determinam diretamente a eficiência global da montagem do equipamento, a precisão operacional e a vida útil. Só adotando uma abordagem orientada para a montagem e controlando a qualidade ao longo de todo o fluxo de trabalho — desde a validação do protótipo, passando pelo controlo do processo, até à produção em série — é que os fabricantes podem reduzir o retrabalho e melhorar a eficiência na origem.
A PartsMastery possui uma vasta experiência em maquinagem de precisão para a automação industrial. Com sistemas internos completos de fresagem CNC, torneamento CNC e inspeção de qualidade, oferecemos a fabricação de componentes personalizados, adaptados a diferentes materiais, geometrias e requisitos de precisão. Apoiamos a execução de todo o ciclo de vida do projeto, desde o desenvolvimento de protótipos até à produção em série, ajudando os clientes de equipamentos de automação a reduzir os ciclos de montagem e a melhorar a fiabilidade dos equipamentos.