



Der langfristig zuverlässige Betrieb von industriellen Automatisierungsanlagen beruht auf der präzisen Fertigung und der konsistenten Passgenauigkeit jedes einzelnen Bauteils. Im Dauerbetrieb des Systems können bereits geringfügige Maßabweichungen bei einem Bauteil Kettenreaktionen auslösen, wie beispielsweise Festklemmen der Baugruppe, Betriebsgeräusche und eine verminderte Positioniergenauigkeit. In schweren Fällen können sie sogar zu Verzögerungen beim Liefertermin der gesamten Maschine führen.
Für Hersteller von Automatisierungstechnik geht es bei hochwertigen CNC-Bearbeitungsdienstleistungen niemals nur darum, Teile gemäß den Zeichnungsvorgaben zu fertigen. Der Kernwert liegt in der Fähigkeit, stets maßgenaue, montagefertige Komponenten zu liefern, die einen reibungslosen Arbeitsablauf von der Prototypenvalidierung bis zur Serienfertigung in großem Maßstab gewährleisten.
PartsMastery ist auf die Fertigung von Präzisionsbauteilen für den Bereich der industriellen Automatisierung spezialisiert. Mit einem auf die Montage ausgerichteten Ansatz bieten wir maßgeschneiderte CNC-Bearbeitungsdienstleistungen für eine umfassende Palette an Bauteilen an, darunter Montageplatten, Halterungen, Wellen und Getriebekomponenten.
1. Drei zentrale Aspekte, die die Montage bei der automatisierten Bearbeitung von Bauteilen am stärksten beeinflussen
Komponenten für Automatisierungsanlagen werden zusammen mit Standardteilen wie Linearführungen, Motoren, Zylindern und Lagern eingesetzt. Daher kann es vorkommen, dass ein einzelnes Teil, das die Maßprüfung bestanden hat, bei der Montage dennoch versagt. In der Praxis sind drei Kategorien von Problemen für den Großteil der Montagefehler verantwortlich.
1.1 Abweichung vom Lochmuster-System
Befestigungslöcher, Passlöcher und Gewindebohrungen sind die zentralen Positionierungsmerkmale von Automatisierungsbauteilen. Ihr Wert liegt nicht in der Toleranz einzelner Bohrungen, sondern in den Lagebeziehungen und der Passgenauigkeit des gesamten Lochmusters.
Die Positionsabweichung von Passbohrungen bestimmt direkt den Einbaubezugspunkt eines Bauteils. Schon ein winziger Versatz kann zu einer allgemeinen Fehlausrichtung verbundener Mechanismen führen und die Betriebsgenauigkeit der Anlage beeinträchtigen. Einzelne Bohrungen mögen zwar die Toleranzvorgaben erfüllen, doch ein versetztes Lochbild verhindert die Ausrichtung mit Standardteilen wie Führungen und Motorsockeln. Eine unzureichende effektive Gewindetiefe, eine schlechte Gewindeform oder Grate um die Bohrungen herum führen zu einer unzureichenden Verriegelung der Befestigungselemente und zu einem Lösen während des Betriebs.
1.2 Verformung dünnwandiger und schlanker Bauteile
In der Automatisierungstechnik kommen häufig dünne Aluminiumbleche, lange Tragbalken und leichte Verbindungskonstruktionen zum Einsatz, um die bewegte Masse zu reduzieren. Diese Bauteile weisen eine geringe Steifigkeit auf, sodass Spannkräfte, Schnittspannungen und die Entlastung von Restspannungen leicht zu Verformungen führen können. Dies führt zu einem häufig auftretenden Problem: Die Bauteile weisen im gespannten Zustand die korrekten Maße auf, liegen jedoch außerhalb der Toleranz, sobald sie gelockert werden.
Eine zu hohe Spannkraft führt zu einer elastischen Verformung des Werkstücks, das nach dem Lösen zurückfedert und Maßabweichungen verursacht. Wird bei einem einzigen Schnitt zu viel Material abgetragen, wird die strukturelle Stabilität dünnwandiger Teile beeinträchtigt und es kommt zu Verformungen. Schlanke Teile mit großem Überhang und ohne Abstützung sind erhöhten Schnittvibrationen ausgesetzt, wodurch Maßgenauigkeit und Oberflächenqualität nur schwer aufrechtzuerhalten sind.
1.3 Geringe Maßkonsistenz zwischen den Chargen
Projekte im Bereich der Automatisierungstechnik verlaufen in der Regel vom Prototyp über Kleinserien bis hin zur regulären Serienfertigung. Die Herstellung eines einzelnen einwandfreien Teils stellt selten die größte Herausforderung dar. Die eigentliche Herausforderung besteht darin, Dutzende oder Hunderte von Teilen mit gleichbleibenden Maßhaltigkeitswerten zu liefern.
Werkzeugverschleiß, Wiederholgenauigkeit der Spannvorrichtungen und Abweichungen im Maschinenzustand wirken sich nach und nach auf die Bearbeitungsergebnisse aus. Eine Endkontrolle allein reicht nicht aus, um diese Probleme an der Quelle zu beheben. Stattdessen ist eine stabile Prozesssteuerung erforderlich, um eine zuverlässige Serienfertigung zu gewährleisten.
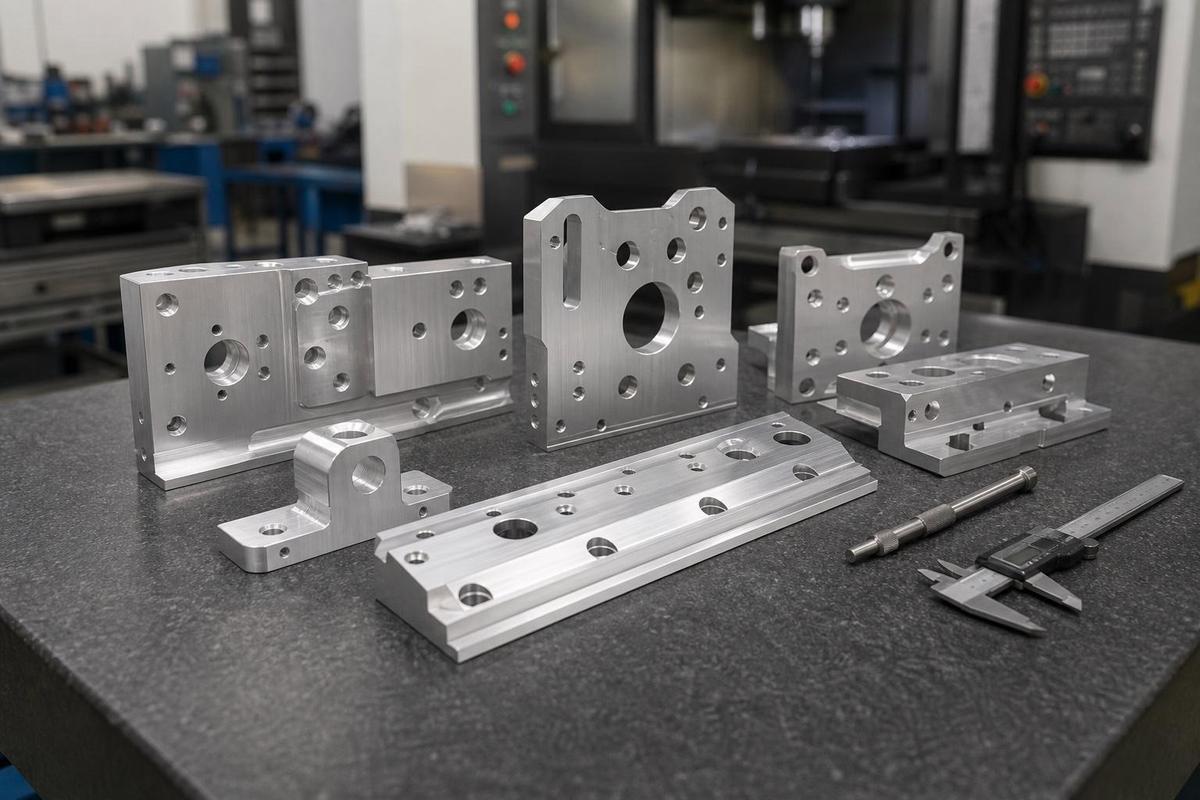
2. Prioritätenmanagement bei der Bearbeitung für verschiedene Kategorien von Automatisierungskomponenten
Es gibt keine universelle Bearbeitungslösung, die für alle Teile gleichermaßen gut geeignet ist. Verschiedene Teiletypen haben unterschiedliche Prioritäten bei der Kernsteuerung. Die bedarfsgerechte Zuweisung von Präzisionsressourcen sorgt für ein ausgewogenes Verhältnis zwischen Qualität und Produktionskosten.
2.1 Befestigungsplatten und Grundplatten: Ebenheit und Lochposition sind entscheidend
Montageplatten und Grundplatten dienen als Installationsgrundlage für gesamte Automatisierungssysteme. Sie tragen Linearführungen, Motoren, Stützsäulen und andere Komponenten. Eine unebene Auflagefläche oder ungenaue Lochpositionen führen zu Montageabweichungen aller darüber liegenden Komponenten.
Bei diesen Bauteilen gehören die Ebenheit großer Flächen, die Positionsgenauigkeit des Lochmusters und die Rechtwinkligkeit der Bezugsebene zu den wichtigsten Kontrollparametern. Nach starkem Materialabtrag muss die Spannungsentlastung kontrolliert werden, um ein Verziehen zu vermeiden. Darüber hinaus müssen die Auswirkungen von Oberflächenbehandlungen wie Eloxieren und Galvanisieren auf die Maße im Vorfeld bei der Prozessplanung berücksichtigt werden.
2.2 Verbindungsblöcke und Stützen: Zuverlässigkeit und Rechtwinkligkeit stehen an erster Stelle
Verbindungsblöcke und Stützsitze befinden sich zwischen zwei Mechanismen und dienen der Kraftübertragung sowie der Positionierung von Bauteilen. Probleme mit diesen Teilen sind selten auf einzelne Maße zurückzuführen. Häufiger resultieren sie aus der relativen Positionsgenauigkeit der beiden Passflächen nach der Montage. Ein zu großes Spiel führt zu Vibrationen und Geräuschen, während ein zu geringes Spiel ein Festfressen der Bewegung verursacht.
Bei der Bearbeitung muss besonderes Augenmerk auf die Positionsgenauigkeit der Bohrungen, die Rechtwinkligkeit der Passflächen und die Maßtoleranzen der Passungen gelegt werden. Dadurch werden eine korrekte Passung und Ausrichtung der miteinander verbundenen Mechanismen gewährleistet.
2.3 Wellen und bewegliche Bauteile: Geometrische Toleranzen bestimmen die Leistung
Drehwellen, Führungswellen und Antriebsstifte stellen extrem hohe Anforderungen an Durchmessertoleranz, Rundlaufgenauigkeit, Rundlaufabweichung und Oberflächenrauheit. Diese Faktoren wirken sich direkt auf die Laufruhe und die Lebensdauer der Anlagen aus. Sind nachfolgende Wärmebehandlungen oder Oberflächenbearbeitungen erforderlich, müssen die durch diese Nachbearbeitungen bedingten Maßänderungen im Voraus berechnet werden.
| Teile-Kategorie | Wichtige Kontrollpunkte bei der Zerspanung | Kernziel der Montage |
|---|---|---|
| Befestigungsplatte / Grundplatte | Ebenheit, Lage des Lochmusters, Rechtwinkligkeit zur Bezugsebene | Stabile, abstandsfreie Montage der Gerätebasis |
| Anschlussblock / Stützsitz | Genauigkeit der Bohrungsposition, Rechtwinkligkeit der Passflächen, Passmaße | Reibungsloser Anschluss mit angemessenem Spiel zwischen den Mechanismen |
| Welle / Antriebsstift | Durchmessertoleranz, Rundlaufgenauigkeit, Rundlaufabweichung, Oberflächenrauheit | Reibungslose, spielfreie Bewegung der beweglichen Bauteile |
| Dünnwandige Halterung / Verbinder | Verformungskontrolle, geometrische Toleranz, Entgraten | Korrekte Montage von Leichtbaukonstruktionen ohne Verformung |
3. Methoden zur lückenlosen Prozesskontrolle zur Reduzierung von Nacharbeiten vom Prototyp bis zur Serienfertigung
Projekte im Bereich der Automatisierungstechnik unterliegen engen Lieferterminen. Das größte Risiko besteht nicht darin, keinen Prototypen herstellen zu können, sondern darin, dass in der Serienfertigung Maßabweichungen festgestellt werden, die umfangreiche Nacharbeiten und Lieferverzögerungen zur Folge haben. Ein dreistufiger Kontrollansatz kann die Nacharbeitsquote in der Produktion erheblich senken.
3.1 Prototypenphase: Validierung der physischen Baugruppe gegenüber einer reinen Maßprüfung
Ein Teil, das die Maßprüfung bestanden hat, kann dennoch zu Montageproblemen führen, wenn es in die eigentliche Maschine eingebaut wird. Dies geschieht, weil sich die Toleranzen einzelner Teile summieren und dadurch die zulässigen Grenzwerte überschreiten können. Aus diesem Grund muss die Validierung von Prototypen über Prüfberichte hinausgehen und umfassende physische Montageprüfungen umfassen.
Überprüfen Sie die Kompatibilität des Lochbildes mit Standardteilen, um kumulierte Maßabweichungen zu ermitteln. Prüfen Sie die Passungsabstände beweglicher Bauteile, um sicherzustellen, dass kein Festklemmen und kein übermäßiges Spiel auftritt. Vergewissern Sie sich nach der Oberflächenbehandlung der endgültigen Maße und des Aussehens. Bewahren Sie schließlich die vollständigen Maßdaten des Erstmusters als Referenz für die anschließende Serienfertigung auf.
3.2 Bearbeitungsprozess: Durch Prüfungen während des Fertigungsprozesses werden Probleme frühzeitig erkannt
Wenn man erst wartet, bis ein Teil vollständig bearbeitet ist, um dann eventuelle Probleme festzustellen, sind alle vorherigen Arbeitsschritte umsonst gewesen. Durch die Einführung von Zwischenkontrollen an entscheidenden Punkten lassen sich unnötige Bearbeitungszeiten und Materialkosten drastisch reduzieren.
Überprüfen Sie die Ebenheit und die Genauigkeit der Bezugsebene unmittelbar nach der Fertigbearbeitung der Bezugsebene, um zu verhindern, dass alle nachfolgenden Maße auf einer fehlerhaften Referenz basieren. Überprüfen Sie den Bohrungsdurchmesser und die Position nach der Bearbeitung kritischer Bohrungen, damit Abweichungen umgehend korrigiert werden können. Überprüfen Sie kritische Passmaße vor den abschließenden Endbearbeitungsschritten.
3.3 Serienfertigung: Stabile Prozesse gewährleisten die Konsistenz der Chargen
Bei langen Produktionsserien führen Werkzeugverschleiß, Versatz der Spannvorrichtungen und thermische Verformungen der Maschine zu Maßabweichungen. Eine gleichbleibende Produktionsqualität lässt sich nur durch eine standardisierte Prozesssteuerung erreichen.
Legen Sie Abtastfrequenzen für kritische Maße fest, um den Verschleißverlauf der Werkzeuge in Echtzeit zu überwachen. Kalibrieren Sie die Wiederholgenauigkeit der Vorrichtung regelmäßig, um über alle Chargen hinweg konsistente Referenzwerte zu gewährleisten. Setzen Sie die statistische Prozesskontrolle (SPC) ein, um Abweichungen bei den Maßen frühzeitig zu erkennen und Prozesse proaktiv anzupassen.
4. Wesentliche Auswahlkriterien für Lieferanten im Bereich der automatisierten Bearbeitung von Bauteilen
Für Hersteller von Automatisierungstechnik sind Zulieferer im Bereich der Zerspanung langfristige Partner und nicht bloße Auftragsfertiger. Die Auswahl sollte nicht allein vom Preis abhängen. Drei Kernkompetenzen verdienen eine genaue Prüfung.
4.1 Technisches Verständnis und Kommunikationsfähigkeit
Ein qualifizierter Zulieferer versteht die hinter den Zeichnungen stehende Montage-Logik und erkennt proaktiv kritische Maße sowie potenzielle Risiken. Er kann zwischen allgemeinen Maßen und kritischen Passmaßen unterscheiden und entsprechend unterschiedliche Kontrollstufen anwenden.
Außerdem können sie Bearbeitungsrisiken bei dünnen Wänden, tiefen Nuten und schlanken Bauteilen vorhersehen und praktische Vorschläge zur DFM-Optimierung unterbreiten. Bei Änderungen an den Zeichnungen reagieren sie schnell und bewerten die Auswirkungen auf den Prozess sowie die erforderlichen Anpassungen der Vorlaufzeiten klar und deutlich.
4.2 Integrierte Bearbeitungs- und Prüffunktionen
Unterschiedliche Bauteile erfordern unterschiedliche Verfahren und Prüfmethoden. Die Leistungsfähigkeit eines Lieferanten bestimmt unmittelbar die Eignung der Bauteile und die Produktionsstabilität.
Prüfen Sie zunächst das Materialspektrum und ob die Verarbeitungsverfahren für Aluminium, Kohlenstoffstahl und Edelstahl ausgereift sind. Vergewissern Sie sich, ob die internen Kapazitäten das Fräsen, Drehen und die Oberflächenbehandlung abdecken, um Fehler durch die Vergabe von Unteraufträgen zu vermeiden. Vergewissern Sie sich außerdem, dass die Prüfkapazitäten geometrische Toleranzen wie Bohrungslage, Ebenheit und Konzentrizität abdecken und nicht nur grundlegende lineare Maße.
4.3 Fähigkeit zur stabilen Lieferung von Chargen
Automatisierungsanlagen sorgen für einen kontinuierlichen Bedarf an Ersatzteilen und Produktionsaufträgen. Bei Nachbestellungen ist die Konsistenz von Charge zu Charge wichtiger als die perfekte Qualität einzelner Teile.
Stellen Sie sicher, dass der Lieferant über ein lückenloses Qualitätssicherungssystem verfügt, das die Erstmusterprüfung, die Stichprobenprüfung während des Fertigungsprozesses und die Endkontrolle umfasst. Überprüfen Sie, ob der Lieferant in der Lage ist, Folgeaufträge zu bearbeiten, und stellen Sie sicher, dass die Maßhaltigkeit über alle Chargen hinweg gewährleistet ist. Prüfen Sie außerdem, ob die Lieferzeiten stabil genug sind, um den Zeitplänen für die Montage der Anlagen gerecht zu werden.
Schlussfolgerung
Komponenten für die industrielle Automatisierung mögen zwar klein sein, doch sie haben direkten Einfluss auf die Gesamteffizienz der Anlagenmontage, die Betriebsgenauigkeit und die Lebensdauer. Nur durch einen montageorientierten Ansatz und die Qualitätssicherung über den gesamten Arbeitsablauf hinweg – von der Prototypenvalidierung über die Prozesssteuerung bis hin zur Serienfertigung – können Hersteller Nacharbeiten reduzieren und die Effizienz an der Quelle verbessern.
PartsMastery verfügt über fundiertes Fachwissen im Bereich der Präzisionsbearbeitung für die industrielle Automatisierung. Mit umfassenden hauseigenen CNC-Fräs-, CNC-Dreh- und Qualitätsprüfsystemen bieten wir die Fertigung maßgeschneiderter Komponenten, die auf unterschiedliche Werkstoffe, Geometrien und Genauigkeitsanforderungen zugeschnitten sind. Wir begleiten den gesamten Projektlebenszyklus von der Prototypenentwicklung bis zur Serienfertigung und unterstützen Kunden aus dem Bereich der Automatisierungstechnik dabei, ihre Montagezyklen zu verkürzen und die Zuverlässigkeit ihrer Anlagen zu verbessern.