



Os corpos das válvulas de óleo são componentes essenciais que suportam pressão nos sistemas de transporte e controlo de petróleo e gás, e a qualidade do seu fabrico determina diretamente a segurança e o desempenho de vedação das operações das condutas. Existe um equívoco comum na indústria que dá prioridade à precisão dimensional em detrimento da preparação das peças em bruto e do controlo do processo. Na verdade, os corpos de válvula qualificados não são simplesmente moldados por corte CNC. Exigem uma cadeia de processos completa que integre a conformação das peças em bruto, a maquinagem de precisão, os ensaios não destrutivos e a verificação da pressão, para cumprir os requisitos de serviço a longo prazo em condições adversas, tais como alta pressão e forte corrosão.
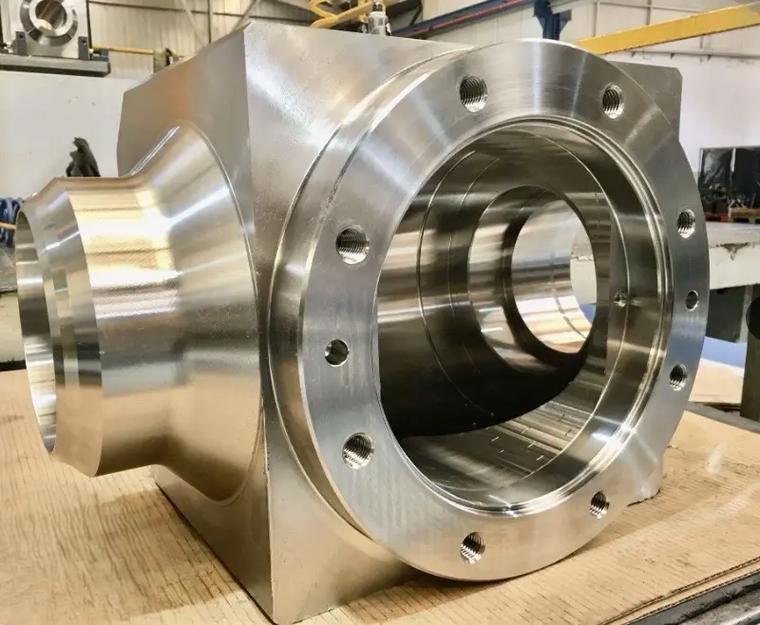
Lógica do processo principal na fabricação do corpo da válvula de óleo
1. A conformação de peças em bruto como base do desempenho em condições de pressão
O desempenho em serviço dos corpos de válvulas de óleo de alta pressão depende, em primeiro lugar, da qualidade da conformação da peça em bruto, e não das operações de corte subsequentes. Com base na classificação de pressão, na complexidade estrutural e nas normas aplicáveis, as peças em bruto dos corpos de válvulas dividem-se principalmente em duas vias de processo: forjamento e fundição.
Os corpos de válvula forjados refinam os grãos metálicos através de processos de forjamento, melhorando a densidade do material e as propriedades mecânicas globais. São adequados para condições de trabalho adversas, com alta pressão e elevadas cargas de impacto, e constituem a escolha predominante para válvulas de cabeças de poço e de condutas de recolha de alta pressão. Os corpos de válvula fundidos permitem formar integralmente passagens de fluxo complexas, cavidades com formas especiais e estruturas integradas, reduzindo significativamente a dificuldade de maquinagem e a perda de material associadas a geometrias internas complexas. São adequados para aplicações em válvulas de média e baixa pressão, de grande diâmetro e com fluxos múltiplos.
Antes de entrar no processo de maquinagem, todas as peças em bruto devem ser submetidas a uma verificação da classe do material, a uma inspeção por amostragem das dimensões geométricas e a uma inspeção da qualidade da superfície. As classes de pressão especiais exigem também ensaios não destrutivos adicionais na fase de peça em bruto, para eliminar na origem os riscos de defeitos internos.
2. A maquinagem CNC centra-se nas estruturas-chave de suporte de pressão e de vedação
A partir de peças em bruto qualificadas, a maquinagem CNC de precisão é responsável pela obtenção das dimensões críticas e das estruturas funcionais do corpo da válvula. Os principais elementos de maquinagem incluem as superfícies de ligação das flanges, as cavidades da válvula, as posições dos orifícios dos parafusos, as ranhuras de vedação e as superfícies de contacto da sede da válvula.
O processo de maquinagem deve ser organizado em fases de desbaste, semi-acabamento e acabamento, com especial atenção ao controlo da deformação causada pelo corte em áreas de paredes finas, à distribuição uniforme da margem de maquinagem e à tolerância dimensional das superfícies críticas. A precisão estável da maquinagem constitui a base geométrica para a montagem subsequente do corpo da válvula, o ajuste das juntas de vedação e os ensaios de pressão.
3. Os sistemas de materiais e de inspeção exigem um planeamento prévio
Os materiais mais comuns para os corpos das válvulas de óleo incluem aço ao carbono, aço-liga, aço inoxidável e ligas especiais resistentes à corrosão. A seleção do material deve estar de acordo com as propriedades do fluido, a temperatura de funcionamento, a pressão nominal e a vida útil prevista. Uma solução completa de fabrico do corpo da válvula deve planear a preparação das peças em bruto, a maquinagem mecânica e a verificação da qualidade como um processo contínuo, em vez de procedimentos separados e independentes.
| Tipo de corpo da válvula | Solução recomendada para a indústria transformadora | Pontos-chave de controlo |
|---|---|---|
| Válvulas de serviço de alta pressão | Peça forjada + usinagem CNC de precisão | Granulometria da peça em bruto, propriedades mecânicas do material, tolerância dimensional crítica |
| Válvulas com percurso de fluxo complexo | Peça fundida em bruto + usinagem CNC de precisão | Integridade interna da peça fundida, regularidade do canal de fluxo, tolerância geométrica |
| Válvulas de ligação de alta precisão | Fresagem/torneamento CNC de precisão | Planicidade da flange, precisão de indexação da posição dos orifícios, tolerância de ajuste |
| Válvulas com estrutura de vedação | Maquinação de precisão + tratamento de reforço superficial | Rugosidade da ranhura de vedação, superfície de contacto da sede da válvula, dureza da superfície |
| Verificação da entrega do produto acabado | Ensaio não destrutivo (END) + ensaio hidrostático/de estanqueidade | Defeitos internos, integridade das paredes sob pressão, fugas nas vedações |
Como a usinagem CNC garante a consistência na produção em série
1. Peças em bruto qualificadas como ponto de partida da maquinação
Os corpos de válvulas sujeitos a pressão não podem ser simplesmente equiparados a “blocos de metal com usinagem intensiva”. O corte direto a partir de barras não consegue satisfazer os requisitos de desempenho mecânico exigidos pelas condições de trabalho a alta pressão. São necessárias três verificações prévias antes do processamento formal: verificar a consistência do tipo de material, das condições de tratamento térmico e dos documentos de certificação do material; medir novamente as dimensões da peça em bruto e a margem de usinagem para determinar os pontos de referência de fixação e usinagem; planear procedimentos de usinagem razoáveis e a distribuição das margens para as principais áreas sujeitas a pressão.
Este fluxo de processo, que consiste em “moldar primeiro a peça em bruto e, em seguida, proceder à usinagem de precisão”, está em conformidade com a lógica de fabrico das válvulas de pressão.
2. O controlo estável do processo reduz o desvio dimensional entre lotes
Após a entrada na fase de maquinagem CNC, dimensões-chave como o diâmetro do furo, o espaçamento entre furos, a planicidade da flange e a coaxialidade da sede da válvula exigem um controlo rigoroso do processo. Procedimentos de maquinagem normalizados, parâmetros de corte otimizados, inspeção da primeira peça e inspeção de controlo durante o processo podem reduzir eficazmente a flutuação dimensional entre lotes.
No caso de corpos de válvulas com estruturas complexas, é igualmente necessário ter em conta a deformação por tensão dos dispositivos de fixação e a compensação dinâmica do desgaste das ferramentas. Através da otimização contínua dos dados do processo, é possível reduzir a taxa de retrabalho dos lotes e minimizar a carga de trabalho associada aos ajustes de montagem no local.
3. Os ensaios não destrutivos não podem ser substituídos pela inspeção dimensional
Os corpos das válvulas são componentes sujeitos a pressão. As inspeções dimensionais, tais como a medição por coordenadas ou a amostragem com paquímetro, por si só não conseguem detetar potenciais defeitos internos, como porosidade, fissuras e inclusões. De acordo com o tipo de material e as normas do produto, devem ser selecionados os métodos de ensaio não destrutivos adequados:
- Ensaio por Partículas Magnéticas (MPT): Aplicável a materiais ferromagnéticos, permitindo a deteção de fissuras superficiais e subsuperficiais, inclusões e outros defeitos;
- Ensaios por ultrassons (UT): Elevada capacidade de penetração, utilizados para detetar defeitos volumétricos internos e delaminação;
- Ensaios por penetração (PT) e ensaios radiográficos (RT): ensaios complementares, de acordo com as normas específicas do produto e os requisitos do cliente.
Os métodos de ensaio e os critérios de aceitação devem corresponder rigorosamente às normas de conceção do produto e às especificações do setor.
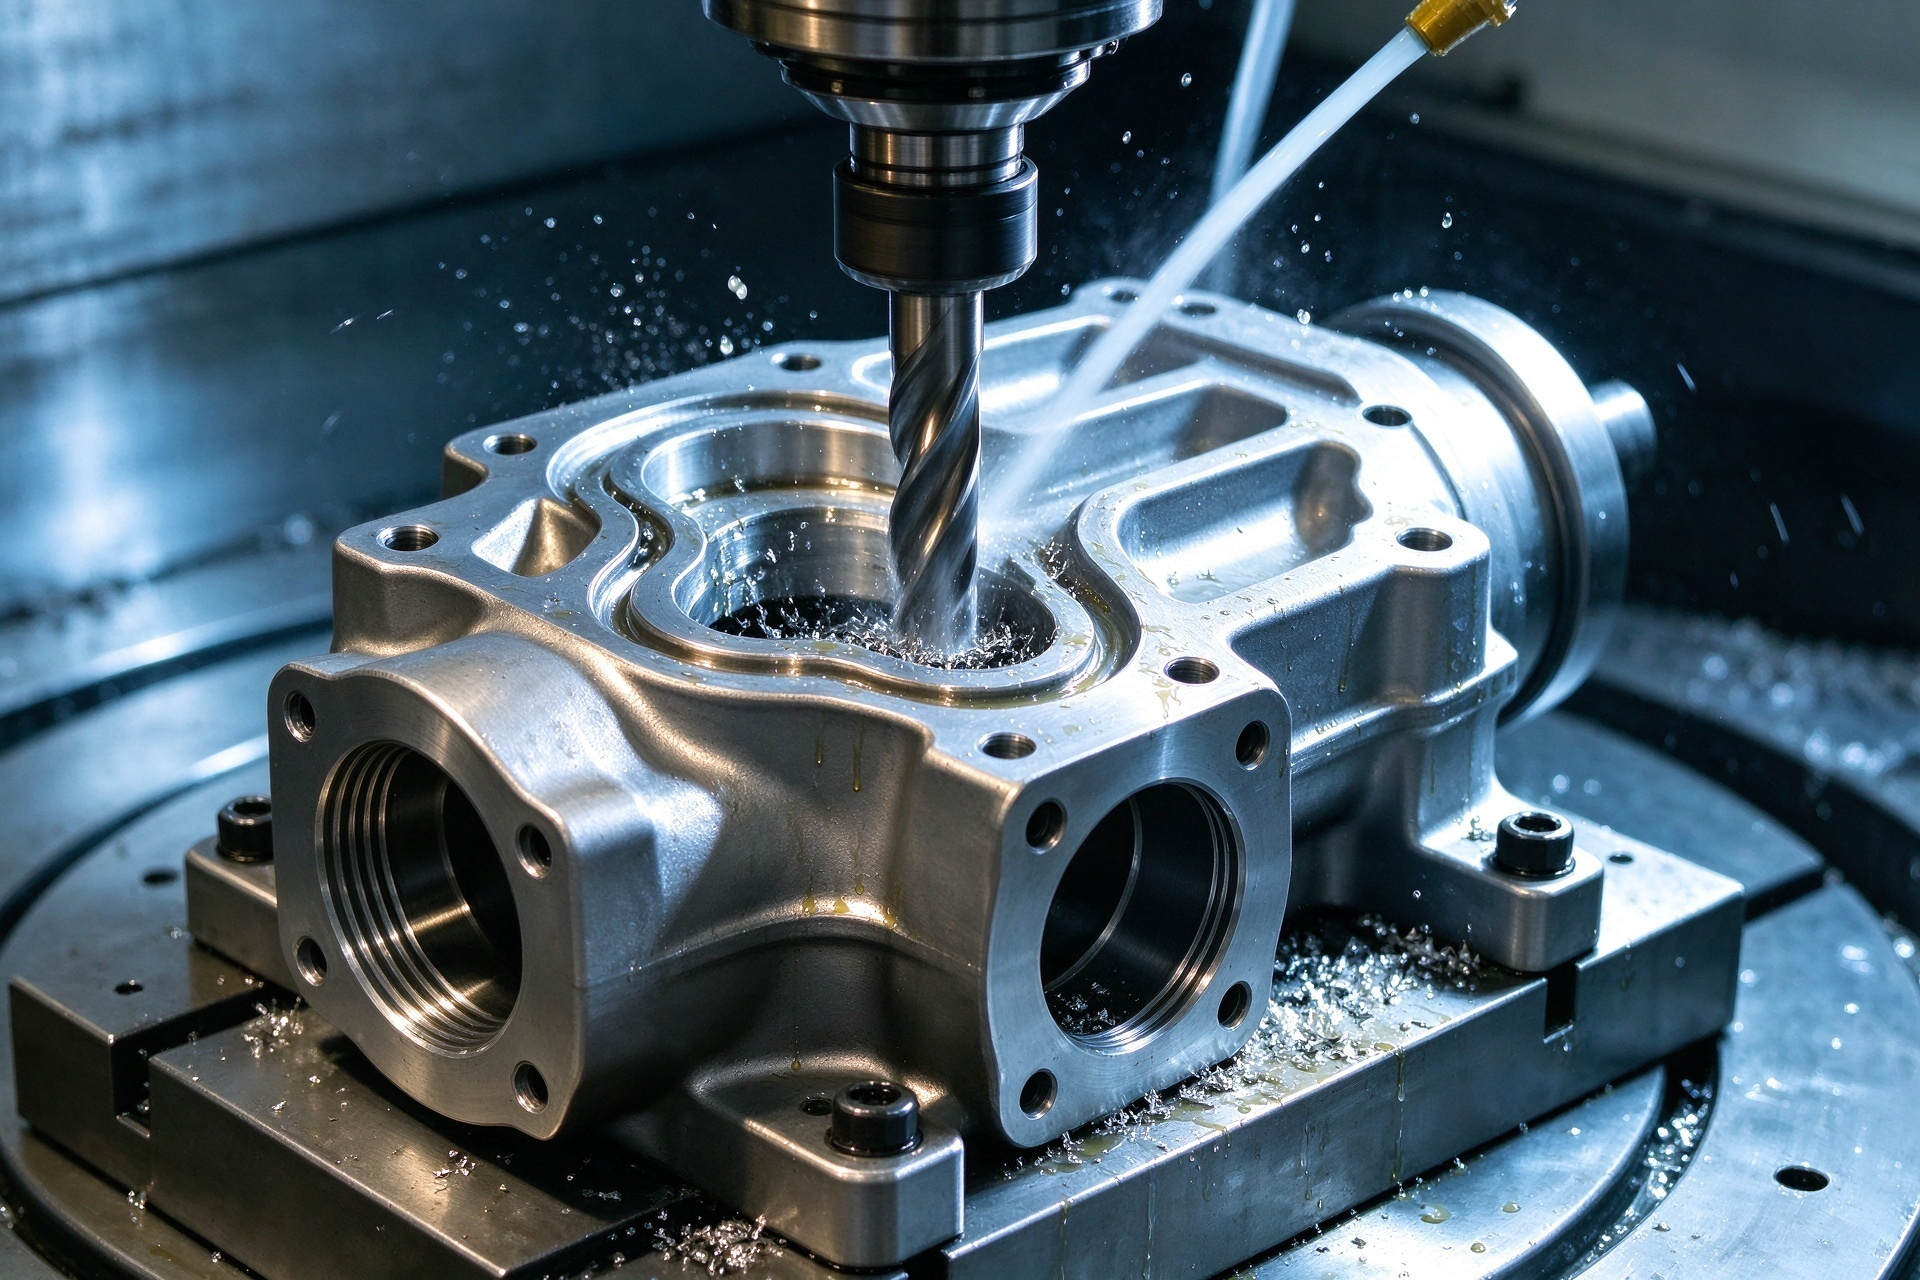
Sistema de verificação da qualidade de espectro completo para corpos de válvulas acabados
1. O ensaio hidrostático verifica a integridade das paredes sob pressão
O ensaio de resistência hidrostática é o principal elemento de inspeção dos corpos das válvulas de óleo antes da entrega, utilizado para verificar a integridade estrutural e a capacidade de resistência à pressão da zona de pressão do corpo da válvula. O ensaio deve definir parâmetros com base nas normas correspondentes e nos requisitos da encomenda, especificar a pressão de ensaio, o meio de ensaio, a duração da manutenção da pressão e os critérios de aceitação, e monitorizar o corpo da válvula quanto a fugas, deformação plástica ou ruído anormal ao longo de todo o processo.
Os ensaios hidrostáticos permitem verificar eficazmente a adequação do projeto e a qualidade de fabrico dos corpos das válvulas, constituindo a garantia fundamental para o funcionamento seguro das válvulas sob pressão.
2. Verificação especial do desempenho da vedação e do fecho
A elevada precisão de maquinagem do corpo da válvula não significa que a válvula montada apresente um desempenho de vedação adequado. Após a conclusão da montagem da válvula, devem ser realizados vários ensaios de desempenho de acordo com as normas: o ensaio de vedação a baixa pressão verifica o desempenho de ajuste da superfície de vedação em condições de baixa pressão; o ensaio de estanqueidade a alta pressão avalia a fiabilidade da estanqueidade sob a pressão nominal de funcionamento; o ensaio de contrapressão verifica a capacidade de estanqueidade inversa das válvulas com estruturas de contrapressão; o ensaio da taxa de fuga deteta quantitativamente o nível de fuga dos pares de vedação, de acordo com as normas.
Os itens de ensaio para os diferentes tipos de válvulas devem estar em conformidade com as normas de produto correspondentes e com os requisitos técnicos do cliente.
3. Rastreabilidade da qualidade dos documentos ao longo de toda a cadeia de abastecimento
No que diz respeito ao fornecimento de corpos de válvulas em projetos de petróleo e gás, a rastreabilidade da qualidade é tão importante quanto o próprio desempenho do produto. Um pacote completo de documentação de qualidade inclui normalmente: certificação das matérias-primas e relatórios de tratamento térmico; registos de inspeção à entrada das peças em bruto; relatórios de inspeção dimensional essenciais e dados de tolerância geométrica; relatórios de ensaios não destrutivos (incluindo posições de ensaio, normas e conclusões); registos originais de ensaios hidrostáticos e ensaios de estanqueidade.
Um sistema completo de rastreabilidade da qualidade ajuda os proprietários a confirmar o estado de fabrico ao longo de todo o processo dos corpos das válvulas e constitui uma base para a operação, manutenção e avaliação da vida útil subsequentes.
Critérios de seleção para fornecedores de corpos de válvulas de óleo de alta precisão
1. Sinergia entre as capacidades de usinagem em peças em bruto e de usinagem CNC
Ao avaliar um fornecedor de corpos de válvulas, o número de máquinas-ferramentas CNC, por si só, não deve servir de base. O essencial é a sua capacidade de coordenar os processos de preparação das peças em bruto e de maquinagem. Um fornecedor qualificado deve estar familiarizado com as características das margens de usinagem, a lógica de seleção de pontos de referência e os esquemas de fixação de diferentes peças em bruto, tais como peças fundidas e forjadas, e deve ser capaz de definir o percurso de usinagem ideal de acordo com a estrutura do corpo da válvula.
No caso de protótipos de I&D e de produtos personalizados não normalizados, a conformação rápida por CNC a partir de barras sólidas pode ser utilizada como método de verificação do projeto, mas é importante esclarecer que não é equivalente ao processo de produção em série de corpos de válvulas de alta pressão.
2. Qualificações completas em inspeção e ensaio
Os fornecedores devem definir limites claros relativamente à capacidade de inspeção, especificar os itens sujeitos a autoinspeção interna e os itens sujeitos a inspeção por terceiros com autoridade, e emitir os relatórios correspondentes sempre que tal for solicitado. Pontos-chave a verificar durante a seleção: se os ensaios não destrutivos (END), tais como ensaios por partículas magnéticas, ultrassónicos, por penetração e radiográficos, abrangem os requisitos do produto e se o pessoal responsável pelos ensaios está qualificado; se as normas de implementação e as condições de aceitação dos ensaios hidrostáticos e de estanqueidade cumprem as especificações do setor; se os dados relativos aos materiais, dimensões, inspeção e ensaios apresentam uma correspondência completa e rastreável.
3. Capacidade de prestação de serviços de coordenação da produção ao longo de todo o processo
Um fornecedor ideal de corpos de válvulas deve prestar serviços de fabrico que abranjam toda a cadeia de produção, incluindo todas as etapas de personalização de peças em bruto, maquinagem de precisão, tratamento de superfícies, inspeção de qualidade, testes de desempenho e entrega de documentação, e deve ser capaz de propor soluções de processo adequadas em função da estrutura, do material e da pressão nominal.
Os serviços integrados ao longo de todo o processo podem reduzir os custos e os riscos associados à comunicação entre vários fornecedores, bem como melhorar significativamente a eficiência geral na execução do projeto e a estabilidade da qualidade.
O fabrico de corpos de válvulas de óleo de alta pressão é um processo de engenharia sistemático que integra a conformação de materiais, a maquinagem de precisão e a verificação da qualidade. A falta de controlo em qualquer etapa pode ocultar riscos de segurança operacional. Só através do estabelecimento de um sistema de controlo que abranja todo o processo, desde a peça em bruto até ao produto acabado, é que podemos produzir continuamente corpos de válvulas de alta qualidade, capazes de resistir às condições de trabalho exigentes da indústria do petróleo e do gás.
A PartsMastery é especializada em serviços de maquinagem CNC de alta precisão de corpos de válvulas para a indústria do petróleo e do gás. Dispomos de recursos sinérgicos de peças em bruto forjadas e fundidas, capacidade de maquinagem CNC multieixos e um sistema completo de inspeção e ensaio, apoiando o desenvolvimento de protótipos, a personalização de pequenos lotes e a produção em massa em grande escala. Fornecemos soluções de maquinagem personalizadas com base em desenhos de produtos, classificações de pressão, tipos de válvulas e especificações de projeto, e coordenamos todo o processo de maquinagem, inspeção e entrega através de um sistema unificado de gestão de projetos, ajudando os clientes a reduzir os custos de gestão da cadeia de abastecimento e a melhorar a estabilidade da qualidade dos produtos.