



Les corps de vannes hydrauliques constituent des composants essentiels soumis à la pression dans les systèmes de transport et de contrôle du pétrole et du gaz, et leur qualité de fabrication détermine directement la sécurité et l’étanchéité des opérations sur les conduites. Il existe une idée fausse répandue dans le secteur, qui consiste à privilégier la précision dimensionnelle au détriment de la préparation des ébauches et du contrôle des processus. En réalité, les corps de vannes conformes aux normes ne sont pas simplement façonnés par découpe CNC. Ils nécessitent une chaîne de processus complète intégrant le formage des ébauches, l'usinage de précision, les essais non destructifs et la vérification de la résistance à la pression, afin de répondre aux exigences de fonctionnement à long terme dans des conditions difficiles, telles que la haute pression et une forte corrosion.
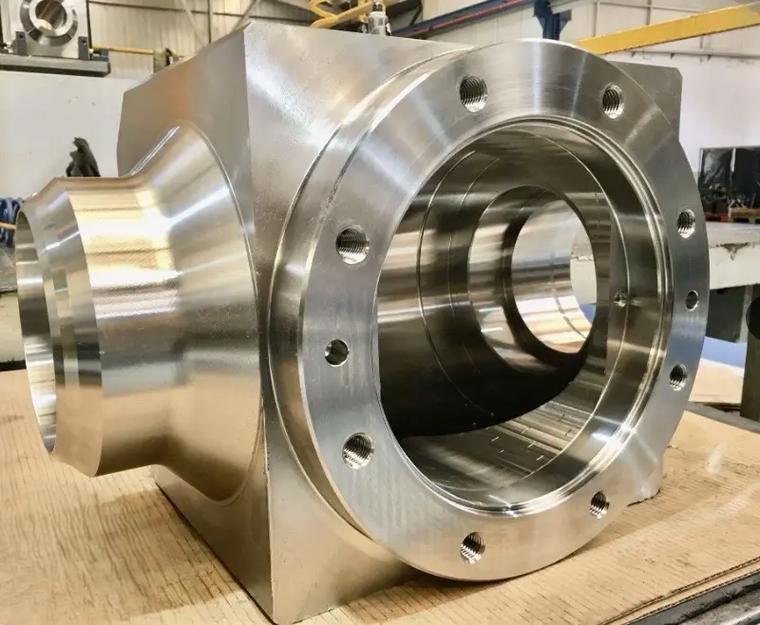
Logique des processus clés de la fabrication des corps de vannes à huile
1. Le formage à froid, fondement des performances en matière de résistance à la pression
Les performances en service des corps de vannes à huile haute pression dépendent avant tout de la qualité du formage des ébauches, et non des opérations d'usinage ultérieures. En fonction de la pression nominale, de la complexité structurelle et des normes applicables, les ébauches de corps de vannes sont principalement issues de deux procédés : le forgeage et la fonderie.
Les corps de vannes forgés permettent d'affiner le grain du métal grâce aux procédés de forgeage, améliorant ainsi la densité du matériau et ses propriétés mécaniques globales. Ils sont adaptés aux conditions de fonctionnement difficiles, caractérisées par une pression élevée et des charges d'impact importantes, et constituent le choix privilégié pour les vannes de tête de puits et de conduites collectrices à haute pression. Les corps de vannes moulés permettent de former d'un seul tenant des passages d'écoulement complexes, des cavités de forme spéciale et des structures intégrées, ce qui réduit considérablement la difficulté d'usinage et la perte de matière liée aux géométries internes complexes. Ils conviennent aux applications de vannes à moyenne et basse pression, de grand diamètre et à flux multiples.
Avant d'entrer dans le processus d'usinage, toutes les ébauches doivent faire l'objet d'une vérification de la nuance du matériau, d'un contrôle par échantillonnage des cotes géométriques et d'un contrôle de la qualité de surface. Les pressions nominales spécifiques nécessitent également des essais non destructifs supplémentaires au stade de l'ébauche afin d'éliminer à la source les risques de défauts internes.
2. L'usinage CNC se concentre sur les structures clés de support de pression et d'étanchéité
À partir d'ébauches conformes, l'usinage CNC de précision permet de réaliser les cotes critiques et les structures fonctionnelles du corps de vanne. Les principaux éléments usinés comprennent les surfaces de raccordement des brides, les cavités de la vanne, l'emplacement des trous de boulons, les rainures d'étanchéité et les surfaces d'appui des sièges de vanne.
Le processus d'usinage doit être organisé en plusieurs étapes : ébauche, semi-finition et finition, en mettant l'accent sur le contrôle des déformations de coupe dans les zones à parois minces, la répartition uniforme de la surépaisseur d'usinage et les tolérances dimensionnelles des surfaces critiques. Une précision d'usinage stable constitue la base géométrique nécessaire à l'assemblage ultérieur du corps de vanne, à l'ajustement des joints d'étanchéité et aux essais de pression.
3. Les systèmes de gestion des matériaux et de contrôle nécessitent une planification préalable
Les matériaux couramment utilisés pour les corps de vannes à huile sont notamment l'acier au carbone, l'acier allié, l'acier inoxydable et les alliages spéciaux résistants à la corrosion. Le choix du matériau doit être adapté aux propriétés du fluide, à la température de service, à la pression nominale et à la durée de vie prévue. Une solution complète de fabrication de corps de vannes doit envisager la préparation des ébauches, l'usinage mécanique et le contrôle qualité comme un processus continu, plutôt que comme des procédures distinctes et indépendantes.
| Type de corps de vanne | Solution de fabrication recommandée | Points de contrôle clés |
|---|---|---|
| Vannes de service haute pression | Ébauche forgée + usinage CNC de précision | Granulométrie de la pièce brute, propriétés mécaniques du matériau, tolérance dimensionnelle critique |
| Vannes à parcours d'écoulement complexe | Pièce brute moulée + usinage CNC de précision | Intégrité interne de la pièce moulée, régularité des canaux d'écoulement, tolérance géométrique |
| Vannes de raccordement de haute précision | Fraisage et tournage de précision par commande numérique (CNC) | Planéité des brides, précision d'indexation de la position des trous, tolérance d'ajustage |
| Vannes à structure d'étanchéité | Usinage de précision + traitement de renforcement de surface | Rugosité de la rainure d'étanchéité, surface d'appui du siège de soupape, dureté de surface |
| Vérification de la livraison du produit fini | Contrôle non destructif + essai hydrostatique/d'étanchéité | Défauts internes, intégrité des parois sous pression, fuites au niveau des joints d'étanchéité |
Comment l'usinage CNC garantit la cohérence de la production en série
1. Les ébauches conformes : le point de départ de l'usinage
Les corps de vannes soumis à la pression ne peuvent pas être simplement assimilés à de “ blocs métalliques fortement usinés ”. L'usinage direct à partir de barres ne permet pas de répondre aux exigences de performances mécaniques requises dans des conditions de fonctionnement à haute pression. Trois vérifications préalables sont nécessaires avant le traitement proprement dit : vérifier la cohérence de la nuance du matériau, des conditions de traitement thermique et des documents de certification du matériau ; mesurer à nouveau les dimensions des ébauches clés et les surépaisseurs d’usinage afin de déterminer les repères de serrage et d’usinage ; planifier des procédures d’usinage raisonnables et la répartition des surépaisseurs pour les zones clés soumises à la pression.
Ce processus, qui consiste à “ former d'abord l'ébauche, puis à l'usiner avec précision ”, s'inscrit dans la logique de fabrication des vannes sous pression.
2. Un contrôle stable des processus réduit les écarts dimensionnels d'un lot à l'autre
Une fois la phase d'usinage CNC entamée, les dimensions clés telles que le diamètre d'alésage, l'espacement des trous, la planéité de la bride et la coaxialité du siège de soupape nécessitent un contrôle rigoureux du processus. Des procédures d'usinage normalisées, des paramètres de coupe optimisés, un contrôle de la première pièce et des contrôles de routine en cours de fabrication permettent de réduire efficacement les variations dimensionnelles d'un lot à l'autre.
Pour les corps de vannes à la structure complexe, il est également nécessaire de prendre en compte la déformation sous contrainte des gabarits ainsi que la compensation dynamique de l'usure des outils. Grâce à l'optimisation continue des données de processus, il est possible de réduire le taux de retouche des lots et de minimiser la charge de travail liée aux ajustements lors de l'assemblage sur site.
3. Les essais non destructifs ne peuvent pas être remplacés par un contrôle dimensionnel
Les corps de vannes sont des composants soumis à la pression. Les contrôles dimensionnels, tels que la mesure par coordonnées ou l'échantillonnage au pied à coulisse, ne permettent pas à eux seuls de détecter d'éventuels défauts internes tels que la porosité, les fissures et les inclusions. En fonction du type de matériau et des normes applicables au produit, il convient de choisir les méthodes d'essais non destructifs appropriées :
- Contrôle par particules magnétiques (MPT) : applicable aux matériaux ferromagnétiques, permet de détecter les fissures superficielles et proches de la surface, les inclusions et autres défauts ;
- Contrôle par ultrasons (UT) : grande capacité de pénétration, utilisé pour détecter les défauts volumétriques internes et la délamination ;
- Contrôle par ressuage (PT) et contrôle radiographique (RT) : essais complémentaires réalisés conformément aux normes spécifiques aux produits et aux exigences des clients.
Les méthodes d'essai et les critères d'acceptation doivent correspondre strictement aux normes de conception des produits et aux spécifications du secteur.
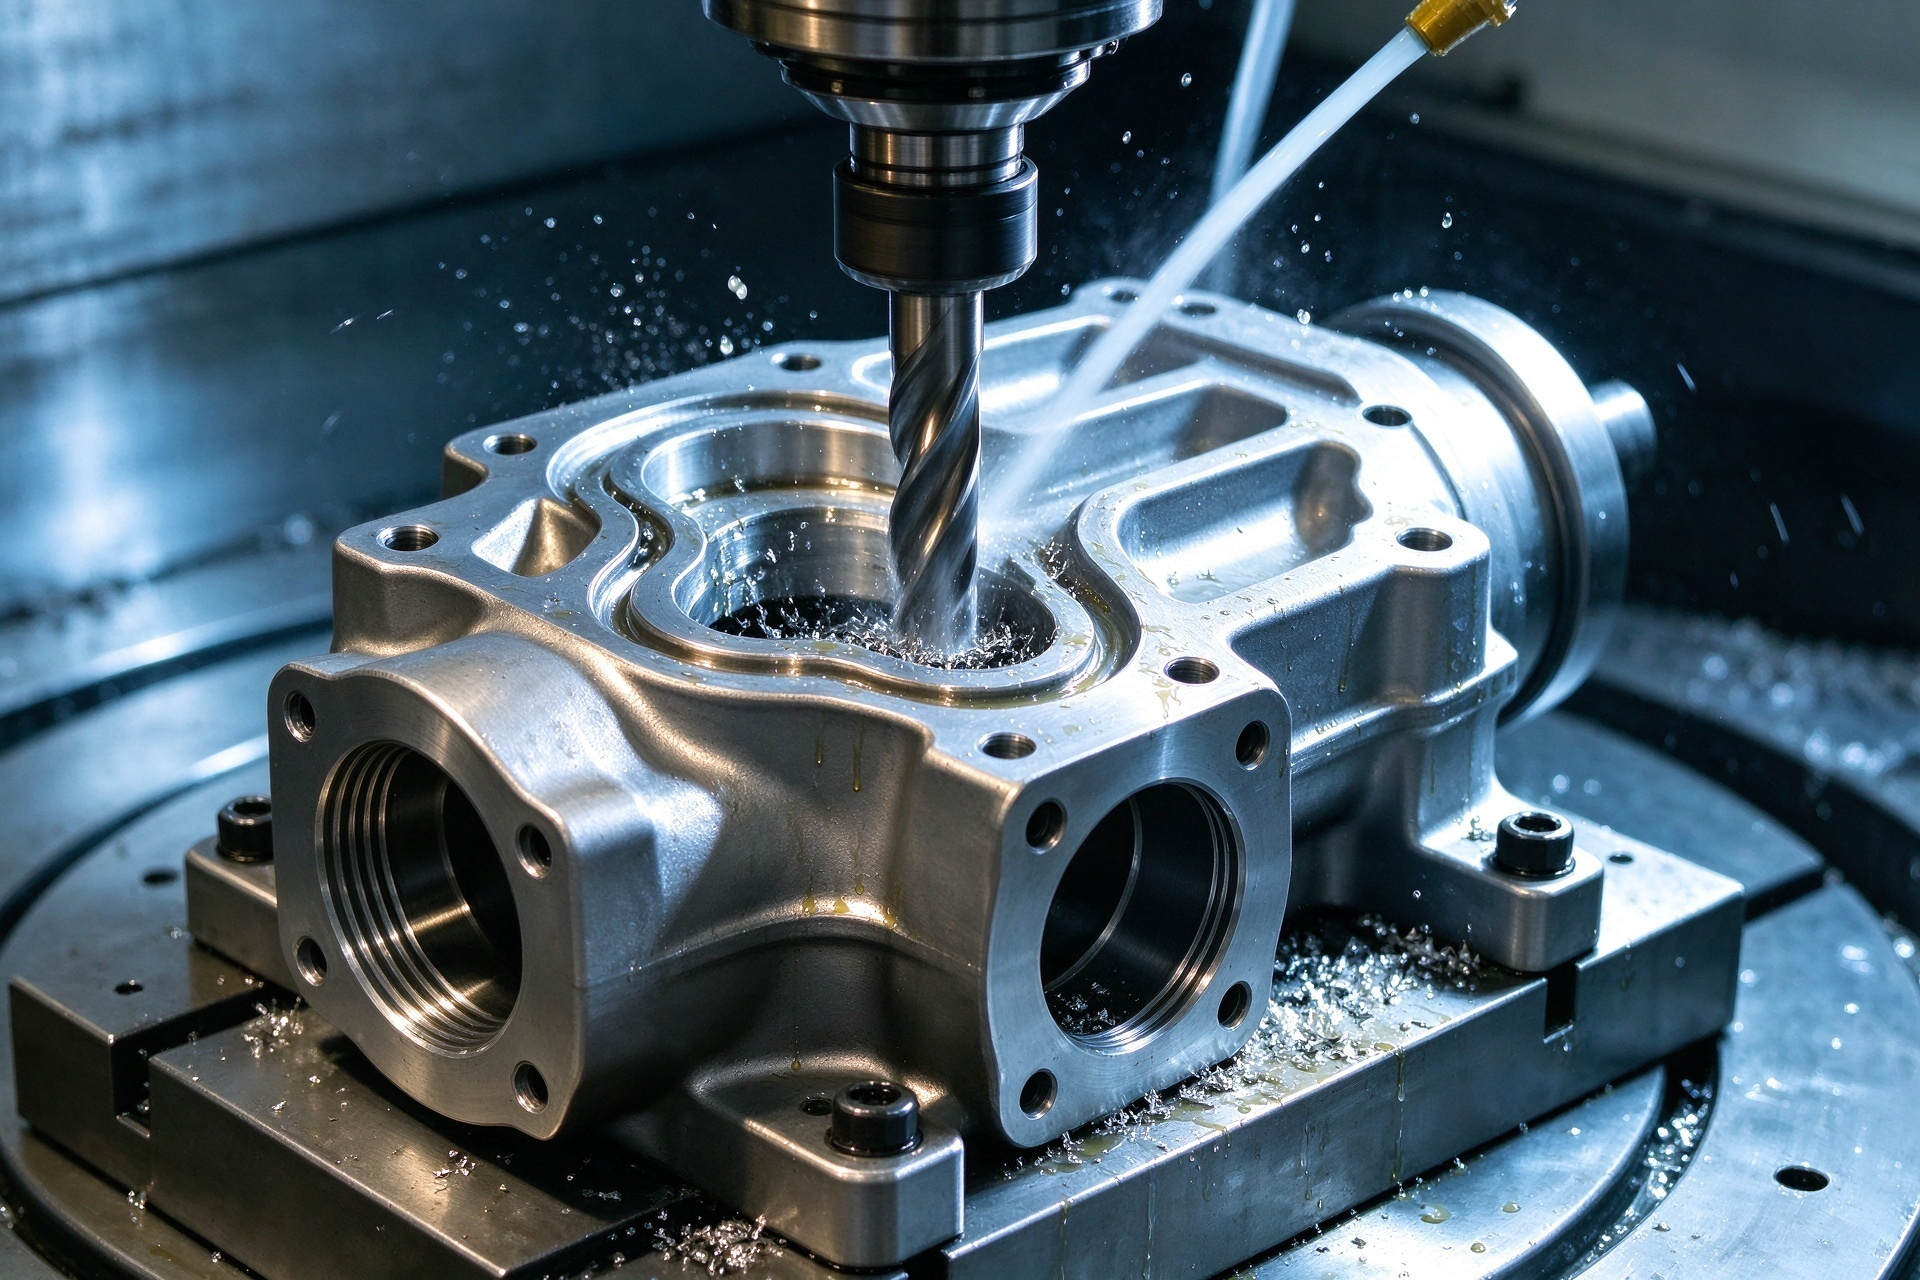
Système de contrôle qualité à spectre complet pour les corps de vanne finis
1. L'essai hydrostatique permet de vérifier l'intégrité des parois sous pression
L'essai de résistance hydrostatique constitue l'élément central du contrôle des corps de vannes à huile avant leur livraison ; il sert à vérifier l'intégrité structurelle et la capacité de résistance à la pression de l'enveloppe sous pression du corps de vanne. L'essai doit définir des paramètres conformes aux normes applicables et aux exigences de la commande, préciser la pression d'essai, le fluide d'essai, la durée de maintien de la pression et les critères de réception, et surveiller le corps de vanne tout au long du processus afin de détecter d'éventuelles fuites, déformations plastiques ou bruits anormaux.
Les essais hydrostatiques permettent de vérifier efficacement la pertinence de la conception et la qualité de fabrication des corps de vannes ; ils constituent la garantie fondamentale du fonctionnement en toute sécurité des vannes sous pression.
2. Vérification spécifique de l'étanchéité et des performances de fermeture
La grande précision d'usinage du corps de vanne ne garantit pas que la vanne assemblée présente des performances d'étanchéité conformes aux exigences. Une fois l'assemblage de la vanne terminé, plusieurs essais de performance doivent être effectués conformément aux normes : l'essai d'étanchéité à basse pression vérifie l'ajustement des surfaces d'étanchéité dans des conditions de basse pression ; l'essai d'étanchéité à haute pression évalue la fiabilité de l'étanchéité à la pression de service nominale ; l'essai de contre-pression vérifie la capacité d'étanchéité en sens inverse des vannes dotées de structures à contre-pression ; l'essai de taux de fuite détecte quantitativement le niveau de fuite des paires d'étanchéité conformément aux normes.
Les éléments d'essai destinés aux différents types de vannes doivent être conformes aux normes de produit correspondantes et aux exigences techniques du client.
3. Traçabilité complète des documents relatifs à la qualité tout au long de la chaîne logistique
Dans le cadre de l'approvisionnement en corps de vannes pour les projets pétroliers et gaziers, la traçabilité de la qualité revêt autant d'importance que les performances du produit lui-même. Un dossier complet de documentation qualité comprend généralement : les certificats des matières premières et les rapports de traitement thermique ; les procès-verbaux de contrôle à la réception des ébauches ; les rapports de contrôle dimensionnel des éléments clés et les données de tolérance géométrique ; les rapports d'essais non destructifs (y compris les positions d'essai, les normes et les conclusions) ; ainsi que les procès-verbaux originaux des essais hydrostatiques et des essais d'étanchéité.
Un système complet de traçabilité de la qualité permet aux propriétaires de vérifier l'état de fabrication des corps de vannes tout au long du processus et sert de base pour leur exploitation, leur maintenance et l'évaluation de leur durée de vie ultérieures.
Critères de sélection des fournisseurs de corps de soupapes d'huile de haute précision
1. Synergie entre les capacités d'usinage à partir de pièces brutes et d'usinage CNC
Lors de l'évaluation d'un fournisseur de corps de vannes, le nombre de machines-outils à commande numérique ne doit pas constituer à lui seul le critère déterminant. L'essentiel réside dans sa capacité à coordonner les processus de préparation des ébauches et d'usinage. Un fournisseur qualifié doit bien connaître les caractéristiques des surépaisseurs d’usinage, la logique de sélection des points de référence et les schémas de serrage des différentes ébauches, telles que les pièces moulées et forgées, et être capable de définir le parcours d’usinage optimal en fonction de la structure du corps de vanne.
Pour les prototypes de R&D et les produits sur mesure non standard, le formage rapide par CNC à partir de barres pleines peut être utilisé comme méthode de vérification de la conception, mais il convient de préciser que ce procédé n’est pas équivalent au processus de production en série des corps de vannes haute pression.
2. Qualifications complètes en matière d'inspection et d'essais
Les fournisseurs doivent définir clairement les limites de leurs capacités d’inspection, préciser les éléments relevant de l’auto-inspection interne et ceux relevant d’une inspection officielle par un tiers, et établir les rapports correspondants sur demande. Points clés à vérifier lors de la sélection : vérifier si les essais non destructifs (END), tels que les essais par particules magnétiques, par ultrasons, par ressuage et par radiographie, couvrent les exigences du produit, et si le personnel chargé des essais est qualifié ; vérifier si les normes d’application et les conditions de réception des essais hydrostatiques et d’étanchéité sont conformes aux spécifications du secteur ; vérifier si les données relatives aux matériaux, aux dimensions, aux inspections et aux essais présentent une traçabilité complète.
3. Capacité à fournir un service de coordination de la production couvrant l'ensemble du processus
Un fournisseur idéal de corps de vannes doit proposer des services de fabrication couvrant l'ensemble de la chaîne de production, depuis la personnalisation des ébauches jusqu'à l'usinage de précision, en passant par le traitement de surface, le contrôle qualité, les essais de performance et la remise de la documentation, et être en mesure de proposer des solutions de processus adaptées en fonction de la structure, du matériau et de la pression nominale.
Des services intégrés couvrant l'ensemble du processus permettent de réduire les coûts et les risques liés à la communication entre plusieurs fournisseurs, et d'améliorer considérablement l'efficacité globale de la réalisation des projets ainsi que la stabilité de la qualité.
La fabrication de corps de vannes pour huile haute pression est un processus d'ingénierie systématique qui intègre le formage des matériaux, l'usinage de précision et le contrôle qualité. Un manque de contrôle à n'importe quelle étape peut entraîner des risques cachés pour la sécurité opérationnelle. Ce n'est qu'en mettant en place un système de contrôle couvrant l'ensemble du processus, de l'ébauche au produit fini, que nous pouvons produire en continu des corps de vannes de haute qualité, capables de résister aux conditions de travail difficiles de l'industrie pétrolière et gazière.
PartsMastery est spécialisée dans les services d’usinage CNC de haute précision de corps de vannes pour l’industrie pétrolière et gazière. Nous disposons de ressources complémentaires en matière d’ébauches forgées et moulées, de capacités d’usinage CNC multiaxial et d’un système complet d’inspection et d’essais, ce qui nous permet de prendre en charge le développement de prototypes, la personnalisation en petites séries et la production en série à grande échelle. Nous proposons des solutions d'usinage sur mesure en fonction des plans des produits, des pressions nominales, des types de vannes et des spécifications des projets, et nous coordonnons l'ensemble du processus d'usinage, de contrôle et de livraison grâce à un système de gestion de projet unifié, ce qui permet à nos clients de réduire les coûts liés à la gestion de la chaîne d'approvisionnement et d'améliorer la stabilité de la qualité de leurs produits.