O revestimento por conversão química, vulgarmente conhecido como Alodine ou revestimento por conversão com cromato, constitui um processo de tratamento químico aplicado principalmente a ligas de alumínio. Este processo forma uma camada de conversão ultrafina na superfície do alumínio através de uma reação química controlada. Esta camada cumpre simultaneamente três funções essenciais: maior resistência à corrosão, melhor aderência do revestimento e manutenção da condutividade elétrica — tudo isto sem aumentar significativamente a espessura da peça. Esta combinação única de propriedades torna o revestimento químico uma das soluções preferidas de tratamento de superfícies para peças de alumínio de precisão.
No entanto, o revestimento químico não é uma solução universal de tratamento de superfícies. Apresenta limitações claras em termos de resistência ao desgaste, aspeto decorativo e durabilidade em ambientes extremos. Além disso, os processos tradicionais com crómio hexavalente enfrentam regulamentações ambientais rigorosas. Uma compreensão adequada dos princípios do processo do chem film, dos seus tipos e classes, dos limites de desempenho e dos cenários de aplicação é essencial para os engenheiros que têm de escolher tratamentos de superfície nos setores aeroespacial, eletrónico, automóvel e de fabrico de precisão. Este guia parte da definição básica do revestimento químico. Explica sistematicamente os tipos e classes, o fluxo do processo, o significado das cores, as diferenças essenciais em relação à anodização, as principais aplicações, as práticas do setor, as vantagens e desvantagens e as considerações de segurança. O objetivo é proporcionar aos engenheiros um quadro de referência prático para a tomada de decisões de seleção.
1. O que é o Chem Film (Alodine)?
O revestimento por conversão química é uma camada do tipo conversão formada em superfícies metálicas através de reações químicas. Ao contrário da anodização, que forma uma camada de óxido por via eletroquímica, o revestimento químico forma-se através de uma reação química espontânea entre a superfície metálica e a solução química. No caso das ligas de alumínio, o revestimento químico consiste numa camada de óxido misto composta por óxido de alumínio e compostos à base de crómio (ou à base de zircónio/titânio). A sua espessura varia normalmente entre 0,25 e 2,5 micrómetros (0,00001 a 0,0001 polegadas).
Esta camada de conversão ultrafina possui três características fundamentais. Em primeiro lugar, forma uma camada protetora ligada quimicamente que impede eficazmente que o oxigénio e a humidade entrem em contacto com o substrato de alumínio, proporcionando uma resistência moderada à corrosão. Em segundo lugar, a sua estrutura porosa melhora significativamente a aderência de tintas, revestimentos em pó e adesivos, tornando-a um excelente primário. Em terceiro lugar, como a camada é extremamente fina, não forma uma camada isolante. Preserva a condutividade elétrica natural do alumínio, tornando-a adequada para aplicações de ligação à terra e blindagem eletromagnética. A combinação única destas três propriedades torna a camada química insubstituível em peças de alumínio de precisão.
2. Tipos e classes de películas químicas
De acordo com a norma militar norte-americana MIL-DTL-5541, a película química é classificada em diferentes tipos e classes com base na composição química e na prioridade de desempenho. Compreender estas classificações é fundamental para uma seleção adequada, uma vez que os diferentes tipos e classes apresentam diferenças significativas em termos de resistência à corrosão, condutividade, conformidade ambiental e custo.
2.1 Tipo I: Película química de crómio hexavalente
O revestimento químico do tipo I utiliza compostos de crómio hexavalente (Cr⁶⁺) para formar uma camada de conversão de cromato nas superfícies de alumínio. Durante o processo, o alumínio reage com os iões de cromato através de uma reação de oxidação-redução. Esta reação produz uma camada de óxido misto de óxido de alumínio e óxido de crómio. Os iões de crómio hexavalente reduzem-se a crómio trivalente durante a reação e depositam-se no revestimento. Isto confere ao revestimento uma excelente capacidade de autorregeneração e resistência à corrosão.
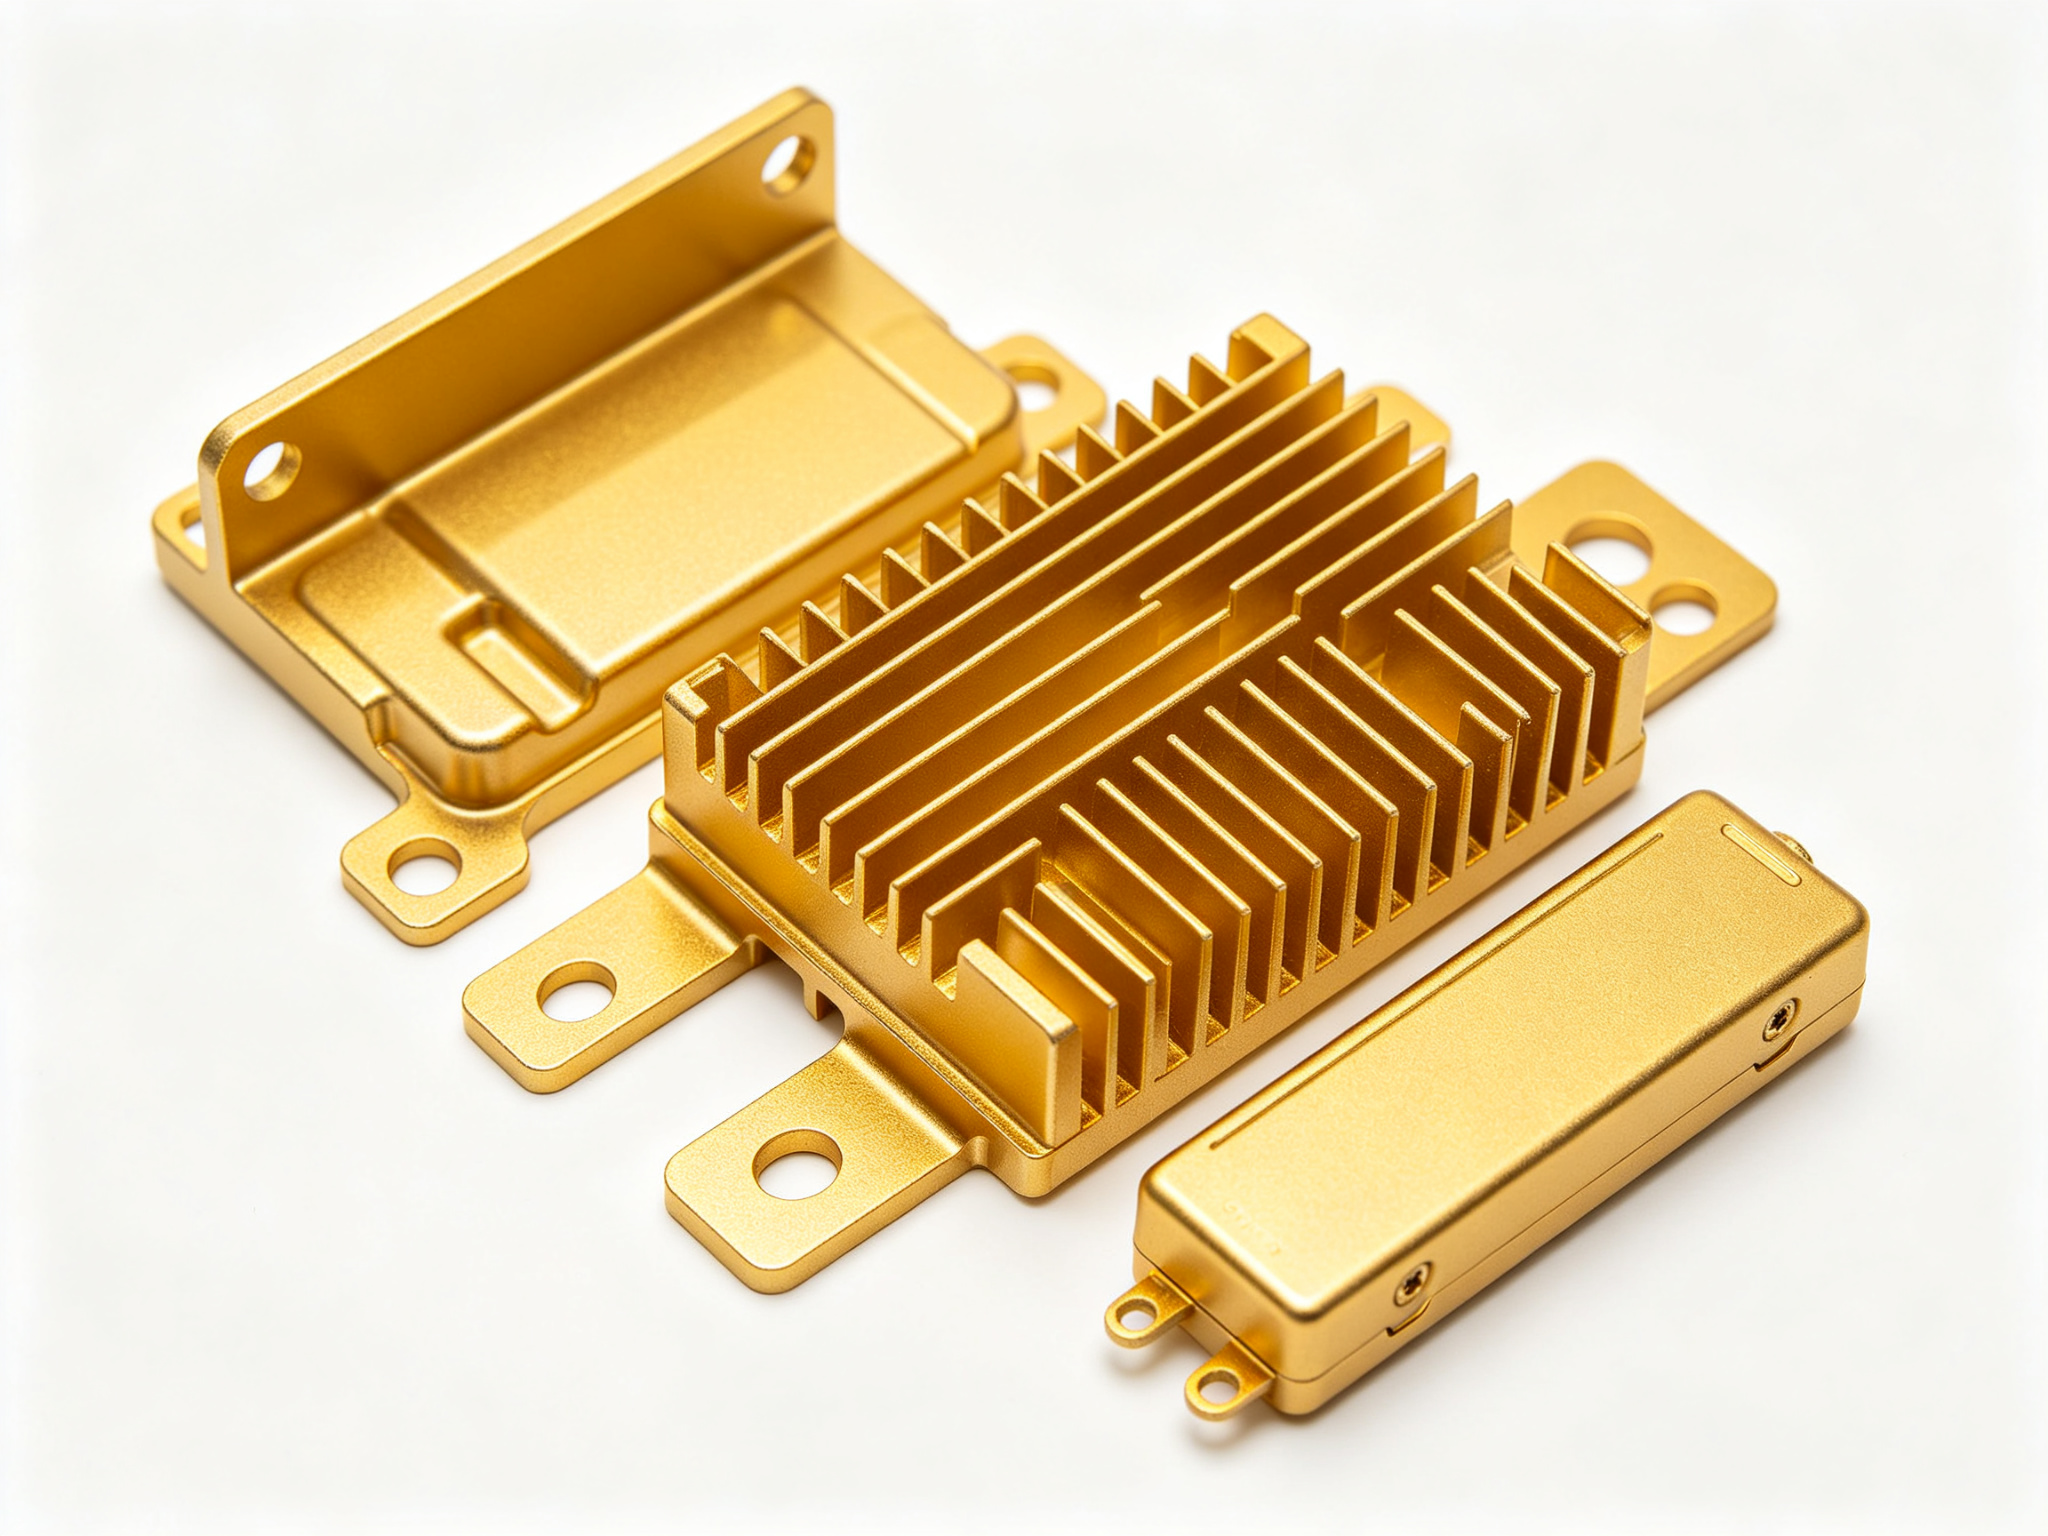
O revestimento químico do Tipo I tem normalmente uma espessura de 0,25 a 2,5 micrómetros. A sua cor varia entre o amarelo pálido e o dourado intenso, dependendo da concentração do banho e do tempo de processamento. As suas principais vantagens residem na excelente resistência à corrosão e na forte aderência do revestimento. O ensaio de névoa salina pode ultrapassar as 336 horas. No entanto, o crómio hexavalente é tóxico e cancerígeno. Está sujeito a regulamentações ambientais rigorosas, como a RoHS e a REACH, que exigem um tratamento específico das águas residuais e a proteção dos operadores. Ainda assim, o revestimento químico do Tipo I continua a ser amplamente utilizado em programas aeroespaciais e militares tradicionais. Estas aplicações exigem uma resistência à corrosão extremamente elevada e não estão sujeitas às regulamentações ambientais civis.
2.2 Tipo II: Película química sem crómio / com crómio trivalente
O revestimento químico do Tipo II substitui o crómio hexavalente por alternativas mais seguras, principalmente sistemas à base de crómio trivalente, de zircónio e de titânio. O seu fluxo de processo é semelhante ao do Tipo I, mas os riscos associados às reações químicas são significativamente menores. A camada do Tipo II é normalmente mais fina (≤0,25 micrómetros), com cores que variam entre o transparente e o azul claro ou ligeiramente matizado.
A principal vantagem do revestimento químico do Tipo II reside na conformidade ambiental e na segurança do operador. O facto de não conter crómio hexavalente torna-o conforme com os regulamentos ambientais RoHS e REACH. No entanto, em comparação com o Tipo I, a resistência à corrosão do Tipo II é ligeiramente inferior. O ensaio de névoa salina varia normalmente entre 168 e 336 horas. Apesar disso, o Tipo II tem vindo a ser amplamente adotado na indústria aeroespacial comercial, na eletrónica e em peças de alumínio maquinadas por CNC, tornando-se a escolha predominante no mercado civil.
2.3 Classe 1A: Proteção máxima contra a corrosão
O revestimento químico de Classe 1A é mais espesso e mais ativo do ponto de vista químico. Proporciona uma excelente resistência à humidade, ao névoa salina e à corrosão. O seu principal objetivo é a proteção contra a corrosão e o reforço da aderência da tinta. A sua aparência típica é amarela, dourada ou castanha. As aplicações comuns incluem peças estruturais aeroespaciais, equipamento militar e componentes de alumínio pintados. A Classe 1A é normalmente utilizada em situações que exigem a mais elevada resistência à corrosão, quer como acabamento autónomo, quer como primário antes da pintura.
2.4 Classe 3: Prioridade de condutividade
O revestimento químico de Classe 3 é mais fino, concebido para minimizar a resistência de contacto elétrico, ao mesmo tempo que proporciona proteção básica contra a corrosão. O seu objetivo principal é a condução elétrica e a ligação à terra. A sua aparência típica é transparente ou com uma tonalidade extremamente clara. As aplicações comuns incluem caixas de equipamentos eletrónicos, componentes de blindagem contra interferências eletromagnéticas e superfícies de ligação à terra. A Classe 3 é normalmente utilizada em peças de alumínio em sistemas elétricos que exigem uma resistência de contacto muito baixa, tais como caixas de aviónica, conectores e dissipadores de calor.
3. Fluxo do processo Chem Film
O processo de película química consiste num tratamento de conversão química controlada. Através de uma série de etapas de preparação da superfície, reação química e pós-tratamento, forma-se uma camada protetora de conversão nas superfícies de alumínio, preservando simultaneamente as dimensões das peças. A consistência e o rigor de todo o processo determinam diretamente o desempenho final do revestimento.
3.1 Preparação da superfície
Antes da aplicação do revestimento de conversão, todo o óleo, gordura, poeira e resíduos de maquinagem devem ser completamente removidos. Os fabricantes utilizam normalmente produtos de limpeza alcalinos suaves e não corrosivos a temperaturas rigorosamente controladas. Uma superfície limpa é fundamental para uma reação química uniforme. Qualquer contaminação residual por óleo causará um revestimento irregular ou má aderência.
Dependendo do tipo de liga de alumínio, pode ser utilizada uma gravação alcalina fraca ou ácida para remover os elementos de liga da superfície e expor o alumínio em bruto. Esta etapa melhora a aderência do revestimento, mas o tempo e a concentração da gravação devem ser rigorosamente controlados para evitar uma gravação excessiva que provoque alterações dimensionais. Segue-se então uma etapa de desoxidação para remover a camada de óxido formada naturalmente e as impurezas superficiais. Uma lavagem minuciosa com água após cada etapa do tratamento impede que a contaminação química afete as reações subsequentes.
3.2 Reação de conversão química
Após a preparação adequada da superfície, o alumínio é exposto à solução de «chem film». Nesta fase, os compostos de cromato (ou sais de zircónio/titânio) reagem com a superfície do alumínio. A reação forma uma fina camada de conversão composta por óxido de alumínio e compostos à base de crómio (ou à base de zircónio/titânio). O tempo de reação varia normalmente entre 1 e 10 minutos, com a temperatura controlada entre 20 e 40 °C. A espessura e a cor do revestimento aumentam com o tempo de reação e a concentração do banho. A camada de conversão proporciona proteção contra a corrosão, mantendo simultaneamente a condutividade elétrica.
3.3 Métodos de aplicação
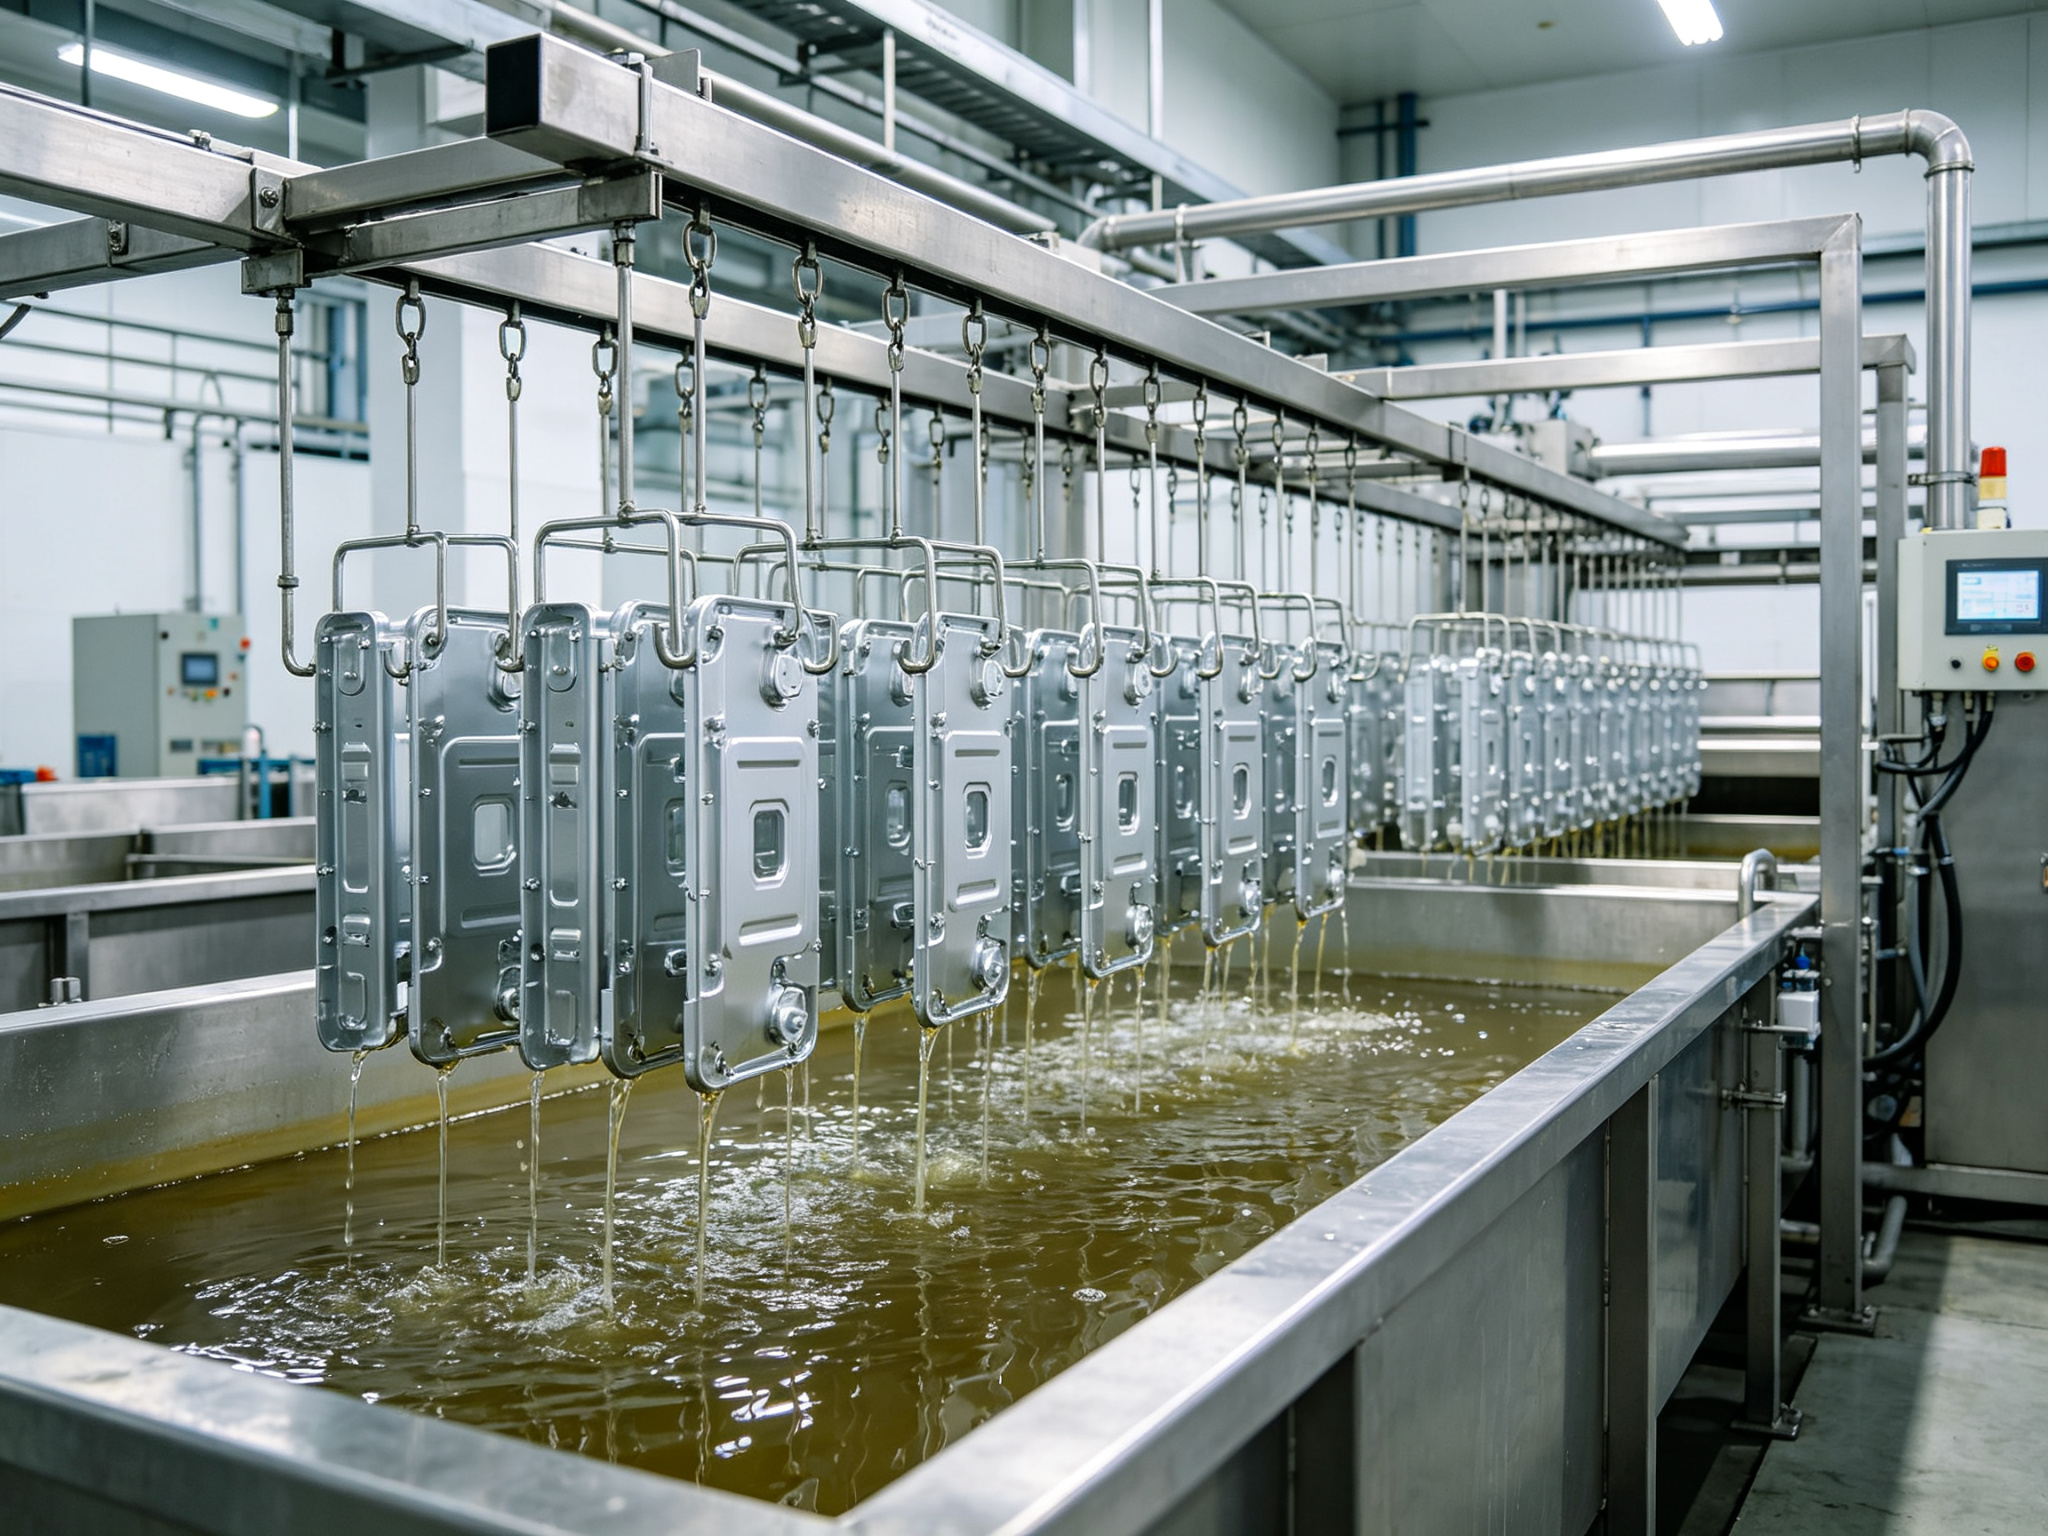
O revestimento Chem pode ser aplicado por imersão ou pulverização. O revestimento por imersão proporciona o revestimento mais uniforme em peças com formas complexas, uma vez que a peça fica completamente submersa e todas as superfícies entram em contacto total com a solução de reação. A pulverização é normalmente utilizada para componentes de grandes dimensões ou para tratamentos localizados, oferecendo flexibilidade, mas com menor uniformidade do que a imersão. Para peças pequenas de precisão e cavidades complexas, a imersão é o método preferido.
3.4 Enxaguamento, secagem e inspeção
Após o revestimento, as peças devem ser cuidadosamente enxaguadas com água desionizada para remover resíduos químicos. Em seguida, são secas em condições controladas (normalmente, secagem com ar quente a 60–80 °C). A inspeção de qualidade inclui normalmente uma verificação visual da cor, a determinação do peso do revestimento e ensaios de resistência à corrosão (tais como o ensaio de névoa salina), de acordo com as normas aplicáveis. Com base na experiência prática de produção, uma preparação consistente da superfície e a qualidade da lavagem são os fatores mais críticos que afetam o desempenho final do revestimento químico.
4. O que significam as cores das películas Chem
Os revestimentos de película química apresentam cores diferentes consoante a sua composição química, espessura e classe de desempenho. Estas cores não têm caráter decorativo. Indicam visualmente o tipo de revestimento, a espessura e a prioridade funcional. Para os engenheiros, aprender a avaliar o desempenho do revestimento com base na cor é uma competência prática que permite avaliar rapidamente a qualidade do tratamento de superfície.
4.1 Película Chem transparente/incolor
O revestimento «chem film» transparente ou quase incolor é mais frequentemente utilizado em aplicações do Tipo II e da Classe 3 de espessura reduzida. Normalmente, recorre a sistemas à base de crómio trivalente ou de zircónio para formar uma camada ultrafina (geralmente ≤0,25 micrómetros). Como o revestimento é extremamente fino, o revestimento químico transparente preserva o aspeto natural do alumínio, ao mesmo tempo que proporciona uma excelente condutividade elétrica. Na prática, este revestimento é frequentemente especificado para caixas de aviónica, conectores elétricos e superfícies de ligação à terra, onde uma baixa resistência de contacto é fundamental.
4.2 Revestimento de conversão com cromato amarelo
O revestimento «Yellow Chem Film» está normalmente associado a sistemas do Tipo I e da Classe 1A que contêm crómio hexavalente. A sua cor varia entre o amarelo pálido e o dourado intenso, dependendo da concentração do banho e do tempo de imersão. Estes revestimentos são mais espessos (0,25–2,5 micrómetros) e oferecem uma excelente resistência à corrosão. Na produção industrial, o revestimento químico amarelo é frequentemente utilizado como camada de primário antes da pintura ou do revestimento CARC nos setores aeroespacial, de defesa e marítimo.
4.3 Revestimento de cromato verde ou iridescente
Os revestimentos de película química de cor verde ou iridescente são relativamente raros. São normalmente produzidos através de processos químicos modificados, tais como os sistemas de fosfato de crómio. Este revestimento forma uma camada de óxido misto com espessura moderada e uma cor única. Estes tratamentos de superfície são normalmente utilizados em aplicações industriais ou militares específicas, para cumprir requisitos de identificação visual, resistência química ou especificações históricas.
4.4 Correlação entre a cor e o desempenho
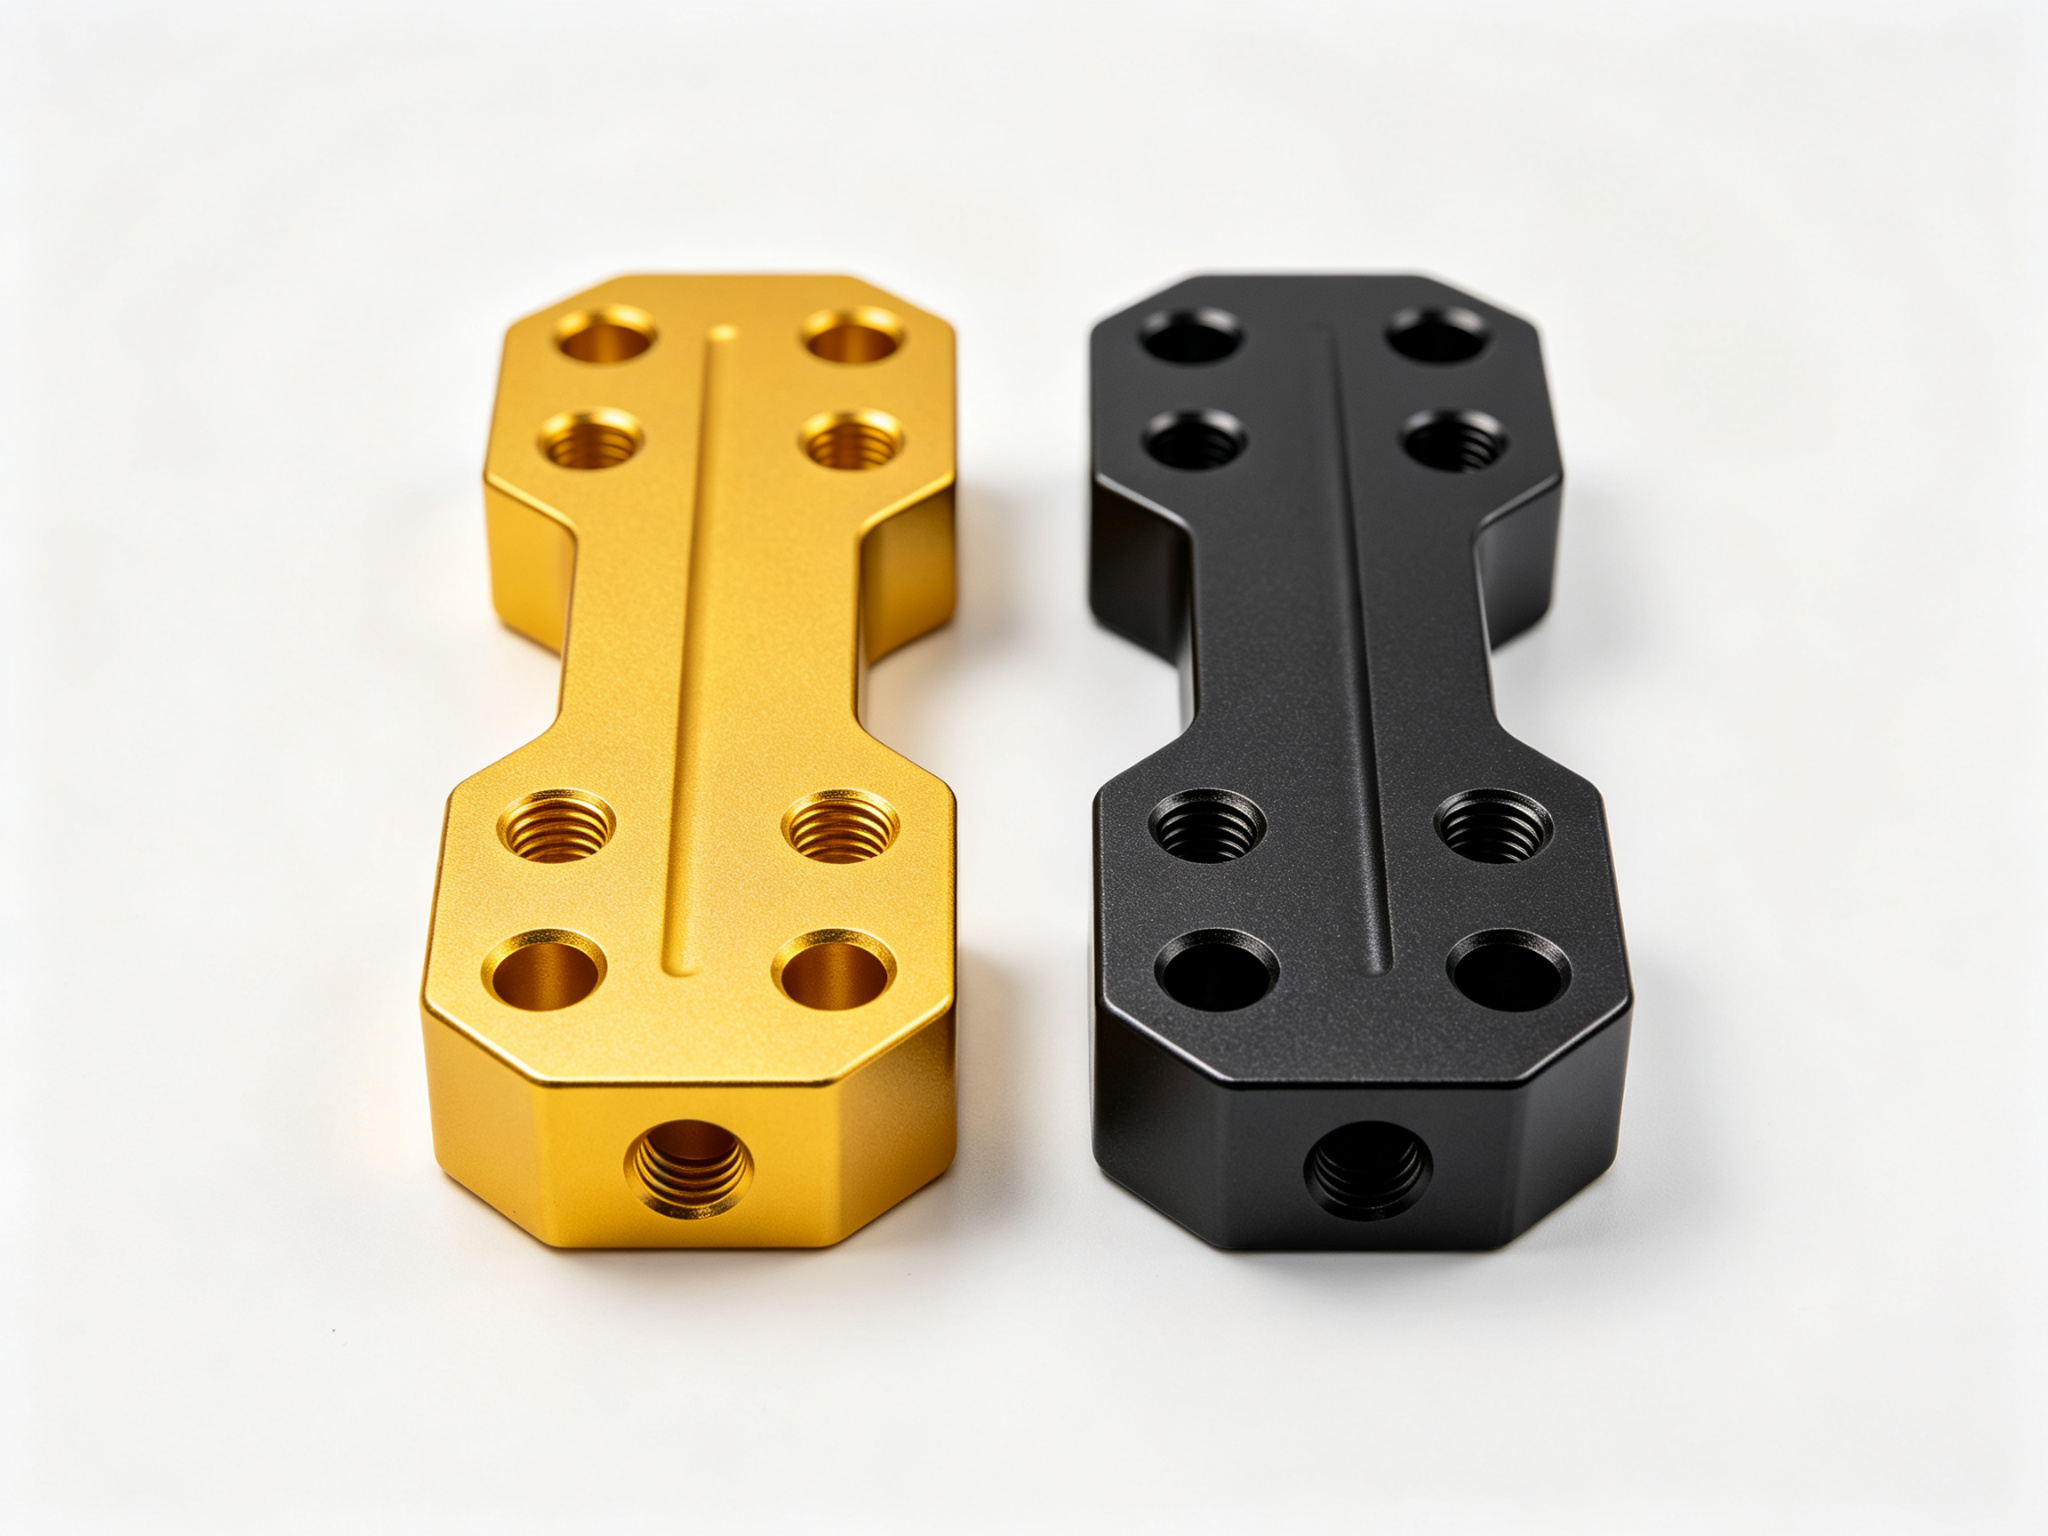
Do ponto de vista da engenharia, a cor do revestimento químico fornece uma indicação visual do tipo de revestimento, da espessura e da prioridade funcional. As cores mais escuras (dourado intenso, castanho) indicam normalmente um revestimento mais espesso com maior resistência à corrosão, correspondendo à Classe 1A. Os revestimentos mais claros ou transparentes indicam um enfoque na condutividade e na estabilidade dimensional, correspondendo à Classe 3. Uma cor irregular sinaliza geralmente problemas de controlo do processo que exigem a verificação da preparação da superfície e das condições de reação.
5. Revestimento químico vs. anodização
Tanto o revestimento «chem film» como a anodização são tratamentos de superfície do alumínio, mas diferem fundamentalmente na espessura do revestimento, na resistência à corrosão, na condutividade elétrica e na finalidade da aplicação. Compreender estas diferenças é fundamental para a seleção adequada do material e do processo. Muitos engenheiros confundem estes dois processos durante a seleção inicial, o que leva a incompatibilidades de desempenho ou a custos desnecessários.
5.1 Espessura do revestimento e impacto nas dimensões
O revestimento químico forma uma camada de conversão extremamente fina, normalmente com 0,25–2,5 micrómetros, não acrescentando praticamente nenhuma espessura mensurável. Isto permite manter tolerâncias dimensionais rigorosas, o que é fundamental para peças de encaixe de precisão, orifícios roscados e elementos de encaixe apertado. A anodização, em contrapartida, produz uma camada de óxido muito mais espessa, normalmente com 2,5 a 25 micrómetros (Tipo II) ou 25 a 100 micrómetros (Tipo III). Isto acarreta um acúmulo de material e altera as dimensões das peças, exigindo uma margem de tolerância durante a fase de conceção.
5.2 Comparação da resistência à corrosão
A película química proporciona um nível moderado de resistência à corrosão, sendo frequentemente utilizada em ambientes pouco agressivos ou como sistema de revestimento de primário. Quando utilizada isoladamente, a sua durabilidade no ensaio de névoa salina varia normalmente entre 168 e 336 horas. A anodização oferece uma resistência à corrosão significativamente superior, especialmente em ambientes agressivos, tais como aplicações marítimas, industriais ou ao ar livre. A anodização do Tipo II atinge 200–1000 horas no ensaio de névoa salina, enquanto a anodização dura do Tipo III atinge 500–2000 horas.
5.3 Comparação da condutividade elétrica
A película química, especialmente os revestimentos de Classe 3, preserva a condutividade elétrica natural do alumínio com uma resistência de contacto muito baixa. Isto torna-a ideal para o aterramento de superfícies e componentes eletrónicos. Os revestimentos de anodização são eletricamente isolantes (o óxido de alumínio é um excelente isolante), o que limita a sua utilização em aplicações que exigem condutividade elétrica. Esta diferença representa uma das distinções mais fundamentais entre os dois processos e um critério-chave de seleção.
5.4 Seleção de aplicações típicas
Com base na experiência prática de engenharia, o revestimento químico é normalmente recomendado para caixas de equipamentos aeroespaciais, peças de aviónica e conjuntos de alumínio pintados, nos quais a condutividade elétrica e a precisão dimensional são fundamentais. Para componentes estruturais, superfícies sujeitas a desgaste e peças expostas que exigem durabilidade, dureza e proteção contra a corrosão a longo prazo, a anodização é o processo preferido. Uma regra de seleção simples: opte pelo revestimento químico quando for necessária condutividade e opte pela anodização quando for necessária resistência ao desgaste.
6. Principais aplicações do Chem Film
A película Chem é amplamente utilizada na indústria transformadora moderna, uma vez que proporciona proteção funcional à superfície sem alterar a geometria das peças. A sua camada de conversão ultrafina torna-a adequada para peças de precisão que exigem um equilíbrio entre resistência à corrosão, condutividade elétrica e aderência do revestimento. A seguir, apresentam-se as suas quatro principais áreas de aplicação.
Proteção contra a corrosão: Forma uma camada de conversão ligada quimicamente que retarda a oxidação do alumínio e dos metais leves, proporcionando uma resistência fiável à corrosão em ambientes de corrosão leve a moderada. É frequentemente utilizada em caixas, suportes e peças estruturais internas do setor aeroespacial, quer como acabamento autónomo, quer como sistema de revestimento de primário.
Maior aderência do revestimento: Cria uma superfície quimicamente ativa que melhora a aderência de tintas e primários sem necessidade de rugosidade mecânica. Amplamente utilizado como pré-tratamento antes da pintura em programas aeroespaciais e de defesa. Ajuda a reduzir a delaminação do revestimento durante ciclos térmicos e vibração.
Condutividade elétrica: Mantém a condutividade elétrica da superfície, uma vez que o revestimento é extremamente fino. O revestimento químico de Classe 3 foi otimizado para apresentar baixa resistência. É frequentemente utilizado em superfícies de ligação à terra, conectores e dissipadores de calor em aviónica, eletrónica e componentes sensíveis à interferência eletromagnética (EMI).
Manutenção da tolerância dimensional: Praticamente não deixa qualquer resíduo mensurável nas superfícies das peças, preservando as tolerâncias apertadas, os encaixes roscados e as características de acoplamento de precisão. Adequado para montagens com encaixe apertado e interfaces maquinadas, reduzindo o risco de retrabalho em comparação com tratamentos de superfície mais espessos.
7. Aplicações industriais
O revestimento «Chem Film» é amplamente utilizado em diversos setores, uma vez que proporciona proteção contra a corrosão, condutividade elétrica e aderência da tinta sem alterar as dimensões. A tabela seguinte apresenta os tipos de peças mais comuns, as principais razões para a escolha do revestimento «Chem Film» e os requisitos normativos mais comuns nos principais setores de aplicação.
Indústria
Peças típicas
Motivo principal para a utilização da película Chem
Normas comuns
Aeroespacial
Suportes, caixas de proteção, caixas para equipamentos de aviónica
Resistência à corrosão, aderência da tinta, condutividade
MIL-DTL-5541, AMS-2473
Assuntos Militares e de Defesa
Equipamento tático, caixas de proteção para equipamentos eletrónicos
Resistência a ambientes adversos, ligação à terra
MIL-DTL-5541 Classe 1A
Automóvel e Transportes
Suportes de alumínio, peças estruturais
Estabilidade dimensional, controlo da corrosão
Especificações do fabricante original (OEM), baixo acúmulo
Eletrónica e Eletricidade
Caixas, dissipadores de calor, conectores
Condutividade elétrica, revestimento ultrafino
Classe 3, baixa resistência de contacto
Alumínio usinado por CNC
Componentes usinados com precisão
Manutenção das tolerâncias, proteção da superfície
Desenho CNC, notas sobre o acabamento
No setor aeroespacial, o revestimento «chem film» é utilizado em estruturas de aeronaves, suportes, caixas de proteção e caixas de equipamento de aviónica. Proporciona proteção contra a corrosão em condições de variações de temperatura e humidade, mantendo simultaneamente os percursos de ligação à terra para os sistemas de aviónica e de sinalização, sendo normalmente especificado de acordo com as normas MIL-DTL-5541 e AMS. Na área da eletrónica, o Chem Film de Classe 3 é o preferido para componentes sensíveis à condutividade, uma vez que equilibra a proteção contra a corrosão com o desempenho elétrico, mantendo-se compatível com conjuntos de alta precisão e com detalhes minuciosos.
8. Vantagens, limitações e considerações de segurança
8.1 Principais vantagens
O Chem Film oferece seis vantagens principais: resistência à corrosão graças a uma camada de conversão estável que protege as ligas de alumínio e magnésio da oxidação; excelente aderência de tintas e revestimentos graças a uma superfície quimicamente ativa que melhora a resistência de aderência do primário e da tinta; manutenção da condutividade elétrica sem a formação de uma camada isolante; espessura mínima e retenção de tolerâncias à escala de nanómetros a micrómetros; boa relação custo-benefício e processamento rápido com equipamento mais simples e tempos de ciclo mais curtos; e ampla compatibilidade com ligas, incluindo ligas difíceis de anodizar, como o alumínio fundido com elevado teor de silício.
8.2 Principais limitações
O revestimento Chem apresenta quatro limitações principais: menor resistência ao desgaste, uma vez que a camada é mais fina e mais macia do que a anodização, tornando-o inadequado para aplicações sujeitas a desgaste ou a elevado atrito; durabilidade reduzida em ambientes adversos, uma vez que os sistemas do Tipo II (sem crómio ou trivalentes) apresentam, geralmente, menor resistência à corrosão do que os revestimentos tradicionais do Tipo I; sensibilidade do processo, uma vez que a qualidade do revestimento depende em grande medida da composição química do banho, da temperatura, do tempo de imersão e da preparação da superfície, o que exige um controlo rigoroso do processo; e opções estéticas limitadas, com menos opções de cores e acabamentos decorativos em comparação com a anodização.
8.3 Considerações relativas à segurança e ao ambiente
O filme químico tradicional do Tipo I contém crómio hexavalente, que é tóxico e cancerígeno e está sujeito a regulamentações ambientais rigorosas. O seu processamento requer equipamento de proteção individual adequado, ventilação e procedimentos operacionais para evitar a inalação ou o contacto com a pele. Os processos com película química geram resíduos perigosos que têm de ser tratados e eliminados de acordo com as normas regulamentares, o que acarreta custos de conformidade. Devido a preocupações com a saúde e o ambiente, muitos fabricantes especificam agora sistemas de película química do Tipo II, de menor toxicidade, apesar do desempenho ligeiramente inferior. A conformidade com as normas de segurança é normalmente o fator decisivo na escolha entre a película química do Tipo I e do Tipo II.
9. Remoção e reaplicação da película Chem Film
A película química pode ser removida ou reprocessada, conforme necessário. Durante o fabrico, isto permite a reparação de defeitos superficiais ou a reaplicação da película sem ter de descartar toda a peça. Os defeitos menores podem ser reparados através da limpeza da superfície e da reaplicação da película química. A remoção completa é obtida através de decapagem química controlada ou gravação química, seguida de enxaguamento minucioso e desoxidação antes da reaplicação do revestimento.
É importante notar que a decapagem excessiva, se mal controlada, pode danificar o substrato de alumínio. O enxaguamento adequado e o controlo do processo são fundamentais para o desempenho do revestimento. No caso de peças simples ou de baixo custo, a substituição pode ser mais económica do que o retrabalho. Na produção real, o retrabalho é normalmente reservado para peças de elevado valor ou prototipagem em pequenos lotes, uma vez que o próprio «chem film» tem um custo relativamente baixo e a substituição direta é mais rentável para a produção em massa.
10. Chem Film vs. outros tratamentos de superfície
Ao selecionar um processo de tratamento de superfícies de alumínio, o «chem film» é normalmente comparado com a anodização, o revestimento em pó, a pintura e o polimento mecânico. Cada processo tem os seus próprios pontos fortes, que dependem principalmente dos requisitos em termos de condutividade, resistência à corrosão, aspeto, custo e controlo dimensional. A tabela seguinte apresenta uma comparação sistemática em seis aspetos-chave.
Tratamento de superfícies
Tipo de processo
Impacto da espessura
Condutividade
Resistência à corrosão
Opções de cor
Utilização típica
Filme de Chem
Conversão química
Mínimo (sem acúmulo)
Excelente
Moderado
Limitada
Ligação à terra, primário de pintura, peças de precisão
Anodização
Eletroquímico
Espessura moderada
Isolante
Elevado
Rico
Resistência ao desgaste, peças visíveis
Revestimento em pó
Cura térmica
Espesso
Isolante
Elevado
Muito largo
Elementos decorativos para exteriores
Tinta
Revestimento líquido
Moderado
Isolante
Baixo a moderado
Muito largo
Acabamento decorativo de baixo custo
Polimento mecânico
Processo físico
Nenhum
Sem alterações
Muito baixo
Nenhum
Apenas para fins decorativos
11. Capacidades da PartsMastery Chem Film
A PartsMastery presta serviços profissionais de tratamento de superfícies com película química de alumínio, abrangendo tanto os sistemas MIL-DTL-5541 Tipo I (crómio hexavalente) como os de Tipo II (crómio trivalente/sem crómio). Também suporta os graus de desempenho Classe 1A (máxima proteção contra a corrosão) e Classe 3 (prioridade à condutividade). A empresa opera uma linha de produção completa de película química, incluindo processos de desengorduramento, gravação, desoxidação, revestimento de conversão, enxaguamento, secagem e inspeção, satisfazendo diversas necessidades, desde protótipos de peça única até à produção em lote.
No controlo do processo, a PartsMastery monitoriza rigorosamente a temperatura, a concentração, o tempo e a qualidade da água de enxaguamento em cada etapa do processo, garantindo um revestimento uniforme, uma cor consistente e um desempenho em conformidade com as normas. Todos os lotes de produção incluem relatórios completos sobre o peso do revestimento, relatórios de testes de resistência de contacto e relatórios de testes de névoa salina, garantindo a rastreabilidade da qualidade do produto. A empresa também disponibiliza análises gratuitas de DFM (Design for Manufacturing), ajudando os clientes a otimizar os planos de tratamento de superfícies durante a fase de conceção e reduzindo custos e riscos de qualidade na origem.
Além disso, a PartsMastery oferece serviços completos que combinam a maquinagem de precisão CNC com o tratamento de superfícies. Desde a maquinagem de precisão CNC de peças de alumínio até ao tratamento de superfícies com película química, passando pela anodização subsequente, pintura, montagem e outros processos, os clientes só precisam de coordenar com um único fornecedor para concluir todo o fluxo de produção. Isto reduz significativamente os custos de gestão e os riscos de entrega. Quer se trate de peças aeroespaciais, caixas de equipamentos eletrónicos ou componentes industriais de precisão, a PartsMastery fornece uma solução completa, desde a otimização do projeto até à entrega em lote.
12. Resumo
O revestimento Chem (Alodine) é um revestimento de conversão química de alumínio ultrafino que proporciona simultaneamente três funções essenciais sem alterar as dimensões das peças: maior resistência à corrosão, melhor aderência do revestimento e preservação da condutividade elétrica. Os sistemas de crómio hexavalente do Tipo I oferecem uma resistência à corrosão superior, mas estão sujeitos a restrições regulamentares ambientais. Os sistemas de crómio trivalente/sem crómio do Tipo II são mais seguros e cumprem melhor as normas, apresentando uma resistência à corrosão ligeiramente inferior. A Classe 1A visa a máxima proteção contra a corrosão, enquanto a Classe 3 dá prioridade à condutividade elétrica.
Em comparação com a anodização, as principais vantagens do Chem Film residem na espessura ultrafina e na condutividade elétrica, enquanto as suas principais desvantagens são a menor resistência ao desgaste e as opções decorativas limitadas. O princípio de seleção correto é: opte pelo Chem Film quando for necessária condutividade, ajuste de precisão ou preparação para pintura; opte pela anodização quando for necessária resistência ao desgaste, aspeto decorativo ou proteção contra a corrosão em ambientes extremos. Através de uma avaliação sistemática do ambiente de funcionamento da peça, dos requisitos de desempenho e das restrições de custo, os engenheiros podem fazer a escolha ideal entre as várias opções de tratamento de superfícies e desenvolver produtos que sejam simultaneamente de alto desempenho e competitivos em termos de custo.
Perguntas frequentes
Qual é a diferença entre o alumínio anodizado e o alumínio com revestimento químico?
As principais diferenças entre a anodização e o revestimento químico residem na espessura e na função. A anodização forma uma espessa camada de óxido isolante na superfície do alumínio para aumentar a resistência ao desgaste e à corrosão. O revestimento químico, por outro lado, forma uma camada de conversão ultrafina que preserva as dimensões e a condutividade elétrica, ao mesmo tempo que melhora a aderência da tinta. A escolha entre o revestimento químico e a anodização depende principalmente do facto de a aplicação exigir condutividade, tolerâncias dimensionais rigorosas ou elevada resistência ao desgaste.
O revestimento químico aumenta a espessura das peças de alumínio?
O revestimento químico não acrescenta praticamente nenhuma espessura mensurável. A camada é extremamente fina, situando-se normalmente na faixa de 0,25 a 2,5 micrómetros, pelo que não afeta as tolerâncias, o encaixe das roscas nem a montagem de precisão. Isto torna o alumínio tratado com revestimento químico ideal para peças CNC de precisão e conjuntos que exigem uma estabilidade dimensional extremamente elevada.
Quanto tempo demora o processo de chem film?
A reação química do Chem Film conclui-se em poucos minutos durante o processamento (normalmente entre 1 e 10 minutos). Após uma lavagem e secagem adequadas, as peças revestidas com Chem Film ficam prontas a utilizar ou a pintar no próprio dia, sem necessidade de um longo tempo de cura. Esta característica de processamento rápido torna-o ideal para cenários de produção em massa que exigem prazos de entrega curtos.
A película química é condutora de eletricidade?
Sim. Os revestimentos Chem Film preservam a condutividade elétrica, especialmente o Chem Film transparente e os revestimentos de Classe 3 (conforme a norma MIL-DTL-5541). Isto torna o Chem Film adequado para ligação à terra, blindagem contra interferências eletromagnéticas e caixas eletrónicas de alumínio que exigem baixa resistência de contacto. Os revestimentos de Classe 1A apresentam uma condutividade ligeiramente inferior devido à sua camada mais espessa.
Quais são os principais tipos de películas químicas definidos na norma MIL-DTL-5541?
Os tipos de revestimento químico estão definidos na especificação MIL-DTL-5541. O revestimento químico do Tipo I utiliza crómio hexavalente para uma resistência ideal à corrosão, enquanto o revestimento químico do Tipo II utiliza sistemas mais seguros, isentos de crómio ou com crómio trivalente. As classes de desempenho (Classe 1A e Classe 3) definem ainda se a prioridade recai sobre a resistência à corrosão ou sobre a condutividade elétrica: a Classe 1A dá prioridade à proteção contra a corrosão e a Classe 3 dá prioridade à condutividade.