El recubrimiento de conversión química, conocido comúnmente como Alodine o recubrimiento de conversión con cromato, es un proceso de tratamiento químico que se aplica principalmente a las aleaciones de aluminio. Mediante una reacción química controlada, forma una capa de conversión ultradelgada sobre la superficie del aluminio. Esta capa cumple simultáneamente tres funciones fundamentales: mejora la resistencia a la corrosión, aumenta la adherencia del recubrimiento y mantiene la conductividad eléctrica, todo ello sin aumentar significativamente el espesor de la pieza. Esta combinación única de propiedades convierte al recubrimiento químico en una de las soluciones de tratamiento superficial preferidas para piezas de aluminio de precisión.
Sin embargo, el recubrimiento químico no es una solución de tratamiento superficial universal. Presenta claras limitaciones en cuanto a resistencia al desgaste, aspecto decorativo y durabilidad en entornos extremos. Además, los procesos tradicionales con cromo hexavalente se enfrentan a estrictas normativas medioambientales. Una comprensión adecuada de los principios del proceso del «chem film», sus tipos y clases, los límites de rendimiento y los escenarios de aplicación es esencial para los ingenieros que deben elegir tratamientos superficiales en los sectores aeroespacial, electrónico, de la automoción y de la fabricación de precisión. Esta guía parte de la definición básica de la película química. Explica de forma sistemática los tipos y clases, el flujo del proceso, el significado de los colores, las diferencias esenciales con respecto al anodizado, las aplicaciones principales, las prácticas del sector, las ventajas y desventajas, y las consideraciones de seguridad. El objetivo es proporcionar a los ingenieros un marco práctico para la toma de decisiones de selección.
1. ¿Qué es Chem Film (Alodine)?
El recubrimiento de conversión química es una capa de tipo conversión que se forma sobre superficies metálicas mediante reacciones químicas. A diferencia de la anodización, en la que se forma una capa de óxido por vía electroquímica, la película química se forma mediante una reacción química espontánea entre la superficie metálica y la solución química. En el caso de las aleaciones de aluminio, el recubrimiento químico consiste en una capa de óxido mixto compuesta por óxido de aluminio y compuestos a base de cromo (o de circonio/titanio). Su espesor suele oscilar entre 0,25 y 2,5 micrómetros (0,00001 y 0,0001 pulgadas).
Esta capa de conversión ultrafina posee tres características fundamentales. En primer lugar, forma una capa protectora unida químicamente que impide eficazmente que el oxígeno y la humedad entren en contacto con el sustrato de aluminio, lo que proporciona una resistencia moderada a la corrosión. En segundo lugar, su estructura porosa mejora significativamente la adhesión de pinturas, recubrimientos en polvo y adhesivos, lo que la convierte en una excelente imprimación. En tercer lugar, dado que la capa es extremadamente fina, no actúa como aislante. Conserva la conductividad eléctrica natural del aluminio, lo que la hace adecuada para aplicaciones de puesta a tierra y blindaje electromagnético. La combinación única de estas tres propiedades hace que la película química sea insustituible en las piezas de aluminio de precisión.
2. Tipos y clases de películas químicas
Según la norma militar estadounidense MIL-DTL-5541, las películas químicas se clasifican en diferentes tipos y clases en función de su composición química y de la prioridad de sus prestaciones. Comprender estas clasificaciones es fundamental para una selección adecuada, ya que los distintos tipos y clases difieren significativamente en cuanto a resistencia a la corrosión, conductividad, cumplimiento de la normativa medioambiental y coste.
2.1 Tipo I: Película química de cromo hexavalente
La película química de tipo I utiliza compuestos de cromo hexavalente (Cr⁶⁺) para formar una capa de conversión de cromato sobre superficies de aluminio. Durante el proceso, el aluminio reacciona con los iones de cromato mediante una reacción de oxidación-reducción. Esta reacción produce una capa de óxido mixto de óxido de aluminio y óxido de cromo. Los iones de cromo hexavalente se reducen a cromo trivalente durante la reacción y se depositan en la película. Esto confiere al recubrimiento una excelente capacidad de autorreparación y resistencia a la corrosión.
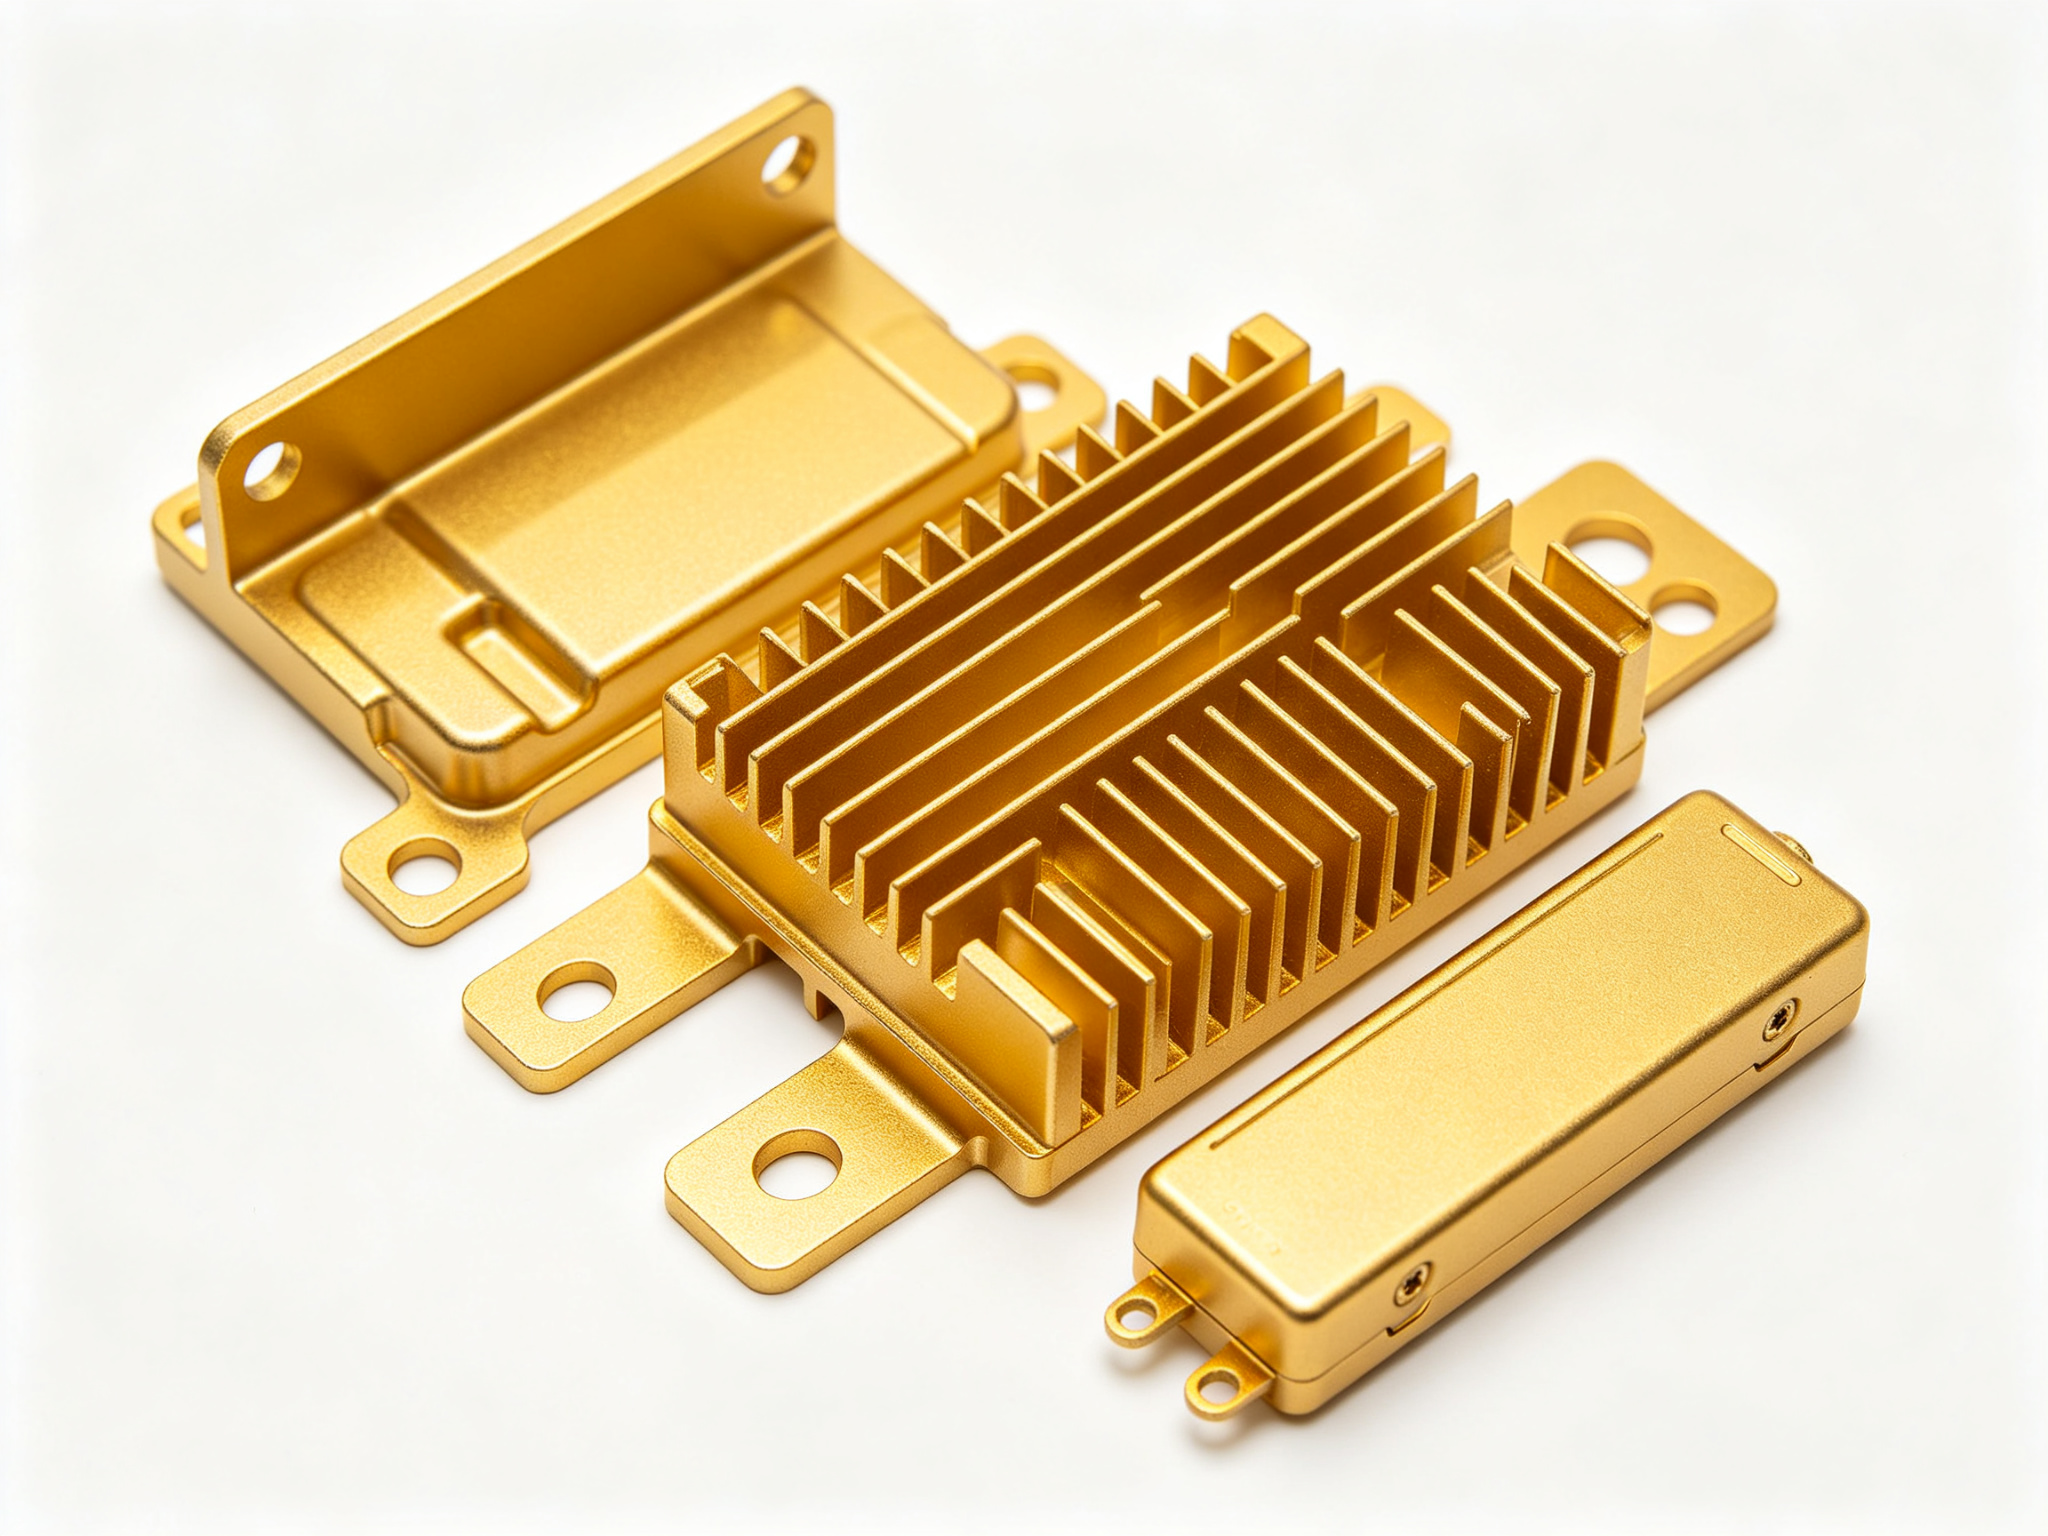
La película química de tipo I suele tener un espesor de entre 0,25 y 2,5 micrómetros. Su color varía desde el amarillo pálido hasta el dorado intenso, dependiendo de la concentración del baño y del tiempo de procesamiento. Sus principales ventajas residen en su extraordinaria resistencia a la corrosión y en la fuerte adherencia del recubrimiento. La prueba de niebla salina puede superar las 336 horas. Sin embargo, el cromo hexavalente es tóxico y carcinógeno. Está sujeto a estrictas normativas medioambientales, como la RoHS y el REACH, que exigen un tratamiento específico de las aguas residuales y la protección de los operarios. No obstante, la película química de tipo I sigue utilizándose ampliamente en programas aeroespaciales y militares tradicionales. Estas aplicaciones exigen una resistencia a la corrosión extremadamente alta y no están sujetas a las normativas medioambientales civiles.
2.2 Tipo II: Película química sin cromo / con cromo trivalente
La película química de tipo II sustituye el cromo hexavalente por alternativas más seguras, principalmente sistemas de cromo trivalente, sistemas a base de circonio y sistemas a base de titanio. Su flujo de proceso es similar al del tipo I, pero los riesgos derivados de las reacciones químicas son significativamente menores. La capa de tipo II suele ser más fina (≤0,25 micrómetros), con colores que van desde el transparente hasta el azul claro o ligeramente teñido.
La principal ventaja de la película química de tipo II radica en el cumplimiento de la normativa medioambiental y la seguridad del operario. Al no contener cromo hexavalente, cumple con las normativas medioambientales RoHS y REACH. Sin embargo, en comparación con el tipo I, la resistencia a la corrosión del tipo II es ligeramente inferior. La prueba de niebla salina suele oscilar entre 168 y 336 horas. A pesar de ello, el tipo II se ha adoptado ampliamente en los sectores aeroespacial comercial, electrónico y de piezas de aluminio mecanizadas con CNC, convirtiéndose en la opción predominante en el mercado civil.
2.3 Clase 1A: Máxima protección contra la corrosión
La película química de clase 1A es más gruesa y más activa químicamente. Ofrece una excelente resistencia a la humedad, a la niebla salina y a la corrosión. Su finalidad principal es la protección contra la corrosión y la mejora de la adherencia de la pintura. Su aspecto habitual es amarillo, dorado o marrón. Entre sus aplicaciones más comunes se incluyen las piezas estructurales aeroespaciales, el material militar y los componentes de aluminio pintados. La clase 1A se utiliza habitualmente en situaciones que requieren la máxima resistencia a la corrosión, ya sea como acabado independiente o como imprimación antes del pintado.
2.4 Clase 3: Prioridad de conductividad
La película química de clase 3 es más fina y está diseñada para minimizar la resistencia de contacto eléctrico, al tiempo que proporciona una protección básica contra la corrosión. Su finalidad principal es la conducción eléctrica y la puesta a tierra. Su aspecto habitual es transparente o con un tono extremadamente claro. Entre sus aplicaciones más comunes se incluyen las cajas de equipos electrónicos, los componentes de blindaje contra interferencias electromagnéticas y las superficies de puesta a tierra. La clase 3 se utiliza habitualmente para piezas de aluminio en sistemas eléctricos que requieren una resistencia de contacto muy baja, como cajas de aviónica, conectores y disipadores de calor.
3. Flujo del proceso de Chem Film
El proceso «Chem Film» es un tratamiento de conversión química controlada. Mediante una serie de pasos de preparación de la superficie, reacción química y postratamiento, forma una capa protectora de conversión sobre las superficies de aluminio, al tiempo que conserva las dimensiones de las piezas. La uniformidad y el rigor de todo el proceso determinan directamente el rendimiento final del recubrimiento.
3.1 Preparación de la superficie
Antes de aplicar el recubrimiento de conversión, es imprescindible eliminar por completo todo rastro de aceite, grasa, polvo y residuos de mecanizado. Los fabricantes suelen utilizar limpiadores alcalinos suaves y no corrosivos a temperaturas estrictamente controladas. Una superficie limpia es fundamental para que la reacción química sea uniforme. Cualquier contaminación residual por aceite provocará un recubrimiento irregular o una adhesión deficiente.
Dependiendo del tipo de aleación de aluminio, puede utilizarse un decapado alcalino o ácido suave para eliminar los elementos de aleación de la superficie y dejar al descubierto el aluminio puro. Este paso mejora la adherencia del recubrimiento, pero el tiempo y la concentración del decapado deben controlarse estrictamente para evitar un decapado excesivo que provoque cambios dimensionales. A continuación, se lleva a cabo una etapa de desoxidación para eliminar la capa de óxido formada de forma natural y los residuos superficiales. Un enjuague a fondo con agua tras cada etapa del tratamiento evita que la contaminación química afecte a las reacciones posteriores.
3.2 Reacción de conversión química
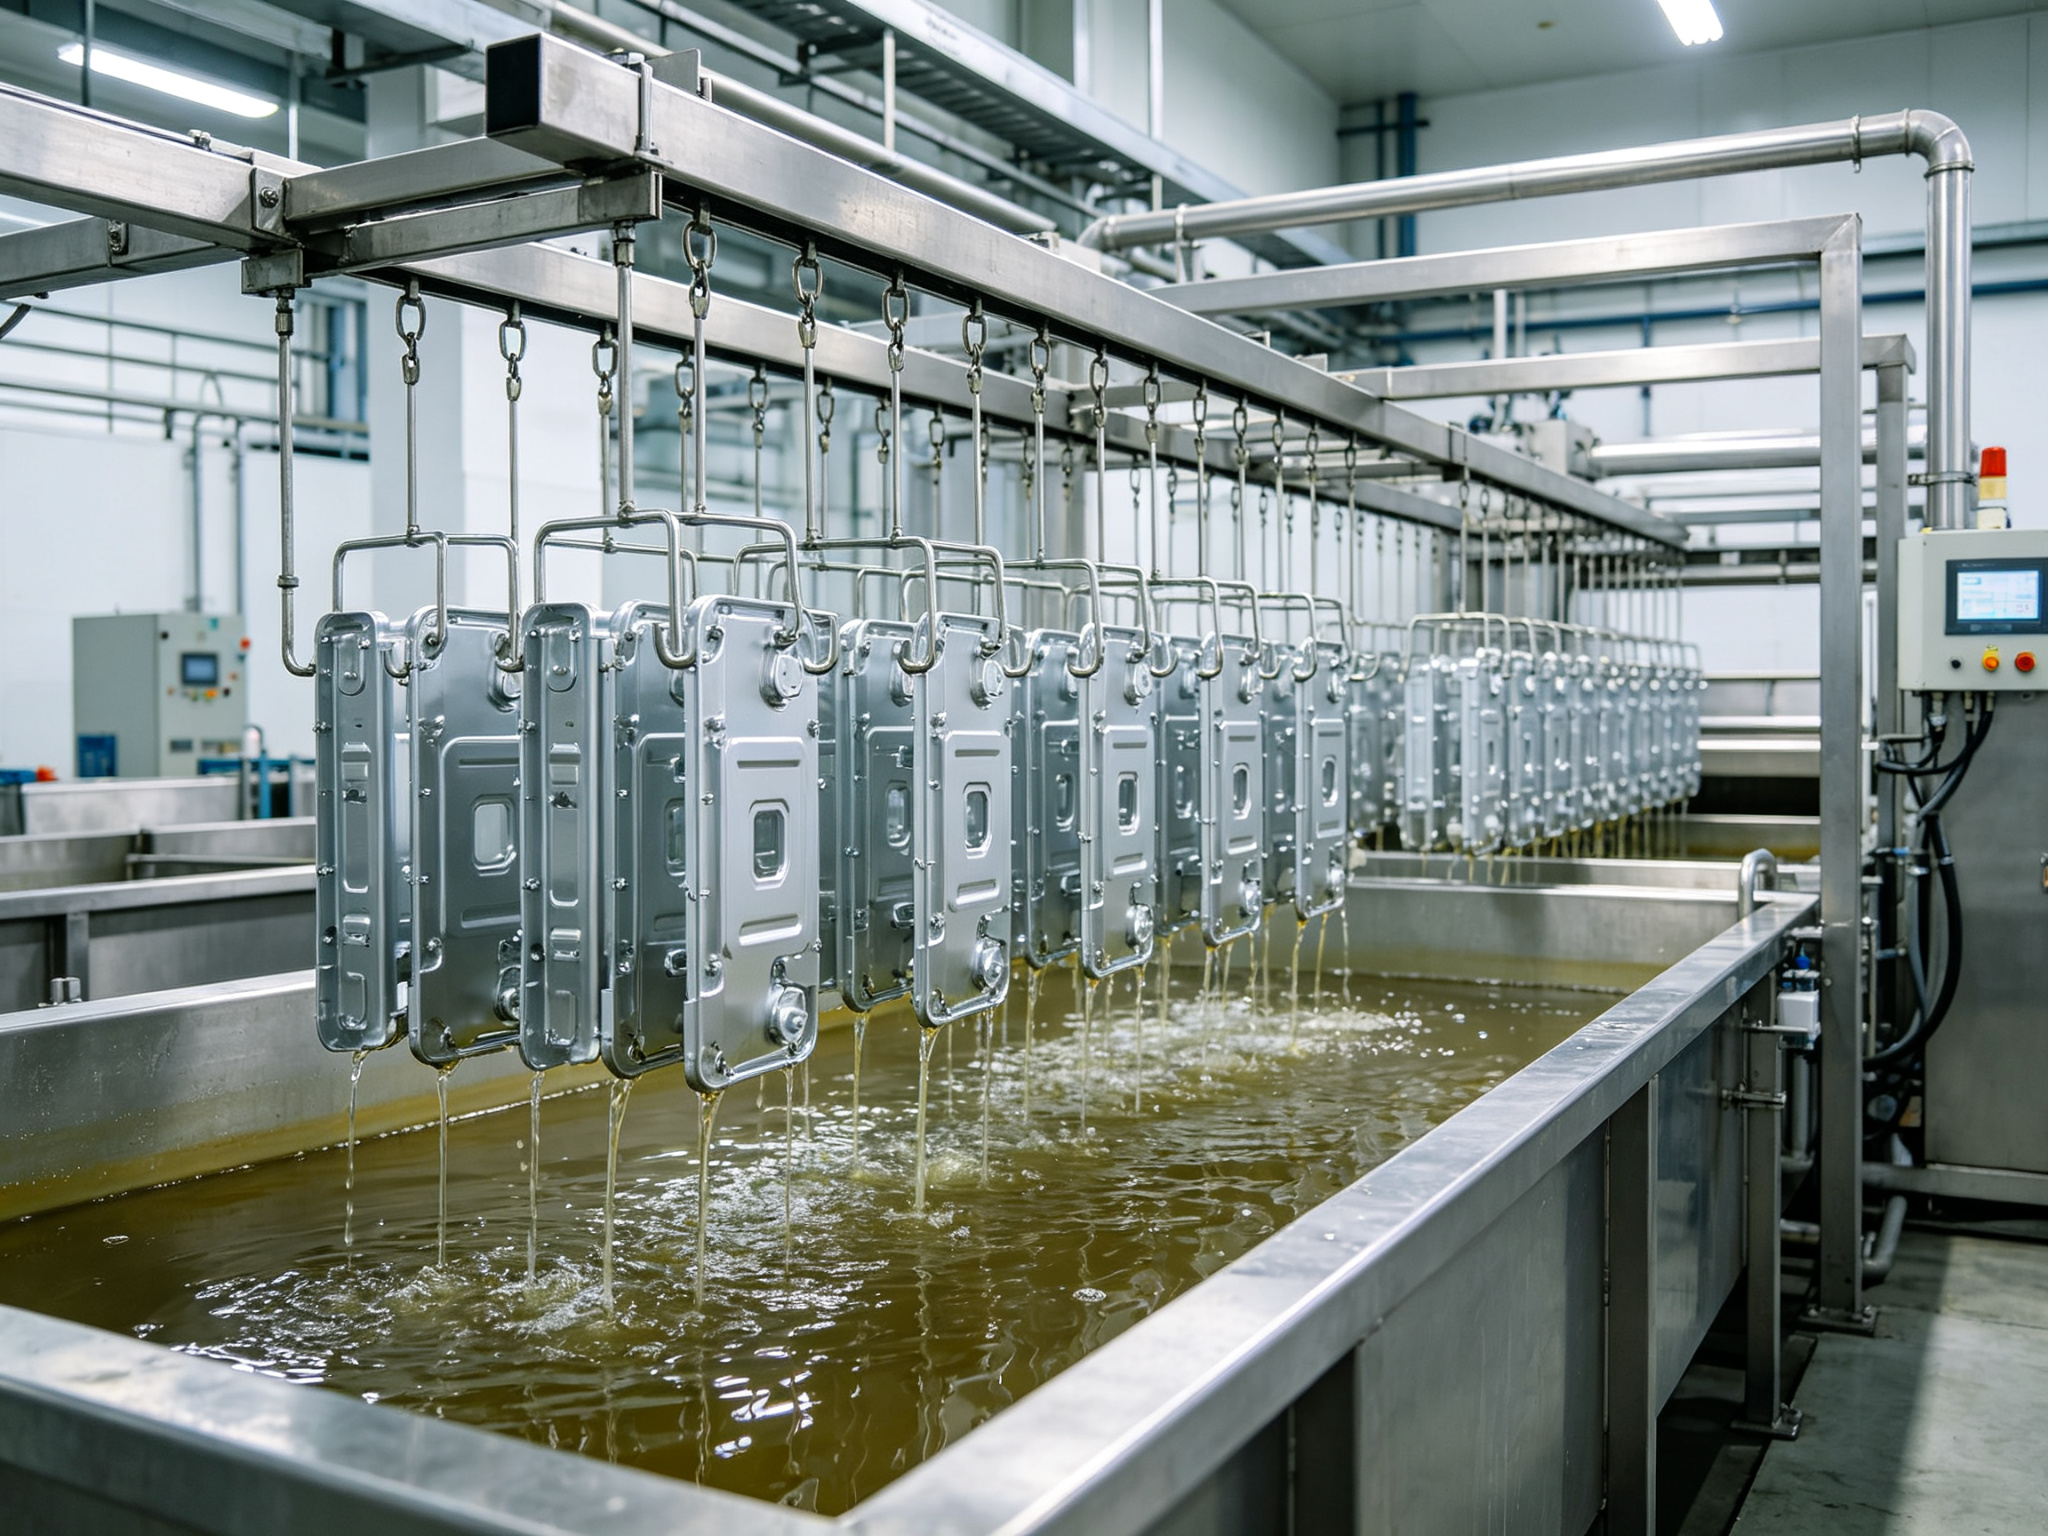
Tras una preparación adecuada de la superficie, el aluminio se sumerge en la solución de «Chem Film». En esta fase, los compuestos de cromato (o sales de circonio y titanio) reaccionan con la superficie del aluminio. La reacción forma una fina capa de conversión compuesta por óxido de aluminio y compuestos a base de cromo (o a base de circonio y titanio). El tiempo de reacción suele oscilar entre 1 y 10 minutos, con una temperatura controlada entre 20 y 40 °C. El espesor y el color del recubrimiento aumentan con el tiempo de reacción y la concentración del baño. La capa de conversión proporciona protección contra la corrosión al tiempo que mantiene la conductividad eléctrica.
3.3 Métodos de aplicación
La película de Chem se puede aplicar por inmersión o por pulverización. El recubrimiento por inmersión proporciona el recubrimiento más uniforme en piezas de formas complejas, ya que la pieza queda completamente sumergida y todas sus superficies entran en contacto total con la solución de reacción. La pulverización se utiliza normalmente para componentes de gran tamaño o para tratamientos localizados, lo que ofrece flexibilidad, aunque con menor uniformidad que la inmersión. Para piezas pequeñas de precisión y cavidades complejas, la inmersión es el método preferido.
3.4 Enjuague, secado e inspección
Tras el recubrimiento, las piezas deben enjuagarse a fondo con agua desionizada para eliminar los residuos químicos. A continuación, se secan en condiciones controladas (normalmente, secado con aire caliente a 60-80 °C). El control de calidad suele incluir una inspección visual del color, la determinación del peso del recubrimiento y ensayos de resistencia a la corrosión (como el ensayo de niebla salina) de acuerdo con las normas aplicables. Según la experiencia práctica en la producción, una preparación de la superficie y una calidad de enjuague uniformes son los factores más críticos que afectan al rendimiento final de la película química.
4. Qué significan los colores de las películas Chem Film
Los recubrimientos de película química presentan diferentes colores en función de su composición química, su espesor y su clase de rendimiento. Estos colores no tienen una función decorativa, sino que indican visualmente el tipo de recubrimiento, su espesor y su prioridad funcional. Para los ingenieros, aprender a evaluar el rendimiento de un recubrimiento a partir de su color es una habilidad práctica que les permite valorar rápidamente la calidad del tratamiento superficial.
4.1 Lámina Chem transparente / incolora
La película química transparente o casi incolora se utiliza con mayor frecuencia en aplicaciones de Tipo II y de Clase 3 de capa fina. Normalmente emplea sistemas a base de cromo trivalente o circonio para formar una capa ultradelgada (por lo general, ≤0,25 micrómetros). Dado que el recubrimiento es extremadamente fino, la película química transparente conserva el aspecto natural del aluminio al tiempo que proporciona una excelente conductividad eléctrica. En la práctica, este recubrimiento se suele especificar para carcasas de aviónica, conectores eléctricos y superficies de puesta a tierra en las que es fundamental una baja resistencia de contacto.
4.2 Recubrimiento de conversión de cromato amarillo
La película química amarilla se asocia habitualmente a los sistemas de tipo I y clase 1A que contienen cromo hexavalente. Su color varía desde el amarillo pálido hasta el dorado intenso, dependiendo de la concentración del baño y del tiempo de inmersión. Estos recubrimientos son más gruesos (0,25-2,5 micrómetros) y ofrecen una excelente resistencia a la corrosión. En la fabricación real, la película química amarilla se utiliza habitualmente como capa de imprimación antes de la pintura o del recubrimiento CARC en los sectores aeroespacial, de defensa y naval.
4.3 Recubrimiento de cromato verde o iridiscente
Los recubrimientos de película química de color verde o iridiscente son relativamente poco comunes. Normalmente se obtienen mediante procesos químicos modificados, como los sistemas de fosfato de cromo. Este recubrimiento forma una capa de óxido mixto de espesor moderado y color único. Estos tratamientos superficiales se utilizan habitualmente en aplicaciones industriales o militares específicas para cumplir requisitos de identificación visual, resistencia química o especificaciones heredadas.
4.4 Correlación entre el color y el rendimiento
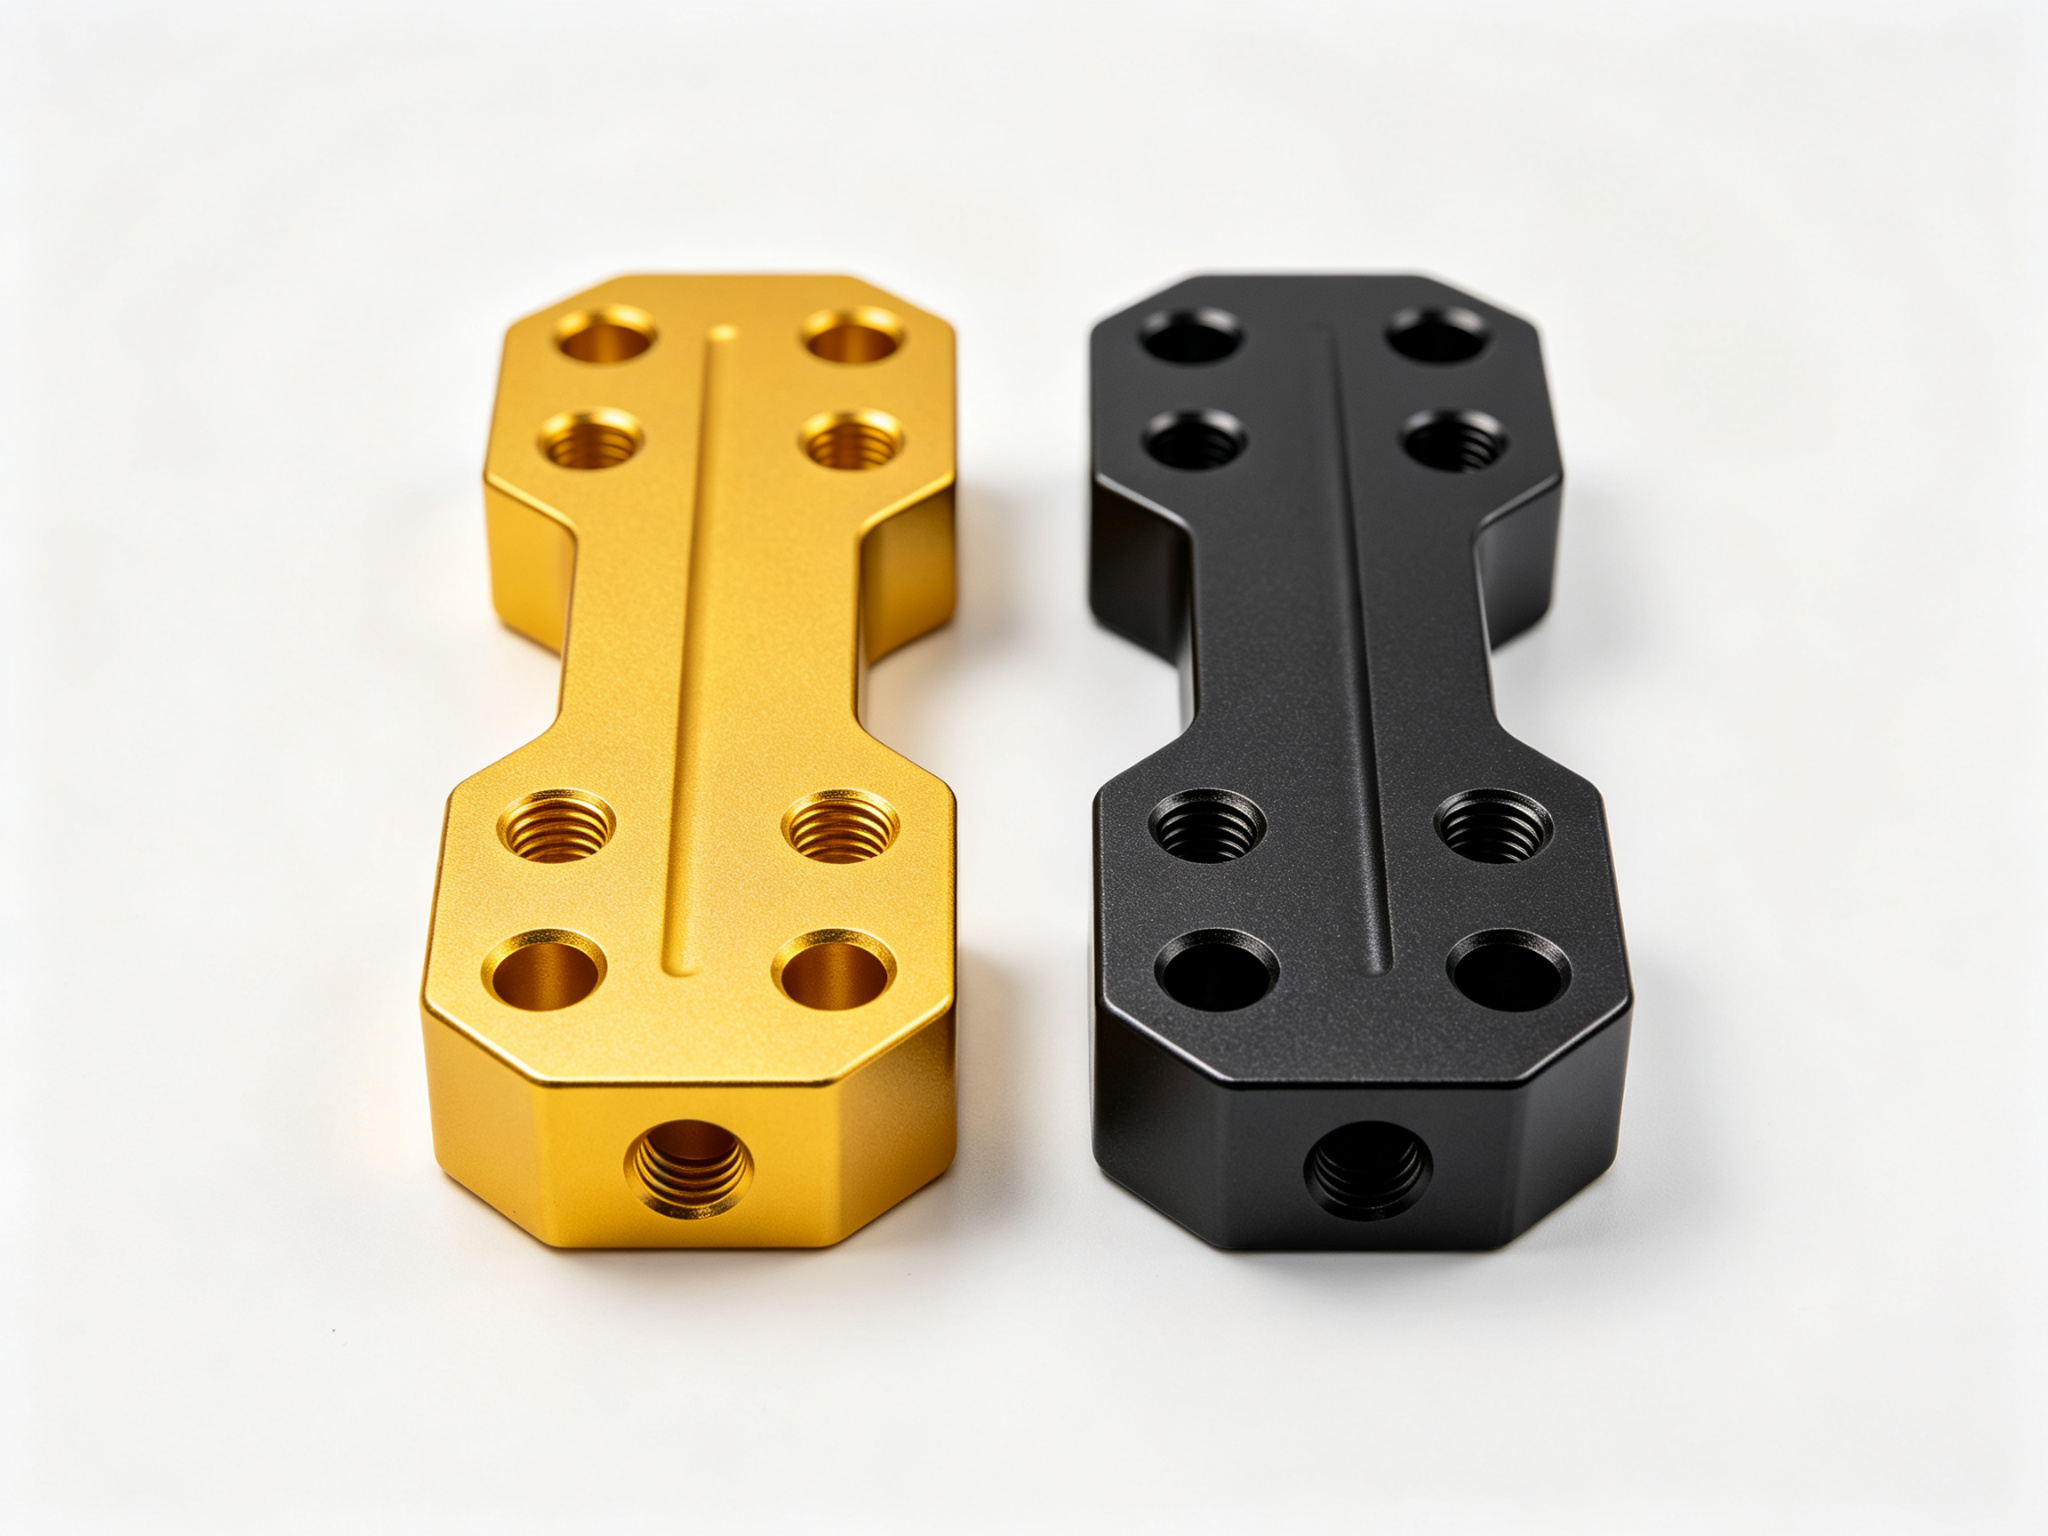
Desde el punto de vista de la ingeniería, el color de la película química ofrece una indicación visual del tipo de recubrimiento, su espesor y su prioridad funcional. Los colores más oscuros (dorado intenso, marrón) suelen indicar un recubrimiento más grueso con mayor resistencia a la corrosión, correspondiente a la Clase 1A. Los recubrimientos más claros o transparentes indican que se ha dado prioridad a la conductividad y a la estabilidad dimensional, correspondientes a la Clase 3. Un color irregular suele indicar problemas de control del proceso que requieren comprobar la preparación de la superficie y las condiciones de reacción.
5. Película química frente a anodizado
Tanto el recubrimiento «Chem Film» como el anodizado son tratamientos superficiales del aluminio, pero difieren fundamentalmente en el espesor del recubrimiento, la resistencia a la corrosión, la conductividad eléctrica y la finalidad de su aplicación. Comprender estas diferencias es fundamental para seleccionar adecuadamente el material y el proceso. Muchos ingenieros confunden estos dos procesos durante la selección inicial, lo que da lugar a desajustes en el rendimiento o a costes innecesarios.
5.1 Espesor del recubrimiento e impacto en las dimensiones
La película química forma una capa de conversión extremadamente fina, normalmente de 0,25 a 2,5 micrómetros, lo que prácticamente no añade ningún espesor apreciable. Esto permite mantener tolerancias dimensionales muy ajustadas, algo fundamental para piezas de ajuste de precisión, orificios roscados y elementos de ajuste ceñido. La anodización, por el contrario, produce una capa de óxido mucho más gruesa, normalmente de 2,5 a 25 micrómetros (Tipo II) o de 25 a 100 micrómetros (Tipo III). Esto supone una acumulación de material y altera las dimensiones de la pieza, lo que requiere prever un margen de tolerancia durante la fase de diseño.
5.2 Comparación de la resistencia a la corrosión
La película química proporciona un nivel moderado de resistencia a la corrosión y se utiliza habitualmente en entornos poco agresivos o como sistema de recubrimiento de imprimación. Cuando se utiliza sola, su resistencia en la prueba de niebla salina suele oscilar entre 168 y 336 horas. El anodizado ofrece una resistencia a la corrosión significativamente mayor, especialmente en entornos agresivos, como aplicaciones marinas, industriales o al aire libre. El anodizado de tipo II alcanza entre 200 y 1.000 horas en la prueba de niebla salina, mientras que el anodizado duro de tipo III alcanza entre 500 y 2.000 horas.
5.3 Comparación de la conductividad eléctrica
La película química, especialmente los recubrimientos de clase 3, conserva la conductividad eléctrica natural del aluminio con una resistencia de contacto muy baja. Esto la hace ideal para la puesta a tierra de superficies y componentes electrónicos. Los recubrimientos anodizados son aislantes eléctricos (el óxido de aluminio es un excelente aislante), lo que limita su uso en aplicaciones que requieren conductividad eléctrica. Esta diferencia representa una de las distinciones más fundamentales entre ambos procesos y un criterio clave a la hora de elegir.
5.4 Selección de aplicaciones típicas
Según la experiencia práctica en ingeniería, el recubrimiento «chem film» suele indicarse para carcasas aeroespaciales, piezas de aviónica y conjuntos de aluminio pintado en los que la conductividad eléctrica y la precisión dimensional son fundamentales. Para componentes estructurales, superficies de desgaste y piezas expuestas que requieren durabilidad, dureza y protección contra la corrosión a largo plazo, el anodizado es el proceso preferido. Una regla de selección sencilla: elija el recubrimiento químico cuando se necesite conductividad y el anodizado cuando se requiera resistencia al desgaste.
6. Aplicaciones principales de Chem Film
La película Chem se utiliza ampliamente en la fabricación moderna, ya que proporciona una protección funcional de la superficie sin alterar la geometría de las piezas. Su capa de conversión ultrafina la hace idónea para piezas de precisión que requieren un equilibrio entre resistencia a la corrosión, conductividad eléctrica y adherencia del recubrimiento. A continuación se enumeran sus cuatro principales ámbitos de aplicación.
Protección contra la corrosión: Forma una capa de conversión unida químicamente que frena la oxidación del aluminio y los metales ligeros, lo que proporciona una resistencia fiable a la corrosión en entornos de baja a moderada agresividad. Se utiliza habitualmente en carcasas, soportes y piezas estructurales internas del sector aeroespacial, ya sea como acabado independiente o como sistema de recubrimiento de imprimación.
Mayor adherencia del recubrimiento: Crea una superficie químicamente activa que mejora la adherencia de pinturas e imprimaciones sin necesidad de un rugosizado mecánico. Se utiliza ampliamente como tratamiento previo al pintado en programas aeroespaciales y de defensa. Ayuda a reducir la delaminación del recubrimiento durante los ciclos térmicos y las vibraciones.
Conductividad eléctrica: Mantiene la conductividad eléctrica superficial, ya que el recubrimiento es extremadamente fino. La película química de clase 3 está optimizada para ofrecer una baja resistencia. Se utiliza habitualmente para superficies de puesta a tierra, conectores y disipadores térmicos en aviónica, electrónica y componentes sensibles a las interferencias electromagnéticas (EMI).
Mantenimiento de las tolerancias dimensionales: Prácticamente no deja residuos apreciables en las superficies de las piezas, lo que permite mantener las tolerancias ajustadas, los acoplamientos roscados y las características de acoplamiento de precisión. Es adecuado para ensamblajes de ajuste apretado e interfaces mecanizadas, ya que reduce el riesgo de tener que volver a trabajar las piezas en comparación con los tratamientos superficiales más gruesos.
7. Aplicaciones industriales
El recubrimiento «Chem Film» se utiliza ampliamente en múltiples sectores industriales, ya que ofrece protección contra la corrosión, conductividad eléctrica y adherencia de la pintura sin alterar las dimensiones. La siguiente tabla presenta los tipos de piezas más habituales, los motivos principales para elegir el recubrimiento «Chem Film» y los requisitos estándar más comunes en los principales sectores de aplicación.
Industria
Piezas habituales
Motivo principal para utilizar Chem Film
Normas comunes
Aeroespacial
Soportes, carcasas, cajas para equipos de aviónica
Resistencia a la corrosión, adherencia de la pintura, conductividad
MIL-DTL-5541, AMS-2473
Ejército y Defensa
Equipamiento táctico, cajas para equipos electrónicos
Resistencia a entornos adversos, conexión a tierra
MIL-DTL-5541 Clase 1A
Automoción y transporte
Soportes de aluminio, piezas estructurales
Estabilidad dimensional, control de la corrosión
Especificaciones OEM, baja acumulación de residuos
Electrónica y electricidad
Carcasas, disipadores térmicos, conectores
Conductividad eléctrica, recubrimiento ultrafino
Clase 3, baja resistencia de contacto
Aluminio mecanizado con CNC
Componentes mecanizados con precisión
Mantenimiento de las tolerancias, protección de superficies
Dibujo CNC, notas sobre el acabado
En el sector aeroespacial, la película química se utiliza en estructuras de aeronaves, soportes, recintos y carcasas de aviónica. Proporciona protección contra la corrosión ante variaciones de temperatura y humedad, al tiempo que mantiene las vías de puesta a tierra eléctrica para los sistemas de aviónica y de señales; por lo general, cumple con las normas MIL-DTL-5541 y AMS. En el sector de la electrónica, la película química de Clase 3 es la preferida para componentes sensibles a la conductividad, ya que equilibra la protección contra la corrosión con el rendimiento eléctrico, al tiempo que sigue siendo compatible con ensamblajes de alta precisión y detalles minúsculos.
8. Ventajas, limitaciones y consideraciones de seguridad
8.1 Ventajas fundamentales
Chem film ofrece seis ventajas fundamentales: resistencia a la corrosión gracias a una capa de conversión estable que protege las aleaciones de aluminio y magnesio de la oxidación; excelente adherencia de pinturas y recubrimientos gracias a una superficie químicamente activa que mejora la fuerza de unión de la imprimación y la pintura; conservación de la conductividad eléctrica sin formar una capa aislante; espesor mínimo y retención de la tolerancia a escala nanométrica y micrométrica; rentabilidad y rapidez de procesamiento con equipos más sencillos y tiempos de ciclo más cortos; y amplia compatibilidad con aleaciones, incluidas aquellas difíciles de anodizar, como el aluminio fundido con alto contenido en silicio.
8.2 Limitaciones principales
El recubrimiento «Chem film» presenta cuatro limitaciones principales: menor resistencia al desgaste, ya que la capa es más fina y blanda que la del anodizado, lo que lo hace inadecuado para aplicaciones sometidas a desgaste o a alta fricción; menor durabilidad en entornos hostiles, ya que los sistemas de tipo II (sin cromo o trivalentes) suelen tener una menor resistencia a la corrosión que los recubrimientos tradicionales de tipo I; sensibilidad del proceso, ya que la calidad del recubrimiento depende en gran medida de la composición química del baño, la temperatura, el tiempo de inmersión y la preparación de la superficie, lo que requiere un control estricto del proceso; y opciones estéticas limitadas, con menos variedad de colores y acabados decorativos en comparación con el anodizado.
8.3 Consideraciones relativas a la seguridad y el medio ambiente
La película química tradicional de tipo I contiene cromo hexavalente, que es tóxico y carcinógeno y está sujeto a estrictas normativas medioambientales. Su procesamiento requiere equipo de protección individual adecuado, ventilación y procedimientos operativos para evitar la inhalación o el contacto con la piel. Los procesos de película química generan residuos peligrosos que deben tratarse y eliminarse de acuerdo con las normas reglamentarias, lo que supone unos costes adicionales de cumplimiento normativo. Debido a las preocupaciones sanitarias y medioambientales, muchos fabricantes especifican ahora sistemas de película química de tipo II, de menor toxicidad, a pesar de que su rendimiento es ligeramente inferior. El cumplimiento de las normas de seguridad suele ser el factor decisivo a la hora de elegir entre la película química de tipo I y la de tipo II.
9. Retirada y nueva aplicación de la película Chem Film
La capa de Chem Film puede eliminarse o volver a aplicarse según sea necesario. Durante la fabricación, esto permite reparar defectos superficiales o volver a recubrir la pieza sin tener que desecharla por completo. Los defectos menores pueden repararse limpiando la superficie y volviendo a aplicar la capa de Chem Film. La eliminación completa se consigue mediante un decapado o grabado químico controlado, seguido de un enjuague a fondo y una desoxidación antes de volver a aplicar el recubrimiento.
Es importante señalar que un decapado excesivo, si no se controla adecuadamente, puede dañar el sustrato de aluminio. Un enjuague adecuado y un control riguroso del proceso son fundamentales para el rendimiento del recubrimiento. En el caso de piezas sencillas o de bajo coste, la sustitución puede resultar más económica que la rectificación. En la producción real, la rectificación suele reservarse para piezas de alto valor o para la creación de prototipos en lotes pequeños, ya que la película química en sí misma tiene un coste relativamente bajo y la sustitución directa resulta más rentable para la producción en serie.
10. Chem Film frente a otros tratamientos superficiales
A la hora de seleccionar un proceso de tratamiento superficial del aluminio, el «chem film» suele compararse con el anodizado, el recubrimiento en polvo, la pintura y el pulido mecánico. Cada proceso tiene sus propias ventajas, que dependen principalmente de los requisitos de conductividad, resistencia a la corrosión, aspecto, coste y control dimensional. La siguiente tabla ofrece una comparación sistemática en seis aspectos clave.
Tratamiento de superficies
Tipo de proceso
Repercusión del espesor
Conductividad
Resistencia a la corrosión
Opciones de color
Uso habitual
Película de Chem
Conversión química
Mínimo (sin acumulación)
Excelente
Moderado
Limitado
Puesta a tierra, imprimación, piezas de precisión
Anodizado
Electroquímico
Espesor moderado
Aislante
Alta
Rico
Resistencia al desgaste, piezas visibles
Recubrimiento en polvo
Curado térmico
Grueso
Aislante
Alta
Muy amplio
Elementos decorativos para exteriores
Pintura
Recubrimiento líquido
Moderado
Aislante
De bajo a moderado
Muy amplio
Acabado decorativo económico
Pulido mecánico
Proceso físico
Ninguno
Sin cambios
Muy bajo
Ninguno
Solo con fines decorativos
11. Capacidades de PartsMastery en materia de recubrimientos químicos
PartsMastery ofrece servicios profesionales de tratamiento superficial de aluminio mediante película química, que abarcan tanto los sistemas MIL-DTL-5541 Tipo I (cromo hexavalente) como los de Tipo II (cromo trivalente/sin cromo). Asimismo, ofrece los grados de rendimiento de Clase 1A (máxima protección contra la corrosión) y Clase 3 (prioridad de conductividad). La empresa cuenta con una línea completa de producción de recubrimientos químicos que incluye procesos de desengrasado, grabado, desoxidación, recubrimiento de conversión, enjuague, secado e inspección, con lo que satisface diversas necesidades, desde prototipos de una sola pieza hasta la producción en serie.
En cuanto al control de procesos, PartsMastery supervisa rigurosamente la temperatura, la concentración, el tiempo y la calidad del agua de enjuague en cada paso del proceso, lo que garantiza un recubrimiento uniforme, un color homogéneo y un rendimiento conforme a las especificaciones. Todos los lotes de producción incluyen informes completos sobre el peso del recubrimiento, informes de pruebas de resistencia de contacto e informes de pruebas de niebla salina, lo que garantiza la trazabilidad de la calidad del producto. La empresa también ofrece revisiones gratuitas de DFM (diseño para la fabricación), lo que ayuda a los clientes a optimizar los planes de tratamiento de superficies durante la fase de diseño y a reducir los costes y los riesgos de calidad desde el origen.
Además, PartsMastery ofrece servicios integrales que combinan el mecanizado de precisión CNC con el tratamiento de superficies. Desde el mecanizado de precisión CNC de piezas de aluminio hasta el tratamiento de superficies con película química, pasando por el posterior anodizado, pintado, montaje y otros procesos, los clientes solo tienen que coordinarse con un único proveedor para completar todo el flujo de producción. Esto reduce significativamente los costes de gestión y los riesgos de entrega. Ya se trate de piezas aeroespaciales, cajas para equipos electrónicos o componentes industriales de precisión, PartsMastery ofrece una solución completa, desde la optimización del diseño hasta la entrega por lotes.
12. Resumen
La película Chem (Alodine) es un recubrimiento químico de conversión de aluminio ultrafino que ofrece simultáneamente tres funciones fundamentales sin alterar las dimensiones de las piezas: mayor resistencia a la corrosión, mejor adherencia del recubrimiento y conservación de la conductividad eléctrica. Los sistemas de cromo hexavalente de tipo I ofrecen una resistencia a la corrosión superior, pero se enfrentan a restricciones normativas medioambientales. Los sistemas de cromo trivalente o sin cromo de tipo II son más seguros y cumplen mejor con la normativa, aunque presentan una resistencia a la corrosión ligeramente inferior. La clase 1A tiene como objetivo la máxima protección contra la corrosión, mientras que la clase 3 da prioridad a la conductividad eléctrica.
En comparación con el anodizado, las principales ventajas de Chem Film residen en su espesor ultradelgado y en la conductividad eléctrica, mientras que sus principales desventajas son una menor resistencia al desgaste y unas opciones decorativas limitadas. El principio de selección correcto es el siguiente: se debe optar por la película química cuando se requiera conductividad, ajuste de precisión o imprimación para pintura; y por el anodizado cuando se requiera resistencia al desgaste, aspecto decorativo o protección contra la corrosión en entornos extremos. Mediante una evaluación sistemática del entorno operativo de la pieza, los requisitos de rendimiento y las limitaciones de coste, los ingenieros pueden tomar la decisión óptima entre las diversas opciones de tratamiento de superficies y desarrollar productos que sean a la vez de alto rendimiento y competitivos en cuanto a costes.
Preguntas frecuentes
¿Cuál es la diferencia entre el aluminio anodizado y el aluminio con recubrimiento «Chem Film»?
Las principales diferencias entre el anodizado y el recubrimiento químico residen en el espesor y la función. El anodizado forma una capa gruesa de óxido aislante sobre la superficie del aluminio para mejorar la resistencia al desgaste y a la corrosión. El recubrimiento químico, por el contrario, forma una capa de conversión ultrafina que conserva las dimensiones y la conductividad eléctrica, al tiempo que mejora la adherencia de la pintura. La elección entre el recubrimiento químico y el anodizado depende principalmente de si la aplicación requiere conductividad, tolerancias dimensionales estrictas o una alta resistencia al desgaste.
¿El recubrimiento químico aumenta el grosor de las piezas de aluminio?
La película química prácticamente no añade ningún espesor apreciable. La capa es extremadamente fina, normalmente en el rango de 0,25 a 2,5 micrómetros, por lo que no afecta a las tolerancias, al ajuste de las roscas ni al montaje de precisión. Esto hace que el aluminio tratado con película química sea ideal para piezas y conjuntos de precisión fabricados con CNC que requieran una estabilidad dimensional extremadamente alta.
¿Cuánto tiempo dura el proceso de recubrimiento químico?
La reacción química de la película química se completa en cuestión de minutos durante el proceso (normalmente entre 1 y 10 minutos). Tras un enjuague y un secado adecuados, las piezas recubiertas con película química están listas para su uso o para su pintado el mismo día, sin que sea necesario un tiempo de curado prolongado. Esta rapidez en el proceso hace que sea muy adecuada para situaciones de producción en serie que requieran plazos de entrega cortos.
¿Es la película química conductora de la electricidad?
Sí. Los recubrimientos de Chem Film conservan la conductividad eléctrica, especialmente los recubrimientos transparentes de Chem Film y los de Clase 3 (según la norma MIL-DTL-5541). Esto hace que Chem Film sea adecuado para la puesta a tierra, el apantallamiento contra interferencias electromagnéticas y las cajas electrónicas de aluminio que requieren una baja resistencia de contacto. Los recubrimientos de Clase 1A tienen una conductividad ligeramente inferior debido a que su capa es más gruesa.
¿Cuáles son los principales tipos de recubrimientos químicos definidos en la norma MIL-DTL-5541?
Los tipos de recubrimiento químico se definen en la especificación MIL-DTL-5541. El recubrimiento químico de tipo I utiliza cromo hexavalente para lograr una resistencia óptima a la corrosión, mientras que el de tipo II emplea sistemas más seguros, sin cromo o con cromo trivalente. Las clases de rendimiento (Clase 1A y Clase 3) definen con mayor detalle si se da prioridad a la resistencia a la corrosión o a la conductividad eléctrica: la Clase 1A prioriza la protección contra la corrosión, y la Clase 3, la conductividad.