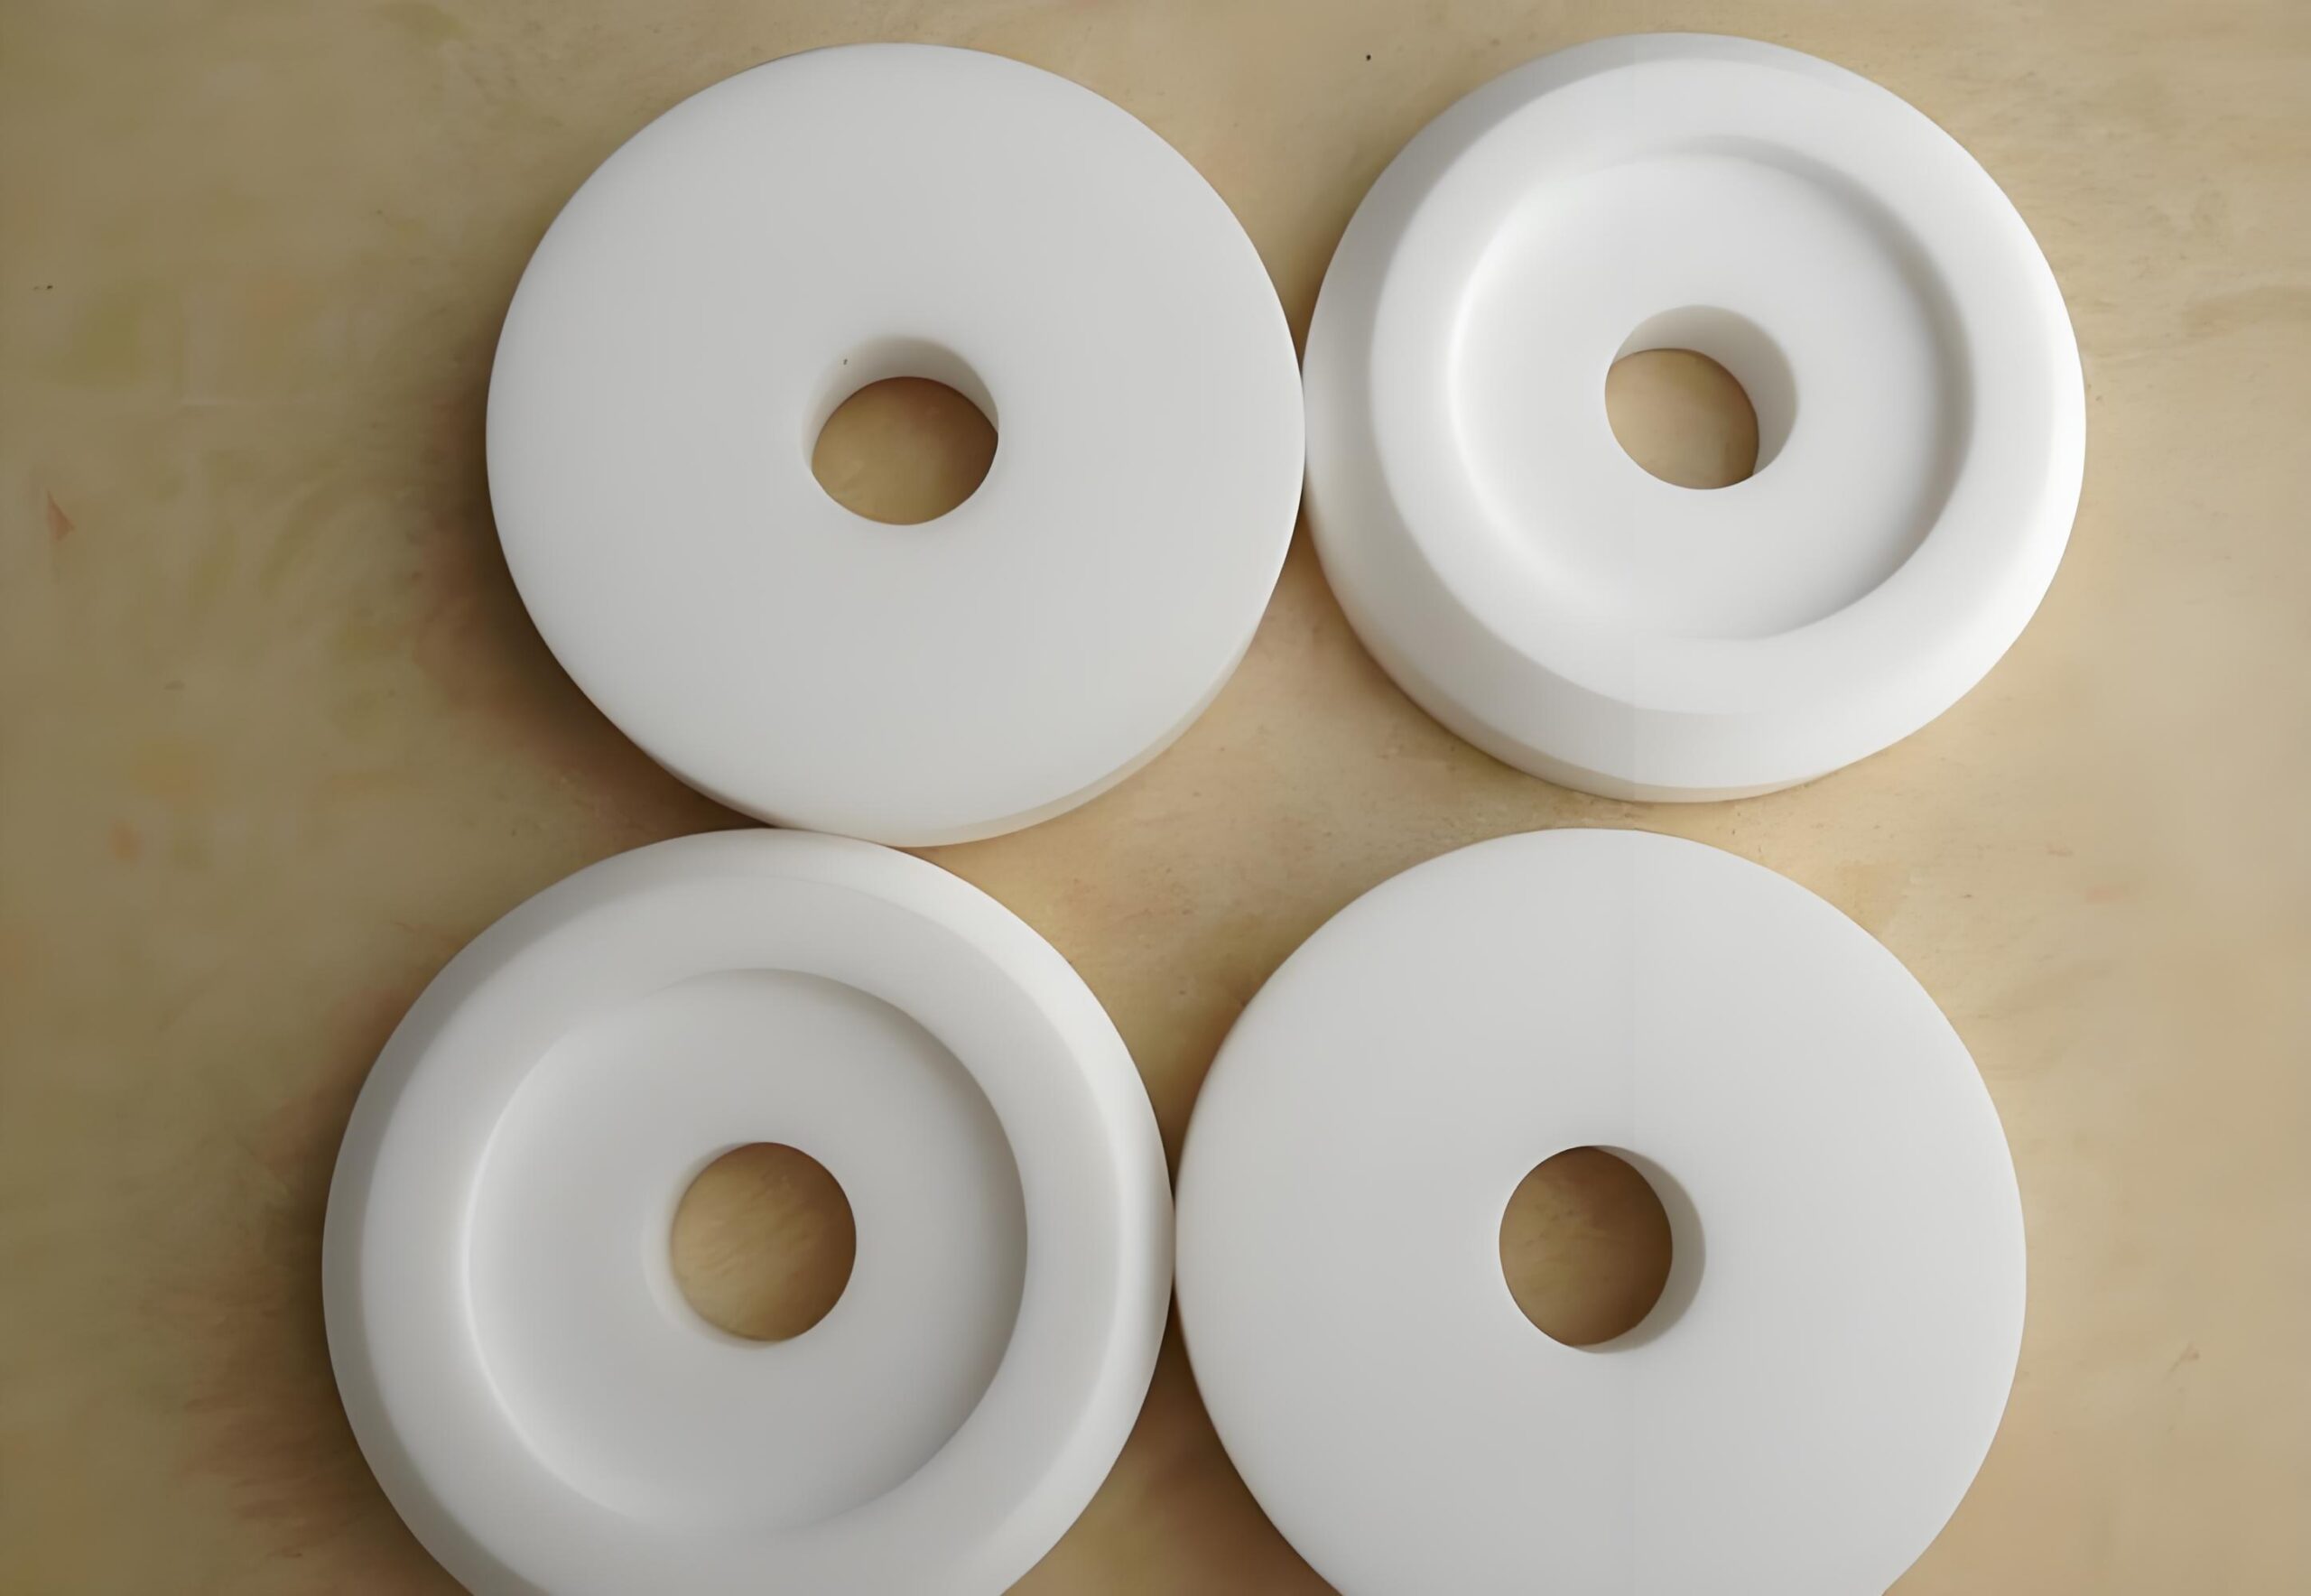
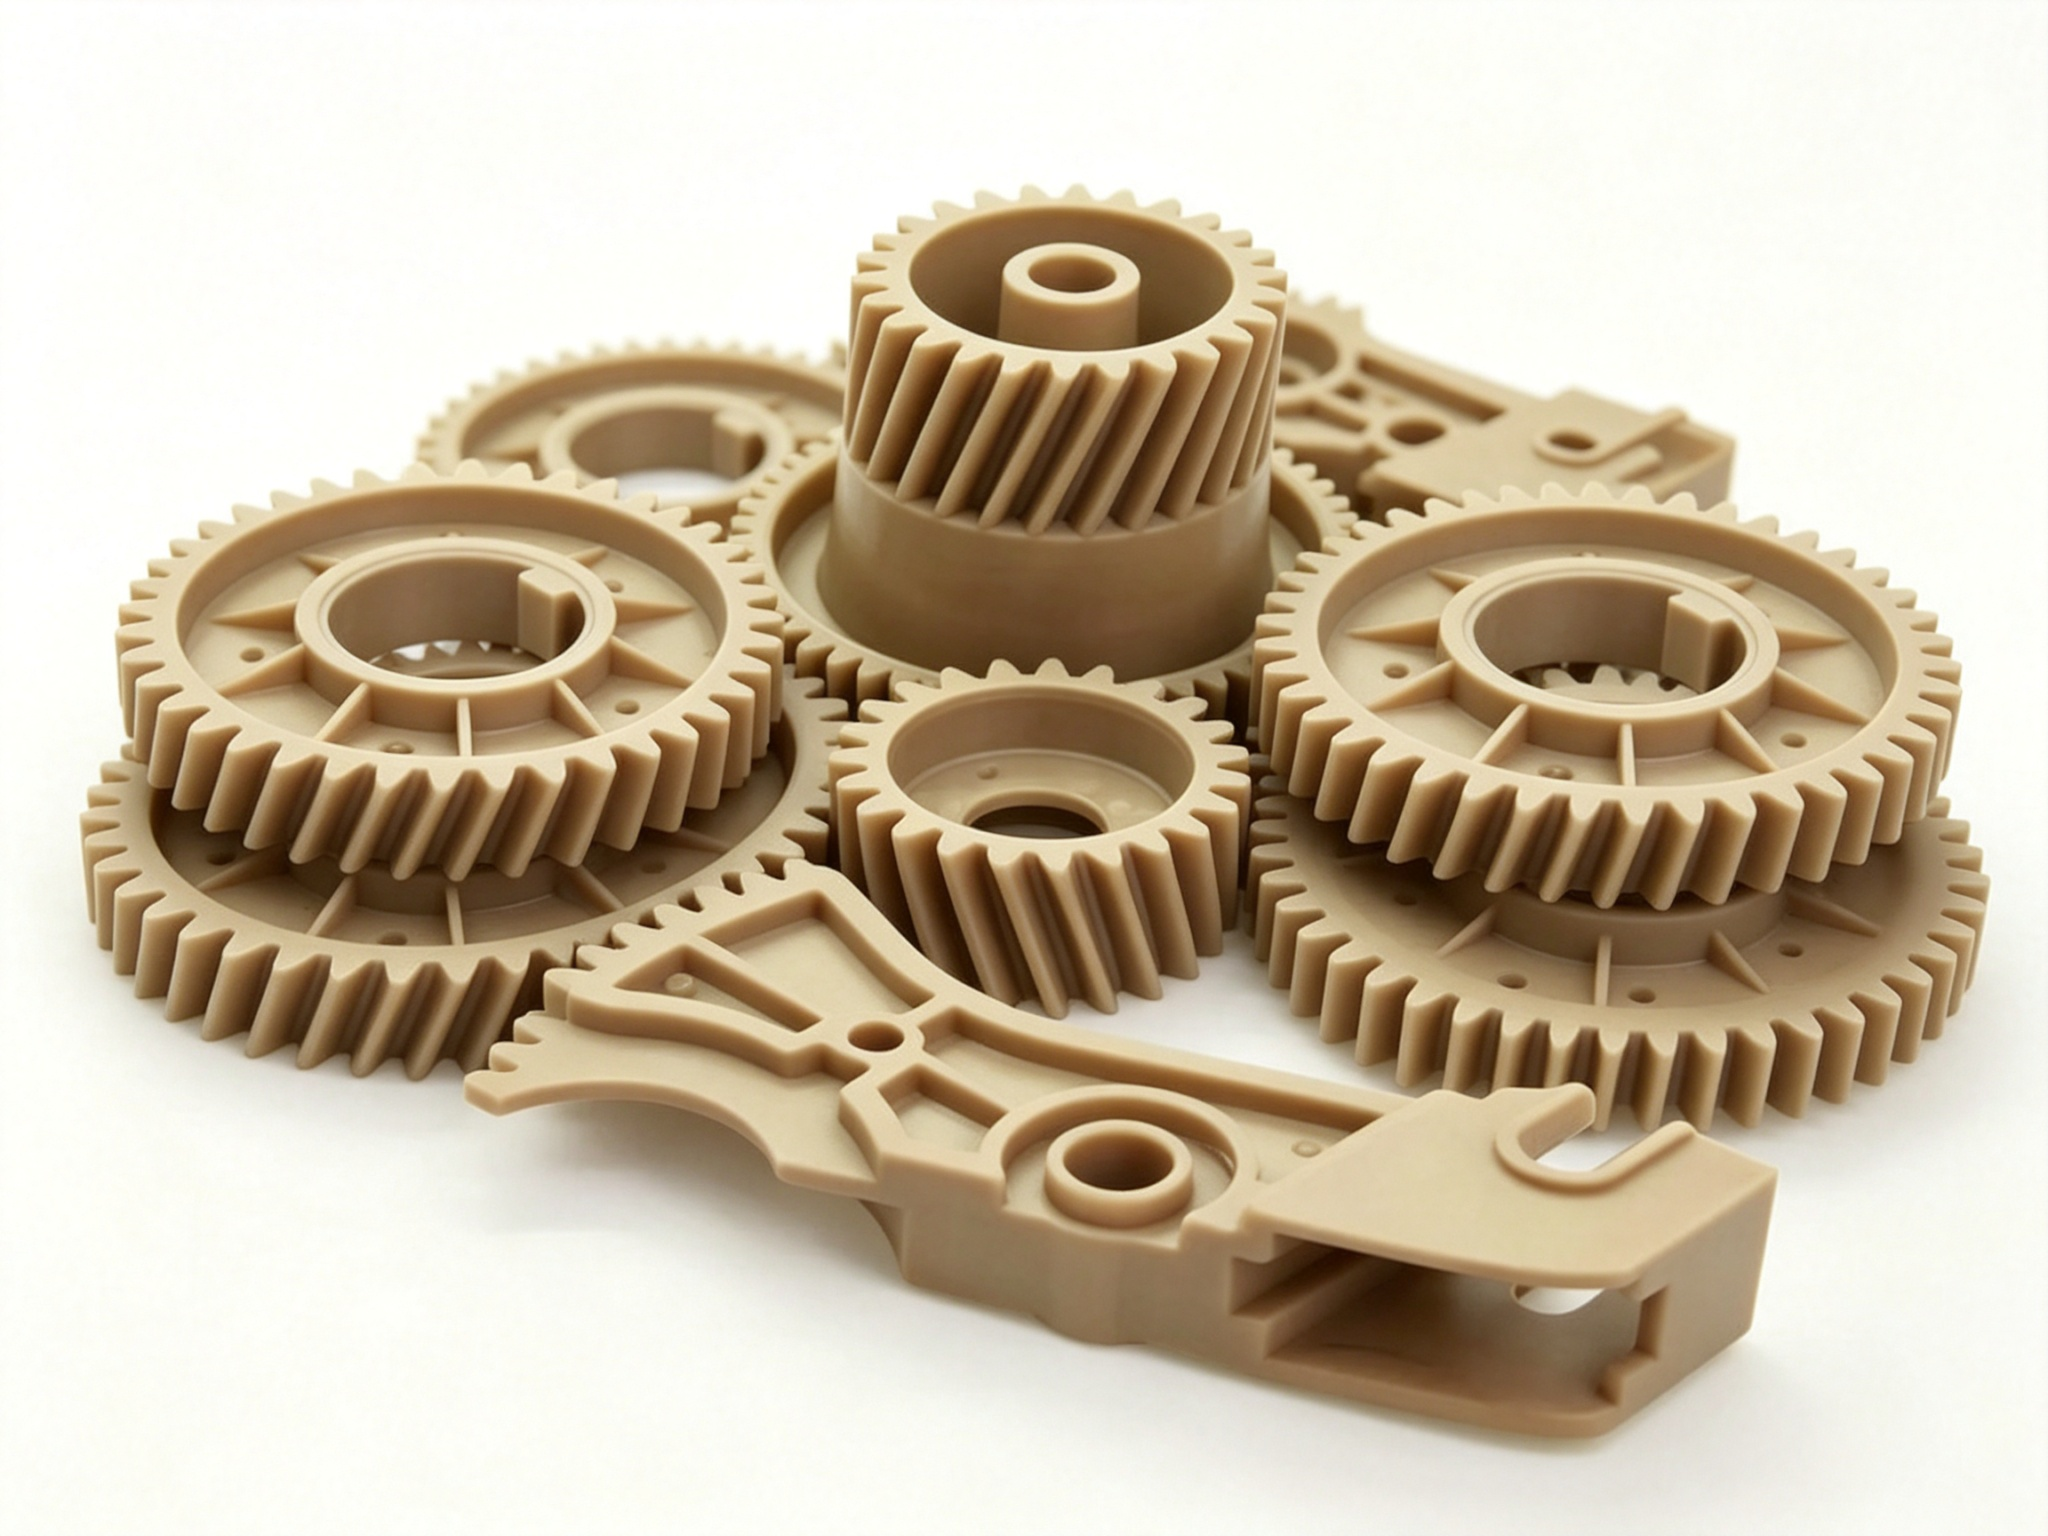
Em ambientes de engenharia exigentes, a escolha entre o PEEK e o PTFE tem um impacto direto na fiabilidade do equipamento. Estes ambientes incluem os setores aeroespacial, do petróleo e do gás, da produção de semicondutores, dos dispositivos médicos e da maquinaria industrial. Consequentemente, o PEEK destaca-se como o plástico de alto desempenho preferido para componentes estruturais. Oferece uma resistência mecânica, rigidez, resistência ao desgaste e estabilidade dimensional excecionais. Por outro lado, o PTFE ocupa uma posição insubstituível em aplicações resistentes à corrosão e de baixo atrito. A sua inércia química quase perfeita, o baixo coeficiente de atrito e o desempenho de vedação tornam-no único.
No entanto, partir simplesmente do princípio de que “o PEEK é sempre melhor porque é mais resistente” representa uma visão unilateral. O mesmo se aplica à ideia de que “o PTFE é universalmente superior porque resiste a produtos químicos”. Por conseguinte, a seleção correta do material requer uma compreensão profunda das diferenças estruturais moleculares entre os dois materiais. Os engenheiros devem também avaliar a temperatura de funcionamento, a carga mecânica, o ambiente químico e as condições de atrito. Além disso, os requisitos de precisão dimensional e o custo total do ciclo de vida também são importantes. Este guia parte do nível da estrutura molecular. Compara sistematicamente as propriedades essenciais, as características de maquinagem CNC, as aplicações típicas e a relação custo-eficácia. Em última análise, o objetivo é fornecer aos engenheiros um quadro de decisão prático para a seleção de materiais.
1. Análise aprofundada do material PEEK
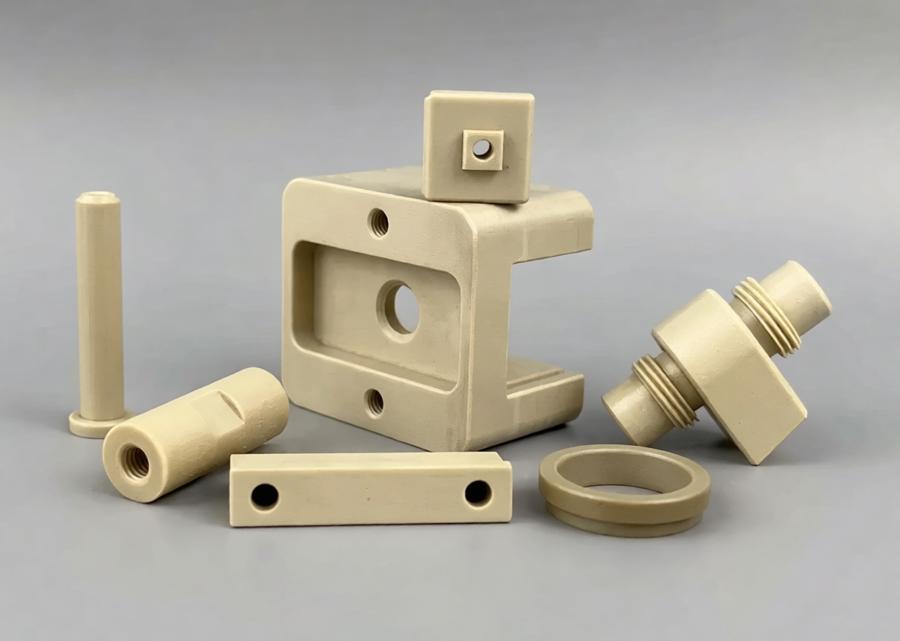
.1 Estrutura molecular e propriedades básicas
A poliéter-éter-cetona (PEEK) é um termoplástico semicristalino de alto desempenho. A sua estrutura molecular forma-se através de uma reação de substituição nucleofílica. Os reagentes são a hidroquinona e a 4,4′-difluorobenzofenona. Mais especificamente, as ligações éter (-O-) e os grupos cetona (-CO-) alternam-se ao longo da cadeia e ligam-se a anéis de benzeno. Isto cria uma estrutura molecular que equilibra na perfeição a rigidez e a flexibilidade. Por exemplo, as ligações éter proporcionam flexibilidade à cadeia e fluidez no processamento. Em contrapartida, os grupos cetónicos e os anéis de benzeno conferem elevada rigidez, elevada resistência e excelente estabilidade térmica.
O PEEK apresenta uma temperatura de transição vítrea (Tg) de aproximadamente 143 °C. O seu ponto de fusão situa-se em torno dos 343 °C. Além disso, a cristalinidade varia tipicamente entre 30% e 35%, e o tratamento de recozimento pode elevá-la para acima de 40%. Com uma densidade de 1,30–1,32 g/cm³, o PEEK pesa apenas cerca de um sexto do aço. No entanto, a sua resistência específica e rigidez específica aproximam-se das de certas ligas metálicas. Além disso, o PEEK apresenta uma excelente resistência ao fogo. Atinge a classificação UL 94 V-0 com um índice de oxigénio de 35% a uma espessura de 1,45 mm. Consequentemente, a sua baixa densidade de fumo e baixa toxicidade cumprem os rigorosos requisitos de segurança contra incêndios dos setores aeroespacial e ferroviário.
1.2 Principais vantagens em termos de desempenho
As principais vantagens do PEEK concentram-se em quatro aspetos. Em primeiro lugar, apresenta propriedades mecânicas excecionais. A resistência à tração atinge os 90–100 MPa. Por sua vez, o módulo de elasticidade atinge os 3,6–4,0 GPa. A resistência à flexão atinge os 140–170 MPa. Abaixo dos 200 °C, o PEEK mantém uma elevada taxa de retenção das suas propriedades mecânicas à temperatura ambiente.
Em segundo lugar, oferece uma resistência ao calor excecional. O PEEK pode funcionar a curto prazo a 260 °C e a longo prazo a 200 °C sem degradação significativa do desempenho. A sua temperatura de deflexão térmica (HDT a 1,82 MPa) atinge os 160 °C. Além disso, o reforço com fibra de vidro ou fibra de carbono pode elevar essa temperatura para acima dos 300 °C.
Em terceiro lugar, o PEEK oferece excelente resistência ao desgaste e à fluência. Em condições de atrito a seco, atinge um coeficiente de atrito relativamente baixo, entre 0,30 e 0,35. O enchimento com PTFE, grafite ou fibra de carbono pode reduzir o coeficiente de atrito para valores inferiores a 0,15. Além disso, a sua resistência à fluência está entre as melhores dos plásticos de engenharia. A 150 °C e sob uma tensão de 20 MPa, a deformação por fluência após 1000 horas mede apenas 2%–3%.
Em quarto lugar, o PEEK apresenta boa resistência química. É resistente à maioria dos ácidos orgânicos, ácidos inorgânicos, álcalis, soluções salinas, óleos, combustíveis e hidrocarbonetos. No entanto, apenas o ácido sulfúrico concentrado, o ácido nítrico concentrado, os hidrocarbonetos halogenados e determinados solventes polares podem corroê-lo.
1.3 Limitações e requisitos de processamento
A principal limitação do PEEK reside no seu custo mais elevado. Os preços da matéria-prima são, normalmente, 3 a 5 vezes superiores aos do PTFE. Além disso, o PEEK requer temperaturas de processamento elevadas. A temperatura do cilindro de injeção atinge os 360–400 °C e a temperatura do molde atinge os 170–200 °C. Consequentemente, isto exige uma elevada capacidade de aquecimento e um controlo preciso da temperatura por parte do equipamento. O PEEK também é sensível à humidade, pelo que é necessário proceder a uma secagem rigorosa antes do processamento. A condição de secagem recomendada é de 150 °C durante 3 a 4 horas. Caso contrário, podem surgir estrias prateadas, bolhas ou uma redução das propriedades mecânicas. Embora a resistência química do PEEK seja boa, não se equipara à amplitude do PTFE. Na verdade, certos ácidos oxidantes fortes e hidrocarbonetos halogenados podem atacá-lo.
2. Análise aprofundada do material PTFE
2.1 Estrutura molecular e propriedades básicas
O politetrafluoroetileno (PTFE) é um fluoropolímero. É produzido através da polimerização por radicais livres de monómeros de tetrafluoroetileno. Mais especificamente, a sua estrutura molecular consiste em ligações simples carbono-carbono. Ambos os átomos de hidrogénio em cada átomo de carbono são totalmente substituídos por átomos de flúor. Isto forma uma estrutura molecular helicoidal altamente simétrica. O flúor possui uma eletronegatividade extremamente elevada, de 4,0. Além disso, a energia da ligação C-F atinge 485 kJ/mol, sendo uma das ligações químicas mais fortes conhecidas. Consequentemente, esta característica estrutural confere ao PTFE uma estabilidade química e térmica excepcionalmente elevadas.
O PTFE tem uma densidade de 2,15–2,20 g/cm³, o que o torna um dos plásticos mais densos. As suas temperaturas de transição vítrea ocorrem em torno de -127 °C e 19 °C (duas transições secundárias). O ponto de fusão situa-se em torno dos 327 °C. Além disso, a cristalinidade varia tipicamente entre 50% e 75%. O PTFE possui uma energia superficial extremamente baixa de 18,5 mN/m. Esta valoriza-se entre as mais baixas dos materiais sólidos conhecidos. Consequentemente, esta propriedade proporciona excelentes características antiaderentes e autolubrificantes. O seu coeficiente de atrito desce até valores entre 0,04 e 0,10, situando-se entre os mais baixos de qualquer material sólido conhecido.
2.2 Principais vantagens em termos de desempenho
As principais vantagens do PTFE concentram-se em quatro aspetos. Em primeiro lugar, oferece uma inércia química quase perfeita. O PTFE resiste ao ataque de praticamente todos os produtos químicos conhecidos. Isto inclui ácidos fortes, álcalis fortes, oxidantes fortes, solventes orgânicos, halogéneos e água régia. No entanto, apenas os metais alcalinos fundidos, o gás flúor e certos compostos que contêm flúor podem atacá-lo. Estes ataques requerem altas temperaturas e pressões. Por conseguinte, isto torna o PTFE o material de eleição para o processamento químico, o processamento húmido de semicondutores e o manuseamento de fluidos de alta pureza.
Em segundo lugar, o PTFE apresenta um coeficiente de atrito extremamente baixo e excelentes propriedades antiaderentes. O seu coeficiente de atrito atinge valores tão baixos quanto 0,04–0,10. Mantém este valor baixo mesmo em condições sem lubrificação. Consequentemente, isto torna-o um material autolubrificante ideal. A sua energia superficial extremamente baixa significa que praticamente nenhuma substância consegue aderir à sua superfície. Isto explica a sua utilização generalizada em revestimentos antiaderentes, no processamento alimentar e em agentes desmoldantes.
Em terceiro lugar, o PTFE oferece uma ampla gama de temperaturas. Funciona a longo prazo entre -200 °C e +260 °C e, a curto prazo, até 300 °C. Isto confere-lhe uma das gamas de temperaturas mais amplas entre os plásticos. Em quarto lugar, o PTFE proporciona um excelente isolamento elétrico. A sua constante dielétrica desce até 2,1 e a perda dielétrica até 0,0002. Ambas permanecem estáveis numa ampla gama de frequências e temperaturas. Consequentemente, isto torna-o um material de isolamento de alta frequência ideal.
2.3 Limitações e requisitos de processamento
As principais limitações do PTFE residem na sua baixa resistência mecânica e na fraca resistência à deformação por fluência. A resistência à tração atinge apenas 20–35 MPa. O módulo de elasticidade à tração atinge apenas 0,4–0,6 GPa. Ambos os valores estão muito abaixo dos do PEEK. Sob carga sustentada, o PTFE sofre facilmente deformação por fluência ou fluxo a frio. Consequentemente, isto limita a sua utilização em componentes estruturais que suportam cargas. Além disso, o PTFE puro apresenta fraca resistência ao desgaste e desgasta-se rapidamente sob cargas pesadas. Matérias de enchimento, tais como fibra de vidro, fibra de carbono, grafite, bronze ou dissulfureto de molibdénio, melhoram normalmente o seu desempenho em termos de desgaste.
O PTFE apresenta também maior dificuldade de processamento. Como a sua viscosidade de fusão é extremamente elevada (10^10–10^12 Pa·s), não flui mesmo acima do seu ponto de fusão. A moldagem por injeção, extrusão ou moldagem por sopro convencionais não conseguem processá-lo. Em vez disso, os fabricantes utilizam normalmente um processo de conformação por prensagem a frio, seguido de sinterização a alta temperatura. Este processo assemelha-se à metalurgia de pós. Durante a maquinagem CNC, a maciez, a flexibilidade e a sensibilidade à fixação do PTFE provocam deformação elástica. Isto torna difícil o controlo de tolerâncias apertadas. Além disso, o PTFE apresenta um elevado coeficiente de expansão térmica linear de 10–12×10^-5/°C. Este valor é mais de 10 vezes superior ao do aço, pelo que as variações dimensionais se tornam significativas com as alterações de temperatura.
3. Comparação quantitativa em dez dimensões-chave
Para apresentar de forma mais clara as diferenças de desempenho entre os dois materiais, a tabela seguinte apresenta uma comparação quantitativa em dez dimensões-chave da engenharia. Todos os dados provêm de fichas técnicas típicas dos materiais, fornecidas pelos fabricantes. No entanto, os valores reais podem variar consoante o tipo específico, a modificação do enchimento e a norma de ensaio.
Dimensão de comparação
PEEK (polieteretercetona)
PTFE (politetrafluoroetileno)
Densidade (g/cm³)
1.30–1.32
2.15–2.20
Transição vítrea Tg (°C)
~143
-127 / 19
Ponto de fusão (°C)
~343
~327
Temperatura de utilização a longo prazo (°C)
200
260
Resistência à tração (MPa)
90–100
20–35
Módulo de elasticidade (GPa)
3.6–4.0
0.4–0.6
Coeficiente de atrito
0,30–0,35 (puro) / 0,15 (com enchimento)
0.04–0.10
Resistência química
Bom (não é resistente a ácidos oxidantes fortes e a hidrocarbonetos halogenados)
Excelente (resiste a quase todos os produtos químicos)
Resistência à fluência
Excelente
Fraco (propenso ao escoamento a frio)
Custo das matérias-primas (relativo)
3–5×
1× (valor de referência)
4. Análise aprofundada das principais diferenças
4.1 Resistência mecânica e rigidez
A resistência mecânica e a rigidez representam a diferença de desempenho mais significativa entre o PEEK e o PTFE. O PEEK atinge uma resistência à tração de 90–100 MPa. Este valor é 3–5 vezes superior ao do PTFE (20–35 MPa). Por sua vez, o seu módulo de elasticidade atinge 3,6–4,0 GPa, o que corresponde a 6–10 vezes o valor do PTFE (0,4–0,6 GPa). Consequentemente, estes valores significam que o PEEK consegue suportar cargas de tração, flexão e compressão significativamente mais elevadas. A sua deformação sob carga permanece muito menor do que a do PTFE. Com reforço de fibra de carbono, o módulo de elasticidade do PEEK pode atingir 18–20 GPa. Este valor aproxima-se dos níveis das ligas de alumínio e torna-o um material ideal para a substituição de metais.
A baixa resistência e a baixa rigidez do PTFE não são deficiências. Pelo contrário, são características inerentes à sua estrutura molecular. Em aplicações de vedação, a suavidade e a flexibilidade do PTFE permitem-lhe adaptar-se melhor às superfícies de vedação. Preenche irregularidades microscópicas e alcança um excelente desempenho de vedação. Em aplicações de deslizamento de baixo atrito, o baixo módulo do PTFE permite a deformação elástica. Isto aumenta a área de contacto efetiva, reduzindo assim a tensão de contacto e o coeficiente de atrito. Consequentemente, o PTFE é adequado para vedantes, juntas, revestimentos e componentes deslizantes de baixo atrito. O PEEK, por outro lado, é adequado para peças sujeitas a cargas, tais como rolamentos, engrenagens, assentos de válvulas e suportes.
4.2 Resistência ao calor e estabilidade térmica sob carga
Tanto o PEEK como o PTFE oferecem uma excelente resistência ao calor, mas o seu desempenho a altas temperaturas difere fundamentalmente. O PTFE funciona a longo prazo a 260 °C e a curto prazo a 300 °C. Mantém a estabilidade química e o baixo atrito numa ampla gama de temperaturas, que vai dos -200 °C aos +260 °C. No entanto, a resistência mecânica e a resistência à deformação gradual do PTFE diminuem significativamente a temperaturas elevadas. Deforma-se facilmente sob carga. Por conseguinte, o PTFE é adequado para aplicações de vedação a altas temperaturas, isolamento e resistência química. Não é adequado para peças estruturais que suportam cargas a altas temperaturas.
A temperatura de utilização a longo prazo do PEEK atinge os 200 °C, um valor inferior ao do PTFE. No entanto, a sua retenção de resistência mecânica a altas temperaturas excede largamente a do PTFE. A 200 °C, o PEEK ainda mantém aproximadamente 50% da sua resistência à tração e rigidez à temperatura ambiente. A sua excelente resistência à deformação por fluência permite-lhe manter a estabilidade dimensional e a integridade estrutural em condições de alta temperatura e elevada carga. Além disso, com reforço de fibra de vidro ou de carbono, a temperatura de deflexão térmica do PEEK pode ultrapassar os 300 °C. A sua temperatura de utilização a longo prazo pode atingir os 250 °C. Por conseguinte, para peças que têm de suportar tanto altas temperaturas como cargas mecânicas, o PEEK representa normalmente a escolha mais fiável. Exemplos incluem rolamentos para altas temperaturas, assentos de válvulas e componentes de suporte.
4.3 Desempenho em termos de atrito e desgaste
O desempenho em termos de atrito e desgaste representa uma das diferenças mais marcantes na comparação entre o PEEK e o PTFE. O PTFE apresenta um dos coeficientes de atrito mais baixos entre os materiais sólidos conhecidos (0,04–0,10). Tem um desempenho especialmente bom em condições sem lubrificação, a baixa velocidade e com cargas leves. A sua característica de baixo atrito decorre da estrutura helicoidal altamente simétrica das suas cadeias moleculares. A sua energia superficial extremamente baixa também contribui para isso. Durante o atrito, as cadeias moleculares do PTFE deslizam facilmente umas em relação às outras. Formam uma película de transferência na superfície de contacto, proporcionando um efeito autolubrificante. Por esta razão, o PTFE é amplamente utilizado em rolamentos de baixa carga, buchas, placas deslizantes, calhas de guia e superfícies antiaderentes.
O coeficiente de atrito do PEEK (0,30–0,35) excede o do PTFE. No entanto, a sua resistência ao desgaste supera em muito a do PTFE puro, especialmente sob cargas elevadas, alta velocidade e altas temperaturas. A elevada rigidez e resistência do PEEK impedem a deformação plástica e o desgaste adesivo durante o atrito. A sua taxa de desgaste é de apenas 1/10 a 1/5 da do PTFE puro. O enchimento com PTFE, grafite ou fibra de carbono pode reduzir o coeficiente de atrito do PEEK para valores inferiores a 0,15. Mantém também uma excelente resistência ao desgaste. Consequentemente, isto torna o PEEK um material ideal para rolamentos, engrenagens e componentes deslizantes de alto desempenho. Assim, para aplicações de baixa carga e baixa velocidade que exigem um atrito extremamente baixo, o PTFE é mais adequado. Para aplicações de alta carga e alta velocidade que exigem uma longa vida útil e elevada resistência ao desgaste, o PEEK apresenta um melhor desempenho.
4.4 Resistência química
A resistência química constitui a área de desempenho mais vantajosa do PTFE. A energia da ligação C-F no PTFE atinge os 485 kJ/mol. As suas cadeias moleculares são altamente simétricas e não apresentam grupos reativos. Isto torna o PTFE praticamente imune ao ataque de todos os produtos químicos conhecidos. O PTFE tolera ácido sulfúrico concentrado, ácido nítrico concentrado, ácido clorídrico concentrado, água régia e ácido fluorídrico. Resiste também a álcalis fortes, solventes orgânicos, halogéneos, oxidantes e agentes redutores. No entanto, apenas os metais alcalinos fundidos, o gás flúor e certos compostos que contêm flúor podem atacá-lo. Estes ataques requerem alta temperatura e pressão. Por conseguinte, isto torna o PTFE o material de eleição para o processamento químico, o processamento húmido de semicondutores, o manuseamento de fluidos de alta pureza e a vedação resistente à corrosão.
Embora o PEEK demonstre boa resistência química, não iguala a amplitude do PTFE. O PEEK tolera a maioria dos ácidos orgânicos, ácidos inorgânicos, álcalis, soluções salinas, óleos, combustíveis, hidrocarbonetos e vapor. No entanto, o ácido sulfúrico concentrado, o ácido nítrico concentrado, os hidrocarbonetos halogenados, o fenol e certos solventes polares podem atacá-lo ou fazê-lo inchar. A vantagem do PEEK reside no facto de, dentro do seu intervalo de resistência química, manter simultaneamente uma excelente resistência mecânica e estabilidade dimensional. O PTFE, embora ofereça uma resistência química mais ampla, apresenta baixa resistência mecânica e tende a sofrer deformação por fluência em ambientes corrosivos. Consequentemente, para aplicações de vedação e revestimento que exigem apenas resistência química, o PTFE é mais adequado. Para peças estruturais que exigem tanto resistência química como capacidade de suportar cargas mecânicas, o PEEK apresenta um melhor desempenho.
4.5 Estabilidade dimensional e resistência à deformação por fluência
A estabilidade dimensional e a resistência à fluência representam fatores críticos que afetam o desempenho na montagem e a fiabilidade a longo prazo das peças de precisão. O PEEK oferece excelente estabilidade dimensional e resistência à fluência. A sua contração de moldagem é de apenas 0,5%–1,0%, com baixa anisotropia. O seu coeficiente de expansão térmica linear atinge 4,5–5,5×10^-5/°C, aproximando-se dos níveis das ligas de alumínio. A 150 °C e sob uma tensão de 20 MPa, a deformação por fluência após 1000 horas é de apenas 2%–3%. Consequentemente, estas propriedades permitem que o PEEK mantenha dimensões e forma precisas sob carga, variações de temperatura e tensões de processamento. Isto torna-o adequado para peças mecânicas de precisão, componentes semicondutores, dispositivos médicos e conjuntos de alto desempenho.
O PTFE apresenta uma estabilidade dimensional e uma resistência à fluência inferiores. A sua contração de moldagem atinge 3%–5%, com uma anisotropia significativa. O seu coeficiente de expansão térmica linear atinge 10–12×10⁻⁵/°C, o que é mais de 10 vezes superior ao do aço. Sob carga sustentada, o PTFE sofre facilmente fluência ou escoamento a frio. À temperatura ambiente e sob uma tensão de 10 MPa, a deformação por fluência após 1000 horas pode atingir 10%–20%. Consequentemente, estas características significam que as peças de PTFE sofrem flutuações dimensionais significativas com as variações de temperatura e a carga sustentada. Tornam-se inadequadas para peças estruturais de encaixe de precisão. No entanto, em aplicações de vedação, a deformação controlável e a fluência do PTFE revelam-se, na verdade, benéficas. Permitem que a vedação se adapte melhor à superfície de vedação. Compensam o desgaste e as irregularidades da superfície, garantindo uma vedação fiável a longo prazo. Por conseguinte, para peças estruturais de precisão, o PEEK continua a ser a primeira escolha. Para vedantes e juntas, a característica de deformação controlável do PTFE torna-se uma vantagem.
5. Comparação de estratégias de maquinagem CNC
Tanto o PEEK como o PTFE permitem o fabrico de peças personalizadas através da maquinagem CNC. No entanto, devido às diferenças nas propriedades mecânicas e térmicas, as suas estratégias de maquinagem e os parâmetros do processo diferem significativamente. A estratégia de maquinagem correta não afeta apenas a eficiência da produção e a vida útil das ferramentas; determina também diretamente a precisão dimensional e a qualidade da superfície das peças acabadas.
5.1 Pontos-chave da maquinagem de PEEK
O PEEK oferece boa rigidez e elevada resistência. O seu comportamento de corte assemelha-se ao da madeira dura ou dos metais leves. Permite alcançar elevada precisão dimensional e acabamento superficial. Na maquinação do PEEK, os fabricantes recomendam ferramentas afiadas de metal duro ou diamantadas. Ângulos de inclinação e de alívio amplos reduzem a resistência ao corte e o calor de atrito. A velocidade de corte deve manter-se entre 100 e 300 m/min. A velocidade de avanço deve situar-se entre 0,05 e 0,15 mm/dente. Além disso, a profundidade de corte deve ser de 1 a 3 mm para o desbaste ou de 0,1 a 0,5 mm para o acabamento.
Os pontos-chave no controlo da maquinagem do PEEK residem na gestão térmica e no controlo das tensões internas. Embora o PEEK ofereça uma excelente resistência ao calor, uma temperatura local excessiva durante o corte pode ainda assim causar o amolecimento do material, queimaduras na superfície ou um aumento das tensões internas. Por conseguinte, os fabricantes recomendam o arrefecimento a ar ou com ar comprimido. Evitam a utilização de grandes quantidades de líquido de arrefecimento que possam causar choque térmico. Além disso, o PEEK tende a gerar tensões internas durante a maquinagem. No caso de peças de alta precisão ou com grande remoção de material, um tratamento de recozimento após a desbaste pode eliminar as tensões internas antes do acabamento. A condição de recozimento recomendada é de 200 °C durante 2 a 4 horas. Consequentemente, o PEEK consegue atingir de forma estável tolerâncias dimensionais de ±0,02–0,05 mm. Também consegue atingir acabamentos superficiais de Ra 0,4–0,8 µm. Isto torna-o um plástico de alto desempenho ideal para a maquinagem CNC de precisão.
5.2 Pontos-chave na maquinagem de PTFE
O PTFE apresenta baixa rigidez e boa flexibilidade. Sofre facilmente deformação elástica sob a pressão da ferramenta durante o corte. Isto provoca um fenómeno de “deflexão da ferramenta” que afeta a precisão dimensional e as tolerâncias geométricas. Na maquinagem do PTFE, os fabricantes recomendam ferramentas afiadas de aço rápido ou de metal duro. Geometrias com ângulos de inclinação e de alívio amplos minimizam as forças de corte. A velocidade de corte pode aumentar adequadamente para 200–500 m/min. No entanto, a velocidade de avanço deve permanecer baixa, entre 0,05 e 0,1 mm/dente. Além disso, a profundidade de corte deve manter-se reduzida, entre 0,5 e 2 mm. Isto evita que o material seja comprimido, rasgado ou que se formem rebarbas.
Os principais desafios na maquinagem do PTFE incluem a deformação por fixação, o controlo de rebarbas e a recuperação dimensional. Como o PTFE é macio e flexível, os mandris tradicionais de três garras ou os tornos de bancada podem facilmente deformar a peça. Após a libertação, a recuperação dimensional afeta a precisão da maquinagem. Por conseguinte, os fabricantes recomendam dispositivos de fixação a vácuo, mandíbulas macias, suporte de mandril ou ferramentas específicas para uma fixação uniforme em vários pontos. Isto reduz a deformação por fixação. A elevada tenacidade do PTFE provoca a formação contínua de limalhas em fita e rebarbas nas arestas durante o corte. Isto verifica-se especialmente nas saídas dos orifícios e nas arestas dos contornos. Manter as ferramentas afiadas, utilizar fresagem ascendente e adicionar ranhuras de apoio ou de alívio nas saídas ajudam a resolver o problema. As tolerâncias do PTFE medem normalmente entre ±0,05 e 0,1 mm. No caso de paredes finas, peças longas, orifícios pequenos e estruturas com encaixe apertado, o controlo da tolerância torna-se mais difícil. Consequentemente, os projetistas devem reservar um espaço razoável para compensação da tolerância.
5.3 Tolerância, acabamento superficial e controlo da deformação
No controlo de tolerâncias, o PEEK supera claramente o PTFE. A elevada rigidez e a baixa deformação gradual do PEEK permitem-lhe atingir de forma estável tolerâncias dimensionais de ±0,02–0,05 mm. No caso de geometrias simples, pode mesmo atingir ±0,01 mm. As tolerâncias do PTFE situam-se normalmente entre ±0,05 e 0,1 mm. São mais afetadas pela temperatura, pela força de fixação e pela tensão interna. A consistência entre lotes não é tão boa como a do PEEK. Por conseguinte, no caso de peças estruturais que exijam encaixe, vedação ou montagem de precisão, a vantagem do PEEK em termos de maquinagem torna-se mais evidente.
No que diz respeito ao acabamento superficial, o PEEK pode atingir um valor de Ra de 0,4–0,8 µm no acabamento. O polimento pode produzir um acabamento espelhado inferior a Ra 0,1 µm. O acabamento superficial do PTFE mede normalmente entre Ra 1,6 e 3,2 µm. Embora a sua superfície ofereça, por natureza, características de baixo atrito e antiaderência, o polimento e o tratamento superficial fino continuam a ser difíceis devido à maciez do material. No que diz respeito ao controlo da deformação, o baixo encolhimento de moldagem do PEEK, o seu pequeno coeficiente de expansão térmica e a boa resistência à fluência conferem-lhe uma excelente estabilidade dimensional pós-usinagem. O elevado encolhimento de moldagem do PTFE, o seu grande coeficiente de expansão térmica e a fraca resistência à fluência provocam flutuações dimensionais significativas após a usinagem e com as variações de temperatura. Consequentemente, para peças que exigem alta precisão e elevada consistência, o PEEK representa a escolha mais fiável. Para vedantes, juntas e componentes de baixo atrito, a característica de deformação controlável do PTFE revela-se, na verdade, benéfica.
6. Áreas de aplicação típicas
6.1 Aeroespacial
No setor aeroespacial, o PEEK é amplamente utilizado no fabrico de peças estruturais leves, suportes, fixadores, buchas, rolamentos e engrenagens. É também adequado para outros componentes que exigem elevadas relações resistência/peso. A sua excelente rigidez, estabilidade térmica e retardância de chamas tornam-no adequado para ambientes de montagem aeroespaciais exigentes. Atinge a classificação UL 94 V-0, com baixa emissão de fumo e baixa toxicidade. Além disso, o PEEK reforçado com fibra de carbono oferece uma resistência específica próxima da liga de alumínio, com apenas metade da densidade. Isto proporciona vantagens significativas em termos de redução de peso nos interiores das aeronaves, nas peças estruturais e nos componentes dos motores.
O PTFE na indústria aeroespacial é utilizado principalmente no fabrico de rolamentos de baixo atrito, vedantes, isolamento de cabos e componentes resistentes a produtos químicos. Em aplicações em que o baixo atrito, o isolamento elétrico ou a resistência a fluidos são mais importantes do que a resistência estrutural, o PTFE tem um excelente desempenho. Exemplos incluem vedantes em sistemas hidráulicos de aeronaves, juntas em sistemas de combustível, camadas de isolamento de cabos e buchas de rolamentos em mecanismos deslizantes.
6.2 Petróleo e gás
Em aplicações no setor do petróleo e do gás, o PEEK é frequentemente utilizado no fabrico de anéis de apoio, componentes de válvulas, peças anti-extrusão, componentes de compressores e peças para alta pressão. Oferece excelente resistência à carga e à deformação. A sua estabilidade dimensional reveste-se de especial importância em sistemas sob pressão. Mantém as folgas das vedações e a precisão de encaixe em ambientes de poço a altas temperaturas e alta pressão. Além disso, o PEEK demonstra boa resistência ao petróleo bruto, ao gás natural e aos fluidos de perfuração. Isto torna-o um material ideal para ferramentas de fundo de poço e equipamento de cabeça de poço.
O PTFE encontra ampla aplicação em vedantes, juntas, assentos de válvulas e componentes resistentes a produtos químicos. Em aplicações em que a resistência à corrosão e o desempenho de vedação representam os requisitos principais, o PTFE apresenta um desempenho especialmente bom quando devidamente concebido. Exemplos incluem assentos de válvulas em válvulas de cabeça de poço, juntas em flanges de condutas, anéis de vedação em bombas químicas e revestimentos resistentes à corrosão. Além disso, o PTFE reforçado com fibra de vidro ou fibra de carbono pode melhorar a resistência ao desgaste e à deformação por fluência. Isto torna-o adequado para condições de pressão e temperatura mais elevadas.
6.3 Semicondutores
Em aplicações de semicondutores, o PTFE é adequado para o manuseamento de produtos químicos de elevada pureza, tubagem, acessórios e componentes expostos a produtos químicos corrosivos utilizados em processos húmidos. A sua inércia química ajuda a reduzir os riscos de contaminação e degradação. Garante uma elevada pureza química. Além disso, o PTFE oferece excelentes características antiaderentes e de baixo atrito. É adequado para o manuseamento de wafers, distribuição de produtos químicos, bem como para vedação e revestimento em equipamentos de processos húmidos.
O PEEK é frequentemente utilizado no fabrico de componentes para manuseamento de pastilhas, soquetes de teste, dispositivos de fixação e ferramentas de precisão. Estas aplicações exigem elevada resistência, estabilidade dimensional e resistência ao desgaste. Quando os componentes têm de manter uma geometria precisa, o PEEK é normalmente o material de primeira escolha. Além disso, o PEEK demonstra boa resistência à gravação por plasma e aos produtos químicos. É adequado para peças estruturais e móveis em equipamentos de fabrico de semicondutores.
6.4 Dispositivos médicos
No setor dos dispositivos médicos, o PEEK encontra ampla aplicação devido à sua excelente biocompatibilidade, resistência à esterilização e propriedades mecânicas. O PEEK suporta esterilizações repetidas em autoclave a 134 °C. Suporta igualmente a esterilização com óxido de etileno e com raios gama. Mantém propriedades mecânicas estáveis e precisão dimensional após os ciclos de esterilização. O seu módulo de elasticidade aproxima-se do do osso cortical humano. Isto reduz o efeito de proteção contra tensões. Consequentemente, torna o PEEK um material ideal para implantes ortopédicos, tais como caixas de fusão espinhal, parafusos ósseos e placas ósseas. Além disso, o PEEK é amplamente utilizado em instrumentos cirúrgicos, equipamento dentário, dispositivos de reabilitação e componentes de equipamento de diagnóstico.
O PTFE em dispositivos médicos é utilizado principalmente no fabrico de vedantes, juntas, cateteres, revestimentos de fios-guia e superfícies antiaderentes. A sua excelente inércia química e biocompatibilidade tornam-no adequado para implantes e componentes que entram em contacto com tecido humano. A característica de baixo atrito do PTFE torna-o um material ideal para revestimentos de fios-guia e revestimentos internos de cateteres. Reduz a resistência ao atrito durante a inserção. Além disso, o PTFE expandido (ePTFE) também é amplamente utilizado em vasos sanguíneos artificiais, remendos cardíacos e materiais de reparação de tecidos moles.
6.5 Equipamento industrial
No setor do equipamento industrial, o PEEK é utilizado no fabrico de componentes de bombas, anéis de desgaste, buchas, rolamentos, engrenagens, assentos de válvulas e peças de plástico sujeitas a cargas. Contribui para reduzir o peso, mantendo simultaneamente a fiabilidade mecânica. A elevada resistência ao desgaste e as características de baixo atrito do PEEK tornam-no adequado para peças em movimento a alta velocidade. Estas características reduzem as necessidades de lubrificação e os custos de manutenção. No processamento alimentar e em equipamentos farmacêuticos, a facilidade de limpeza e a resistência à esterilização do PEEK tornam-no um material ideal para peças que entram em contacto com alimentos e produtos farmacêuticos.
O PTFE encontra ampla aplicação em revestimentos, vedantes, juntas, superfícies deslizantes, componentes de isolamento e conjuntos de baixo atrito. Contribui para reduzir a aderência, a corrosão química e o desgaste por atrito em muitos sistemas industriais. A característica antiaderente do PTFE é adequada para correias transportadoras, moldes e revestimentos de tabuleiros de cozedura em equipamentos de processamento alimentar. Além disso, as suas excelentes propriedades de isolamento elétrico são adequadas para o isolamento de cabos de alta tensão, o encapsulamento de componentes eletrónicos e equipamentos de comunicação de alta frequência.
7. Análise da relação custo-eficácia
O custo representa um fator crítico que não pode ser ignorado nas decisões relativas à seleção de materiais. Os custos da matéria-prima do PEEK são, normalmente, 3 a 5 vezes superiores aos do PTFE. As suas elevadas temperaturas de processamento e os rigorosos requisitos em termos de equipamento também tornam os custos de processamento mais elevados do que os do PTFE. Para aplicações que exigem apenas resistência química, vedação ou baixo coeficiente de atrito, o PTFE oferece uma vantagem clara em termos de custo. Proporciona um excelente desempenho a um custo de material mais baixo.
No entanto, numa perspetiva de custo total do ciclo de vida (LCC), o custo mais elevado do PEEK pode ser compensado por uma vida útil mais longa, menor frequência de substituição e custos de manutenção mais baixos. Por exemplo, em aplicações com rolamentos sujeitos a cargas elevadas, os rolamentos de PEEK podem durar entre 5 a 10 vezes mais do que os rolamentos de PTFE com enchimento. Resistem à fluência e a alterações dimensionais durante o serviço. Isto reduz o tempo de inatividade para manutenção e substituição. Em aplicações de válvulas de alta temperatura e alta pressão, as sedes de válvula em PEEK suportam pressões e temperaturas mais elevadas. Reduzem o risco de fugas e incidentes de segurança. Consequentemente, a sua relação custo-eficácia global pode superar a das sedes de válvula em PTFE.
Por conseguinte, a avaliação de custos não deve considerar apenas o preço unitário da matéria-prima. Deve ter em conta, de forma abrangente, os seguintes fatores: custo da matéria-prima, custos de processamento e fabrico, custos de inspeção, vida útil, frequência de substituição, custos de manutenção, perdas decorrentes de paragens, risco de falha e consequências para a segurança. Para aplicações que exigem elevada carga, alta temperatura, alta precisão e longa vida útil, o custo total do ciclo de vida do PEEK pode ser mais favorável. Para aplicações que exigem baixa carga, vedação, resistência química e baixo custo, o PTFE revela-se mais económico e prático.
8. Estrutura de decisão para a seleção de materiais em cinco etapas
Perante a decisão de escolha entre os materiais PEEK e PTFE, os engenheiros e os designers de produto podem seguir cinco passos para uma avaliação sistemática. Esta abordagem evita julgamentos parciais baseados exclusivamente na experiência ou num único indicador.
Passo 1–2: Definir os requisitos e avaliar a compatibilidade
Definir modos de falha e requisitos de desempenho: Em primeiro lugar, determine o principal risco de falha da peça. Trata-se de deformação, desgaste, falha estrutural, ataque químico, atrito ou falha da vedação? Posteriormente, quantifique os requisitos de desempenho em parâmetros específicos. Estes incluem a carga máxima, a temperatura máxima, os requisitos relativos ao coeficiente de atrito, os tipos de resistência química, a pressão nominal da vedação e a tolerância dimensional.
Avaliar a compatibilidade química e o intervalo de temperatura: Com base nos tipos, concentrações, temperaturas e tempos de exposição aos produtos químicos com os quais a peça entra em contacto, avalie a compatibilidade química de ambos os materiais. Confirme também o intervalo de temperaturas de funcionamento e a temperatura máxima da peça. Além disso, determine se a peça deve suportar cargas, manter as tolerâncias ou manter o desempenho de vedação a essa temperatura.
Passo 3–4: Comparar propriedades e avaliar a maquinação
Comparar as propriedades mecânicas e os requisitos em termos de atrito e desgaste: Avalie se a peça tem de suportar cargas estruturais, cargas de impacto ou movimentos repetidos. Se forem necessárias elevada rigidez, elevada resistência mecânica e elevada resistência ao desgaste, o PEEK é normalmente a melhor opção. Se forem necessárias apenas baixos coeficientes de atrito, vedação ou propriedades antiaderentes com cargas reduzidas, o PTFE poderá ser mais adequado. Para aplicações de atrito, considere também a carga, a velocidade, as condições de lubrificação e o material de contacto.
Avaliar a viabilidade da maquinagem e os requisitos de precisão dimensional: Considere a geometria da peça, a precisão dimensional, o acabamento superficial e o volume de produção. Avalie a viabilidade da maquinagem CNC ou da moldagem de ambos os materiais. O PEEK proporciona maior precisão dimensional e melhor acabamento superficial, sendo adequado para peças de precisão. O PTFE apresenta maior dificuldade de maquinagem e controlo de tolerâncias, sendo adequado para vedantes e peças com geometria simples. Além disso, calcule o custo de processamento e o tempo de ciclo.
Passo 5: Análise de custos e validação do protótipo
Realizar uma análise do custo total do ciclo de vida e a validação do protótipo: Considere de forma abrangente o custo das matérias-primas, o custo de processamento, o custo de inspeção, a vida útil, a frequência de substituição, o custo de manutenção e o risco de avaria. Realize uma análise do custo total do ciclo de vida. Antes de finalizar a escolha do material, recomenda-se a produção de protótipos e a realização de testes de desempenho essenciais. Estes incluem testes de carga a altas temperaturas, testes de compatibilidade química, testes de atrito e desgaste e testes de desempenho de vedação. Em última análise, isto permite verificar a adequação da escolha do material.
9. Capacidades de maquinagem CNC de plástico de alto desempenho da PartsMastery
9.1 Visão geral do equipamento e das capacidades
A PartsMastery presta serviços de maquinagem CNC de plásticos de alta precisão e alto desempenho. Abrange toda a gama de plásticos de engenharia, incluindo PEEK, PTFE, PPSU, PEI, POM, PC, PMMA e nylon. A empresa está equipada com centros de maquinagem CNC de 3, 4 e 5 eixos. Dispõe ainda de tornos CNC, máquinas de retificação de precisão e equipamento de electroerosão (EDM). Consequentemente, isto permite satisfazer diversas necessidades de maquinagem, desde protótipos simples até peças complexas de precisão.
9.2 Experiência na maquinagem de PEEK
Na maquinagem de PEEK, a PartsMastery dispõe de uma biblioteca de parâmetros de processo bem desenvolvida e de um sistema de controlo de qualidade. Consegue, de forma consistente, tolerâncias dimensionais de ±0,02 mm e acabamentos superficiais de Ra 0,4 µm. Durante a maquinagem, são utilizados dispositivos de fixação específicos e ferramentas afiadas. Os parâmetros de corte e os métodos de arrefecimento são rigorosamente controlados. Isto evita a deformação térmica e o desvio dimensional causados pela libertação de tensões internas. No caso de peças de alta precisão ou com grande remoção de material, o recozimento após o desbaste elimina as tensões internas. Isto garante a estabilidade dimensional final. Além disso, todas as peças em PEEK são submetidas a uma inspeção dimensional completa com uma máquina de medição por coordenadas (CMM) antes do envio. Isto garante que a precisão dimensional e as tolerâncias geométricas cumprem os requisitos dos desenhos.
9.3 Experiência na usinagem de PTFE
Na maquinagem de PTFE, a PartsMastery desenvolveu técnicas de processamento e soluções de fixação específicas. Estas visam a baixa rigidez do PTFE, a sua fácil deformação e a sensibilidade à fixação. Através da utilização de dispositivos de fixação a vácuo, mandíbulas macias, suporte de mandril ou ferramentas específicas para uma fixação uniforme em vários pontos, a deformação causada pela fixação e a recuperação dimensional são efetivamente reduzidas. Através da otimização da geometria da ferramenta e dos percursos de corte, utilizando ferramentas afiadas com grande ângulo de inclinação, profundidades de corte reduzidas e fresagem ascendente, a formação de rebarbas é significativamente reduzida. A qualidade das arestas e o acabamento superficial são melhorados. Consequentemente, quer se trate de vedantes e juntas simples de PTFE ou de revestimentos complexos de PTFE, assentos de válvulas e componentes de isolamento, a PartsMastery proporciona uma qualidade de maquinagem estável e fiável.
9.4 Serviços de valor acrescentado
Além disso, a PartsMastery oferece serviços completos. Estes incluem consultoria na seleção de materiais, otimização de processos, modificação de enchimentos, tratamento de superfícies e testes de montagem. As opções de modificação de enchimentos incluem fibra de vidro, fibra de carbono, grafite e PTFE. As opções de tratamento de superfícies incluem polimento, jato de areia e tratamento por plasma. Desde protótipos de peça única até à produção em série, desde a seleção de materiais até à entrega final, a equipa de engenharia da PartsMastery fornece soluções de maquinagem otimizadas e recomendações de custos. Estas baseiam-se nos requisitos do seu produto e nos cenários de aplicação.
10. Resumo
O PEEK e o PTFE são dois plásticos de engenharia de alto desempenho com posicionamentos e vantagens distintas. O PEEK, com a sua excepcional resistência mecânica (resistência à tração de 90–100 MPa), elevada rigidez (módulo de elasticidade de 3,6–4,0 GPa), excelente resistência ao desgaste, resistência à deformação por fluência e desempenho de maquinagem de alta precisão, torna-se o material preferido para componentes de engenharia estrutural. É também adequado para rolamentos de alta carga, engrenagens, sedes de válvulas e conjuntos de precisão. A sua retenção da resistência mecânica e estabilidade dimensional a altas temperaturas permitem-lhe suportar tarefas de carga em condições exigentes.
O PTFE, com a sua inércia química quase perfeita (resistente a quase todos os produtos químicos), coeficiente de atrito extremamente baixo (0,04–0,10), excelentes propriedades antiaderentes, ampla gama de temperaturas (-200 °C a +260 °C) e bom isolamento elétrico, ocupa uma posição insubstituível em vedantes, juntas, assentos de válvulas, revestimentos, componentes de baixo atrito e aplicações resistentes à corrosão. A sua suavidade e características de deformação controláveis tornam-se, na verdade, vantagens em aplicações de vedação. Proporcionam uma excelente conformidade de vedação.
Não existe um único material adequado para todos os cenários. A seleção correta do material requer uma avaliação abrangente com base no modo de falha da peça, no ambiente de funcionamento, nos requisitos de desempenho, na viabilidade de maquinagem e no custo total do ciclo de vida. Quando o principal risco de falha é a deformação, o desgaste ou a falha estrutural, o PEEK representa geralmente a melhor escolha. Quando o principal risco de falha é o ataque químico, o atrito ou a falha da vedação, o PTFE revela-se, normalmente, mais seguro. Através de uma avaliação sistemática da seleção de materiais e da validação de protótipos, os engenheiros podem encontrar o equilíbrio ideal entre desempenho e custo. Em última análise, podem desenvolver produtos que sejam simultaneamente seguros, fiáveis e comercialmente competitivos.
Perguntas frequentes
O PTFE e o PEEK são a mesma coisa?
Não, o PTFE e o PEEK não são a mesma coisa. O PTFE é um fluoropolímero conhecido pela sua excelente resistência química, coeficiente de atrito extremamente baixo e bom isolamento elétrico. O PEEK é um termoplástico de alto desempenho conhecido pela sua maior resistência, rigidez, resistência ao desgaste e estabilidade dimensional. Em resumo, o PTFE é adequado para vedantes, juntas e componentes em contacto com produtos químicos. Por outro lado, o PEEK é adequado para peças usinadas que suportam cargas, de alta precisão e estruturais.
Qual é a diferença entre as sedes de válvula em PTFE e as sedes de válvula em PEEK?
A principal diferença entre as sedes de válvula em PTFE e as sedes de válvula em PEEK reside na capacidade de suporte de carga e no desempenho de vedação. As sedes de válvula em PTFE oferecem um coeficiente de atrito extremamente baixo, excelente resistência química e boa conformidade de vedação. Isto torna-as adequadas para válvulas de média e baixa pressão e para meios corrosivos. As sedes de válvula em PEEK proporcionam maior resistência, melhor resistência à fluência e estabilidade dimensional superior. Isto torna-as mais adequadas para aplicações em válvulas de alta pressão, alta temperatura ou com elevado desgaste, em que o controlo da deformação é fundamental. Em condições de elevado diferencial de pressão, as sedes de válvula em PEEK resistem melhor à deformação por extrusão e à erosão. Consequentemente, prolongam a vida útil.
O PEEK é o plástico mais resistente?
O PEEK é um dos plásticos de alta performance premium mais resistentes. No entanto, não é o plástico mais resistente em todas as condições. Em comparação com muitos plásticos de engenharia, apresenta elevada resistência à tração, elevada rigidez, excelente resistência ao desgaste e boa estabilidade térmica. No entanto, o PEEK reforçado com fibra de carbono, o PEI (polieterimida), o PPS (sulfureto de polifenileno) ou certas poliimidas podem superar o PEEK padrão em propriedades específicas. O PEEK deve ser considerado, acima de tudo, um material de elevada resistência e bem equilibrado. É adequado para peças exigentes maquinadas por CNC.
O PTFE pode ser utilizado em peças estruturais que suportam cargas?
O PTFE puro não é, em geral, recomendado para peças estruturais sujeitas a cargas. A resistência mecânica é baixa (resistência à tração de 20–35 MPa). A rigidez continua a ser fraca (módulo de elasticidade de 0,4–0,6 GPa). A resistência à fluência é fraca. Sob carga prolongada, sofre facilmente fluência ou escoamento a frio. O PTFE reforçado com fibra de vidro, fibra de carbono, bronze ou dissulfeto de molibdénio pode melhorar a resistência mecânica e a resistência à fluência. No entanto, continua a não se equiparar aos plásticos de engenharia estrutural, como o PEEK. Para peças que têm de suportar cargas estruturais, o PEEK representa normalmente a escolha mais fiável. Por outro lado, o PTFE é adequado para vedantes, juntas, revestimentos e componentes deslizantes de baixo atrito.
O que é mais caro, o PEEK ou o PTFE?
O PEEK é normalmente mais caro do que o PTFE. Os custos da matéria-prima costumam ser 3 a 5 vezes superiores. O PEEK custa mais porque é um termoplástico especial de alto desempenho. Possui excelentes propriedades mecânicas, requisitos de processamento mais exigentes e um desempenho sólido em aplicações críticas. No entanto, um custo mais elevado do material nem sempre significa um custo total do projeto mais elevado. Se o PEEK reduzir o desgaste, a deformação, o tempo de inatividade ou a frequência de substituição, pode diminuir o custo do ciclo de vida em aplicações exigentes. Se a peça exigir principalmente resistência química, vedação ou baixo atrito, o PTFE pode revelar-se mais económico.



 .1 Estrutura molecular e propriedades básicas