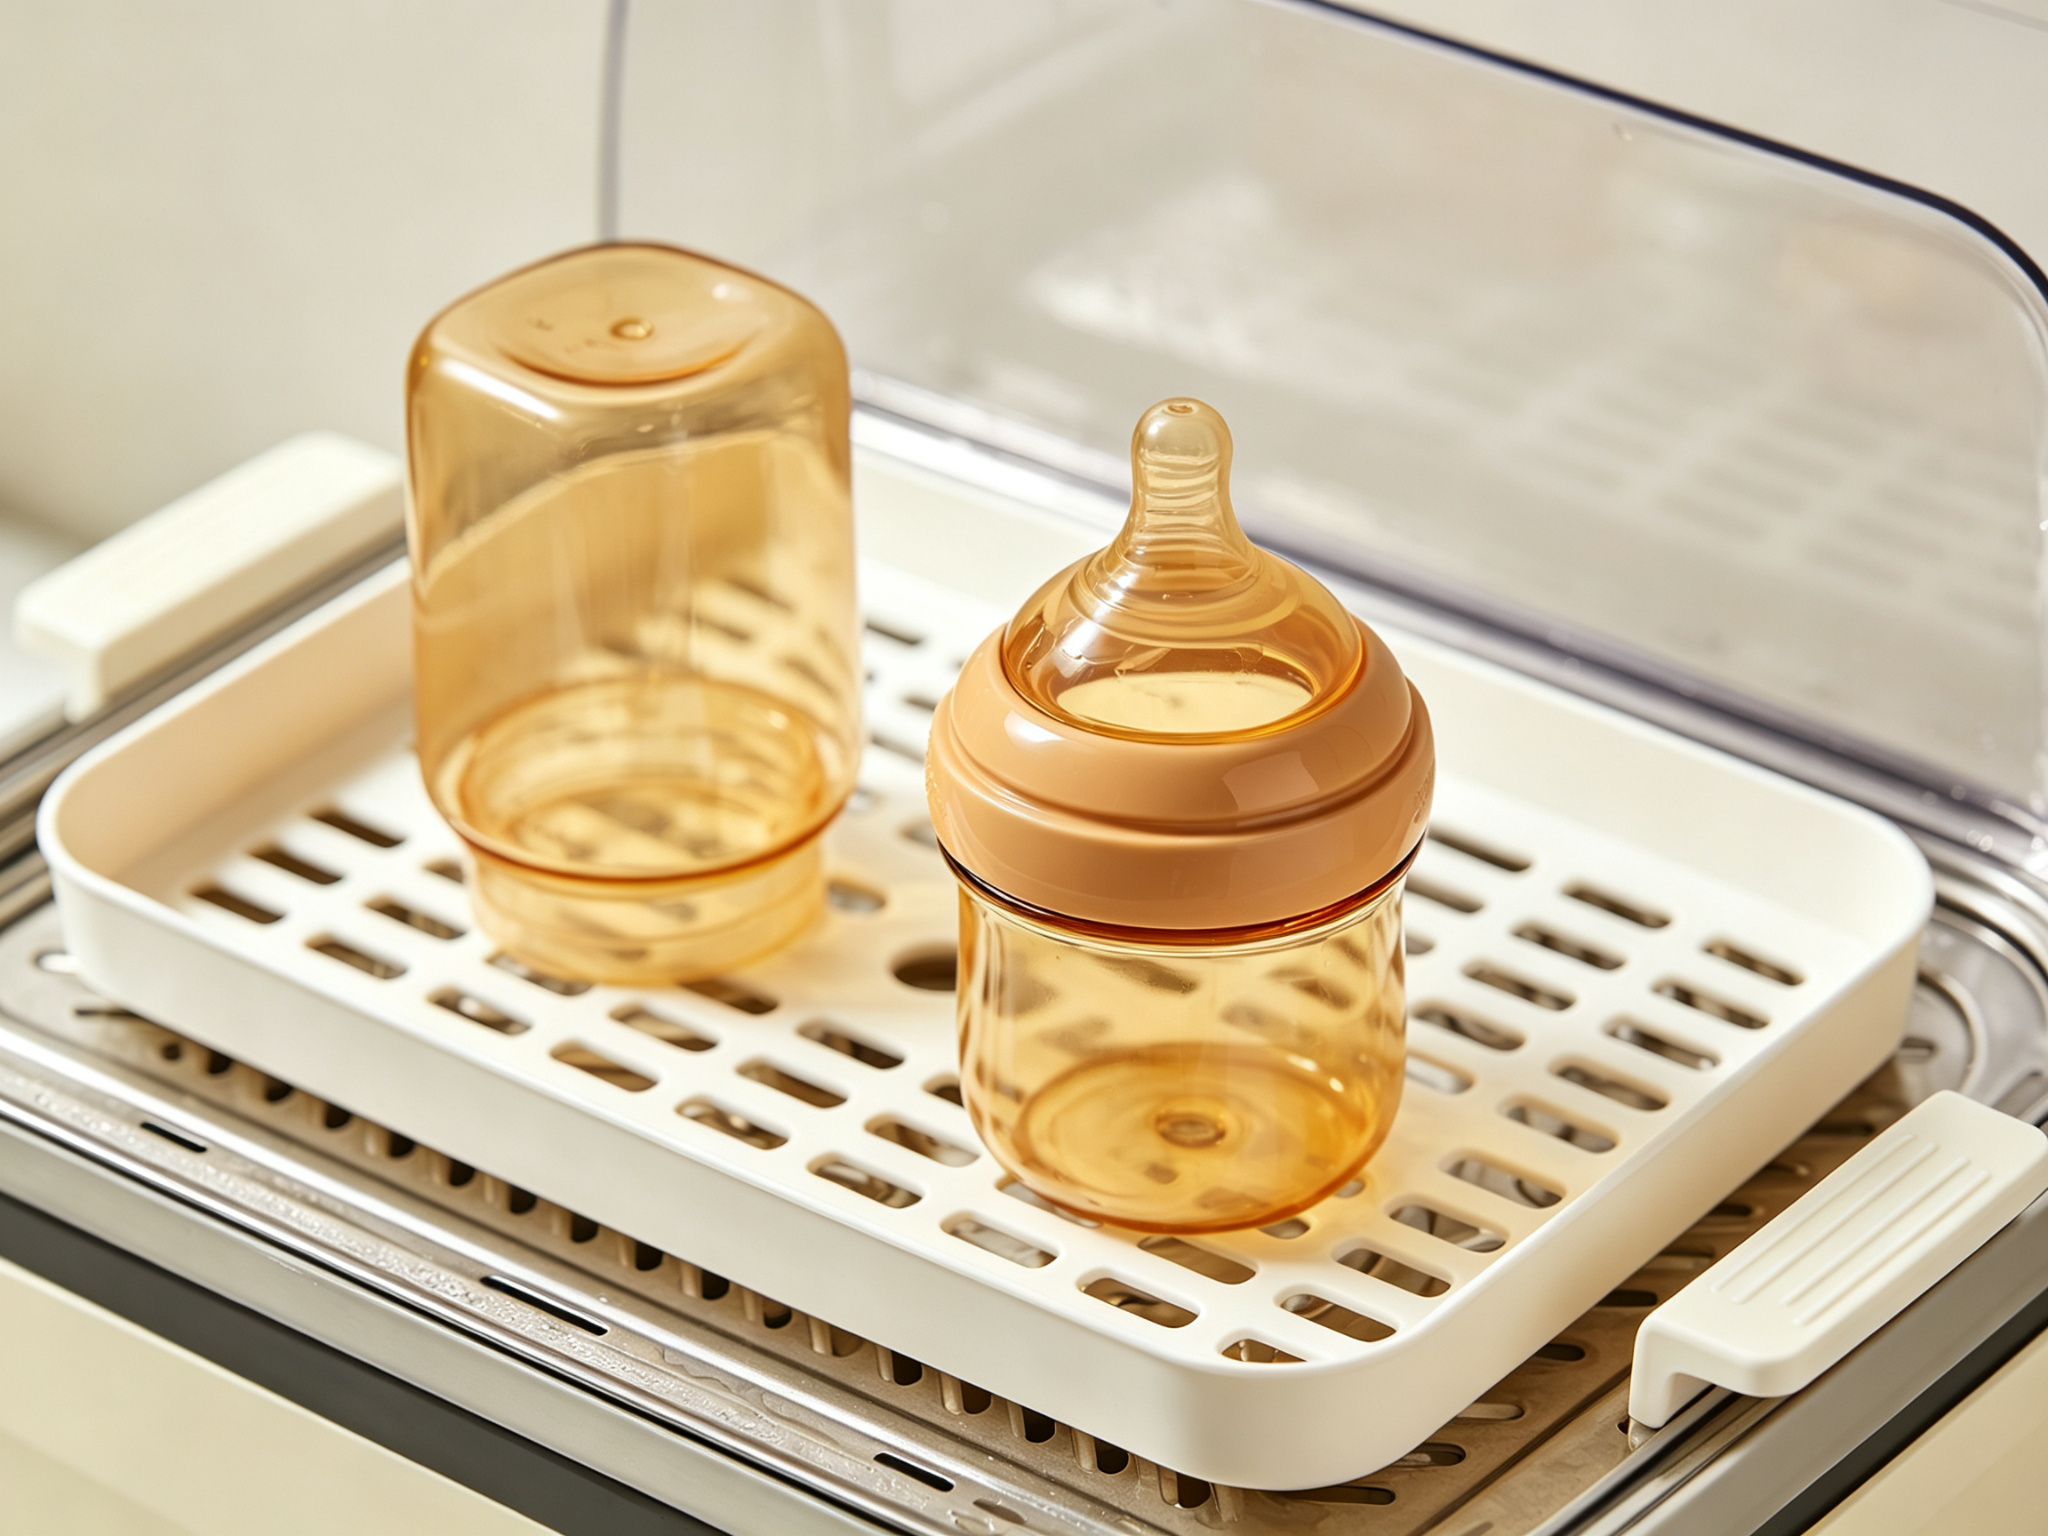
Nos produtos de cuidados para bebés, dispositivos médicos, componentes em contacto com alimentos e conjuntos plásticos industriais, os engenheiros escolhem entre o PPSU e o PP. Esta decisão tem um impacto direto na segurança do produto, na vida útil e no custo de fabrico. O PP domina o mercado dos plásticos de uso geral graças à sua leveza e boa relação custo-benefício. O PPSU, por outro lado, tornou-se o material preferido para produtos reutilizáveis de gama alta. Oferece uma excelente resistência ao calor, resistência ao impacto e estabilidade face a esterilizações repetidas.
No entanto, partir do princípio de que “o PPSU é sempre melhor do que o PP” é um equívoco. A seleção adequada do material requer uma avaliação abrangente. Os engenheiros devem avaliar a temperatura de funcionamento, a frequência de esterilização, a carga mecânica, a conformidade com as normas de segurança, a vida útil prevista e o custo total do ciclo de vida. Este guia parte do nível da estrutura molecular. Compara sistematicamente as propriedades essenciais, as características de maquinagem CNC, as aplicações típicas e a relação custo-benefício de ambos os materiais. O resultado é um quadro prático de seleção de materiais para engenheiros e designers de produto.
1. Análise aprofundada do material PPSU
1.1 Estrutura molecular e propriedades básicas
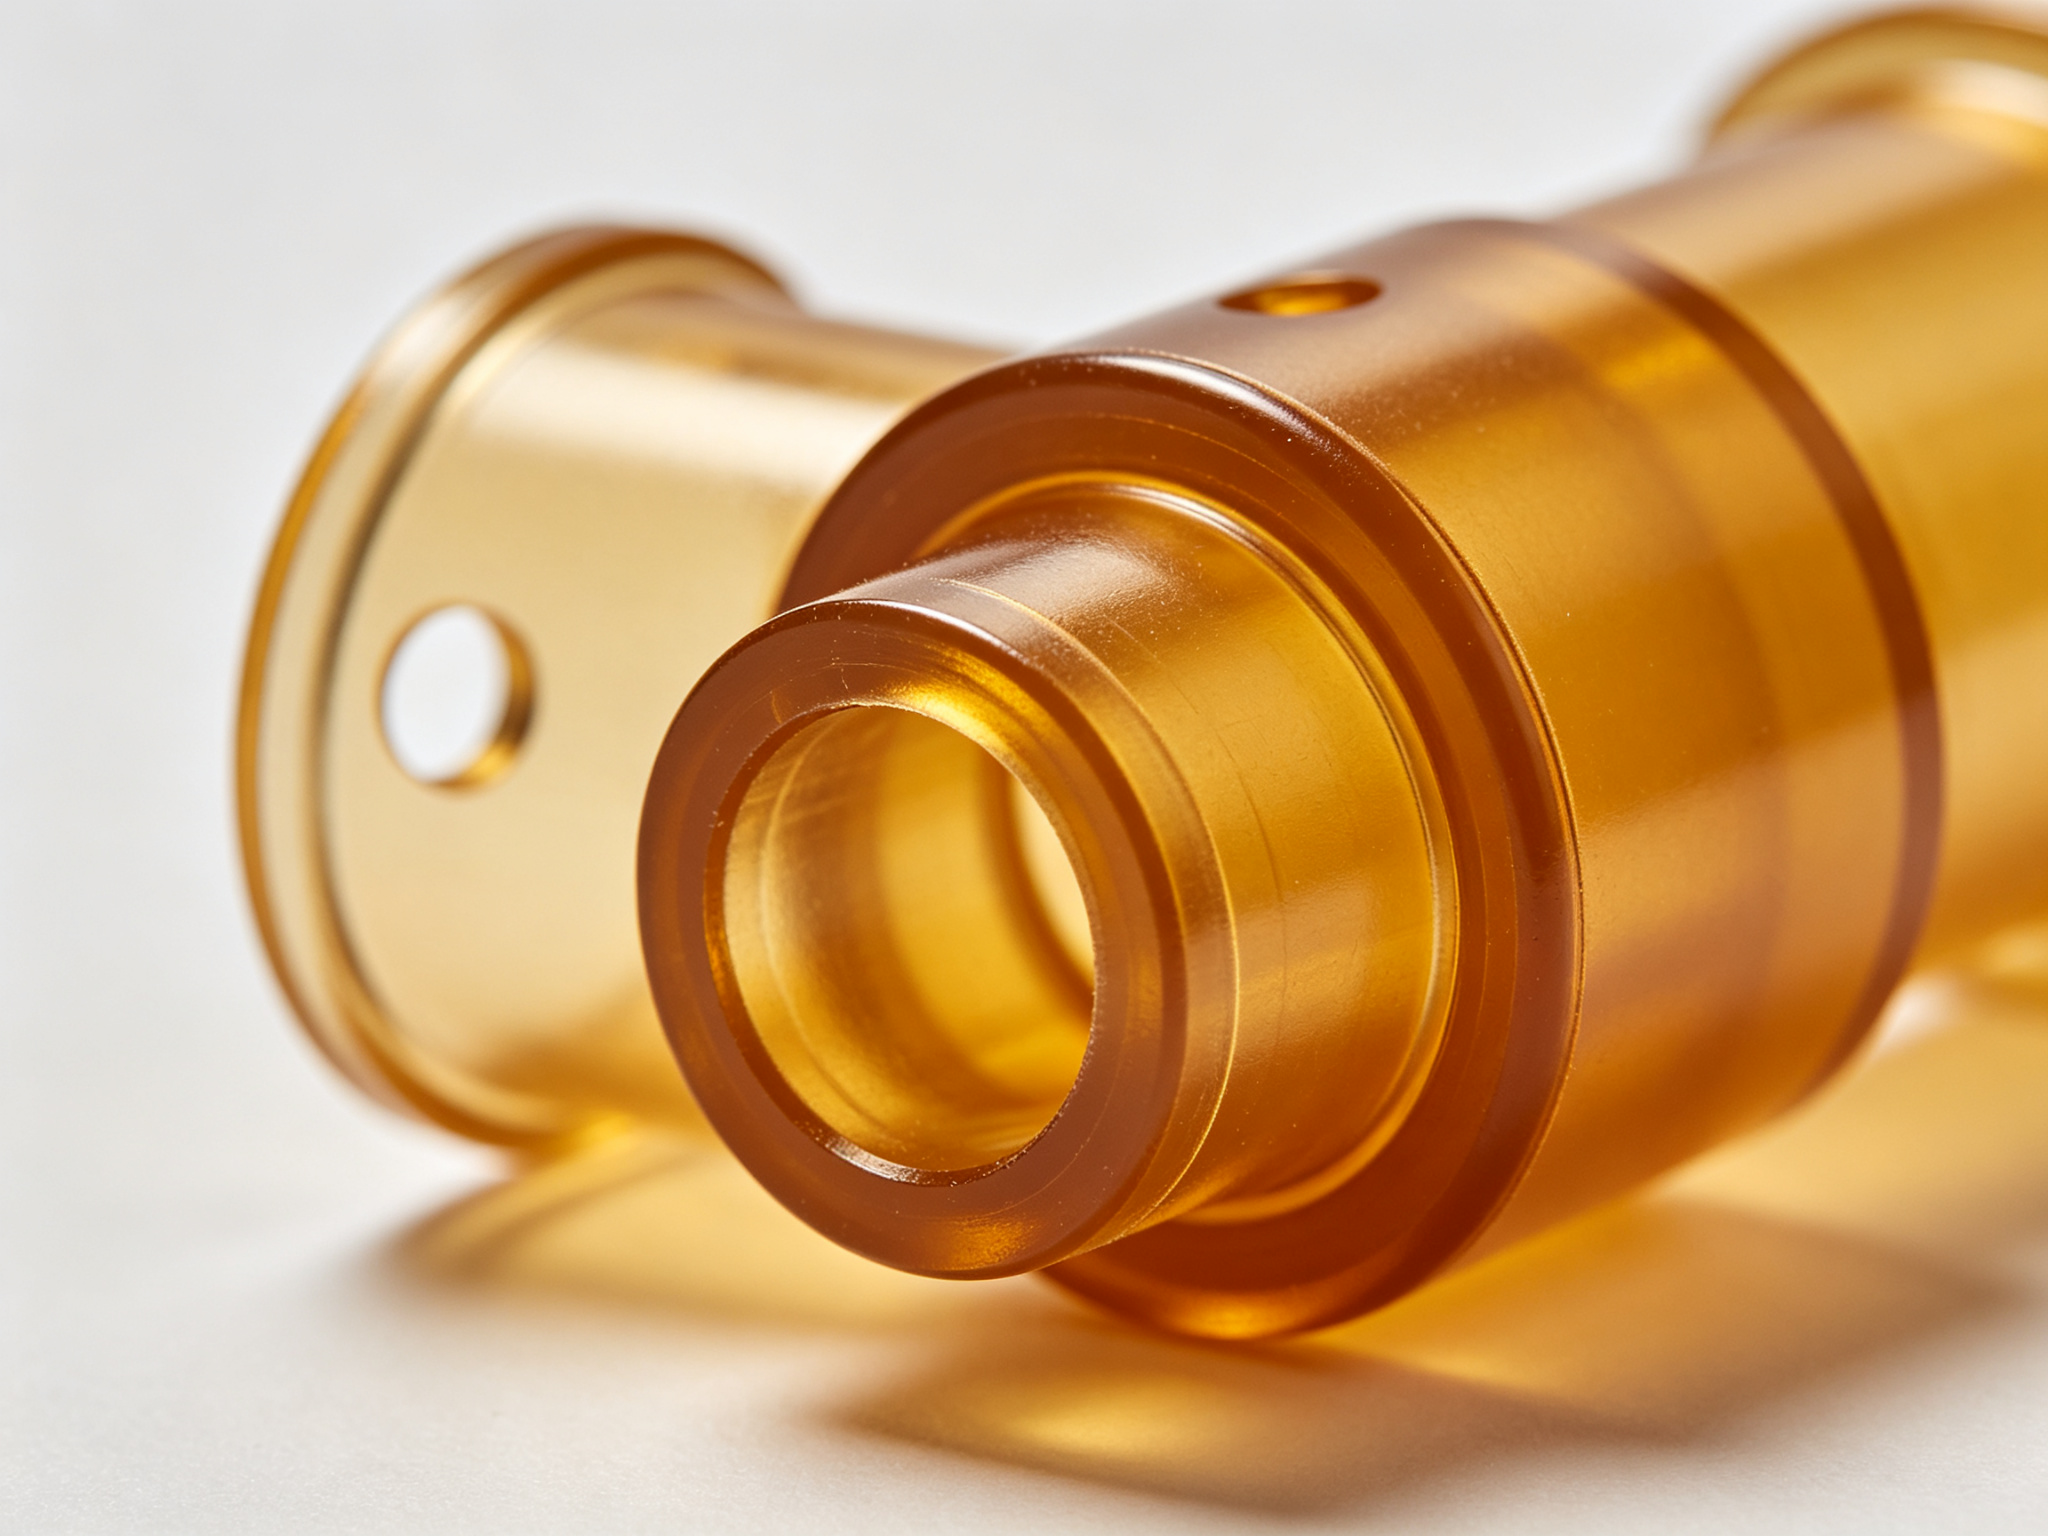
A polifenilsulfona (PPSU) é um plástico de engenharia termoplástico amorfo de alto desempenho. A sua estrutura molecular contém anéis de benzeno rígidos e grupos sulfona (-SO₂-). As ligações de éter (-O-) complementam esta estrutura e proporcionam um certo grau de flexibilidade à cadeia molecular. Esta estrutura molecular única confere ao PPSU uma temperatura de transição vítrea extremamente elevada (Tg de aproximadamente 220 °C). Proporciona ainda excelentes propriedades mecânicas e uma estabilidade térmica notável.
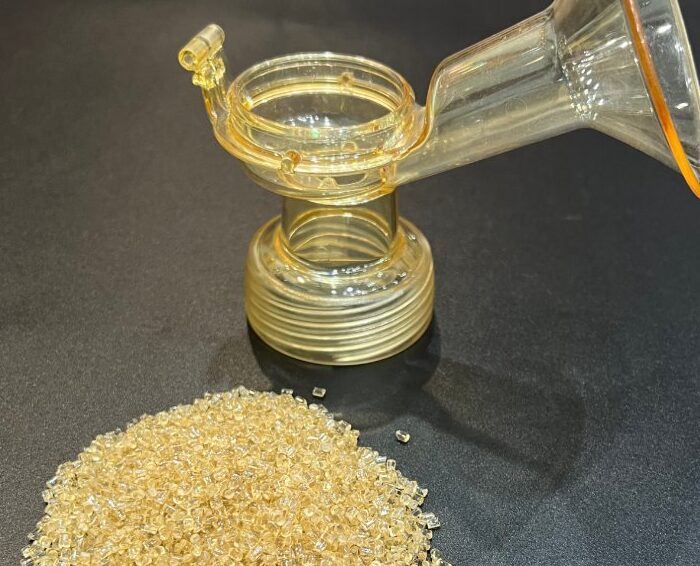
Ao contrário de muitos plásticos semicristalinos, o PPSU é completamente amorfo. Isto significa que não forma regiões cristalinas durante o arrefecimento. Consequentemente, oferece uma excelente estabilidade dimensional e uma contração de moldagem extremamente baixa (normalmente 0,1%–0,3%). Além disso, a estrutura amorfa confere ao PPSU a sua aparência translúcida âmbar característica. A sua transmitância de luz atinge 70%–80%.
1.2 Principais vantagens em termos de desempenho
As vantagens de desempenho do PPSU concentram-se em quatro aspetos. Em primeiro lugar, oferece uma resistência ao calor excecional. A sua temperatura de deflexão térmica (HDT a 1,82 MPa) atinge os 207 °C. Também pode funcionar a longo prazo a 180 °C sem degradação significativa do desempenho. Em segundo lugar, apresenta uma resistência ao impacto notável. A sua resistência ao impacto com entalhe atinge os 600–700 J/m. Mantém uma boa tenacidade mesmo a baixas temperaturas. Isto confere-lhe a reputação de ser “o policarbonato melhorado entre os plásticos transparentes”.
Em terceiro lugar, o PPSU oferece excelente resistência química e estabilidade à esterilização. Consegue suportar mais de 1 000 ciclos de esterilização a vapor (134 °C, 2,3 bar). Resiste também à maioria dos desinfectantes, produtos de limpeza médicos, álcool e ácidos e bases fracos. Em quarto lugar, oferece estabilidade dimensional a longo prazo. Em condições de alta temperatura e elevada humidade, o PPSU apresenta uma deformação por fluência muito menor do que o PP ou o PC. Isto torna-o ideal para vedantes e componentes de montagem com requisitos rigorosos de precisão de ajuste.
1.3 Limitações e requisitos de processamento
A principal limitação do PPSU é o seu custo relativamente elevado. Os preços da matéria-prima situam-se normalmente entre 8 e 15 vezes os do PP. A sua janela de processamento é também mais restrita. Durante a moldagem por injeção, os operadores têm de controlar a temperatura do cilindro entre 340 e 390 °C. A temperatura do molde deve manter-se entre 160 e 200 °C. Estas condições impõem elevadas exigências à capacidade de aquecimento do equipamento e à precisão do controlo de temperatura. Além disso, o PPSU é sensível à humidade a altas temperaturas. Os fabricantes têm de realizar uma secagem rigorosa (150 °C durante 4 a 6 horas) antes do processamento. Caso contrário, o produto acabado pode apresentar estrias prateadas, bolhas ou propriedades mecânicas reduzidas.
2. Análise aprofundada do material PP
O polipropileno (PP) é um plástico termoplástico semicristalino. Os fabricantes produzem-no através da polimerização por coordenação de monómeros de propileno. Com base na disposição espacial dos grupos metilo (-CH₃) na cadeia molecular, o PP divide-se em três categorias. Estas incluem o polipropileno isotáctico (iPP), o polipropileno sindiotáctico (sPP) e o polipropileno atáctico (aPP). O PP isotáctico apresenta uma disposição regular dos grupos metilo, elevada cristalinidade e a mais ampla gama de aplicações. O PP disponível no mercado é predominantemente polipropileno isotáctico, com uma cristalinidade de aproximadamente 40%–60%.
O PP tem uma densidade de apenas 0,90–0,91 g/cm³. Isto torna-o um dos plásticos de uso geral mais leves. A sua temperatura de transição vítrea é de aproximadamente -10 °C. O seu ponto de fusão situa-se entre 160 e 170 °C. A sua temperatura de deflexão térmica (HDT a 1,82 MPa) é de aproximadamente 55–70 °C para o PP homopolímero. Com enchimento mineral ou reforço de fibra de vidro, pode ultrapassar os 100 °C. A estrutura semicristalina confere ao PP uma boa resistência química e resistência à fadiga. No entanto, também resulta num encolhimento de moldagem relativamente elevado (1,0%–2,5%). Isto torna o controlo da precisão dimensional mais desafiante do que no caso dos plásticos amorfos.
2.2 Principais vantagens em termos de desempenho
As principais vantagens do PP residem, em primeiro lugar, na sua relação custo-desempenho extremamente elevada. Os custos da matéria-prima correspondem a apenas 1/8 a 1/15 dos do PPSU. As temperaturas de processamento são baixas (temperatura do cilindro de injeção entre 180 e 240 °C), com um baixo consumo de energia. Isto torna-o altamente adequado para a produção em massa. Em segundo lugar, oferece uma excelente resistência à corrosão química. O PP resiste à maioria dos ácidos, bases, soluções salinas, álcoois, detergentes e óleos. É o material predominante nos setores de recipientes e embalagens químicas.
Em terceiro lugar, o PP apresenta uma resistência excepcional à fadiga por flexão. A sua estrutura de cadeia molecular permite-lhe suportar dezenas de milhares de ciclos repetidos de flexão sem se partir. Os fabricantes utilizam amplamente esta propriedade no design de dobradiças (as chamadas “dobradiças flexíveis”). Em quarto lugar, proporciona um bom isolamento elétrico e baixa absorção de água. O PP tem uma taxa de absorção de água inferior a 0,01%. Mantém propriedades elétricas estáveis em ambientes húmidos. Isto torna-o adequado para componentes de isolamento elétrico e eletrónico. Além disso, o PP apresenta boa segurança no contacto com alimentos. Cumpre os regulamentos relativos a materiais em contacto com alimentos em vários países, incluindo a FDA, a UE 10/2011 e a GB 4806.7.
2.3 Limitações e restrições de utilização
As principais limitações do PP incluem uma resistência ao calor insuficiente. O PP homopolímero tem, normalmente, uma temperatura de serviço a longo prazo que não excede os 100 °C. As suas propriedades mecânicas também se degradam significativamente a altas temperaturas. Apresenta, além disso, uma fraca resistência às intempéries. Os átomos de carbono terciários na cadeia molecular do PP são propensos à degradação oxidativa sob irradiação UV. Para utilização no exterior, os fabricantes têm de adicionar absorventes de UV e estabilizadores de luz. Além disso, a sua resistência ao impacto diminui significativamente a baixas temperaturas. O PP homopolímero apresenta uma temperatura de fragilidade de aproximadamente 0–10 °C. É propenso a fraturas por fragilidade no inverno ou em ambientes de baixa temperatura. Os fabricantes costumam melhorar esta característica através da modificação com copolímeros (como o PP copolímero de etileno-propileno) ou da adição de elastómeros.
Além disso, o PP apresenta fraca resistência à oxidação e à radiação. É propenso ao envelhecimento térmico-oxidativo em ambientes aeróbicos a altas temperaturas. Também não é adequado para esterilização através de raios gama ou feixes de eletrões. Estas radiações de alta energia provocam a cisão da cadeia molecular e a degradação do desempenho. Na maquinagem CNC, a baixa rigidez e a elevada tenacidade do PP criam desafios. O material é propenso a deformações elásticas e à formação de rebarbas durante o corte. Isto torna o controlo da tolerância de precisão significativamente mais difícil do que com o PPSU.
3. Comparação quantitativa em dez dimensões-chave
Para demonstrar as diferenças de desempenho de forma mais intuitiva, apresenta-se a seguir uma comparação quantitativa em dez dimensões-chave da engenharia. Todos os dados da tabela provêm de fichas técnicas típicas de propriedades dos materiais, fornecidas pelos fabricantes dos mesmos. Os valores reais podem variar em função dos tipos específicos, das condições de processamento e das normas de ensaio.
Dimensão de comparação
PPSU (polifenilsulfona)
PP (polipropileno)
Densidade (g/cm³)
1.29
0.90–0.91
Temperatura de transição vítrea Tg (°C)
~220
~-10
Temperatura de deflexão térmica (HDT) (°C, 1,82 MPa)
207
55–70 (homopolímero) / 100+ (com enchimento)
Temperatura de funcionamento a longo prazo (°C)
180
80–100
Resistência à tração (MPa)
70–75
30–40
Resistência ao impacto com entalhe (J/m)
600–700
20–80 (homopolímero) / 100+ (copolímero)
Encolhimento na moldagem (%)
0.1–0.3
1.0–2.5
Absorção de água (%)
0,37 (24 h)
<0,01
Resistência à esterilização a vapor
≥1000 ciclos (134 °C)
Limitada (sujeita a deformação e envelhecimento com a exposição repetida a altas temperaturas)
Custo da matéria-prima (valor relativo)
8–15×
1× (valor de referência)
4. Análise aprofundada das principais diferenças
4.1 Resistência ao calor e comportamento de deflexão térmica
A resistência ao calor é a diferença de desempenho mais significativa entre o PPSU e o PP. O PPSU apresenta uma temperatura de transição vítrea que atinge os 220 °C. Isto significa que, abaixo dos 200 °C, o movimento dos segmentos da sua cadeia molecular é estritamente limitado. O material mantém um estado vítreo rígido com uma degradação mínima das propriedades mecânicas. Em contrapartida, o PP tem uma temperatura de transição vítrea de apenas -10 °C. À temperatura ambiente, a sua região amorfa já se encontra num estado de elevada elasticidade. Quando a temperatura se aproxima do seu ponto de fusão (160–170 °C), as regiões cristalinas começam a derreter. O material amolece e deforma-se então rapidamente.
Esta diferença manifesta-se claramente nas aplicações práticas. Os biberões de PPSU suportam fervuras repetidas em água para esterilização. Podem até resistir a mais de mil ciclos em esterilizadores a vapor de alta pressão a 134 °C sem sofrerem deformações. Em comparação, as garrafas de PP, normalmente, só toleram a esterilização a temperaturas inferiores a 100 °C. Após fervuras repetidas, apresentam frequentemente deformações no corpo, falhas no encaixe da rosca e transparência reduzida. Para produtos que entram em contacto com líquidos a altas temperaturas (tais como leite em pó recém-preparado ou bebidas quentes), o PPSU oferece vantagens evidentes em termos de segurança e durabilidade.
4.2 Resistência ao impacto e tenacidade a longo prazo
O PPSU apresenta uma resistência ao impacto com entalhe de 600–700 J/m. Este valor é 8 a 30 vezes superior ao do PP homopolímero (20–80 J/m). Supera mesmo o policarbonato (PC, aproximadamente 600 J/m). Mais importante ainda, o PPSU mantém uma resistência ao impacto estável numa ampla gama de temperaturas. Conserva uma boa tenacidade mesmo em ambientes a baixas temperaturas, como -40 °C, sem fraturas por fragilidade. Esta característica torna o PPSU um material ideal para biberões. É inevitável que as mamadeiras sofram quedas durante a utilização. O PPSU consegue absorver eficazmente a energia de impacto e evitar a ruptura da mamadeira, o que poderia causar riscos de segurança.
A resistência ao impacto do PP, em contrapartida, é altamente sensível à temperatura e à morfologia estrutural. O PP homopolímero apresenta uma resistência ao impacto com entalhe de apenas 20–80 J/m à temperatura ambiente. Torna-se rapidamente frágil abaixo de 0 °C. Embora a modificação por copolímeros possa aumentar a resistência ao impacto para valores superiores a 100 J/m, esta continua a ficar muito aquém da do PPSU. A modificação com copolímeros também reduz simultaneamente a rigidez do material, a resistência ao calor e a transparência. Além disso, após ciclos repetidos de aquecimento ou esterilização, as cadeias moleculares do PP sofrem envelhecimento térmico-oxidativo. Isto faz com que a resistência ao impacto diminua ainda mais. É uma das razões pelas quais as garrafas de PP são propensas a rachar após um período de utilização.
4.3 Resistência química e estabilidade à esterilização
A estrutura molecular do PPSU é constituída por anéis de benzeno, grupos sulfona e ligações éter. Estas estruturas apresentam elevada energia de ligação e grande impedimento estérico. Isto confere ao PPSU uma boa resistência à maioria dos produtos químicos. Tolera álcool médico (etanol a 75%), isopropanol, iodóforo, desinfectante à base de hipoclorito de sódio, detergentes médicos, ácidos fracos e bases fracas. Não apresenta fissuração por tensão nem degradação do desempenho após exposição repetida. Na área médica, o PPSU é um dos poucos plásticos transparentes capazes de suportar simultaneamente a esterilização a vapor (134 °C), a esterilização com óxido de etileno (EtO) e a esterilização por raios gama.
O PP apresenta um bom desempenho em termos de resistência química à temperatura ambiente. Resiste à maioria dos ácidos, bases, soluções salinas e álcoois. No entanto, a sua estrutura semicristalina sofre um inchaço da região cristalina a altas temperaturas. Isto permite que os produtos químicos penetrem mais facilmente no interior do material. Além disso, o PP apresenta fraca resistência a hidrocarbonetos aromáticos, hidrocarbonetos clorados e agentes oxidantes fortes. A exposição prolongada provoca inchaço, amolecimento ou fissuração por tensão. Em cenários de esterilização, o PP pode tolerar um número limitado de ciclos de esterilização a vapor. No entanto, as altas temperaturas repetidas aceleram o seu envelhecimento térmico-oxidativo, levando à fragilidade, descoloração e redução da transparência. É particularmente importante notar que o PP não é adequado para a esterilização por raios gama. A radiação de alta energia provoca a cisão da cadeia molecular do PP e reduz significativamente as suas propriedades mecânicas.
4.4 Segurança e conformidade com os requisitos relativos ao contacto com alimentos
Tanto o PPSU como o PP são seguros para o contacto com alimentos e para produtos de cuidados infantis, desde que os fabricantes utilizem tipos de material que cumpram os regulamentos. O PPSU não contém bisfenol A (BPA). A sua estrutura molecular não inclui unidades estruturais de BPA, pelo que não existe risco de migração de BPA. Além disso, o PPSU mantém uma estrutura química estável após repetidas esterilizações a altas temperaturas, sem libertar substâncias nocivas. Esta é outra razão importante pela qual os biberões de gama alta adotam universalmente o PPSU.
O PP também não contém BPA e apresenta boa inércia química. Não apresenta migração de substâncias nocivas em condições normais de utilização. O PP de qualidade para contacto com alimentos cumpre os regulamentos, incluindo a norma FDA 21 CFR 177.1520, a diretiva UE 10/2011 e a norma GB 4806.7. É o material plástico mais utilizado em embalagens e recipientes alimentares. No entanto, os utilizadores devem ter em conta que os níveis de migração do PP aumentam a altas temperaturas (como no aquecimento no micro-ondas ou na esterilização com água a ferver). Os diferentes tipos de PP também podem apresentar níveis variáveis de conformidade de segurança devido a diferenças nos aditivos (antioxidantes, agentes deslizantes, agentes nucleantes, etc.). Por conseguinte, ao selecionar PP para contacto com alimentos, os compradores devem confirmar a declaração de conformidade para contacto com alimentos e os relatórios de ensaio do fornecedor.
4.5 Estabilidade dimensional e ajuste de precisão
A estabilidade dimensional é um fator fundamental que afeta o desempenho da montagem e a fiabilidade da vedação em peças de plástico de precisão. Sendo um plástico amorfo, o PPSU apresenta uma contração de moldagem de apenas 0,1%–0,3%. Caracteriza-se também por uma contração uniforme e baixa anisotropia. Isto permite um controlo dimensional de alta precisão. Além disso, a elevada temperatura de transição vítrea do PPSU significa que este não apresenta expansão térmica significativa nem deformação por fluência dentro da sua gama de temperaturas de funcionamento. Isto torna-o adequado para vedantes, ligações roscadas e componentes de montagem com requisitos rigorosos de precisão de encaixe.
Sendo um plástico semicristalino, o PP apresenta uma contração de moldagem que pode atingir valores entre 1,0% e 2,5%. As variações de volume durante a cristalização também podem causar deformações, marcas de afundamento e desvios dimensionais nos produtos acabados. Além disso, o PP apresenta um coeficiente de expansão térmica relativamente elevado (aproximadamente 2 a 3 vezes superior ao do PPSU). Apresenta flutuações dimensionais significativas durante as variações de temperatura. Isto pode levar a falhas de encaixe em peças que exigem um encaixe apertado (tais como ligações roscadas e superfícies de vedação). Na maquinagem CNC, a baixa rigidez do PP também provoca deformação elástica sob as forças de corte. Isto aumenta ainda mais a dificuldade no controlo dimensional. Por conseguinte, para peças de precisão com requisitos de tolerância dentro de ±0,05 mm, o PPSU é geralmente a escolha mais fiável.
5. Comparação de estratégias de maquinagem CNC
Os fabricantes podem produzir peças personalizadas tanto em PPSU como em PP através da maquinagem CNC. No entanto, devido às diferenças nas propriedades mecânicas e térmicas dos materiais, as estratégias de maquinagem e os parâmetros do processo diferem significativamente. A estratégia de maquinagem correta não afeta apenas a eficiência da produção e a vida útil das ferramentas; determina também diretamente a precisão dimensional e a qualidade da superfície das peças.
5.1 Pontos-chave da maquinagem do PPSU
O PPSU apresenta boa rigidez (módulo de elasticidade de aproximadamente 2400 MPa). O seu comportamento ao corte é semelhante ao da madeira dura ou do PVC rígido. Isto permite uma elevada precisão dimensional e um bom acabamento superficial. Ao maquinar PPSU, os operadores devem utilizar ferramentas afiadas de metal duro ou diamantadas. Devem também empregar ângulos de inclinação e de alívio amplos para reduzir a resistência ao corte e o calor de atrito. A velocidade de corte recomendada é de 100–300 m/min. A velocidade de avanço deve ser de 0,05–0,15 mm/dente. A profundidade de corte deve ser de 1–3 mm para o desbaste ou de 0,1–0,5 mm para o acabamento.
O ponto-chave a controlar na maquinagem do PPSU é a gestão térmica. Embora o PPSU possua excelente resistência ao calor, temperaturas locais excessivas durante o corte podem ainda assim causar amolecimento do material, queimadura da superfície ou deformação dimensional. Por conseguinte, os operadores devem utilizar arrefecimento a ar ou lubrificação com quantidade mínima (MQL) para arrefecimento. Devem evitar o choque térmico causado por grandes quantidades de líquido de arrefecimento. Além disso, a libertação de tensões internas no PPSU pode causar a deformação da peça após a maquinagem. No caso de peças de alta precisão, os fabricantes devem realizar um tratamento de envelhecimento (150–180 °C durante 2–4 horas) após o desbaste. Isto alivia as tensões internas antes de se proceder ao acabamento.
5.2 Pontos-chave da maquinagem do PP
O PP apresenta uma rigidez relativamente baixa (módulo de elasticidade de cerca de 1300–1800 MPa). Durante o corte, é propenso a deformação elástica sob a pressão da ferramenta. Isto provoca fenómenos de “deflexão da ferramenta” que afetam a precisão dimensional e as tolerâncias geométricas. Ao maquinar PP, os operadores devem utilizar ferramentas afiadas de aço rápido ou de metal duro. Devem empregar geometrias com ângulos de inclinação e de desbaste amplos para minimizar as forças de corte. A velocidade de corte pode ser aumentada de forma adequada (200–500 m/min). No entanto, as velocidades de avanço devem ser reduzidas (0,05–0,1 mm/dente) para evitar que o material seja comprimido e rasgado.
Os principais desafios na maquinagem do PP são o controlo das rebarbas e a deformação térmica. A elevada tenacidade do PP torna-o propenso à formação contínua de cavacos em fita e rebarbas nas arestas durante o corte. Isto é particularmente problemático nas saídas dos furos e nas arestas dos contornos. Para reduzir as rebarbas, os operadores devem manter as ferramentas afiadas e utilizar a fresagem ascendente. Devem também adicionar apoios ou ranhuras de alívio nas saídas. Além disso, o PP tem um ponto de fusão baixo (160–170 °C). O calor de corte pode facilmente causar a fusão local do material e o “borramento” da superfície. Os operadores devem utilizar arrefecimento a ar ou ar comprimido. Devem evitar a utilização de líquido de arrefecimento, uma vez que o PP não absorve água e o líquido de arrefecimento pode, pelo contrário, degradar a qualidade da superfície. No caso de peças de paredes finas, os fabricantes devem utilizar fixação multiponto ou dispositivos de fixação específicos para minimizar a deformação causada pela fixação.
5.3 Acabamento da superfície e controlo das tolerâncias
Em termos de acabamento superficial, o PPSU pode atingir valores de Ra entre 0,4 e 0,8 µm através do acabamento. Através do polimento, pode mesmo alcançar efeitos espelhados com valores de Ra inferiores a 0,1 µm. Isto torna-o adequado para componentes de fluidos médicos com requisitos rigorosos em termos de aspeto e resistência aos fluidos. O PP atinge normalmente um acabamento superficial de Ra 1,6–3,2 µm. Embora isto possa satisfazer os requisitos funcionais gerais, o material relativamente macio torna a superfície propensa a riscos durante a utilização. É também difícil obter efeitos espelhados através do polimento.
Em termos de controlo de tolerâncias, o PPSU consegue atingir de forma estável tolerâncias dimensionais de ±0,02–0,05 mm. Para geometrias simples, pode até atingir ±0,01 mm. As tolerâncias do PP situam-se normalmente entre ±0,05–0,1 mm. São também significativamente afetadas pela temperatura e pela tensão interna, com uma consistência entre lotes inferior à do PPSU. Por conseguinte, para peças que exigem encaixe de precisão, vedação ou montagem, o PPSU oferece vantagens de maquinagem mais pronunciadas. Para peças com requisitos de tolerância menos rigorosos e geometrias simples, o PP pode reduzir significativamente os custos, garantindo simultaneamente a funcionalidade.
6. Áreas de aplicação típicas
6.1 Produtos para cuidados com o bebé e produtos em contacto com alimentos
No setor dos cuidados com o bebé, o PPSU tornou-se o material padrão para biberões de gama alta. O seu aspeto âmbar translúcido, a excelente resistência a quedas e a durabilidade face à esterilização repetida por ebulição tornam-no a escolha preferida dos pais que procuram qualidade e segurança. Para além das mamadeiras, os fabricantes também utilizam amplamente o PPSU em copos com bico, louça, clipes para chupetas, recipientes para leite em pó e outros produtos para bebés. Estes produtos exigem esterilização repetida e utilização a longo prazo.
O PP, por outro lado, domina os setores de produtos de cuidados infantis de gama média a baixa e de embalagens alimentares. As mamadeiras de PP oferecem leveza, economia e boa segurança básica. Satisfazem as necessidades de uma utilização diária intensiva. Além disso, os fabricantes utilizam amplamente o PP em recipientes alimentares, caixas de armazenamento, tampas de garrafas, louça e utensílios adequados para micro-ondas. A escolha entre o PPSU e o PP depende, em última análise, do posicionamento do produto. Se o produto privilegiar a qualidade de gama alta, a durabilidade a longo prazo e a segurança na esterilização repetida, o PPSU é a escolha superior. Se o produto se centrar na relação custo-benefício, num design leve e na utilização única ou em aplicações de curto prazo, o PP é mais adequado.
6.2 Aplicações médicas e laboratoriais
Na área médica, o PPSU é um dos materiais preferidos para dispositivos médicos reutilizáveis. É capaz de resistir a repetidas esterilizações a vapor sob alta pressão (134 °C), esterilização com óxido de etileno e esterilização com raios gama. Além disso, mantém propriedades mecânicas estáveis e precisão dimensional após os ciclos de esterilização. As aplicações típicas incluem cabos de instrumentos cirúrgicos, tabuleiros de esterilização, instrumentos dentários, componentes de dispositivos de anestesia, conectores de tubagem de fluidos, peças de ventiladores e caixas médicas reutilizáveis. Além disso, a transparência e a resistência química do PPSU tornam-no um material ideal para material de laboratório. Exemplos incluem frascos de cultura, tubos de centrífuga e frascos de reagentes.
O PP na área médica é utilizado principalmente para consumíveis descartáveis e componentes de baixo custo. Exemplos incluem seringas, conjuntos de infusão, frascos de medicamentos, tampas de frascos, placas de Petri de laboratório, pontas de pipetas e materiais de embalagem. A característica de utilização única elimina a necessidade de esterilização repetida. O baixo custo e as boas propriedades básicas do PP permitem-lhe também satisfazer os requisitos dos produtos médicos descartáveis. Os utilizadores devem ter em conta que o PP não é adequado para esterilização por raios gama, uma vez que isso provoca uma degradação do desempenho. Normalmente, recorre-se à esterilização por óxido de etileno. Quando for necessária a esterilização por radiação, os compradores devem selecionar tipos modificados resistentes à radiação.
6.3 Peças de plástico industriais e personalizadas
No setor industrial, o PPSU é adequado para componentes funcionais com elevados requisitos de resistência ao calor, resistência química e estabilidade dimensional. Entre os exemplos contam-se componentes para manuseamento de fluidos (válvulas, corpos de bombas, conectores), peças de isolamento elétrico, componentes de equipamentos de processamento alimentar e peças resistentes a produtos químicos em equipamentos de fabrico de semicondutores. Também se revela adequado para peças mecânicas que requerem um funcionamento prolongado em ambientes com água quente ou detergentes. As propriedades autoextinguíveis e não inflamáveis do PPSU (classificação UL 94 V-0 para alguns tipos) tornam-no igualmente adequado para componentes eletrónicos e elétricos com requisitos de retardância de chama.
O PP tem aplicações ainda mais amplas no setor industrial. Estas incluem tanques de armazenamento, tubos, válvulas, juntas, componentes de embalagem, peças mecânicas em geral e componentes automóveis. Entre os exemplos automóveis contam-se pára-choques, caixas de bateria e acabamentos interiores. Os fabricantes também utilizam o PP em peças para eletrodomésticos. O baixo custo do PP, a sua resistência química e a facilidade de processamento tornam-no uma escolha económica para peças industriais de grande volume. Para peças industriais com temperaturas de funcionamento que não excedam os 80 °C, sem requisitos de esterilização repetida e com requisitos de tolerância moderados, o PP é normalmente a opção mais económica.
7. Análise da relação custo-eficácia
O custo é um fator-chave indispensável nas decisões relativas à seleção de materiais. Os custos da matéria-prima do PP representam apenas 1/8 a 1/15 dos do PPSU. O PP oferece ainda temperaturas de processamento mais baixas, menor consumo de energia e maior vida útil dos moldes. Isto confere-lhe vantagens significativas em termos de custos na produção em massa. No caso de produtos descartáveis, produtos de utilização a curto prazo ou mercados de consumo sensíveis ao custo, a relação custo-eficácia do PP é inigualável em relação ao PPSU.
No entanto, numa perspetiva de custo do ciclo de vida (LCC), o custo mais elevado do PPSU pode ser compensado por uma vida útil mais longa, menor frequência de substituição e menor risco de falha. Por exemplo, um biberão de PPSU pode custar 3 a 5 vezes mais do que um biberão de PP. Mas a sua vida útil pode ser 5 a 10 vezes mais longa. Além disso, não exigirá substituições frequentes devido a deformações, fissuras ou envelhecimento durante a utilização. No caso de dispositivos médicos reutilizáveis, o PPSU pode suportar mais de mil ciclos de esterilização. Os dispositivos de PP, em contrapartida, podem ter de ser descartados após várias dezenas de esterilizações. Isto resulta em custos de utilização a longo prazo mais elevados para o PP.
Por conseguinte, a avaliação de custos não deve centrar-se exclusivamente no preço unitário da matéria-prima. Os compradores devem considerar de forma abrangente múltiplos fatores. Estes incluem o custo da matéria-prima, os custos de processamento e fabrico, os custos de inspeção, a vida útil, a frequência de substituição, os custos de manutenção, o risco de falha, o prémio da marca e a experiência do utilizador. Para produtos posicionados no segmento de gama alta, de utilização a longo prazo ou críticos em termos de segurança, o PPSU pode oferecer uma relação custo-eficácia superior ao longo do ciclo de vida. Para produtos económicos, descartáveis ou de utilização a curto prazo, o PP é a escolha mais racional.
8. Estrutura de decisão para a seleção de materiais em cinco etapas
Ao terem de decidir entre o PPSU e o PP na escolha do material, os engenheiros e designers de produto podem realizar uma avaliação sistemática seguindo os cinco passos abaixo. Esta abordagem evita julgamentos parciais baseados exclusivamente na experiência ou num único indicador.
Definir o ambiente operacional e os requisitos de desempenho: Em primeiro lugar, determine o intervalo de temperaturas de funcionamento do produto, o método e a frequência de esterilização, os tipos de produtos químicos com os quais entra em contacto, as cargas mecânicas (estáticas/de impacto/de fadiga), os requisitos de precisão dimensional e a vida útil prevista. Quantifique estes requisitos em indicadores de desempenho específicos, tais como a temperatura máxima de funcionamento, o número de ciclos de esterilização, a energia de impacto e os graus de tolerância.
Tipos de material para telas que cumprem os requisitos de conformidade em matéria de segurança: Com base no campo de aplicação do produto (contacto com alimentos/médico/industrial), selecionam-se os tipos de material da tela que cumprem os regulamentos correspondentes (FDA, UE, GB, ISO 10993, etc.). Note-se que diferentes classes do mesmo material podem ter certificações de conformidade diferentes. As declarações de conformidade e os relatórios de ensaio fornecidos pelo fornecedor devem servir como referência oficial.
Comparar a satisfação em relação aos indicadores-chave de desempenho: Compare os indicadores de desempenho determinados na primeira etapa com as propriedades típicas do PPSU e do PP. Avalie se ambos os materiais cumprem os requisitos. No caso de indicadores de desempenho críticos (tais como resistência ao calor, resistência ao impacto e tolerância à esterilização), mantenha margens de segurança adequadas para evitar a utilização em condições críticas.
Avaliar a viabilidade do processamento e o custo de fabrico: Considere a geometria do produto, a precisão dimensional, os requisitos de qualidade da superfície e o volume de produção. Avalie a viabilidade da maquinagem CNC ou da moldagem por injeção para ambos os materiais. Calcule simultaneamente os custos do ciclo de vida, incluindo as matérias-primas, o processamento, a inspeção, a embalagem, o transporte, a vida útil e os custos de substituição.
Realizar a validação do protótipo e a confirmação dos ensaios: Antes de finalizar o material, é necessário produzir protótipos e realizar testes de desempenho essenciais. Estes incluem testes de envelhecimento a altas temperaturas, testes de esterilização repetidos, testes de impacto por queda, testes de compatibilidade química e testes de estabilidade dimensional. A validação dos protótipos permite detetar problemas que podem passar facilmente despercebidos na análise teórica. Isto reduz os riscos após a produção em série.
9. Capacidades de maquinagem CNC de plásticos de engenharia da PartsMastery
A PartsMastery presta serviços de maquinagem CNC de alta precisão em plásticos de engenharia. Abrangemos toda a gama de materiais plásticos de engenharia, incluindo PPSU, PP, PEEK, PC, PMMA, POM, nylon e muito mais. A nossa empresa está equipada com centros de maquinagem CNC de 3, 4 e 5 eixos, tornos CNC, retificadoras de precisão e equipamento de eletroerosão (EDM). Este equipamento permite-nos satisfazer diversas necessidades de maquinagem, desde protótipos simples até peças complexas de precisão.
Na maquinação de PPSU, a PartsMastery dispõe de uma biblioteca de parâmetros de processo bem desenvolvida e de um sistema de controlo de qualidade. Conseguimos atingir de forma consistente tolerâncias dimensionais de ±0,02 mm e acabamentos de superfície de Ra 0,4 µm. Durante a maquinação, utilizamos fixações específicas e ferramentas afiadas. Controlamos também rigorosamente os parâmetros de corte e os métodos de arrefecimento para evitar deformações térmicas e desvios dimensionais causados pela libertação de tensões internas. Todas as peças em PPSU são submetidas a uma inspeção dimensional completa utilizando uma máquina de medição por coordenadas (CMM) antes do envio. Isto garante que a precisão dimensional e as tolerâncias geométricas cumprem os requisitos dos desenhos.
Na maquinação de PP, a PartsMastery desenvolveu técnicas de processamento e soluções de fixação específicas. Estas têm como alvo as características do material PP: baixa rigidez, fácil deformação e rebarbas excessivas. Através da utilização de suporte multiponto, adsorção a vácuo ou ferramentas específicas, minimizamos eficazmente a deformação por fixação e a deformação elástica de corte. Ao otimizar os parâmetros geométricos das ferramentas e os percursos de corte, reduzimos significativamente a formação de rebarbas e melhoramos a qualidade das arestas. Quer se trate de peças protótipo simples em PP ou de componentes funcionais em PP produzidos em série, a PartsMastery consegue garantir uma qualidade de maquinagem estável e fiável.
Além disso, a PartsMastery oferece serviços completos. Estes incluem consultoria na seleção de materiais, otimização de processos, tratamento de superfícies (polimento, jato de areia, anodização, etc.) e testes de montagem. Desde protótipos de peça única até à produção em lote, desde a seleção de materiais até à entrega final, a equipa de engenharia da PartsMastery fornecerá soluções de maquinagem otimizadas e recomendações de custos. Baseamos estas recomendações nos requisitos do seu produto e nos cenários de aplicação.
10. Resumo
O PPSU e o PP são dois materiais plásticos de engenharia com posicionamentos diferentes e vantagens específicas. O PPSU oferece uma resistência ao calor excecional (temperatura de serviço a longo prazo de 180 °C). Apresenta ainda uma resistência ao impacto notável (600–700 J/m). Apresenta uma excelente tolerância à esterilização repetida (≥1000 ciclos de esterilização a vapor). Oferece ainda uma boa estabilidade dimensional. Estas propriedades tornaram-no no material preferido para produtos reutilizáveis de gama alta, dispositivos médicos e componentes industriais de precisão. O seu aspeto translúcido âmbar e a textura sofisticada também contribuem para reforçar o posicionamento da marca do produto e a experiência do utilizador.
O PP, por outro lado, apresenta uma densidade extremamente baixa (0,90–0,91 g/cm³). Oferece uma excelente relação custo-desempenho (custo de apenas 1/8–1/15 do PPSU). Possui também boa resistência química e facilidade de processamento. Estas propriedades tornaram-no no material dominante no mercado dos plásticos de uso geral. Os fabricantes utilizam-no amplamente em embalagens alimentares, consumíveis médicos descartáveis, bens de consumo, componentes automóveis e peças industriais em geral. É a escolha ideal para produtos de grande volume e baixo custo.
Não existe um único material adequado para todas as situações. A seleção correta do material requer uma avaliação abrangente. Os engenheiros devem avaliar o ambiente de funcionamento do produto, os requisitos de desempenho, a conformidade com as normas de segurança, a viabilidade de processamento e o custo do ciclo de vida. Para produtos que requerem esterilização repetida a altas temperaturas, resistência a cargas de impacto, utilização a longo prazo ou ajuste de precisão, o PPSU é geralmente a escolha mais fiável. Para produtos económicos, descartáveis, de utilização a curto prazo ou com tolerância moderada, o PP é mais económico e prático. Através de uma avaliação sistemática da seleção de materiais e da validação de protótipos, os engenheiros podem encontrar o equilíbrio ideal entre desempenho e custo. Isto permite-lhes desenvolver produtos que sejam simultaneamente seguros, fiáveis e competitivos no mercado.
Perguntas frequentes
O que é mais seguro: o PPSU ou o PP?
Ambos os materiais são seguros quando os fabricantes utilizam graus adequados para contacto com alimentos ou para uso médico, em conformidade com a regulamentação. Nenhum deles contém bisfenol A (BPA). A vantagem do PPSU reside na sua capacidade de resistir a esterilizações repetidas a altas temperaturas. Não sofre degradação de desempenho nem liberta substâncias nocivas. Isto faz com que seja considerado mais seguro e fiável em cuidados infantis e aplicações médicas que exijam esterilização frequente. O PP é igualmente seguro em condições normais de utilização. No entanto, a sua resistência ao calor e a sua estabilidade face a esterilizações repetidas são inferiores às do PPSU. Não é adequado para utilização repetida a longo prazo a altas temperaturas.
Qual é a diferença entre os biberões de PPSU e os de PP?
Os biberões de PPSU são normalmente de cor âmbar translúcida e mais caros. Costumam custar entre 3 a 5 vezes o preço dos biberões de PP. No entanto, oferecem melhor resistência a quedas e maior tolerância à esterilização repetida por ebulição. Têm também uma vida útil mais longa (até 2 a 3 anos). Não libertam substâncias nocivas a altas temperaturas. Os biberões de PP são normalmente de cor branco-leitoso ou transparentes. São económicos, leves e resistentes a quedas. São adequados para uso diário. No entanto, após repetidas fervuras, são propensos a deformações e ao envelhecimento. A sua vida útil é relativamente mais curta (normalmente recomenda-se a substituição a cada 6 a 12 meses). A escolha depende do seu orçamento, da frequência de utilização e dos requisitos de qualidade.
O PP pode ser utilizado para esterilização a vapor?
O PP pode suportar um número limitado de ciclos de esterilização a vapor (121 °C durante 15 a 20 minutos). No entanto, não é adequado para esterilizações repetidas a altas temperaturas. Após vários ciclos de esterilização a vapor, o PP sofre envelhecimento térmico-oxidativo. Isto manifesta-se através de fragilidade do material, descoloração, redução da transparência e deformação dimensional. No caso de dispositivos médicos ou produtos para bebés que exijam esterilização repetida, os compradores devem optar por materiais com maior resistência à esterilização, como o PPSU. Se for necessário utilizar PP, os compradores devem selecionar tipos específicos para esterilização a alta temperatura. Devem também controlar rigorosamente a frequência e as condições de esterilização.
Qual é o material mais adequado para a maquinagem de precisão CNC: o PPSU ou o PP?
O PPSU é mais adequado para a maquinagem de precisão por CNC. O PPSU apresenta boa rigidez, elevada resistência ao calor e boa estabilidade dimensional. Consegue atingir de forma estável tolerâncias dimensionais de ±0,02–0,05 mm e acabamentos superficiais de Ra 0,4 µm. Apresenta também baixa tensão interna após a maquinagem e boa consistência dimensional. O PP apresenta uma rigidez relativamente baixa. É propenso a deformações elásticas e rebarbas durante o corte. Apresenta maior dificuldade no controlo de tolerâncias de precisão. Normalmente, apenas atinge tolerâncias de ±0,05–0,1 mm. No entanto, o PP tem custos de maquinagem mais baixos. Isto torna-o uma opção mais económica para peças com requisitos de tolerância menos rigorosos e geometrias simples.
Quantas vezes mais caro é o PPSU em comparação com o PP?
Os custos da matéria-prima do PPSU são normalmente 8 a 15 vezes superiores aos do PP. O múltiplo específico depende do tipo de produto, do volume de compra e das condições do mercado. Além disso, o PPSU requer temperaturas de processamento mais elevadas, um maior consumo de energia e requisitos mais rigorosos em termos de equipamento e processos. Isto resulta em custos de fabrico mais elevados do que os do PP. No entanto, numa perspetiva de custo do ciclo de vida, a vida útil mais longa do PPSU e a menor frequência de substituição podem compensar o seu custo inicial mais elevado. Para produtos de gama alta, de utilização a longo prazo ou críticos em termos de segurança, o PPSU pode oferecer uma relação custo-eficácia global superior.



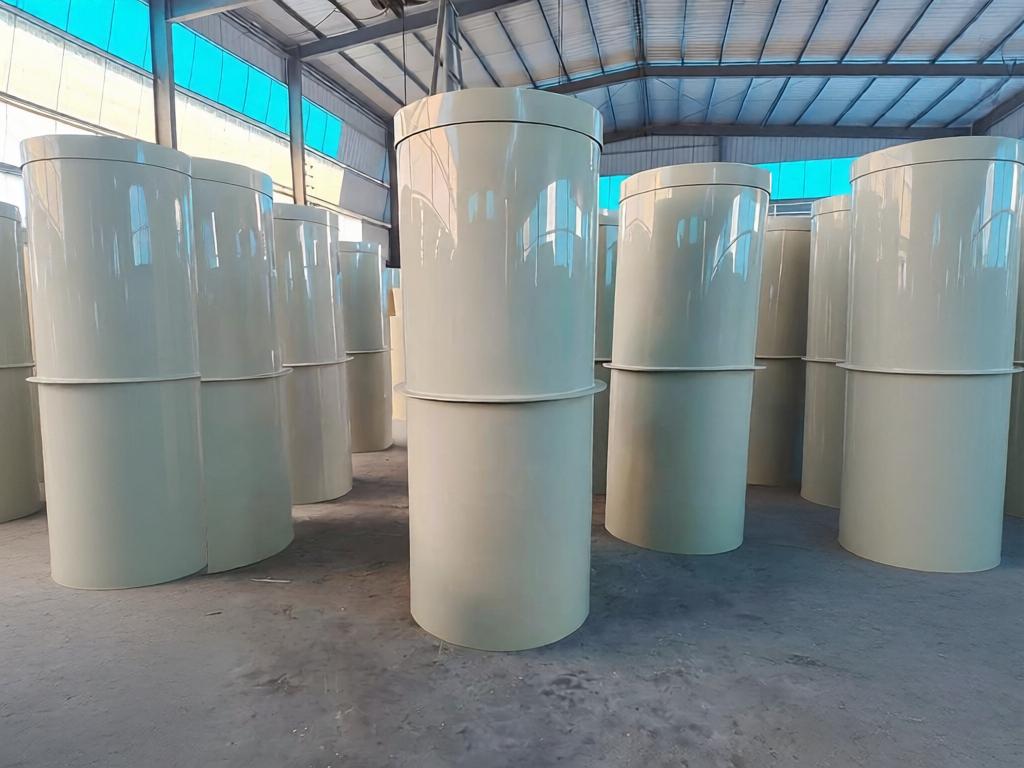 O polipropileno (PP) é um plástico termoplástico semicristalino. Os fabricantes produzem-no através da polimerização por coordenação de monómeros de propileno. Com base na disposição espacial dos grupos metilo (-CH₃) na cadeia molecular, o PP divide-se em três categorias. Estas incluem o polipropileno isotáctico (iPP), o polipropileno sindiotáctico (sPP) e o polipropileno atáctico (aPP). O PP isotáctico apresenta uma disposição regular dos grupos metilo, elevada cristalinidade e a mais ampla gama de aplicações. O PP disponível no mercado é predominantemente polipropileno isotáctico, com uma cristalinidade de aproximadamente 40%–60%.
O PP tem uma densidade de apenas 0,90–0,91 g/cm³. Isto torna-o um dos plásticos de uso geral mais leves. A sua temperatura de transição vítrea é de aproximadamente -10 °C. O seu ponto de fusão situa-se entre 160 e 170 °C. A sua temperatura de deflexão térmica (HDT a 1,82 MPa) é de aproximadamente 55–70 °C para o PP homopolímero. Com enchimento mineral ou reforço de fibra de vidro, pode ultrapassar os 100 °C. A estrutura semicristalina confere ao PP uma boa resistência química e resistência à fadiga. No entanto, também resulta num encolhimento de moldagem relativamente elevado (1,0%–2,5%). Isto torna o controlo da precisão dimensional mais desafiante do que no caso dos plásticos amorfos.