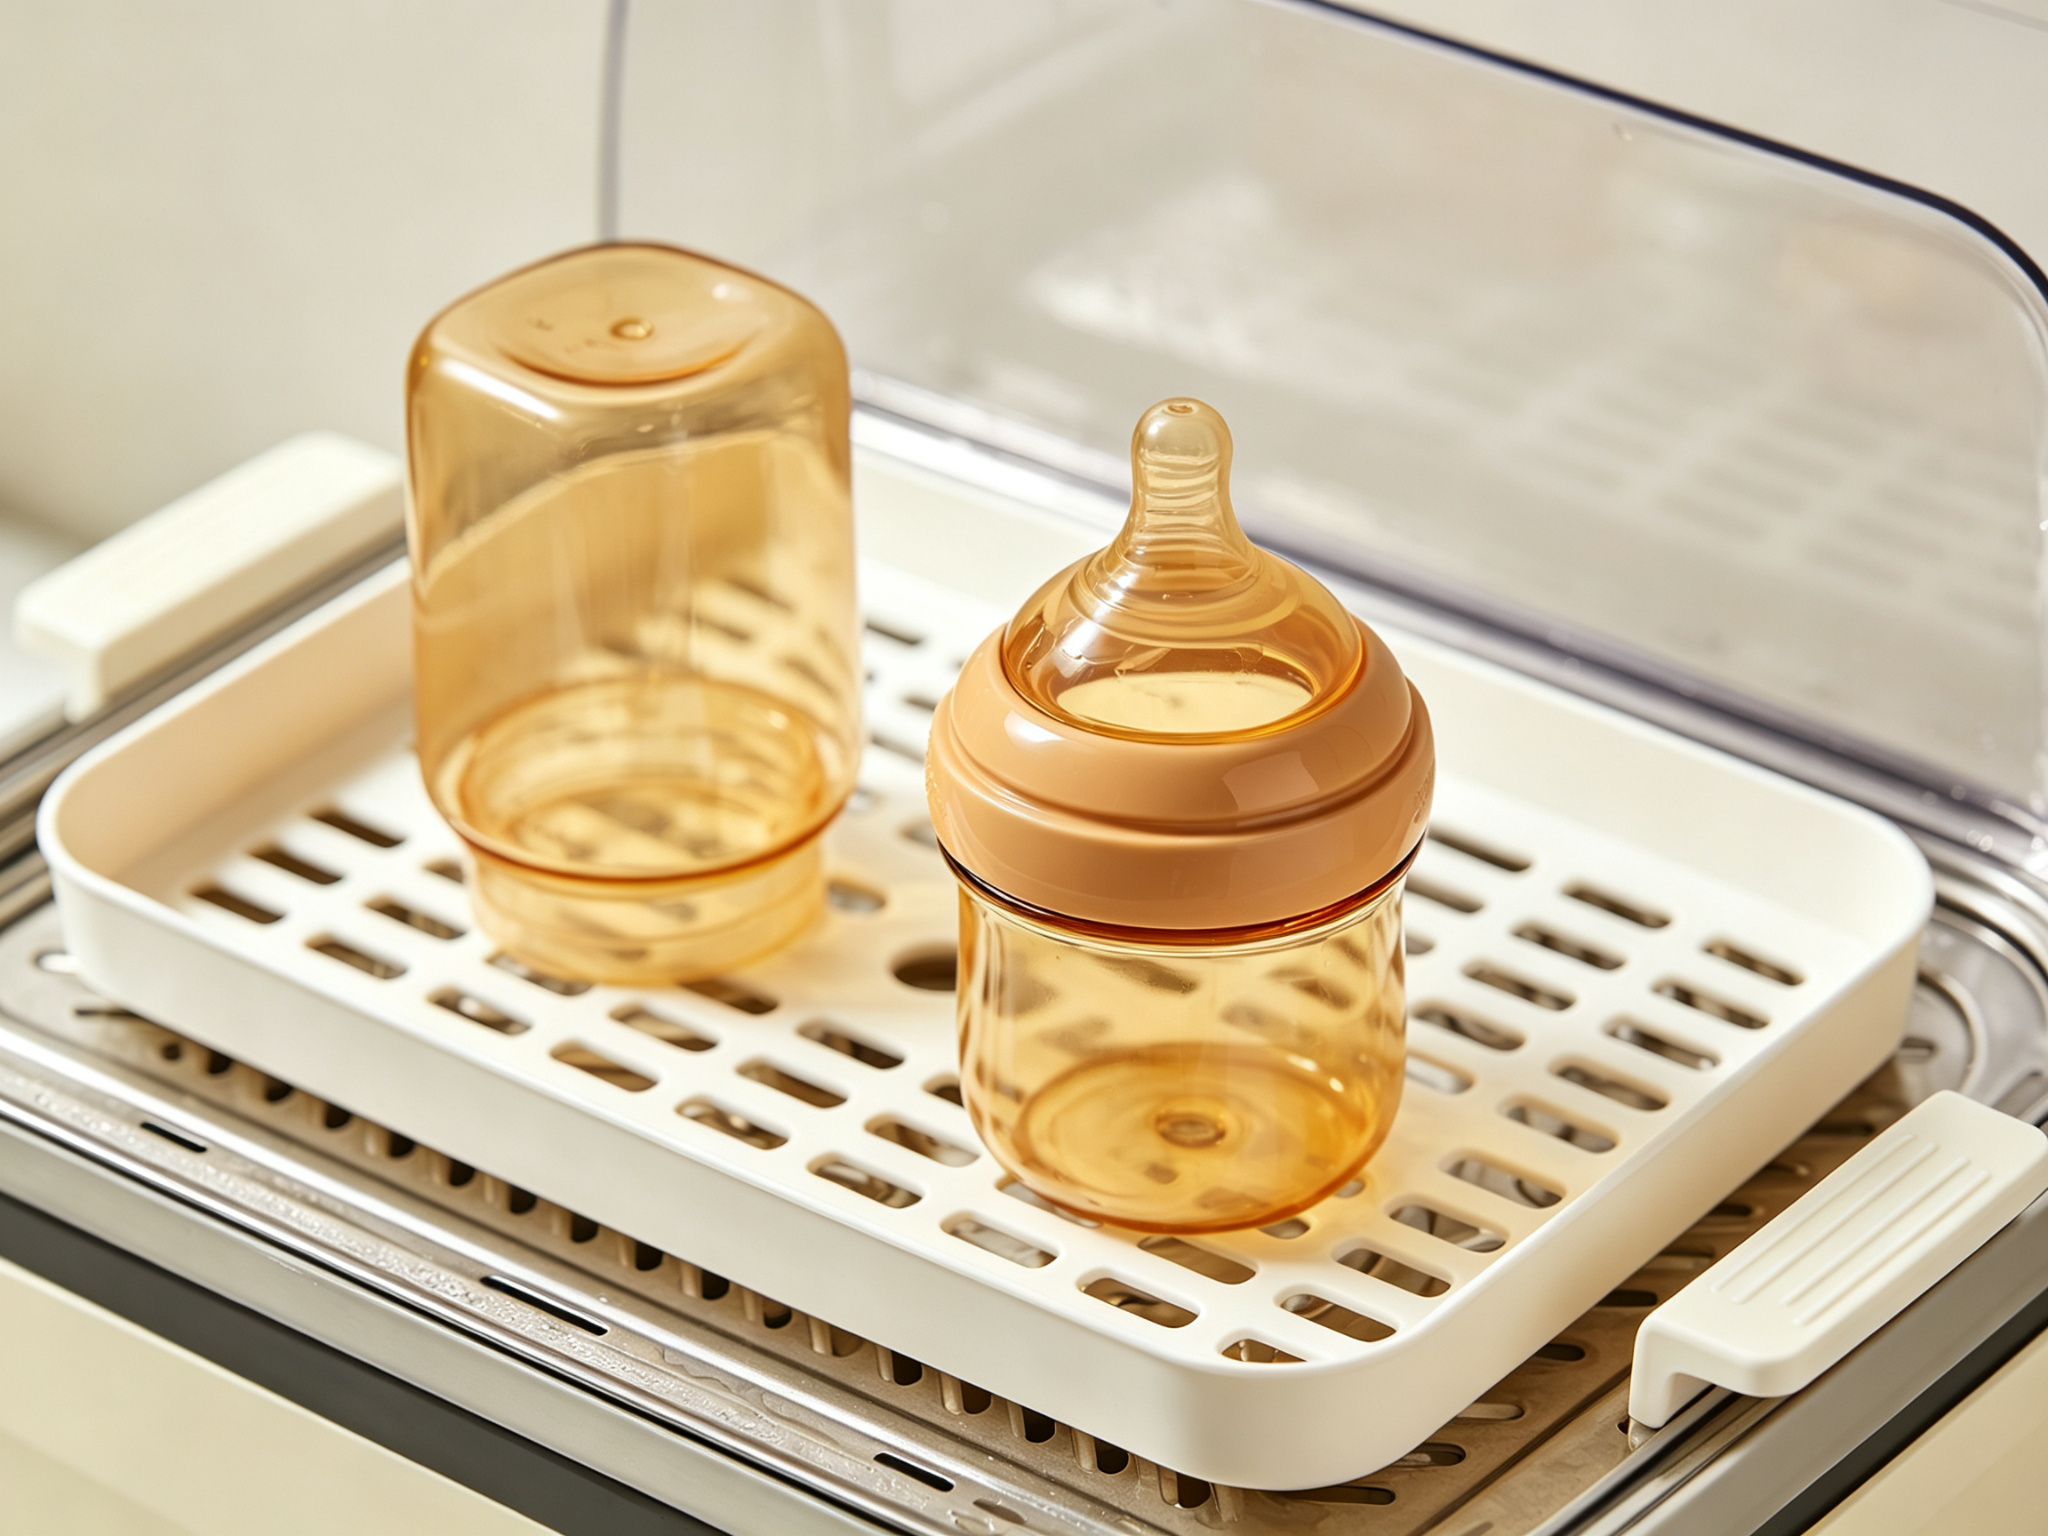
En productos para el cuidado del bebé, dispositivos médicos, componentes en contacto con alimentos y conjuntos plásticos industriales, los ingenieros eligen entre el PPSU y el PP. Esta decisión influye directamente en la seguridad del producto, su vida útil y el coste de fabricación. El PP domina el mercado de los plásticos de uso general gracias a su ligereza y su buena relación calidad-precio. El PPSU, por el contrario, se ha convertido en el material preferido para productos reutilizables de alta gama. Ofrece una resistencia al calor, una resistencia al impacto y una estabilidad ante esterilizaciones repetidas excepcionales.
Sin embargo, dar por sentado que “el PPSU es siempre mejor que el PP” es un error. La selección adecuada del material requiere una evaluación exhaustiva. Los ingenieros deben evaluar la temperatura de funcionamiento, la frecuencia de esterilización, la carga mecánica, el cumplimiento de las normas de seguridad, la vida útil prevista y el coste total del ciclo de vida. Esta guía parte del nivel de la estructura molecular. Compara de forma sistemática las propiedades fundamentales, las características de mecanizado CNC, las aplicaciones típicas y la relación coste-eficacia de ambos materiales. El resultado es un marco práctico de selección de materiales para ingenieros y diseñadores de productos.
1. Análisis en profundidad del material PPSU
1.1 Estructura molecular y propiedades básicas
La polifenilsulfona (PPSU) es un plástico técnico termoplástico amorfo de alto rendimiento. Su esqueleto molecular contiene anillos de benceno rígidos y grupos sulfona (-SO₂-). Los enlaces éter (-O-) complementan esta estructura y aportan un cierto grado de flexibilidad a la cadena molecular. Esta estructura molecular única confiere al PPSU una temperatura de transición vítrea extremadamente alta (Tg de aproximadamente 220 °C). Además, ofrece excelentes propiedades mecánicas y una estabilidad térmica excepcional.
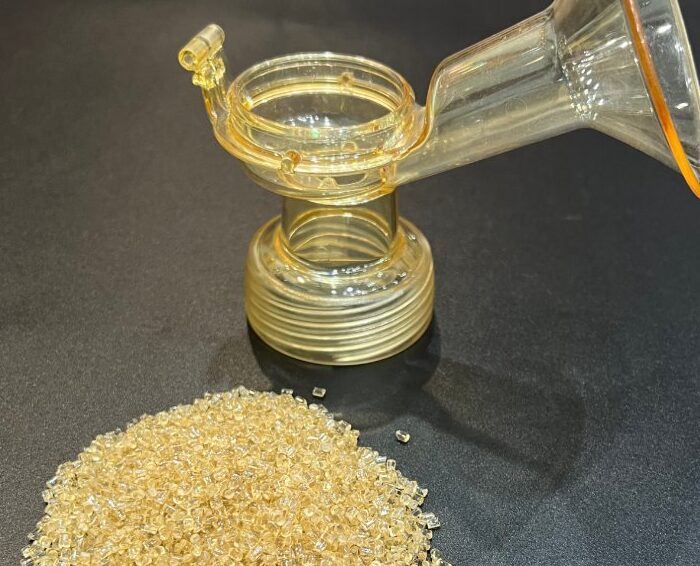
A diferencia de muchos plásticos semicristalinos, el PPSU es completamente amorfo. Esto significa que no forma regiones cristalinas durante el enfriamiento. Como resultado, ofrece una excelente estabilidad dimensional y una contracción de moldeo extremadamente baja (normalmente entre 0,1% y 0,3%). Además, la estructura amorfa confiere al PPSU su característico aspecto ámbar translúcido. Su transmitancia de la luz alcanza valores de 70%–80%.
1.2 Ventajas clave en materia de rendimiento
Las ventajas de rendimiento del PPSU se centran en cuatro aspectos. En primer lugar, ofrece una resistencia al calor excepcional. Su temperatura de deflexión térmica (HDT a 1,82 MPa) alcanza los 207 °C. Además, puede funcionar a largo plazo a 180 °C sin que se produzca una degradación significativa de su rendimiento. En segundo lugar, ofrece una resistencia al impacto sobresaliente. Su resistencia al impacto con muesca alcanza los 600-700 J/m. Mantiene una buena tenacidad incluso a bajas temperaturas. Esto le ha valido la reputación de ser “el policarbonato mejorado entre los plásticos transparentes”.
En tercer lugar, el PPSU ofrece una excelente resistencia química y estabilidad frente a la esterilización. Puede soportar más de 1 000 ciclos de esterilización con vapor (134 °C, 2,3 bar). También resiste la mayoría de los desinfectantes, los limpiadores médicos, el alcohol y los ácidos y bases débiles. En cuarto lugar, ofrece estabilidad dimensional a largo plazo. En condiciones de alta temperatura y alta humedad, el PPSU presenta una fluencia mucho menor que el PP o el PC. Esto lo hace ideal para juntas y componentes de montaje con requisitos estrictos de precisión de ajuste.
1.3 Limitaciones y requisitos de tratamiento
La principal limitación del PPSU es su coste relativamente elevado. Los precios de la materia prima suelen ser entre 8 y 15 veces superiores a los del PP. Además, su margen de procesamiento es más reducido. Durante el moldeo por inyección, los operarios deben mantener la temperatura del cilindro entre 340 y 390 °C. La temperatura del molde debe mantenerse entre 160 y 200 °C. Estas condiciones exigen mucho a la capacidad de calentamiento de los equipos y a la precisión del control de temperatura. Además, el PPSU es sensible a la humedad a altas temperaturas. Los fabricantes deben llevar a cabo un secado riguroso (a 150 °C durante 4-6 horas) antes del procesamiento. De lo contrario, el producto acabado podría presentar rayas plateadas, burbujas o propiedades mecánicas reducidas.
2. Análisis en profundidad del material PP
El polipropileno (PP) es un plástico termoplástico semicristalino. Los fabricantes lo producen mediante la polimerización por coordinación de monómeros de propileno. En función de la disposición espacial de los grupos metilo (-CH₃) en la cadena molecular, el PP se clasifica en tres categorías. Entre ellas se incluyen el polipropileno isotáctico (iPP), el polipropileno sindiotáctico (sPP) y el polipropileno atáctico (aPP). El PP isotáctico presenta una disposición regular de los grupos metilo, una alta cristalinidad y es el que tiene un mayor abanico de aplicaciones. El PP disponible en el mercado es predominantemente polipropileno isotáctico, con una cristalinidad de aproximadamente 40%–60%.
El PP tiene una densidad de tan solo 0,90–0,91 g/cm³. Esto lo convierte en uno de los plásticos de uso general más ligeros. Su temperatura de transición vítrea es de aproximadamente -10 °C. Su punto de fusión es de 160–170 °C. Su temperatura de deflexión térmica (HDT a 1,82 MPa) es de aproximadamente 55–70 °C para el PP homopolímero. Con relleno mineral o refuerzo de fibra de vidrio, puede superar los 100 °C. La estructura semicristalina confiere al PP una buena resistencia química y a la fatiga. Sin embargo, también da lugar a una contracción de moldeo relativamente elevada (1,0%–2,5%). Esto hace que el control de la precisión dimensional resulte más complicado que con los plásticos amorfos.
2.2 Ventajas clave en cuanto al rendimiento
Las principales ventajas del PP residen, en primer lugar, en su relación calidad-precio extremadamente alta. Los costes de la materia prima son solo entre 1/8 y 1/15 de los del PPSU. Las temperaturas de procesamiento son bajas (temperatura del cilindro de inyección: 180-240 °C) y el consumo energético es reducido. Esto lo hace muy adecuado para la producción en serie. En segundo lugar, ofrece una excelente resistencia a la corrosión química. El PP resiste la mayoría de los ácidos, bases, soluciones salinas, alcoholes, detergentes y aceites. Es el material más utilizado en los sectores de envases y embalajes químicos.
En tercer lugar, el PP ofrece una extraordinaria resistencia a la fatiga por flexión. Su estructura de cadena molecular le permite soportar decenas de miles de ciclos de flexión repetidos sin romperse. Los fabricantes aprovechan ampliamente esta propiedad en el diseño de bisagras (las denominadas “bisagras vivas”). En cuarto lugar, proporciona un buen aislamiento eléctrico y una baja absorción de agua. El PP tiene una tasa de absorción de agua inferior a 0,011 TP3T. Mantiene unas propiedades eléctricas estables en entornos húmedos. Esto lo hace adecuado para componentes de aislamiento eléctrico y electrónico. Además, el PP presenta una buena seguridad en el contacto con alimentos. Cumple con las normativas sobre materiales en contacto con alimentos de varios países, entre ellas la de la FDA, la UE 10/2011 y la GB 4806.7.
2.3 Limitaciones y restricciones de uso
Entre las principales limitaciones del PP se encuentra su insuficiente resistencia al calor. El PP homopolímero suele tener una temperatura de servicio a largo plazo que no supera los 100 °C. Además, sus propiedades mecánicas se deterioran significativamente a altas temperaturas. También presenta una escasa resistencia a la intemperie. Los átomos de carbono terciarios de la cadena molecular del PP son propensos a la degradación oxidativa bajo la radiación UV. Para su uso en exteriores, los fabricantes deben añadir absorbentes de rayos UV y estabilizadores de luz. Además, su resistencia al impacto disminuye significativamente a bajas temperaturas. El PP homopolímero tiene una temperatura de fragilidad de aproximadamente 0-10 °C. Es propenso a la fractura por fragilidad en invierno o en entornos con bajas temperaturas. Los fabricantes suelen mejorar esto mediante la modificación con copolímeros (como el PP copolímero de etileno-propileno) o la adición de elastómeros.
Además, el PP presenta una escasa resistencia a la oxidación y a la radiación. Es propenso al envejecimiento térmico-oxidativo en entornos aeróbicos a altas temperaturas. Tampoco es adecuado para la esterilización mediante rayos gamma o haces de electrones. Estas radiaciones de alta energía provocan la escisión de las cadenas moleculares y la degradación de las prestaciones. En el mecanizado CNC, la baja rigidez y la alta tenacidad del PP plantean dificultades. El material es propenso a la deformación elástica y a la formación de rebabas durante el corte. Esto hace que el control de las tolerancias de precisión sea considerablemente más difícil que con el PPSU.
3. Comparación cuantitativa en diez dimensiones clave
Para ilustrar las diferencias de rendimiento de forma más intuitiva, a continuación se ofrece una comparación cuantitativa en diez aspectos clave de ingeniería. Todos los datos de la tabla proceden de las fichas técnicas habituales de propiedades de los materiales facilitadas por los fabricantes. Los valores reales pueden variar en función de los grados específicos, las condiciones de procesamiento y las normas de ensayo.
Dimensión de comparación
PPSU (polifenilsulfona)
PP (polipropileno)
Densidad (g/cm³)
1.29
0.90–0.91
Temperatura de transición vítrea Tg (°C)
~220
~-10
Temperatura de deflexión térmica (HDT) (°C, 1,82 MPa)
207
55–70 (homopolímero) / más de 100 (con relleno)
Temperatura de funcionamiento a largo plazo (°C)
180
80–100
Resistencia a la tracción (MPa)
70–75
30–40
Resistencia al impacto con muesca (J/m)
600–700
20–80 (homopolímero) / 100+ (copolímero)
Contracción en el moldeo (%)
0.1–0.3
1.0–2.5
Absorción de agua (%)
0,37 (24 h)
<0,01
Resistencia a la esterilización con vapor
≥1000 ciclos (134 °C)
Limitada (propensa a la deformación y al envejecimiento tras una exposición repetida a altas temperaturas)
Coste de las materias primas (valor relativo)
8–15×
1× (valor inicial)
4. Análisis en profundidad de las diferencias fundamentales
4.1 Resistencia al calor y comportamiento de deformación térmica
La resistencia al calor es la diferencia más significativa en cuanto a prestaciones entre el PPSU y el PP. El PPSU tiene una temperatura de transición vítrea de hasta 220 °C. Esto significa que, por debajo de los 200 °C, el movimiento de los segmentos de su cadena molecular está estrictamente limitado. El material mantiene un estado vítreo rígido con una degradación mínima de sus propiedades mecánicas. Por el contrario, el PP tiene una temperatura de transición vítrea de solo -10 °C. A temperatura ambiente, su región amorfa ya se encuentra en un estado de alta elasticidad. Cuando la temperatura se aproxima a su punto de fusión (160-170 °C), las regiones cristalinas comienzan a fundirse. A continuación, el material se ablanda y se deforma rápidamente.
Esta diferencia se manifiesta claramente en las aplicaciones prácticas. Los biberones de PPSU pueden soportar repetidas ebulliciones en agua para su esterilización. Incluso pueden resistir más de mil ciclos en esterilizadores de vapor a alta presión a 134 °C sin deformarse. En comparación, los biberones de PP, por lo general, solo toleran la esterilización a temperaturas inferiores a 100 °C. Tras ebulliciones repetidas, suelen presentar deformaciones en el cuerpo, fallos en el ajuste de la rosca y una transparencia reducida. Para productos que entran en contacto con líquidos a alta temperatura (como la leche de fórmula recién preparada o las bebidas calientes), el PPSU ofrece claras ventajas en cuanto a seguridad y durabilidad.
4.2 Resistencia al impacto y tenacidad a largo plazo
El PPSU tiene una resistencia al impacto con muesca de entre 600 y 700 J/m. Esto supone entre 8 y 30 veces la del PP homopolímero (20-80 J/m). Incluso supera al policarbonato (PC, aproximadamente 600 J/m). Y lo que es más importante, el PPSU mantiene una resistencia al impacto estable en un amplio rango de temperaturas. Conserva una buena tenacidad incluso en entornos a bajas temperaturas, como a -40 °C, sin sufrir fracturas frágiles. Esta característica convierte al PPSU en un material ideal para biberones. Es inevitable que los biberones sufran caídas durante su uso. El PPSU puede absorber eficazmente la energía del impacto y evitar la rotura del biberón, lo que podría suponer un riesgo para la seguridad.
La resistencia al impacto del PP, por el contrario, es muy sensible a la temperatura y a la morfología estructural. El PP homopolímero tiene una resistencia al impacto con muesca de tan solo 20-80 J/m a temperatura ambiente. Se vuelve rápidamente frágil por debajo de 0 °C. Aunque la modificación con copolímeros puede aumentar la resistencia al impacto por encima de los 100 J/m, sigue estando muy por debajo de la del PPSU. La modificación con copolímeros también reduce al mismo tiempo la rigidez del material, la resistencia al calor y la transparencia. Además, tras ciclos repetidos de calentamiento o esterilización, las cadenas moleculares del PP sufren un envejecimiento termooxidativo. Esto provoca que la resistencia al impacto disminuya aún más. Es una de las razones por las que las botellas de PP son propensas a agrietarse tras un tiempo de uso.
4.3 Resistencia química y estabilidad ante la esterilización
La estructura molecular del PPSU está formada por anillos de benceno, grupos sulfona y enlaces éter. Estas estructuras presentan una elevada energía de enlace y un gran impedimento estérico. Esto confiere al PPSU una buena resistencia a la mayoría de los productos químicos. Tolera el alcohol médico (etanol al 75,1 % en volumen), el isopropanol, los yodóforos, el desinfectante de hipoclorito de sodio, los detergentes médicos, los ácidos débiles y las bases débiles. No presenta fisuras por tensión ni deterioro de sus prestaciones tras una exposición repetida. En el ámbito médico, el PPSU es uno de los pocos plásticos transparentes que puede soportar simultáneamente la esterilización por vapor (134 °C), la esterilización con óxido de etileno (EtO) y la esterilización con rayos gamma.
El PP presenta una buena resistencia química a temperatura ambiente. Resiste la mayoría de los ácidos, bases, soluciones salinas y alcoholes. Sin embargo, su estructura semicristalina sufre un hinchamiento de las regiones cristalinas a altas temperaturas. Esto permite que las sustancias químicas penetren más fácilmente en el interior del material. Además, el PP presenta una escasa resistencia a los hidrocarburos aromáticos, los hidrocarburos clorados y los agentes oxidantes fuertes. La exposición prolongada provoca hinchamiento, ablandamiento o fisuración por tensión. En entornos de esterilización, el PP puede tolerar un número limitado de ciclos de esterilización por vapor. No obstante, las altas temperaturas repetidas aceleran su envejecimiento térmico-oxidativo, lo que provoca fragilidad, decoloración y una reducción de la transparencia. Es especialmente importante señalar que el PP no es adecuado para la esterilización con rayos gamma. La radiación de alta energía provoca la escisión de las cadenas moleculares del PP y reduce significativamente sus propiedades mecánicas.
4.4 Seguridad y cumplimiento de la normativa sobre contacto con alimentos
Tanto el PPSU como el PP son seguros para el contacto con alimentos y para productos de cuidado infantil cuando los fabricantes utilizan grados que cumplen con la normativa. El PPSU no contiene bisfenol A (BPA). Su estructura molecular no incluye unidades estructurales de BPA, por lo que no existe riesgo de migración de BPA. Además, el PPSU mantiene una estructura química estable tras repetidas esterilizaciones a alta temperatura sin liberar sustancias nocivas. Esta es otra razón importante por la que los biberones de gama alta adoptan de forma generalizada el PPSU.
El PP tampoco contiene BPA y presenta una buena inercia química. No muestra migración de sustancias nocivas en condiciones normales de uso. El PP apto para el contacto con alimentos cumple con normativas como la FDA 21 CFR 177.1520, la UE 10/2011 y la GB 4806.7. Es el material plástico más utilizado en envases y recipientes alimentarios. Sin embargo, los usuarios deben tener en cuenta que los niveles de migración del PP aumentan a altas temperaturas (como el calentamiento en el microondas o la esterilización con agua hirviendo). Los diferentes grados de PP también pueden presentar distintos niveles de cumplimiento de las normas de seguridad debido a las diferencias en los aditivos (antioxidantes, agentes deslizantes, agentes nucleantes, etc.). Por lo tanto, a la hora de seleccionar PP para contacto con alimentos, los compradores deben verificar la declaración de conformidad para contacto con alimentos y los informes de ensayo del proveedor.
4.5 Estabilidad dimensional y ajuste de precisión
La estabilidad dimensional es un factor clave que influye en el rendimiento del montaje y en la fiabilidad del sellado de las piezas de plástico de precisión. Al ser un plástico amorfo, el PPSU presenta una contracción de moldeo de tan solo 0,1%–0,3%. Además, se caracteriza por una contracción uniforme y una baja anisotropía. Esto permite un control dimensional de alta precisión. Además, la elevada temperatura de transición vítrea del PPSU hace que no presente una expansión térmica significativa ni deformación por fluencia dentro de su rango de temperaturas de servicio. Esto lo hace adecuado para juntas, uniones roscadas y componentes de montaje con requisitos estrictos de precisión de ajuste.
Como plástico semicristalino, el PP presenta una contracción de moldeo de entre 1,0% y 2,5%. Los cambios de volumen durante la cristalización también pueden provocar deformaciones, marcas de hundimiento y desviaciones dimensionales en los productos acabados. Además, el PP tiene un coeficiente de expansión térmica relativamente elevado (aproximadamente entre 2 y 3 veces el del PPSU). Presenta fluctuaciones dimensionales significativas durante los cambios de temperatura. Esto puede provocar fallos de ajuste en piezas que requieren un ajuste preciso (como las uniones roscadas y las superficies de sellado). En el mecanizado CNC, la baja rigidez del PP también provoca una deformación elástica bajo las fuerzas de corte. Esto aumenta aún más la dificultad para controlar las dimensiones. Por lo tanto, para piezas de precisión con requisitos de tolerancia de ±0,05 mm, el PPSU suele ser la opción más fiable.
5. Comparación de estrategias de mecanizado CNC
Los fabricantes pueden producir piezas a medida tanto en PPSU como en PP mediante mecanizado CNC. Sin embargo, debido a las diferencias en las propiedades mecánicas y térmicas de los materiales, sus estrategias de mecanizado y los parámetros del proceso difieren significativamente. La estrategia de mecanizado adecuada no solo influye en la eficiencia de la producción y la vida útil de las herramientas, sino que también determina directamente la precisión dimensional y la calidad superficial de las piezas.
5.1 Aspectos clave del mecanizado del PPSU
El PPSU presenta una buena rigidez (módulo de elasticidad de aproximadamente 2400 MPa). Su comportamiento al corte es similar al de la madera dura o al del PVC rígido. Esto permite obtener una alta precisión dimensional y un buen acabado superficial. Al mecanizar PPSU, los operarios deben utilizar herramientas afiladas de metal duro o diamantadas. También deben emplear ángulos de inclinación y de desahogo amplios para reducir la resistencia al corte y el calor por fricción. La velocidad de corte recomendada es de 100–300 m/min. La velocidad de avance debe ser de 0,05–0,15 mm/diente. La profundidad de corte debe ser de 1 a 3 mm para el desbaste o de 0,1 a 0,5 mm para el acabado.
El punto clave a controlar en el mecanizado del PPSU es la gestión térmica. Aunque el PPSU presenta una excelente resistencia al calor, las temperaturas locales excesivas durante el corte pueden provocar el ablandamiento del material, la quemadura de la superficie o la deformación dimensional. Por lo tanto, los operarios deben utilizar refrigeración por aire o lubricación de cantidad mínima (MQL) para la refrigeración. Deben evitar el choque térmico causado por grandes cantidades de refrigerante. Además, la liberación de tensiones internas en el PPSU puede provocar la deformación de la pieza tras el mecanizado. En el caso de piezas de alta precisión, los fabricantes deben realizar un tratamiento de envejecimiento (entre 150 y 180 °C durante 2 a 4 horas) tras el desbaste. Esto alivia las tensiones internas antes de pasar al acabado.
5.2 Aspectos clave del mecanizado del PP
El PP tiene una rigidez relativamente baja (módulo de elasticidad de aproximadamente 1300-1800 MPa). Durante el corte, es propenso a sufrir deformaciones elásticas bajo la presión de la herramienta. Esto provoca fenómenos de “deflexión de la herramienta” que afectan a la precisión dimensional y a las tolerancias geométricas. Al mecanizar el PP, los operarios deben utilizar herramientas afiladas de acero rápido o de metal duro. Deben emplear geometrías con ángulos de inclinación y de desahogo amplios para minimizar las fuerzas de corte. La velocidad de corte puede aumentarse adecuadamente (200-500 m/min). Sin embargo, las velocidades de avance deben ser reducidas (0,05-0,1 mm/diente) para evitar que el material se comprima y se desgarre.
Los principales retos en el mecanizado del PP son el control de las rebabas y la deformación térmica. La elevada tenacidad del PP lo hace propenso a la formación de virutas en forma de cinta continua y a la aparición de rebabas en los bordes durante el corte. Esto resulta especialmente problemático en las salidas de los orificios y en los bordes de los contornos. Para reducir las rebabas, los operarios deben mantener las herramientas afiladas y utilizar el fresado ascendente. También deben añadir soportes o ranuras de alivio en las salidas. Además, el PP tiene un punto de fusión bajo (160-170 °C). El calor generado durante el corte puede provocar fácilmente la fusión local del material y el “difuminado” de la superficie. Los operarios deben utilizar refrigeración por aire o por aire comprimido. Deben evitar el uso de refrigerante, ya que el PP no absorbe agua y el refrigerante podría, por el contrario, degradar la calidad de la superficie. En el caso de piezas de paredes delgadas, los fabricantes deben utilizar sujeción multipunto o dispositivos de sujeción específicos para minimizar la deformación por sujeción.
5.3 Acabado superficial y control de tolerancias
En cuanto al acabado superficial, el PPSU puede alcanzar un valor Ra de entre 0,4 y 0,8 µm mediante el acabado. Mediante el pulido, puede incluso alcanzar efectos de espejo con un valor Ra inferior a 0,1 µm. Esto lo hace adecuado para componentes de fluidos médicos con requisitos estrictos de aspecto y resistencia a los fluidos. El PP suele alcanzar un acabado superficial de Ra 1,6-3,2 µm. Aunque esto puede satisfacer los requisitos funcionales generales, la relativa blandura del material hace que la superficie sea propensa a rayarse durante su uso. Además, resulta difícil conseguir efectos de espejo mediante el pulido.
En cuanto al control de tolerancias, el PPSU puede alcanzar de forma estable tolerancias dimensionales de ±0,02–0,05 mm. En el caso de geometrías sencillas, puede llegar incluso a ±0,01 mm. Las tolerancias del PP suelen ser de ±0,05–0,1 mm. Además, se ven significativamente afectadas por la temperatura y la tensión interna, y la uniformidad entre lotes es inferior a la del PPSU. Por lo tanto, para piezas que requieran un ajuste de precisión, sellado o montaje, el PPSU ofrece ventajas de mecanizado más marcadas. Para piezas con requisitos de tolerancia menos estrictos y geometrías sencillas, el PP puede reducir significativamente los costes al tiempo que garantiza la funcionalidad.
6. Ámbitos de aplicación habituales
6.1 Productos para el cuidado del bebé y productos en contacto con los alimentos
En el sector del cuidado infantil, el PPSU se ha convertido en el material de referencia para los biberones de gama alta. Su aspecto ámbar translúcido, su excelente resistencia a las caídas y su durabilidad frente a la esterilización repetida por ebullición lo convierten en la opción preferida de los padres que buscan calidad y seguridad. Más allá de los biberones, los fabricantes también utilizan ampliamente el PPSU en vasos con boquilla, vajillas, clips para chupetes, recipientes para leche de fórmula y otros productos para bebés. Estos productos requieren esterilización repetida y un uso prolongado.
El PP, por su parte, domina los sectores de productos para el cuidado infantil de gama media-baja y de envases alimentarios. Los biberones de PP ofrecen ligereza, economía y una buena seguridad básica. Satisfacen las necesidades de un uso diario intensivo. Además, los fabricantes utilizan ampliamente el PP en recipientes para alimentos, cajas de almacenamiento, tapones de botellas, vajilla y utensilios aptos para el microondas. La elección entre el PPSU y el PP depende, en última instancia, del posicionamiento del producto. Si el producto hace hincapié en la calidad de gama alta, la durabilidad a largo plazo y la seguridad frente a la esterilización repetida, el PPSU es la opción más adecuada. Si el producto se centra en la relación calidad-precio, el diseño ligero y el uso único o a corto plazo, el PP resulta más adecuado.
6.2 Aplicaciones médicas y de laboratorio
En el ámbito médico, el PPSU es uno de los materiales preferidos para los dispositivos médicos reutilizables. Puede soportar esterilizaciones repetidas con vapor a alta presión (134 °C), con óxido de etileno y con rayos gamma. Además, mantiene unas propiedades mecánicas estables y la precisión dimensional tras los ciclos de esterilización. Entre sus aplicaciones típicas se incluyen mangos de instrumentos quirúrgicos, bandejas de esterilización, instrumentos dentales, componentes de dispositivos de anestesia, conectores de tubos de fluidos, piezas de respiradores y carcasas médicas reutilizables. Además, la transparencia y la resistencia química del PPSU lo convierten en un material ideal para material de laboratorio. Algunos ejemplos son los frascos de cultivo, los tubos de centrífuga y los frascos de reactivos.
El PP en el ámbito médico se utiliza principalmente para consumibles desechables y componentes de bajo coste. Algunos ejemplos son las jeringas, los kits de infusión, los frascos de medicamentos, los tapones de frascos, las placas de Petri de laboratorio, las puntas de pipeta y los materiales de embalaje. Su carácter de un solo uso elimina la necesidad de esterilización repetida. El bajo coste y las buenas propiedades básicas del PP también le permiten cumplir los requisitos de los productos médicos desechables. Los usuarios deben tener en cuenta que el PP no es adecuado para la esterilización por rayos gamma, ya que esto provoca una degradación de sus prestaciones. Normalmente se utiliza la esterilización con óxido de etileno. Cuando se requiera esterilización por radiación, los compradores deben seleccionar grados modificados resistentes a la radiación.
6.3 Piezas de plástico industriales y a medida
En el sector industrial, el PPSU es adecuado para componentes funcionales con altos requisitos de resistencia al calor, resistencia química y estabilidad dimensional. Algunos ejemplos son los componentes para el manejo de fluidos (válvulas, cuerpos de bombas, conectores), las piezas de aislamiento eléctrico, los componentes de equipos de procesamiento de alimentos y las piezas resistentes a los productos químicos en equipos de fabricación de semiconductores. También resulta adecuado para piezas mecánicas que requieren un funcionamiento prolongado en entornos con agua caliente o detergentes. Las propiedades autoextinguibles y no inflamables del PPSU (clasificación UL 94 V-0 para algunos grados) lo hacen adecuado también para componentes electrónicos y eléctricos con requisitos de retardancia de llama.
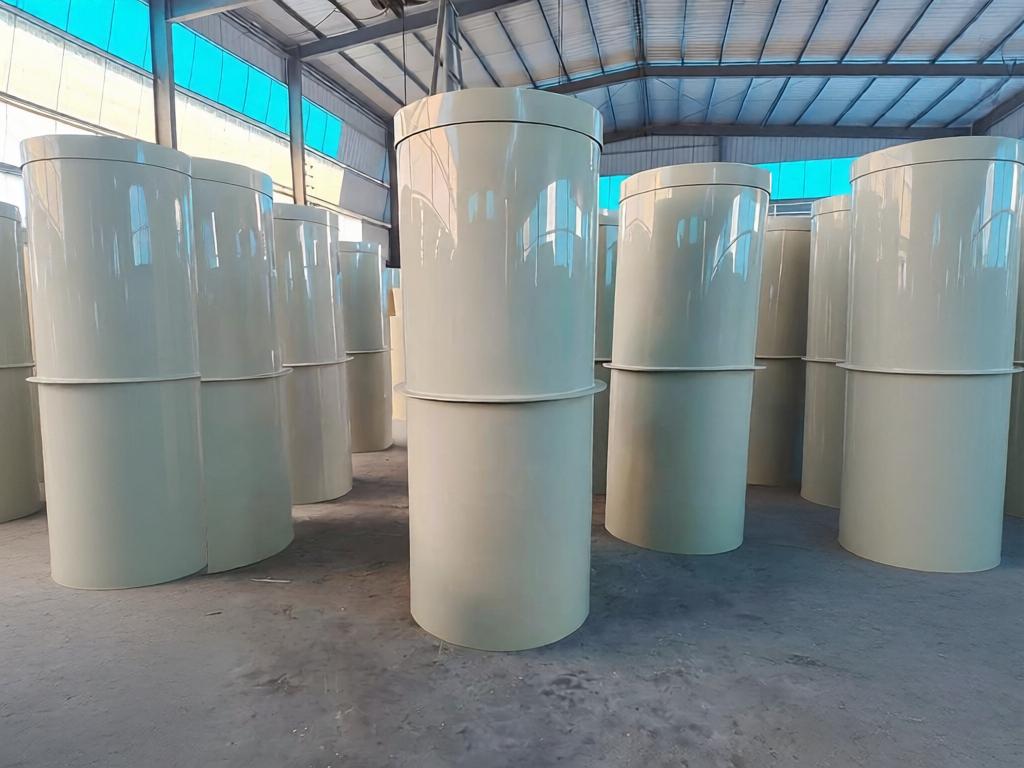
El PP tiene aplicaciones aún más amplias en el sector industrial. Entre ellas se incluyen depósitos de almacenamiento, tuberías, válvulas, juntas, componentes de embalaje, piezas mecánicas generales y componentes de automoción. Algunos ejemplos en el sector de la automoción son los parachoques, las carcasas de las baterías y los revestimientos interiores. Los fabricantes también utilizan el PP en piezas de electrodomésticos. Su bajo coste, su resistencia química y su facilidad de procesamiento lo convierten en una opción económica para piezas industriales de gran volumen. Para piezas industriales con temperaturas de funcionamiento que no superen los 80 °C, sin requisitos de esterilización repetida y con requisitos de tolerancia moderados, el PP suele ser la opción más rentable.
7. Análisis de la relación coste-eficacia
El coste es un factor clave e indispensable a la hora de seleccionar los materiales. El coste de la materia prima del PP es tan solo entre 1/8 y 1/15 del del PPSU. Además, el PP permite temperaturas de procesamiento más bajas, un menor consumo energético y una mayor vida útil de los moldes. Esto le confiere importantes ventajas económicas en la producción en serie. En el caso de los productos desechables, los de uso a corto plazo o los mercados de consumo sensibles al coste, la relación calidad-precio del PP no tiene rival frente al PPSU.
Sin embargo, desde la perspectiva del coste del ciclo de vida (LCC), el mayor coste del PPSU puede verse compensado por una vida útil más larga, una menor frecuencia de sustitución y un menor riesgo de fallo. Por ejemplo, un biberón de PPSU puede costar entre 3 y 5 veces más que uno de PP. Pero su vida útil puede ser entre 5 y 10 veces mayor. Además, no requerirá un recambio frecuente debido a deformaciones, grietas o envejecimiento durante su uso. En el caso de los dispositivos médicos reutilizables, el PPSU puede soportar más de mil ciclos de esterilización. Los dispositivos de PP, por el contrario, pueden tener que desecharse tras varias docenas de esterilizaciones. Esto se traduce en unos costes de uso a largo plazo más elevados para el PP.
Por lo tanto, la evaluación de costes no debe centrarse únicamente en el precio unitario de la materia prima. Los compradores deben tener en cuenta de forma integral múltiples factores. Entre ellos se incluyen el coste de la materia prima, los costes de procesamiento y fabricación, los costes de inspección, la vida útil, la frecuencia de sustitución, los costes de mantenimiento, el riesgo de fallo, la prima de marca y la experiencia del usuario. En el caso de productos de gama alta, de uso a largo plazo o en los que la seguridad es fundamental, el PPSU puede ofrecer una rentabilidad superior a lo largo del ciclo de vida. Para productos económicos, desechables o de uso a corto plazo, el PP es la opción más racional.
8. Marco de decisión para la selección de materiales en cinco pasos
A la hora de decidir entre el PPSU y el PP como materiales, los ingenieros y diseñadores de productos pueden llevar a cabo una evaluación sistemática siguiendo los cinco pasos que se indican a continuación. Este enfoque evita los juicios parciales basados únicamente en la experiencia o en un único indicador.
Definir el entorno operativo y los requisitos de rendimiento: En primer lugar, determina el rango de temperaturas de funcionamiento del producto, el método y la frecuencia de esterilización, los tipos de productos químicos con los que entra en contacto, las cargas mecánicas (estáticas, de impacto y de fatiga), los requisitos de precisión dimensional y la vida útil prevista. Cuantifica estos requisitos en indicadores de rendimiento específicos, como la temperatura máxima de servicio, el número de ciclos de esterilización, la energía de impacto y los grados de tolerancia.
Calidades de material para cribas que cumplen los requisitos de seguridad: En función del ámbito de aplicación del producto (contacto con alimentos, uso médico o industrial), se seleccionan los grados de material de la malla que cumplen con la normativa correspondiente (FDA, UE, GB, ISO 10993, etc.). Tenga en cuenta que los distintos grados de un mismo material pueden tener diferentes certificaciones de conformidad. Las declaraciones de conformidad y los informes de ensayo facilitados por el proveedor deben servir como referencia oficial.
Compara la satisfacción en relación con los indicadores clave de rendimiento: Compara los indicadores de rendimiento determinados en el primer paso con las propiedades típicas del PPSU y del PP. Evalúa si ambos materiales pueden cumplir los requisitos. En el caso de los indicadores de rendimiento críticos (como la resistencia al calor, la resistencia al impacto o la tolerancia a la esterilización), mantén unos márgenes de seguridad adecuados para evitar su uso en condiciones críticas.
Evaluar la viabilidad del procesamiento y el coste de fabricación: Ten en cuenta la geometría del producto, la precisión dimensional, los requisitos de calidad de la superficie y el volumen de producción. Evalúa la viabilidad del mecanizado CNC o del moldeo por inyección para ambos materiales. Calcula al mismo tiempo los costes del ciclo de vida, incluyendo las materias primas, el procesamiento, la inspección, el embalaje, el transporte, la vida útil y los costes de sustitución.
Llevar a cabo la validación de prototipos y la confirmación de ensayos: Antes de dar por definitivo el material, se deben fabricar prototipos y realizar pruebas clave de rendimiento. Entre ellas se incluyen pruebas de envejecimiento a alta temperatura, pruebas de esterilización repetidas, pruebas de impacto por caída, pruebas de compatibilidad química y pruebas de estabilidad dimensional. La validación de los prototipos permite detectar problemas que pueden pasarse por alto fácilmente en el análisis teórico. Esto reduce los riesgos tras la producción en serie.
9. Capacidades de mecanizado CNC de plásticos técnicos de PartsMastery Engineering
PartsMastery ofrece servicios de mecanizado CNC de alta precisión para plásticos técnicos. Trabajamos con toda la gama de materiales plásticos técnicos, entre los que se incluyen el PPSU, el PP, el PEEK, el PC, el PMMA, el POM, el nailon y muchos más. Nuestra empresa cuenta con centros de mecanizado CNC de 3, 4 y 5 ejes, tornos CNC, rectificadoras de precisión y equipos de electroerosión (EDM). Este equipamiento nos permite satisfacer diversas necesidades de mecanizado, desde prototipos sencillos hasta piezas complejas de precisión.
En el mecanizado de PPSU, PartsMastery cuenta con una completa biblioteca de parámetros de proceso y un sistema de control de calidad bien consolidado. Podemos alcanzar de forma estable tolerancias dimensionales de ±0,02 mm y acabados superficiales de Ra 0,4 µm. Durante el mecanizado, utilizamos fijaciones específicas y herramientas afiladas. Asimismo, controlamos estrictamente los parámetros de corte y los métodos de refrigeración para evitar la deformación térmica y las desviaciones dimensionales provocadas por la liberación de tensiones internas. Todas las piezas de PPSU se someten a una inspección dimensional completa mediante una máquina de medición por coordenadas (CMM) antes de su envío. Esto garantiza que la precisión dimensional y las tolerancias geométricas cumplan los requisitos del plano.
En el mecanizado del PP, PartsMastery ha desarrollado técnicas de procesamiento y soluciones de sujeción específicas. Estas se centran en las características del PP: baja rigidez, fácil deformación y exceso de rebabas. Mediante el uso de soportes multipunto, adsorción por vacío o utillaje específico, minimizamos eficazmente la deformación por sujeción y la deformación elástica por corte. Al optimizar los parámetros geométricos de las herramientas y las trayectorias de corte, reducimos significativamente la generación de rebabas y mejoramos la calidad de los bordes. Ya se trate de piezas prototipo sencillas de PP o de componentes funcionales de PP fabricados en serie, PartsMastery puede ofrecer una calidad de mecanizado estable y fiable.
Además, PartsMastery ofrece servicios integrales. Estos incluyen asesoramiento en la selección de materiales, optimización de procesos, tratamiento de superficies (pulido, chorro de arena, anodizado, etc.) y pruebas de montaje. Desde prototipos de una sola pieza hasta la producción en serie, desde la selección de materiales hasta la entrega final, el equipo de ingeniería de PartsMastery proporcionará soluciones de mecanizado optimizadas y recomendaciones de costes. Nos basamos en los requisitos de su producto y en los escenarios de aplicación.
10. Resumen
El PPSU y el PP son dos materiales plásticos de ingeniería con un posicionamiento diferente y ventajas respectivas. El PPSU ofrece una resistencia al calor excepcional (temperatura de servicio a largo plazo de 180 °C). Además, presenta una resistencia al impacto sobresaliente (600-700 J/m). Presenta una excelente tolerancia a la esterilización repetida (≥1.000 ciclos de esterilización con vapor). Además, ofrece una buena estabilidad dimensional. Estas propiedades lo han convertido en el material preferido para productos reutilizables de alta gama, dispositivos médicos y componentes industriales de precisión. Su aspecto ámbar translúcido y su textura de alta calidad también contribuyen a mejorar el posicionamiento de la marca del producto y la experiencia del usuario.
El PP, por su parte, presenta una densidad extremadamente baja (0,90–0,91 g/cm³). Ofrece una excelente relación calidad-precio (su coste es solo entre 1/8 y 1/15 del del PPSU). Además, cuenta con una buena resistencia química y es fácil de procesar. Estas propiedades lo han convertido en el material dominante en el mercado de los plásticos de uso general. Los fabricantes lo utilizan ampliamente en envases alimentarios, consumibles médicos desechables, bienes de consumo, componentes de automoción y piezas industriales en general. Es una opción ideal para productos de gran volumen y bajo coste.
No existe un único material adecuado para todas las situaciones. La selección correcta del material requiere una evaluación exhaustiva. Los ingenieros deben evaluar el entorno operativo del producto, los requisitos de rendimiento, el cumplimiento de las normas de seguridad, la viabilidad del procesamiento y el coste del ciclo de vida. Para productos que requieren esterilización repetida a alta temperatura, resistencia a cargas de impacto, uso a largo plazo o ajuste de precisión, el PPSU suele ser la opción más fiable. Para productos económicos, desechables, de uso a corto plazo o con requisitos de tolerancia moderados, el PP resulta más económico y práctico. Mediante una evaluación sistemática de la selección de materiales y la validación de prototipos, los ingenieros pueden encontrar el equilibrio óptimo entre rendimiento y coste. Esto les permite desarrollar productos que sean a la vez seguros, fiables y competitivos en el mercado.
Preguntas frecuentes
¿Qué es más seguro: el PPSU o el PP?
Ambos materiales son seguros cuando los fabricantes utilizan calidades aptas para el contacto con alimentos o de uso médico que cumplen con la normativa. Ninguno de los dos contiene bisfenol A (BPA). La ventaja del PPSU radica en su capacidad para soportar esterilizaciones repetidas a altas temperaturas. No sufre degradación de sus prestaciones ni libera sustancias nocivas. Por ello, se considera más seguro y fiable en el cuidado del bebé y en aplicaciones médicas que requieren esterilización frecuente. El PP es igualmente seguro en condiciones normales de uso. Sin embargo, su resistencia al calor y su estabilidad ante esterilizaciones repetidas son inferiores a las del PPSU. No es adecuado para un uso repetido a largo plazo a altas temperaturas.
¿Cuál es la diferencia entre los biberones de PPSU y los de PP?
Los biberones de PPSU suelen ser de color ámbar translúcido y son más caros. Normalmente cuestan entre 3 y 5 veces más que los de PP. Sin embargo, ofrecen una mayor resistencia a las caídas y una mayor tolerancia a la esterilización repetida por ebullición. Además, tienen una vida útil más larga (hasta 2-3 años). No liberan sustancias nocivas a altas temperaturas. Los biberones de PP suelen ser de color blanco lechoso o transparentes. Son económicos, ligeros y resistentes a las caídas. Son adecuados para el uso diario. Sin embargo, tras repetidas esterilizaciones por ebullición, son propensos a deformarse y envejecer. Su vida útil es relativamente más corta (por lo general, se recomienda sustituirlos cada 6 a 12 meses). La elección depende de tu presupuesto, la frecuencia de uso y los requisitos de calidad.
¿Se puede utilizar el PP para la esterilización con vapor?
El PP puede soportar un número limitado de ciclos de esterilización con vapor (121 °C durante 15-20 minutos). Sin embargo, no es adecuado para esterilizaciones repetidas a alta temperatura. Tras múltiples ciclos de esterilización con vapor, el PP sufre un envejecimiento térmico-oxidativo. Esto se manifiesta en forma de fragilidad del material, decoloración, reducción de la transparencia y deformación dimensional. En el caso de los productos sanitarios o los artículos para bebés que requieran esterilización repetida, los compradores deben seleccionar materiales con mayor resistencia a la esterilización, como el PPSU. Si es imprescindible utilizar PP, deben elegir grados específicos para la esterilización a alta temperatura. Asimismo, deben controlar estrictamente la frecuencia y las condiciones de esterilización.
¿Qué material es más adecuado para el mecanizado de precisión con CNC: el PPSU o el PP?
El PPSU es más adecuado para el mecanizado de precisión con CNC. El PPSU presenta una buena rigidez, una alta resistencia al calor y una buena estabilidad dimensional. Permite alcanzar de forma estable tolerancias dimensionales de ±0,02-0,05 mm y acabados superficiales de Ra 0,4 µm. Además, presenta una baja tensión interna tras el mecanizado y una buena consistencia dimensional. El PP tiene una rigidez relativamente baja. Es propenso a la deformación elástica y a la aparición de rebabas durante el corte. Presenta mayores dificultades a la hora de controlar las tolerancias de precisión. Por lo general, solo alcanza tolerancias de ±0,05–0,1 mm. Sin embargo, el PP tiene unos costes de mecanizado más bajos. Esto lo convierte en una opción más económica para piezas con requisitos de tolerancia menos estrictos y geometrías sencillas.
¿Cuántas veces es más caro el PPSU que el PP?
Los costes de la materia prima del PPSU suelen ser entre 8 y 15 veces superiores a los del PP. El múltiplo concreto depende del grado, el volumen de compra y las condiciones del mercado. Además, el PPSU requiere temperaturas de procesamiento más altas, un mayor consumo energético y requisitos más estrictos en cuanto a equipos y procesos. Esto se traduce en unos costes de fabricación más elevados que los del PP. Sin embargo, desde la perspectiva del coste del ciclo de vida, la mayor vida útil del PPSU y su menor frecuencia de sustitución pueden compensar su mayor coste inicial. Para productos de gama alta, de uso a largo plazo o en los que la seguridad es fundamental, el PPSU puede ofrecer una rentabilidad global superior.



 El polipropileno (PP) es un plástico termoplástico semicristalino. Los fabricantes lo producen mediante la polimerización por coordinación de monómeros de propileno. En función de la disposición espacial de los grupos metilo (-CH₃) en la cadena molecular, el PP se clasifica en tres categorías. Entre ellas se incluyen el polipropileno isotáctico (iPP), el polipropileno sindiotáctico (sPP) y el polipropileno atáctico (aPP). El PP isotáctico presenta una disposición regular de los grupos metilo, una alta cristalinidad y es el que tiene un mayor abanico de aplicaciones. El PP disponible en el mercado es predominantemente polipropileno isotáctico, con una cristalinidad de aproximadamente 40%–60%.
El PP tiene una densidad de tan solo 0,90–0,91 g/cm³. Esto lo convierte en uno de los plásticos de uso general más ligeros. Su temperatura de transición vítrea es de aproximadamente -10 °C. Su punto de fusión es de 160–170 °C. Su temperatura de deflexión térmica (HDT a 1,82 MPa) es de aproximadamente 55–70 °C para el PP homopolímero. Con relleno mineral o refuerzo de fibra de vidrio, puede superar los 100 °C. La estructura semicristalina confiere al PP una buena resistencia química y a la fatiga. Sin embargo, también da lugar a una contracción de moldeo relativamente elevada (1,0%–2,5%). Esto hace que el control de la precisión dimensional resulte más complicado que con los plásticos amorfos.