



Na fabricação mecânica de precisão, os erros de maquinagem são um fator fundamental que determina a qualidade final das peças. Mesmo quando a produção segue rigorosamente os desenhos de projeto, as peças acabadas podem ainda apresentar desvios dimensionais em graus variáveis. Os desvios menores reduzem a eficiência da montagem e a precisão do encaixe. Desvios graves podem causar diretamente a falha das peças, tornando os produtos inadequados para setores de alta precisão, tais como o aeroespacial, os dispositivos médicos, os componentes automóveis e os equipamentos de automação.
Os erros de maquinagem raramente têm uma única causa. Na maioria das vezes, resultam de uma combinação de fatores, incluindo o estado da máquina, o desgaste das ferramentas, as propriedades do material, os parâmetros do processo e os sistemas de inspeção. Só através da identificação sistemática das fontes de erro e da criação de mecanismos de controlo abrangentes de todo o processo é que os fabricantes conseguem manter os desvios dentro dos limites de tolerância e proporcionar resultados de maquinagem de precisão de alta qualidade e consistentes.
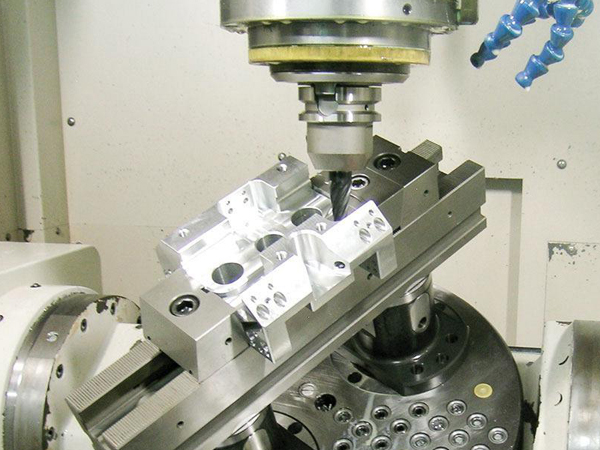
Cinco causas principais dos erros de maquinagem em peças mecânicas
A maquinagem mecânica é muito mais complexa do que o simples corte de acordo com as dimensões do desenho. Cada etapa, desde a fixação da matéria-prima e o corte com a ferramenta até à inspeção dimensional final, pode introduzir desvios. Mesmo com equipamento avançado, um planeamento deficiente do processo continuará a conduzir a um desempenho dimensional instável. Compreender as causas profundas dos erros é o primeiro passo para otimizar os processos de maquinagem de precisão.
1. Deterioração da precisão das máquinas-ferramentas
As máquinas-ferramentas constituem a base fundamental para a produção de peças, e a sua precisão intrínseca define o limite máximo da qualidade de maquinagem. Após um funcionamento prolongado, os componentes internos da transmissão sofrem um desgaste natural, o que provoca um aumento da folga e uma diminuição da precisão de posicionamento. Estas alterações acabam por se refletir nas peças acabadas:
- O desgaste das guias reduz a precisão de posicionamento dos eixos e provoca desvios nas tolerâncias de retidão e de posição
- O desvio radial ou a deriva axial do fuso provocam desvios fora de tolerância na circularidade, concentricidade e planicidade da face final do furo
- A ressonância e a vibração durante o funcionamento da máquina prejudicam a qualidade da superfície e provocam ondulações e variações dimensionais
- A deformação térmica resultante de turnos de produção contínuos e prolongados altera as posições de referência dos eixos e provoca uma variação dimensional dos lotes
No caso de projetos de maquinagem de alta precisão, a manutenção regular do equipamento, a calibração da precisão e a monitorização do estado são medidas básicas para reduzir os erros causados pelas máquinas.
2. Desgaste da ferramenta e desvio na fixação
As ferramentas de corte participam diretamente na remoção de material, pelo que o seu estado tem um impacto imediato nas dimensões das peças. À medida que as horas de maquinagem se acumulam, as arestas de corte vão-se desgastando gradualmente. Isto altera a posição real da aresta de corte e conduz a um desvio dimensional:
- O desgaste lateral aumenta a força de corte e o calor de corte, fazendo com que as dimensões reais da peça maquinada se desviem dos valores definidos
- Uma má concentricidade na fixação da ferramenta ou uma saliência excessiva amplificam a vibração durante a maquinação e a deflexão da ferramenta
- A incompatibilidade entre o material e o tipo de ferramenta acelera o desgaste da ferramenta e reduz a consistência dimensional dentro de um lote
A gestão padronizada das ferramentas é essencial nos sistemas de maquinagem de precisão. A seleção do tipo de ferramenta e da geometria do gume adequados, com base nas propriedades do material e na estrutura da peça, bem como a substituição atempada das ferramentas desgastadas, permite controlar eficazmente os erros induzidos pelas ferramentas.
3. Configurações inadequadas dos parâmetros de maquinagem
A velocidade de corte, a velocidade de avanço e a profundidade de corte determinam, em conjunto, a força e o equilíbrio térmico durante o corte. Configurações inadequadas destes parâmetros comprometem a estabilidade da maquinação e provocam desvios dimensionais:
- Uma velocidade de corte excessivamente elevada gera grandes quantidades de calor de corte, provoca a expansão térmica local da peça e conduz a uma contração dimensional após o arrefecimento
- Uma velocidade de avanço excessiva agrava a rugosidade da superfície e aumenta a força de corte, o que deforma tanto a peça como a ferramenta
- Uma profundidade de corte excessiva intensifica a vibração da máquina e da peça, prejudicando as tolerâncias geométricas e a qualidade da superfície
Os engenheiros de processo experientes otimizam dinamicamente os parâmetros de corte de acordo com as propriedades do material, a estrutura da peça e o desempenho da máquina. Esta abordagem mantém a estabilidade do processo, preservando simultaneamente a eficiência da produção.
4. Tensões internas e deformações dos materiais decorrentes da maquinagem
Os diferentes materiais apresentam grandes variações em termos de dureza, tenacidade, condutividade térmica e tensão interna. Sem uma análise adequada dos materiais antes da produção, é muito provável que ocorram deformações pós-usinagem e desvios dimensionais:
- A tensão interna residual resultante da laminação ou forja é libertada depois de o corte romper o equilíbrio de tensões, causando a deformação da peça durante a redistribuição das tensões
- As peças de baixa rigidez, tais como paredes finas, cavidades profundas e eixos delgados, deformam-se elasticamente sob a força de corte, causando erros dimensionais decorrentes da deflexão da ferramenta
- Os materiais difíceis de maquinar, tais como ligas de titânio, superligas e aço inoxidável, apresentam elevada resistência ao corte e aceleram o desgaste das ferramentas e a deformação durante a maquinação
Para resolver estas questões, os fabricantes têm de organizar as sequências de maquinagem de forma razoável, otimizar as soluções de fixação e incorporar processos de alívio de tensões, a fim de reduzir o impacto da deformação do material na precisão final.
5. Deformação térmica causada por flutuações de temperatura
Durante a maquinagem, o calor de corte, o calor de atrito e as variações da temperatura ambiente provocam a expansão e a contração térmicas das peças e do equipamento. Este é um fator fundamental que afeta a consistência dimensional das peças de alta precisão:
- Ciclos de maquinagem longos e contínuos provocam a acumulação de calor nas peças e nas máquinas-ferramentas, o que resulta em expansão térmica linear
- As oscilações de temperatura entre o dia e a noite e a distribuição irregular do ar na oficina fazem com que as dimensões das peças variem em função das condições ambientais
- Os sistemas de arrefecimento ineficazes ou os métodos de arrefecimento inadequados não conseguem eliminar o calor de corte de forma eficiente e agravam a deformação térmica
No caso de peças de precisão ao nível do micrón, a deformação térmica deve ser controlada através de oficinas com temperatura constante, sistemas de arrefecimento de precisão e algoritmos de compensação de temperatura.
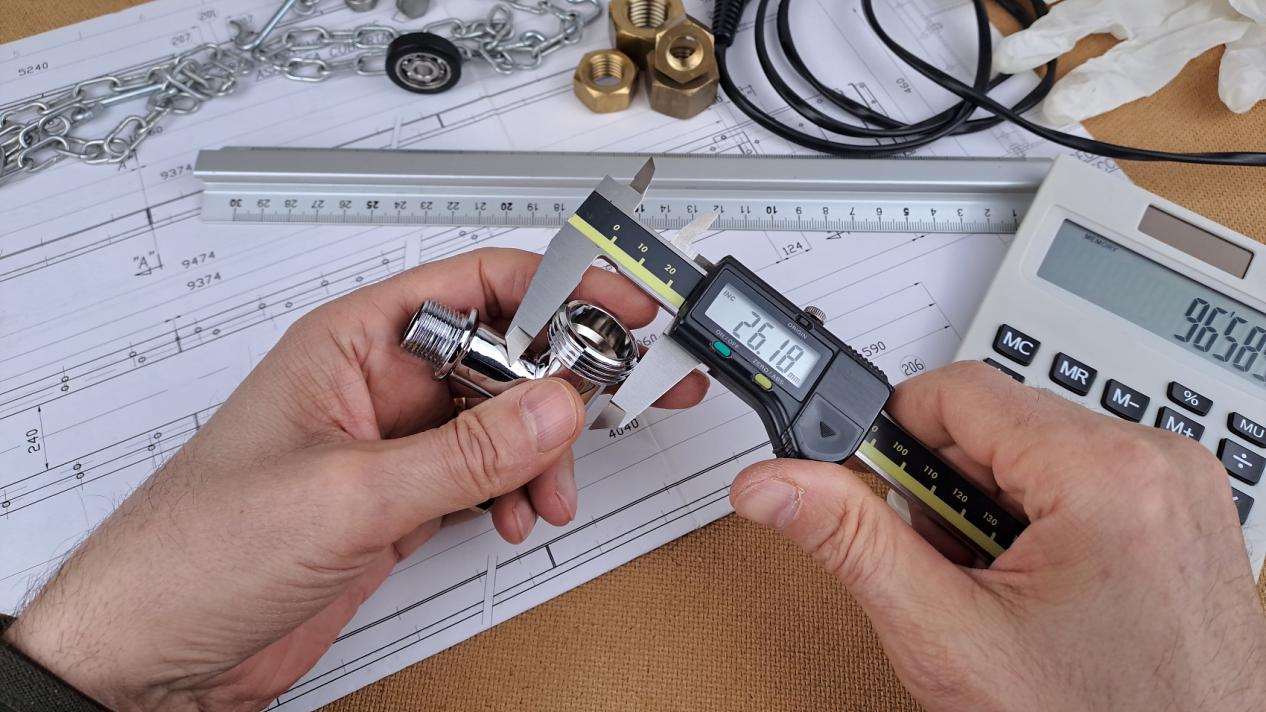
Estratégias-chave de controlo para reduzir os erros de maquinagem
Os erros de maquinagem não podem ser completamente eliminados. No entanto, através da conceção científica dos processos e da gestão da qualidade ao longo de todo o ciclo, é possível controlá-los dentro de intervalos de tolerância aceitáveis. Na fabricação de precisão, a consistência estável da maquinagem proporciona, normalmente, mais valor do que a mera velocidade de processamento.
1. Otimizar o planeamento do processo e a sequência de operações
Muitos problemas de maquinagem resultam de um planeamento deficiente do processo, e não de um desempenho insuficiente da máquina. Um percurso de processo bem concebido reduz os fatores de instabilidade na sua origem:
- Dividir as operações de desbaste, semi-acabamento e acabamento de acordo com as características da peça e os requisitos de precisão
- Otimizar os esquemas de fixação para reduzir os erros de posicionamento decorrentes de múltiplas configurações e dar prioridade à maquinagem com uma única configuração para dimensões críticas
- Conceber dispositivos de fixação e suportes auxiliares específicos para peças que se deformam facilmente, de modo a reduzir a deformação elástica sob a ação da força de corte
- Identificar antecipadamente as dificuldades de maquinagem e prever margens de processo e planos de compensação para evitar retrabalhos posteriores
Um planeamento adequado dos processos melhora significativamente a eficiência da produção e reduz as taxas de defeitos. Constitui a base fundamental para uma qualidade estável em projetos de maquinagem de precisão.
2. Reforçar a inspeção durante o processo e o controlo em circuito fechado
A inspeção de qualidade não deve limitar-se à inspeção final após a maquinagem. A monitorização durante o processo ao longo da produção permite detetar desvios numa fase precoce e evita perdas decorrentes da rejeição de grandes lotes:
- Definir pontos de controlo de inspeção dimensional após as operações-chave e verificar as tolerâncias geométricas com equipamento de alta precisão, como máquinas de medição por coordenadas e sistemas de medição por visão
- Verifique regularmente o estado de desgaste das ferramentas e a precisão de posicionamento da máquina, e efetue os ajustes e compensações necessários em tempo útil
- Otimizar os parâmetros de maquinagem e os valores de desvio da ferramenta com base nos dados de inspeção, de modo a criar um sistema de controlo em circuito fechado
Um sistema completo de inspeção durante o processo ajuda os fabricantes a localizar rapidamente as fontes de erro, a melhorar a capacidade de controlo dimensional e a garantir que as peças acabadas cumprem os requisitos de conceção.
3. Desenvolver conhecimentos especializados sobre processos e competências técnicas
O equipamento avançado constitui a base da precisão, mas a experiência dos operadores e dos engenheiros de processo também influencia diretamente os resultados da maquinação. Uma equipa técnica experiente pode:
- Dominar as características de corte de diferentes materiais e prever antecipadamente os riscos de deformação
- Identificar rapidamente vibrações anormais, ruídos e outros problemas durante a maquinagem e ajustar os processos de forma imediata
- Desenvolver soluções de maquinagem personalizadas para peças com estruturas especiais e ultrapassar os limites dos processos convencionais
No domínio da maquinagem de precisão, só a sinergia entre o equipamento, os processos e a competência humana permite garantir a produção de peças de elevada qualidade e grande estabilidade.
Como os sistemas de maquinagem de precisão garantem a estabilidade dimensional dos lotes
À medida que a indústria transformadora continua a evoluir, as exigências do mercado em termos de precisão das peças mecânicas não param de aumentar. A usinagem de precisão moderna visa não só resultados de inspeção conformes para peças individuais, mas também a consistência dimensional ao longo de toda a produção contínua. Isto requer o apoio total dos equipamentos, dos processos e dos sistemas de controlo de qualidade.
1. O equipamento CNC de alta precisão garante a precisão da linha de base
Os equipamentos de maquinagem CNC controlam as trajetórias de movimento das ferramentas através da programação, reduzindo significativamente a incerteza decorrente da operação manual e melhorando a consistência da maquinagem. As máquinas CNC de gama alta oferecem maior precisão de posicionamento, um desempenho mais estável do fuso e sistemas de compensação de temperatura mais sofisticados. Proporcionam um ambiente de maquinagem estável para peças de alta precisão e estrutura complexa e garantem a consistência dimensional entre diferentes lotes de produção.
2. O controlo aperfeiçoado dos processos garante a estabilidade dos mesmos
Mesmo com equipamento de alta precisão, a gestão exaustiva do processo continua a dar origem a desvios dimensionais. A gestão padronizada dos parâmetros, o controlo da vida útil das ferramentas e a otimização do percurso de corte minimizam as variáveis no processo de maquinagem. Isto permite obter um desempenho de corte estável e melhora, simultaneamente, tanto a qualidade da superfície como a precisão dimensional.
3. Um sistema de qualidade completo garante a fiabilidade do produto acabado
A inspeção de qualidade é a última linha de defesa no controlo da precisão. Na produção de alta precisão, é essencial estabelecer normas de inspeção que abranjam todo o processo, incluindo as matérias-primas recebidas, as operações em curso e os produtos acabados. A inspeção por amostragem ou a inspeção total das dimensões críticas permite identificar e resolver rapidamente problemas de maquinagem e garante que cada lote de peças cumpre os requisitos de conceção.
Conclusão
Os erros de maquinagem nas peças mecânicas têm origem em vários fatores, incluindo equipamentos, ferramentas, materiais, processos e gestão. São o resultado combinado de vários fatores que influenciam o processo. Melhorar a precisão da maquinagem das peças requer um controlo sistemático ao longo de toda a cadeia, desde o planeamento inicial do processo e o controlo durante o processo até à inspeção final do produto.
A PartsMastery é especializada em maquinagem de precisão e fornece soluções personalizadas de maquinagem CNC de alta precisão. Apoiados por um sistema de processos maduro e por um rigoroso controlo de qualidade ao longo de todo o processo, ajudamos as empresas a alcançar uma produção em série estável de peças personalizadas de alta precisão e elevada consistência.