



A fundição é uma das principais tecnologias de conformação de metais «near-net-shape» na fabricação moderna de equipamentos. Através da fusão do metal, do enchimento de moldes, do arrefecimento e do acabamento, permite a produção em série de componentes metálicos de grandes dimensões, com estruturas complexas e compostos por vários materiais. À medida que os produtos industriais impõem requisitos cada vez mais rigorosos em termos de precisão, qualidade da superfície, propriedades mecânicas e custos de fabrico, os diferentes processos de fundição apresentam diferenças significativas nos cenários de aplicação.
Para ajudar os engenheiros, os técnicos de processo e o pessoal de I&D a selecionar processos de fundição de forma eficiente, este artigo apresenta uma análise sistemática de 11 tecnologias industriais de fundição mais comuns. Cada processo é analisado em termos do seu mecanismo de funcionamento, principais vantagens e desvantagens e aplicações típicas. A tabela de comparação quantitativa em todas as dimensões é fornecido para eliminar ambiguidades na seleção de processos e na avaliação de parâmetros.
1. Fluxo de trabalho geral dos processos de fundição
Todos os processos industriais de fundição seguem uma sequência de produção unificada. As diferenças fundamentais entre os vários métodos de fundição residem apenas em materiais para moldes e força motriz do enchimento metálico:
Criação do modelo → Preparação do molde → Fusão da liga → Enchimento do molde → Arrefecimento e solidificação → Desmoldagem e acabamento
2. Análise detalhada de 11 processos de fundição mais comuns
2.1 Fundição em areia
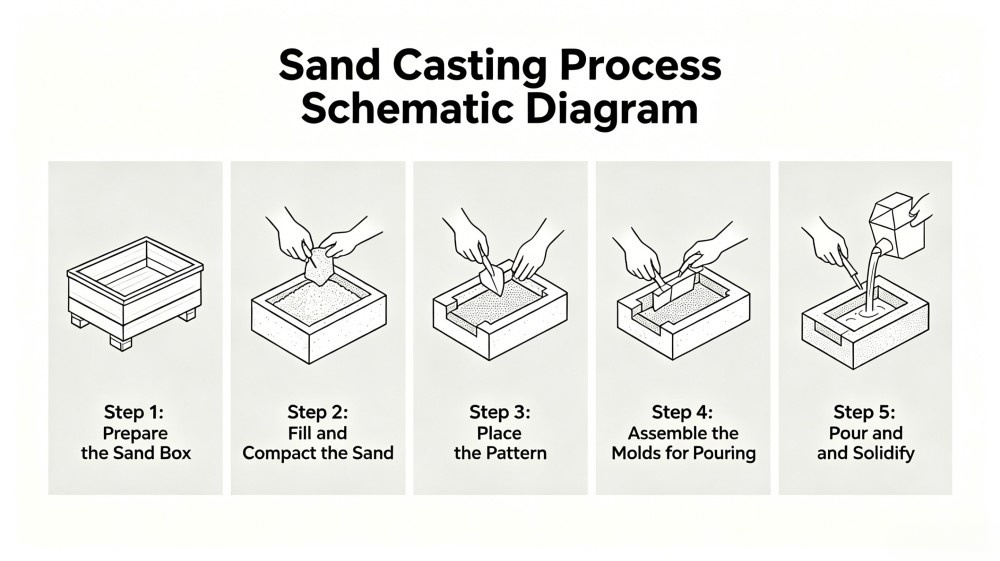
A fundição em areia utiliza areia à base de sílica misturada com ligantes para fabricar moldes de areia descartáveis. O metal fundido enche o molde por gravidade. É o método de fundição tradicional mais versátil e amplamente utilizado, compatível com todas as ligas de metais ferrosos e não ferrosos.
Principais funcionalidades: Custo extremamente baixo para a produção em pequenos lotes, sem limitações de dimensão para as peças fundidas, com capacidade para moldar metais de elevado ponto de fusão, como o aço e o titânio. As principais desvantagens são a baixa precisão dimensional, o acabamento superficial rugoso e a grande margem de usinagem.
Aplicações típicas: Blocos de motor, cabeças de cilindro, virabrequins, bases de máquinas-ferramentas de grandes dimensões e peças fundidas estruturais para maquinaria pesada.
2.2 Fundição por gravidade em molde permanente
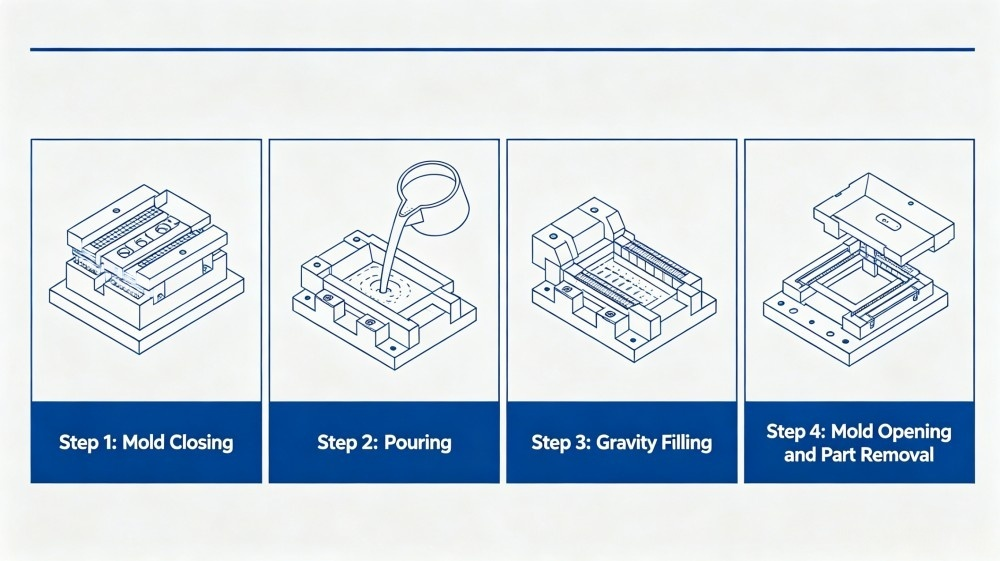
Este processo utiliza moldes rígidos reutilizáveis, fabricados em aço ou grafite. O metal fundido preenche a cavidade do molde exclusivamente por gravidade. Classificada como uma tecnologia de fundição de semiprecisão, o molde pode ser reutilizado para produção cíclica.
Principais funcionalidades: A solidificação rápida resulta numa microestrutura densa, numa melhor qualidade superficial e numa maior precisão dimensional do que a fundição em areia, sendo adequada para a produção em série de peças de paredes finas. As principais limitações são o elevado custo do molde e a impossibilidade de fabricar peças complexas ou com cavidades profundas.
Aplicações típicas: Pistões de liga de alumínio/magnésio, caixas de velocidades, acessórios para tubos, peças em bruto para jantes e peças estruturais mecânicas de tamanho médio a pequeno.
2.3 Fundição por injeção de alta e baixa pressão
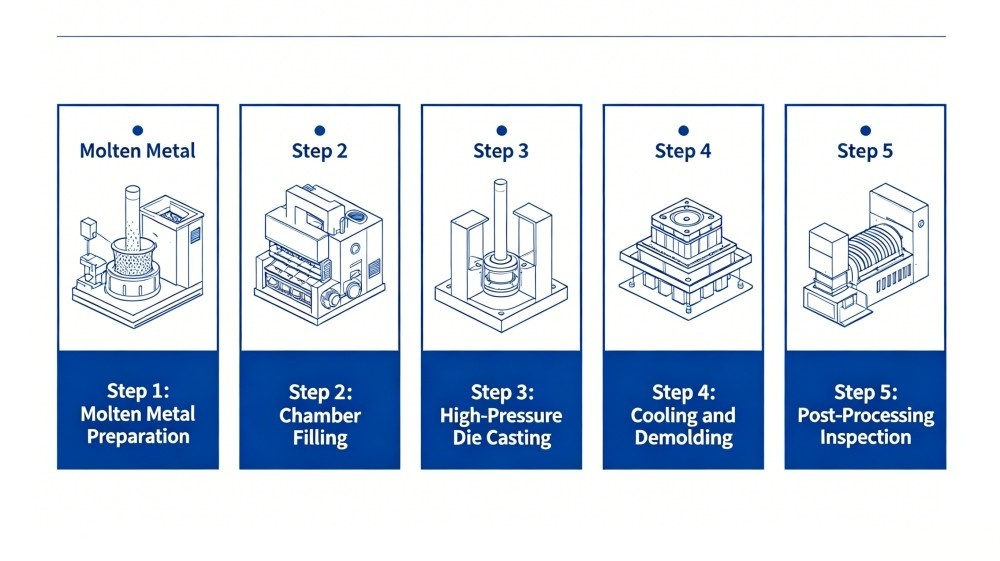
A fundição sob pressão divide-se em dois ramos: a fundição sob alta pressão (HPDC) injeta metal não ferroso fundido a velocidade e pressão ultra-elevadas para peças pequenas, complexas e de alta precisão; a fundição sob baixa pressão (LPDC) injeta o metal de forma constante a baixa pressão para componentes grandes e simples. É aplicável exclusivamente a ligas não ferrosas.
Principais funcionalidades: Precisão dimensional ultra-elevada, eficiência de produção excecional e margem mínima de pós-processamento. No entanto, requer um elevado investimento em equipamento e moldes, e a porosidade interna limita a sua utilização em componentes estruturais sujeitos a cargas elevadas.
Aplicações típicas: Caixas para componentes eletrónicos automóveis, ferragens de precisão e componentes automóveis leves não estruturais.
2.4 Fundição por investimento (fundição por cera perdida)
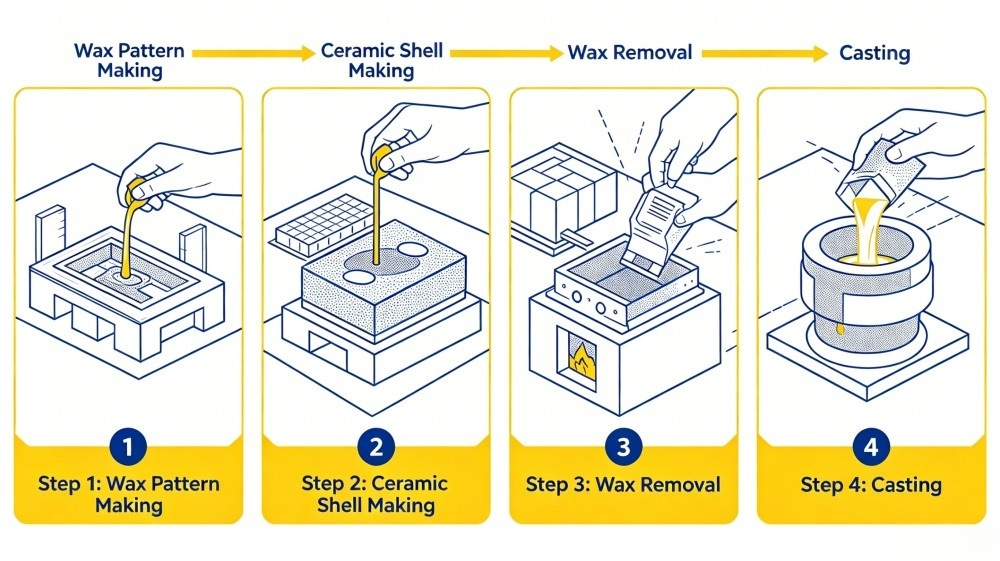
A fundição por cera perdida utiliza modelos de cera revestidos com pasta refratária para formar moldes de casca cerâmica integrados. A cera é derretida e drenada a alta temperatura antes do vazamento do metal. Trata-se de um processo de fundição de precisão descartável de alta qualidade.
Principais funcionalidades: Capaz de fabricar peças com paredes ultrafinas e estruturas complexas com ângulos retos de 90° sem ângulos de descoadamento. Proporciona um acabamento superficial e uma precisão dimensional líderes no setor e permite a fundição de materiais difíceis de fundir, como o aço inoxidável e as superligas. As principais desvantagens são o longo ciclo de produção, a elevada dependência da mão-de-obra e o elevado custo de fabrico.
Aplicações típicas: Componentes de precisão para a indústria aeroespacial, discos de travão para motociclos, engrenagens de precisão e peças sobressalentes mecânicas de alta qualidade.
2.5 Moldagem em gesso
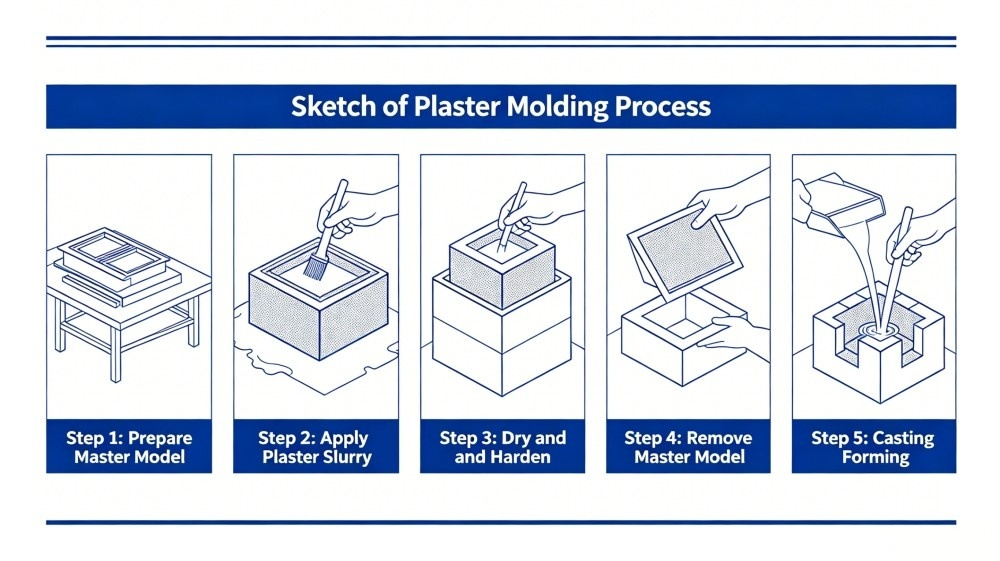
A fundição em gesso utiliza misturas de gesso de Paris para fabricar moldes. O gesso apresenta uma condutividade térmica extremamente baixa, o que retarda a solidificação do metal e permite o enchimento completo de cavidades de paredes finas, sendo ideal para peças fundidas pequenas de alta precisão.
Principais funcionalidades: Excelente lisura superficial e maior precisão dimensional do que a fundição em areia, permitindo a formação de secções ultrafinas com espessura de apenas 1 mm. Devido à sua fraca resistência ao calor, este processo aplica-se apenas a ligas de alumínio e cobre, apresentando baixa eficiência de produção e um custo relativamente elevado.
Aplicações típicas: Peças para instrumentos de precisão, componentes hidráulicos de parede fina e pequenos produtos fundidos de alta qualidade.
2.6 Fundição centrífuga
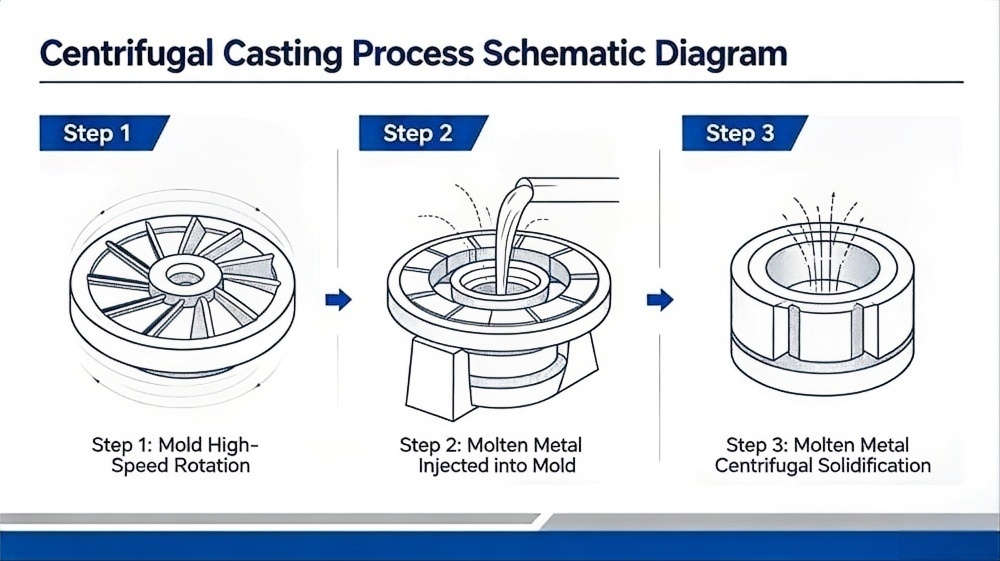
A fundição centrífuga baseia-se na rotação a alta velocidade dos moldes para gerar força centrífuga, empurrando o metal fundido de modo a que este adira e se solidifique ao longo da parede interna do molde. Inclui as variantes de fundição centrífuga propriamente dita, semicentrífuga e centrífuga vertical.
Principais funcionalidades: Produz peças fundidas de alta densidade com porosidade e defeitos de retração mínimos e uma elevada taxa de aproveitamento do material, contribuindo para o fabrico de componentes metálicos compósitos. A principal limitação é que apenas produz peças com simetria rotacional.
Aplicações típicas: Buchas de rolamentos, camisas de cilindro, anéis de pistão, discos de embraiagem e outros componentes anulares ou cilíndricos.
2.7 Fundição por espuma perdida
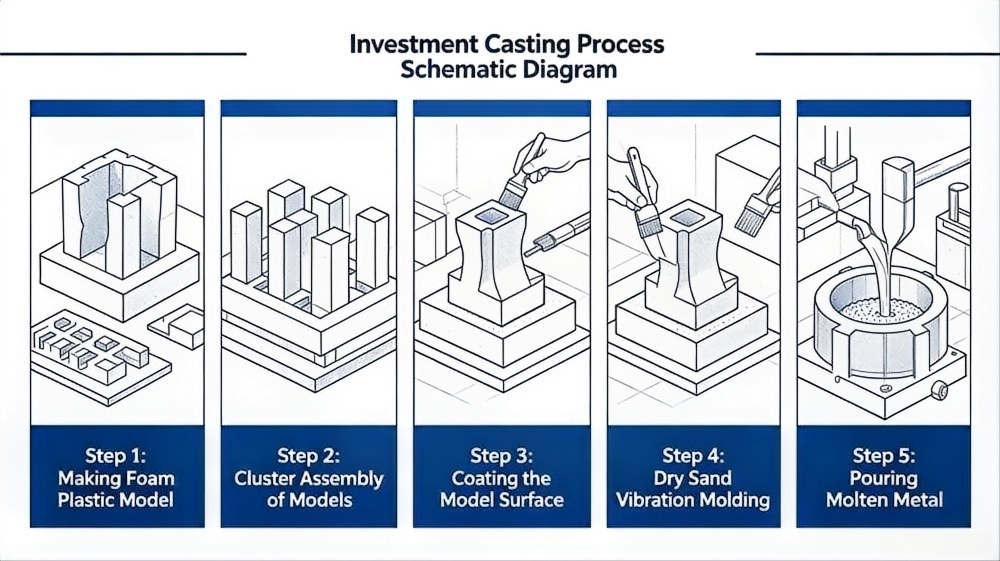
A fundição por espuma perdida utiliza espuma EPS para criar modelos sólidos revestidos com revestimentos refratários e enterrados em areia seca. O metal fundido a alta temperatura vaporiza o modelo de espuma e ocupa a cavidade para solidificação, sem linhas de separação nem rebarbas.
Principais funcionalidades: Elevada liberdade de conceção, produção limpa e ecológica e vantagens significativas em termos de custos na produção em massa. Apresenta, no entanto, custos elevados dos moldes na produção de pequenos lotes e uma tendência para a deformação dos moldes de espuma.
Aplicações típicas: Corpos de válvulas, bocas de incêndio, caixas de bombas e peças fundidas de ferro dúctil/aço com formas especiais.
2.8 Fundição a vácuo
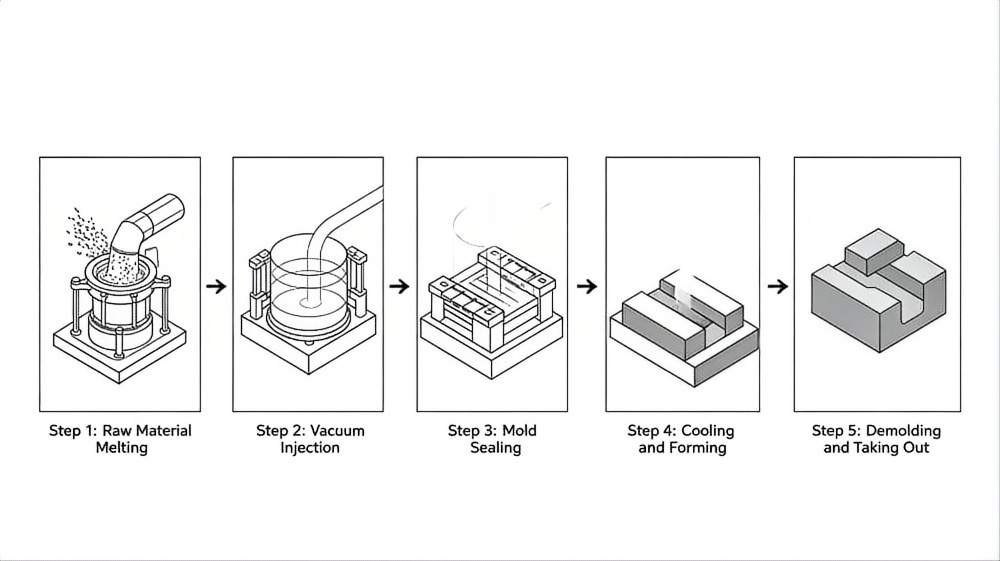
A fundição por vácuo é realizada numa câmara de pressão negativa para extrair o gás retido no interior da cavidade do molde, eliminando, essencialmente, a porosidade e os defeitos da cavidade, o que permite obter peças fundidas de precisão e de elevada qualidade.
Principais funcionalidades: Porosidade extremamente baixa, excelente soldabilidade e capacidade de tratamento térmico, adequado para componentes de paredes ultrafinas e prototipagem em pequenos lotes. As desvantagens são os moldes dispendiosos e uma vida útil mais curta dos moldes em condições de vácuo.
Aplicações típicas: Peças estruturais de chassis automóveis, componentes aeroespaciais leves e caixas para equipamentos eletrónicos de precisão.
2.9 Fundição por compressão (forjamento líquido)
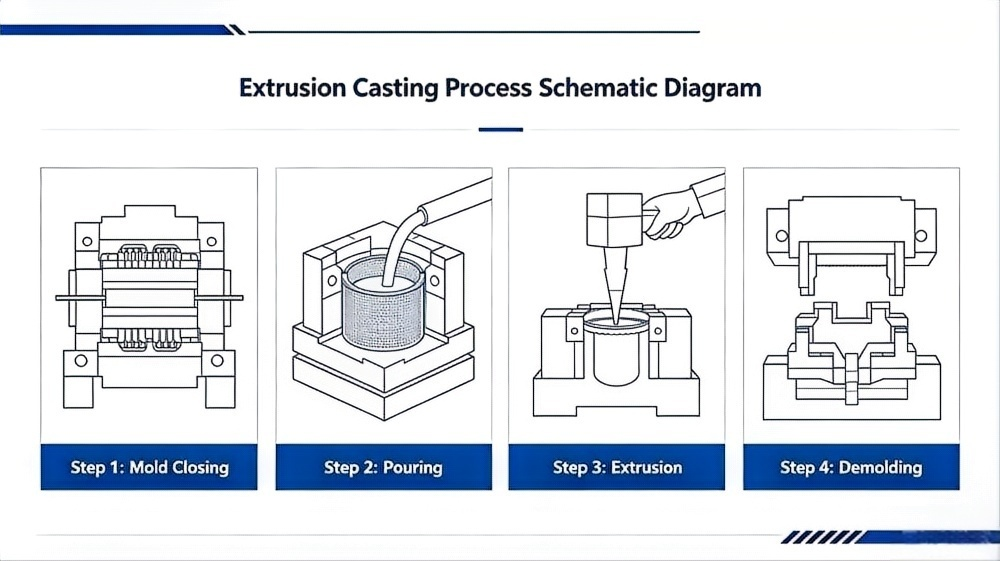
A fundição por compressão é um processo híbrido que combina a fundição e o forjamento. Após a injeção de uma quantidade determinada de metal fundido no molde, é aplicada alta pressão durante a solidificação, integrando a flexibilidade de conformação da fundição e o desempenho de densificação do forjamento.
Principais funcionalidades: Elimina completamente defeitos internos, tais como porosidade, retração e fissuras, proporcionando componentes de elevada resistência com qualidade superficial superior e sem desperdício de material. É limitado pela baixa flexibilidade estrutural, pela baixa produtividade e pelos requisitos de controlo do processo de precisão ultra-elevada.
Aplicações típicas: Peças estruturais de segurança automóvel, juntas de direção, chassis e componentes de suporte de carga em liga de alumínio de alta resistência.
2.10 Fundição contínua
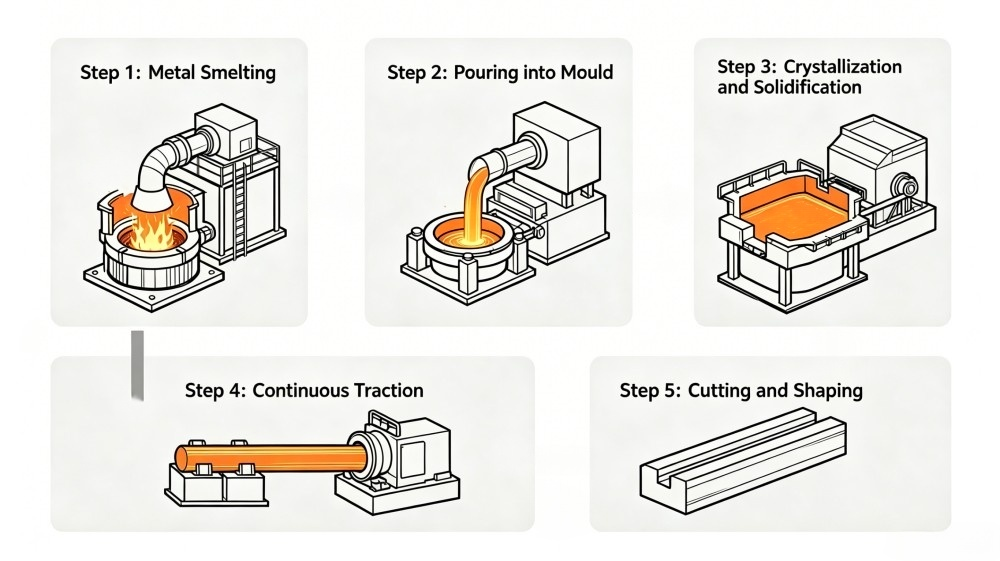
A fundição contínua consiste na injeção de metal fundido em cristalizadores arrefecidos a água, para uma solidificação contínua do exterior para o interior, produzindo perfis metálicos de secção transversal constante de forma ininterrupta, constituindo o processo central da produção em massa de tarugos de aço.
Principais funcionalidades: Funcionamento contínuo, desperdício mínimo de material e custos de produção por unidade extremamente baixos. Apenas permite fabricar perfis regulares de secção transversal constante, em vez de peças irregulares e complexas.
Aplicações típicas: Tarugos de aço, barras, vergalhões, chapas de aço e outros perfis metálicos normalizados.
2.11 Fundição em molde de concha
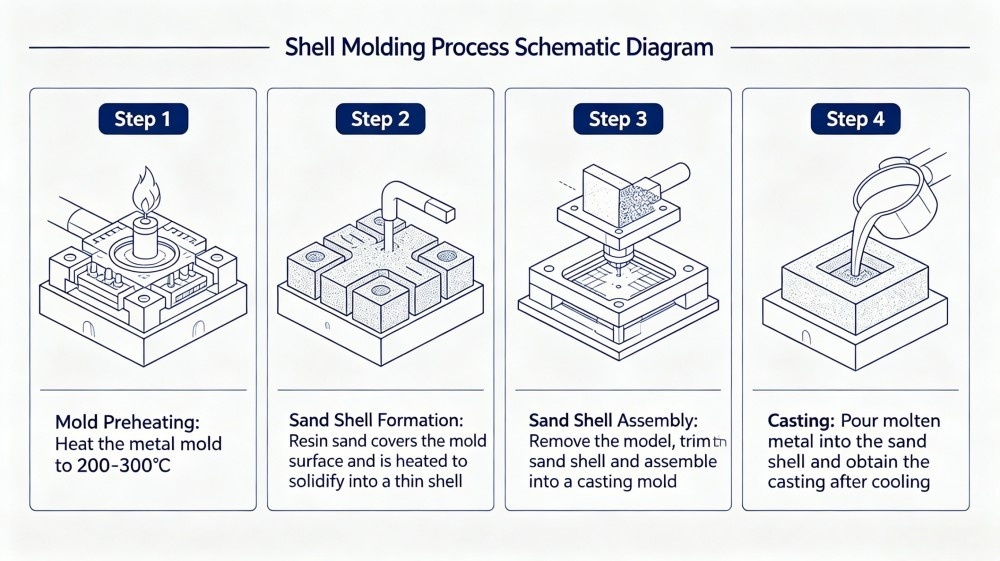
A fundição em molde de casca utiliza areia fina revestida com resina, que é aquecida e endurecida para formar moldes de casca fina, constituindo uma alternativa aperfeiçoada e refinada à fundição em areia convencional.
Principais funcionalidades: Melhor acabamento superficial e precisão dimensional do que a fundição em areia comum, com menor necessidade de maquinagem secundária. Devido às limitações impostas pelas especificações do molde, não é adequado para peças fundidas de grandes dimensões e pesadas, nem é económico para a produção em pequenos lotes.
Aplicações típicas: Caixas de velocidades, bielas, árvores de cames e corpos de válvulas de tamanho médio a pequeno.
3. Comparação quantitativa abrangente de 11 processos de fundição
A tabela abaixo apresenta os valores dos parâmetros principais de todos os processos, disponível para consulta direta na seleção de processos, avaliação de esquemas e contabilidade de custos:
|
Processo de fundição
|
Custo unitário
|
Precisão dimensional
|
Metais aplicáveis
|
Espessura mínima da parede
|
Adequação do lote de produção
|
Qualidade da superfície
|
Limitações fundamentais
|
|
Fundição em areia
|
Muito baixo
|
Baixa
|
Todos os metais ferrosos e não ferrosos
|
≥5 mm
|
Ideal para pequenos lotes
|
Pobre
|
Baixa precisão, superfície rugosa, grande margem de usinagem
|
|
Fundição por molde permanente por gravidade
|
Médio
|
Médio-alto
|
Alumínio, magnésio, ligas de bronze
|
≥2 mm
|
Ideal para produção em massa
|
Bom
|
Incapaz de formar estruturas com cavidades complexas
|
|
Fundição sob pressão
|
Elevado
|
Extremamente elevado
|
Alumínio, zinco, cobre e outras ligas não ferrosas
|
≥0,5 mm
|
Ideal para produção em massa
|
Excelente
|
Porosidade interna, não aplicável a elementos estruturais portantes
|
|
Fundição por cera perdida
|
Muito elevado
|
Ultra-alto
|
Aço inoxidável, superligas, aços especiais
|
≥0,3 mm
|
Adequado para lotes médios e grandes
|
Prémio
|
Ciclo de produção longo, custos de fabrico elevados
|
|
Moldagem em gesso
|
Relativamente elevado
|
Elevado
|
Alumínio e ligas de cobre
|
≥1 mm
|
Adequado para lotes pequenos e médios
|
Muito bom
|
Baixa resistência ao calor, limitações do material, baixa eficiência
|
|
Fundição centrífuga
|
Médio-alto
|
Médio
|
Ferro fundido, cobre, ligas de alumínio
|
≥3 mm
|
Adequado para produção em série
|
Bom
|
Apenas para peças simétricas em rotação
|
|
Fundição por Espuma Perdida
|
Médio (em massa) / Elevado (em pequenos lotes)
|
Médio-alto
|
Aço fundido, ferro fundido, ligas de alumínio
|
≥3 mm
|
Ideal para produção em massa
|
Bom
|
Custo elevado dos moldes para lotes pequenos; fácil deformação dos moldes
|
|
Fundição sob vácuo
|
Elevado
|
Elevado
|
Várias ligas não ferrosas
|
≥0,8 mm
|
Adequado para lotes pequenos e médios
|
Muito bom
|
Elevado investimento em moldes, curta vida útil dos moldes
|
|
Moldagem por compressão
|
Muito elevado
|
Elevado
|
Principalmente ligas de alumínio
|
≥2 mm
|
Adequado para lotes pequenos e médios
|
Muito bom
|
Baixa flexibilidade estrutural, produtividade limitada
|
|
Fundição contínua
|
Muito baixo
|
Médio
|
Aço ao carbono e vários tipos de aço estrutural
|
≥8 mm
|
Ideal para produção contínua
|
Médio
|
Apenas para perfis regulares de secção transversal constante
|
|
Fundição em molde de concha
|
Médio
|
Médio-alto
|
Peças de ferro fundido e de aço ao carbono de tamanho médio-pequeno
|
≥2,5 mm
|
Adequado para lotes médios e grandes
|
Bom
|
Dimensões e peso limitados da peça; não se destina a peças fundidas de grandes dimensões
|
4. Guia de seleção rápida para cenários de engenharia
Para uma aplicação prática eficiente, resumem-se regras de seleção precisas com base na comparação de parâmetros:
✅ Peças fundidas de grandes dimensões, adaptação a vários materiais, prototipagem em pequenos lotes → Fundição em areia
✅ Peças de alumínio/magnésio de tamanho médio-pequeno, produção em série de componentes padrão → Moldagem por gravidade em molde permanente / Fundição sob pressão
✅ Componentes de precisão complexos, com formas especiais, de parede fina e resistentes a altas temperaturas → Fundição por cera perdida
✅ Mangas de eixo, rolamentos e peças rotativas anulares → Fundição centrífuga
✅ Produção em série de peças fundidas de ferro com formas especiais, tais como válvulas e corpos de bombas → Fundição por espuma perdida
✅ Peças automotivas de suporte de carga, componentes estruturais de alumínio de alta resistência e precisão → Fundição por compressão
✅ Perfis padrão, tais como tarugos de aço e varões de betão armado → Fundição contínua
✅ Peças de caixa e eixo de alta precisão, de tamanho médio a pequeno → Fundição em molde de concha
5. Conclusão
As principais diferenças entre os vários processos de fundição residem em cinco aspetos fundamentais: precisão, custo, adaptabilidade dos materiais, limitações estruturais e capacidade de produção em série. Na seleção prática em engenharia, nem sempre são necessários processos de alta precisão. A solução ideal requer uma análise abrangente da estrutura do produto, dos requisitos dos materiais, do volume de produção e do orçamento. A fundição em areia é preferível para a produção económica de pequenos lotes; a fundição sob pressão, para peças de precisão produzidas em massa; a fundição por cera perdida, para componentes complexos de gama alta; e a fundição por compressão, para peças estruturais de alta resistência. Esta estratégia de correspondência maximiza simultaneamente a qualidade do produto e a economia da produção.