



Le formage sous vide, également appelé thermoformage sous vide, est l'un des procédés de moulage thermoplastique les plus répandus. Il consiste à utiliser l'aspiration sous vide pour plaquer fermement une feuille de plastique chauffée et ramollie contre la cavité d'un moule. Une fois refroidie et solidifiée, la feuille prend la forme souhaitée. Il s'agit de la solution de production de référence pour les pièces en plastique à parois minces, en petites et moyennes séries.
Par rapport au moulage par injection et au moulage par compression, le formage sous vide se distingue par son faible coût d'outillage, son cycle de développement court et sa bonne compatibilité avec les pièces de grande taille. Il est utilisé dans des secteurs allant de l'emballage et de l'automobile aux appareils électroménagers, en passant par les dispositifs médicaux et les présentoirs publicitaires. Ce guide présente en détail la technologie du formage sous vide, en abordant son principe de fonctionnement, les étapes de production, les choix de matériaux, ses avantages et ses inconvénients, ainsi que des cas d'utilisation concrets.
1. Principe de fonctionnement fondamental du thermoformage sous vide
Le formage sous vide repose sur les propriétés des matériaux thermoplastiques, qui varient en fonction de la température. À température ambiante, les feuilles thermoplastiques restent rigides. Lorsqu'elles sont chauffées à une température spécifique, elles entrent dans un état hautement élastique et deviennent faciles à façonner. En créant un vide au fond du moule, les fabricants établissent une différence de pression entre les deux faces de la feuille. Cette pression force la feuille ramollie à épouser la surface du moule et à en reproduire la forme et la texture.
Une fois que la feuille a refroidi jusqu'à une température inférieure à sa température de déformation thermique, elle retrouve sa rigidité et conserve la forme moulée. Après le démoulage, la découpe et d'autres étapes de finition, les fabricants obtiennent des pièces finies.
Le formage sous vide se divise en deux grands types en fonction de la conception du moule. Le formage à moule femelle offre une plus grande précision au niveau de la surface extérieure, ce qui le rend idéal pour les pièces esthétiques. Le formage à moule mâle garantit des dimensions intérieures plus régulières ; il est donc mieux adapté aux pièces structurelles nécessitant un assemblage interne.
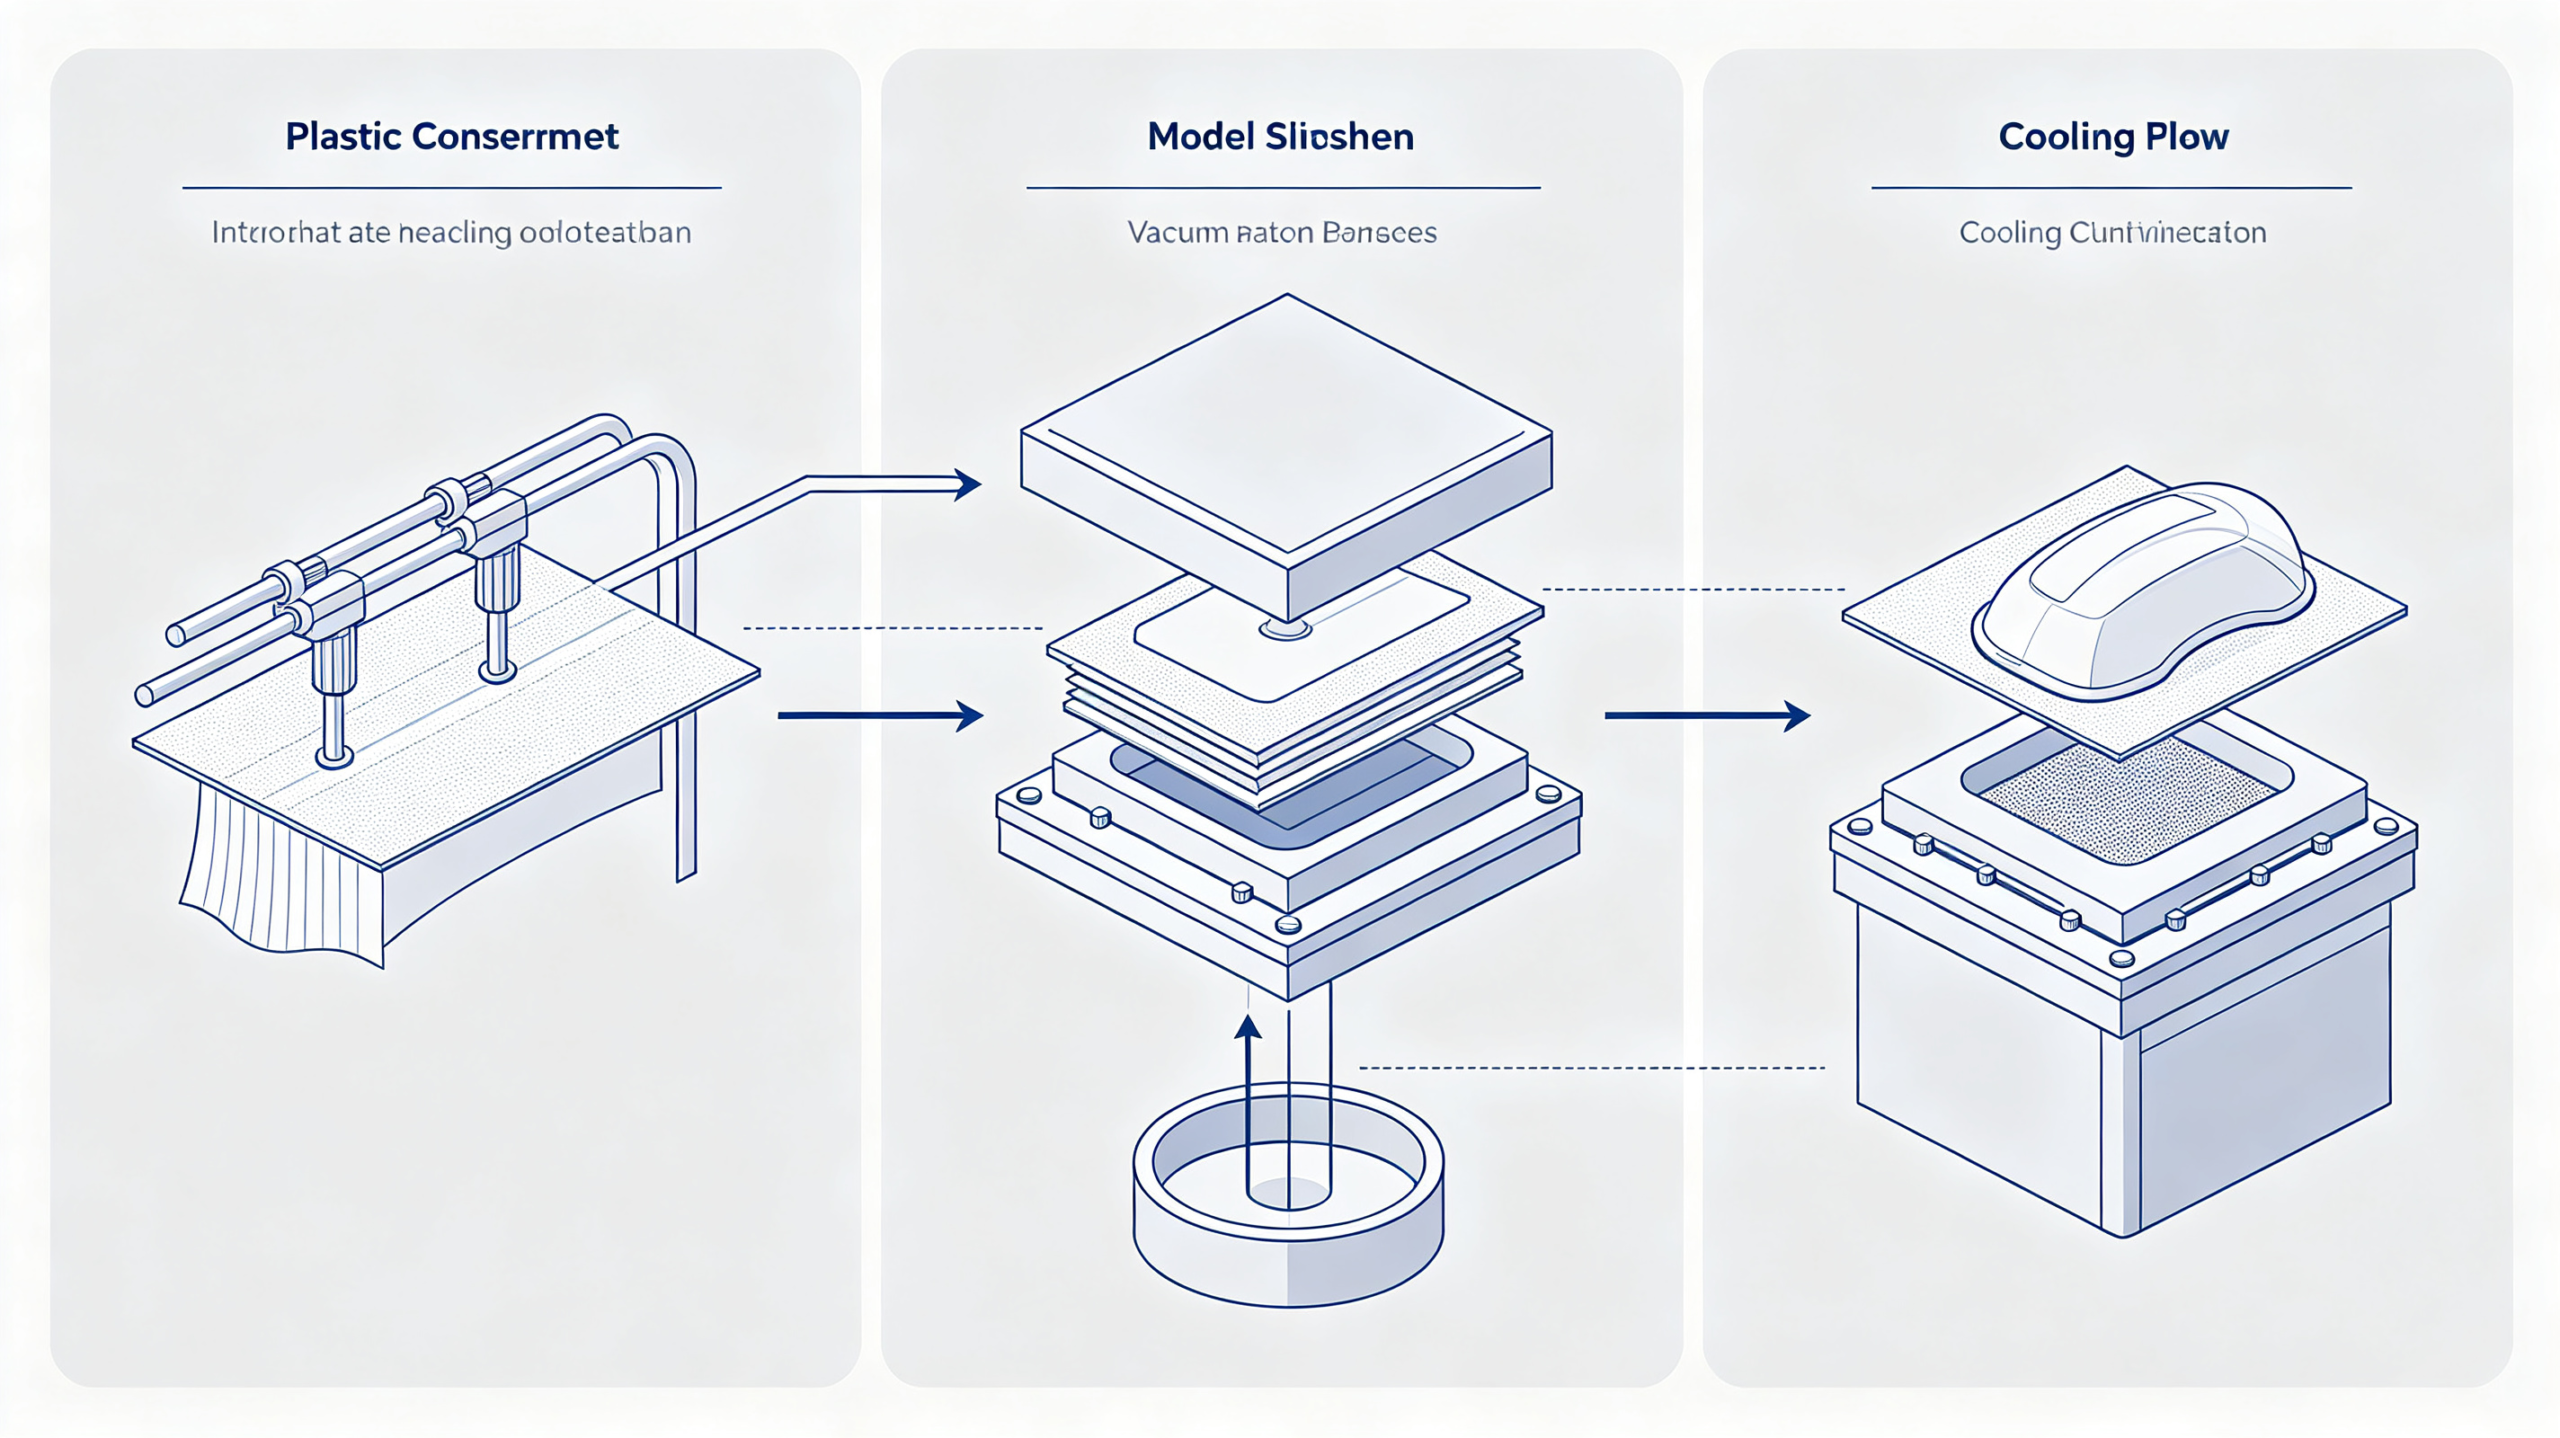
2. Processus complet de production par thermoformage sous vide
Le processus standard de thermoformage comprend six étapes principales. Le contrôle précis des paramètres à chaque étape détermine directement la précision dimensionnelle et la qualité de surface des pièces finies.
2.1 Découpe et prétraitement des feuilles
Tout d'abord, les opérateurs découpent des rouleaux entiers ou des feuilles de matière plastique en flans de la taille requise, en fonction des dimensions à plat de la pièce finale. Pour les produits soumis à des exigences élevées en matière d'aspect, ils appliquent au préalable un film protecteur sur la surface afin d'éviter les rayures pendant le traitement.
2.2 Chauffage et ramollissement des feuilles
Ensuite, les opérateurs fixent la tôle découpée sur le châssis de la machine de formage et la chauffent uniformément à l'aide de radiateurs infrarouges ou de systèmes à air chaud jusqu'à ce qu'elle atteigne la température de formage. La température et la durée de chauffage doivent correspondre exactement au type de matériau et à l'épaisseur de la tôle. Un chauffage insuffisant entraîne un formage incomplet, tandis qu'un surchauffage peut provoquer un affaissement et une épaisseur de paroi inégale.
2.3 Aspiration sous vide et formage
Dès que la feuille atteint le degré de ramollissement souhaité, le moule se ferme et un système de vide aspire l'air hors de la cavité. La dépression presse rapidement la feuille contre la surface du moule. Le niveau de vide et la vitesse d'aspiration sont des paramètres essentiels, car ils influent directement sur la qualité de reproduction des détails fins.
2.4 Refroidissement et prise
Une fois que la feuille a pris parfaitement la forme du moule, elle est refroidie rapidement à l'air ou à l'eau. Cela permet de redonner sa rigidité au matériau et de fixer sa forme définitive. Un refroidissement suffisant empêche le retrait et la déformation après le démoulage, et garantit une stabilité dimensionnelle à long terme.
2.5 Démoulage et ébarbage
Une fois le refroidissement terminé, la pièce est retirée du moule. Les opérateurs enlèvent les bavures et les bords superflus, puis ajoutent des éléments secondaires tels que des trous et des chanfreins, selon les besoins. Pour les pièces de grande taille ou complexes, des gabarits spécifiques permettent d'obtenir des découpes nettes et régulières.
2.6 Opérations de post-traitement
En fonction des exigences liées au produit, les fabricants peuvent ajouter des étapes de finition telles que la sérigraphie, la peinture, le collage et le polissage. Ces étapes répondent à des besoins spécifiques en matière d'esthétique, d'assemblage et de fonctionnalité.
3. Matériaux courants et cas d'utilisation typiques
Le formage sous vide ne fonctionne qu'avec des matériaux thermoplastiques. Les différents matériaux présentent des caractéristiques très variées en termes de résistance à la chaleur, de solidité, de transparence et de sécurité alimentaire ; le choix du matériau doit donc être adapté à l'environnement d'utilisation final du produit.
- Plaque en ABS: Offre d'excellentes performances mécaniques globales, une bonne formabilité et un post-traitement aisé. C'est le choix le plus courant pour les boîtiers industriels et les capots d'équipements. Des grades modifiés peuvent offrir des propriétés ignifuges et une résistance élevée aux chocs.
- Plaque en PETG: Se caractérise par une grande transparence, une grande résistance et une bonne sécurité en matière de contact alimentaire. Il est largement utilisé pour les emballages alimentaires, les boîtes de présentation et les protections médicales.
- PMMA (Acrylique): Offre une transmission lumineuse élevée et un aspect haut de gamme. Il convient particulièrement aux caissons lumineux publicitaires, aux supports d'affichage et aux panneaux de protection transparents, mais présente une fragilité relativement plus élevée.
- Fiche PS: Peu coûteux et facile à mettre en forme. Il est principalement utilisé pour les emballages jetables, les doublures intérieures et les articles de présentation bas de gamme, et présente une résistance aux chocs moindre.
- Fiche technique PC: Offre une résistance exceptionnelle aux chocs et une large plage de températures admissibles. Il convient aux applications exigeantes telles que les visières de protection, les hublots d'équipements et les boîtiers destinés à un usage extérieur, mais présente une difficulté de formage légèrement supérieure.
- Plaque en PEHD: Résiste à la corrosion chimique et présente une bonne ténacité. Il est couramment utilisé pour les plateaux logistiques, les revêtements intérieurs de conteneurs de produits chimiques et les pièces d'intérieur automobile.
4. Avantages et limites du formage sous vide
4.1 Principaux avantages du processus
Le formage sous vide est largement utilisé pour la production de petites et moyennes séries, principalement en raison de son excellent rapport coût-efficacité et de sa grande flexibilité de production.
Tout d’abord, les coûts d’outillage sont très faibles. La plupart des moules de formage sous vide sont fabriqués en alliage d’aluminium, en résine ou en plâtre, et ne coûtent qu’entre 1/10e et 1/20e du prix d’un moule d’injection. Cela en fait une solution idéale pour le développement de nouveaux produits et la production en petites et moyennes séries. Deuxièmement, ce procédé offre un cycle de développement court. Les moules simples peuvent être réalisés en 1 à 3 jours, ce qui permet une livraison rapide des prototypes et rend les itérations de conception efficaces.
De plus, ce procédé permet de traiter très efficacement les produits de grande taille. Il permet de fabriquer des boîtiers de plusieurs mètres de large, ce que le moulage par injection a du mal à réaliser à un coût raisonnable. La même machine peut également passer rapidement d’un moule à l’autre, ce qui la rend particulièrement adaptée à la production de petites séries avec une grande variété de modèles.
4.2 Limites du processus
Le thermoformage présente également des limites d'application bien définies. Il ne convient pas à toutes les pièces en plastique.
Sa principale limite réside dans l'épaisseur irrégulière des parois. Les zones étirées s'amincissent lors du formage, et c'est au niveau des angles des cavités profondes que la réduction d'épaisseur est la plus importante. C'est pourquoi ce procédé n'est pas recommandé pour les pièces soumises à des contraintes qui nécessitent une épaisseur de paroi constante. Il présente également des limites en matière de reproduction des détails. Il ne permet pas de former des éléments fins tels que des boutons-pression, des filets ou des nervures complexes. Les caractéristiques d'assemblage complexes nécessitent un usinage secondaire supplémentaire.
De plus, ce procédé offre une précision dimensionnelle relativement faible. Les tolérances typiques sont supérieures à ±0,5 mm, ce qui le rend inadapté aux composants nécessitant un assemblage de haute précision. Pour la production en très grande série, son coût unitaire est moins compétitif que celui du moulage par injection.
5. Principales applications industrielles
Grâce à sa flexibilité et à son faible coût, le thermoformage sous vide couvre un large éventail d'applications, allant de l'emballage grand public à la fabrication industrielle.
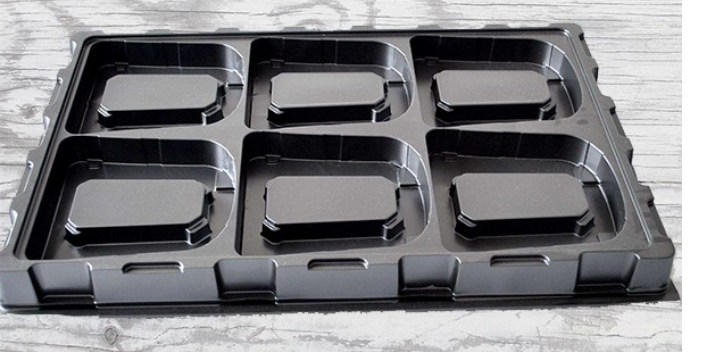
- Industrie de l'emballage: Plateaux alimentaires, emballages sous blister pour composants électroniques, emballages de jouets et emballages sous blister pour produits cosmétiques. Il s'agit de l'application la plus répandue du thermoformage sous vide.
- Industrie automobile: Les grandes pièces à parois minces, telles que les panneaux intérieurs, les garnitures de toit, les protections de portières et les revêtements de coffre.
- Secteur médical et des équipements: Boîtiers de dispositifs médicaux, housses de protection, plateaux à instruments et visières de protection.
- Électroménager et électronique grand public: Revêtements de réfrigérateurs, intérieurs de machines à laver, boîtiers de téléviseurs et coques arrière d'écrans.
- Publicité et affichage: Lettres lumineuses, caissons lumineux, présentoirs, maquettes et affiches de PLV.
- Logistique et entreposage: Palettes en plastique, doublures de caisses réutilisables et bacs en plastique antistatiques.
Conclusion
Le formage sous vide est un procédé de moulage thermoplastique très rentable. Il est particulièrement adapté au développement de prototypes, à la production de lots de petite à moyenne taille et à la fabrication de grandes pièces en plastique à parois minces. Lors du choix d'un procédé de fabrication, les entreprises peuvent s'appuyer sur les exigences de précision du produit, la taille des lots et la complexité structurelle pour trouver la solution de formage optimale.
PartsMastery propose des services professionnels de thermoformage sous vide pour une large gamme de matériaux, notamment l'ABS, le PETG, le PC et l'acrylique. Nous prenons en charge l'ensemble du cycle de production, de la réalisation de prototypes à la production en petites et moyennes séries, et proposons des traitements de finition complets tels que la sérigraphie, le collage et la peinture. Nous fournissons des solutions de thermoformage fiables et stables à nos clients issus de tous les secteurs d'activité.