



Das Vakuumformen, auch Vakuum-Thermoformen genannt, ist eines der am häufigsten eingesetzten Formverfahren für Thermoplaste. Dabei wird eine erhitzte, erweichte Kunststofffolie mittels Vakuum fest an einen Formhohlraum angesaugt. Nach dem Abkühlen und Aushärten nimmt die Folie die gewünschte Form an. Es ist die führende Fertigungslösung für dünnwandige Kunststoffteile in kleinen bis mittleren Stückzahlen.
Im Vergleich zum Spritzguss und zum Formpressen zeichnet sich das Vakuumformen durch niedrige Werkzeugkosten, kurze Entwicklungszyklen und eine gute Eignung für großformatige Teile aus. Es kommt in Branchen wie der Verpackungs- und Automobilindustrie sowie bei Haushaltsgeräten, medizinischen Geräten und Werbedisplays zum Einsatz. Dieser Leitfaden erläutert die Vakuumformtechnik anhand ihres Funktionsprinzips, der Produktionsschritte, der Materialoptionen, der Vor- und Nachteile sowie praktischer Anwendungsbeispiele.
1. Das grundlegende Funktionsprinzip des Vakuumformens
Das Vakuumformen nutzt die temperaturabhängigen Eigenschaften thermoplastischer Werkstoffe. Bei Raumtemperatur bleiben thermoplastische Platten starr. Werden sie auf eine bestimmte Temperatur erhitzt, gehen sie in einen hochelastischen Zustand über und lassen sich leicht formen. Indem sie von der Unterseite der Form ein Vakuum erzeugen, schaffen die Hersteller einen Druckunterschied zwischen den beiden Seiten der Platte. Dieser Druck zwingt die erweichte Platte dazu, sich an die Formoberfläche anzuschmiegen und deren Form und Struktur nachzubilden.
Sobald die Folie unter ihre Wärmeformbeständigkeitstemperatur abkühlt, gewinnt sie ihre Steifigkeit zurück und behält die geformte Gestalt bei. Nach dem Entformen, Besäumen und weiteren Nachbearbeitungsschritten erhalten die Hersteller die fertigen Teile.
Das Vakuumformen lässt sich je nach Formausführung in zwei Hauptarten unterteilen. Das Formen mit einer Negativform sorgt für eine höhere Genauigkeit der Außenflächen und eignet sich daher ideal für kosmetische Teile. Das Formen mit einer Positivform liefert gleichmäßigere Innenmaße und eignet sich daher besser für Strukturteile, die eine interne Montage erfordern.
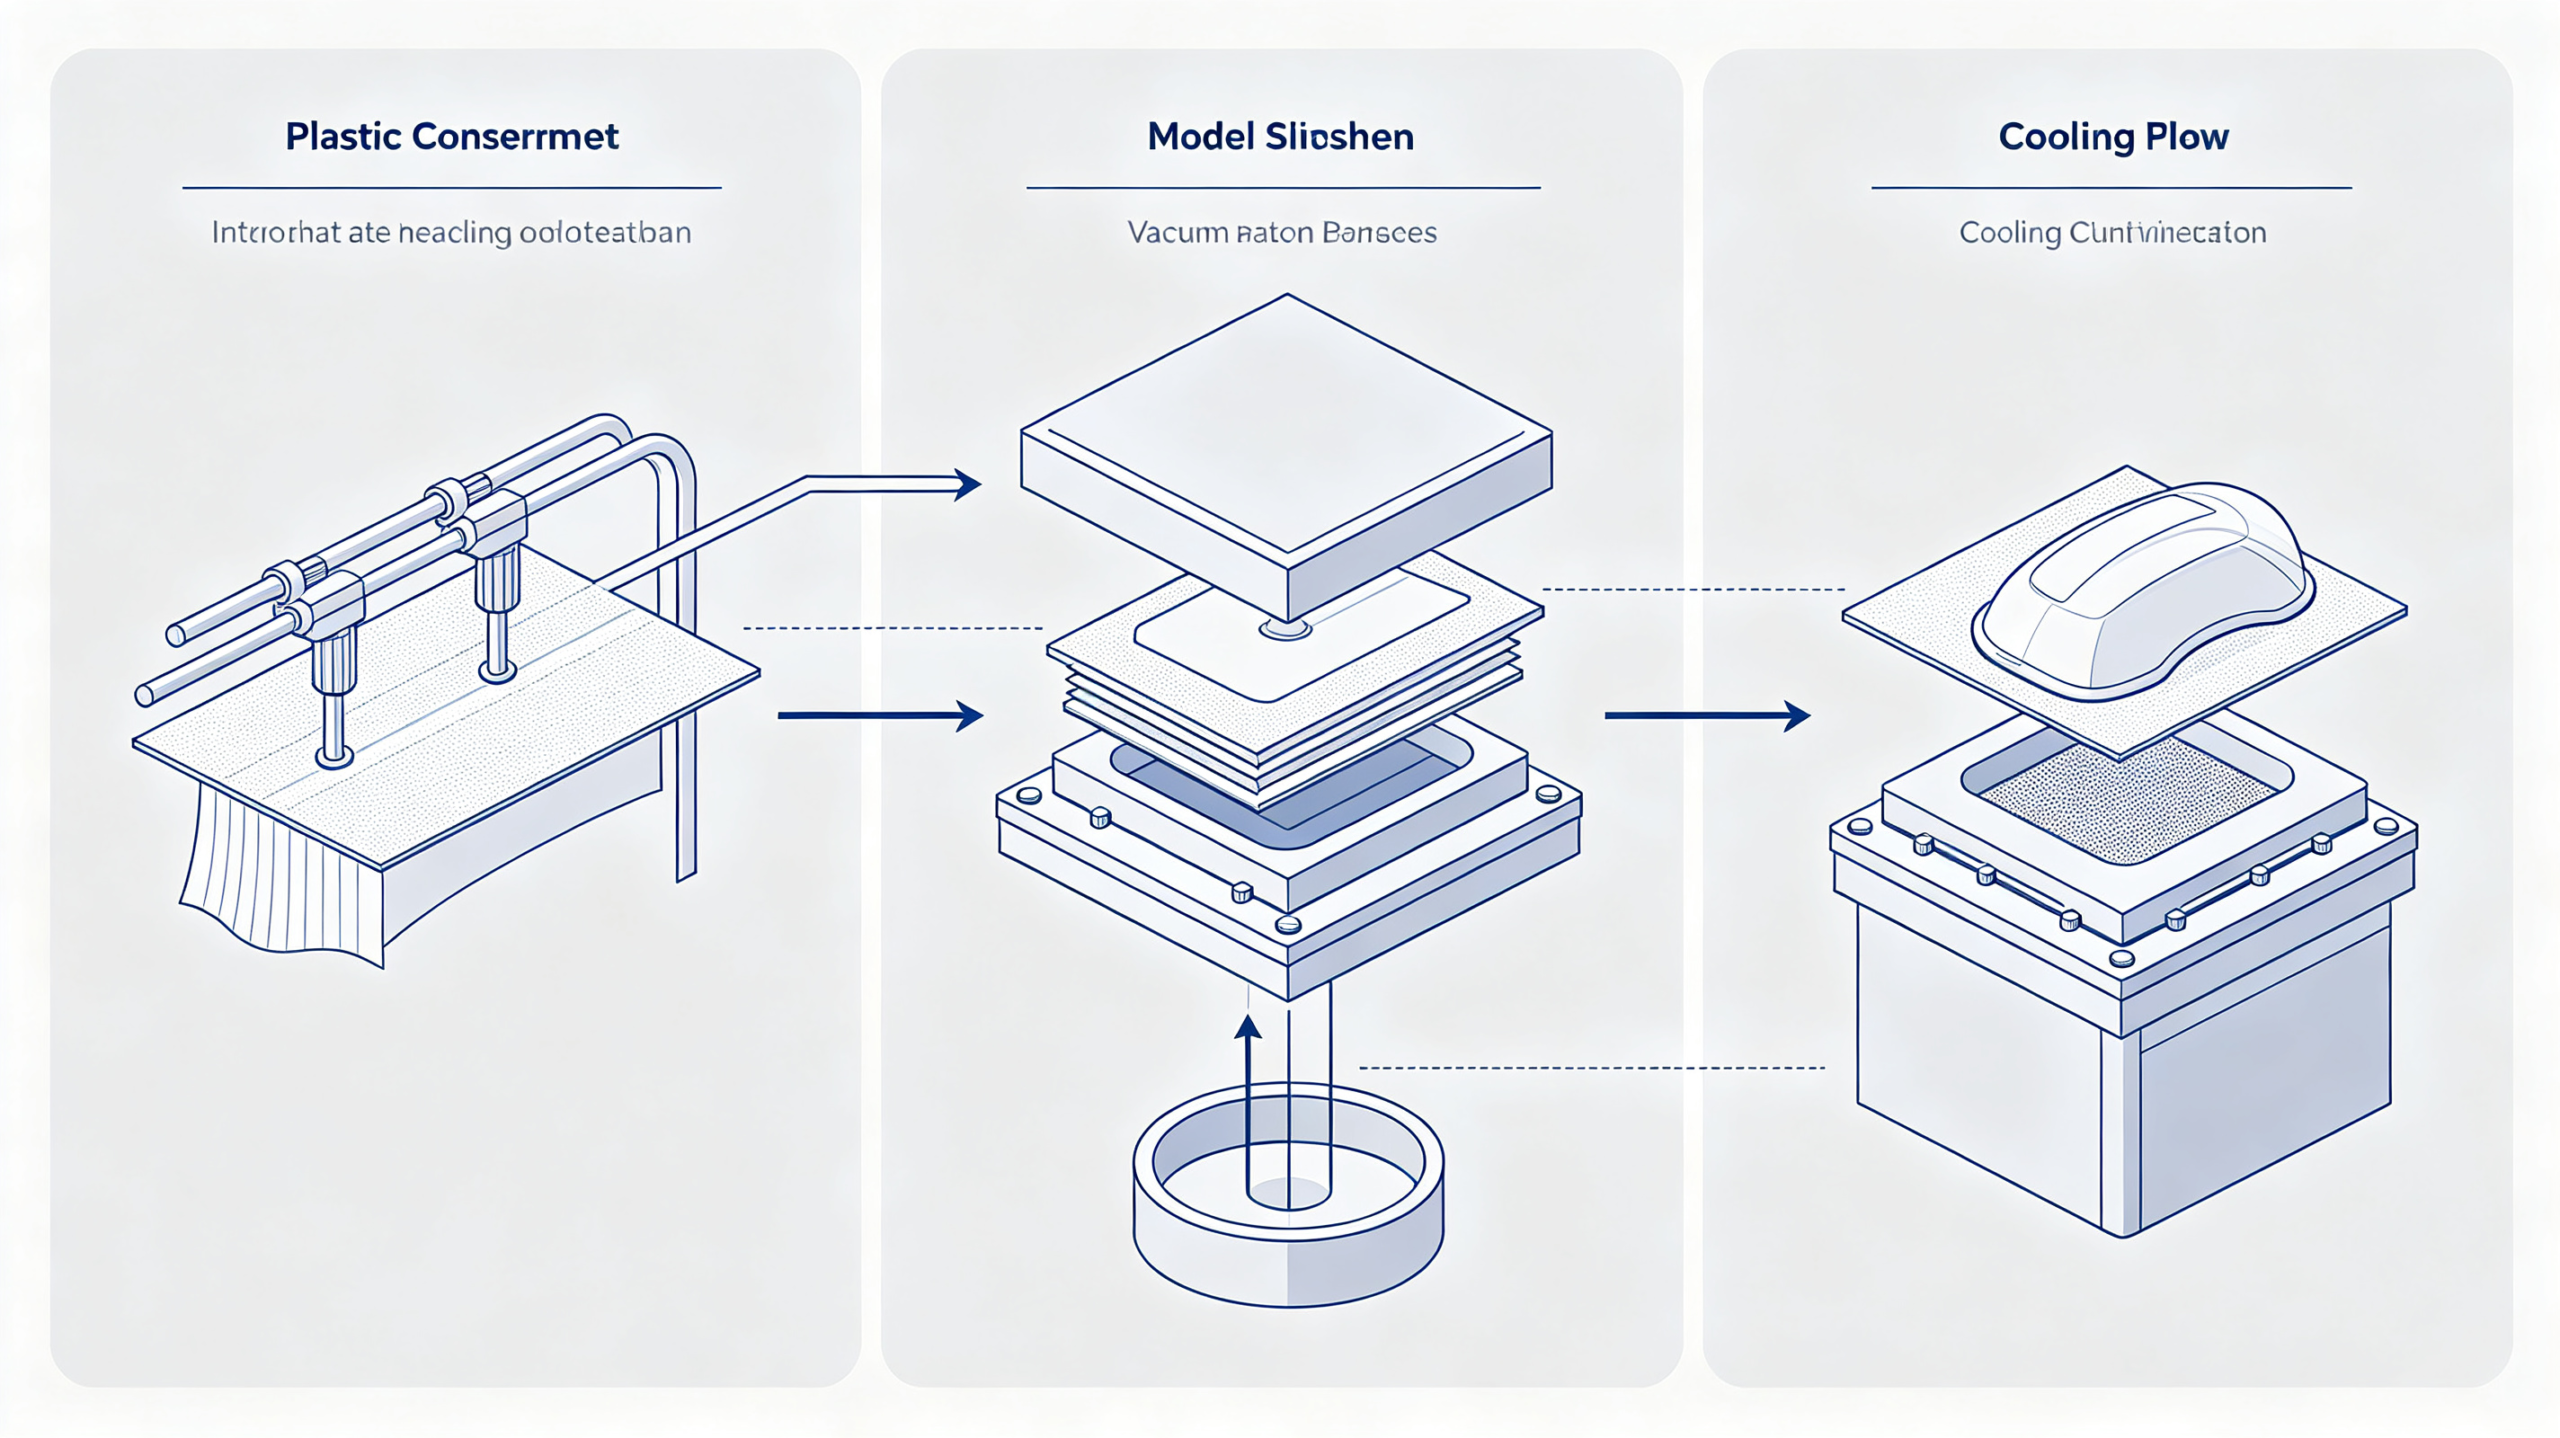
2. Der gesamte Produktionsablauf beim Vakuumformen
Die Standardfertigung im Vakuumformverfahren umfasst sechs Kernschritte. Die präzise Steuerung der Parameter in jedem einzelnen Schritt bestimmt unmittelbar die Maßgenauigkeit und Oberflächenqualität der fertigen Teile.
2.1 Zuschnitt und Vorbehandlung der Platten
Zunächst schneiden die Mitarbeiter ganze Rollen oder Bahnen aus Kunststoffmaterial entsprechend den Abmessungen des fertigen Teils im entfalteten Zustand in Zuschnitte der erforderlichen Größe zu. Bei Produkten mit hohen Anforderungen an das Erscheinungsbild bringen sie vorab eine Schutzfolie auf der Oberfläche an, um Kratzer während der Bearbeitung zu vermeiden.
2.2 Erwärmung und Erweichung von Blechen
Anschließend klemmen die Bediener das zugeschnittene Blech am Rahmen der Umformmaschine fest und erwärmen es gleichmäßig mit Infrarotstrahlern oder Heißluftsystemen, bis es die Umformtemperatur erreicht hat. Die Erwärmungstemperatur und -dauer müssen genau auf die Materialart und die Blechdicke abgestimmt sein. Unzureichende Wärme führt zu einer unvollständigen Umformung, während eine Überhitzung zu Durchbiegungen und ungleichmäßigen Wandstärken führen kann.
2.3 Vakuumansaugung und Formgebung
Sobald die Folie den richtigen Weichheitsgrad erreicht hat, schließt sich die Form, und durch Unterdruck wird die Luft aus dem Formhohlraum abgesaugt. Der Unterdruck drückt die Folie schnell gegen die Formoberfläche. Das Vakuumniveau und die Sauggeschwindigkeit sind entscheidende Parameter, da sie sich direkt darauf auswirken, wie gut feine Details wiedergegeben werden.
2.4 Abkühlen und Aushärten
Nachdem sich die Platte vollständig an die Form angepasst hat, wird sie durch Luft- oder Wasserkühlung schnell abgekühlt. Dadurch wird die Steifigkeit des Materials wiederhergestellt und die endgültige Form fixiert. Eine ausreichende Kühlung verhindert Schrumpfung und Verformung nach dem Entformen und gewährleistet eine langfristige Maßhaltigkeit.
2.5 Entformen und Besäumen
Sobald der Abkühlvorgang abgeschlossen ist, wird das Teil aus der Form entnommen. Die Mitarbeiter schneiden überschüssige Grate und Kanten ab und fügen bei Bedarf sekundäre Merkmale wie Bohrungen und Fasen hinzu. Bei großen oder komplexen Teilen sorgen spezielle Vorrichtungen dafür, dass saubere und gleichmäßige Schnitte erzielt werden.
2.6 Nachbearbeitungsschritte
Je nach Produktanforderungen können Hersteller Nachbearbeitungsschritte wie Siebdruck, Lackierung, Kleben und Polieren hinzufügen. Diese Schritte dienen der Erfüllung spezifischer Anforderungen hinsichtlich Optik, Montage und Funktion.
3. Gängige Materialien und typische Anwendungsfälle
Das Vakuumformen funktioniert nur mit thermoplastischen Werkstoffen. Da sich die verschiedenen Werkstoffe hinsichtlich Hitzebeständigkeit, Festigkeit, Transparenz und Lebensmittelsicherheit stark unterscheiden, sollte die Werkstoffauswahl auf die endgültige Einsatzumgebung des Produkts abgestimmt sein.
- ABS-Platte: Bietet eine hervorragende mechanische Gesamtleistung, gute Formbarkeit und eine einfache Nachbearbeitung. Es ist die beliebteste Wahl für industrielle Gehäuse und Abdeckungen von Anlagen. Modifizierte Typen können mit Flammschutz und hoher Schlagzähigkeit ausgestattet werden.
- PETG-Platte: Zeichnet sich durch hohe Transparenz, hohe Zähigkeit und gute Lebensmittelsicherheit aus. Es wird häufig für Lebensmittelverpackungen, Präsentationsverpackungen und medizinische Schutzhüllen verwendet.
- PMMA (Acrylglas): Bietet eine hohe Lichtdurchlässigkeit und eine hochwertige Optik. Es eignet sich gut für Werbelichtkästen, Ausstellungsrequisiten und transparente Schutzscheiben, weist jedoch eine relativ hohe Sprödigkeit auf.
- PS-Blatt: Kostengünstig und leicht zu verarbeiten. Es wird hauptsächlich für Einwegverpackungen, Innenauskleidungen und preisgünstige Ausstellungsartikel verwendet und weist eine geringere Schlagfestigkeit auf.
- PC-Platte: Bietet hervorragende Schlagfestigkeit und einen breiten Temperaturbereich. Es eignet sich für anspruchsvolle Anwendungen wie Gesichtsschutzschilde, Gerätefenster und Gehäuse für den Außenbereich, wobei die Verarbeitung etwas schwieriger ist.
- HDPE-Platte: Ist beständig gegen chemische Korrosion und weist eine gute Zähigkeit auf. Es wird häufig für Logistikpaletten, Auskleidungen für Chemikalienbehälter und Teile für den Fahrzeuginnenraum verwendet.
4. Vorteile und Grenzen des Vakuumformens
4.1 Wesentliche Prozessvorteile
Das Vakuumformen wird vor allem wegen seiner hohen Wirtschaftlichkeit und Produktionsflexibilität häufig für die Produktion kleiner und mittlerer Stückzahlen eingesetzt.
Erstens sind die Werkzeugkosten sehr gering. Die meisten Vakuumformwerkzeuge bestehen aus einer Aluminiumlegierung, Kunstharz oder Gips und kosten nur 1/10 bis 1/20 eines Spritzgusswerkzeugs. Dadurch eignet sich dieses Verfahren ideal für die Entwicklung neuer Produkte sowie für die Produktion kleiner bis mittlerer Stückzahlen. Zweitens zeichnet sich das Verfahren durch einen kurzen Entwicklungszyklus aus. Einfache Formen können innerhalb von 1–3 Tagen fertiggestellt werden, sodass Prototypen schnell geliefert werden können und Designiterationen effizient ablaufen.
Zudem eignet sich das Verfahren sehr gut für großformatige Produkte. Es ermöglicht die Herstellung großer Gehäuse mit einer Breite von mehreren Metern, was im Spritzgussverfahren nur schwer zu vertretbaren Kosten zu realisieren ist. Dieselbe Maschine kann zudem schnell zwischen verschiedenen Formen wechseln, wodurch sie sich hervorragend für die Produktion mit großer Produktvielfalt und geringen Stückzahlen eignet.
4.2 Prozessbeschränkungen
Auch das Vakuumformen hat klare Anwendungsgrenzen. Es eignet sich nicht für jedes Kunststoffteil.
Die auffälligste Einschränkung ist die ungleichmäßige Wandstärke. Gedehnte Bereiche werden während der Formgebung dünner, und an den Ecken tiefer Vertiefungen ist die Wanddickenverringerung am größten. Aus diesem Grund wird dieses Verfahren nicht für tragende Teile empfohlen, die eine gleichmäßige Wanddicke erfordern. Auch die Detailwiedergabe ist eingeschränkt. Feine Merkmale wie Druckknöpfe, Gewinde oder komplexe Rippen können nicht geformt werden. Komplexe Baugruppenmerkmale erfordern eine zusätzliche Nachbearbeitung.
Zudem weist das Verfahren eine relativ geringe Maßgenauigkeit auf. Die typischen Toleranzen liegen bei über ±0,5 mm, sodass es sich nicht für hochpräzise Bauteile eignet. Bei der Produktion sehr großer Stückzahlen sind die Stückkosten weniger wettbewerbsfähig als beim Spritzguss.
5. Wichtigste industrielle Anwendungsbereiche
Dank ihrer Flexibilität und der geringen Kosten deckt die Vakuumformung ein breites Spektrum an Anwendungsbereichen ab, von der Konsumverpackung bis hin zur industriellen Fertigung.
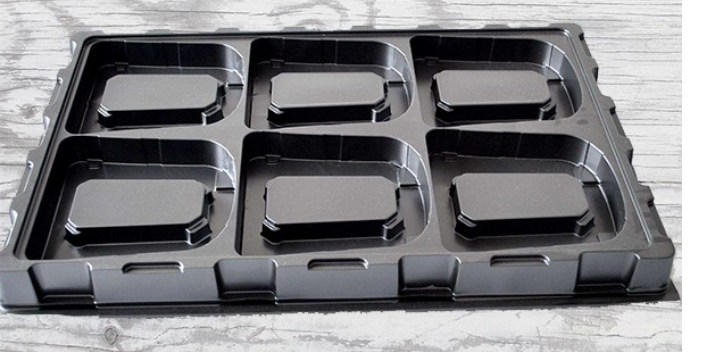
- Verpackungsindustrie: Lebensmittelschalen, Blisterfolien für elektronische Bauteile, Spielzeugverpackungen und Blisterverpackungen für Kosmetika. Dies ist der Anwendungsbereich mit dem größten Volumen im Bereich des Vakuumformens.
- Autoindustrie: Große, dünnwandige Teile wie Innenverkleidungen, Dachhimmel, Türverkleidungen und Kofferraumauskleidungen.
- Medizin- und Ausrüstungssektor: Gehäuse für medizinische Geräte, Schutzhüllen, Instrumentenschalen und Gesichtsschutzschilde.
- Haushaltsgeräte und Unterhaltungselektronik: Auskleidungen für Kühlschränke, Innenauskleidungen für Waschmaschinen, Fernsehgehäuse und Rückseiten von Monitoren.
- Werbung und Display: Leuchtbuchstaben, Leuchtkästen, Ausstellungsständer, Modellattrappen und POP-Displays.
- Logistik und Lagerhaltung: Kunststoffpaletten, Einlagen für Mehrwegkisten und Behälter für antistatisches Material.
Schlussfolgerung
Das Vakuumformen ist ein äußerst kostengünstiges Verfahren zur Formgebung von Thermoplasten. Es eignet sich besonders gut für die Prototypenentwicklung, die Produktion kleiner bis mittlerer Losgrößen sowie für große, dünnwandige Kunststoffteile. Bei der Auswahl eines Fertigungsverfahrens können Unternehmen die Anforderungen an die Produktgenauigkeit, die Losgröße und die strukturelle Komplexität berücksichtigen, um die optimale Formgebungslösung zu finden.
PartsMastery bietet professionelle Vakuumformdienstleistungen für eine breite Palette von Materialien, darunter ABS, PETG, PC und Acryl. Wir decken den gesamten Produktionszyklus ab – von der Prototypenfertigung bis hin zur Produktion kleiner und mittlerer Losgrößen – und bieten umfassende Nachbearbeitungsleistungen wie Siebdruck, Kleben und Lackieren an. Wir liefern zuverlässige und stabile Kunststoffformlösungen für Kunden aus allen Branchen.