



Dans la fabrication de précision haut de gamme, le contrôle de réception des pièces constitue la dernière étape de contrôle qualité avant la livraison. En effet, ses normes vont bien au-delà d’une simple vérification de “ l’aptitude à l’emploi ”. Elles constituent au contraire un système d’évaluation complet couvrant la précision dimensionnelle, les tolérances géométriques, la qualité de surface, l’intégrité structurelle et la fiabilité fonctionnelle. À mesure que les secteurs de l'aérospatiale, des dispositifs médicaux et de l'automatisation haut de gamme rehaussent leurs exigences en matière de fiabilité, la réception des pièces usinées avec précision a évolué : d'une simple étape d'inspection finale, elle est devenue un système de contrôle qualité en boucle fermée qui s'applique tout au long du processus de production.
Cet article présente en détail l'ensemble des règles d'acceptation applicables à l'usinage de précision, depuis les principaux critères d'acceptation jusqu'aux systèmes de gestion associés. En résumé, il constitue une référence professionnelle claire pour l'approvisionnement en composants et le contrôle qualité tout au long du processus.
1. Acceptation de la précision dimensionnelle et de la cohérence des tolérances
La précision dimensionnelle est l'indicateur fondamental pour l'acceptation d'un usinage de précision. Elle détermine directement si une pièce respecte les spécifications de conception et les exigences d'assemblage, et les fabricants la gèrent selon différents niveaux en fonction de l'importance de chaque dimension pour le fonctionnement de la pièce.
1.1 Contrôle des tolérances dimensionnelles échelonnées
Les cotes des pièces de précision se répartissent en trois catégories — critiques, importantes et générales — et chacune est soumise à des règles d'inspection différentes. Les cotes d'ajustement critiques, telles que les surfaces de référence de positionnement et les surfaces d'accouplement trou-arbre, doivent rester strictement dans la plage de tolérance indiquée sur le plan, atteignant généralement des grades de précision allant de IT5 à IT7. Il s’agit avant tout d’éléments essentiels non négociables qui garantissent les performances fonctionnelles.
Les cotes importantes doivent se situer près du point médian de la bande de tolérance afin de réduire les risques d'écarts lors de l'assemblage. Les cotes esthétiques non fonctionnelles peuvent être légèrement assouplies dans les limites de la conception, mais elles ne doivent en aucun cas dépasser les écarts maximaux autorisés.
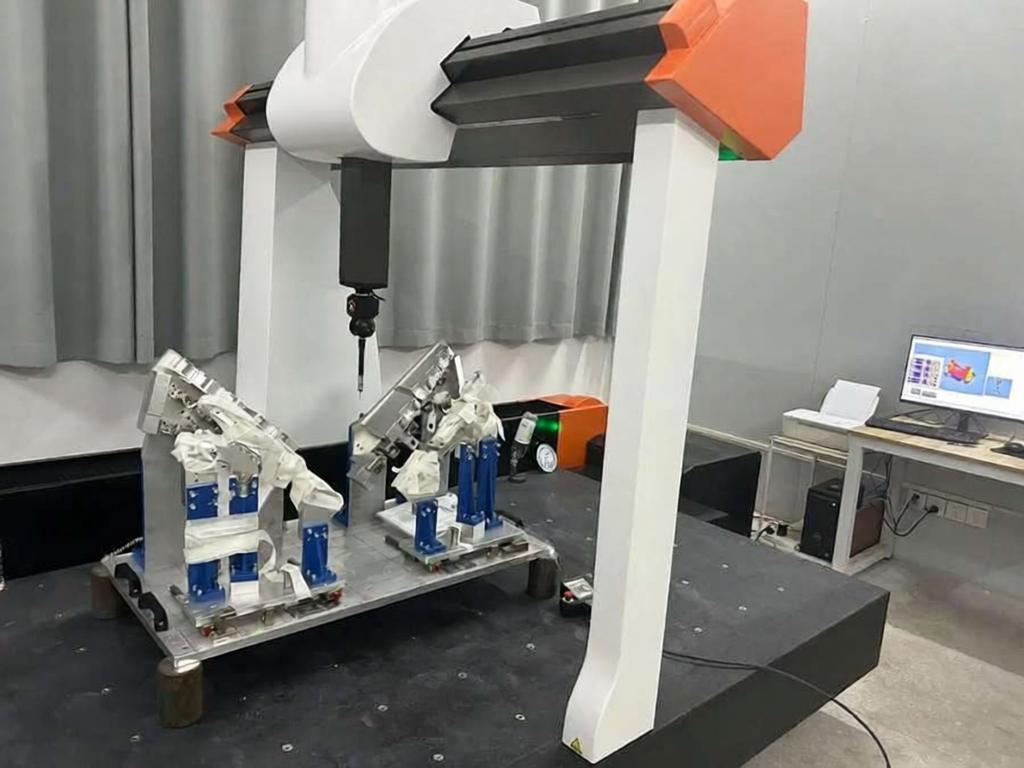
Pour les contrôles dimensionnels complets des pièces de haute précision, les équipes qualité utilisent des machines à mesurer tridimensionnelles (MMT) de type pont afin de garantir une précision de mesure de l'ordre du micron. Pour la production en série, les équipes suivent un modèle d'inspection à trois niveaux : inspection du premier article, contrôles de routine en cours de fabrication et inspection finale du produit fini. Plus précisément, elles effectuent une inspection complète selon la méthode 100% pour toutes les cotes critiques.
1.2 Vérification de la homogénéité des lots et de leur interchangeabilité
Le fait que les pièces individuelles passent l'inspection ne garantit pas la qualité de l'ensemble d'un lot. En effet, l'uniformité du lot est un critère d'acceptation essentiel dans l'usinage de précision en série.
Les variations dimensionnelles entre les pièces d'un même lot doivent rester dans la limite du tiers de la plage de tolérance. La différence dimensionnelle moyenne entre différents lots ne doit pas dépasser le quart de la plage de tolérance. Cela garantit que les pièces sont entièrement interchangeables, ce qui permet aux opérateurs de les assembler directement, sans ajustement sélectif ni retouche.
Pour les composants fournis de manière régulière sur le long terme, les fabricants doivent vérifier régulièrement l'indice de capacité du processus (CPK). En règle générale, un CPK ≥ 1,33 est requis pour démontrer que le processus d'usinage est stable et maîtrisable, et que la qualité reste constante dans le temps.
2. Tolérances géométriques et critères d'acceptation des ajustements d'assemblage
Le respect des contrôles dimensionnels ne constitue qu'un minimum requis. La forme géométrique et la précision de positionnement d'une pièce ont une incidence directe sur ses performances de fonctionnement, sa résistance structurelle et sa fiabilité en service après assemblage.
2.1 Contrôle des tolérances de forme et de position
L'acceptation des tolérances géométriques respecte strictement les spécifications GD&T (Geometric Dimensioning and Tolerancing) indiquées sur les plans techniques. Les principaux éléments de contrôle sont les suivants :
- L'écart de planéité, qui détermine directement les performances d'étanchéité et la stabilité du contact des surfaces de référence ;
- La circularité et la cylindricité, qui influent sur l'uniformité des jeux et l'équilibrage dynamique des pièces en rotation ;
- La perpendicularité et le parallélisme, dont les écarts peuvent entraîner des interférences lors de l'assemblage, une concentration des contraintes et des bruits de fonctionnement anormaux ;
- La concentricité et le positionnement, qui constituent des indicateurs de précision essentiels pour les composants de transmission et de positionnement de haute précision.
Dans l'usinage de précision standard, les équipes contrôlent généralement les tolérances géométriques dans une fourchette comprise entre 0,005 et 0,02 mm. Pour les pièces haut de gamme destinées à l'aérospatiale et à l'optique, les exigences sont encore plus strictes.
2.2 Vérification de l’ajustement lors de l’assemblage
Pour les composants fournis sous forme d'ensembles complets, les équipes doivent procéder à des contrôles d'ajustement physique une fois que chaque pièce a passé l'inspection. En effet, cette étape permet de vérifier le bon fonctionnement des pièces dans des conditions réelles d'utilisation.
L'assemblage doit se dérouler sans à-coups, sans chocs ni blocages, et les jeux d'ajustage doivent être uniformes et conformes aux exigences de conception. Les surfaces de contact doivent présenter des taux d'ajustage conformes, avec une répartition uniforme de la force. Les pièces mobiles doivent subir des essais de fonctionnement sur toute la course afin de garantir un mouvement fluide, sans blocage ni bruit anormal. Pour les composants d'étanchéité, les opérateurs effectuent également des essais supplémentaires de fuite pneumatique ou hydraulique afin de vérifier l'efficacité de l'étanchéité.
3. Acceptation de la qualité de surface et de l'intégrité structurelle
La qualité de surface influe directement sur la résistance à l'usure, l'étanchéité et la durée de vie en fatigue d'une pièce. Il s'agit d'une tolérance de contrôle souvent négligée, mais qui a un impact considérable sur la fiabilité à long terme.
3.1 Contrôle de la rugosité de surface et de l'aspect
Les différentes surfaces fonctionnelles nécessitent des niveaux de rugosité différents :
- Surfaces esthétiques ordinaires sans contact : Ra ≤ 3,2 μm, exemptes de traces d'outils, d'irrégularités ou de rayures visibles ;
- Surfaces d'accouplement et de glissement générales : Ra ≤ 1,6 μm, afin de réduire l'usure en cours de fonctionnement ;
- Surfaces d'étanchéité et surfaces d'accouplement de haute précision : Ra ≤ 0,8 μm, certaines applications haut de gamme nécessitant une finition « miroir » de Ra 0,2 μm.
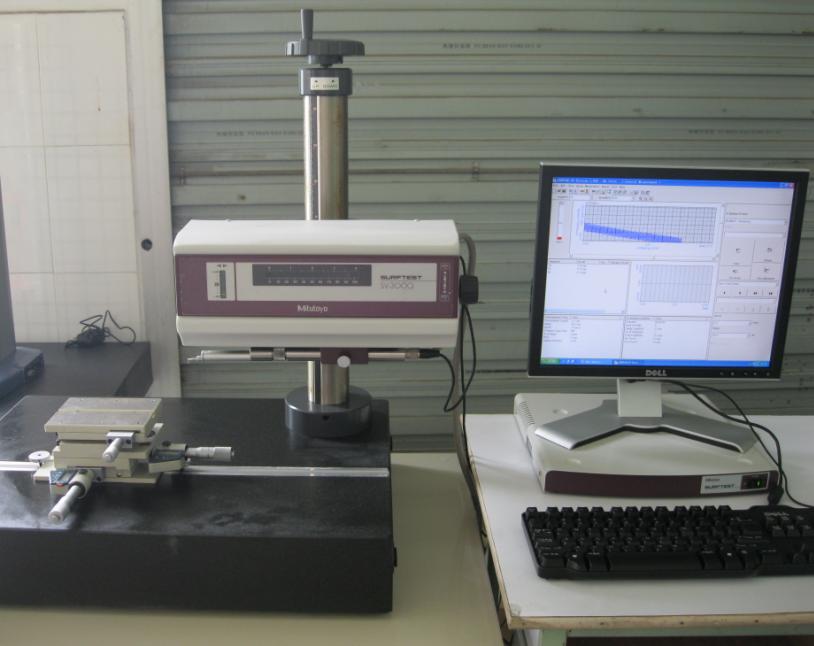
Lors de la réception, les inspecteurs utilisent un rugosimètre pour effectuer des mesures quantitatives et procèdent également à un contrôle visuel ou à l'aide d'une loupe. Ils s'assurent que la surface ne présente aucune marque de vibration, aucune trace de jonction d'outils, aucune trace de corrosion, aucune bosse ni aucun autre défaut visible.
3.2 Vérification de l'intégrité structurelle et des performances des matériaux
Le processus d'usinage ne doit en aucun cas altérer les propriétés du matériau d'une pièce ni compromettre son intégrité structurelle. Les principaux critères de réception sont les suivants :
Toutes les arêtes et tous les angles doivent être chanfreinés et ébavurés de manière uniforme, sans arêtes vives ni bavures susceptibles de provoquer une concentration de contraintes ou des rayures lors de l'assemblage. La surface et l'intérieur de la pièce ne doivent présenter aucune fissure, aucun pore, aucune inclusion ni aucun autre défaut de matériau. Pour les pièces critiques, les techniciens ont recours à des méthodes d’essais non destructifs, telles que le contrôle par particules magnétiques et le contrôle par ultrasons, afin de vérifier leur intégrité.
Pour les pièces ayant subi un traitement thermique, les inspecteurs vérifient également la dureté de surface et la profondeur de la couche durcie. Ils s'assurent que les propriétés mécaniques répondent aux exigences de conception et qu'il n'y a pas de problèmes tels que la surchauffe ou la décarburation.
4. Acceptation des performances fonctionnelles et de l'adaptabilité à l'environnement
La validation des pièces de précision haut de gamme ne peut se limiter à des contrôles dimensionnels statiques. Les équipes doivent en outre réaliser des essais fonctionnels dans des conditions d'utilisation réelles simulées afin de vérifier la fiabilité de ces pièces en situation d'exploitation réelle.
4.1 Essais de performance dynamiques et sous charge
Les techniciens choisissent des tests fonctionnels ciblés en fonction du contexte d'utilisation de la pièce :
- Les pièces en rotation à grande vitesse doivent faire l'objet d'essais d'équilibrage dynamique afin de contrôler rigoureusement le déséquilibre résiduel et d'éviter des vibrations et un bruit excessifs ;
- Les éléments structurels porteurs doivent faire l'objet d'essais de charge statique et de fatigue afin de vérifier leur résistance structurelle et leur durée de vie nominale ;
- Les composants de la transmission doivent faire l'objet d'essais visant à évaluer leur souplesse de fonctionnement, leur rendement et leurs niveaux sonores ;
- Les pièces de positionnement de haute précision doivent faire l'objet de tests de répétabilité afin de vérifier le maintien de leur précision au cours d'un fonctionnement à long terme.
4.2 Vérification de l'adaptabilité environnementale
Les pièces destinées à différents secteurs d'activité doivent répondre à des exigences de performance environnementale adaptées :
- Les pièces aérospatiales doivent subir des essais de cycles thermiques (hautes et basses températures), de basse pression, de vibrations et de chocs afin de vérifier la stabilité de leur précision dans des conditions extrêmes ;
- Les composants des dispositifs médicaux doivent respecter les normes spécifiques au secteur en matière de biocompatibilité et de résistance à la corrosion liée à la désinfection ;
- Les pièces industrielles destinées à une utilisation en extérieur doivent être soumises à des essais au brouillard salin et à la chaleur humide afin de garantir leur résistance à la corrosion à long terme dans des environnements extérieurs.
5. Système de contrôle des inspections et exigences en matière de traçabilité de la qualité
Les critères d'acceptation normalisés reposent sur des processus d'inspection normalisés et sur un système complet de traçabilité de la qualité.
5.1 Équipements et méthodes d'inspection normalisés
Tous les équipements d'inspection doivent rester dans les limites de la période de validité de leur étalonnage métrologique, et les méthodes d'inspection doivent respecter les normes nationales et sectorielles applicables.
Parmi les outils d'inspection couramment utilisés dans l'usinage de précision, on trouve les machines à mesurer tridimensionnelles, les systèmes de mesure par vision optique, les rugosimètres, les profilomètres, les duromètres et les appareils de contrôle non destructif. Les inspecteurs choisissent la solution la plus adaptée en fonction du niveau de précision et des caractéristiques structurelles de la pièce, afin de garantir des données de mesure précises et fiables.
5.2 Système de traçabilité de la qualité tout au long du processus
Les livraisons de pièces usinées avec précision selon des spécifications formelles s'accompagnent d'une documentation qualité complète permettant d'assurer la traçabilité de l'ensemble du processus. Chaque lot de pièces comprend un ensemble complet de documents qualité, tels que des certificats de matériaux, des rapports de traitement thermique, des rapports de contrôle dimensionnel et des données de tolérances géométriques.
Les fabricants archivent également les paramètres de processus, les registres de changement d'outils et les résultats des contrôles en cours de fabrication. Ainsi, lorsque des problèmes de qualité surviennent, les équipes peuvent rapidement en identifier les causes profondes et mettre en place des mesures correctives et préventives.
Pour les pièces produites en série, le contrôle statistique des processus (SPC) assure un suivi continu de la stabilité des processus. En d'autres termes, il fait évoluer la gestion de la qualité d'un contrôle final réactif vers un contrôle en cours de fabrication proactif.
Conclusion
Le contrôle de l'usinage de précision est un processus systématique qui couvre aussi bien les micro-dimensions que les performances macro, des pièces individuelles aux lots complets, et de l'inspection statique à la vérification dynamique. En somme, sa rigueur détermine directement la fiabilité finale et la durée de vie du produit fini.
PartsMastery utilise des processus standardisés de contrôle de réception des pièces usinées de précision ainsi qu’un ensemble complet d’équipements d’inspection de haute précision. Nous avons mis en place un système de contrôle qualité couvrant l’ensemble du cycle de production et sommes en mesure de délivrer des rapports d’inspection qualité complets et officiels. Nous fournissons des composants de haute précision, stables et fiables, à nos clients des secteurs de l'aérospatiale, des dispositifs médicaux, de l'automatisation industrielle et de nombreux autres secteurs de pointe.