



In der High-End-Präzisionsfertigung dient die Teileabnahme als letzte Qualitätskontrolle vor der Auslieferung. Tatsächlich gehen die dabei geltenden Standards weit über eine einfache Prüfung der “Gebrauchstauglichkeit” hinaus. Vielmehr bilden sie ein umfassendes Bewertungssystem, das Maßgenauigkeit, geometrische Toleranzen, Oberflächenqualität, strukturelle Integrität und funktionale Zuverlässigkeit abdeckt. Da die Luft- und Raumfahrtindustrie, die Medizintechnikbranche und die High-End-Automatisierungsindustrie ihre Anforderungen an die Zuverlässigkeit immer weiter erhöhen, hat sich die Abnahme in der Präzisionsbearbeitung von einem einzelnen Endkontrollschritt zu einem geschlossenen Qualitätskontrollsystem entwickelt, das den gesamten Produktionsprozess durchläuft.
Dieser Artikel erläutert die vollständigen Abnahmeregeln für die Präzisionsbearbeitung, von den zentralen Abnahmekriterien bis hin zu den unterstützenden Managementsystemen. Kurz gesagt: Er bietet eine klare, fachliche Orientierungshilfe für die Beschaffung von Bauteilen und die lückenlose Qualitätskontrolle während des gesamten Prozesses.
1. Abnahme hinsichtlich Maßgenauigkeit und gleichbleibender Toleranzen
Die Maßgenauigkeit ist die grundlegende Kernkennzahl für die Abnahme von Präzisionsbearbeitungen. Sie entscheidet unmittelbar darüber, ob ein Bauteil die Konstruktionsvorgaben und Montageanforderungen erfüllt, und die Hersteller stufen sie je nach der Funktionskritikalität der einzelnen Maße in verschiedene Kategorien ein.
1.1 Prüfung der abgestuften Maßtoleranzen
Die Abmessungen von Präzisionsteilen lassen sich in drei Kategorien einteilen – kritische, wichtige und allgemeine – wobei für jede Kategorie unterschiedliche Prüfvorschriften gelten. Kritische Passungsmaße, wie beispielsweise Positionierbezugsebenen und Passflächen zwischen Bohrung und Welle, müssen streng innerhalb des in der Zeichnung angegebenen Toleranzbereichs liegen und erreichen in der Regel die Genauigkeitsklassen IT5 bis IT7. Vor allem handelt es sich hierbei um unverzichtbare Kernelemente, die die Funktionsfähigkeit gewährleisten.
Wichtige Maße sollten nahe dem Mittelpunkt des Toleranzbereichs liegen, um das Risiko von Montageabweichungen zu verringern. Nicht funktionale, optische Maße können innerhalb der Konstruktionsgrenzen leicht gelockert werden, dürfen jedoch niemals die maximal zulässigen Abweichungen überschreiten.
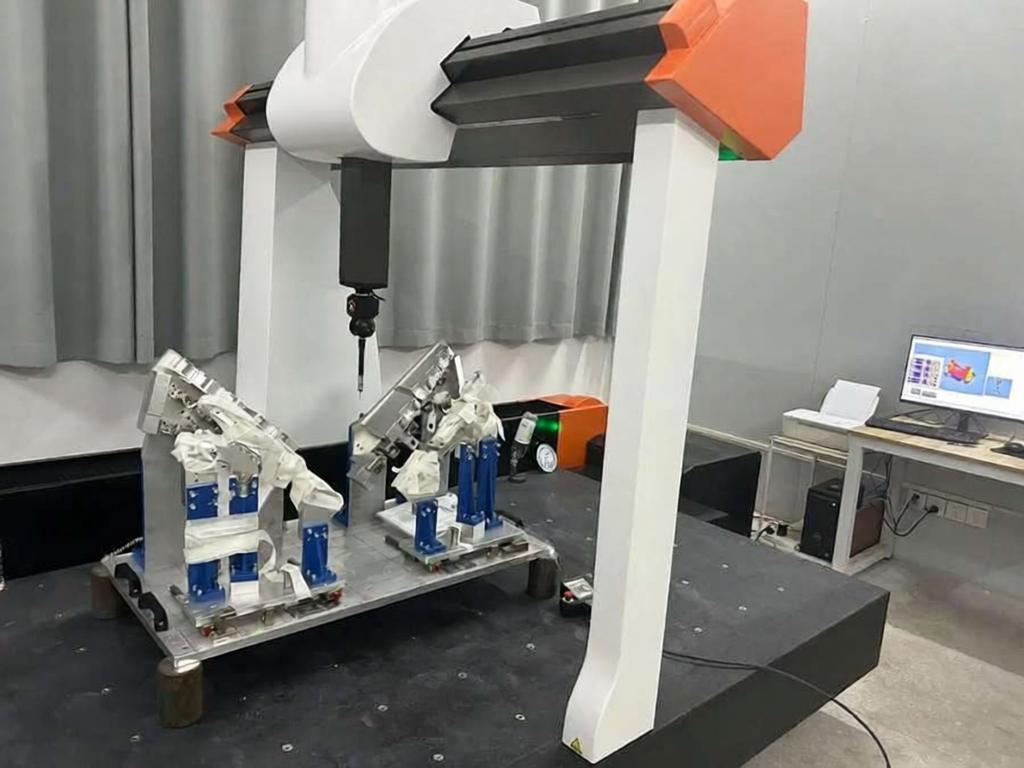
Für die vollumfängliche Prüfung hochpräziser Teile setzen die Qualitätsteams brückenartige Koordinatenmessgeräte (CMMs) ein, um eine Messgenauigkeit im Mikrometerbereich zu gewährleisten. Bei der Serienfertigung folgen die Teams einem dreistufigen Prüfmodell: Erstmusterprüfung, Stichprobenkontrollen während des Fertigungsprozesses und Endkontrolle des fertigen Produkts. Konkret führen sie für alle kritischen Maße eine vollständige 100%-Prüfung durch.
1.2 Überprüfung der Chargenkonsistenz und Austauschbarkeit
Das Bestehen der Prüfung einzelner Teile garantiert nicht die Qualität einer gesamten Charge. Tatsächlich ist die Chargenkonsistenz ein zentraler Abnahmekriterium bei der Serienfertigung von Präzisionsbearbeitungen.
Die Maßabweichungen zwischen Teilen derselben Charge müssen innerhalb von 1/3 des Toleranzbereichs liegen. Die durchschnittliche Maßabweichung zwischen verschiedenen Chargen darf 1/4 des Toleranzbereichs nicht überschreiten. Dadurch wird sichergestellt, dass die Teile vollständig austauschbar sind, sodass die Mitarbeiter sie direkt montieren können, ohne sie erst anpassen oder nachbearbeiten zu müssen.
Bei Bauteilen, die langfristig kontinuierlich geliefert werden, sollten Hersteller regelmäßig den Prozessfähigkeitsindex (CPK) überprüfen. In der Regel ist ein CPK von ≥ 1,33 erforderlich, um nachzuweisen, dass der Bearbeitungsprozess stabil und kontrollierbar ist und die Qualität über einen längeren Zeitraum hinweg reproduzierbar bleibt.
2. Geometrische Toleranzen und Passungsanforderungen bei der Montage
Das Bestehen von Maßprüfungen ist nur die Grundvoraussetzung. Die geometrische Form und die Lagegenauigkeit eines Bauteils wirken sich unmittelbar auf die Funktionsleistung, die strukturelle Festigkeit und die Betriebssicherheit nach der Montage aus.
2.1 Kontrolle der Form- und Lagetoleranzen
Die Abnahme geometrischer Toleranzen erfolgt streng nach den GD&T-Spezifikationen (Geometric Dimensioning and Tolerancing), die in den Konstruktionszeichnungen angegeben sind. Zu den wichtigsten Kontrollpunkten gehören:
- Ebenheitsabweichung, die unmittelbar die Dichtungsleistung und die Kontaktstabilität der Bezugsflächen bestimmt;
- Rundheit und Zylindrizität, die sich auf die Gleichmäßigkeit des Spiels und die dynamische Auswuchtung rotierender Teile auswirken;
- Rechtwinkligkeit und Parallelität, bei denen Abweichungen zu Montageproblemen, Spannungskonzentrationen und ungewöhnlichen Betriebsgeräuschen führen können;
- Rundlaufgenauigkeit und Lage, die zentrale Genauigkeitskennzahlen für Präzisionsgetriebe- und Positionierkomponenten sind.
Bei der Standard-Präzisionsbearbeitung halten die Teams geometrische Toleranzen in der Regel innerhalb eines Bereichs von 0,005 bis 0,02 mm ein. Bei hochwertigen Bauteilen für die Luft- und Raumfahrt sowie für optische Anwendungen gelten noch strengere Anforderungen.
2.2 Überprüfung der Passgenauigkeit bei der Montage
Bei Komponenten, die als komplette Sätze geliefert werden, müssen die Teams nach bestandener Prüfung der Einzelteile eine Passgenauigkeitsprüfung durchführen. Schließlich wird durch diesen Schritt überprüft, wie gut die Teile im praktischen Einsatz funktionieren.
Die Montage muss reibungslos verlaufen, ohne dass gewaltsames Einschlagen oder Festklemmen auftritt, und die Passungsabstände müssen einheitlich sein und den Konstruktionsanforderungen entsprechen. Die Kontaktflächen müssen bei gleichmäßig verteilter Kraft die vorgeschriebenen Passungswerte erreichen. Bewegliche Teile müssen Vollhub-Betriebstests durchlaufen, um eine reibungslose Bewegung ohne Festklemmen oder ungewöhnliche Geräusche zu gewährleisten. Bei Dichtungskomponenten führen die Mitarbeiter zusätzlich Luft- oder Hydraulikdichtheitsprüfungen durch, um die Dichtungsleistung zu überprüfen.
3. Abnahme der Oberflächenqualität und der strukturellen Integrität
Die Oberflächenqualität wirkt sich unmittelbar auf die Verschleißfestigkeit, die Dichtleistung und die Ermüdungslebensdauer eines Bauteils aus. Es handelt sich um ein Abnahmemessmaß, das leicht übersehen wird, das jedoch einen enormen Einfluss auf die langfristige Zuverlässigkeit hat.
3.1 Qualitätskontrolle hinsichtlich Oberflächenrauheit und optischem Erscheinungsbild
Unterschiedliche Funktionsoberflächen erfordern unterschiedliche Rauheitsgrade:
- Gewöhnliche berührungsfreie kosmetische Oberflächen: Ra ≤ 3,2 μm, frei von sichtbaren Bearbeitungsspuren, Unebenheiten oder Kratzern;
- Allgemeine Pass- und Gleitflächen: Ra ≤ 1,6 μm, um den Verschleiß im Betrieb zu verringern;
- Dichtflächen und hochpräzise Passflächen: Ra ≤ 0,8 μm, wobei bei einigen High-End-Anwendungen eine spiegelglatte Oberfläche mit Ra 0,2 μm erforderlich ist.
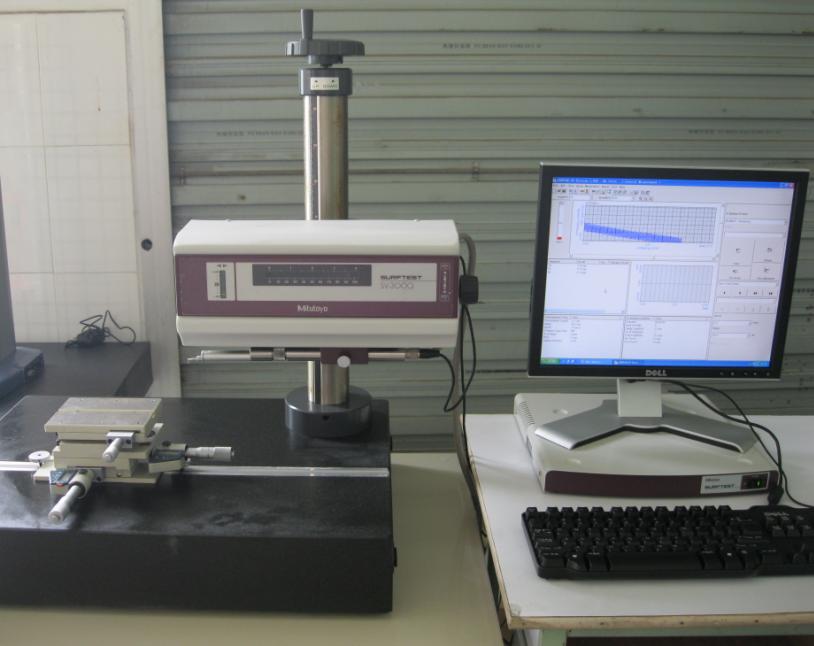
Bei der Abnahme führen die Prüfer quantitative Messungen mit einem Oberflächenrauheitsmessgerät durch und nehmen zudem eine Sichtprüfung – entweder mit bloßem Auge oder mit einer Lupe – vor. Sie stellen sicher, dass die Oberfläche keine Ratter Spuren, Werkzeugspuren, Korrosion, Dellen oder andere sichtbare Mängel aufweist.
3.2 Überprüfung der strukturellen Integrität und der Werkstoffleistung
Der Bearbeitungsprozess darf die Materialeigenschaften oder die strukturelle Integrität eines Bauteils keinesfalls beeinträchtigen. Zu den wichtigsten Abnahmekriterien gehören:
Alle Kanten und Ecken müssen gleichmäßig abgeschrägt und entgratet sein; es dürfen keine scharfen Kanten oder Grate vorhanden sein, die zu Spannungskonzentrationen oder Kratzern beim Zusammenbau führen könnten. Die Oberfläche und der Innenraum des Bauteils dürfen keine Risse, Poren, Einschlüsse oder andere Materialfehler aufweisen. Bei kritischen Bauteilen wenden Techniker zerstörungsfreie Prüfverfahren wie die Magnetpulverprüfung und die Ultraschallprüfung an, um die Unversehrtheit zu bestätigen.
Bei wärmebehandelten Bauteilen prüfen die Prüfer zudem die Oberflächenhärte und die Härtetiefentiefe. Sie stellen sicher, dass die mechanischen Eigenschaften den Konstruktionsanforderungen entsprechen und dass keine Probleme wie Überhitzung oder Entkohlung vorliegen.
4. Funktionale Leistung und Akzeptanz hinsichtlich der Anpassungsfähigkeit an die Umgebung
Die Abnahme von hochwertigen Präzisionsteilen darf sich nicht auf statische Maßprüfungen beschränken. Darüber hinaus müssen die Teams Funktionstests unter simulierten realen Betriebsbedingungen durchführen, um die Zuverlässigkeit im tatsächlichen Betrieb zu bestätigen.
4.1 Dynamische und Belastungsprüfungen
Techniker wählen gezielte Funktionstests entsprechend dem Anwendungsszenario des Bauteils aus:
- Hochgeschwindigkeits-Drehteile müssen einer dynamischen Auswuchtprüfung unterzogen werden, um Restunwuchten streng zu kontrollieren und übermäßige Vibrationen und Geräusche zu vermeiden;
- Tragende Bauteile müssen statischen Belastungs- und Ermüdungsprüfungen unterzogen werden, um ihre Festigkeit und ihre vorgesehenen Lebensdauer zu überprüfen;
- Getriebekomponenten müssen auf Laufruhe, Wirkungsgrad und Geräuschpegel geprüft werden;
- Hochpräzise Positionierkomponenten müssen auf Wiederholgenauigkeit geprüft werden, um die Genauigkeitsbeständigkeit im Langzeitbetrieb sicherzustellen.
4.2 Überprüfung der Anpassungsfähigkeit an die Umgebungsbedingungen
Bauteile für verschiedene Branchen müssen entsprechende Umweltanforderungen erfüllen:
- Luft- und Raumfahrtteile müssen Temperaturwechselprüfungen (Hoch- und Niedrigtemperatur), Unterdruck-, Vibrations- und Stoßprüfungen bestehen, um ihre Maßhaltigkeit unter extremen Bedingungen nachzuweisen;
- Teile von Medizinprodukten müssen branchenspezifische Normen hinsichtlich Biokompatibilität und Beständigkeit gegen Desinfektionsmittelkorrosion erfüllen;
- Industrieteile für den Außenbereich müssen Salznebel- und Feuchtheiztests unterzogen werden, um ihre langfristige Korrosionsbeständigkeit im Außenbereich sicherzustellen.
5. Anforderungen an das Prüfkontrollsystem und die Rückverfolgbarkeit der Qualität
Standardisierte Abnahmekriterien basieren auf standardisierten Prüfabläufen und einem lückenlosen System zur Rückverfolgbarkeit der Qualität.
5.1 Standardisierte Prüfgeräte und -verfahren
Alle Prüfgeräte müssen innerhalb ihrer messtechnischen Kalibrierungsgültigkeitsdauer bleiben, und die Prüfverfahren müssen den einschlägigen nationalen und branchenbezogenen Normen entsprechen.
Zu den gängigen Prüfgeräten für die Präzisionsbearbeitung zählen Koordinatenmessgeräte, optische Bildverarbeitungssysteme, Oberflächenrauheitsmessgeräte, Profilometer, Härteprüfgeräte und Geräte zur zerstörungsfreien Prüfung. Die Prüfer wählen die geeignete Lösung anhand der Genauigkeitsklasse und der baulichen Merkmale des Bauteils aus, um präzise und zuverlässige Messdaten zu gewährleisten.
5.2 System zur lückenlosen Rückverfolgbarkeit der Qualität über den gesamten Prozess hinweg
Lieferungen von Präzisionsbearbeitungen erfolgen mit einer vollständigen Qualitätsdokumentation, um eine lückenlose Rückverfolgbarkeit des gesamten Prozesses zu gewährleisten. Jede Teileserie enthält einen vollständigen Satz an Qualitätsunterlagen, darunter Werkstoffzertifikate, Wärmebehandlungsberichte, Maßprüfberichte und Angaben zu den geometrischen Toleranzen.
Die Hersteller archivieren zudem Prozessparameter, Werkzeugwechselprotokolle und Ergebnisse von Zwischenkontrollen gemeinsam. Dadurch können die Teams bei auftretenden Qualitätsproblemen schnell die Ursachen ermitteln und Korrektur- sowie Vorbeugungsmaßnahmen entwickeln.
Bei Serienbauteilen wird die Prozessstabilität durch die statistische Prozesskontrolle (SPC) kontinuierlich überwacht. Mit anderen Worten: Das Qualitätsmanagement verlagert sich von einer reaktiven Endkontrolle hin zu einer proaktiven Prozesskontrolle.
Schlussfolgerung
Die Abnahme bei der Präzisionsbearbeitung ist ein systematischer Prozess, der von Mikroabmessungen bis hin zu Makroleistung, von Einzelteilen bis hin zu kompletten Chargen sowie von der statischen Prüfung bis hin zur dynamischen Überprüfung reicht. Insgesamt bestimmt die Strenge dieses Prozesses unmittelbar die endgültige Zuverlässigkeit und Lebensdauer des Endprodukts.
PartsMastery nutzt standardisierte Abnahmeverfahren für die Präzisionsbearbeitung sowie eine umfassende Palette hochpräziser Prüfgeräte. Wir haben ein Qualitätskontrollsystem aufgebaut, das den gesamten Produktionszyklus abdeckt, und können vollständige, formelle Qualitätsprüfberichte ausstellen. Wir liefern stabile, zuverlässige und hochpräzise Bauteile für Kunden aus der Luft- und Raumfahrt, der Medizintechnik, der industriellen Automatisierung und vielen anderen hochentwickelten Branchen.