



Les modules de communication constituent le support essentiel de l'échange de données entre les robots industriels, les systèmes de contrôle automatisés et les terminaux intelligents. Ils intègrent des puces de communication, des assemblages de circuits imprimés, des connecteurs d'interface et des dispositifs de dissipation thermique, et doivent résister aux vibrations, aux chocs, à l'érosion par la poussière, aux cycles thermiques, aux interférences électromagnétiques et à l'usure liée aux branchements fréquents lors d'un fonctionnement à long terme. Leurs boîtiers assurent non seulement des fonctions de protection de base, mais doivent également trouver un équilibre entre la stabilité structurelle de l'installation, l'efficacité de la conduction thermique, la précision de positionnement des interfaces et la fiabilité du support mécanique.
L'usinage CNC de précision fait appel à des procédés tels que le fraisage, le perçage, le taraudage et la finition des cavités, et est compatible avec une large gamme de matériaux, notamment les alliages d'aluminium, l'acier inoxydable, les alliages de cuivre et les plastiques techniques. Il permet d'obtenir des tolérances dimensionnelles strictes, une grande précision de positionnement des alésages, une planéité contrôlable et des interfaces d'assemblage homogènes, offrant ainsi des solutions de boîtiers sur mesure pour divers modules de communication, de la validation du prototype à la production en série.
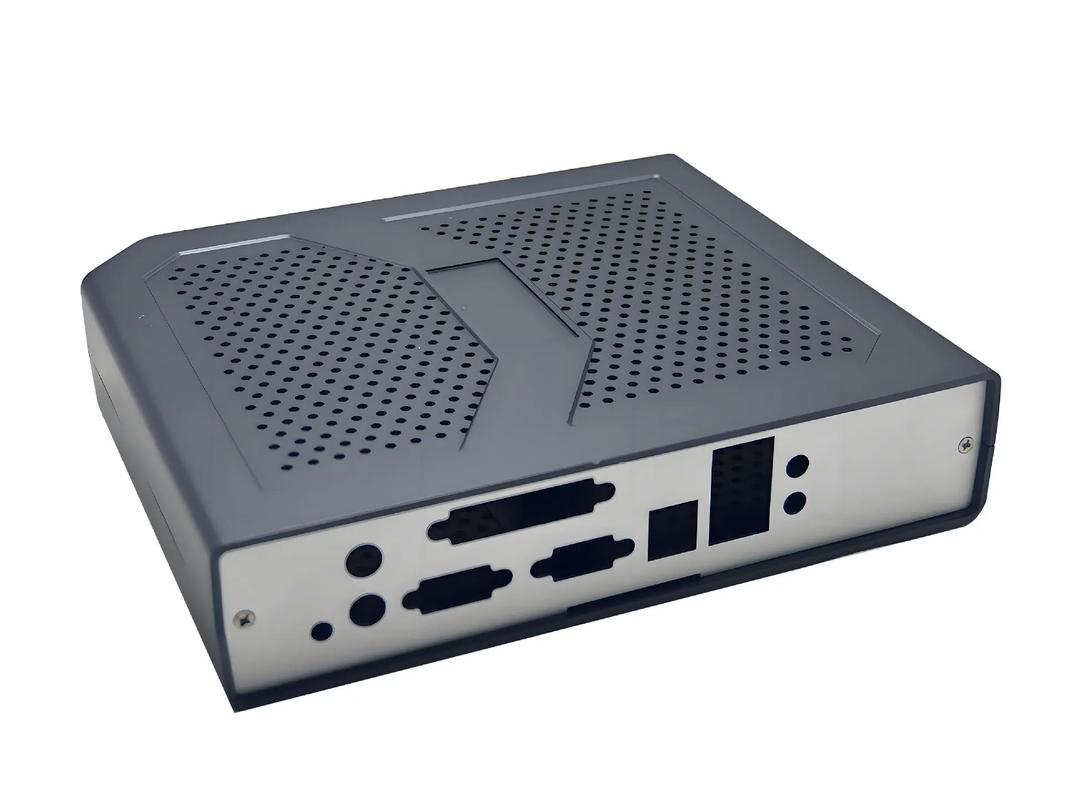
Principaux avantages techniques de l'usinage CNC
Les boîtiers de modules de communication se caractérisent généralement par des structures à parois minces, des cavités internes, des trous de fixation très rapprochés, des ouvertures pour connecteurs, des fentes de positionnement et des dispositifs de dissipation thermique. L'usinage doit garantir une double précision, tant au niveau des contours externes que des structures internes. Un processus d’usinage CNC optimisé permet de réduire les erreurs de positionnement en minimisant les temps de serrage, de garantir la cohérence de positionnement entre les surfaces de montage et les ouvertures d’interface, et d’équilibrer la légèreté du boîtier et sa résistance structurelle pour différents scénarios d’application.
1. Moulage intégré de structures complexes
Grâce aux modèles CAO 3D, l'usinage CNC permet de réaliser plusieurs éléments, notamment des contours externes, des cavités internes, des surfaces en gradins, des rainures de positionnement et des piliers de soutien, en un seul serrage, évitant ainsi toute perte de précision due à l'assemblage de plusieurs opérations. Pour les conceptions complexes telles que les interfaces multidirectionnelles et les structures à surfaces courbes, l'usinage 4 axes/5 axes permet de réduire encore davantage les temps de serrage et d'améliorer la cohérence dimensionnelle globale.
2. Contrôle de la déformation lors de l'usinage de pièces à parois minces
Pour les boîtiers à parois minces, tels que ceux en alliages d'aluminium, l'optimisation du porte-à-faux de l'outil, des charges de coupe et des trajectoires d'usinage permet de contrôler efficacement les déformations liées à l'usinage, de garantir la planéité des surfaces internes de montage des circuits imprimés ainsi que l'uniformité de la hauteur des montants de support, et d'éviter le desserrage des circuits imprimés ou le désalignement des interfaces dus à la déformation du boîtier.
3. Usinage de précision de détails fins
Des détails de précision tels que les chanfreins, les trous fraisés, les trous filetés et les rainures d'étanchéité peuvent être usinés simultanément afin d'améliorer l'adaptabilité lors de l'assemblage et de réduire les interférences entre les composants. Pour les modules compacts présentant des réseaux de trous denses, l'utilisation de broches à grande vitesse associées à des outils de petit diamètre permet d'obtenir une précision de positionnement des trous et une finition des parois internes de l'ordre du micron.
Contrôle standardisé de l'ensemble du processus de production
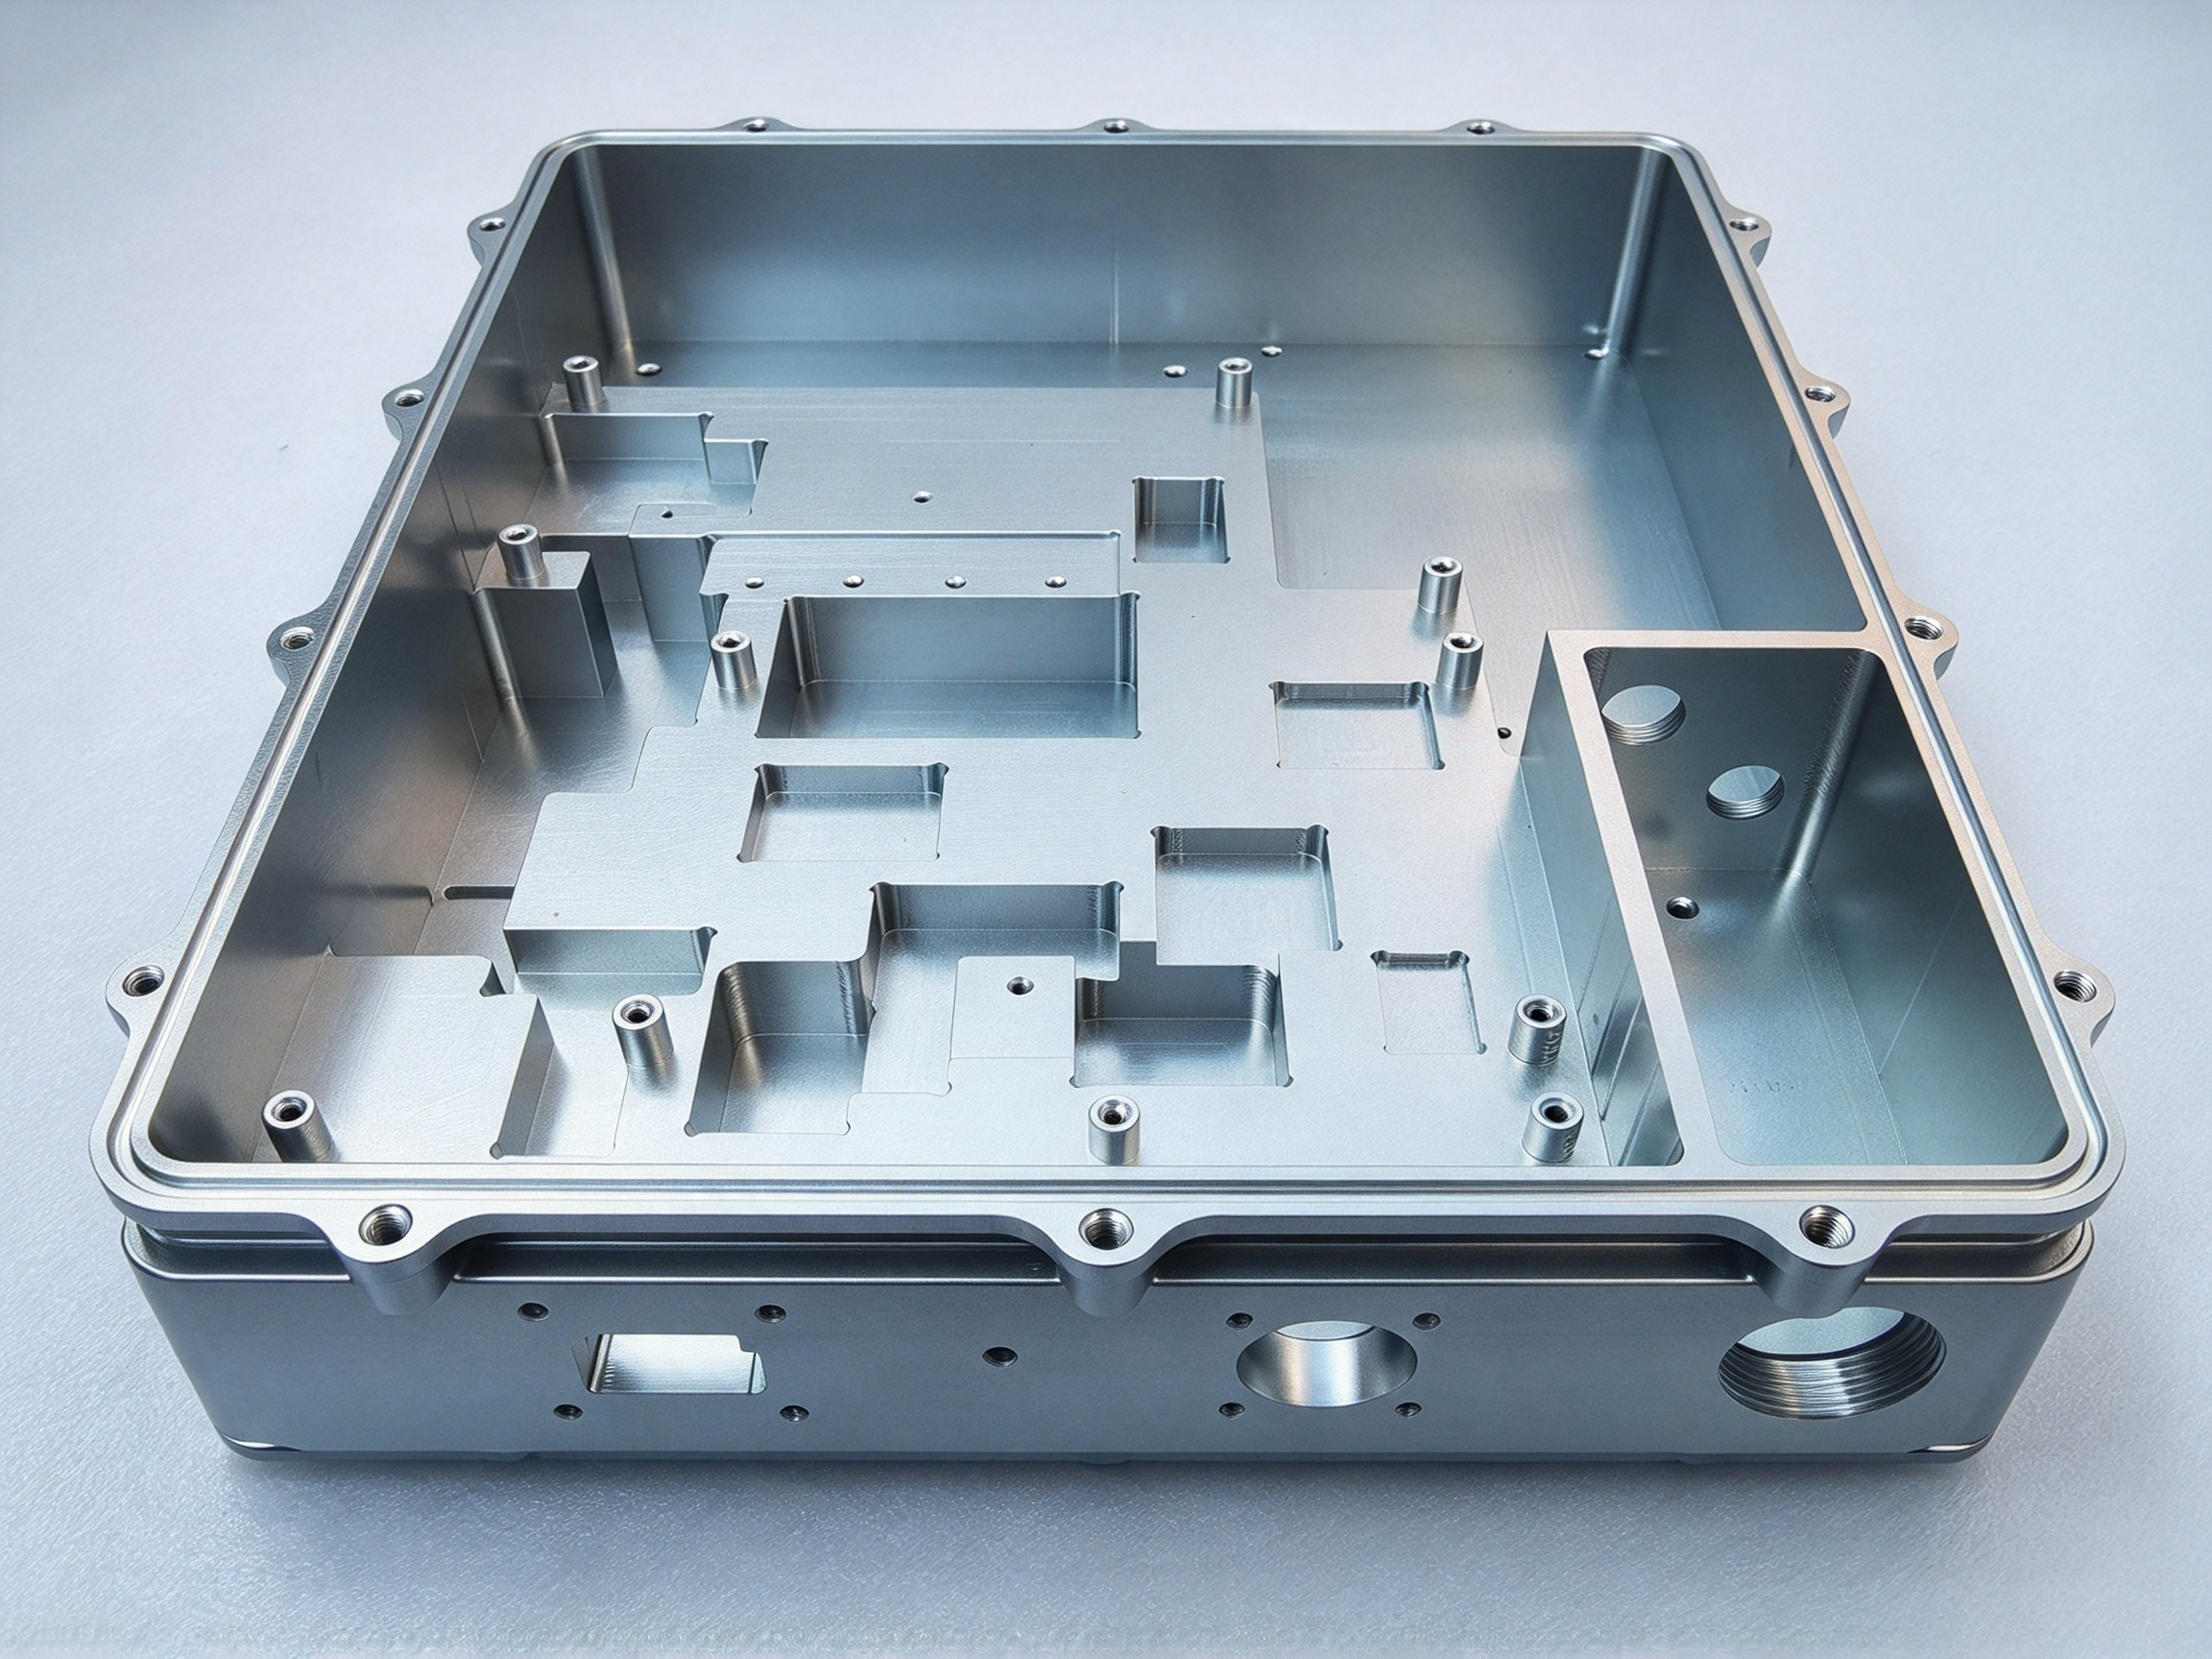
Les boîtiers de modules de communication sont des composants structurels de précision ; le processus de fabrication doit donc trouver un équilibre entre efficacité, stabilité dimensionnelle et adaptabilité à l'assemblage. Un processus de fabrication standardisé permet de réduire efficacement les variations d'un lot à l'autre et de garantir la fiabilité des connexions en cas de vibrations. Un flux de production type comprend les étapes suivantes :
- Validation des plans et des maquettes: Vérifiez au préalable les dimensions du boîtier, l'épaisseur des parois, les spécifications relatives à l'emplacement des trous, les paramètres de filetage, les repères d'assemblage et les exigences en matière de traitement de surface, et identifiez les points à risque lors de l'usinage.
- Préparation des échantillons: Choisir les matériaux en fonction de leur résistance, de leur poids, de leur conductivité thermique et des exigences environnementales, puis découper des flans aux caractéristiques correspondantes.
- Usinage de surfaces de référence: Usiner des surfaces de référence de positionnement stables afin de disposer d'une référence commune pour l'usinage ultérieur des cavités, des trous et des surfaces de montage.
- Usinage des contours et des cavités: Réalisation de contours extérieurs, de cavités intérieures, de gradins, de rainures et de structures de support par fraisage CNC.
- Système de perçage et usinage des filetages: Usiner des trous de fixation, des trous de repérage, des ouvertures pour connecteurs et des trous filetés en respectant strictement les tolérances d'ouverture et de position.
- Finition et ébavurage: Réaliser une finition de précision sur les surfaces d'accouplement clés et éliminer entièrement les bavures afin d'éviter tout problème d'assemblage.
- Traitement de surface: Réaliser des traitements tels que l'anodisation, le sablage, le revêtement, la galvanoplastie et la passivation, conformément aux exigences.
- Contrôle final et conditionnement: Procéder à l'emballage de protection après avoir vérifié les dimensions clés, la précision du filetage, la planéité et les tolérances de position des trous.
Sélection des matériaux courants et adaptation des performances
Selon les différents scénarios d'application, les exigences en matière de poids, de dissipation thermique, de résistance à la corrosion et de résistance mécanique des boîtiers des modules de communication varient considérablement. Le choix des matériaux doit être adapté à l'environnement d'exploitation et à la conception structurelle.
| Nuance de matériau | Performances de base | Application type |
|---|---|---|
| Alliage d'aluminium 6061-T6 | Léger, facile à usiner, excellente conductivité thermique | Modules de communication pour robots industriels, boîtiers de communication industriels généraux |
| Alliage d'aluminium 7075-T6 | Haute résistance, haute résistance spécifique, bonne résistance aux chocs | Robots mobiles à usage intensif, composants de communication soumis à de fortes vibrations |
| Acier inoxydable 304 | Forte résistance à la corrosion, grande résistance mécanique, bon blindage électromagnétique | Équipements de communication destinés à des environnements difficiles, tels que les secteurs de l'extérieur et de l'industrie chimique |
| Alliage de cuivre | Excellente conductivité thermique et électrique, bonnes performances de blindage électromagnétique | Situations nécessitant une dissipation thermique élevée et un blindage électromagnétique efficace |
| PEEK, matière plastique technique | Résistance aux hautes températures, isolation électrique, résistance à la corrosion chimique | Modules de communication industriels soumis à des exigences particulières en matière d'isolation |
Pour les applications classiques impliquant des robots mobiles et des bras robotiques, l'alliage d'aluminium 6061-T6 est privilégié afin d'assurer un bon équilibre entre performances et coût ; pour les applications soumises à des charges élevées et à des chocs importants, l'alliage d'aluminium 7075-T6 peut être utilisé comme solution améliorée. Pour des conditions de fonctionnement particulières telles que la corrosion, les températures élevées et les champs électromagnétiques puissants, il est possible d'opter en conséquence pour des solutions en acier inoxydable, en alliage de cuivre ou en plastique technique.
Scénarios d'application types et exigences fonctionnelles
L'utilité des boîtiers pour modules de communication va au-delà de la simple protection des composants internes. Ils assurent également la fixation des circuits imprimés, la protection des interfaces, la dissipation thermique, le raccordement des équipements et le soutien au fonctionnement. Des structures sur mesure permettent de s'adapter aux besoins d'intégration de différents appareils.
1. Principaux domaines d'application
- Robots industriels: Assurer la protection et le support de fixation des contrôleurs, des unités de communication entre articulations et des systèmes de transmission internes, en s'adaptant à l'espace disponible à l'intérieur des bras robotiques.
- Robots collaboratifs: Les boîtiers compacts en aluminium permettent d'obtenir une conception légère et miniaturisée tout en garantissant la précision du positionnement des connecteurs.
- Robots mobiles AGV/AMR: Conception de la structure offrant une grande résistance aux vibrations, avec un espace d'installation prévu pour les modules de communication sans fil et les cartes de commande.
- Équipements de vision industrielle: Les ouvertures et l'emplacement des trous de fixation, réalisés avec précision, s'adaptent aux caméras industrielles, aux contrôleurs de vision et aux supports de fixation.
- Lignes d'automatisation industrielle: Assurer la stabilité structurelle à long terme et la capacité de dissipation thermique des passerelles industrielles, des modules de communication pour automates programmables (PLC) et des unités d'acquisition de données.
2. Exigences fondamentales en matière de performances
| Dimension « Performance » | Description des exigences | Mise en œuvre structurelle |
|---|---|---|
| Protection mécanique | Résiste à la poussière, aux chocs et aux dommages mécaniques | Conception permettant de contrôler l'épaisseur des parois, structure à cavités fermées |
| Dissipation thermique | Évacuer la chaleur de fonctionnement interne de la puce | Surfaces d'évacuation thermique usinées, rainures et zones de contact thermique |
| Montage sur circuit imprimé | Empêcher le déplacement et le desserrage des cartes électroniques | Conception des poteaux de soutien, des rainures de positionnement et des marches de fixation |
| Résistance aux vibrations | Résister aux vibrations et aux chocs liés au mouvement des équipements | Épaisseur de paroi optimisée, nervures de renfort et structures de fixation renforcées |
| Compatibilité électromagnétique | Réduire les interférences électromagnétiques et les fuites | Blindage des zones de contact et des structures de connexion conductrices |
Usinage sur mesure et contrôle qualité complet des dimensions
Compte tenu de la grande diversité des configurations des équipements industriels, les dimensions, l'emplacement des interfaces, les méthodes de montage et l'agencement interne des modules de communication varient considérablement. Les boîtiers standard ne permettent guère de répondre pleinement à toutes les exigences. L'usinage CNC sur mesure permet de développer des solutions exclusives à partir des modèles 3D, des plans techniques ou des échantillons physiques fournis par le client, avec une grande flexibilité quant au choix des matériaux, à l'épaisseur des parois, à l'emplacement des perçages, au traitement de surface et au volume de production.
Il permet la production de prototypes en petites séries à des fins de vérification de l'assemblage, puis passe à une production en série stable après une optimisation itérative, répondant ainsi parfaitement aux besoins tout au long du cycle de vie des modules de communication robotique, de la R&D à la commercialisation.
Mesures clés de contrôle visant à améliorer la précision
- Références d'usinage unifiées : les surfaces de montage des clés, les surfaces d'interface et les structures de positionnement partagent la même référence afin de réduire les erreurs de conversion de référence.
- Solutions de serrage optimisées : méthode de serrage uniforme pour les boîtiers en aluminium à parois minces, visant à réduire les déformations d'usinage et le retour élastique.
- Choix d'outils adaptés : sélectionnez des fraises, des forets et des tarauds spécifiques en fonction de la dureté du matériau, de la profondeur de la cavité et de la géométrie de la pièce.
- Contrôle des paramètres d'usinage : adapter la vitesse de rotation de la broche, la vitesse d'avance et la profondeur de coupe afin de limiter les vibrations d'usinage et les efforts de coupe excessifs.
- Distinguer les opérations d'ébauche et de finition : l'ébauche permet d'enlever rapidement de la matière, tandis que la finition assure un contrôle précis des caractéristiques essentielles.
- Contrôle des mesures en cours de fabrication : vérifier les cotes clés à l'aide de pieds à coulisse, de micromètres, d'instruments de mesure optiques et de machines à mesurer tridimensionnelles.
- Gestion de la durée de vie des outils : mettre en place un système d'alerte en cas d'usure des outils afin d'éviter une dégradation progressive de l'ouverture, de la qualité de surface et de la précision dimensionnelle.
- Tests de vérification de l'assemblage : les prototypes font l'objet d'un assemblage à titre d'essai avec des circuits imprimés, des connecteurs et des éléments de fixation afin d'identifier à l'avance les risques liés à l'assemblage.
Traitement de surface et optimisation de l'exploitation et de la maintenance
Après l'usinage CNC, un traitement de surface permet d'améliorer encore la résistance à la corrosion, la résistance à l'usure, l'aspect et la texture, ainsi que les performances électriques du boîtier. Les traitements couramment utilisés pour les boîtiers en aluminium comprennent l'anodisation, l'anodisation par sablage et les procédés de peinture par pulvérisation, tandis que les boîtiers en acier inoxydable font généralement l'objet d'une passivation, d'un brossage et d'autres méthodes de traitement.
Pour les conceptions nécessitant un blindage électromagnétique, il convient de réserver les zones de contact conductrices avant le traitement de surface afin d'éviter que les revêtements isolants n'altèrent la continuité électrique des surfaces de blindage.
Dans le cadre de l'exploitation et de la maintenance quotidiennes, les connecteurs doivent être protégés contre les chocs latéraux, et il convient de vérifier régulièrement le serrage des vis de fixation, des supports et des sorties de câbles. Pour les armoires équipées de rainures de dissipation thermique, il faut éliminer régulièrement la poussière accumulée afin de garantir l'efficacité de la dissipation thermique. Une installation et une maintenance adéquates permettent de prolonger efficacement la durée de vie de l'armoire et des composants de communication internes.
La qualité de fabrication des boîtiers des modules de communication a une incidence directe sur la stabilité opérationnelle et la durée de vie des systèmes de communication. Du choix des matériaux à la planification des processus, en passant par le contrôle de précision, une gestion professionnelle de l'ensemble du processus est essentielle pour garantir une fiabilité élevée.
PartsMastery est spécialisée dans l'usinage CNC de précision et possède une vaste expérience dans la fabrication de boîtiers pour modules de communication. Nous proposons des services couvrant l'ensemble du processus, de la révision des plans à la production en série en passant par le développement des procédés et la vérification des échantillons. Nous répondons aux exigences spécifiques de nos clients en matière de matériaux, de structures et de niveaux de précision, et fournissons des solutions fiables de composants structurels pour les robots industriels, les équipements d'automatisation et les terminaux intelligents.