



Los módulos de comunicación son el elemento central para la interacción de datos entre robots industriales, sistemas de control automatizados y terminales inteligentes. Integran en su interior chips de comunicación, conjuntos de placas de circuito impreso, conectores de interfaz y unidades de disipación de calor, y deben soportar vibraciones, golpes, la erosión por el polvo, los ciclos térmicos, las interferencias electromagnéticas y el desgaste frecuente por enchufe y desenchufe durante su funcionamiento a largo plazo. Sus carcasas no solo cumplen funciones básicas de protección, sino que también deben equilibrar la estabilidad estructural de la instalación, la eficiencia de la conducción térmica, la precisión en el posicionamiento de las interfaces y la fiabilidad del soporte mecánico.
El mecanizado CNC de precisión utiliza procesos como el fresado, el taladrado, el roscado y el acabado de cavidades, y es compatible con una amplia gama de materiales, entre los que se incluyen las aleaciones de aluminio, el acero inoxidable, las aleaciones de cobre y los plásticos técnicos. Permite alcanzar tolerancias dimensionales estrictas, una precisión exacta en el posicionamiento de los orificios, una planitud controlable e interfaces de montaje uniformes, lo que proporciona soluciones de carcasas a medida para diversos módulos de comunicación, desde la verificación de prototipos hasta la producción en serie.
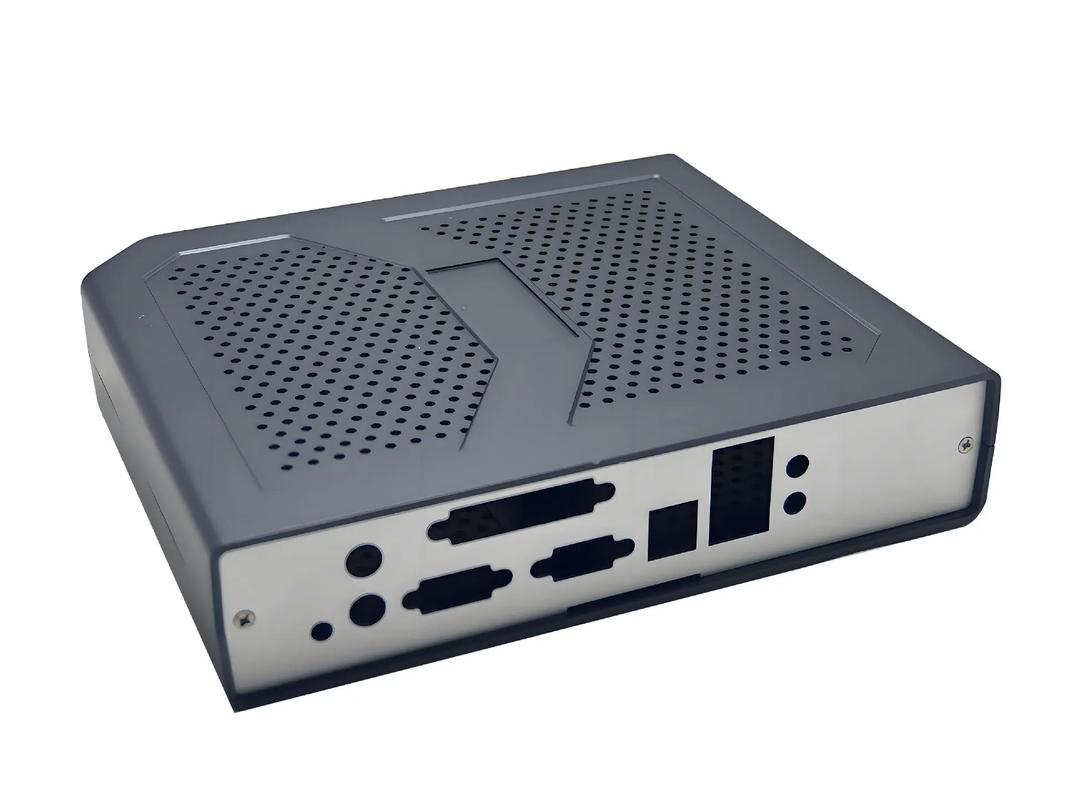
Ventajas técnicas fundamentales del mecanizado CNC
Las carcasas de los módulos de comunicación suelen presentar estructuras de paredes delgadas, cavidades internas, orificios de montaje muy próximos entre sí, aberturas para conectores, ranuras de posicionamiento y elementos de disipación de calor. El mecanizado debe garantizar una doble precisión, tanto en los contornos externos como en las estructuras internas. Un proceso de mecanizado CNC optimizado puede reducir los errores de posicionamiento al minimizar los tiempos de sujeción, garantizar la coherencia posicional entre las superficies de montaje y las aberturas de interfaz, y equilibrar el diseño ligero de la carcasa con la resistencia estructural para diferentes escenarios de aplicación.
1. Moldeado integrado de estructuras complejas
Gracias a los modelos CAD en 3D, el mecanizado CNC permite realizar múltiples elementos —como contornos externos, cavidades internas, superficies escalonadas, ranuras de posicionamiento y pilares de soporte— en una sola configuración, evitando así la pérdida de precisión que supone la unión de múltiples procesos. En el caso de diseños complejos, como interfaces multidireccionales y estructuras de superficies curvas, el mecanizado de 4 y 5 ejes permite reducir aún más los tiempos de sujeción y mejorar la consistencia dimensional global.
2. Control de la deformación en el mecanizado de piezas de pared delgada
En el caso de carcasas de paredes delgadas, como las de aleaciones de aluminio, la optimización del saliente de la herramienta, las cargas de corte y las trayectorias de la herramienta permite controlar eficazmente la deformación durante el mecanizado, garantizar la planitud de las superficies internas de montaje de las placas de circuito impreso y la uniformidad en la altura de los postes de soporte, así como evitar el aflojamiento de las placas de circuito impreso o la desalineación de las interfaces provocados por la deformación de la carcasa.
3. Mecanizado de precisión de detalles finos
Se pueden mecanizar simultáneamente detalles precisos, como biseles, orificios avellanados, orificios roscados y ranuras de sellado, para mejorar la adaptabilidad del montaje y reducir las interferencias entre componentes. En el caso de módulos compactos con patrones de orificios densos, los husillos de alta velocidad, combinados con herramientas de diámetro reducido, permiten alcanzar una precisión en la posición de los orificios y una suavidad de las paredes internas a nivel de micras.
Control estandarizado de la producción en todo el proceso
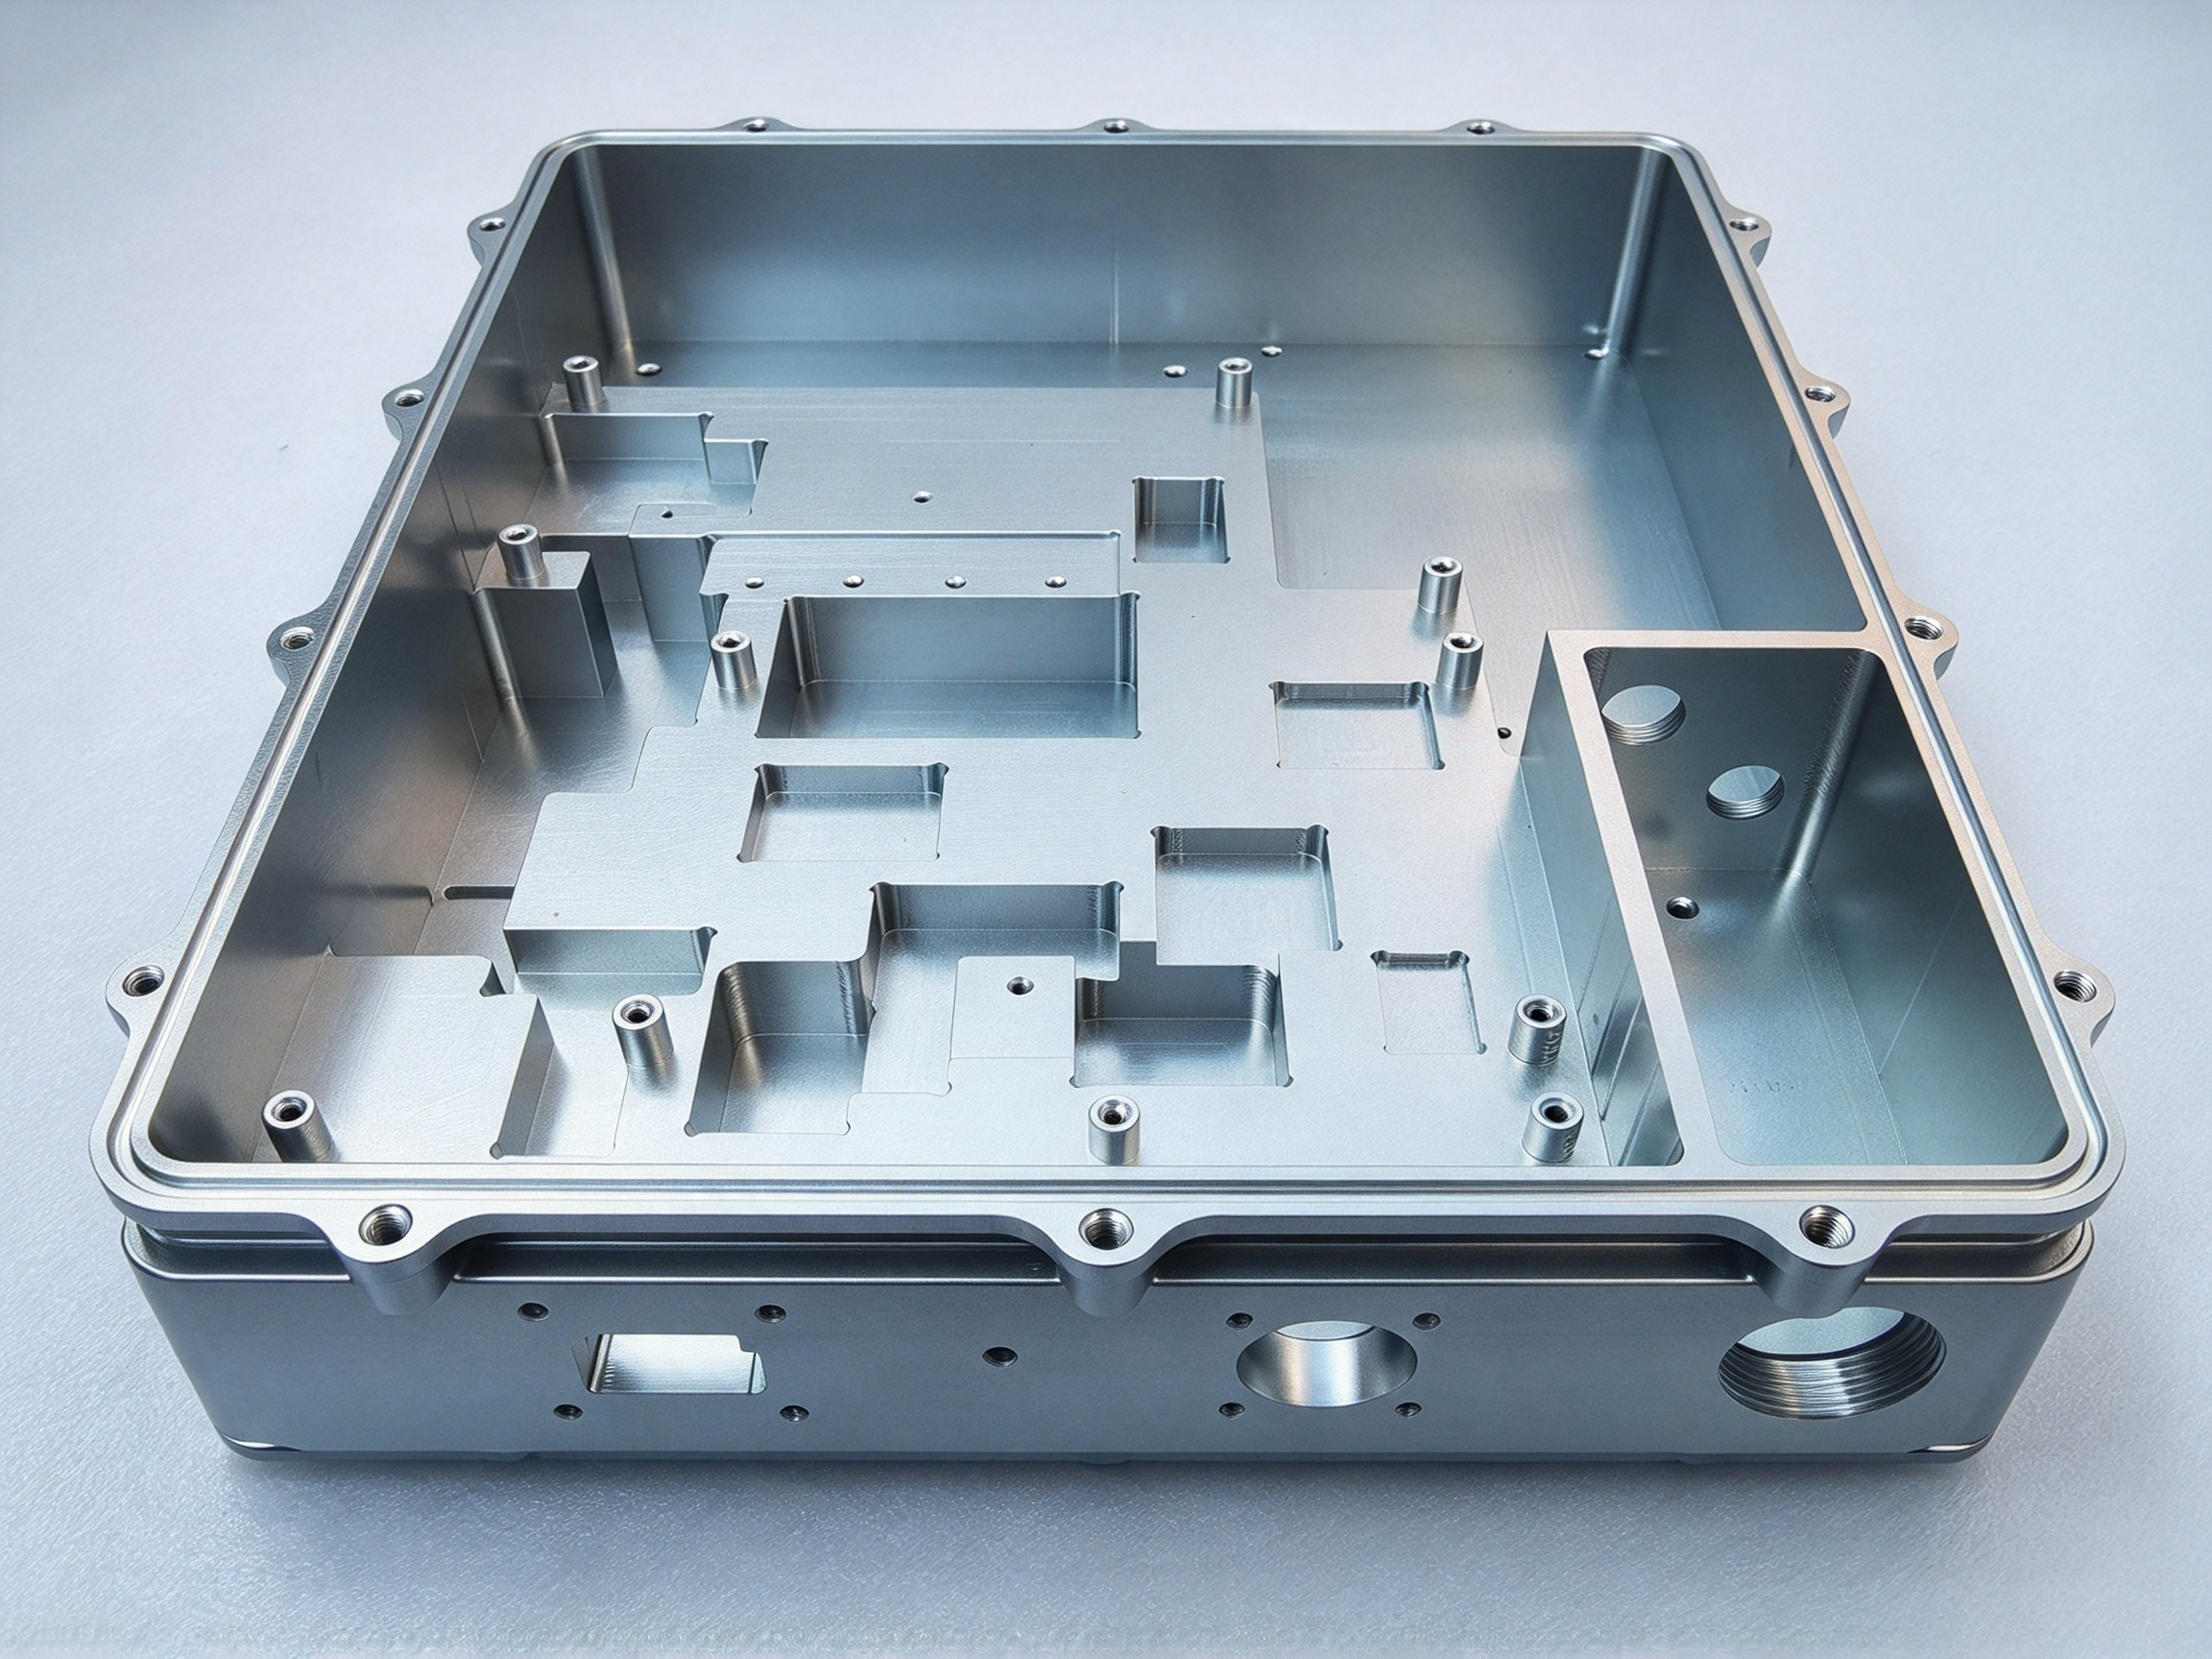
Las carcasas de los módulos de comunicación son componentes estructurales de precisión, por lo que el proceso de producción debe encontrar un equilibrio entre la eficiencia, la estabilidad dimensional y la adaptabilidad en el montaje. Un proceso de producción estandarizado puede reducir de forma eficaz las variaciones entre lotes y garantizar la fiabilidad de las conexiones en condiciones de vibración. Un flujo de producción típico incluye los siguientes pasos:
- Validación de planos y maquetas: Confirme las dimensiones de la carcasa, el espesor de las paredes, las especificaciones de la posición de los orificios, los parámetros de roscado, los puntos de referencia de montaje y los requisitos de tratamiento superficial, e identifique con antelación los puntos de riesgo en el mecanizado.
- Preparación de la pieza en bruto: Seleccionar los materiales en función de su resistencia, peso, conductividad térmica y requisitos medioambientales, y cortar piezas en bruto con las especificaciones correspondientes.
- Mecanizado de superficies de referencia: Mecanizar superficies de referencia de posicionamiento estables para proporcionar una referencia unificada para el posterior mecanizado de cavidades, la posición de los orificios y las superficies de montaje.
- Mecanizado de contornos y cavidades: Realización de contornos externos, cavidades internas, escalones, ranuras y estructuras de soporte mediante fresado CNC.
- Sistema de taladrado y mecanizado de roscas: Mecanizar orificios de montaje, orificios de posicionamiento, aberturas para conectores y orificios roscados, con un control estricto de las tolerancias de diámetro y posición.
- Acabado y desbarbado: Realizar un acabado de precisión en las superficies de acoplamiento clave y eliminar por completo las rebabas para evitar interferencias durante el montaje.
- Tratamiento de superficies: Realizar procesos como el anodizado, el chorro de arena, el recubrimiento, la galvanoplastia y la pasivación según las necesidades.
- Inspección final y embalaje: Realizar el embalaje de protección tras comprobar las dimensiones clave, la precisión de las roscas, la planitud y las tolerancias de posición de los orificios.
Selección de materiales convencionales y adaptación de las prestaciones
Los distintos escenarios de aplicación plantean requisitos muy diferentes en cuanto al peso, la disipación del calor, la resistencia a la corrosión y la resistencia mecánica de las carcasas de los módulos de comunicación. La elección del material debe adaptarse al entorno de trabajo y al diseño estructural.
| Calidad del material | Rendimiento básico | Aplicación típica |
|---|---|---|
| Aleación de aluminio 6061-T6 | Ligero, fácil de mecanizar, con una excelente conductividad térmica | Módulos de comunicación para robots industriales, cajas de comunicación industriales generales |
| Aleación de aluminio 7075-T6 | Alta resistencia, alta resistencia específica, buena resistencia al impacto | Robots móviles de alta resistencia, componentes de comunicación sometidos a fuertes vibraciones |
| Acero inoxidable 304 | Gran resistencia a la corrosión, elevada resistencia estructural y buen apantallamiento electromagnético | Equipos de comunicación en entornos hostiles, como el exterior y la industria química |
| Aleación de cobre | Excelente conductividad térmica y eléctrica, buen rendimiento de apantallamiento electromagnético | Situaciones que requieren una elevada disipación de calor y un blindaje electromagnético resistente |
| Plástico técnico PEEK | Resistencia a las altas temperaturas, aislamiento eléctrico, resistencia a la corrosión química | Módulos de comunicación industrial con requisitos especiales de aislamiento |
En el caso de los robots móviles y los brazos robóticos convencionales, se recomienda utilizar la aleación de aluminio 6061-T6 para lograr un equilibrio entre rendimiento y coste; para aplicaciones con cargas elevadas y altos impactos, se puede optar por la aleación de aluminio 7075-T6 como alternativa de mayor resistencia. Para condiciones de trabajo especiales, como corrosión, altas temperaturas y campos electromagnéticos intensos, se pueden seleccionar, según corresponda, soluciones de acero inoxidable, aleaciones de cobre o plásticos técnicos.
Escenarios de aplicación típicos y requisitos funcionales
La importancia de las cajas para módulos de comunicación va más allá de la protección de los componentes internos. También desempeñan funciones como la fijación de las placas de circuito impreso, la protección de las interfaces, la conducción del calor, la conexión de los equipos y el apoyo al funcionamiento. Las estructuras personalizadas pueden adaptarse a las necesidades de integración de los distintos dispositivos.
1. Ámbitos de aplicación principales
- Robots industriales: Proporciona protección y soporte de montaje para controladores, unidades de comunicación de articulaciones y sistemas de transmisión internos, adaptándose al espacio interior de los brazos robóticos.
- Robots colaborativos: Las cajas compactas de aluminio permiten un diseño ligero y miniaturizado, al tiempo que garantizan la precisión en el posicionamiento de los conectores.
- Robots móviles AGV/AMR: Diseño estructural altamente resistente a las vibraciones, con espacio reservado para la instalación de módulos de comunicación inalámbrica y placas de control.
- Equipos de visión artificial: Las aberturas de precisión y la disposición de los orificios de montaje se adaptan a las cámaras industriales, los controladores de visión y los soportes.
- Líneas de automatización industrial: Proporcionar estabilidad estructural a largo plazo y capacidad de disipación del calor para pasarelas industriales, módulos de comunicación PLC y unidades de adquisición de datos.
2. Requisitos básicos de rendimiento
| Dimensión del rendimiento | Descripción de los requisitos | Implementación estructural |
|---|---|---|
| Protección mecánica | Resistente al polvo, a los golpes y a los daños mecánicos | Diseño con espesor de pared regulable, estructura de cavidad cerrada |
| Disipación del calor | Disipar el calor generado por el funcionamiento interno del chip | Superficies de disipación de calor mecanizadas, ranuras y zonas de contacto térmico |
| Montaje de placas de circuito impreso | Evitar el desplazamiento y el aflojamiento de la placa de circuito impreso | Diseño de los postes de soporte, las ranuras de posicionamiento y los peldaños de montaje |
| Resistencia a las vibraciones | Resistir las vibraciones y los golpes provocados por el movimiento de los equipos | Espesor de pared optimizado, nervaduras de refuerzo y estructuras de montaje reforzadas |
| Compatibilidad electromagnética | Reducir las interferencias electromagnéticas y las fugas | Protección de las zonas de contacto y de las estructuras de conexión conductoras |
Mecanizado a medida y control de calidad dimensional completo
Dada la diversidad de configuraciones de los equipos industriales, las dimensiones, la ubicación de las interfaces, los métodos de montaje y la disposición interna de los módulos de comunicación varían considerablemente. Las cajas estándar difícilmente pueden satisfacer plenamente todos los requisitos. El mecanizado CNC a medida permite desarrollar soluciones exclusivas basadas en modelos 3D, planos técnicos o muestras físicas del cliente, con un ajuste flexible de los materiales, el espesor de las paredes, la ubicación de los orificios, el tratamiento superficial y el volumen de producción.
Permite la producción de prototipos en lotes reducidos para la verificación del montaje y, posteriormente, pasa a una producción en serie estable tras una optimización iterativa, lo que se adapta perfectamente a las necesidades de todo el ciclo de vida de los módulos de comunicación para robots, desde la I+D hasta la comercialización.
Medidas clave de control para mejorar la precisión
- Sistemas de referencia de mecanizado unificados: las superficies clave de montaje, las superficies de interfaz y las estructuras de posicionamiento comparten el mismo sistema de referencia para reducir los errores de conversión de referencias.
- Soluciones de sujeción optimizadas: método de sujeción uniforme para carcasas de aluminio de paredes delgadas, con el fin de reducir la deformación durante el mecanizado y la recuperación elástica.
- Selección de herramientas adecuadas: Selecciona fresas, brocas y machos específicos en función de la dureza del material, la profundidad de la cavidad y la geometría de la pieza.
- Control de los parámetros de corte: Ajusta la velocidad del husillo, la velocidad de avance y la profundidad de corte para reducir las vibraciones y evitar una fuerza de corte excesiva.
- Procesos de desbaste y acabado independientes: el desbaste elimina material rápidamente, mientras que el acabado permite un control preciso de las características clave.
- Control de las mediciones durante el proceso: Verificar las dimensiones clave mediante calibres, micrómetros, instrumentos de medición ópticos y máquinas de medición por coordenadas.
- Gestión de la vida útil de las herramientas: Establecer un mecanismo de alerta de desgaste de las herramientas para evitar el deterioro progresivo de la apertura, la calidad de la superficie y la precisión dimensional.
- Pruebas de verificación del montaje: Los prototipos se montan a modo de prueba con placas de circuito impreso, conectores y elementos de fijación para identificar de antemano los riesgos relacionados con el montaje.
Tratamiento de superficies y optimización de la explotación y el mantenimiento
Tras el mecanizado CNC, el tratamiento superficial puede mejorar aún más la resistencia a la corrosión, la resistencia al desgaste, la textura de la superficie y las prestaciones eléctricas de la carcasa. Entre los tratamientos habituales para las carcasas de aluminio se incluyen el anodizado, el anodizado con chorro de arena y los procesos de pulverización, mientras que las carcasas de acero inoxidable suelen someterse a pasivación, cepillado y otros métodos de tratamiento.
En los diseños que requieran blindaje electromagnético, se deberán reservar las zonas de contacto conductoras antes del tratamiento superficial, con el fin de evitar que los recubrimientos aislantes dañen la continuidad eléctrica de las superficies de blindaje.
En el funcionamiento y mantenimiento diarios, los conectores deben protegerse de los impactos laterales, y debe comprobarse periódicamente el apriete de los tornillos de fijación, los soportes y las salidas de cables. En el caso de las cajas con ranuras de disipación de calor, debe limpiarse periódicamente el polvo acumulado para garantizar la eficiencia de la disipación de calor. Una instalación y un mantenimiento adecuados pueden prolongar eficazmente la vida útil de la caja y de los componentes de comunicación internos.
La calidad de fabricación de las carcasas de los módulos de comunicación influye directamente en la estabilidad operativa y en el ciclo de vida de los equipos de los sistemas de comunicación. Desde la selección de materiales y la planificación de procesos hasta el control de precisión, una gestión profesional de todo el proceso es fundamental para alcanzar un alto nivel de fiabilidad.
PartsMastery se especializa en el mecanizado CNC de precisión y cuenta con una amplia experiencia en la fabricación de carcasas para módulos de comunicación. Ofrecemos servicios que abarcan todo el proceso, desde la revisión de planos, el desarrollo de procesos y la verificación de muestras hasta la producción en serie; atendemos requisitos personalizados en cuanto a materiales, estructuras y grados de precisión, y proporcionamos soluciones fiables de componentes estructurales para robots industriales, equipos de automatización y terminales inteligentes.