



Kommunikationsmodule sind die zentrale Schnittstelle für den Datenaustausch zwischen Industrierobotern, automatisierten Steuerungssystemen und intelligenten Endgeräten. Sie integrieren Kommunikationschips, Leiterplattenbaugruppen, Schnittstellenstecker und Wärmeableitungseinheiten und müssen im Langzeitbetrieb Vibrationen, Stößen, Staubbelastung, Temperaturwechseln, elektromagnetischen Störungen sowie dem Verschleiß durch häufiges Ein- und Ausstecken standhalten. Ihre Gehäuse erfüllen nicht nur grundlegende Schutzfunktionen, sondern müssen auch ein Gleichgewicht zwischen der strukturellen Stabilität der Installation, der Wärmeableitungseffizienz, der Positionierungsgenauigkeit der Schnittstellen und der Zuverlässigkeit der mechanischen Befestigung gewährleisten.
Die Präzisions-CNC-Bearbeitung umfasst Verfahren wie Fräsen, Bohren, Gewindeschneiden und die Endbearbeitung von Hohlräumen und eignet sich für eine Vielzahl von Werkstoffen, darunter Aluminiumlegierungen, Edelstahl, Kupferlegierungen und technische Kunststoffe. Sie ermöglicht strenge Maßtoleranzen, eine hohe Positioniergenauigkeit der Bohrungen, eine kontrollierbare Ebenheit und einheitliche Montageflächen und bietet maßgeschneiderte Gehäuselösungen für verschiedene Kommunikationsmodule – von der Prototypenprüfung bis zur Serienfertigung.
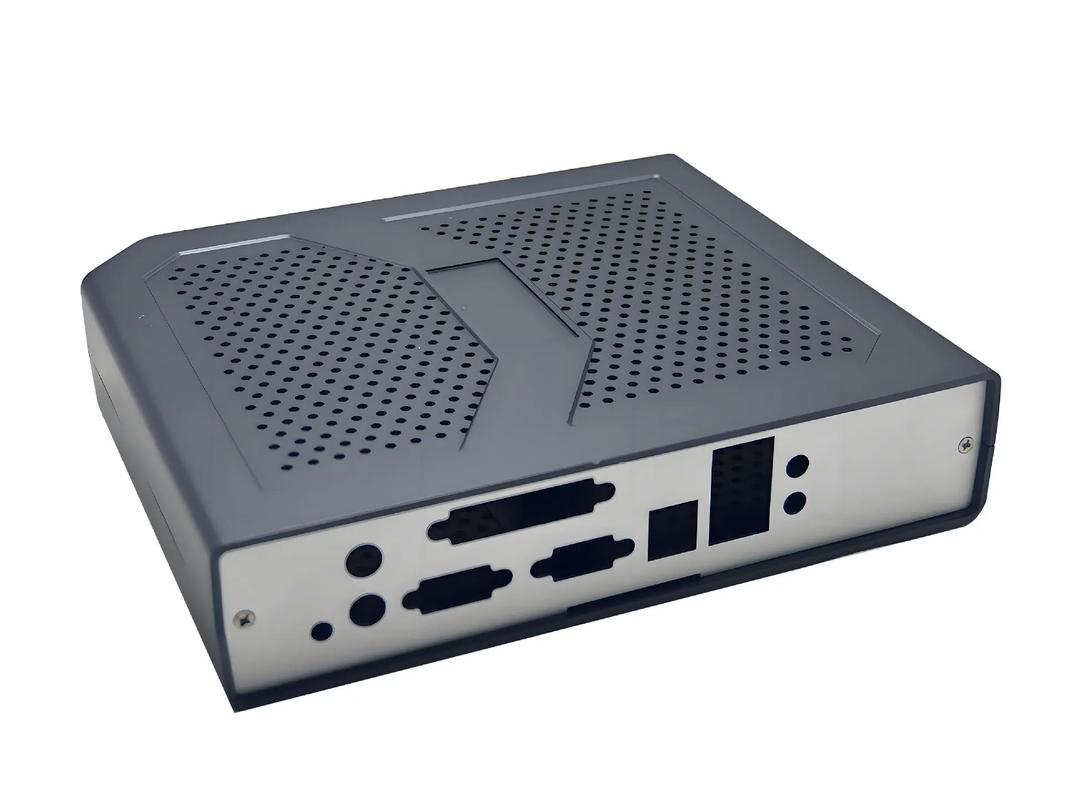
Wesentliche technische Vorteile der CNC-Bearbeitung
Gehäuse für Kommunikationsmodule zeichnen sich in der Regel durch dünnwandige Strukturen, Innenhohlräume, dicht angeordnete Befestigungslöcher, Anschlussöffnungen, Positionierungsschlitze und Maßnahmen zur Wärmeableitung aus. Bei der Bearbeitung muss sowohl die Präzision der Außenkonturen als auch der inneren Strukturen gewährleistet sein. Ein optimierter CNC-Bearbeitungsprozess kann Positionierungsfehler durch die Minimierung der Spannzeiten reduzieren, die Positionskonsistenz zwischen Befestigungsflächen und Schnittstellenöffnungen gewährleisten und ein Gleichgewicht zwischen der Leichtbauweise des Gehäuses und der strukturellen Festigkeit für verschiedene Anwendungsszenarien herstellen.
1. Integriertes Formen komplexer Strukturen
Auf der Grundlage von 3D-CAD-Modellen können bei der CNC-Bearbeitung mehrere Merkmale – darunter Außenkonturen, Innenhohlräume, Stufenflächen, Positionierungsnuten und Stützsäulen – in einer einzigen Aufspannung gefertigt werden, wodurch Genauigkeitsverluste durch das Zusammenfügen mehrerer Bearbeitungsschritte vermieden werden. Bei komplexen Konstruktionen wie in mehrere Richtungen verlaufenden Schnittstellen und gekrümmten Oberflächenstrukturen kann die 4-Achs-/5-Achs-Bearbeitung die Spannzeiten weiter verkürzen und die dreidimensionale Konsistenz verbessern.
2. Verformungskontrolle bei der Bearbeitung dünnwandiger Werkstücke
Bei dünnwandigen Gehäusen, wie beispielsweise aus Aluminiumlegierungen, lassen sich durch die Optimierung des Werkzeugüberhangs, der Schnittkräfte und der Werkzeugwege Verformungen während der Bearbeitung wirksam kontrollieren, die Ebenheit der inneren Leiterplatten-Montageflächen sowie die gleichbleibende Höhe der Stützsäulen sicherstellen und ein Lösen der Leiterplatte oder eine Fehlausrichtung der Schnittstelle aufgrund von Gehäuseverformungen vermeiden.
3. Präzisionsbearbeitung feiner Strukturen
Feine Merkmale wie Fasen, Senkbohrungen, Gewindebohrungen und Dichtungsnuten können gleichzeitig bearbeitet werden, um die Montierbarkeit zu verbessern und Bauteileinterferenzen zu reduzieren. Bei kompakten Modulen mit dichten Lochmustern lassen sich mit Hochgeschwindigkeitsspindeln in Kombination mit Werkzeugen mit kleinem Durchmesser eine Lochpositionsgenauigkeit im Mikrometerbereich sowie eine hohe Glätte der Innenwände erzielen.
Standardisierte Produktionssteuerung über den gesamten Prozess hinweg
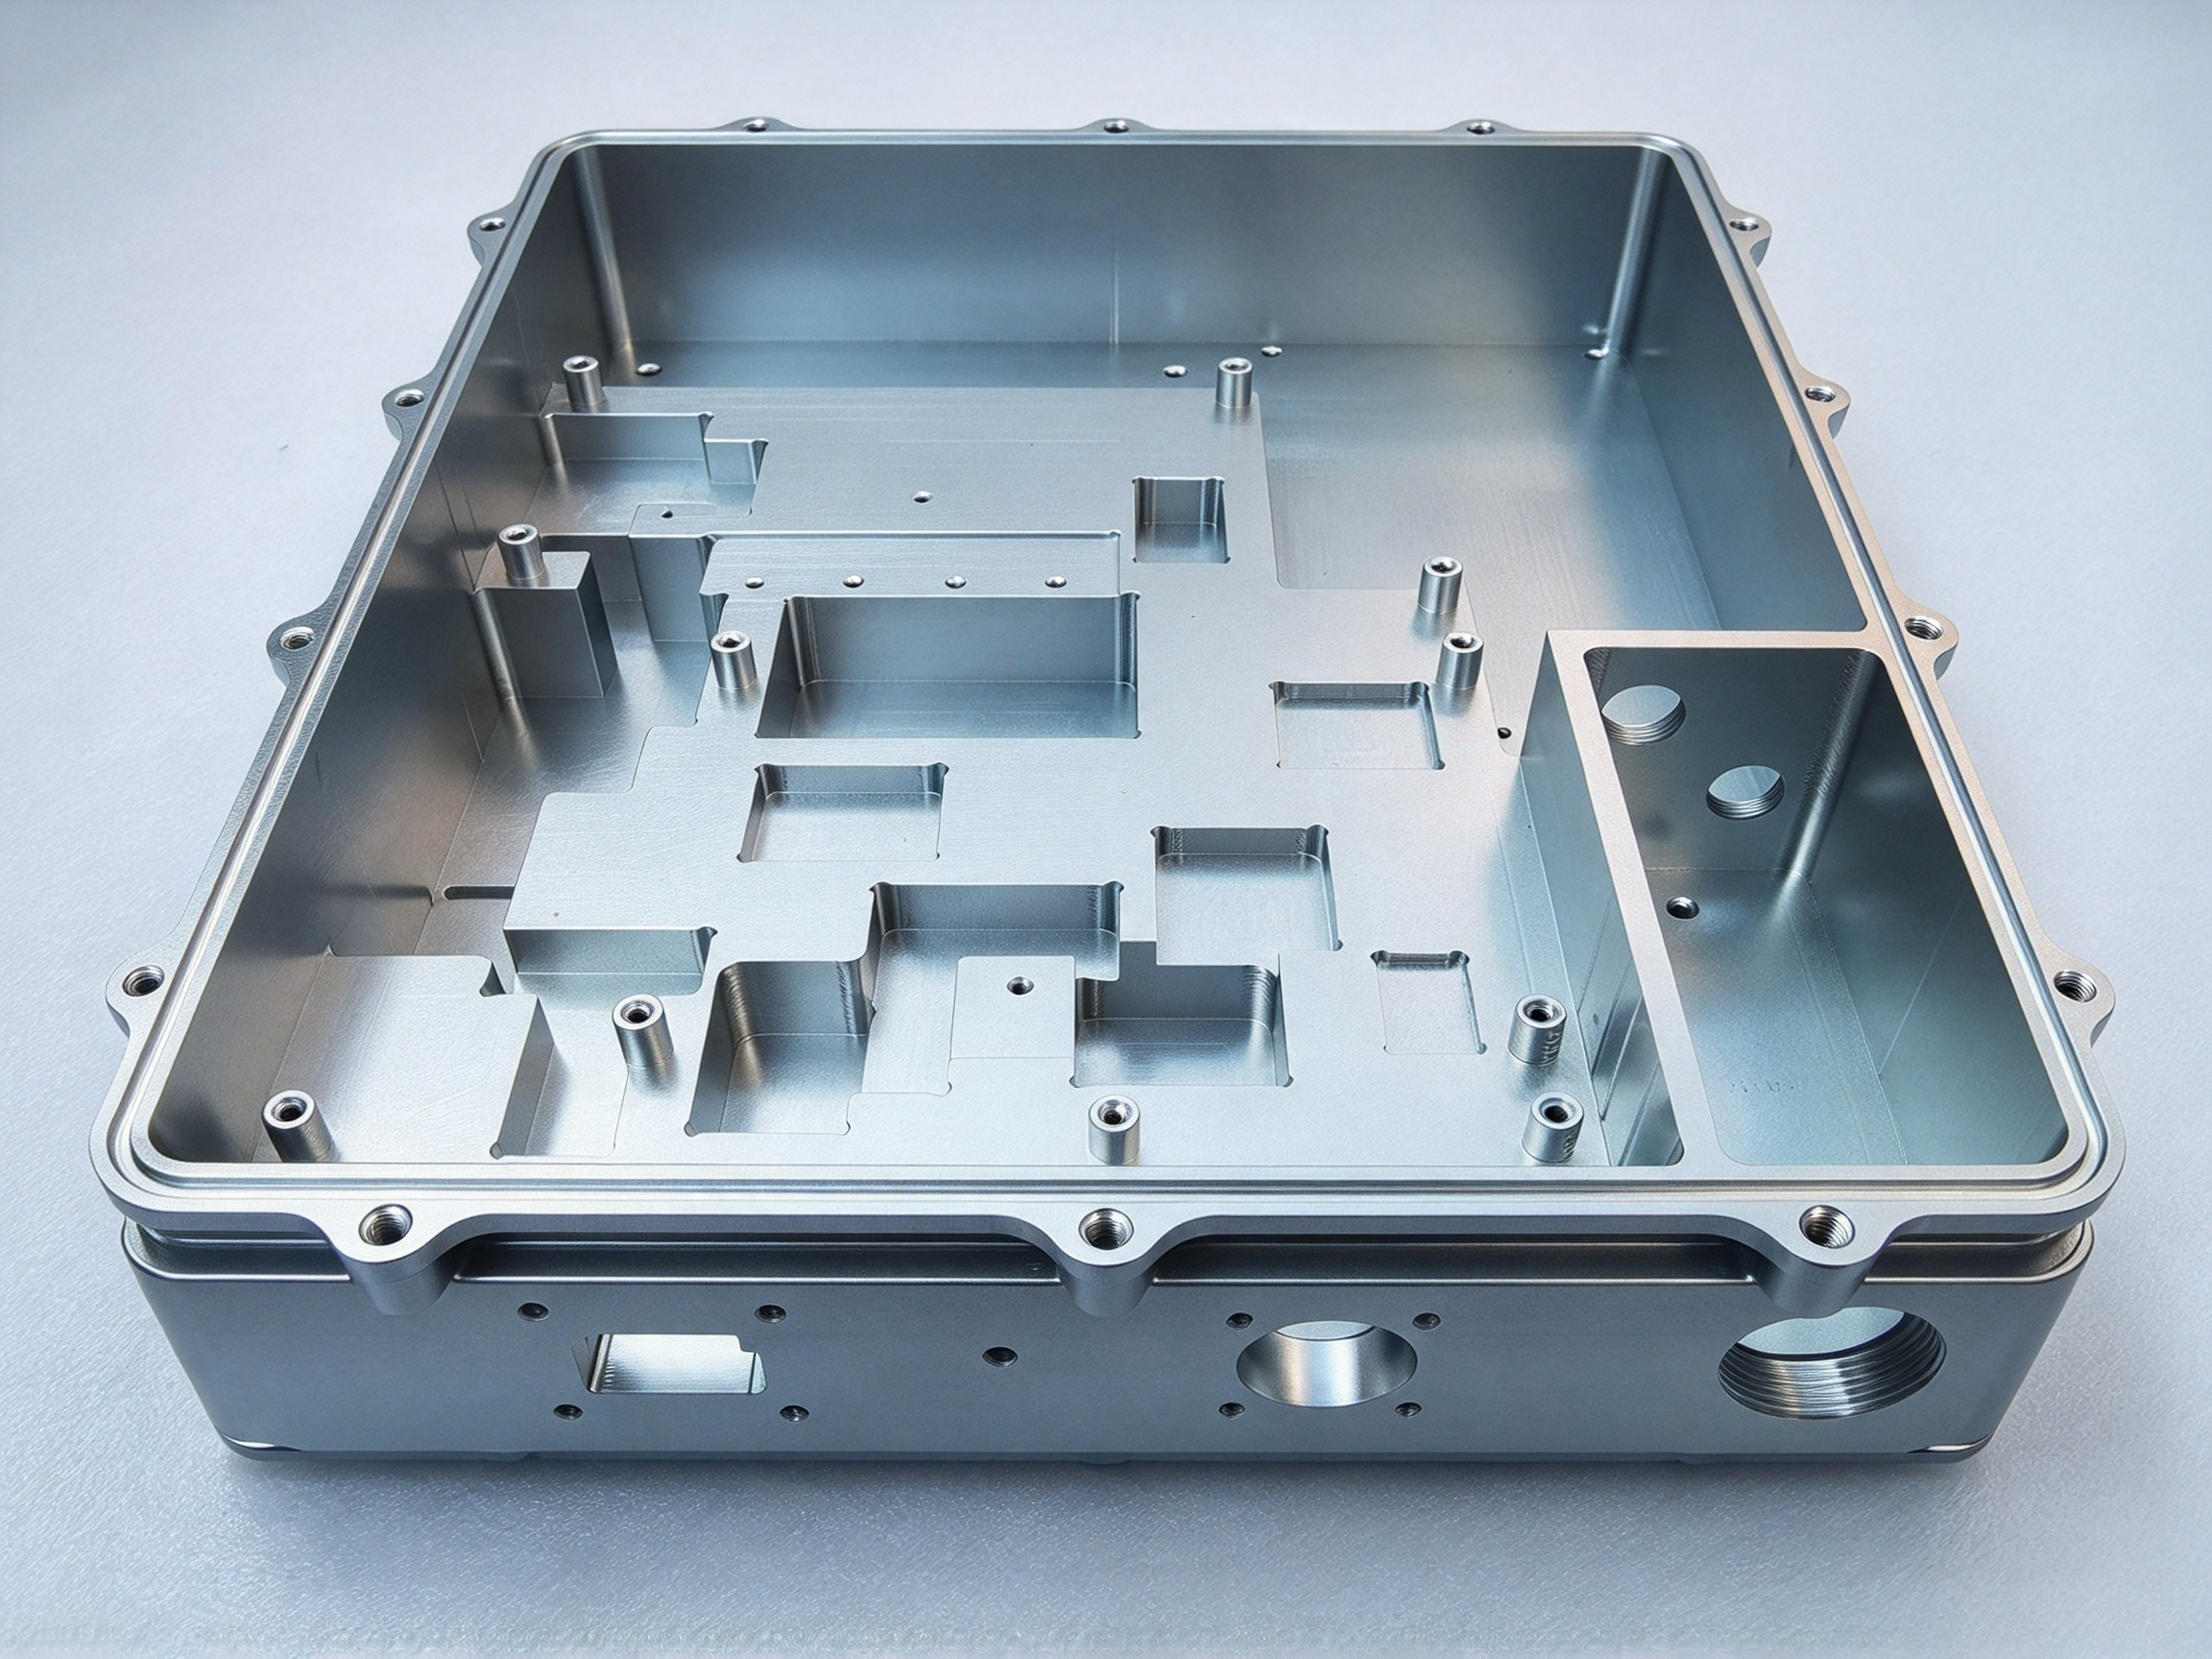
Gehäuse für Kommunikationsmodule sind Präzisionsbauteile, weshalb beim Fertigungsprozess ein Gleichgewicht zwischen Effizienz, Maßhaltigkeit und Montagefreundlichkeit hergestellt werden muss. Ein standardisierter Fertigungsprozess kann Schwankungen zwischen den einzelnen Chargen wirksam reduzieren und die Zuverlässigkeit der Verbindungen unter Vibrationsbedingungen gewährleisten. Ein typischer Fertigungsablauf umfasst die folgenden Schritte:
- Zeichnungs- und Modellvalidierung: Überprüfen Sie die Abmessungen des Gehäuses, die Wandstärke, die Vorgaben zur Bohrungsposition, die Gewindeparameter, die Bezugspunkte für die Montage und die Anforderungen an die Oberflächenbehandlung und ermitteln Sie im Voraus mögliche Risikopunkte bei der Bearbeitung.
- Vorbereitung des Rohlings: Wählen Sie die Werkstoffe entsprechend ihrer Festigkeit, ihres Gewichts, ihrer Wärmeleitfähigkeit und der Umgebungsanforderungen aus und schneiden Sie Rohlinge mit den entsprechenden Abmessungen zu.
- Bearbeitung von Bezugsebenen: Bearbeiten Sie stabile Positionierbezugsebenen, um eine einheitliche Referenz für die anschließende Bearbeitung von Kavitäten, Bohrungspositionen und Befestigungsflächen zu schaffen.
- Kontur- und Hohlraumbearbeitung: Fertigung von Außenkonturen, Innenhohlräumen, Stufen, Nuten und Stützstrukturen mittels CNC-Fräsen.
- Bohrungssystem und Gewindebearbeitung: Bearbeiten Sie Befestigungslöcher, Positionierungslöcher, Anschlussöffnungen und Gewindebohrungen unter strenger Einhaltung der Toleranzen hinsichtlich Durchmesser und Position.
- Endbearbeitung und Entgraten: Führen Sie eine Präzisionsbearbeitung an den wichtigsten Passflächen durch und entfernen Sie Grate vollständig, um Montageprobleme zu vermeiden.
- Oberflächenbehandlung: Führen Sie Prozesse wie Eloxieren, Sandstrahlen, Beschichten, Galvanisieren und Passivieren entsprechend den Anforderungen durch.
- Endkontrolle und Verpackung: Führen Sie die Schutzverpackung durch, nachdem Sie die wichtigsten Maße, die Gewindegenauigkeit, die Ebenheit und die Toleranzen der Lochpositionen überprüft haben.
Materialauswahl und Leistungsanpassung im Mainstream-Bereich
Unterschiedliche Anwendungsszenarien stellen sehr unterschiedliche Anforderungen an das Gewicht, die Wärmeableitung, die Korrosionsbeständigkeit und die mechanische Festigkeit der Gehäuse von Kommunikationsmodulen. Die Materialauswahl muss auf die Betriebsumgebung und die konstruktive Auslegung abgestimmt sein.
| Werkstoffgüte | Kernleistung | Typische Anwendung |
|---|---|---|
| Aluminiumlegierung 6061-T6 | Leicht, gut bearbeitbar, hervorragende Wärmeleitfähigkeit | Kommunikationsmodule für Industrieroboter, allgemeine industrielle Kommunikationsboxen |
| Aluminiumlegierung 7075-T6 | Hohe Festigkeit, hohe spezifische Festigkeit, gute Schlagzähigkeit | Hochleistungsfähige mobile Roboter, Kommunikationskomponenten für Umgebungen mit starken Vibrationen |
| Edelstahl 304 | Hohe Korrosionsbeständigkeit, hohe Festigkeit, gute elektromagnetische Abschirmung | Kommunikationsgeräte für raue Umgebungen wie den Außenbereich und die chemische Industrie |
| Kupferlegierung | Hervorragende thermische und elektrische Leitfähigkeit, gute elektromagnetische Abschirmwirkung | Anwendungen mit hoher Wärmeableitung und starker elektromagnetischer Abschirmung |
| PEEK-Technikkunststoff | Hohe Temperaturbeständigkeit, elektrische Isolierung, chemische Korrosionsbeständigkeit | Industrielle Kommunikationsmodule mit besonderen Anforderungen an die Isolierung |
Für herkömmliche Anwendungen mit mobilen Robotern und Roboterarmen wird die Aluminiumlegierung 6061-T6 bevorzugt, um ein ausgewogenes Verhältnis zwischen Leistung und Kosten zu gewährleisten; für Anwendungen mit hoher Belastung und starken Stößen kann die Aluminiumlegierung 7075-T6 als Upgrade verwendet werden. Für besondere Betriebsbedingungen wie Korrosion, hohe Temperaturen und starke elektromagnetische Felder können entsprechend Lösungen aus Edelstahl, Kupferlegierungen oder technischen Kunststoffen gewählt werden.
Typische Anwendungsszenarien und funktionale Anforderungen
Der Nutzen von Gehäusen für Kommunikationsmodule geht über den Schutz der internen Komponenten hinaus. Sie übernehmen zudem Funktionen wie die Befestigung von Leiterplatten, den Schutz der Schnittstellen, die Wärmeableitung, den Anschluss von Geräten und die Unterstützung des Betriebs. Maßgeschneiderte Konstruktionen lassen sich an die Integrationsanforderungen verschiedener Geräte anpassen.
1. Zentrale Anwendungsbereiche
- Industrieroboter: Schutz und Befestigungsunterstützung für Steuerungen, Gelenkkommunikationseinheiten und interne Übertragungssysteme bieten, angepasst an den Innenraum von Roboterarmen.
- Kollaborative Roboter: Kompakte Aluminiumgehäuse ermöglichen eine leichte und miniaturisierte Bauweise und gewährleisten gleichzeitig die Positionierungsgenauigkeit der Steckverbinder.
- AGV/AMR-Mobilroboter: Hochgradig vibrationsbeständige Konstruktion mit vorsehenem Einbauraum für Funkmodule und Steuerplatinen.
- Bildverarbeitungsgeräte: Präzise Aussparungen und Befestigungslochpositionen sind auf Industriekameras, Bildverarbeitungssteuerungen und Halterungen abgestimmt.
- Industrielle Automatisierungsanlagen: Gewährleistung langfristiger struktureller Stabilität und Wärmeableitungsfähigkeit für industrielle Gateways, SPS-Kommunikationsmodule und Datenerfassungsgeräte.
2. Wesentliche Leistungsanforderungen
| Leistungsdimension | Anforderungsbeschreibung | Strukturelle Umsetzung |
|---|---|---|
| Mechanischer Schutz | Beständig gegen Staub, Stöße und mechanische Beschädigungen | Steuerbare Wanddicke, geschlossene Hohlraumstruktur |
| Wärmeableitung | Leitung der internen Betriebswärme des Chips abführen | Bearbeitete Wärmeableitflächen, Nuten und thermische Kontaktflächen |
| Leiterplattenmontage | Verhindern Sie ein Verrutschen und Lösen der Leiterplatte | Konstruktion von Stützpfosten, Positionierungsschlitzen und Befestigungsstufen |
| Vibrationsfestigkeit | Beständig gegen Vibrationen und Stöße durch die Bewegung der Geräte | Optimierte Wandstärke, Verstärkungsrippen und verstärkte Befestigungskonstruktionen |
| EMV-Verträglichkeit | Elektromagnetische Störungen und Ableitung reduzieren | Abschirmung von Kontaktflächen und leitfähigen Verbindungsstrukturen |
Maßgeschneiderte Bearbeitung und umfassende Qualitätskontrolle
Aufgrund der vielfältigen Konfigurationen von Industrieanlagen variieren die Abmessungen, Schnittstellenpositionen, Befestigungsarten und internen Anordnungen von Kommunikationsmodulen erheblich. Standardgehäuse können kaum alle Anforderungen vollständig erfüllen. Durch maßgeschneiderte CNC-Bearbeitung lassen sich exklusive Lösungen auf der Grundlage von 3D-Modellen, technischen Zeichnungen oder physischen Mustern des Kunden entwickeln, wobei Materialien, Wandstärken, Lochpositionen, Oberflächenbehandlungen und Produktionsmengen flexibel angepasst werden können.
Es unterstützt die Prototypenfertigung in kleinen Losgrößen zur Montageüberprüfung und geht nach iterativer Optimierung in eine stabile Serienproduktion über, wodurch es den Anforderungen des gesamten Lebenszyklus von Roboterkommunikationsmodulen – von der Forschung und Entwicklung bis zur Markteinführung – perfekt gerecht wird.
Wichtige Kontrollmaßnahmen zur Verbesserung der Genauigkeit
- Einheitliche Bezugspunkte für die Bearbeitung: Befestigungsflächen für Schlüssel, Schnittstellenflächen und Positionierstrukturen basieren auf demselben Bezugspunkt, um Fehler bei der Bezugspunktumrechnung zu reduzieren.
- Optimierte Spannlösungen: Einheitliches Spannverfahren für dünnwandige Aluminiumgehäuse zur Reduzierung von Bearbeitungsverformungen und Rückfederung.
- Auswahl geeigneter Werkzeuge: Wählen Sie spezielle Fräser, Bohrer und Gewindebohrer entsprechend der Materialhärte, der Kavitätentiefe und der Geometrie der Merkmale aus.
- Steuerung der Schnittparameter: Passen Sie Spindeldrehzahl, Vorschubgeschwindigkeit und Schnitttiefe an, um Schnittvibrationen und übermäßige Schnittkräfte zu unterdrücken.
- Getrennte Schrupp- und Schlichtbearbeitung: Beim Schruppen wird Material schnell abgetragen, während beim Schlichten eine präzise Bearbeitung der wichtigsten Merkmale erreicht wird.
- Überwachung der Messungen während des Fertigungsprozesses: Überprüfung der wichtigsten Maße mit Messschiebern, Mikrometern, optischen Messgeräten und Koordinatenmessgeräten.
- Werkzeugstandzeitmanagement: Einrichtung eines Warnsystems für Werkzeugverschleiß, um eine allmähliche Verschlechterung der Öffnung, der Oberflächenqualität und der Maßgenauigkeit zu vermeiden.
- Prüfung der Montage: Prototypen werden probeweise mit Leiterplatten, Steckverbindern und Befestigungselementen zusammengebaut, um mögliche Risiken bei der Montage im Voraus zu erkennen.
Oberflächenbehandlung sowie Optimierung von Betrieb und Wartung
Nach der CNC-Bearbeitung kann eine Oberflächenbehandlung die Korrosionsbeständigkeit, die Verschleißfestigkeit, die Oberflächenbeschaffenheit und die elektrischen Eigenschaften des Gehäuses weiter verbessern. Zu den gängigen Verfahren für Aluminiumgehäuse zählen Eloxieren, sandgestrahltes Eloxieren und Beschichtungsverfahren, während bei Edelstahlgehäusen meist Passivierung, Bürsten und andere Behandlungsmethoden zum Einsatz kommen.
Bei Konstruktionen, die Anforderungen an die elektromagnetische Abschirmung erfüllen müssen, sind vor der Oberflächenbehandlung leitfähige Kontaktflächen freizuhalten, um zu verhindern, dass isolierende Beschichtungen die elektrische Durchgängigkeit der Abschirmflächen beeinträchtigen.
Im täglichen Betrieb und bei der Wartung sollten die Steckverbinder vor seitlichen Stößen geschützt werden, und der Festigkeitszustand der Befestigungsschrauben, Halterungen und Kabelausgänge sollte regelmäßig überprüft werden. Bei Gehäusen mit Wärmeableitungsrillen sollten Staubablagerungen regelmäßig entfernt werden, um eine effiziente Wärmeableitung zu gewährleisten. Eine ordnungsgemäße Installation und Wartung kann die Lebensdauer des Gehäuses und der darin enthaltenen Kommunikationskomponenten wirksam verlängern.
Die Fertigungsqualität von Gehäusen für Kommunikationsmodule wirkt sich unmittelbar auf die Betriebsstabilität und die Lebensdauer von Kommunikationssystemen aus. Von der Materialauswahl über die Prozessplanung bis hin zur Präzisionssteuerung ist ein professionelles Management über den gesamten Prozess hinweg der Schlüssel zur Erreichung einer hohen Zuverlässigkeit.
PartsMastery ist auf die präzise CNC-Bearbeitung spezialisiert und verfügt über umfangreiche Erfahrung in der Fertigung von Gehäusen für Kommunikationsmodule. Wir bieten Dienstleistungen über den gesamten Prozess hinweg an – von der Zeichnungsprüfung über die Prozessentwicklung und Musterprüfung bis hin zur Serienfertigung –, unterstützen kundenspezifische Anforderungen hinsichtlich verschiedener Materialien, Strukturen und Genauigkeitsklassen und liefern zuverlässige Lösungen für Strukturkomponenten für Industrieroboter, Automatisierungsanlagen und intelligente Endgeräte.