



Cuando llega a tu mesa el plano de una pieza de plástico, la primera pregunta que se hacen los ingenieros rara vez es si la geometría se puede moldear, sino si el material será fácil de procesar. La respuesta está en las propiedades del material: ventana de procesamiento: cuánto pueden variar los parámetros del proceso antes de que la pieza empiece a presentar defectos. Un margen amplio permite tolerar las variaciones de temperatura; un margen estrecho hace que las variaciones normales de la máquina se traduzcan en series de pruebas adicionales y retrasos en el calendario.
Por eso, disponer de valores de referencia fiables sobre la temperatura es el primer paso en la revisión del diseño y la planificación del proceso. A continuación se ofrece una referencia resumida de los plásticos más utilizados y sus rangos de temperatura recomendados.
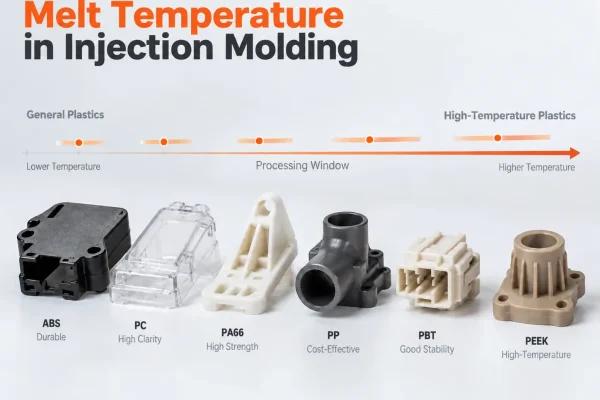
1. Tabla de temperaturas de fusión de los plásticos de uso común
La “temperatura de fusión” que figura en la tabla siguiente se refiere a la temperatura real del plástico fundido en la boquilla, y no el valor de consigna que se muestra en el controlador de la máquina de moldeo por inyección. Estos dos valores difieren por razones físicas que se explican más adelante en este artículo.
Una ventana de procesamiento es un concepto a nivel del sistema. Además de la temperatura, abarca la presión de inyección, la velocidad de inyección, el tiempo de mantenimiento y la fase de enfriamiento. Esta tabla se centra exclusivamente en la dimensión de la temperatura para ayudarte a evaluar rápidamente el margen de tolerancia de un material.
| Material | Temperatura de fusión (°C) | Temperatura del molde (°C) |
|---|---|---|
| ABS | 200–260 | 40–80 |
| HDPE | 200–280 | 20–60 |
| HIPS | 180–260 | 20–60 |
| PA6 (nailon 6) | 230–280 | 60–100 |
| PA66 (nailon 66) | 260–300 | 60–100 |
| PBT | 240–270 | 60–100 |
| PC | 280–320 | 80–120 |
| PC-ABS | 240–280 | 60–90 |
| PMMA (acrílico) | 210–250 | 50–80 |
| POM (Acetal) | 190–230 | 60–120 |
| PP | 200–280 | 20–80 |
| TPE / TPU (elastómeros) | 180–230 | 20–50 |
2. Plásticos técnicos resistentes a altas temperaturas
Los polímeros de ingeniería de alto rendimiento operan en un rango de temperaturas totalmente distinto, y sus márgenes de procesamiento suelen ser más estrechos. Tomemos como ejemplo el PEEK: su temperatura de fusión suele superar los 350 °C, y el molde también debe mantenerse a temperaturas elevadas. Las máquinas de moldeo por inyección estándar a menudo no pueden hacer frente a estos requisitos.
| Material | Temperatura de fusión (°C) | Temperatura del molde (°C) |
|---|---|---|
| PPS (sulfuro de polifenileno) | 300–340 | 120–160 |
| PEEK | 350–400 | 150–200 |
| LCP (polímero de cristal líquido) | 280–340 | 80–120 |
Al utilizar cualquiera de las dos tablas anteriores, hay que tener en cuenta dos advertencias importantes:
- Estos son los rangos típicos publicados para esta familia de materiales. La guía de procesamiento del proveedor de resina para su tipo específico de resina es la referencia definitiva, sobre todo en el caso de los tipos con relleno y modificados, en los que el margen suele reducirse aún más.
- El alcance es un límite, no un objetivo. El punto concreto en el que se trabaje dentro de ese rango dependerá del espesor de la pared, la longitud del flujo y los requisitos de acabado superficial.
Si tu material no aparece en la lista, utiliza el material más similar de la misma familia como punto de partida para la referencia, pero compruébalo siempre con la ficha técnica del proveedor. Nunca apliques los valores directamente.
3. Temperatura de fusión frente a temperatura del molde: dos controles distintos
Cada tabla tiene dos columnas de temperatura, y cada una cumple una función totalmente diferente. No son intercambiables.
¿En qué consiste el control de la temperatura de fusión? Determina la viscosidad del polímero fundido, lo que influye directamente en la capacidad del plástico para rellenar paredes delgadas y detalles finos antes de solidificarse. Una viscosidad demasiado alta provoca inyecciones incompletas y marcas de flujo; una viscosidad demasiado baja puede dar lugar a rebabas y a la degradación del material.
¿En qué consiste el control de la temperatura del molde? Determina la velocidad de enfriamiento, lo que a su vez influye en el brillo de la superficie, la tensión residual interna y la estabilidad dimensional. Las temperaturas más altas del molde mejoran la calidad de la superficie, pero alargan la duración del ciclo; las temperaturas más bajas del molde aceleran la producción, pero aumentan la tensión interna.
¿Dónde se encuentra cada uno? La temperatura de fusión se consigue mediante el calentamiento de las zonas del cilindro, la velocidad de rotación del husillo y la contrapresión. La temperatura del molde se controla mediante un regulador de temperatura del molde y los circuitos de refrigeración y calentamiento situados en el interior del molde.
El error más habitual en la planta de producción es considerar la temperatura del molde como si fuera la temperatura de fusión, y luego preguntarse por qué las cifras parecen tan bajas. Ambos parámetros se condicionan mutuamente, pero no pueden sustituirse entre sí. Al consultar la tabla, ambas columnas son importantes. Sin embargo, desde el punto de vista de la selección de materiales, la temperatura de fusión es lo más importante: una temperatura de fusión más baja implica un tiempo de enfriamiento más corto y un menor riesgo de degradación del material; una temperatura de fusión más alta implica un mejor flujo en secciones delgadas. Se trata de un equilibrio, no de un ajuste predeterminado.
4. Tres valores de temperatura, tres preguntas diferentes
Para un mismo plástico, es posible que encuentres tres valores de temperatura distintos en diferentes sitios. No se contradicen entre sí, sino que simplemente responden a preguntas diferentes.
| Tipo de temperatura | Qué significa | Para qué se utiliza |
|---|---|---|
| Punto de fusión (que figura en la ficha técnica) | La temperatura crítica a la que la sustancia pasa del estado sólido a un estado fluido | Comprender las propiedades térmicas intrínsecas del material; no se trata de una temperatura de procesamiento |
| Temperatura de fusión (valores del gráfico anterior) | La temperatura real del polímero fundido en la boquilla | Evaluación de la viabilidad del proceso y de la amplitud de la ventana de procesamiento |
| Valor de consigna de la máquina (lectura en el panel de la planta de producción) | La temperatura que establece el controlador en función de las bandas calefactoras y los parámetros de los tornillos | Se ajusta a las necesidades del fabricante de moldes y al funcionamiento de la máquina; no sustituye a la guía del proveedor |
¿Por qué hay un espacio entre la segunda y la tercera fila? La razón física es que la mayor parte de la energía necesaria para fundir el plástico proviene de calor de cizallamiento generado por la rotación del tornillo y la contrapresión—no proviene de las bandas calefactoras. Por lo tanto, el valor de consigna que se muestra en el panel y la temperatura real de fusión están relacionados, pero no son iguales.
En términos sencillos: la temperatura de fusión indica si la ruta del proceso es correcta; la lectura de la máquina indica si el equipo funciona según lo previsto. Cuando ambas valores difieren, suele significar que la máquina está ejecutando sus ajustes con precisión, pero que el estado real de la masa fundida ya se ha desviado del valor objetivo.
5. ¿Qué factores influyen en tu ventana de procesamiento real?
Las tablas anteriores describen el familia de materiales, pero en tu dibujo se especifica un grado concreto. Entre la familia y el grado hay varias capas de modificación, cada una de las cuales puede desplazar la ventana.
- Fibra de vidrio o cargas minerales: Por lo general, al aumentar la temperatura de fusión, también suele ser necesario aumentar la temperatura del molde.
- Retardantes de llama, modificadores de impacto, estabilizadores UV y otros aditivos: Modifica los rangos de temperatura tanto de la masa fundida como del molde; la dirección depende del sistema de aditivos concreto.
- El mismo material, pero de otro proveedor: Aunque el nombre del material que figura en la caja sea idéntico, los distintos fabricantes utilizan formulaciones de diferentes calidades, lo que da lugar a distintos intervalos de procesamiento.
Esto no significa que la tabla carezca de valor. Significa que la tabla no puede identificar tu grado concreto. El enfoque más rentable consiste en consultar la guía de procesamiento que figura en la ficha técnica (TDS) del grado antes de cortar el molde, y no en tener que resolver problemas una y otra vez una vez que la máquina ya está en marcha.
6. Sustituciones habituales de materiales: en qué se diferencian las ventanas
Los materiales que parecen similares no suelen ser directamente intercambiables. Los siguientes pares son las combinaciones de sustitución que se encuentran con mayor frecuencia en las revisiones de diseño.
| Comparación de materiales | ¿Cuál es más tolerante? | Diferencias clave |
|---|---|---|
| PA6 frente a PA66 | PA6 | El PA66 requiere temperaturas de procesamiento más elevadas y condiciones de secado más estrictas; el mismo molde se comportará de forma diferente. |
| PP frente a HDPE | HDPE | Ambos tienen rangos amplios, pero el PP es más sensible cerca del límite superior de su rango de temperaturas. |
| PC frente a PC-ABS | PC-ABS | El PC requiere temperaturas más altas con un margen más reducido y es más sensible al tiempo de permanencia en el cilindro. |
| ABS frente a HIPS | HIPS | El HIPS puede procesarse a temperaturas más bajas con mayor tolerancia; el ABS es higroscópico y tiende a decolorarse cuando se acerca a su límite superior de temperatura. |
Estos dos tipos de nailon son los que más confusión suelen generar, ya que sus ámbitos de aplicación se solapan en gran medida. Sin embargo, el PA66 requiere temperaturas de procesamiento más elevadas y un secado más riguroso, por lo que es necesario volver a confirmar los parámetros del proceso a la hora de sustituirlo. El ABS y el HIPS son otro par de materiales que se suelen intercambiar: el ABS funciona en un rango de temperaturas más alto y más estrecho, mientras que el HIPS puede utilizarse en un rango de temperaturas significativamente más bajo para la misma geometría de pieza.
Recuerda: el hecho de que un material pertenezca a la misma familia no significa que comparta el mismo intervalo de procesamiento. Tras cambiar de material, el coste de volver a confirmar el rango de parámetros es mucho menor que el coste de realizar repetidos ensayos y errores en la máquina.
7. Cuando el gráfico no basta: geometrías especiales
Todo lo expuesto hasta ahora parte de la base de una geometría convencional de las piezas. Las tres situaciones siguientes reducen aún más el rango de temperaturas de uso y modifican el ámbito dentro del cual se puede operar realmente dentro de dicho rango.
1. Piezas de pared delgada y recorrido de flujo largo. Solo se puede utilizar la parte superior del rango de temperaturas, ya que el material fundido debe permanecer lo suficientemente fluido como para llenar toda la cavidad antes de solidificarse. El software de análisis de flujo en el molde puede ayudar a predecir si el tipo de material seleccionado y los parámetros del proceso permiten completar el llenado antes de la solidificación.
2. Aspecto y componentes ópticos. Los requisitos relativos a la temperatura del molde y a la calidad de la superficie limitan el margen de procesamiento por ambos lados. En este punto, la temperatura de la masa fundida por sí sola ya no proporciona información suficiente; es necesario tener en cuenta la interacción entre la temperatura del molde, la velocidad de enfriamiento y la temperatura de la masa fundida en su conjunto.
3. Piezas que requieren certificación u operaciones secundarias. El rango de calidades aceptables ya está limitado desde el principio, y es necesario volver a confirmar todo el margen de procesamiento en función de la calidad que elijas finalmente.
En estos casos, el coste de verificar las dimensiones de la ventana mediante planos y comparaciones de pendientes antes del corte del molde es mucho menor que el de detectar el problema durante la primera prueba de funcionamiento. El equipo de ingeniería de PartsMastery recomienda llevar a cabo una revisión conjunta de la selección de materiales, el espesor de las paredes y la longitud de flujo antes de comenzar el mecanizado del molde.
8. Preguntas y respuestas prácticas
¿Qué ocurre si la temperatura de fusión es demasiado baja?
La viscosidad del material fundido se vuelve demasiado alta como para llegar hasta el final del recorrido de flujo. Entre los síntomas se incluyen inyecciones insuficientes, marcas de flujo visibles, líneas de soldadura débiles y secciones delgadas con falta de relleno. Cuando esto ocurre, suele ser más eficaz aumentar gradualmente la temperatura mientras se observa el patrón de relleno que limitarse a aumentar la presión de inyección.
¿Qué ocurre si la temperatura de fusión es demasiado alta?
La viscosidad sigue disminuyendo, lo que facilita el llenado, pero también comienza a dañar las cadenas moleculares del polímero. Entre los signos habituales se incluyen la decoloración y las rayas debidas a la degradación del material, así como una menor resistencia al impacto —esta última suele ponerse de manifiesto únicamente durante las pruebas de las piezas—. Además, las temperaturas más elevadas alargan el tiempo de enfriamiento, por lo que el ciclo de moldeo se alarga en consecuencia.
¿Deben ajustarse todas las zonas de la barrica a la misma temperatura?
En general, no. La zona trasera se mantiene a una temperatura más baja para evitar la fusión prematura en la sección de alimentación, mientras que la zona delantera se acerca a la temperatura de fusión deseada. Lo que realmente importa es la temperatura real en la boquilla: el valor que se corresponde con el rango de temperatura indicado por el proveedor.
¿Se puede cambiar el material una vez que se hayan aprobado las muestras de T1?
Cambiar el grado después de T1 suele implicar otra ronda de pruebas de molde. La temperatura del molde, el tiempo de enfriamiento y el tiempo de solidificación de la entrada varían en función del material, por lo que la muestra aprobada ya no representa la pieza de producción final. Si el calendario lo permite, confirma el tipo de material antes de la T1. Si en ese momento aún no se ha decidido la selección del material, puedes enviar tus planos a PartsMastery y te ayudaremos a evaluar si los materiales candidatos cumplen los requisitos de la pieza.
Conclusión
El margen de procesamiento de un material determina cuánta variación en el proceso puede absorber un proyecto, y esa variación acaba reflejándose en las series de pruebas y en los plazos de entrega. Si el grado de material seleccionado se encuentra cerca de un límite del gráfico, o si tu pieza presenta paredes delgadas, trayectorias de flujo largas o requisitos elevados en cuanto al aspecto, asegúrate de confirmar el margen de procesamiento real del material antes de cortar el molde.
Si tienes alguna duda sobre la selección de materiales o la evaluación de procesos, no dudes en ponerte en contacto con PartsMastery en cualquier momento. Nuestro equipo de ingeniería está a tu disposición para ofrecerte asistencia profesional.