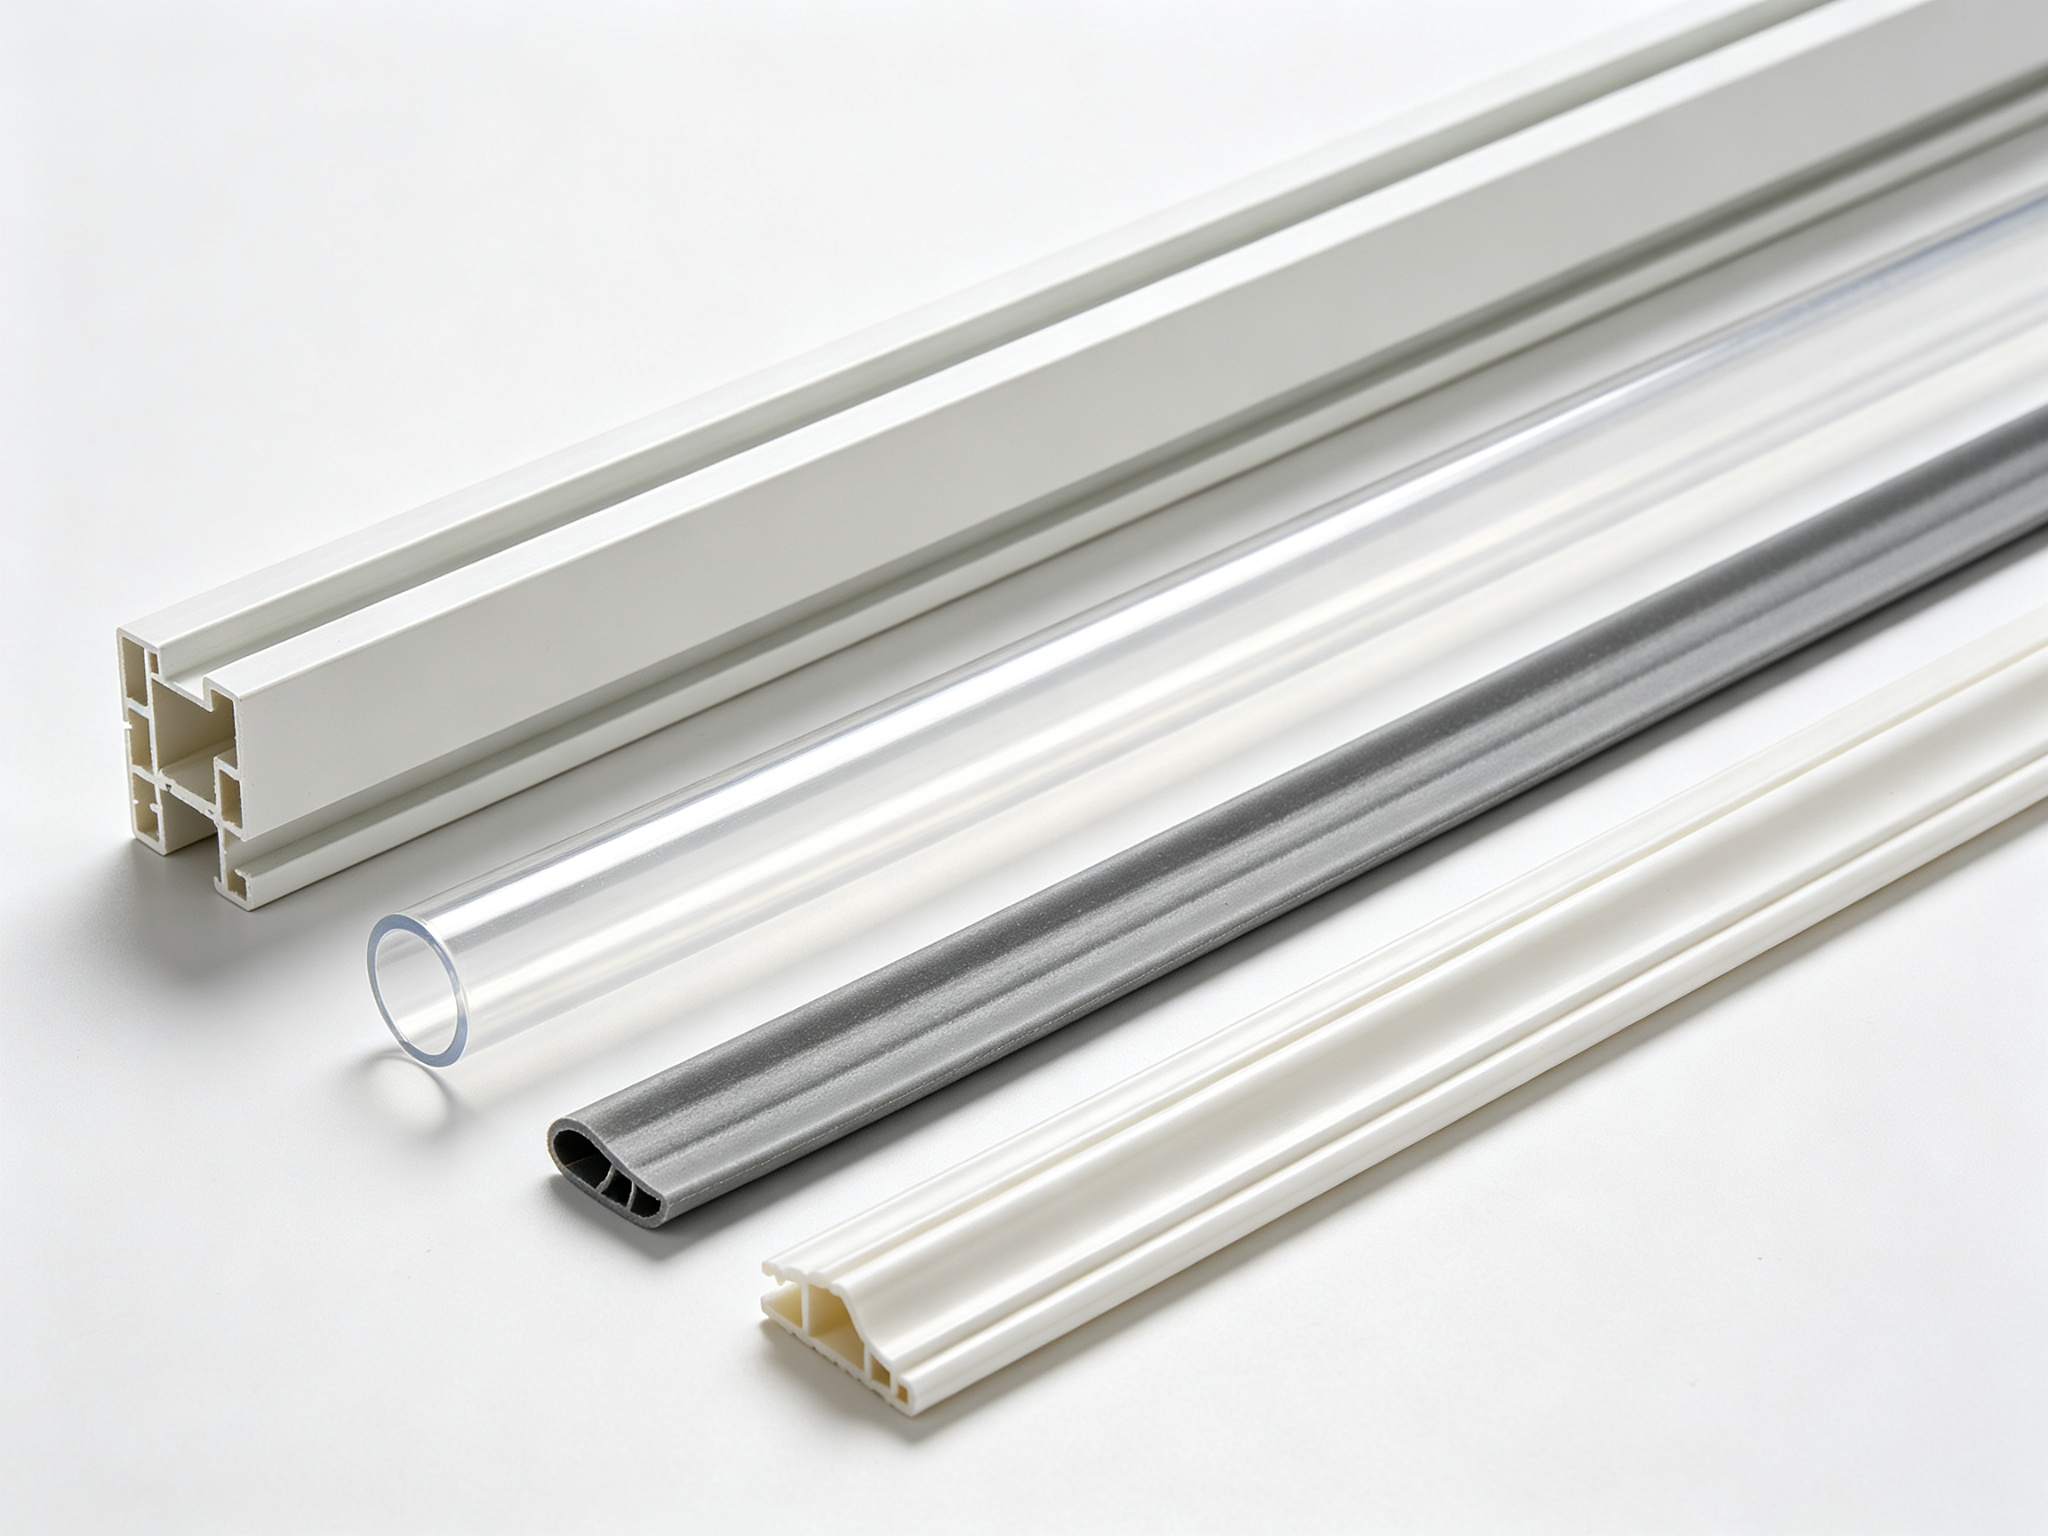
La extrusión de PVC es un proceso de fabricación estándar para producir de forma continua piezas de sección transversal constante a partir de cloruro de polivinilo. Se utiliza ampliamente en perfiles para marcos de ventanas, conductos eléctricos, juntas de estanqueidad, molduras decorativas y perfiles extruidos a medida. En comparación con el moldeo por inyección, la extrusión de PVC ofrece menores costes de utillaje, mayores tasas de producción y una mayor idoneidad para piezas largas y continuas. Sin embargo, a diferencia de la mayoría de los termoplásticos, el PVC tiene un margen de procesamiento más estrecho y requiere un control más riguroso del proceso.
Muchos ingenieros subestiman la complejidad del proceso de extrusión de PVC durante su primer proyecto. Dan por sentado que una simple matriz bastará para producir piezas aceptables. Sin embargo, en realidad, la formulación del compuesto de PVC, el control de la temperatura, la calibración del enfriamiento y el equilibrio del flujo en la matriz determinan conjuntamente la precisión dimensional final y la calidad de la superficie. Esta guía parte de la definición básica de la extrusión de PVC. A continuación, explica de forma sistemática el flujo del proceso en cinco etapas, el comportamiento especial del PVC durante el procesamiento, las diferencias esenciales entre el PVC rígido y el flexible, los tipos de perfiles más comunes, las limitaciones del proceso, las directrices de diseño, las comparaciones de materiales y los criterios de selección de proveedores. En definitiva, el objetivo es ayudar a los ingenieros a tomar las decisiones técnicas correctas en la fase inicial del proyecto.
1. ¿Qué es la extrusión de PVC?
La extrusión de PVC es un proceso de moldeado continuo. Concretamente, consiste en fundir un compuesto de PVC formulado, hacerlo pasar a presión a través de una matriz con una sección transversal específica, calibrar el extrudado a las dimensiones deseadas, enfriarlo para que se solidifique y cortarlo a la longitud deseada. A lo largo de todo el proceso de producción, la sección transversal se mantiene constante en toda la longitud.
De hecho, la extrusión de PVC pertenece a la familia más amplia de los procesos generales de extrusión de plásticos. Los principios de funcionamiento de su equipo son similares a los de otras operaciones de extrusión de termoplásticos. La principal diferencia, sin embargo, radica en el comportamiento del material. El cloruro de polivinilo es un termoplástico amorfo que contiene cloro. Además, es sensible al calor y se descompone a altas temperaturas, liberando cloruro de hidrógeno (HCl). Como resultado, su formulación y el control de la temperatura de procesamiento requieren mayor precisión que en el caso de las poliolefinas, como el polietileno y el polipropileno.
Por consiguiente, la extrusión de PVC resulta adecuada para los siguientes tipos de piezas: piezas de sección transversal constante que mantienen el mismo perfil a lo largo de su longitud; perfiles compuestos que combinan materiales rígidos y flexibles mediante coextrusión; y series de producción de volumen medio a alto que justifican los costes de utillaje. Las piezas con secciones transversales variables, muescas profundas o detalles en varias caras se adaptan mejor al moldeo por inyección o al mecanizado.
2. Las cinco fases del proceso de extrusión de PVC
El proceso de extrusión de PVC consta de cinco etapas fundamentales. Cada una de ellas influye directamente en la precisión dimensional y la calidad superficial del perfil final. Además, una pérdida de control en cualquiera de estas etapas puede provocar deformaciones, dimensiones fuera de tolerancia o defectos superficiales.
2.1 Preparación de la mezcla seca de PVC
La resina de PVC casi nunca se extruye sola. Las formulaciones de PVC rígido requieren estabilizadores térmicos para evitar la liberación de cloruro de hidrógeno durante el procesamiento. También necesitan lubricantes para controlar el flujo de la masa fundida y evitar que esta se adhiera a las superficies metálicas calientes. Entre los ingredientes adicionales se incluyen coadyuvantes de procesamiento, cargas, pigmentos y absorbentes de rayos UV. Por su parte, las formulaciones de PVC flexible requieren plastificantes para conferirles suavidad.
Normalmente, el compuesto se mezcla en un mezclador de alta velocidad para lograr una dispersión uniforme y un precalentamiento. A continuación, se transfiere a un mezclador de enfriamiento para reducir la temperatura y evitar la degradación prematura del PVC. La mezcla seca resultante puede introducirse directamente en la extrusora o peletizarse para obtener gránulos precompuestos. En definitiva, la formulación define el margen de procesamiento antes incluso de que el material entre en la máquina.
2.2 Control de la plastificación
Las mezclas secas de PVC rígido suelen procesarse en extrusoras cónicas de doble husillo o en extrusoras paralelas de doble husillo. Las máquinas de doble husillo transportan el polvo a velocidades de cizallamiento más bajas y proporcionan una mezcla más uniforme, lo que resulta ideal para el PVC, un material sensible al cizallamiento. Por otro lado, para el PVC flexible y los compuestos granulados se suelen utilizar extrusoras de un solo tornillo.
Dentro de los rangos publicados por la industria, las temperaturas de fusión en la extrusión de PVC rígido suelen oscilar entre 170 y 200 °C. Las temperaturas de extrusión del PVC flexible son ligeramente inferiores, en torno a los 150-190 °C. Estos rangos son solo valores de referencia. Las temperaturas óptimas reales dependen del compuesto específico y de los requisitos del producto, según la ficha técnica del proveedor del material. El sobrecalentamiento provoca la degradación y la decoloración del PVC. Por el contrario, una temperatura insuficiente da lugar a una fusión deficiente y a superficies rugosas.
2.3 Flujo de la masa fundida a través de la matriz de extrusión
La matriz de extrusión transforma el flujo circular de la masa fundida en la sección transversal deseada. Sin embargo, las dimensiones de la matriz no equivalen directamente a las del producto final. La masa fundida se expande al salir de la matriz y, posteriormente, se contrae al enfriarse. Por lo tanto, las dimensiones reales de la matriz suelen ser ligeramente mayores que las del producto final. Estas se ajustan progresivamente durante el muestreo y las pruebas de funcionamiento.
Cabe destacar que el equilibrio del flujo es más importante que el contorno exterior. Las zonas de pared gruesa y de pared delgada deben llenarse al mismo ritmo. De lo contrario, las secciones delgadas se llenan insuficientemente, mientras que las gruesas se llenan en exceso, lo que provoca distorsiones y dimensiones irregulares. El diseño de la matriz utiliza barras restrictoras, desviadores de flujo y canales optimizados para equilibrar la velocidad de la masa fundida en todas las zonas.
Primer plano de una matriz de extrusión de PVC: el PVC fundido sale de la matriz; los canales de flujo y los distribuidores de la matriz determinan la forma del perfil
2.4 Calibración del perfil y refrigeración
El extrudado que sale de la matriz permanece en un estado blando y fundido. Entra inmediatamente en un tanque de calibración al vacío, que aplica presión negativa para ajustar la superficie exterior contra las paredes calibradas de la matriz. De este modo, el perfil se mantiene simultáneamente en las dimensiones objetivo precisas. La refrigeración por agua o por aire reduce la temperatura del perfil por debajo de la temperatura de transición vítrea para solidificarlo.
Además, la velocidad de enfriamiento influye directamente en la tensión residual y la estabilidad dimensional. Un enfriamiento lento y desigual provoca la deformación del perfil. Por el contrario, el enfriamiento rápido de las secciones gruesas crea gradientes de temperatura excesivos entre el interior y el exterior, lo que da lugar a concentraciones de tensión y hundimientos superficiales. Un diseño adecuado del enfriamiento reduce gradualmente la temperatura según la distribución del espesor de la pared, garantizando una solidificación uniforme en toda la sección transversal.
2.5 Tracción y corte
Una máquina de extracción arrastra el perfil calibrado y enfriado hacia delante a una velocidad constante. La velocidad de extracción se ajusta con precisión al rendimiento de la extrusión. Mientras tanto, una cortadora o sierra en línea corta el perfil a la longitud requerida sin detener la línea. Una longitud de corte uniforme es fundamental para el montaje posterior del marco o la instalación in situ.
Además, las operaciones secundarias siguen siendo importantes para las extrusiones de PVC. El encolado con disolvente y la soldadura térmica permiten el montaje de marcos de PVC rígido. El punzonado, el ranurado y el mecanizado CNC posterior a la extrusión crean orificios y superficies de acoplamiento que la matriz no puede formar directamente. Normalmente, estos procesos secundarios tienen lugar tras el corte en línea a medida.
3. Por qué el PVC se comporta de forma diferente en la extrusión
Hay cuatro características del material que distinguen al PVC de la mayoría de los demás termoplásticos extruidos. Comprender estas características es fundamental para dominar la extrusión del PVC y evitar errores habituales de diseño y procesamiento.
Ventana de procesamiento reducida: El PVC comienza a degradarse cuando se acerca a su temperatura de fluidez. La mayoría de los plásticos toleran un amplio rango de temperaturas entre la fusión y la combustión, pero el PVC no. Unas ligeras variaciones de temperatura pueden provocar degradación o defectos superficiales.
La descomposición térmica libera HCl: El sobrecalentamiento provoca que se escape cloruro de hidrógeno del polímero. Esto hace que el perfil cambie de color —pasando de su tono normal a uno amarillo y luego a marrón—, genera defectos en la superficie y corroe los tornillos y los cilindros de la extrusora.
Compound impulsa el proceso: Las poliolefinas funcionan de forma fiable basándose únicamente en los ajustes de temperatura. Por el contrario, el rendimiento en el procesamiento del PVC depende en gran medida de las proporciones de estabilizador y lubricante. Dos extrusoras idénticas que procesan compuestos de PVC diferentes producen resultados distintos.
Alta sensibilidad a la refrigeración: El PVC rígido es predominantemente amorfo y presenta un coeficiente de expansión térmica relativamente alto (aproximadamente 50-80 × 10⁻⁶/°C). Este valor supera al del aluminio y al de los materiales reforzados con fibra de vidrio, lo cual es importante en el caso de ensamblajes con ajuste apretado y tramos largos de perfiles.
4. Extrusión de PVC rígido frente a extrusión de PVC flexible
El PVC rígido y el PVC flexible pertenecen al mismo polímero base. La diferencia fundamental radica en la cantidad de plastificante que contiene la formulación. El contenido de plastificante determina la dureza del material, su flexibilidad, su comportamiento a bajas temperaturas y su idoneidad para determinadas aplicaciones.
Característica
PVC rígido (uPVC/RPVC)
PVC flexible
Contenido de plastificante
Ninguna o inferior a 5 phr
Normalmente entre 20 y 80 phr, ajustado en función de la dureza deseada
Rigidez frente a flexibilidad
Alta rigidez, buena estabilidad dimensional
Suave y flexible, con una dureza definida según el diseño
Resistencia a los impactos
Moderado, mejorado con modificadores de impacto
Un mayor contenido de plastificante mejora la tenacidad a bajas temperaturas
Resistencia a las condiciones climáticas y a los productos químicos
Compatible con estabilizadores UV; resistente a los ácidos y a los álcalis
Está bien, pero los plastificantes se desplazan a lo largo de la vida útil
Productos típicos
Perfiles para ventanas, conductos, canales, marcos, molduras
Juntas, sellos, molduras, tubos, aislamiento de cables
Las mejores aplicaciones
Elementos estructurales y portantes
Sellado, amortiguación, piezas que se doblan o se adaptan
El PVC rígido (también denominado uPVC o RPVC) puede unirse mediante pegado con disolvente y soldadura termoplástica, lo que permite un cómodo montaje de los marcos in situ. Por su parte, el PVC flexible no presenta un único grado de dureza, sino un espectro continuo: la cantidad de plastificante se ajusta en función de la dureza deseada. Un mayor contenido de plastificante mejora la flexibilidad a bajas temperaturas, pero reduce la resistencia a la tracción, la resistencia al desgarro y la estabilidad dimensional.
5. Tipos habituales de productos de extrusión de PVC
La extrusión de perfiles de PVC abarca cinco grandes familias geométricas. Cada familia tiene unas normas de diseño específicas y unas aplicaciones típicas.
5.1 Perfiles de PVC rígido
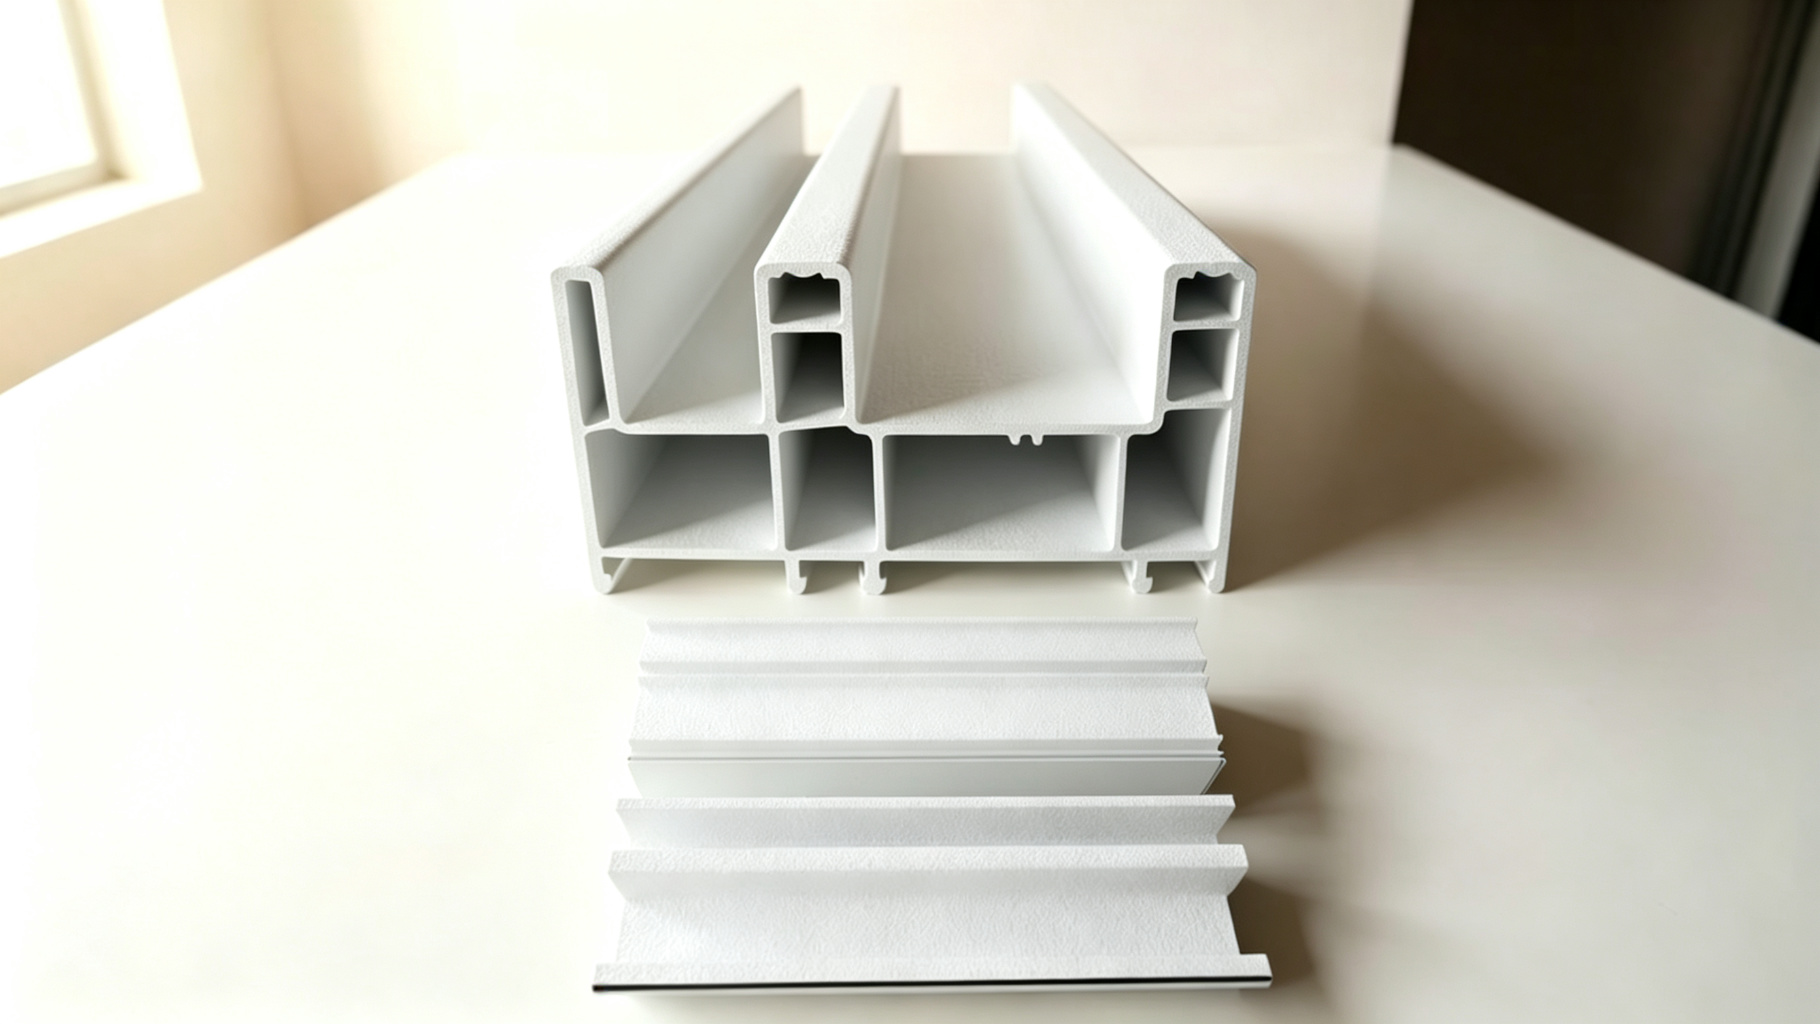
Los perfiles de PVC rígido son piezas rígidas de sección continua. Entre las secciones transversales más comunes se encuentran los perfiles en U, en J, en C, en T, los conectores en Z, los conectores en H, los remates de bordes, los marcos y las abrazaderas de fijación. Cumplen principalmente funciones estructurales, de cerramiento, de separación o de protección. De hecho, constituyen el producto de extrusión de PVC más utilizado en aplicaciones de la construcción y el sector industrial.
5.2 Juntas de PVC flexible
Las juntas de PVC flexible incluyen labios de sellado, juntas de bulbo y ribetes. Pueden extruirse de forma independiente o coextruirse sobre un soporte rígido. La dimensión crítica de una junta es la compresión del labio de sellado, no la geometría del cuerpo principal. Los diseñadores determinan la geometría del labio en función de la presión de sellado requerida y del material de la superficie de contacto.
5.3 Tubos de PVC
Los tubos de PVC presentan secciones transversales circulares con un diámetro interior y un espesor de pared controlados. Los tubos de un solo lumen sirven para transportar fluidos o tender cables. Por su parte, los tubos de múltiples lúmenes (hasta cuatro cavidades internas) separan conductores o fluidos independientes. Los conductos de PVC cuadrados y rectangulares sirven para organizar los cables y protegen los bordes.
5.4 Perfiles celulares huecos
Los perfiles celulares huecos son secciones cerradas con huecos internos. Aumentan la rigidez, el aislamiento térmico o el aislamiento acústico sin añadir el peso del material sólido. Los perfiles de ventanas y el sustrato del suelo son ejemplos habituales. Las nervaduras internas sostienen las paredes exteriores frente a la presión de calibración al vacío y las cargas estructurales durante su uso.
5.5 Perfiles de PVC coextruidos
La coextrusión permite procesar dos o más materiales en una sola pasada de moldeo. Entre las combinaciones más habituales se encuentran los labios de sellado flexibles sobre soportes rígidos, las capas exteriores resistentes a los rayos UV o de color sobre materiales de base de bajo coste, o las superficies de agarre de tacto suave. Por consiguiente, la coextrusión integra las ventajas funcionales de diferentes materiales en una sola sección transversal, lo que elimina los pasos posteriores de montaje o unión.
6. Limitaciones del proceso de extrusión de PVC
Las propiedades del PVC mencionadas anteriormente se traducen en cuatro limitaciones prácticas del proceso que deben tenerse en cuenta durante el diseño y la adquisición.
El oleaje y la deriva dimensional: El espesor de la pared, la velocidad de la línea y la temperatura de fusión influyen en las dimensiones finales del producto. El ajuste de la primera pieza y el dimensionamiento forman parte del coste de desarrollo del utillaje. Por lo tanto, no se debe dar por sentado que la primera matriz produzca las dimensiones finales.
Herramientas específicas para troqueles: Las matrices de extrusión y los calibradores están diseñados para perfiles específicos. Modificar el equilibrio de las paredes o la geometría de la sección transversal suele requerir un nuevo utillaje, en lugar de un simple ajuste.
Solo sección transversal constante: Las características que varían a lo largo del producto requieren operaciones secundarias o un proceso diferente. La extrusión por sí sola solo permite obtener secciones transversales uniformes.
Desviación a largo plazo de las propiedades: La migración de los plastificantes y la distribución de los rellenos modifican la dureza y las dimensiones del PVC flexible a lo largo de los años de uso. Incluso los compuestos que superan las pruebas de laboratorio pueden sufrir variaciones con el paso del tiempo en condiciones reales de uso.
7. Directrices de diseño para la extrusión de PVC
Las siete decisiones clave de diseño que se indican a continuación determinan en gran medida el riesgo dimensional y el coste de desarrollo de las herramientas. Confirmar estos puntos antes de dar por cerrado el diseño reduce significativamente el rechazo de la primera pieza y la probabilidad de que sea necesario retocar el troquel.
7.1 Uniformidad del espesor de la pared
Mantén un espesor nominal de pared único a lo largo de todo el perfil siempre que sea posible. Si el diseño requiere un espesor de pared variable, mantén la relación entre la pared más gruesa y la más delgada en torno a 1,5:1 —una directriz conservadora del sector más que un límite estricto—. Las paredes gruesas se enfrían más lentamente que las delgadas. Un enfriamiento desigual provoca deformaciones y hundimientos en la superficie. Además, los tramos largos sin apoyo se comban bajo su propio peso, lo que requiere planificar la distribución de los apoyos.
7.2 Radio de las esquinas
Una regla general de diseño en extrusión establece que los radios de las esquinas internas deben ser, como mínimo, la mitad del espesor de la pared. Las esquinas internas afiladas dificultan el flujo del material fundido, concentran las tensiones y se convierten en puntos de inicio de grietas. Además, unos radios internos más amplios no solo mejoran el llenado, sino que también aumentan la resistencia estructural del perfil.
7.3 Redes internas en perfiles huecos
Las almas internas de los perfiles huecos sostienen las paredes exteriores frente a la presión de calibración al vacío y a las cargas estructurales durante el funcionamiento. El espesor del alma debe ser similar al de la pared exterior. Evite que las distancias entre las almas sean excesivas, ya que podrían provocar el pandeo de la pared exterior. Del mismo modo, los tubos multilumen siguen el mismo principio: deje suficiente material de alma entre las cavidades para mantener la forma circular.
7.4 Compensación de la dilatación por calor
Las dimensiones del troquel son intencionadamente sobredimensionadas y se ajustan durante la toma de muestras. No dimencione el troquel directamente según las medidas del plano de la pieza. Además, no dé por sentado que las dimensiones del plano equivalen a las dimensiones reales del troquel. En su lugar, considere las dimensiones del troquel como variables intermedias en el desarrollo del proceso. Por último, recuerde que las dimensiones del producto final son el objetivo del diseño.
7.5 Diseño del circuito de refrigeración
Coloca las secciones de pared gruesa donde sea más fácil acceder para la refrigeración. Las secciones gruesas incrustadas en paredes delgadas permanecen fundidas después de que la capa exterior se solidifique, lo que deforma el perfil. Un diseño racional de la ruta de refrigeración garantiza que toda la sección transversal se solidifique de la forma más sincronizada posible.
7.6 Compatibilidad de los materiales en la coextrusión
En la coextrusión de PVC, los materiales adyacentes deben tener temperaturas de procesamiento y mecanismos de unión compatibles. Si dos tipos de PVC no se unen bien en la interfaz, se deben diseñar enclavamientos mecánicos (como uniones en cola de milano o salientes). No se debe confiar únicamente en la adhesión química.
7.7 Definición de tolerancia crítica
Aplica tolerancias estrictas únicamente a las dimensiones de acoplamiento funcional. En el caso de las juntas y los tubos, especifica los parámetros de rendimiento en lugar de las dimensiones genéricas del contorno: las juntas requieren carga de compresión y dureza, mientras que los tubos necesitan diámetro interior, espesor de pared y concentricidad. Marca claramente las dimensiones críticas y los puntos de referencia. Además, utilice tolerancias más holgadas para las superficies no funcionales: aplicar tolerancias excesivas a las superficies estéticas aumenta los costes de fabricación sin mejorar la funcionalidad.
8. El PVC frente a otros materiales de extrusión
A la hora de seleccionar un material de extrusión, los ingenieros suelen comparar el PVC con el ABS, el PE, el PP y el TPE/TPU. Cada material presenta diferentes ventajas en cuanto a rigidez, flexibilidad, resistencia a la intemperie, resistencia química y coste.
Material
Rigidez
Flexibilidad
Resistencia a las inclemencias meteorológicas
Resistencia química
Coste relativo
Aplicaciones típicas
PVC
Alta (grado rígido)
Dependiente del plastificante
Compatible con estabilizadores UV
Resistente a ácidos y álcalis; resistencia limitada frente a algunos disolventes
Bajo
Perfiles para ventanas, conductos, juntas, molduras
ABS
Media a alta
No es flexible
Moderado, se beneficia de la capa superior
Moderado
Medio
Acabados para equipos, piezas para electrodomésticos, conductos protectores
PE
Bajo
Flexible
Bien
Excelente
Bajo
Tubos, revestimientos, bandas de desgaste, perfiles protectores
PP
Medio
Limitado (comportamiento de las bisagras)
De regular a bueno
Excelente
Bajo a medio
Canales, guías, componentes de laboratorio
TPE/TPU
Bajo
Alta
TPU: bueno; TPE: aceptable
Varía según el curso
Alta
Juntas, empuñaduras, protectores, tubos
El principio de selección del material es sencillo: en primer lugar, se preseleccionan los candidatos en función del entorno de funcionamiento (exposición al aire libre, exposición a sustancias químicas, rango de temperaturas). A continuación, se elige entre grados de PVC rígido y flexible según los requisitos de rigidez. Cuando se necesita rigidez estructural o cuando es posible ajustar una flexibilidad moderada mediante el contenido de plastificante, el PVC ofrece claras ventajas en cuanto a coste y resistencia a la intemperie. Por el contrario, si la corrosión química es la carga principal, el PE y el PP son más adecuados. Si la flexibilidad es la función principal y no una característica adicional, el TPE y el TPU son mejores opciones.
9. Ámbitos de aplicación habituales de la extrusión de PVC
Las extrusiones de PVC se utilizan en cuatro ámbitos de aplicación principales, cada uno de los cuales tiene unas prioridades distintas en cuanto al rendimiento del material y las tolerancias.
9.1 Edificación y construcción
Los perfiles rígidos de PVC para marcos de ventanas, los remates para paneles de pared, las capas base para suelos y los revestimientos exteriores constituyen el mayor mercado de extrusión de PVC. Los perfiles de PVC ofrecen una excelente resistencia a la intemperie, estabilidad dimensional y retardancia intrínseca al fuego. Requieren poco mantenimiento y están disponibles en una amplia gama de colores y acabados superficiales. Además, la coextrusión aplica capas exteriores estabilizadas frente a los rayos UV sobre núcleos de PVC de bajo coste, lo que prolonga aún más su vida útil en exteriores.
9.2 Instalación eléctrica y gestión de cables
Los conductos eléctricos rígidos de PVC, los canales para cables y los conductos de cableado aprovechan las propiedades intrínsecas de retardancia al fuego y aislamiento del PVC. Constituyen el material estándar en las instalaciones eléctricas. Por su parte, el aislamiento y el revestimiento de cables de PVC flexible proporcionan aislamiento eléctrico y protección mecánica a los hilos y cables. La resistencia al fuego del PVC (UL 94 V-0) le confiere una ventaja insustituible en aplicaciones eléctricas.
9.3 Juntas y molduras
Las juntas de ventanas y puertas, los burletes, los perfiles de remate, las protecciones para maquinaria y las tiras de desgaste utilizan PVC flexible cuando se necesita sellado y amortiguación. Se recurre al PVC rígido cuando es necesario que el producto mantenga su forma. Por consiguiente, la coextrusión integra labios de sellado flexibles con soportes rígidos en un único perfil, lo que elimina los pasos de montaje posteriores.
9.4 Manejo de fluidos y bienes de consumo
Los tubos de PVC flexible se utilizan para el transporte de agua, fluidos químicos y en conductos neumáticos. En los acabados interiores y las juntas de los vehículos se utilizan tanto tipos de PVC rígido como flexible. Los perfiles para muebles y expositores aprovechan la amplia gama de colores y las opciones de acabado superficial que ofrece el PVC. Además, la capacidad de modificación de los compuestos de PVC (mediante la adición de absorbentes de rayos UV, retardantes de llama y modificadores de impacto) permite adaptarlos a los diversos requisitos de los productos de consumo.
10. Cómo elegir un fabricante de extrusiones de PVC
A la hora de seleccionar un proveedor de extrusión de PVC, lo que realmente importa no es la extensión de su catálogo de maquinaria. Lo que importa es si el proveedor es capaz de fabricar de forma constante piezas que cumplan con tus requisitos dimensionales fundamentales. Los siete criterios de evaluación siguientes te ayudarán a seleccionar socios fiables para la extrusión de PVC.
Experiencia en materiales y formulaciones: ¿Puede el proveedor adaptar los tipos de PVC a su entorno operativo y evaluar la estabilización frente a los rayos UV, la resistencia al fuego, la modificación frente a los impactos y los sistemas de plastificantes durante la fase de diseño para la fabricación (DFM)?
Asistencia en el diseño de matrices y utillaje a medida: ¿Quién diseña y fabrica el troquel? ¿Quién es el propietario del utillaje una vez finalizado el proyecto? ¿Ofrece el proveedor un servicio completo, desde el diseño de la sección transversal hasta los ajustes durante las pruebas de funcionamiento?
Experiencia en la complejidad de perfiles: ¿Ha fabricado el proveedor productos con relaciones de espesor de pared similares, secciones transversales huecas o labios de sellado coextruidos? Solicita ejemplos de casos prácticos e informes de inspección del primer artículo.
Tolerancia y capacidad de inspección: Pregunta qué dimensiones miden, qué equipo utilizan y cómo presentan los resultados. La capacidad de tolerancia debe especificarse para cada dimensión crítica, y no como una cifra genérica.
Capacidad de prototipado y producción: ¿Proporcionan muestras antes de la producción en serie? ¿Qué ritmo de producción y plazos de entrega pueden mantener a nivel de volumen de producción?
Capacidad para operaciones secundarias: ¿Se realizan las operaciones de punzonado, taladrado, soldadura y montaje bajo un mismo techo? El procesamiento secundario integrado reduce los costes de transporte y de traspaso.
Asistencia técnica en ingeniería de DFM: ¿Revisa el equipo de ingeniería el equilibrio de las paredes, los radios de las esquinas y la estrategia de tolerancia antes del troquelado? Una revisión gratuita de DFM es una señal muy positiva.
11. Servicios de extrusión de PVC a medida de PartsMastery
PartsMastery ofrece servicios profesionales de extrusión de PVC a medida que abarcan la extrusión de perfiles de PVC rígido, juntas de PVC flexible, tubos de PVC y perfiles coextruidos. Cuando los planos requieren orificios, ranuras, surcos o superficies de acoplamiento en los perfiles extruidos, PartsMastery también ofrece mecanizado secundario CNC como complemento. Este servicio integral abarca todo el proceso, desde la extrusión hasta el posprocesamiento.
En cuanto a la selección de materiales, PartsMastery ofrece gamas de PVC tanto rígido como flexible. Las formulaciones se revisan una por una para verificar que cumplen los requisitos de los planos. Diversos aditivos permiten adaptar propiedades específicas: los absorbentes de rayos UV mejoran la resistencia a la intemperie, los grados ignífugos cumplen los requisitos de la norma UL 94 y los modificadores de impacto aumentan la tenacidad. Los pigmentos y los tratamientos superficiales permiten conseguir colores y acabados específicos. Además, todas las decisiones sobre la formulación se toman antes del troquelado, lo que garantiza que el rendimiento del producto cumpla los requisitos de diseño desde la primera pieza en adelante.
El flujo de trabajo completo, desde la carga de los planos hasta el primer pedido de producción, sigue estos pasos: carga de planos en 2D/3D, confirmación de la selección de materiales y del equilibrio de paredes, diseño y fabricación de matrices de extrusión y calibradores, extrusión de longitudes de muestra para ajustes de prueba, aprobación de la primera pieza tras la inspección dimensional y, a continuación, inicio de la producción en serie. Las tolerancias dimensionales críticas alcanzan ±0,25 mm o mejores. Las tolerancias reales que se pueden alcanzar se confirman durante la revisión de DFM (diseño para la fabricación) basándose en la geometría de la sección transversal, el grado del material y los requisitos de inspección, y no se deducen únicamente a partir de una tabla. Todos los productos se inspeccionan bajo un sistema de calidad ISO 9001, que abarca las dimensiones de la sección transversal, la longitud de corte, la rectitud, la torsión y el estado de la superficie.
Además, PartsMastery ofrece operaciones secundarias para perfiles de PVC, entre las que se incluyen el punzonado, el corte, el doblado en caliente, el encolado con disolvente y la soldadura térmica. Ya sea para la fabricación de perfiles de ventanas, conductos eléctricos, juntas de estanqueidad o perfiles industriales a medida, PartsMastery ofrece una solución completa que abarca desde la revisión de DFM, el desarrollo de utillaje y la producción por extrusión hasta el posprocesamiento y la inspección.
12. Resumen
La extrusión de PVC es un proceso de alta eficiencia y bajo coste de utillaje para la fabricación de piezas de sección transversal constante. La formulación del compuesto determina la mayor parte de las prestaciones del producto: la dureza, la resistencia a los rayos UV, la resistencia al fuego, la resistencia al impacto y el color dependen todos del compuesto de PVC. El PVC rígido y el flexible pertenecen al mismo polímero base y solo se diferencian por su contenido en plastificante. Por consiguiente, la coextrusión integra funciones de sellado y estructurales en una misma sección transversal, lo que elimina pasos de montaje posteriores.
Sin embargo, la extrusión de PVC ofrece un margen de proceso reducido. La formulación del compuesto, los rangos de temperatura y las curvas de enfriamiento son tan importantes como el diseño de la matriz para los resultados finales. La mayoría de los problemas dimensionales se remontan a decisiones de diseño tomadas antes de la fabricación de la matriz: espesor de pared irregular, esquinas internas afiladas, trayectorias de enfriamiento poco adecuadas o tolerancias excesivas en dimensiones no críticas. Resolver estos problemas resulta más económico antes de que se aprueben definitivamente los planos. Mediante una revisión sistemática de la fabricación (DFM), un diseño racional de las paredes y una selección fiable de proveedores, los ingenieros pueden aprovechar al máximo las ventajas en cuanto a coste y rendimiento de la extrusión de PVC para desarrollar productos de perfiles extruidos de alta calidad.