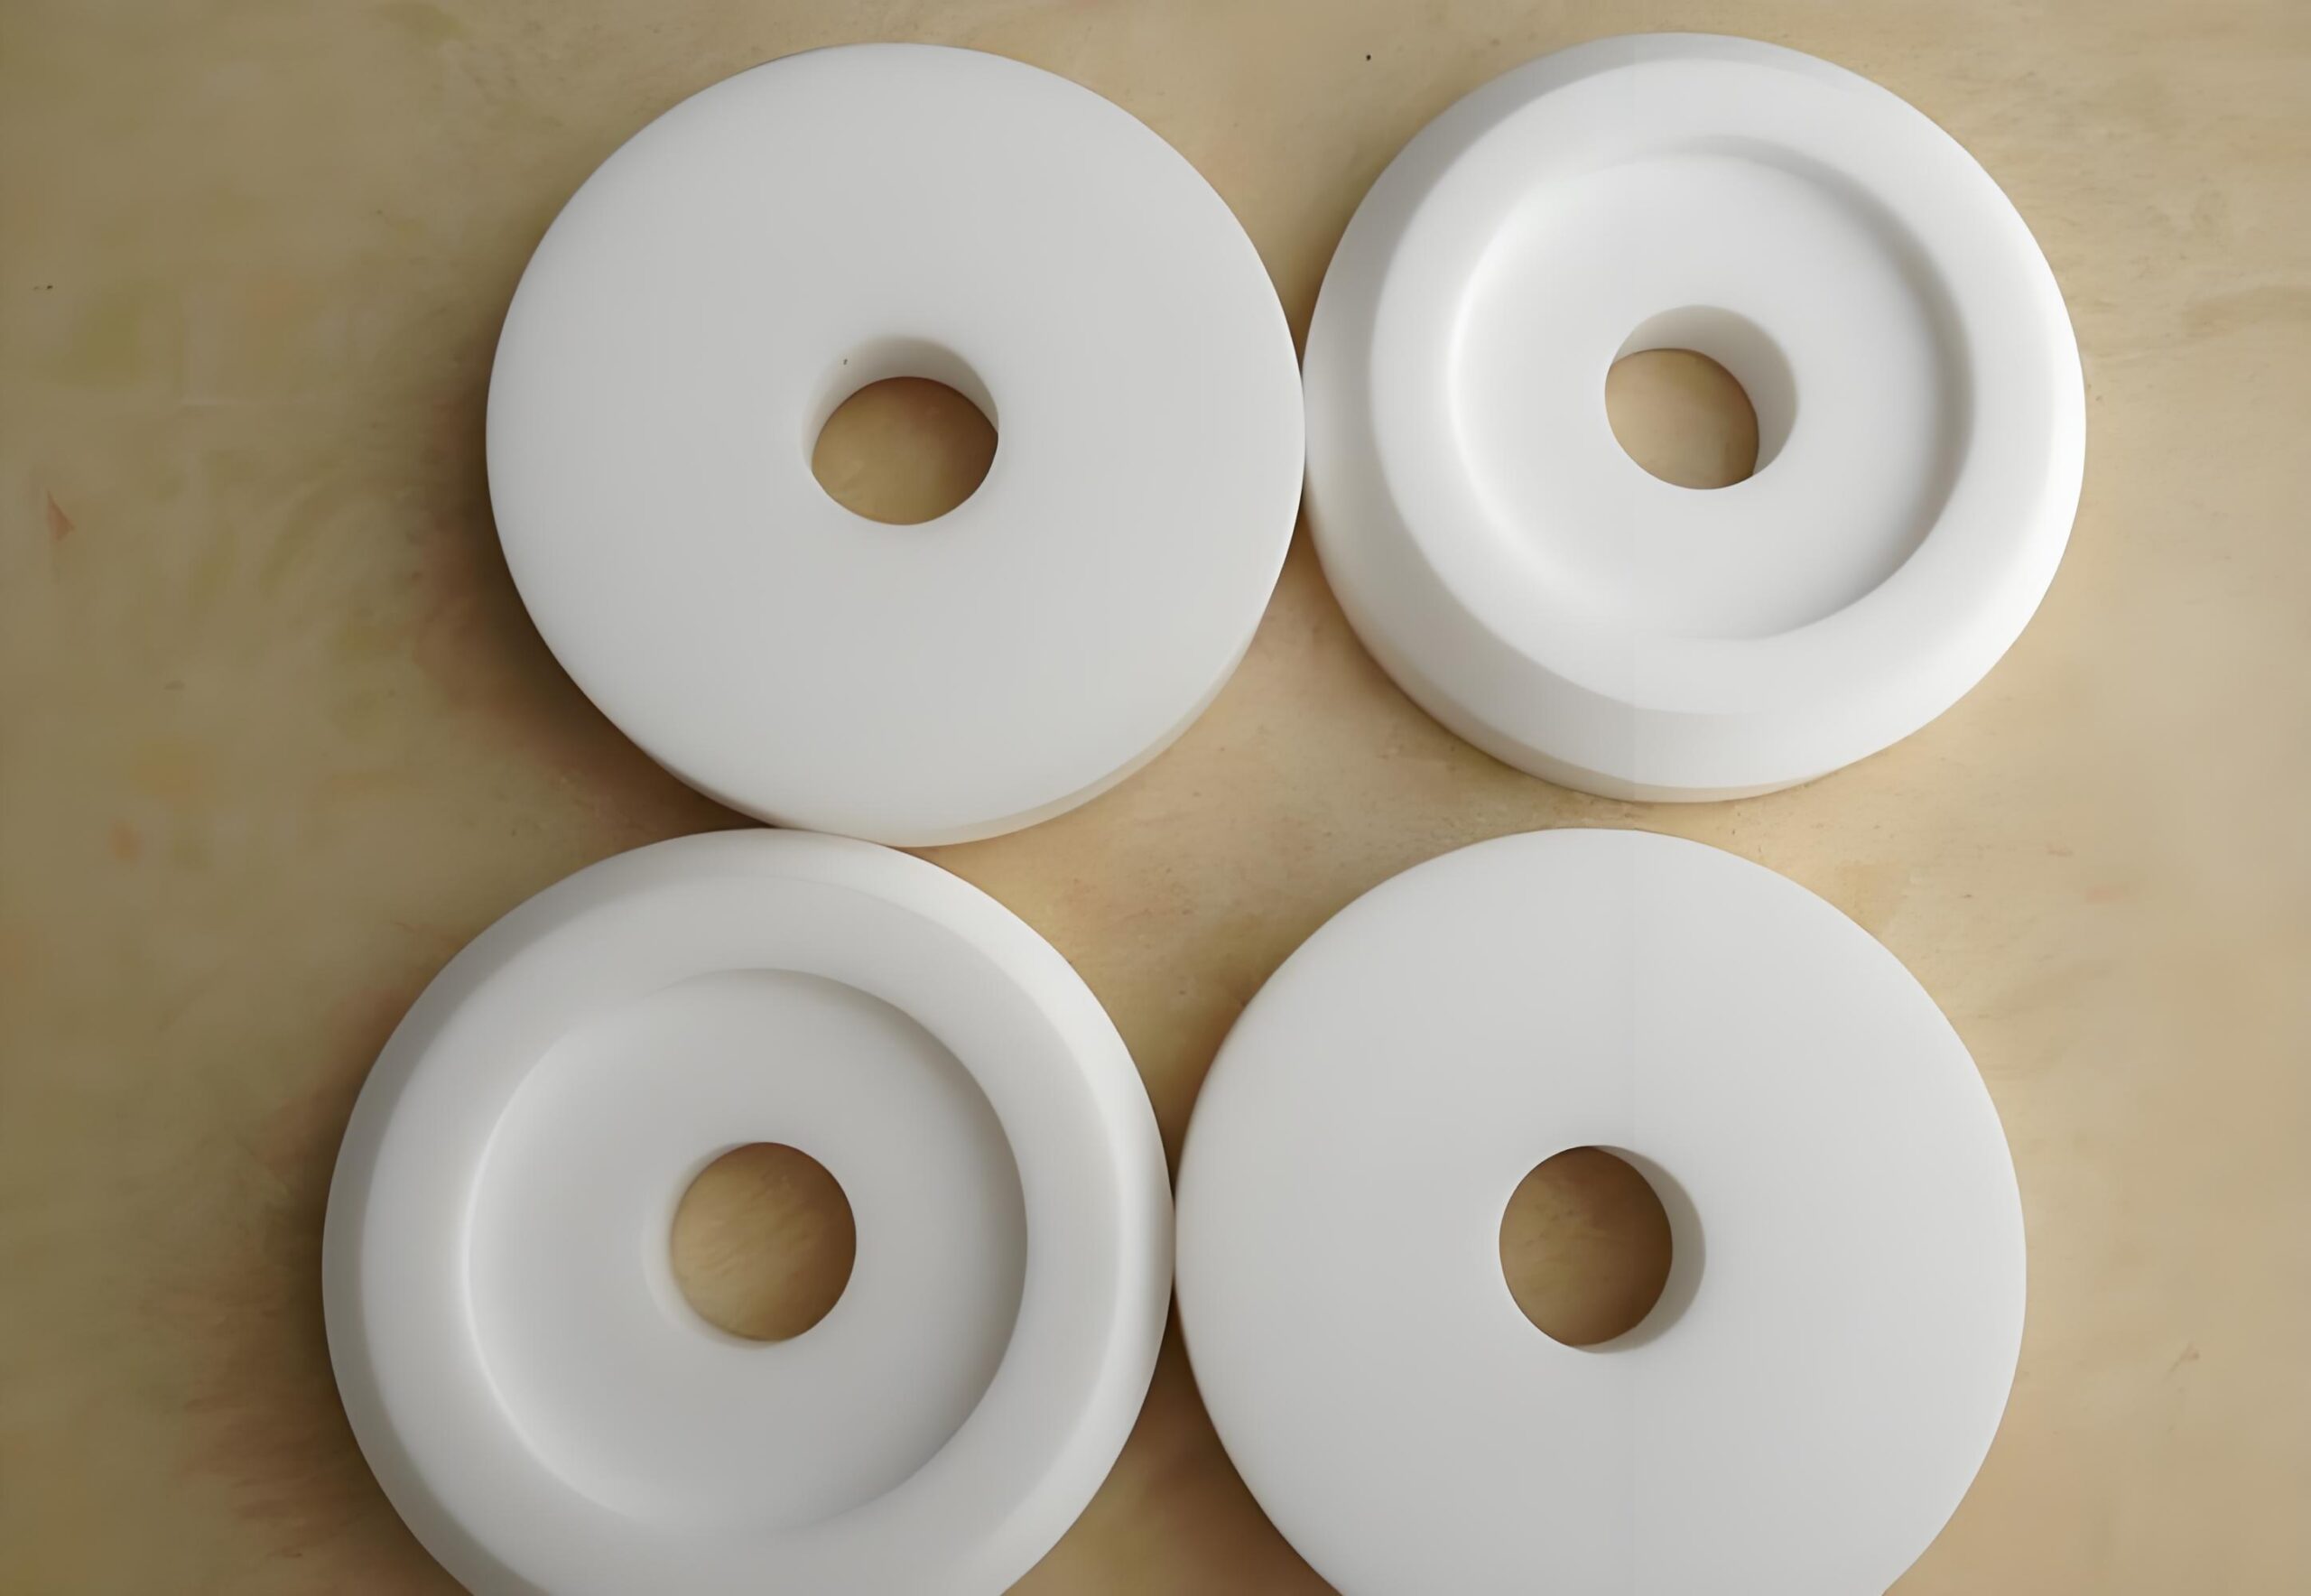
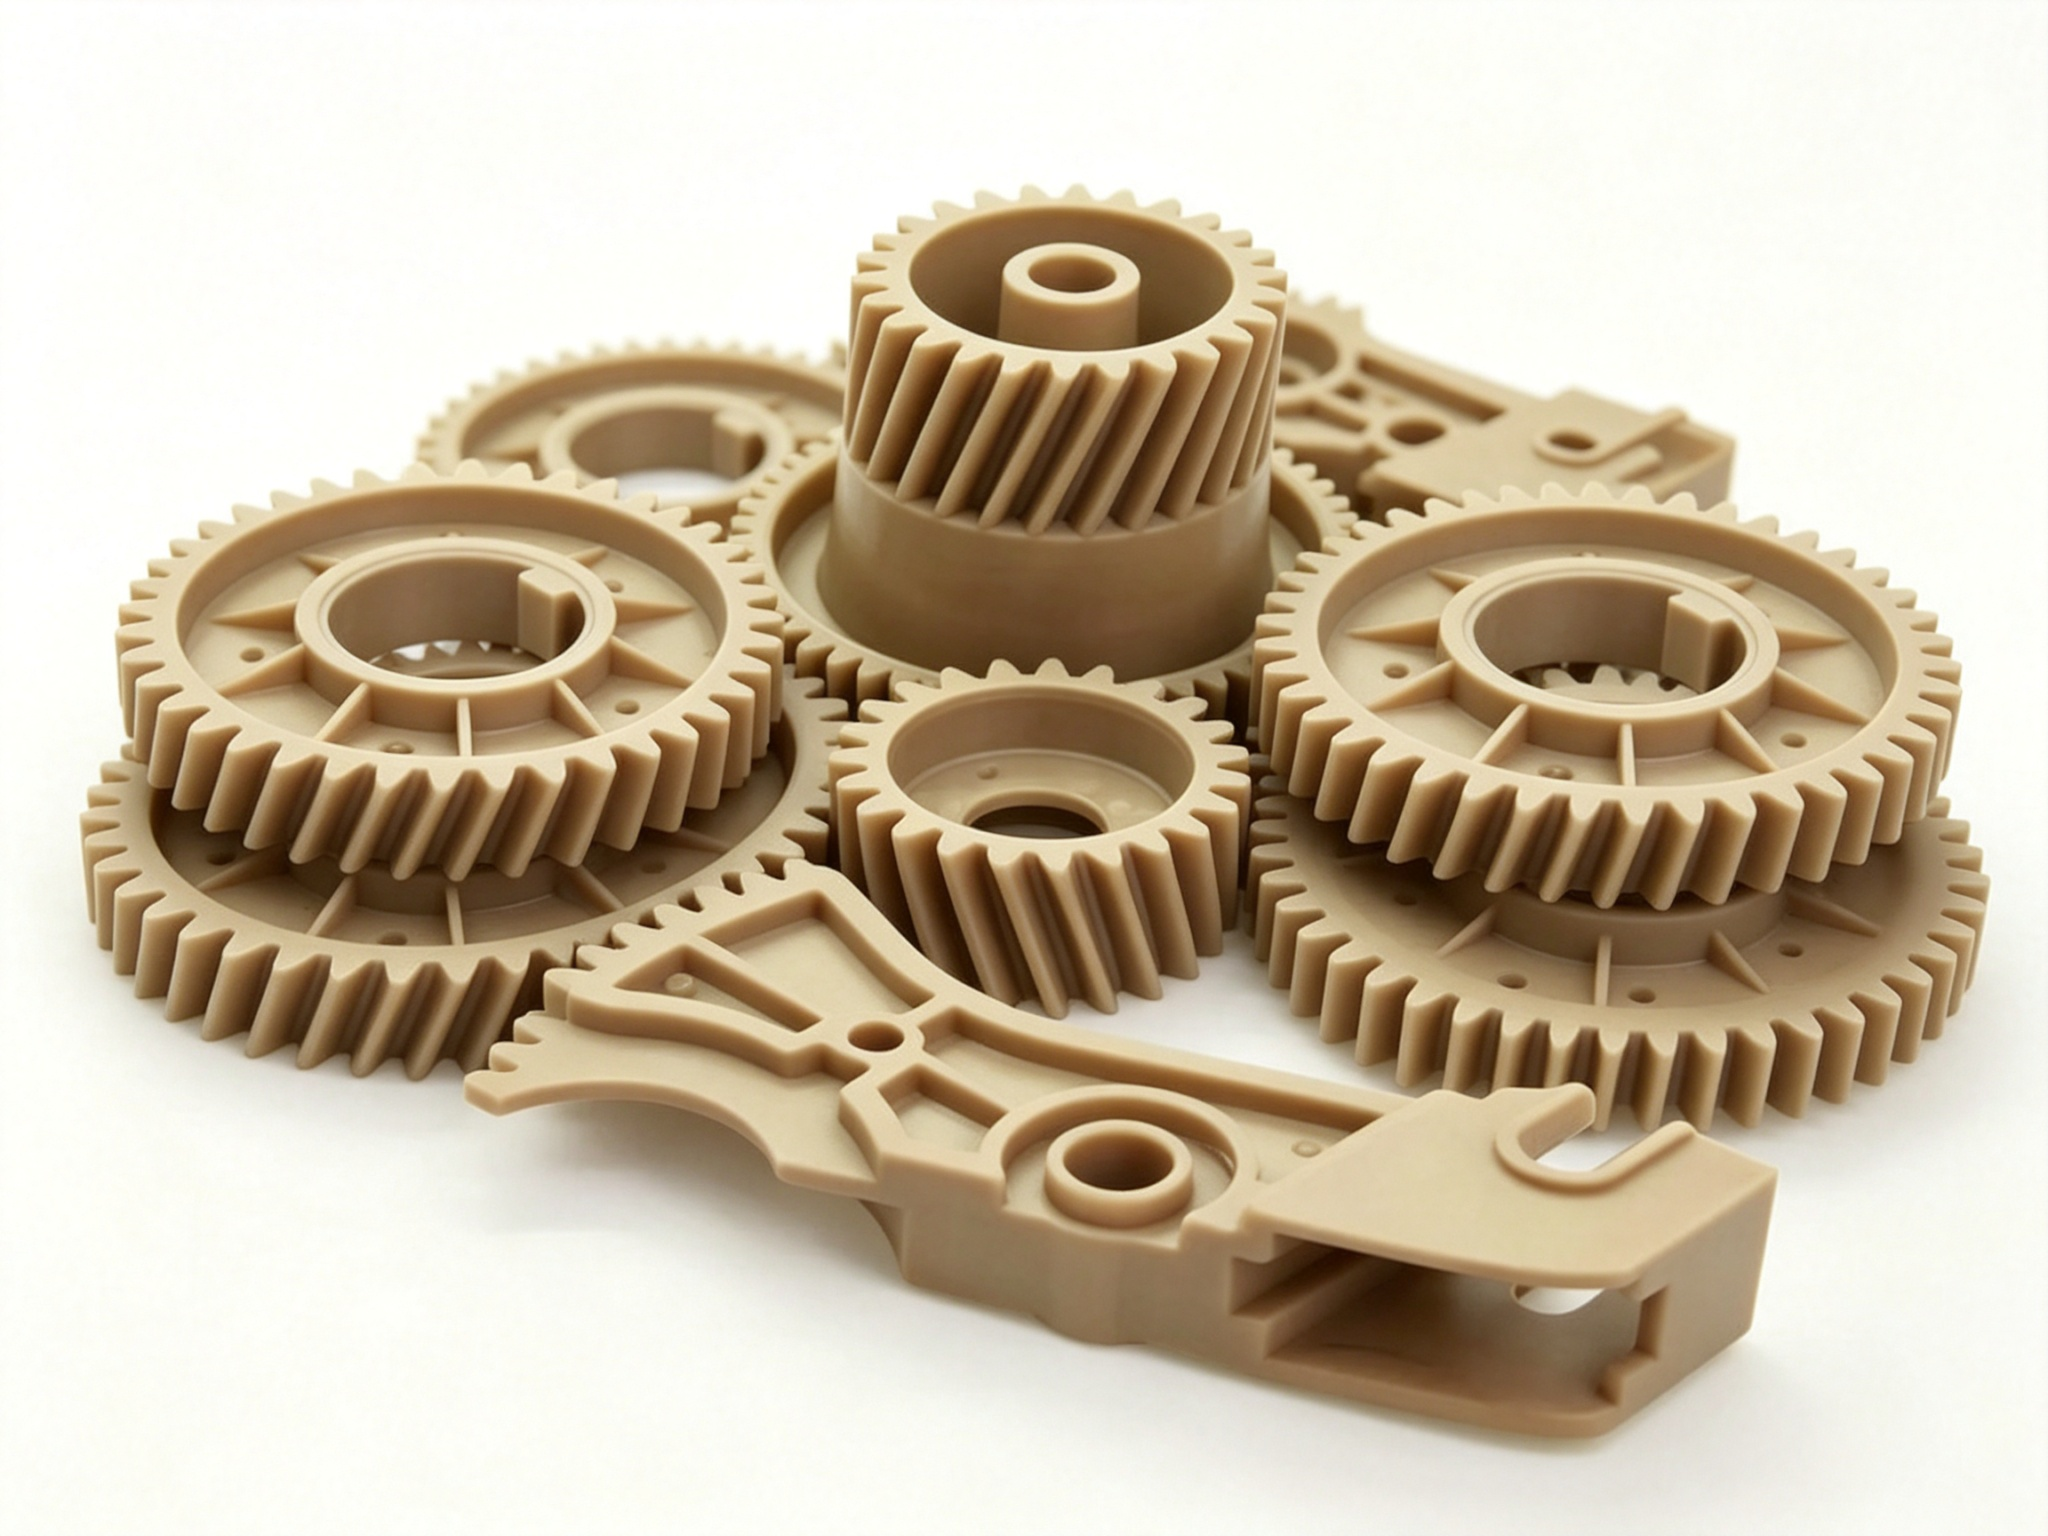
En entornos de ingeniería exigentes, la elección entre el PEEK y el PTFE como material influye directamente en la fiabilidad de los equipos. Entre estos entornos se incluyen el sector aeroespacial, el del petróleo y el gas, la fabricación de semiconductores, los dispositivos médicos y la maquinaria industrial. Por consiguiente, el PEEK destaca como el plástico de alto rendimiento preferido para componentes estructurales. Ofrece una resistencia mecánica, una rigidez, una resistencia al desgaste y una estabilidad dimensional excepcionales. Por su parte, el PTFE ocupa un lugar insustituible en aplicaciones resistentes a la corrosión y de baja fricción. Su inercia química casi perfecta, su bajo coeficiente de fricción y su capacidad de sellado lo hacen único.
Sin embargo, limitarse a suponer que “el PEEK siempre es mejor porque es más resistente” supone una visión parcial. Lo mismo ocurre con la idea de que “el PTFE es universalmente superior porque resiste a los productos químicos”. Por lo tanto, una selección correcta del material requiere un profundo conocimiento de las diferencias en la estructura molecular entre ambos materiales. Los ingenieros también deben evaluar la temperatura de funcionamiento, la carga mecánica, el entorno químico y las condiciones de fricción. Además, los requisitos de precisión dimensional y el coste total del ciclo de vida también son importantes. Esta guía parte del nivel de la estructura molecular. Compara de forma sistemática las propiedades fundamentales, las características de mecanizado CNC, las aplicaciones típicas y la relación coste-eficacia. En última instancia, el objetivo es proporcionar a los ingenieros un marco de decisión práctico para la selección de materiales.
1. Análisis en profundidad del material PEEK
.1 Estructura molecular y propiedades básicas
La poliéter éter cetona (PEEK) es un termoplástico semicristalino de alto rendimiento. Su estructura molecular se forma mediante una reacción de sustitución nucleófila. Los reactivos son la hidroquinona y la 4,4′-difluorobenzofenona. Concretamente, los enlaces éter (-O-) y los grupos cetona (-CO-) se alternan a lo largo de la cadena y se unen a anillos de benceno. Esto da lugar a una estructura molecular que equilibra a la perfección la rigidez y la flexibilidad. Por ejemplo, los enlaces éter aportan flexibilidad a la cadena y fluidez en el procesamiento. Por el contrario, los grupos cetónicos y los anillos de benceno proporcionan una elevada rigidez, una gran resistencia y una excelente estabilidad térmica.
El PEEK presenta una temperatura de transición vítrea (Tg) de aproximadamente 143 °C. Su punto de fusión se sitúa en torno a los 343 °C. Además, la cristalinidad suele oscilar entre 30% y 35%, y el tratamiento de recocido puede elevarla por encima de 40%. Con una densidad de 1,30–1,32 g/cm³, el PEEK pesa solo alrededor de una sexta parte del acero. Sin embargo, su resistencia específica y su rigidez específica se acercan a las de ciertas aleaciones metálicas. Además, el PEEK ofrece una excelente resistencia al fuego. Alcanza la clasificación UL 94 V-0 con un índice de oxígeno de 35% a un espesor de 1,45 mm. Como resultado, su baja densidad de humo y su baja toxicidad cumplen los estrictos requisitos de seguridad contra incendios del sector aeroespacial y del transporte ferroviario.
1.2 Ventajas clave en materia de rendimiento
Las principales ventajas del PEEK se centran en cuatro aspectos. En primer lugar, ofrece unas propiedades mecánicas excepcionales. La resistencia a la tracción alcanza los 90-100 MPa. Por su parte, el módulo de elasticidad a la tracción alcanza los 3,6-4,0 GPa. La resistencia a la flexión alcanza los 140-170 MPa. Por debajo de los 200 °C, el PEEK mantiene un alto grado de retención de sus propiedades mecánicas a temperatura ambiente.
En segundo lugar, ofrece una resistencia térmica excepcional. El PEEK puede funcionar a corto plazo a 260 °C y a largo plazo a 200 °C sin una degradación significativa de su rendimiento. Su temperatura de deflexión térmica (HDT a 1,82 MPa) alcanza los 160 °C. Además, el refuerzo con fibra de vidrio o fibra de carbono puede elevar esta temperatura por encima de los 300 °C.
En tercer lugar, el PEEK ofrece una excelente resistencia al desgaste y a la fluencia. En condiciones de fricción en seco, alcanza un coeficiente de fricción relativamente bajo, de entre 0,30 y 0,35. El relleno con PTFE, grafito o fibra de carbono puede reducir el coeficiente de fricción por debajo de 0,15. Además, su resistencia a la fluencia se encuentra entre las mejores de los plásticos de ingeniería. A 150 °C y una tensión de 20 MPa, la deformación por fluencia tras 1000 horas es de tan solo 2%–3%.
En cuarto lugar, el PEEK presenta una buena resistencia química. Tolera la mayoría de los ácidos orgánicos, ácidos inorgánicos, álcalis, soluciones salinas, aceites, combustibles e hidrocarburos. Sin embargo, solo el ácido sulfúrico concentrado, el ácido nítrico concentrado, los hidrocarburos halogenados y ciertos disolventes polares pueden atacarlo.
1.3 Limitaciones y requisitos de tratamiento
La principal limitación del PEEK radica en su mayor coste. Los precios de la materia prima suelen ser entre 3 y 5 veces superiores a los del PTFE. Además, el PEEK requiere altas temperaturas de procesamiento. La temperatura del cilindro de inyección alcanza los 360-400 °C, y la del molde, los 170-200 °C. En consecuencia, esto exige una elevada capacidad de calentamiento y un control preciso de la temperatura por parte del equipo. El PEEK también es sensible a la humedad, por lo que antes del procesamiento debe someterse a un secado riguroso. Las condiciones de secado recomendadas son 150 °C durante 3-4 horas. De lo contrario, pueden aparecer rayas plateadas, burbujas o una reducción de las propiedades mecánicas. Aunque la resistencia química del PEEK es buena, no alcanza la amplitud de la del PTFE. De hecho, ciertos ácidos oxidantes fuertes e hidrocarburos halogenados pueden atacarlo.
2. Análisis en profundidad del material PTFE
2.1 Estructura molecular y propiedades básicas
El politetrafluoroetileno (PTFE) es un fluoropolímero. Se produce mediante la polimerización por radicales libres de monómeros de tetrafluoroetileno. Concretamente, su cadena principal está formada por enlaces simples carbono-carbono. Ambos átomos de hidrógeno de cada átomo de carbono están sustituidos por completo por átomos de flúor. Esto da lugar a una estructura molecular helicoidal altamente simétrica. El flúor tiene una electronegatividad extremadamente alta, de 4,0. Además, la energía del enlace C-F alcanza los 485 kJ/mol, lo que lo convierte en uno de los enlaces químicos más fuertes que se conocen. Como resultado, esta característica estructural confiere al PTFE una estabilidad química y térmica excepcionalmente alta.
El PTFE tiene una densidad de 2,15–2,20 g/cm³, lo que lo convierte en uno de los plásticos más densos. Sus temperaturas de transición vítrea se sitúan en torno a los -127 °C y los 19 °C (dos transiciones secundarias). El punto de fusión se sitúa en torno a los 327 °C. Además, la cristalinidad oscila normalmente entre el 50% y el 75%. El PTFE posee una energía superficial extremadamente baja, de 18,5 mN/m, lo que lo sitúa entre los valores más bajos de los materiales sólidos conocidos. En consecuencia, esta propiedad le confiere excelentes características antiadherentes y autolubricantes. Su coeficiente de fricción desciende hasta valores de 0,04-0,10, situándose entre los más bajos de cualquier material sólido conocido.
2.2 Ventajas clave en cuanto al rendimiento
Las principales ventajas del PTFE se centran en cuatro aspectos. En primer lugar, ofrece una inercia química casi perfecta. El PTFE resiste el ataque de prácticamente todos los productos químicos conocidos. Esto incluye ácidos fuertes, álcalis fuertes, oxidantes fuertes, disolventes orgánicos, halógenos y agua regia. Sin embargo, solo los metales alcalinos fundidos, el gas flúor y ciertos compuestos que contienen flúor pueden corroerlo. Estos procesos de corrosión requieren altas temperaturas y presiones. Por lo tanto, esto convierte al PTFE en el material ideal para el procesamiento químico, el procesamiento en húmedo de semiconductores y la manipulación de fluidos de alta pureza.
En segundo lugar, el PTFE presenta un coeficiente de fricción extremadamente bajo y excelentes propiedades antiadherentes. Su coeficiente de fricción alcanza valores tan bajos como 0,04-0,10. Mantiene este valor bajo incluso en condiciones sin lubricación. En consecuencia, esto lo convierte en un material autolubricante ideal. Su energía superficial extremadamente baja hace que prácticamente ninguna sustancia pueda adherirse a su superficie. Esto explica su uso generalizado en recubrimientos antiadherentes, en la industria alimentaria y en agentes desmoldeantes.
En tercer lugar, el PTFE ofrece un amplio rango de temperaturas. Funciona a largo plazo entre -200 °C y +260 °C, y a corto plazo hasta 300 °C. Esto le confiere uno de los rangos de temperatura más amplios entre los plásticos. En cuarto lugar, el PTFE proporciona un excelente aislamiento eléctrico. Su constante dieléctrica desciende hasta 2,1 y su pérdida dieléctrica hasta 0,0002. Ambas permanecen estables en un amplio rango de frecuencias y temperaturas. Como resultado, esto lo convierte en un material aislante ideal para altas frecuencias.
2.3 Limitaciones y requisitos de tratamiento
Las principales limitaciones del PTFE residen en su baja resistencia mecánica y su escasa resistencia a la fluencia. La resistencia a la tracción es de tan solo 20-35 MPa. El módulo de elasticidad es de tan solo 0,4-0,6 GPa. Ambos valores están muy por debajo de los del PEEK. Bajo una carga sostenida, el PTFE sufre fácilmente fluencia o flujo en frío. En consecuencia, esto limita su uso en componentes estructurales que soportan cargas. Además, el PTFE puro presenta una escasa resistencia al desgaste y se desgasta rápidamente bajo cargas elevadas. Los rellenos, como la fibra de vidrio, la fibra de carbono, el grafito, el bronce o el disulfuro de molibdeno, suelen mejorar su comportamiento frente al desgaste.
El PTFE también presenta mayores dificultades de procesamiento. Debido a que su viscosidad de fusión es extremadamente alta (10^10–10^12 Pa·s), no fluye ni siquiera por encima de su punto de fusión. Los procesos convencionales de moldeo por inyección, extrusión o moldeo por soplado no permiten su procesamiento. En su lugar, los fabricantes suelen utilizar un proceso de conformado por prensado en frío seguido de sinterización a alta temperatura. Este proceso se asemeja a la metalurgia de polvos. Durante el mecanizado CNC, la blandura, la flexibilidad y la sensibilidad a la sujeción del PTFE provocan una deformación elástica. Esto dificulta el control de tolerancias ajustadas. Además, el PTFE presenta un elevado coeficiente de expansión térmica lineal de 10–12×10^-5/°C. Este valor es más de diez veces superior al del acero, por lo que las variaciones dimensionales se vuelven significativas con los cambios de temperatura.
3. Comparación cuantitativa en diez dimensiones clave
Para presentar con mayor claridad las diferencias de rendimiento entre ambos materiales, la siguiente tabla ofrece una comparación cuantitativa en diez parámetros técnicos clave. Todos los datos proceden de las fichas técnicas habituales de los materiales facilitadas por los fabricantes. No obstante, los valores reales pueden variar en función del tipo específico, la modificación del relleno y la norma de ensayo.
Dimensión de comparación
PEEK (polieteretercetona)
PTFE (politetrafluoroetileno)
Densidad (g/cm³)
1.30–1.32
2.15–2.20
Transición vítrea Tg (°C)
~143
-127 / 19
Punto de fusión (°C)
~343
~327
Temperatura de uso prolongado (°C)
200
260
Resistencia a la tracción (MPa)
90–100
20–35
Módulo de elasticidad (GPa)
3.6–4.0
0.4–0.6
Coeficiente de fricción
0,30–0,35 (sin relleno) / 0,15 (con relleno)
0.04–0.10
Resistencia química
Buena (no es resistente a los ácidos oxidantes fuertes ni a los hidrocarburos halogenados)
Excelente (resiste a casi todos los productos químicos)
Resistencia a la fluencia
Excelente
De baja calidad (propenso al flujo en frío)
Coste de las materias primas (relativo)
3–5×
1× (valor inicial)
4. Análisis en profundidad de las diferencias fundamentales
4.1 Resistencia mecánica y rigidez
La resistencia mecánica y la rigidez constituyen la diferencia más significativa en cuanto a prestaciones entre el PEEK y el PTFE. El PEEK alcanza una resistencia a la tracción de 90-100 MPa, lo que supone entre 3 y 5 veces la del PTFE (20-35 MPa). Por su parte, su módulo de elasticidad alcanza valores de 3,6 a 4,0 GPa, lo que supone entre 6 y 10 veces el del PTFE (0,4 a 0,6 GPa). En consecuencia, estos valores indican que el PEEK puede soportar cargas de tracción, flexión y compresión significativamente mayores. Su deformación bajo carga sigue siendo mucho menor que la del PTFE. Con refuerzo de fibra de carbono, el módulo de elasticidad del PEEK puede aumentar hasta 18-20 GPa. Esto se aproxima a los niveles de las aleaciones de aluminio y lo convierte en un material ideal para sustituir al metal.
La baja resistencia y rigidez del PTFE no son defectos. Al contrario, son características inherentes a su estructura molecular. En aplicaciones de sellado, la suavidad y flexibilidad del PTFE le permiten adaptarse mejor a las superficies de sellado. Rellena las irregularidades microscópicas y logra un excelente rendimiento de sellado. En aplicaciones de deslizamiento de baja fricción, el bajo módulo del PTFE permite una deformación elástica. Esto aumenta la superficie de contacto real, reduciendo así la tensión de contacto y el coeficiente de fricción. Por consiguiente, el PTFE es adecuado para juntas, sellos, revestimientos y componentes deslizantes de baja fricción. El PEEK, por el contrario, es adecuado para piezas sometidas a carga, como cojinetes, engranajes, asientos de válvulas y soportes.
4.2 Resistencia al calor y estabilidad térmica bajo carga
Tanto el PEEK como el PTFE ofrecen una excelente resistencia al calor, pero su comportamiento a altas temperaturas difiere fundamentalmente. El PTFE funciona a largo plazo a 260 °C y a corto plazo a 300 °C. Mantiene la estabilidad química y un bajo coeficiente de fricción en un amplio rango de temperaturas, desde -200 °C hasta +260 °C. Sin embargo, la resistencia mecánica y la resistencia a la fluencia del PTFE disminuyen significativamente a temperaturas elevadas. Se deforma fácilmente bajo carga. Por lo tanto, el PTFE es adecuado para aplicaciones de sellado a altas temperaturas, aislamiento y resistencia química. No es adecuado para piezas estructurales que soportan carga a altas temperaturas.
La temperatura de uso a largo plazo del PEEK alcanza los 200 °C, inferior a la del PTFE. Sin embargo, su retención de resistencia mecánica a altas temperaturas supera con creces a la del PTFE. A 200 °C, el PEEK sigue conservando aproximadamente el 50% de su resistencia a la tracción y rigidez a temperatura ambiente. Su excelente resistencia a la fluencia le permite mantener la estabilidad dimensional y la integridad estructural en condiciones de alta temperatura y carga elevada. Además, con refuerzo de fibra de vidrio o de carbono, la temperatura de deflexión térmica del PEEK puede superar los 300 °C. Su temperatura de uso a largo plazo puede alcanzar los 250 °C. Por lo tanto, para piezas que deben soportar tanto altas temperaturas como cargas mecánicas, el PEEK suele ser la opción más fiable. Algunos ejemplos son los cojinetes para altas temperaturas, los asientos de válvulas y los componentes de soporte.
4.3 Comportamiento frente a la fricción y el desgaste
El comportamiento frente a la fricción y el desgaste constituye una de las diferencias más notables entre el PEEK y el PTFE. El PTFE presenta uno de los coeficientes de fricción más bajos entre los materiales sólidos conocidos (0,04-0,10). Ofrece un rendimiento especialmente bueno en condiciones sin lubricación, a baja velocidad y con cargas ligeras. Su baja fricción se debe a la estructura helicoidal altamente simétrica de sus cadenas moleculares. Su energía superficial extremadamente baja también influye. Durante la fricción, las cadenas moleculares del PTFE se deslizan fácilmente unas respecto a otras. Forman una película de transferencia en la superficie de contacto, lo que produce un efecto autolubricante. Por este motivo, el PTFE se utiliza ampliamente en cojinetes de baja carga, casquillos, placas deslizantes, carriles de guía y superficies antiadherentes.
El coeficiente de fricción del PEEK (0,30-0,35) supera al del PTFE. Sin embargo, su resistencia al desgaste supera con creces a la del PTFE puro, especialmente bajo cargas elevadas, a alta velocidad y a altas temperaturas. La elevada rigidez y resistencia del PEEK evitan la deformación plástica y el desgaste adhesivo durante la fricción. Su índice de desgaste es tan solo entre 1/10 y 1/5 del del PTFE puro. El relleno con PTFE, grafito o fibra de carbono puede reducir el coeficiente de fricción del PEEK por debajo de 0,15. Además, mantiene una excelente resistencia al desgaste. En consecuencia, esto convierte al PEEK en un material ideal para rodamientos, engranajes y componentes deslizantes de alto rendimiento. Por lo tanto, para aplicaciones de baja carga y baja velocidad que requieren una fricción extremadamente baja, el PTFE es más adecuado. Para aplicaciones de alta carga y alta velocidad que requieren una larga vida útil y una alta resistencia al desgaste, el PEEK ofrece un mejor rendimiento.
4.4 Resistencia química
La resistencia química es la característica más destacada del PTFE. La energía del enlace C-F en el PTFE alcanza los 485 kJ/mol. Sus cadenas moleculares son altamente simétricas y carecen de grupos reactivos. Esto hace que el PTFE sea prácticamente inmune al ataque de cualquier sustancia química conocida. El PTFE tolera el ácido sulfúrico concentrado, el ácido nítrico concentrado, el ácido clorhídrico concentrado, el agua regia y el ácido fluorhídrico. También resiste los álcalis fuertes, los disolventes orgánicos, los halógenos, los oxidantes y los agentes reductores. Sin embargo, solo los metales alcalinos fundidos, el flúor gaseoso y ciertos compuestos que contienen flúor pueden atacarlo. Estos ataques requieren altas temperaturas y presiones. Por lo tanto, esto convierte al PTFE en el material de elección para el procesamiento químico, el procesamiento en húmedo de semiconductores, la manipulación de fluidos de alta pureza y el sellado resistente a la corrosión.
Aunque el PEEK presenta una buena resistencia química, no alcanza la amplitud del PTFE. El PEEK tolera la mayoría de los ácidos orgánicos, ácidos inorgánicos, álcalis, soluciones salinas, aceites, combustibles, hidrocarburos y vapor. Sin embargo, el ácido sulfúrico concentrado, el ácido nítrico concentrado, los hidrocarburos halogenados, el fenol y ciertos disolventes polares pueden atacarlo o hacer que se hinche. La ventaja del PEEK radica en que, dentro de su rango de resistencia química, mantiene al mismo tiempo una excelente resistencia mecánica y estabilidad dimensional. El PTFE, aunque ofrece una resistencia química más amplia, presenta una baja resistencia mecánica y tiende a deformarse progresivamente en entornos corrosivos. Por consiguiente, para aplicaciones de sellado y revestimiento que solo requieren resistencia química, el PTFE es más adecuado. Para piezas estructurales que requieren tanto resistencia química como capacidad de soportar cargas mecánicas, el PEEK ofrece un mejor rendimiento.
4.5 Estabilidad dimensional y resistencia a la fluencia
La estabilidad dimensional y la resistencia a la fluencia son factores críticos que afectan al rendimiento en el montaje y a la fiabilidad a largo plazo de las piezas de precisión. El PEEK ofrece una excelente estabilidad dimensional y resistencia a la fluencia. Su contracción de moldeo es de tan solo 0,5%–1,0%, con una baja anisotropía. Su coeficiente de expansión térmica lineal alcanza valores de 4,5–5,5×10^-5/°C, lo que se aproxima a los niveles de las aleaciones de aluminio. A 150 °C y bajo una tensión de 20 MPa, la deformación por fluencia tras 1000 horas es de tan solo 2%–3%. En consecuencia, estas propiedades permiten que el PEEK mantenga unas dimensiones y una forma precisas bajo carga, cambios de temperatura y tensiones de procesamiento. Esto lo hace adecuado para piezas mecánicas de precisión, componentes semiconductores, dispositivos médicos y conjuntos de alto rendimiento.
El PTFE presenta una estabilidad dimensional y una resistencia a la fluencia inferiores. Su contracción en moldeo alcanza los 3%–5%, con una anisotropía significativa. Su coeficiente de expansión térmica lineal alcanza los 10–12×10^-5/°C, lo que supone más de 10 veces el del acero. Bajo una carga sostenida, el PTFE sufre fácilmente fluencia o flujo en frío. A temperatura ambiente y con una tensión de 10 MPa, la deformación por fluencia a las 1000 horas puede alcanzar entre 10% y 20%. En consecuencia, estas características hacen que las piezas de PTFE experimenten fluctuaciones dimensionales significativas con los cambios de temperatura y la carga sostenida. Esto las hace inadecuadas para piezas estructurales de ajuste de precisión. Sin embargo, en aplicaciones de sellado, la deformación controlable y la fluencia del PTFE resultan, de hecho, beneficiosas. Permiten que la junta se adapte mejor a la superficie de sellado. Compensan el desgaste y las irregularidades de la superficie, logrando un sellado fiable a largo plazo. Por lo tanto, para piezas estructurales de precisión, el PEEK sigue siendo la primera opción. En el caso de las juntas y sellos, la característica de deformación controlable del PTFE se convierte en una ventaja.
5. Comparación de estrategias de mecanizado CNC
Tanto el PEEK como el PTFE permiten fabricar piezas a medida mediante mecanizado CNC. Sin embargo, debido a las diferencias en sus propiedades mecánicas y térmicas, sus estrategias de mecanizado y sus parámetros de proceso difieren significativamente. La estrategia de mecanizado adecuada no solo influye en la eficiencia de la producción y la vida útil de las herramientas, sino que también determina directamente la precisión dimensional y la calidad de la superficie de las piezas acabadas.
5.1 Aspectos clave del mecanizado del PEEK
El PEEK ofrece una buena rigidez y una alta resistencia. Su comportamiento de corte es similar al de la madera dura o los metales ligeros. Permite alcanzar una alta precisión dimensional y un buen acabado superficial. Para el mecanizado del PEEK, los fabricantes recomiendan herramientas afiladas de carburo o diamante. Los ángulos de inclinación y de desahogo amplios reducen la resistencia al corte y el calor por fricción. La velocidad de corte debe mantenerse entre 100 y 300 m/min. La velocidad de avance debe situarse entre 0,05 y 0,15 mm/diente. Además, la profundidad de corte debe ser de 1 a 3 mm para el desbaste o de 0,1 a 0,5 mm para el acabado.
Los puntos clave en el mecanizado del PEEK residen en la gestión térmica y el control de las tensiones internas. Aunque el PEEK ofrece una excelente resistencia al calor, una temperatura local excesiva durante el corte puede provocar el ablandamiento del material, la quemadura de la superficie o un aumento de las tensiones internas. Por lo tanto, los fabricantes recomiendan la refrigeración por aire o con aire comprimido. Se evita el uso de grandes cantidades de líquido refrigerante que podrían provocar un choque térmico. Además, el PEEK tiende a generar tensiones internas durante el mecanizado. En el caso de piezas de alta precisión o con gran retirada de material, un tratamiento de recocido tras el desbaste puede eliminar las tensiones internas antes del acabado. La condición de recocido recomendada es de 200 °C durante 2 a 4 horas. En consecuencia, el PEEK puede alcanzar de forma estable tolerancias dimensionales de ±0,02-0,05 mm. También puede alcanzar acabados superficiales de Ra 0,4-0,8 µm. Esto lo convierte en un plástico de alto rendimiento ideal para el mecanizado CNC de precisión.
5.2 Aspectos clave del mecanizado del PTFE
El PTFE presenta una baja rigidez y una buena flexibilidad. Sufre fácilmente una deformación elástica bajo la presión de la herramienta durante el corte. Esto provoca un fenómeno de “desviación de la herramienta” que afecta a la precisión dimensional y a las tolerancias geométricas. A la hora de mecanizar PTFE, los fabricantes recomiendan herramientas afiladas de acero rápido o de metal duro. Las geometrías con ángulos de inclinación y de desahogo amplios minimizan las fuerzas de corte. La velocidad de corte puede aumentarse adecuadamente hasta 200-500 m/min. Sin embargo, la velocidad de avance debe mantenerse baja, entre 0,05 y 0,1 mm/diente. Además, la profundidad de corte debe ser reducida, entre 0,5 y 2 mm. De este modo se evita que el material se comprima, se desgarre o se formen rebabas.
Los principales retos en el mecanizado del PTFE incluyen la deformación por sujeción, el control de las rebabas y la recuperación dimensional. Dado que el PTFE es blando y flexible, los mandriles tradicionales de tres mordazas o los tornillos de banco pueden deformar fácilmente la pieza. Tras su liberación, la recuperación dimensional afecta a la precisión del mecanizado. Por lo tanto, los fabricantes recomiendan sistemas de sujeción al vacío, mordazas blandas, soporte de mandril o utillaje específico para una sujeción uniforme en múltiples puntos. Esto reduce la deformación por sujeción. La elevada tenacidad del PTFE provoca virutas continuas en forma de cinta y rebabas en los bordes durante el corte. Esto ocurre especialmente en las salidas de los orificios y en los bordes de los contornos. Resulta útil mantener las herramientas afiladas, utilizar el fresado ascendente y añadir ranuras de apoyo o de alivio en las salidas. Las tolerancias del PTFE suelen situarse entre ±0,05 y 0,1 mm. En el caso de paredes delgadas, piezas largas, orificios pequeños y estructuras de ajuste apretado, el control de las tolerancias se vuelve más difícil. Por consiguiente, los diseñadores deben prever un margen razonable de compensación de tolerancias.
5.3 Tolerancias, acabado superficial y control de la deformación
En cuanto al control de tolerancias, el PEEK supera claramente al PTFE. La elevada rigidez y la baja fluencia del PEEK le permiten alcanzar de forma estable tolerancias dimensionales de ±0,02-0,05 mm. En el caso de geometrías sencillas, puede llegar incluso a ±0,01 mm. Las tolerancias del PTFE suelen situarse entre ±0,05 y 0,1 mm. Se ven más afectadas por la temperatura, la fuerza de sujeción y la tensión interna. La uniformidad entre lotes no es tan buena como la del PEEK. Por lo tanto, en el caso de piezas estructurales que requieran un ajuste, un sellado o un montaje de precisión, la ventaja del PEEK en cuanto al mecanizado resulta más evidente.
En cuanto al acabado superficial, el PEEK puede alcanzar un valor de Ra de 0,4 a 0,8 µm en el acabado. El pulido puede producir un acabado espejo por debajo de Ra 0,1 µm. El acabado superficial del PTFE suele situarse entre Ra 1,6 y 3,2 µm. Aunque su superficie ofrece de por sí características de baja fricción y antiadherencia, el pulido y el tratamiento superficial fino siguen siendo difíciles debido a la blandura del material. En cuanto al control de la deformación, la baja contracción en el moldeo del PEEK, su reducido coeficiente de expansión térmica y su buena resistencia a la fluencia le confieren una excelente estabilidad dimensional tras el mecanizado. La elevada contracción en el moldeo del PTFE, su elevado coeficiente de expansión térmica y su escasa resistencia a la fluencia provocan fluctuaciones dimensionales significativas tras el mecanizado y con los cambios de temperatura. Por consiguiente, para piezas que requieren alta precisión y gran uniformidad, el PEEK representa la opción más fiable. En el caso de juntas, empaquetaduras y componentes de baja fricción, la característica de deformación controlable del PTFE resulta, de hecho, beneficiosa.
6. Ámbitos de aplicación habituales
6.1 Sector aeroespacial
En el sector aeroespacial, el PEEK se utiliza ampliamente en la fabricación de piezas estructurales ligeras, soportes, elementos de fijación, casquillos, rodamientos y engranajes. También resulta adecuado para otros componentes que requieren una elevada relación resistencia-peso. Su excelente rigidez, estabilidad térmica y resistencia al fuego lo hacen idóneo para entornos de montaje aeroespaciales exigentes. Cumple con la clasificación UL 94 V-0, con baja emisión de humo y baja toxicidad. Además, el PEEK reforzado con fibra de carbono ofrece una resistencia específica similar a la de las aleaciones de aluminio, con solo la mitad de densidad. Esto aporta importantes ventajas en cuanto a reducción de peso en los interiores de las aeronaves, las piezas estructurales y los componentes de los motores.
El PTFE en el sector aeroespacial se utiliza principalmente para fabricar cojinetes de baja fricción, juntas, aislamiento de cables y componentes resistentes a productos químicos. En aplicaciones en las que la baja fricción, el aislamiento eléctrico o la resistencia a los fluidos son más importantes que la resistencia estructural, el PTFE ofrece muy buenos resultados. Algunos ejemplos son las juntas en los sistemas hidráulicos de las aeronaves, las juntas en los sistemas de combustible, las capas de aislamiento de cables y los casquillos de cojinetes en mecanismos deslizantes.
6.2 Petróleo y gas
En aplicaciones del sector del petróleo y el gas, el PEEK se utiliza habitualmente para fabricar anillos de apoyo, componentes de válvulas, piezas antiextrusión, componentes de compresores y piezas de alta presión. Ofrece una excelente resistencia a la carga y a la deformación. Su estabilidad dimensional cobra especial importancia en los sistemas de presión. Mantiene las holguras de sellado y la precisión de ajuste en entornos de fondo de pozo con altas temperaturas y altas presiones. Además, el PEEK muestra una buena resistencia al petróleo crudo, al gas natural y a los fluidos de perforación. Esto lo convierte en un material ideal para herramientas de fondo de pozo y equipos de boca de pozo.
El PTFE tiene una amplia aplicación en juntas de estanqueidad, juntas de sellado, asientos de válvulas y componentes resistentes a productos químicos. En aplicaciones en las que la resistencia a la corrosión y el rendimiento de estanqueidad son los requisitos principales, el PTFE ofrece un rendimiento especialmente bueno cuando se diseña adecuadamente. Algunos ejemplos son los asientos de válvulas en válvulas de cabezal de pozo, las juntas en bridas de tuberías, los anillos de estanqueidad en bombas químicas y los revestimientos resistentes a la corrosión. Además, el PTFE relleno de fibra de vidrio o de carbono puede mejorar la resistencia al desgaste y a la fluencia. Esto lo hace adecuado para condiciones de mayor presión y temperatura.
6.3 Semiconductores
En aplicaciones de semiconductores, el PTFE es adecuado para la manipulación de productos químicos de alta pureza, así como para tuberías, racores y componentes expuestos a productos químicos corrosivos utilizados en procesos húmedos. Su inercia química ayuda a reducir los riesgos de contaminación y degradación. Garantiza una alta pureza química. Además, el PTFE ofrece excelentes propiedades antiadherentes y de baja fricción. Es adecuado para la manipulación de obleas, el suministro de productos químicos y el sellado y revestimiento en equipos de procesos húmedos.
El PEEK se utiliza habitualmente para fabricar componentes de manipulación de obleas, zócalos de prueba, accesorios de sujeción y herramientas de precisión. Estas aplicaciones exigen una alta resistencia mecánica, estabilidad dimensional y resistencia al desgaste. Cuando los componentes deben mantener una geometría precisa, el PEEK suele ser el material de primera elección. Además, el PEEK presenta una buena resistencia al grabado por plasma y a los productos químicos. Es adecuado para piezas estructurales y móviles en equipos de fabricación de semiconductores.
6.4 Productos sanitarios
En el ámbito de los productos sanitarios, el PEEK tiene una amplia aplicación gracias a su excelente biocompatibilidad, resistencia a la esterilización y propiedades mecánicas. El PEEK soporta esterilizaciones repetidas en autoclave a 134 °C. También soporta la esterilización con óxido de etileno y con rayos gamma. Mantiene unas propiedades mecánicas estables y la precisión dimensional tras los ciclos de esterilización. Su módulo de elasticidad se aproxima al del hueso cortical humano. Esto reduce el efecto de protección contra las tensiones. En consecuencia, el PEEK resulta un material ideal para implantes ortopédicos, como jaulas de fusión espinal, tornillos óseos y placas óseas. Además, el PEEK se utiliza ampliamente en instrumentos quirúrgicos, equipos dentales, dispositivos de rehabilitación y componentes de equipos de diagnóstico.
El PTFE en dispositivos médicos se utiliza principalmente para fabricar juntas, sellos, catéteres, recubrimientos de alambres guía y superficies antiadherentes. Su excelente inercia química y biocompatibilidad lo hacen adecuado para implantes y componentes que entran en contacto con el tejido humano. La baja fricción del PTFE lo convierte en un material ideal para recubrimientos de alambres guía y revestimientos de catéteres. Reduce la resistencia a la fricción durante la inserción. Además, el PTFE expandido (ePTFE) también se utiliza ampliamente en vasos sanguíneos artificiales, parches cardíacos y materiales para la reparación de tejidos blandos.
6.5 Equipos industriales
En el ámbito de los equipos industriales, el PEEK se utiliza para fabricar componentes de bombas, anillos de desgaste, casquillos, rodamientos, engranajes, asientos de válvulas y piezas de plástico sometidas a carga. Contribuye a reducir el peso sin comprometer la fiabilidad mecánica. La elevada resistencia al desgaste y las características de baja fricción del PEEK lo hacen idóneo para piezas en movimiento a alta velocidad. De este modo, se reducen las necesidades de lubricación y los costes de mantenimiento. En equipos de procesamiento alimentario y farmacéutico, la facilidad de limpieza y la resistencia a la esterilización del PEEK lo convierten en un material ideal para piezas que entran en contacto con alimentos y productos farmacéuticos.
El PTFE encuentra una amplia aplicación en revestimientos, juntas, superficies de deslizamiento, componentes aislantes y conjuntos de baja fricción. Ayuda a reducir la adhesión, la corrosión química y el desgaste por fricción en numerosos sistemas industriales. La característica antiadherente del PTFE resulta adecuada para cintas transportadoras, moldes y recubrimientos de bandejas de horno en equipos de procesamiento de alimentos. Además, sus excelentes propiedades de aislamiento eléctrico lo hacen adecuado para el aislamiento de cables de alta tensión, la encapsulación de componentes electrónicos y los equipos de comunicación de alta frecuencia.
7. Análisis de la relación coste-eficacia
El coste es un factor fundamental que no se puede pasar por alto a la hora de elegir los materiales. El coste de la materia prima del PEEK suele ser entre 3 y 5 veces superior al del PTFE. Además, sus elevadas temperaturas de procesamiento y los estrictos requisitos que impone al equipamiento hacen que los costes de procesamiento sean más elevados que los del PTFE. Para aplicaciones que solo requieren resistencia química, sellado o bajas fricciones, el PTFE ofrece una clara ventaja en cuanto a costes. Ofrece un rendimiento excelente a un menor coste de material.
Sin embargo, desde la perspectiva del coste total del ciclo de vida (LCC), el mayor coste del PEEK puede verse compensado por una vida útil más larga, una menor frecuencia de sustitución y unos costes de mantenimiento más bajos. Por ejemplo, en aplicaciones con cojinetes sometidos a cargas elevadas, los cojinetes de PEEK pueden durar entre 5 y 10 veces más que los de PTFE relleno. Resisten la fluencia y los cambios dimensionales durante su vida útil. Esto reduce el tiempo de inactividad por mantenimiento y sustitución. En aplicaciones de válvulas a alta temperatura y alta presión, los asientos de válvula de PEEK soportan presiones y temperaturas más elevadas. Reducen el riesgo de fugas y los incidentes de seguridad. En consecuencia, su rentabilidad global puede superar a la de los asientos de válvula de PTFE.
Por lo tanto, la evaluación de costes no debe basarse únicamente en el precio unitario de la materia prima. Debe tener en cuenta de forma integral los siguientes factores: coste de la materia prima, costes de procesamiento y fabricación, costes de inspección, vida útil, frecuencia de sustitución, costes de mantenimiento, pérdidas por tiempo de inactividad, riesgo de fallo y consecuencias para la seguridad. Para aplicaciones que requieren alta carga, alta temperatura, alta precisión y una larga vida útil, el coste total del ciclo de vida del PEEK puede resultar más favorable. Para aplicaciones que requieren baja carga, estanqueidad, resistencia química y bajo coste, el PTFE resulta más económico y práctico.
8. Marco de decisión para la selección de materiales en cinco pasos
A la hora de decidir entre el PEEK y el PTFE, los ingenieros y diseñadores de productos pueden seguir cinco pasos para llevar a cabo una evaluación sistemática. Este enfoque evita los juicios parciales basados únicamente en la experiencia o en un único indicador.
Pasos 1 y 2: Definir los requisitos y evaluar la compatibilidad
Definir los modos de fallo y los requisitos de rendimiento: En primer lugar, determina cuál es el principal riesgo de fallo de la pieza. ¿Se trata de deformación, desgaste, fallo estructural, ataque químico, fricción o fallo de las juntas? A continuación, cuantifica los requisitos de rendimiento en parámetros específicos. Entre ellos se incluyen la carga máxima, la temperatura máxima, los requisitos del coeficiente de fricción, los tipos de resistencia química, la presión nominal de las juntas y la tolerancia dimensional.
Evaluar la compatibilidad química y el rango de temperaturas: Teniendo en cuenta los tipos, las concentraciones, las temperaturas y los tiempos de exposición de las sustancias químicas con las que entra en contacto la pieza, evalúe la compatibilidad química de ambos materiales. Confirme también el rango de temperaturas de funcionamiento y la temperatura máxima de la pieza. Además, determine si debe soportar cargas, mantener las tolerancias o conservar su capacidad de estanqueidad a esa temperatura.
Pasos 3 y 4: Comparar propiedades y evaluar el mecanizado
Comparar las propiedades mecánicas y los requisitos de fricción y desgaste: Evalúa si la pieza debe soportar cargas estructurales, cargas de impacto o movimientos repetitivos. Si se requieren una alta rigidez, una alta resistencia mecánica y una alta resistencia al desgaste, el PEEK suele ser la opción más adecuada. Si solo se necesita un bajo coeficiente de fricción, propiedades de estanqueidad o características antiadherentes con cargas reducidas, el PTFE puede ser más adecuado. Para aplicaciones en las que interviene la fricción, hay que tener en cuenta también la carga, la velocidad, las condiciones de lubricación y el material de contacto.
Evaluar la viabilidad del mecanizado y los requisitos de precisión dimensional: Ten en cuenta la geometría de la pieza, la precisión dimensional, el acabado superficial y el volumen de producción. Evalúe la viabilidad del mecanizado CNC o del moldeo de ambos materiales. El PEEK ofrece una mayor precisión dimensional y un mejor acabado superficial, por lo que resulta adecuado para piezas de precisión. El PTFE presenta mayores dificultades de mecanizado y control de tolerancias, por lo que resulta adecuado para juntas y piezas de geometría sencilla. Además, calcule el coste de procesamiento y el tiempo de ciclo.
Paso 5: Análisis de costes y validación del prototipo
Realizar un análisis del coste total del ciclo de vida y la validación de prototipos: Se deben tener en cuenta de forma exhaustiva el coste de la materia prima, el coste de procesamiento, el coste de inspección, la vida útil, la frecuencia de sustitución, el coste de mantenimiento y el riesgo de fallo. Se debe realizar un análisis del coste total del ciclo de vida. Antes de decidir definitivamente el material, se recomienda fabricar prototipos y realizar pruebas clave de rendimiento. Entre ellas se incluyen pruebas de carga a alta temperatura, pruebas de compatibilidad química, pruebas de desgaste por fricción y pruebas de rendimiento de estanqueidad. En última instancia, esto permite verificar la idoneidad de la selección del material.
9. Capacidades de mecanizado CNC de plásticos de alto rendimiento de PartsMastery
9.1 Resumen de equipos y capacidades
PartsMastery ofrece servicios de mecanizado CNC de plásticos de alta precisión y alto rendimiento. Abarca toda la gama de plásticos técnicos, incluidos el PEEK, el PTFE, el PPSU, el PEI, el POM, el PC, el PMMA y el nailon. La empresa cuenta con centros de mecanizado CNC de 3, 4 y 5 ejes. También dispone de tornos CNC, rectificadoras de precisión y equipos de electroerosión (EDM). De este modo, puede satisfacer las más diversas necesidades de mecanizado, desde prototipos sencillos hasta piezas complejas de alta precisión.
9.2 Experiencia en el mecanizado de PEEK
En el mecanizado de PEEK, PartsMastery cuenta con una completa biblioteca de parámetros de proceso y un sistema de control de calidad. Consigue de forma constante tolerancias dimensionales de ±0,02 mm y acabados superficiales de Ra 0,4 µm. Durante el mecanizado, se utilizan accesorios específicos y herramientas afiladas. Los parámetros de corte y los métodos de refrigeración se controlan de forma estricta. De este modo se evitan la deformación térmica y la desviación dimensional causadas por la liberación de tensiones internas. En el caso de piezas de alta precisión o con gran volumen de material a eliminar, el recocido tras el desbaste elimina las tensiones internas. Esto garantiza la estabilidad dimensional final. Además, todas las piezas de PEEK se someten a una inspección dimensional completa con una máquina de medición por coordenadas (CMM) antes de su envío. Esto garantiza que la precisión dimensional y las tolerancias geométricas cumplan los requisitos del plano.
9.3 Experiencia en el mecanizado de PTFE
En el mecanizado del PTFE, PartsMastery ha desarrollado técnicas de procesamiento y soluciones de sujeción específicas. Estas se centran en la baja rigidez del PTFE, su fácil deformación y su sensibilidad a la sujeción. Mediante el uso de sistemas de sujeción al vacío, mordazas blandas, soporte de mandril o utillaje específico para una sujeción uniforme en múltiples puntos, se reducen de forma eficaz la deformación por sujeción y la recuperación dimensional. Al optimizar la geometría de la herramienta y las trayectorias de corte, utilizando herramientas afiladas de gran ángulo de inclinación, profundidades de corte reducidas y fresado ascendente, se reduce significativamente la generación de rebabas. Se mejora la calidad de los bordes y el acabado superficial. En consecuencia, ya se trate de juntas y sellos sencillos de PTFE o de revestimientos, asientos de válvulas y componentes aislantes complejos de PTFE, PartsMastery ofrece una calidad de mecanizado estable y fiable.
9.4 Servicios de valor añadido
Además, PartsMastery ofrece servicios integrales. Entre ellos se incluyen el asesoramiento en la selección de materiales, la optimización de procesos, la modificación de los materiales de relleno, el tratamiento de superficies y las pruebas de montaje. Las opciones de modificación de los materiales de relleno incluyen fibra de vidrio, fibra de carbono, grafito y PTFE. Las opciones de tratamiento de superficies incluyen pulido, chorro de arena y tratamiento con plasma. Desde prototipos de una sola pieza hasta la producción en serie, desde la selección de materiales hasta la entrega final, el equipo de ingeniería de PartsMastery ofrece soluciones de mecanizado optimizadas y recomendaciones sobre costes. Estas se basan en los requisitos de su producto y en los escenarios de aplicación.
10. Resumen
El PEEK y el PTFE son dos plásticos técnicos de alto rendimiento con un posicionamiento diferente y ventajas propias. El PEEK, gracias a su excepcional resistencia mecánica (resistencia a la tracción de 90-100 MPa), su elevada rigidez (módulo de elasticidad de 3,6-4,0 GPa), su excelente resistencia al desgaste y a la fluencia, y su capacidad de mecanizado de alta precisión, se ha convertido en el material preferido para componentes de ingeniería estructural. También es adecuado para cojinetes sometidos a cargas elevadas, engranajes, asientos de válvulas y conjuntos de precisión. Su capacidad para mantener la resistencia mecánica y la estabilidad dimensional a altas temperaturas le permite soportar cargas en condiciones exigentes.
El PTFE, con su inercia química casi perfecta (resiste a casi todos los productos químicos), su coeficiente de fricción extremadamente bajo (0,04-0,10), sus excelentes propiedades antiadherentes, su amplio rango de temperaturas (de -200 °C a +260 °C) y su buen aislamiento eléctrico, ocupa un lugar insustituible en juntas, sellos, asientos de válvulas, revestimientos, componentes de baja fricción y aplicaciones resistentes a la corrosión. Su blandura y sus características de deformación controlable se convierten, de hecho, en ventajas en aplicaciones de sellado. Permiten lograr una excelente adaptación del sellado.
No existe un único material que se adapte a todos los casos. La selección correcta del material requiere una evaluación exhaustiva basada en el modo de fallo de la pieza, el entorno operativo, los requisitos de rendimiento, la viabilidad de mecanizado y el coste total del ciclo de vida. Cuando el principal riesgo de fallo es la deformación, el desgaste o un fallo estructural, el PEEK suele ser la mejor opción. Cuando el principal riesgo de fallo es el ataque químico, la fricción o el fallo del sellado, el PTFE suele resultar más seguro. Mediante una evaluación sistemática de la selección de materiales y la validación de prototipos, los ingenieros pueden encontrar el equilibrio óptimo entre rendimiento y coste. En última instancia, pueden desarrollar productos que sean a la vez seguros, fiables y comercialmente competitivos.
Preguntas frecuentes
¿El PTFE y el PEEK son lo mismo?
No, el PTFE y el PEEK no son lo mismo. El PTFE es un fluoropolímero conocido por su excelente resistencia química, su coeficiente de fricción extremadamente bajo y su buen aislamiento eléctrico. El PEEK es un termoplástico de alto rendimiento conocido por su mayor resistencia mecánica, rigidez, resistencia al desgaste y estabilidad dimensional. En resumen, el PTFE es adecuado para juntas, sellos y componentes en contacto con productos químicos. Por su parte, el PEEK es adecuado para piezas mecanizadas que soportan cargas, de alta precisión y estructurales.
¿Cuál es la diferencia entre los asientos de válvula de PTFE y los de PEEK?
La principal diferencia entre los asientos de válvula de PTFE y los de PEEK radica en la capacidad de carga y el rendimiento de estanqueidad. Los asientos de válvula de PTFE ofrecen un coeficiente de fricción extremadamente bajo, una excelente resistencia química y una buena adaptación al sellado. Esto los hace adecuados para válvulas de presión media y baja y para medios corrosivos. Los asientos de válvula de PEEK proporcionan una mayor resistencia mecánica, una mejor resistencia a la fluencia y una estabilidad dimensional superior. Esto los hace más adecuados para aplicaciones de válvulas de alta presión, alta temperatura o alto desgaste, en las que el control de la deformación es fundamental. En condiciones de alta diferencia de presión, los asientos de válvula de PEEK resisten mejor la deformación por extrusión y la erosión. En consecuencia, prolongan la vida útil.
¿Es el PEEK el plástico más resistente?
El PEEK es uno de los plásticos de alto rendimiento de gama alta más resistentes. Sin embargo, no es el plástico más resistente en todas las condiciones. En comparación con muchos plásticos técnicos, ofrece una elevada resistencia a la tracción, una gran rigidez, una excelente resistencia al desgaste y una buena estabilidad térmica. No obstante, el PEEK reforzado con fibra de carbono, el PEI (polieterimida), el PPS (sulfuro de polifenileno) o ciertas poliimidas pueden superar al PEEK estándar en determinadas propiedades. Lo mejor es considerar el PEEK como un material de alta resistencia y bien equilibrado. Es adecuado para piezas mecanizadas con CNC que requieren un alto nivel de exigencia.
¿Se puede utilizar el PTFE en piezas estructurales que soportan carga?
Por lo general, no se recomienda el uso de PTFE puro para piezas estructurales sometidas a carga. Su resistencia mecánica es baja (resistencia a la tracción: 20-35 MPa). Su rigidez sigue siendo escasa (módulo de elasticidad: 0,4-0,6 GPa). La resistencia a la fluencia es escasa. Bajo una carga sostenida, sufre fácilmente fluencia o deslizamiento en frío. El PTFE reforzado con fibra de vidrio, fibra de carbono, bronce o disulfuro de molibdeno puede mejorar la resistencia mecánica y la resistencia a la fluencia. Sin embargo, sigue sin estar a la altura de los plásticos de ingeniería estructural como el PEEK. Para piezas que deben soportar cargas estructurales, el PEEK suele ser la opción más fiable. Por su parte, el PTFE es adecuado para juntas, sellos, revestimientos y componentes deslizantes de baja fricción.
¿Qué es más caro, el PEEK o el PTFE?
El PEEK suele ser más caro que el PTFE. Los costes de la materia prima suelen ser entre 3 y 5 veces superiores. El PEEK es más caro porque es un termoplástico especial de alto rendimiento. Presenta excelentes propiedades mecánicas, mayores requisitos de procesamiento y un gran rendimiento en aplicaciones críticas. Sin embargo, un mayor coste del material no siempre implica un mayor coste total del proyecto. Si el PEEK reduce el desgaste, la deformación, el tiempo de inactividad o la frecuencia de sustitución, puede reducir el coste del ciclo de vida en aplicaciones exigentes. Si la pieza requiere principalmente resistencia química, estanqueidad o un bajo coeficiente de fricción, el PTFE puede resultar más rentable.



 .1 Estructura molecular y propiedades básicas