



Technische Kunststoffkomponenten finden breite Anwendung in Elektronikgehäusen, Strukturteilen für die Automobilindustrie, medizinischen Geräten, Automatisierungsvorrichtungen und industriellen Isolierbaugruppen. Bohrungen sind die entscheidenden Montageelemente bei Kunststoffteilen, und die Bearbeitungsqualität von Befestigungslöchern, Passstiftbohrungen, Gewindebohrungen und geschlitzten Profilen bestimmt unmittelbar die Montagegenauigkeit, die strukturelle Festigkeit und die langfristige Stabilität der Anlagen.
CNC-Bohren und CNC-Fräsen sind die beiden wichtigsten Verfahren zur Herstellung von Bohrungen in Kunststoffbauteilen und unterscheiden sich grundlegend hinsichtlich des Schneidprinzips, der Kompatibilität der Bohrungsform, der Maßgenauigkeit und der Produktionseffizienz. Da Kunststoffe einzigartige Eigenschaften wie geringe Wärmeleitfähigkeit, elastische Rückfederung und Anfälligkeit für thermische Verformung aufweisen, sollte die Verfahrensauswahl niemals ausschließlich vom Bohrungsdurchmesser abhängen. Die Teams müssen zudem die Materialeigenschaften, Toleranzanforderungen, die Bauform und das Produktionsvolumen berücksichtigen.
Bei PartsMastery haben wir uns auf die präzise CNC-Bearbeitung von technischen Kunststoffen spezialisiert. Wir bieten ein umfassendes Spektrum an Dienstleistungen zur Bohrbearbeitung, darunter Bohren, Fräsen, Ausbohren und Reiben für alle Arten von Polymerwerkstoffen. Wir begleiten den gesamten Projektlebenszyklus von der Prototypenentwicklung bis zur Serienfertigung und garantieren eine gleichbleibende Positioniergenauigkeit der Bohrungen sowie eine hohe Montagezuverlässigkeit.
1. Grundprinzipien der Kernprozesse und grundlegende Unterschiede
Bohren und Fräsen unterscheiden sich am deutlichsten in der Werkzeugbewegung und der Logik des Materialabtrags, und jedes Verfahren eignet sich für unterschiedliche Arten von Bohrungsmerkmalen.
1.1 CNC-Bohren: Axialvorschub für standardmäßige Rundbohrungen
Beim CNC-Bohren kommen Spiralbohrer oder anwendungsspezifische Kunststoffbohrer zum Einsatz. Die Spindel dreht das Werkzeug, während es sich vertikal entlang der Bohrungsachse vorschiebt, und entfernt durch den Schneidvorgang an der Bohrspitze und der Schneide Material, um eine saubere, runde Bohrung zu erzeugen.
Das Bohren folgt einer einfachen Werkzeugbahn, die lediglich eine Koordinatenpositionierung und Tiefenkontrolle erfordert. Die Programmierung ist unkompliziert, weshalb diese Methode für standardmäßige Rundbohrungen bevorzugt wird. Aufgrund der Einschränkungen durch die Werkzeuggeometrie können jedoch nur Durchgangsbohrungen, Sacklöcher und Senkbohrungen mit festem Durchmesser hergestellt werden – unregelmäßige Profile oder nicht standardmäßige Bohrungsgrößen sind nicht möglich.
1.2 CNC-Fräsen: Planare Interpolation für die flexible Konturbearbeitung
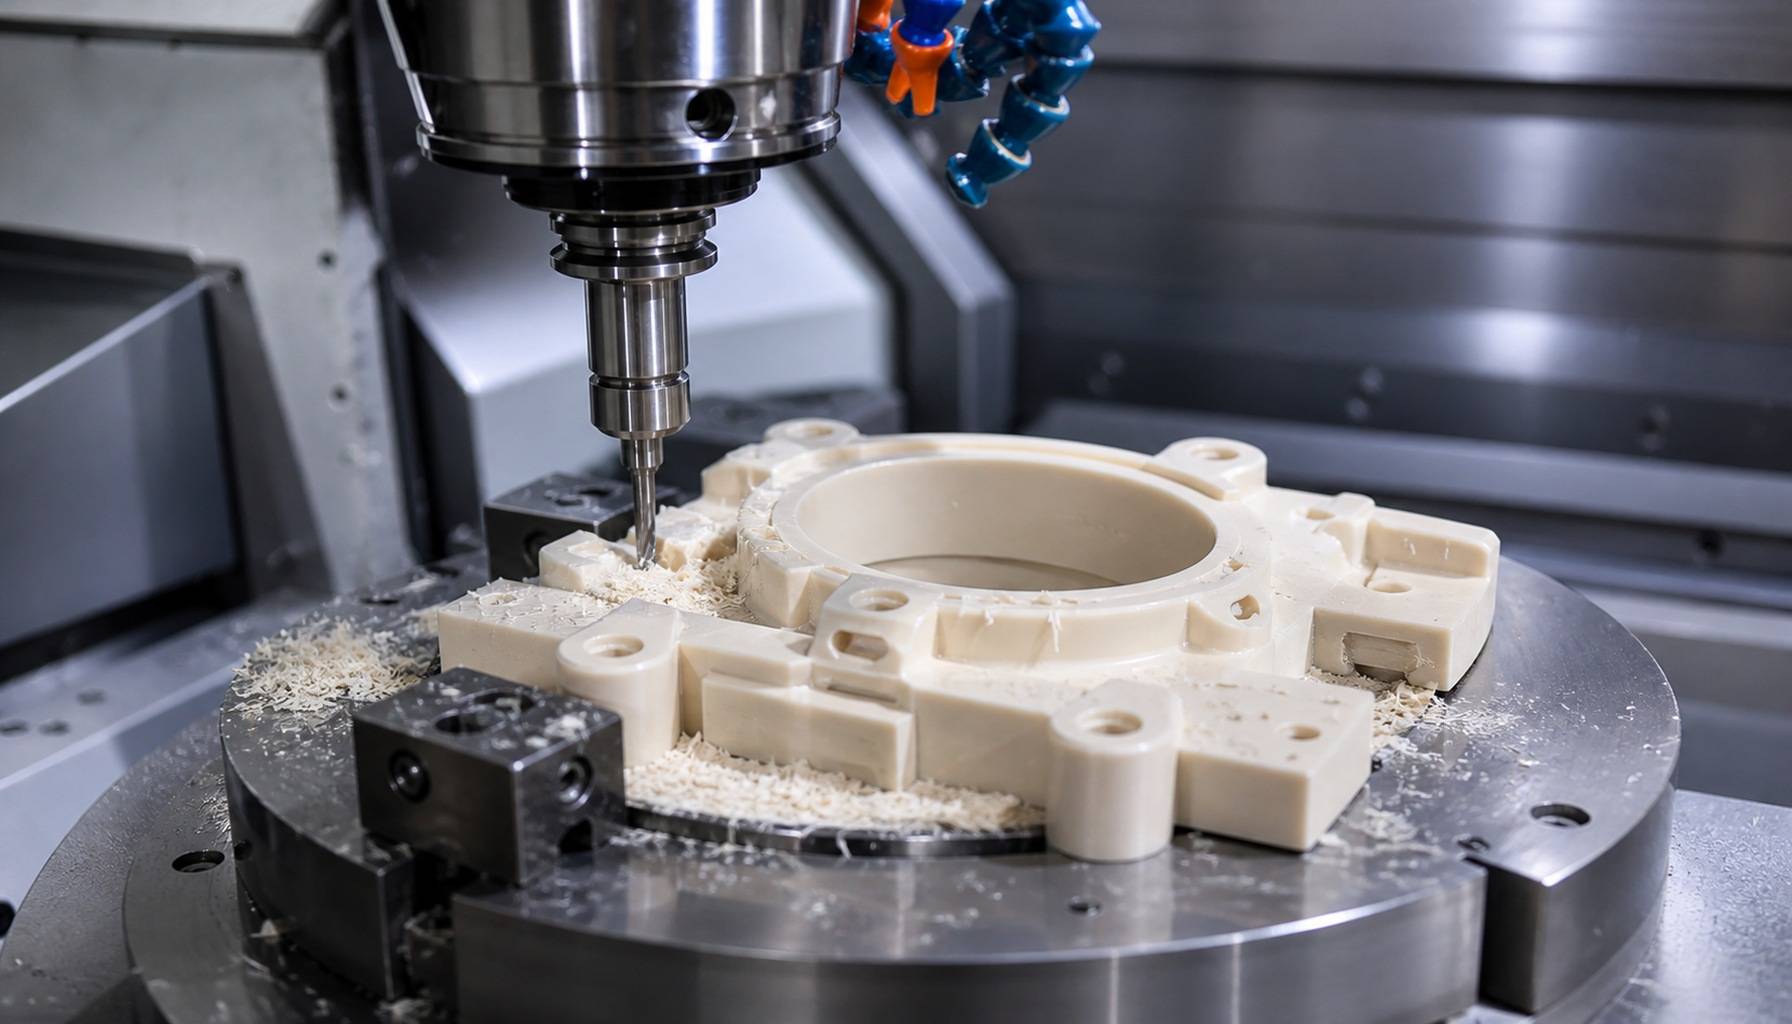
Beim CNC-Fräsen werden rotierende Werkzeuge wie Schaftfräser eingesetzt, um Material entlang einer vordefinierten Kontur mittels Kreisinterpolation, Spiralinterpolation oder schichtweisen Schnittbahnen in der X/Y-Ebene abzutragen.
Die größte Stärke des Fräsens liegt in seiner extremen Flexibilität. Da es nicht durch den Werkzeugdurchmesser begrenzt ist, lassen sich damit runde Bohrungen jeder Größe, lange Nuten, quadratische Öffnungen, Bohrungen mit unregelmäßigem Profil sowie abgestufte Bohrungen herstellen. Zudem ermöglicht es eine mehrstufige Strategie aus Schruppen und Schlichten, um die Bohrungstoleranz und die Wandqualität präzise zu kontrollieren. Der Nachteil ist ein längerer Werkzeugweg pro Bohrung, sodass die Zykluszeiten bei gleicher Bohrungsgröße in der Regel länger sind als beim Bohren.
2. Direktvergleich anhand von vier Schlüsselkriterien
Wir können die beiden Verfahren hinsichtlich der Flexibilität bei der Bohrungsform, der Genauigkeitskontrolle, der Bearbeitungseffizienz und der Gesamtkosten klar miteinander vergleichen:
| Vergleichsdimension | CNC-Bohren | CNC-Fräsen |
|---|---|---|
| Flexibilität bei der Lochform | Unterstützt ausschließlich standardmäßige runde Durchgangs- und Sacklöcher; der Lochdurchmesser richtet sich nach der Werkzeuggröße | Geeignet für runde Bohrungen, Schlitze, unregelmäßige Formen und abgestufte Bohrungen; Durchmesser programmgesteuert einstellbar |
| Genauigkeit und Oberflächenqualität | Stark beeinflusst durch Bohrerschlag und Spanabfuhr; tiefe Bohrungen neigen zu Achsenabweichungen; Bohrlochwände sind anfällig für thermisches Abrieb | Das mehrstufige Schrupp- und Schlichtfräsen gleicht den Werkzeugverschleiß aus; hochgradig kontrollierbarer Durchmesser; bessere Oberflächengüte und Rundheit der Wand |
| Bearbeitungseffizienz | Kurze Werkzeugbahn und kurze Zykluszeit pro Bohrung; äußerst effizient bei Serien mit identischen Bohrungen | Längere Schnittstrecke pro Bohrung als beim Bohren; effizienter bei unregelmäßigen Bohrungen unterschiedlicher Größe, da weniger Werkzeugwechsel erforderlich sind |
| Werkzeugkosten und Gesamtkosten | Kostengünstige Spezialbohrer; ein Werkzeug pro Größe; ideal für die standardisierte Serienfertigung | Universalschneidfräser decken mehrere Durchmesser ab und reduzieren so den Werkzeugbestand; längere Zykluszeiten, kostengünstiger bei kundenspezifischen Aufträgen mit geringen Stückzahlen |
Wichtig ist, dass das Fräsen nicht immer präziser ist. Die endgültige Bearbeitungsgenauigkeit hängt gleichermaßen von der Maschinensteifigkeit, dem Werkzeugrundlauf, der Stabilität der Spannvorrichtung und der Materialverformung ab. Bei standardmäßigen Rundbohrungen mit moderaten Toleranzen liefert das Bohren in der Regel völlig akzeptable Ergebnisse, und es besteht keine Notwendigkeit, allein wegen vermeintlicher Genauigkeitsvorteile auf das Fräsen umzusteigen.
3. Kompatibilität bei der Bohrbearbeitung je nach technischem Kunststoff
Verschiedene Kunststoffe weisen sehr unterschiedliche Schneideigenschaften auf, und ein und derselbe Prozess kann je nach Material zu sehr unterschiedlichen Ergebnissen führen. Die Teams müssen die Werkzeuge und Parameter an die Materialeigenschaften anpassen.
3.1 Polyoxymethylen (POM)
POM zeichnet sich durch hervorragende Maßhaltigkeit und Bearbeitbarkeit aus. Es bildet saubere Späne und ist widerstandsfähig gegen Spanansammlungen, was es zu einem der am besten zu bohrenden technischen Kunststoffe macht. Bei POM sorgen scharfe Standard-Spiralbohrer mit kontrollierten Vorschubgeschwindigkeiten und guter Spanabfuhr für gleichmäßige Lochdurchmesser und saubere Wandflächen. Für hochpräzise Passbohrungen können die Teams nach dem Bohren einen Reibvorgang hinzufügen, um die Genauigkeit weiter zu verbessern.
3.2 Nylon (PA)
Nylon ist zäh und hygroskopisch, sodass es nach der Bearbeitung eine deutliche Dimensionsrückfederung aufweist und durch Feuchtigkeitsaufnahme aufquillt, was eine genaue Durchmesserkontrolle erschwert. Beim Bohren entstehen häufig Austrittsgrate, weshalb das Fräsen die bessere Wahl für hochpräzise Bohrungen ist, da der Materialüberschuss die Materialrückfederung ausgleichen kann. Vor der Bearbeitung sollten die Teams den Feuchtigkeitsgehalt des Materials überprüfen, um zu vermeiden, dass hygroskopische Maßänderungen mit Bearbeitungsfehlern verwechselt werden.
3.3 ABS und Polycarbonat (PC)
ABS weist eine geringe Wärmeleitfähigkeit auf, sodass die beim Schneiden entstehende Wärme leicht zu einer Erweichung des Materials, zum Anhaften am Werkzeug und zu Graten an den Lochkanten führen kann. Verwenden Sie zum Bohren kunststoffspezifische Bohrer mit starker Spirale und eine Zwangs-Druckluftkühlung, um Späne abzutransportieren und die Temperatur zu regulieren.
PC weist eine hohe Schlagzähigkeit auf, ist jedoch anfällig für Spannungsrisse. Bringen Sie beim Bohren am Bohrungsausgang eine Stützplatte an, um ein Ausbrechen zu verhindern. Bei Bohrungen in der Nähe von Werkstückkanten sollten Sie vorzugsweise mit schichtweiser Zerspanung fräsen, um die Schnittkräfte zu reduzieren und das Rissrisiko zu verringern.
3.4 Hochleistungs-Technikkunststoffe wie PEEK
PEEK vereint hohe Festigkeit mit hoher Temperaturbeständigkeit und ist daher ein schwer zu bearbeitender technischer Kunststoff. Das Bohren führt zu schnellem Werkzeugverschleiß und unregelmäßigen Bohrungsdurchmessern. Hochpräzise Bohrungen lassen sich daher am besten durch Fräsen herstellen, da dabei die Schnittwärme und der Werkzeugverschleiß durch schichtweises Bearbeiten kontrolliert werden können. Führen Sie vor Beginn der Serienfertigung Probeschnitte durch, um die Gleichmäßigkeit der Bohrungen und die Oberflächenqualität zu überprüfen.
4. Praktischer Leitfaden zur Prozessauswahl
Beachten Sie die folgenden Richtlinien, um anhand der Bohrungsform, der Toleranz, des Volumens und der Materialeigenschaften schnell das richtige Verfahren auszuwählen.
4.1 Szenarien, in denen Bohrungen vorzuziehen sind
- Standardmäßige runde Befestigungslöcher, Dübellöcher und Gewindebohrlöcher mit festen Durchmessern
- Großserienfertigung mit einheitlichen Lochgrößen, bei der maximaler Durchsatz im Vordergrund steht
- Flache Bohrungen mit einem Verhältnis von Tiefe zu Durchmesser unter 3:1 und moderaten Toleranzanforderungen
- Allgemeine Bohrbearbeitung in leicht zerspanbaren Werkstoffen wie POM und ABS
4.2 Szenarien, in denen das Fräsen vorzuziehen ist
- Nicht standardmäßige Bohrungsmerkmale wie lange Schlitze, unregelmäßige Öffnungen, abgestufte Bohrungen und runde Bohrungen mit großem Durchmesser
- Präzisionsbohrungen mit engen Durchmessertoleranzen, hohen Anforderungen an die Rundheit und einer hervorragenden Wandoberflächenqualität
- Maßgefertigte Teile in kleinen Stückzahlen mit unterschiedlichen Lochgrößen, bei denen eine Minimierung der Werkzeugwechsel die Effizienz steigert
- Bohrungen in dünnwandigen Bauteilen oder in der Nähe von Bauteilkanten, wo geringere Schnittkräfte dazu beitragen, Verformungen und Rissbildung zu verhindern
4.3 Kombiniertes Bohr- und Fräsverfahren
Bei tiefen Bohrungen mit großem Durchmesser bietet ein kombiniertes Verfahren – Bohren zur Vorbearbeitung, gefolgt von Fräsen zur Endbearbeitung – das beste Verhältnis zwischen Geschwindigkeit und Genauigkeit. Der Bohrer entfernt schnell den größten Teil des Materials, und der Schaftfräser sorgt für den endgültigen Durchmesser und die gewünschte Wandqualität. Dieser hybride Ansatz ist eine kostengünstige Lösung für große Bohrungen in Kunststoff.
5. Wichtige Verfahren zur Qualitätskontrolle bei der Bearbeitung von Kunststoffbohrungen
Aufgrund der besonderen Eigenschaften von Kunststoffen können bei der Bohrbearbeitung nicht einfach die Parameter der Metallbearbeitung übernommen werden. Die Teams sollten sich auf vier zentrale Kontrollbereiche konzentrieren.
5.1 Spanabfuhr und Temperaturregelung
Kunststoffe leiten Wärme schlecht, sodass sich in eingeklemmten Spänen Wärme stauen und zu Schmelzerscheinungen, Werkzeuganhaftungen und Wandabrieb führen kann. Verwenden Sie während der Bearbeitung eine Druckluftkühlung, um Späne effektiv abzutransportieren. Verwenden Sie bei tiefen Bohrungen Peck-Bohrzyklen mit regelmäßigen Rückzügen, um ein Verstopfen durch Späne zu vermeiden. Verwenden Sie niemals übermäßig hohe Spindeldrehzahlen, da Überhitzung zu einer dauerhaften Verformung der Bohrung führen kann.
5.2 Befestigung und Verformungskontrolle
Dünnwandige Kunststoffteile können sich unter der Spannkraft elastisch verformen, und das Zurückspringen nach dem Lösen führt zu unrunden Bohrungen. Verwenden Sie eine flexible Mehrpunkt-Spannvorrichtung, um die Spannkraft gleichmäßig zu verteilen. Halten Sie bei Lochmustern eine symmetrische Schnittfolge ein, um einen ungleichmäßigen Spannungsaufbau und ein Verziehen des Teils zu vermeiden.
5.3 Qualitätskontrolle von Graten und Kanten
Auslaufgrate sind ein häufiger Fehler beim Bohren von Kunststoff. Verringern Sie die Gratbildung, indem Sie scharfe Werkzeuge verwenden, die Vorschubgeschwindigkeiten optimieren und am Bohrungsausgang eine Stützvorrichtung anbringen. Bei Bauteilen mit hohen Anforderungen an das Erscheinungsbild oder die Montage sollten Sie nach der Bearbeitung einen speziellen Entgratungs- und Anfasvorgang vorsehen.
5.4 Normen für die Maßprüfung
Da Kunststoffe elastische Rückstellung sowie thermische Ausdehnung und Kontraktion aufweisen, sollten Maßmessungen erst vorgenommen werden, nachdem sich die Teile auf Raumtemperatur stabilisiert haben. Bei Präzisionspassungen sollten Sie die Passgenauigkeit anhand der tatsächlichen Gegenstücke überprüfen, anstatt sich ausschließlich auf die Messwerte der Messgeräte zu verlassen.
Schlussfolgerung
Alles in allem ist weder das CNC-Bohren noch das CNC-Fräsen in jeder Hinsicht überlegen – beide Verfahren erfüllen unterschiedliche Anforderungen. Das Bohren zeichnet sich durch hohe Geschwindigkeit und niedrige Kosten bei standardmäßigen Rundlöchern aus, während das Fräsen größere Flexibilität und kontrollierbare Genauigkeit bei nicht standardmäßigen und Präzisionslöchern bietet.
In der Praxis sollten Teams den Verfahren anhand der Bohrungsform, der Toleranzklasse, des Produktionsvolumens und der Werkstoffeigenschaften auswählen. Bei Bedarf kann ein kombiniertes Bohr- und Fräsverfahren ein ausgewogenes Verhältnis zwischen Effizienz und Genauigkeit gewährleisten. Dank seiner umfassenden Erfahrung in der Bearbeitung von technischen Kunststoffen entwickelt PartsMastery maßgeschneiderte Lösungen für die Bohrungsbearbeitung, die genau auf die Anforderungen jedes einzelnen Bauteils zugeschnitten sind und so Maßhaltigkeit sowie eine zuverlässige Montage gewährleisten.