



In Turbomaschinen dienen Turbinenschaufeln als zentrale aerodynamische Komponenten, die die Energieumwandlung ermöglichen. Durch die Wechselwirkung mit hochtemperatur- und hochdruckbeaufschlagten Strömungen wandeln sie Wärme- oder Druckenergie am Rotor in mechanische Rotationsenergie um. Bei Flugzeugtriebwerken, industriellen Gasturbinen und Dampfturbinen unterscheiden sich die Schaufeln je nach Betriebsbedingungen erheblich hinsichtlich ihrer Bauform, der verwendeten Werkstoffe und der Fertigungsgenauigkeit. Das Zusammenspiel von rotierenden Schaufeln und feststehenden Leitschaufeln bestimmt maßgeblich die Energieeffizienz, die Betriebssicherheit und die Lebensdauer der gesamten Anlage.
Dieser Leitfaden behandelt systematisch die Funktionen, Klassifizierungen, den strukturellen Aufbau, die Konstruktionsprinzipien, die Materialauswahl, Schutztechnologien sowie die Prüfverfahren bei der Fertigung von Turbinenschaufeln. Er bietet einen umfassenden Referenzrahmen für die technische Konstruktion, die Beschaffung und die Projektplanung. Bei PartsMastery sind wir auf die Präzisionsfertigung von hochwertigen Turbomaschinenkomponenten spezialisiert. Wir bieten maßgeschneiderte Präzisionsbearbeitungsdienstleistungen für alle Arten von Turbinenschaufeln an und unterstützen den gesamten Projektlebenszyklus von der Prototypenentwicklung bis zur Ersatzteilfertigung.
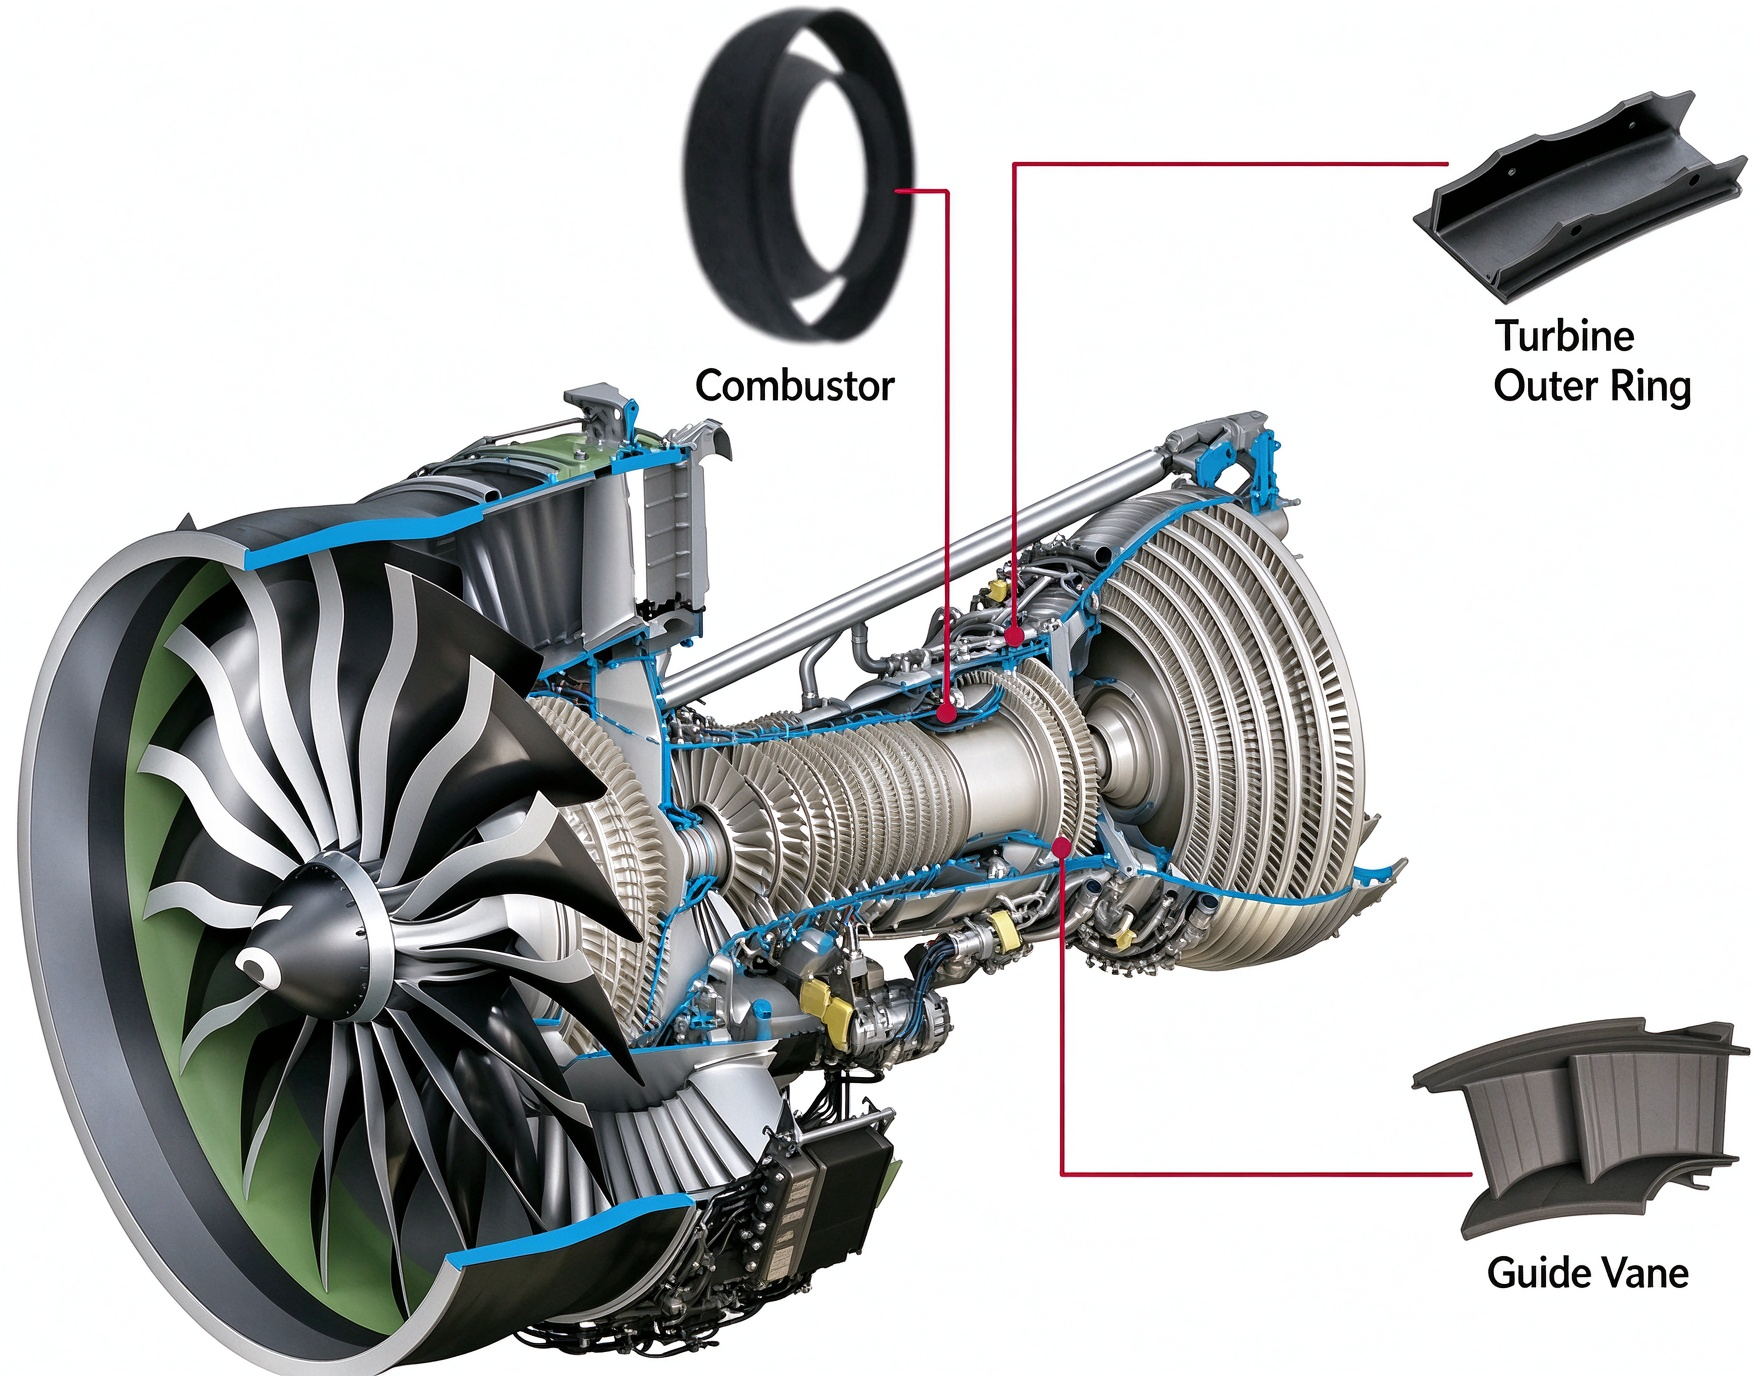
1. Kernfunktionen und grundlegende Klassifizierungen
Im Wesentlichen dienen Turbinenschaufeln dazu, die Strömung zu regulieren und Energie zu übertragen. Man kann sie nach Bewegungsart, Betriebsposition, Arbeitsmedium und Prinzip der Energieübertragung klassifizieren. Eine einzelne Schaufel fällt oft gleich in mehrere Kategorien.
1.1 Nach Bewegungsart: Rotierende Schaufeln und feststehende Leitschaufeln
Rotierende Schaufeln: Diese an der Rotorscheibe befestigten Schaufeln lenken die durchströmende Flüssigkeit um und entziehen ihr Energie, um den Rotor in Drehung zu versetzen. Diese Drehbewegung treibt dann Kompressoren, Generatoren oder andere Verbraucher an. Der Schaufelfuß muss enormen Zentrifugalkräften und zyklischen Belastungen standhalten, weshalb die strukturelle Festigkeit oberste Priorität hat.
Feststehende Schaufeln (Düsenblätter / Statoren): Sie sind am Gehäuse oder am Innengehäuse befestigt und dienen in erster Linie dazu, die Strömung zu lenken und zu konditionieren, bevor sie in die nächste Reihe rotierender Schaufeln gelangt. In bestimmten Stufen beschleunigen sie die Strömung zudem durch Düsenwirkung, um die Leistungsabgabe zu steigern. Stationäre Leitschaufeln sind keiner Zentrifugalbelastung ausgesetzt, unterliegen jedoch dennoch hohen thermischen und aerodynamischen Belastungen.
1.2 Nach Druckstufe: Hochdruck- und Niederdrucklaufräder
Schaufeln für Hochdruckstufen: Da sie sich am nächsten zur Brennkammer oder zum Dampfeinlass befinden, sind sie den höchsten Temperaturen und Drücken ausgesetzt. Sie bestehen fast immer aus hitzebeständigen Legierungen mit Kühlstrukturen und sind von geringerer Größe. Bei ihrer Konstruktion stehen Hochtemperaturfestigkeit und thermische Stabilität im Vordergrund.
Schaufeln der Niederdruckstufe: Da sie weiter stromabwärts in der Turbine angeordnet sind, laufen diese bei niedrigeren Temperaturen, bewältigen jedoch höhere Volumenströme, weshalb die Schaufeln länger sind. Bei der Konstruktion stehen die Kontrolle der Zentrifugalbelastung, das Schwingungsverhalten und die Beständigkeit gegen Wassererosion im Vordergrund. Bei einigen Niederdruckanwendungen kommen Werkstoffe auf Titanbasis mit geringer Dichte zum Einsatz, um das Gewicht zu reduzieren.
1.3 Nach Funktionsprinzip: Impuls- und Reaktionsschaufeln
Impulsflügel: Der größte Teil des Druckabfalls findet in den feststehenden Düsen statt. Die daraus resultierende Hochgeschwindigkeitsströmung ändert dann über die sich bewegende Schaufelreihe hinweg ihre Richtung und erzeugt so Schub. Da über die Schaufel selbst nur eine geringe Druckdifferenz herrscht, sind diese Konstruktionen mechanisch einfacher aufgebaut und eignen sich gut für kleine Anwendungen mit hohen Drehzahlen.
Reaktionsschaufeln: Die Flüssigkeit dehnt sich aus und der Druck sinkt sowohl in den Kanälen der feststehenden Leitschaufeln als auch in den Kanälen der rotierenden Schaufeln. Infolgedessen erhält der Rotor Schub sowohl durch die Strömungsumlenkung als auch durch die Beschleunigung im Schaufelkanal. Diese Bauweise sorgt für einen höheren Wirkungsgrad, führt jedoch zu einer komplexeren Schaufelbelastung und ist die vorherrschende Wahl bei mittleren und großen Gas- und Dampfturbinen.
| Klassifizierungsdimension | Typische Kategorien | Kernmerkmale |
|---|---|---|
| Bewegungsart | Rotierende Schaufeln / Feststehende Leitschaufeln | Rotoren übertragen Energie auf die Welle; Statoren leiten den Durchfluss und regulieren ihn |
| Druckstufe | Hochdruckschaufeln / Niederdruckschaufeln | Bei den HP-Stufen liegt der Schwerpunkt auf der Hitzebeständigkeit; bei den LP-Stufen auf der Festigkeit und der Erosionsbeständigkeit |
| Funktionsprinzip | Impuls / Reaktion | Impulsverfahren sind einfacher; Reaktionsverfahren bieten eine höhere Energieeffizienz |
| Arbeitsmedium | Gasturbinenschaufeln / Dampfturbinenschaufeln | Bei Gasturbinen steht die Oxidationsbeständigkeit im Vordergrund; bei Dampfturbinen die Korrosions- und Erosionsbeständigkeit |
2. Zentrale Bauteile und ihre Funktion bei der Konstruktion
Eine komplette Turbinenschaufel vereint eine aerodynamische Arbeitsfläche mit Befestigungs- und Konstruktionsmerkmalen. Jeder Bereich ist so konstruiert, dass er die aerodynamische Leistung, die strukturelle Festigkeit und die Zuverlässigkeit bei der Montage gewährleistet.
2.1 Tragfläche
Das Tragflügelprofil ist die primäre Arbeitsfläche, die direkt mit der Strömung in Wechselwirkung tritt. Es umfasst eine Druckseite, eine Saugseite, eine Vorderkante und eine Hinterkante. Seine Querschnittsform, die Dickenverteilung und das Krümmungsprofil bestimmen unmittelbar die aerodynamische Effizienz. Entlang der Schaufelspannweite sind die Verdrehgenauigkeit und die Profiltoleranz die entscheidenden Kennzahlen, die die Gesamtleistung der Maschine beeinflussen.
2.2 Blattwurzel
Der Fuß bildet die Verbindungsstelle zwischen Schaufel und Rotorscheibe und nimmt alle strukturellen Belastungen auf. Die gängigsten Ausführungen sind die Tannenbaum-, Schwalbenschwanz- und Blisk-Konfigurationen. „Fir-Tree“-Wurzeln bieten eine hohe Belastbarkeit und lassen sich leicht montieren, weshalb sie bei Hochleistungs-Gasturbinen zum Standard gehören. „Dovetail“-Wurzeln sind einfacher aufgebaut und kommen häufig in kleineren Dampfturbinen zum Einsatz. Bei „Blisk“-Konstruktionen werden Schaufeln und Scheibe zu einem einzigen Bauteil integriert, um Spielverluste zu vermeiden; sie kommen in Hochleistungs-Flugtriebwerken zum Einsatz.
2.3 Plattform
Die Plattform befindet sich am Übergang zwischen Wurzel und Tragfläche und bildet die radiale Begrenzung des Gaskanals. Sie gewährleistet die Kontinuität des Strömungswegs, verhindert radiales Austreten und trägt zudem zur Optimierung der Spannungsverteilung im Wurzelbereich bei.
2.4 Spitze und Ummantelung
Die Spitze ist das radiale äußere Ende des Luftflügels, und der Spalt zwischen Spitze und Gehäuse wirkt sich direkt auf die Leckageverluste aus. Einige Schaufeln verfügen über eine Ummantelung oder eine Spitzenstruktur, die die Leckage verringert und die Dämpfung verbessert, was zu einer höheren Schwingungsstabilität führt. Konstruktionen mit unummantelter freier Spitze sind dagegen einfacher und leichter.
3. Wie sich wichtige Designelemente auf die Leistung auswirken
Bei der Konstruktion von Turbinenschaufeln muss ein Abwägungsprozess unter Berücksichtigung mehrerer Ziele zwischen aerodynamischer Leistung, struktureller Festigkeit und thermischer Stabilität stattfinden. Jede Konstruktionsentscheidung wirkt sich unmittelbar auf den Wirkungsgrad und die Lebensdauer aus.
3.1 Aerodynamisches Profil eines Tragflügels
Einlass- und Auslassströmungswinkel, Oberflächenkrümmung sowie Vorder- und Hinterkantenradien bestimmen die Strömungsverluste und die Leistungsabgabe. Profilabweichungen verändern die Anstellwinkel, was zu Strömungsablösung, höheren Verlusten und einer ungleichmäßigen Lastverteilung führen kann. Konstruktionsteams müssen einen Ausgleich zwischen aerodynamischem Gewinn und Herstellbarkeit finden: Dünnere Kanten können zwar das Strömungsverhalten verbessern, erhöhen jedoch auch den Bearbeitungsaufwand und das Betriebsrisiko.
3.2 Konstruktion mit Verwindung in Spannweitenrichtung
Da die Umfangsgeschwindigkeit von der Wurzel zur Spitze hin zunimmt, ändert sich der relative Strömungswinkel entlang der Schaufelhöhe. Durch die Verdrehung der Schaufel entlang ihrer Spannweite wird jeder Tragflächenabschnitt in seinem optimalen Anstellwinkel gehalten, wodurch die aerodynamische Effizienz über die gesamte Spannweite hinweg maximiert wird. Kurze Schaufeln weisen in der Regel eine geringere Verdrehung auf, während lange Niederdruckschaufeln typischerweise einen größeren Verdrehungswinkel erfordern.
3.3 Festigkeit und Schwingungsverhalten
Rotierende Schaufeln sind gleichzeitig Zentrifugal-, aerodynamischen und thermischen Belastungen ausgesetzt. Zyklische Belastungen können zu Ermüdungsbrüchen nach hoher Zykluszahl führen. Bei der Konstruktion führen Ingenieure eine Modalanalyse des Schaufel-Scheiben-Systems durch, um Resonanzbereiche zu vermeiden. Außerdem optimieren sie die Übergangsverrundungen an der Schaufelwurzel, um das Risiko von Spannungskonzentrationen zu verringern.
3.4 Steuerung des Spitzenabstands
Ein zu großes Spiel an der Laufspitze erhöht die Leckage und verringert den Wirkungsgrad. Ein zu geringes Spiel hingegen kann unter heißen Betriebsbedingungen zu Reibungserscheinungen führen. Konstrukteure müssen thermische Ausdehnung, Zentrifugalauslenkung, Fertigungstoleranzen und Montageabweichungen gegeneinander abwägen, um den optimalen Kompromiss zwischen Wirkungsgrad und sicherem Betrieb zu finden.
4. Gängige Materialsysteme und Auswahlkriterien
Die Materialauswahl ist vollständig auf die Betriebstemperatur, die Belastung und die Korrosionsumgebung abgestimmt. Für die Schaufeln in den verschiedenen Stufen kommen sehr unterschiedliche Werkstoffsysteme zum Einsatz.
| Materialkategorie | Typische Noten | Kernleistung | Typische Anwendungen |
|---|---|---|---|
| Superlegierungen auf Nickelbasis | Inconel 718, GH4169, Einkristall-Superlegierungen | Hohe Warmfestigkeit, Kriechfestigkeit, Oxidationsbeständigkeit | HP-Heißbereichsschaufeln in Gasturbinen und Flugzeugtriebwerken |
| Hitzebeständige Edelstähle | 1Cr13, 2Cr13, martensitische hitzebeständige Stähle | Stabile Festigkeit, Dampfkorrosionsbeständigkeit, kostengünstig | Dampfturbinenschaufeln für Mittel- und Niederdruck, Stufen für Niedertemperatur-Industrieturbinen |
| Legierungen auf Titanbasis | TiAl-Intermetallverbindungen, Ti-6Al-4V | Geringe Dichte, hohe spezifische Festigkeit, gutes Verhalten bei mittleren Temperaturen | LP-Turbinenstufen in Flugzeugtriebwerken, Verdichterschaufeln |
Wichtig ist, dass sich die Materialauswahl niemals allein auf die Bezeichnung der Güteklasse stützen sollte. In den vollständigen Spezifikationen müssen auch der Wärmebehandlungszustand, die Anforderungen an die Kornstruktur sowie die Standards für Oberflächenbeschichtungen festgelegt sein. Vollständige Materialspezifikationen bilden die Grundlage für eine gleichbleibende Leistung der Klingen.
5. Kühltechnologien und Oberflächenschutzsysteme
Bei Hochtemperaturstufen reichen die Eigenschaften des Grundmaterials allein nicht aus, um die Betriebsanforderungen zu erfüllen. Es sind Kühl- und Beschichtungstechnologien erforderlich, um die Temperaturbeständigkeit weiter zu erhöhen.
5.1 Interne Kühlstrukturen
Ingenieure konstruieren im Inneren der Schaufel gewundene Kanäle und Rippen-Turbulatoren. Kühlluft, die in der Regel aus dem Verdichter entnommen wird, strömt durch diese Kanäle und führt Wärme durch Konvektion ab, wodurch die Betriebstemperatur des Grundmetalls gesenkt wird. Die Kühlkanäle werden in der Regel bereits während des Gießprozesses integral mitgeformt.
5.2 Filmkühlung
In die Schaufeloberfläche werden dichte Anordnungen winziger Kühlöffnungen eingearbeitet. Kühlluft strömt durch diese Öffnungen und bildet einen kühlen Schutzfilm über dem Schaufelprofil, der das Grundmetall vor dem heißen Gas isoliert. Die Position der Öffnungen, ihr Neigungswinkel und ihr Durchmesser haben alle einen starken Einfluss auf die Kühlwirkung. Diese Merkmale werden meist durch Laserbohren oder Funkenerosion hergestellt.
5.3 Wärmebarrierebeschichtungen (TBC)
Auf die Schaufeloberfläche wird eine keramische Wärmeschutzbeschichtung aufgebracht. Diese senkt die Temperatur der Metalloberfläche erheblich und verbessert gleichzeitig die Oxidations- und Korrosionsbeständigkeit. Die Beschichtungsdicke und die Haftfestigkeit müssen streng kontrolliert werden, um Abplatzungen und Ausfälle während des Betriebs zu verhindern.

6. Grundlagen der Fertigungsprozesse und der Qualitätsprüfung
Bei der Herstellung von Turbinenschaufeln wird die Formgebung mit nahezu endgerechter Form mit der Präzisionsbearbeitung kombiniert. Die endgültige Genauigkeit und Qualität hängen von einer lückenlosen Prozesskontrolle ab.
6.1 Umformverfahren für Rohlinge
Die meisten Hochtemperatur-Schaufeln werden aus Feingussteilen hergestellt. Durch den Guss lassen sich nahezu endkonturgetreue Schaufelprofile herstellen und interne Kühlkanäle integrieren. Bei Hochleistungsschaufeln können auch gerichtete Erstarrung oder Einkristallguss zum Einsatz kommen, um die Hochtemperaturleistung zu verbessern. Für kleinere, mäßig belastete Schaufeln können geschmiedete Rohlinge verwendet werden. Prototypen und Ersatzteile können zudem direkt aus massiven Stangenmaterialien mittels 5-Achs-Bearbeitung gefertigt werden.
6.2 Präzisionsbearbeitung und Endbearbeitung
Nach der Rohformgebung werden durch 5-Achsen-Simultanbearbeitung präzise Passflächen wie Schaufelwurzeln, Plattformen und Befestigungsbezugspunkte gefertigt, um die Montagegenauigkeit zu gewährleisten. Die Tragflächen werden durch CNC-Bandschleifen oder Roboterpolieren weiter veredelt, um die Oberflächenrauheit und die Profilgenauigkeit zu kontrollieren.
6.3 Umfassende Qualitätsprüfung
Die Qualitätsprüfung umfasst drei wesentliche Aspekte: geometrische Genauigkeit, Oberflächenqualität und Materialintegrität.
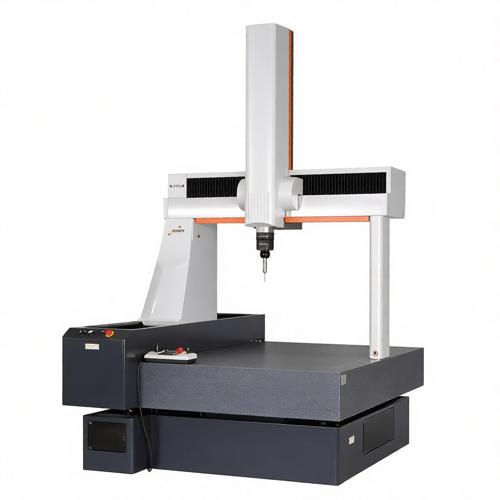
- Geometrische Genauigkeit: Mithilfe von Koordinatenmessgeräten (CMM) und optischer Abtastung werden das Tragflächenprofil, die Abmessungen an der Wurzel sowie die geometrischen Toleranzen überprüft.
- Oberflächenqualität: Rauheitsmessungen und die Fluoreszenz-Eindringprüfung dienen der Erkennung von Oberflächenmikrorissen
- Interne Integrität: Durch Röntgen- und Ultraschallprüfungen lassen sich innere Einschlüsse, Porosität und andere Gussfehler feststellen
- Leistungsüberprüfung: Gekühlte Schaufeln werden zudem Luftströmungstests unterzogen, um die Kühlleistung zu überprüfen.
Bei der Auswahl eines Lieferanten für Turbinenschaufeln sollten die Teams klare Projektrahmen festlegen und die Leistungsfähigkeit in Bezug auf Prozesskompetenz, Qualitätssysteme und einschlägige Erfahrung bewerten.
7.1 Den Fertigungsumfang im Vorfeld festlegen
Vor Beginn eines Projekts sollten die Teams klären, ob der Lieferant fertig bearbeitete Bauteile liefert oder lediglich vom Kunden bereitgestellte Rohlinge bearbeitet. Außerdem sollten sie festlegen, ob spezielle Arbeitsschritte wie Wärmebehandlung, Beschichtung und zerstörungsfreie Prüfung enthalten sind. Unterschiedliche Lieferumfänge führen zu sehr unterschiedlichen Kosten und Lieferzeiten.
7.2 Wichtige Punkte bei der Überprüfung der Leistungsfähigkeit
Achten Sie bei der Bewertung von Lieferanten vor allem auf nachgewiesene Erfahrung in der Bearbeitung der entsprechenden Werkstoffe, auf 5-Achs-Bearbeitungs- und Prüfanlagen, auf spezielle Prozesszertifizierungen sowie auf Systeme zur Rückverfolgbarkeit der Qualität. Bei sicherheitskritischen Bauteilen sind eine lückenlose Rückverfolgbarkeit der Werkstoffe und Prüfprotokolle wichtiger als der Preis allein.
7.3 Anforderungen für einen einheitlichen Vergleich angleichen
Verwenden Sie beim Vergleich mehrerer Lieferanten stets dieselbe Zeichnungsversion, dieselben Werkstoffnormen und dieselben Abnahmekriterien. Dadurch lassen sich unterschiedliche Erwartungen vermeiden und die Angebote werden wirklich vergleichbar. Alternative Werkstoffe oder Verfahren sollten vor ihrer Einführung stets vom Konstruktionsteam geprüft und genehmigt werden.
Schlussfolgerung
Alles in allem sind Turbinenschaufeln der zentrale Leistungsfaktor bei Turbomaschinen. Ihre Konstruktion, die verwendeten Werkstoffe, die Fertigung und die Prüfung bilden ein interdisziplinäres ingenieurtechnisches System. Ein klares Verständnis der Klassifizierung, eine fundierte Werkstoffauswahl und eine strenge Qualitätskontrolle sind die wesentlichen Voraussetzungen für einen effizienten und zuverlässigen Betrieb von Turbinenschaufeln.
Mit 5-Achsen-Präzisionsbearbeitung, vollumfänglicher Maßprüfung und integrierten Oberflächenbehandlungsverfahren bietet PartsMastery die maßgeschneiderte Fertigung von Turbinenschaufeln für Industrieturbinen und Energieerzeugungsanlagen. Wir unterstützen die Prototypenentwicklung, die Ersatzteilfertigung und die Kleinserienfertigung und helfen unseren Kunden dabei, Turbomaschinenkomponenten präzise und zuverlässig zu implementieren.