



Im Bereich der Öl- und Gastechnik sind Erdgasleitungssysteme in hohem Maße auf maßgefertigte, nicht standardisierte Komponenten wie Adapterverbindungen, Anschlussflansche, Halterungen und Mehrfachanschlussverteiler angewiesen. Diese Aufträge gehen in der Regel in kleinen, häufigen Chargen mit einer großen Bandbreite an Spezifikationen ein. Bei diesen Teilen geht die Qualität weit über die einzelnen Maßtoleranzen hinaus – selbst geringfügige Abweichungen bei der Bohrungsposition, dem Schnittwinkel oder der Gesamtlänge können direkt zu Fehlausrichtungen bei der Montage vor Ort, zu Dichtungsversagen oder sogar zu Verzögerungen im Projektzeitplan führen.
Um diese branchenspezifischen Herausforderungen zu bewältigen, hat PartsMastery ein spezielles CNC-Präzisionsbearbeitungssystem für Erdgas-Rohrleitungskomponenten entwickelt. Auf der Grundlage einheitlicher Bezugspunkte, Prozesssteuerung und digitaler Rückverfolgbarkeit löst es systematisch zentrale Probleme wie die Kontrolle der Maßkette, die räumliche Positionierung an mehreren Anschlüssen und die Qualitätskonsistenz von Charge zu Charge und deckt so den gesamten Lebenszyklus von der Prototypenentwicklung bis zur Serienlieferung ab.
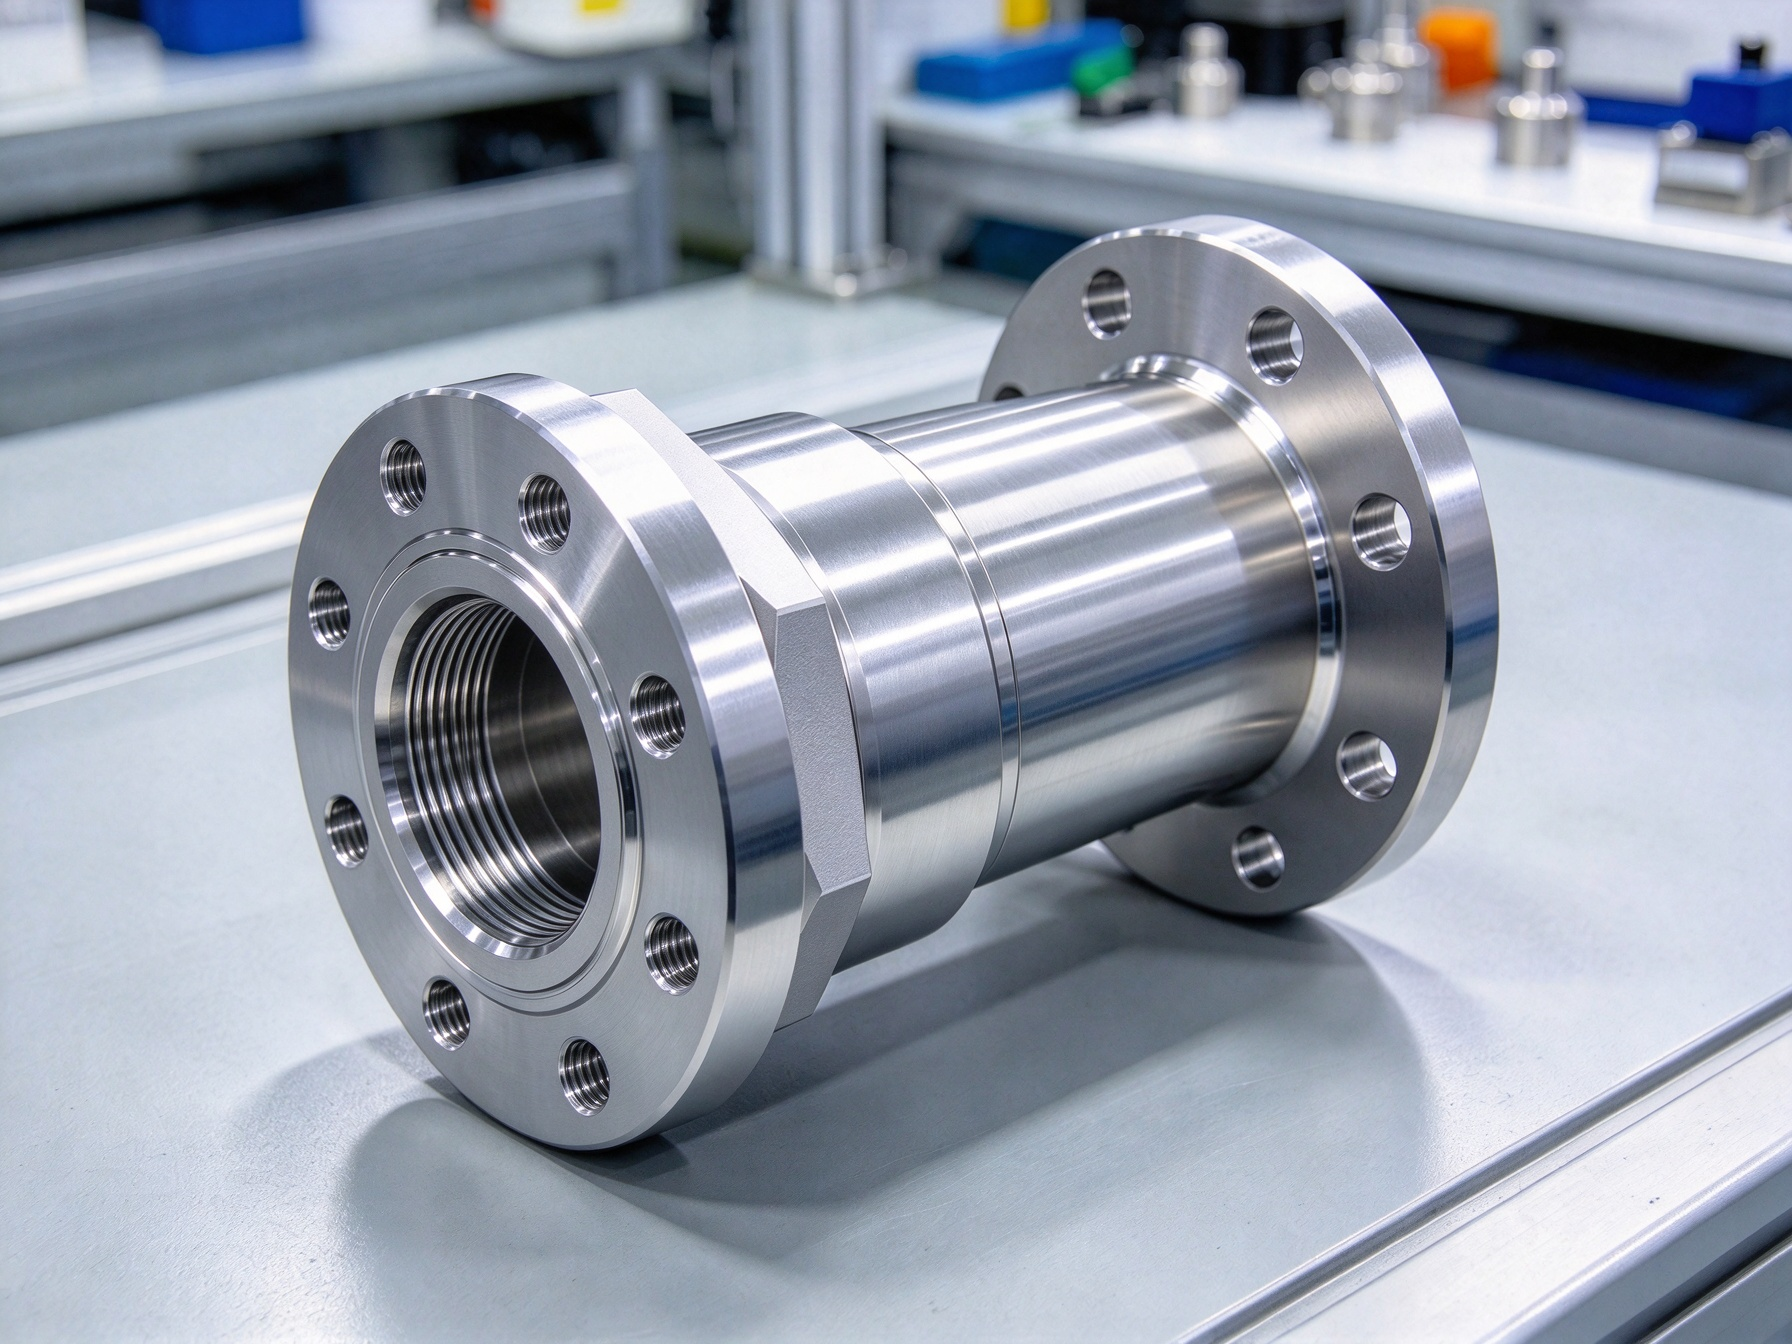
Drei zentrale Herausforderungen bei der Bearbeitung von Bauteilen für Erdgasleitungen
1. Kumulativer Fehler aufgrund falsch ausgerichteter Bezugspunkte in der Maßkette
Erstens bergen komplexe Maßketten ein hohes Risiko für kumulative Fehler, wenn die Bezugspunkte nicht standardisiert sind. Pipeline-Komponenten müssen oft gleichzeitig mit Flanschen, Rohren, Ventilen und Anlagenschnittstellen zusammenpassen. Ein einzelnes Maß innerhalb der Toleranz garantiert noch keine perfekte Passform nach der vollständigen Montage.
Wenn bei verschiedenen Bearbeitungsvorgängen unterschiedliche Positionierungsbezugspunkte verwendet werden, summieren sich die Fehler im Laufe des Prozesses Schritt für Schritt. Dies äußert sich schließlich in falsch ausgerichteten Bohrungspositionen, Längenabweichungen oder Fehlausrichtungen der Dichtflächen. Aus diesem Grund hängt die Bearbeitungsqualität nicht von der maximalen Genauigkeit einzelner Maschinen ab, sondern von der einheitlichen Steuerung der Positionierungsbezugspunkte, Mittellinien und kritischen Aufspannflächen.
2. Verlust der Positionsgenauigkeit durch wiederholtes Umspannen
Zweitens kommt es bei räumlichen Geometrien mit mehreren Anschlüssen nach wiederholten Spannvorgängen zu einer Verschlechterung der Positionsgenauigkeit. Viele Komponenten von Erdgasleitungen sind keine einfachen, geradlinigen Strukturen. Ein einzelnes Bauteil weist häufig Schnittstellen, Flanschflächen und Befestigungslochmuster in verschiedenen Ausrichtungen auf.
Bei der herkömmlichen Bearbeitung von gegenüberliegenden Flächen führt jede erneute Einspannung zu kleinen Positionierungsfehlern. Nach mehreren Bearbeitungsschritten können die Winkel- und Positionsverhältnisse zwischen den Schnittstellen leicht außerhalb der Toleranzbereiche liegen. Insbesondere bei abgewinkelten Adapterverbindungen und Mehrfachanschlussblöcken führen mehr Einspannvorgänge direkt zu einer geringeren Passgenauigkeit bei der Endmontage.
3. Breite Spezifikationsbereiche erfordern differenzierte Prozesse
Drittens kann ein einheitlicher Prozess nicht alle Spezifikationen von Rohrleitungskomponenten effektiv abdecken. Erdgasleitungssysteme umfassen alles von Präzisionsverbindungen mit kleinem Durchmesser bis hin zu großformatigen Stützkomponenten, wobei es enorme Unterschiede hinsichtlich Größe, Aufbau, Material und Auftragsvolumen gibt.
Eine einheitliche Maschinenausstattung, ein einheitlicher Werkzeugsatz und ein einheitlicher Prozessablauf können weder die Präzision kleiner Präzisionsteile noch die Effizienz großer Strukturteile gewährleisten. Wir setzen differenzierte Bearbeitungsstrategien ein, die auf das jeweilige Anwendungsszenario und den jeweiligen Teiletyp abgestimmt sind.
| Komponententyp | Typische strukturelle Merkmale | Wichtige Kontrollpunkte bei der Zerspanung |
|---|---|---|
| Rohrleitungs-Adapterverbindungen | Mehrrichtungs-Schnittstellen, Innen- und Außengewinde | Konzentrizität der Bohrung, Gewindegenauigkeit, Mittenausrichtung |
| Präzisions-Anschlussflansche | Verschiedene Befestigungslochmuster, abgedichtete Stirnflächen | Bezugspunkteinheitlichkeit, Positionsgenauigkeit, Ebenheit der Dichtfläche |
| Maßgefertigte Befestigungskomponenten | Unregelmäßige Strukturen, Passflächen mit mehreren Seiten | Bearbeitung in einer Aufspannung, optimierte Werkstückspannung |
| Komponenten zur Rohrleitungsunterstützung | Große Abmessungen, verteilte Lochmuster | Genauigkeit des Lochabstands, Gesamtebenheit, Maßhaltigkeit |
Umfassende Qualitätskontrolle über den gesamten Prozess hinweg, um das Nacharbeitsrisiko bereits an der Quelle zu verringern
In der Fertigungspraxis sind Nacharbeiten meist nicht auf eine unzureichende Maschinengenauigkeit zurückzuführen, sondern auf unvollständige Zeichnungsangaben, eine unzweckmäßige Prozessplanung oder fehlende Zwischenkontrollen. PartsMastery nutzt ein geschlossenes Managementsystem aus Vorabkontrolle und Zwischenprüfung, um die Ausschussquoten und Nacharbeitskosten drastisch zu senken.
1. Vorabprüfung der Zeichnungen und DFM-Analyse zur Herstellbarkeit
Zunächst einmal führen wir vor Produktionsbeginn eine umfassende Datenvalidierung durch, anstatt direkt mit der Bearbeitung zu beginnen. Nach Erhalt der Konstruktionszeichnungen prüfen wir weit mehr als nur die Gesamtform und die Abmessungen: Materialgüte, Maßtoleranzen, Gewindespezifikationen, Bezugspunkte für Bohrungen und Anforderungen an die Oberflächengüte werden ebenfalls überprüft, wobei der Schwerpunkt auf den Beziehungen innerhalb der Maßkette und den geometrischen Toleranzen zwischen mehreren Schnittstellen liegt.
Bei strukturell komplexen Bauteilen geben wir nach Möglichkeit auch Empfehlungen zur DFM-Optimierung. Ohne die Funktion oder die Passgenauigkeit bei der Montage zu beeinträchtigen, können wir Prozessbezugspunkte anpassen, Spannösen hinzufügen oder tiefe Kavitätenstrukturen optimieren, um das Bearbeitungsrisiko bereits in der Konstruktionsphase zu verringern. Wir stimmen alle Informationen zwischen den Teams für Programmierung, Maschinenbedienung und Prüfung ab, um Kommunikationslücken zu vermeiden.
2. Stufenweise Bearbeitung mit Aufmaß zur Maßausgleichung
Anschließend wenden wir eine dreistufige Bearbeitungsstrategie für Rohrleitungskomponenten mit hohen Materialabtragsraten an: Schruppen zur Formgebung → Vorschlichten zum Spannungsabbau → Schlichten zur Erzielung der Endgenauigkeit.
- Schruppphase: Abtragung von überschüssigem Material mit hoher Zerspanungsleistung zur Bildung der Gesamtkontur, wobei an kritischen Passflächen ein großzügiger Schlichtzugabe verbleibt.
- Halbfertigbearbeitung: Verfeinert die strukturelle Form, baut innere Materialspannungen ab und stabilisiert die Gesamtabmessungen des Bauteils.
- Endphase: Führt die Endbearbeitung kritischer Merkmale wie Dichtflächen, Befestigungsbohrungen und Gewinde durch, um Maßgenauigkeit und Oberflächenqualität zu gewährleisten.
Außerdem legen wir zwischen den einzelnen Arbeitsschritten Maßkontrollpunkte fest, um Abweichungen frühzeitig zu erkennen und Korrekturen vorzunehmen, wodurch vermieden wird, dass ganze Teile als Ausschuss gelten, wenn Probleme erst nach der Endbearbeitung entdeckt werden.
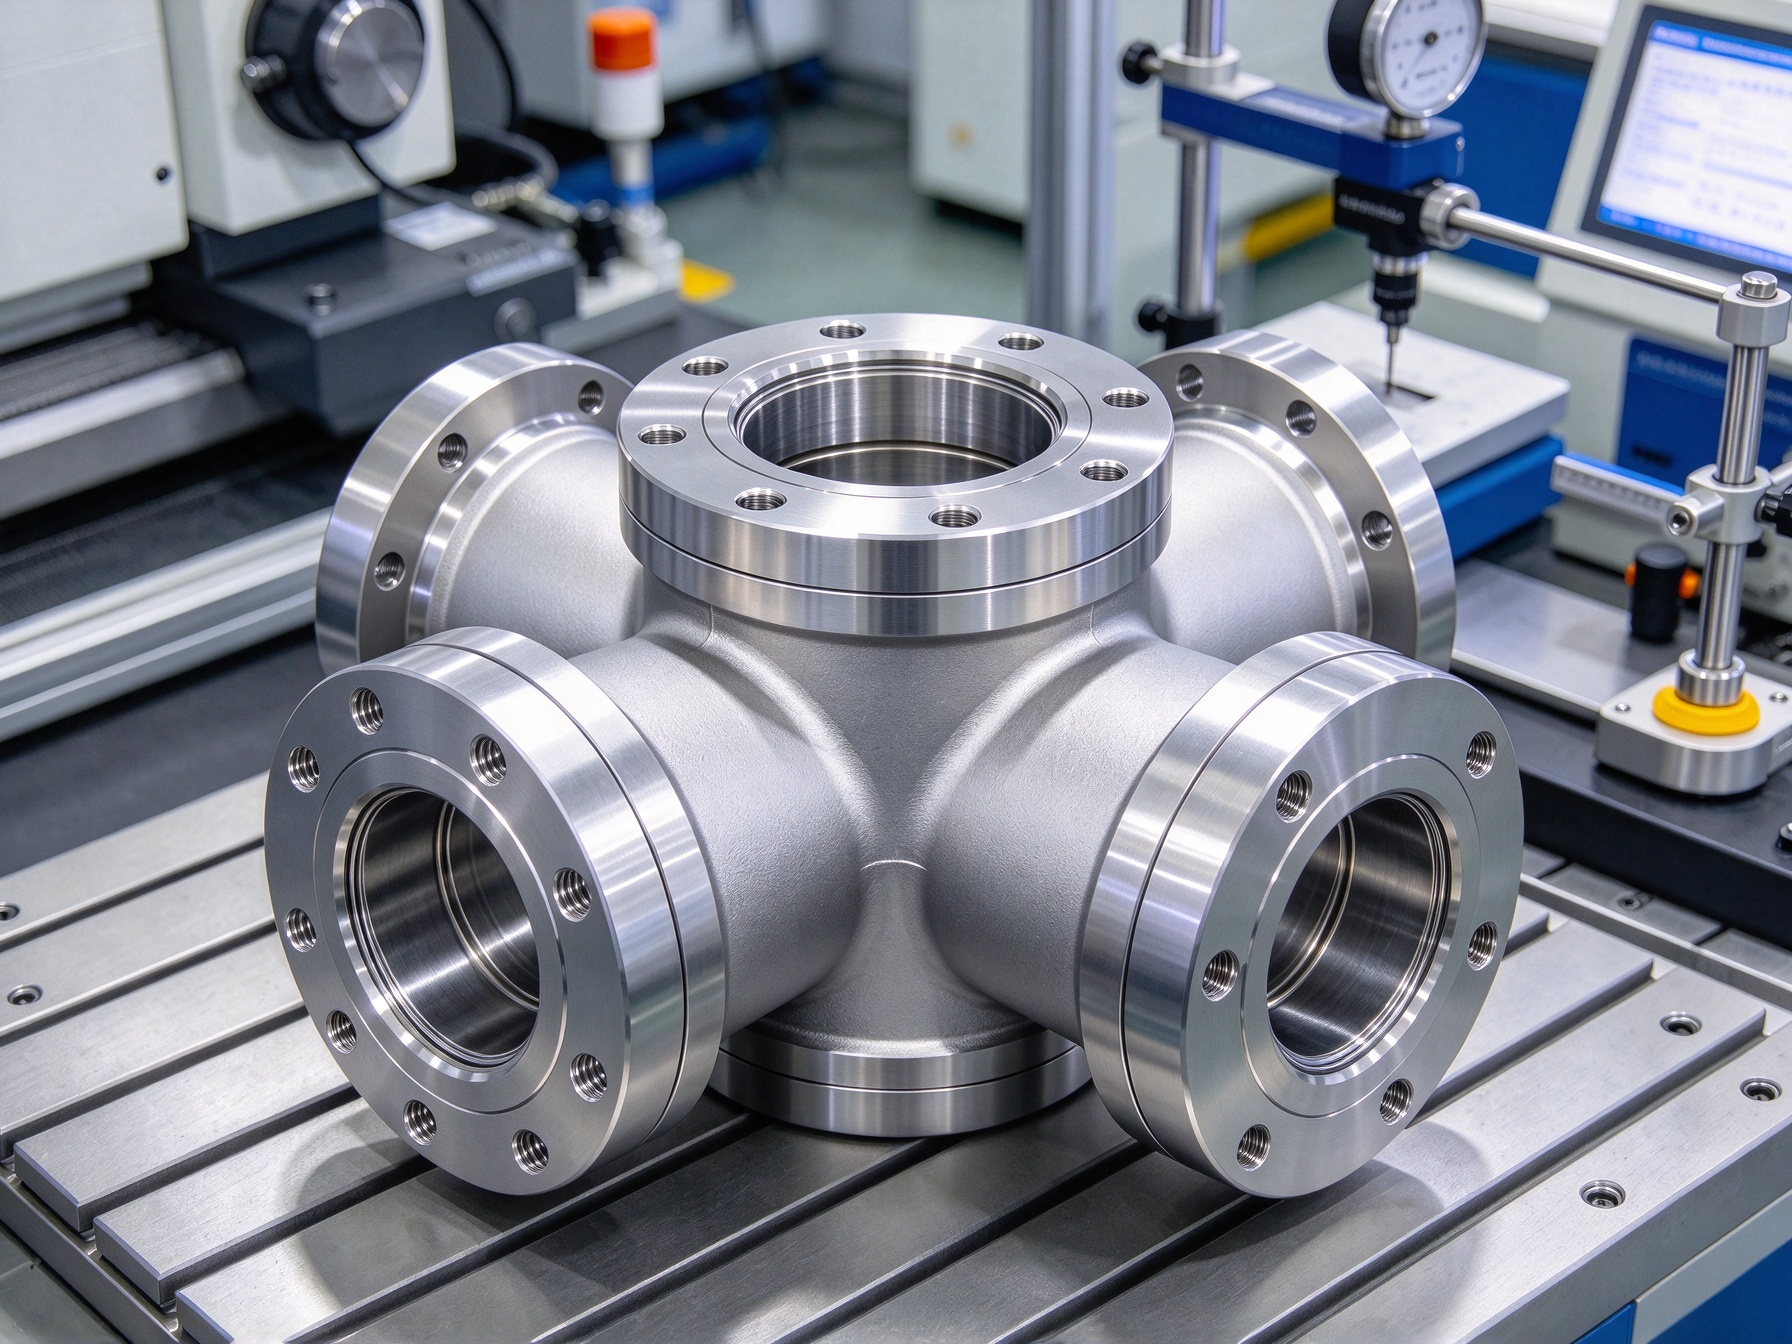
3. Umfassendes Management des Werkzeuglebenszyklus
Darüber hinaus ist der Werkzeugverschleiß eine der Hauptursachen für Maßabweichungen in der Serienfertigung, da er sich nach und nach auf den Bohrungsdurchmesser, die Kontur und die Oberflächenqualität auswirkt. Für kritische Bearbeitungsschritte erstellen wir Werkzeugnutzungsprotokolle mit festgelegten Verschleißausgleichswerten und verbindlichen Werkzeugwechselpunkten, die auf der Bearbeitungszeit und der Stückzahl basieren. Dies wird durch eine Erstmusterprüfung und regelmäßige Stichprobenkontrollen ergänzt, um hochgradig konsistente Maße über die gesamte Charge hinweg sicherzustellen.
4. In-Prozess-Prüfung an wichtigen Produktionsschritten
Darüber hinaus richten wir obligatorische Prüfkontrollpunkte an wichtigen Knotenpunkten ein, wie beispielsweise bei der Erstmusterfertigung, bei Werkzeugwechseln und bei Chargenwechseln. An diesen Kontrollpunkten werden Bezugspunkte, Maße und Positionsgenauigkeit überprüft, bevor die Serienfertigung der gesamten Charge beginnt. Im Vergleich zu einer ausschließlich am Ende der Fertigung durchgeführten Vollprüfung ermöglichen gezielte Zwischenkontrollen sowohl eine frühzeitige Eindämmung von Qualitätsrisiken als auch eine Anpassung an den Produktionsrhythmus von kundenspezifischen Kleinserienaufträgen.
Digitales Management für eine konsistente Produktion in mehreren Chargen
Die Beschaffung von Bauteilen für Erdgasleitungen umfasst häufig Nachbestellungen von Ersatzteilen für die Wartung und für Projekterweiterungen. Echte Lieferfähigkeit bedeutet, Teile mit identischen Spezifikationen und gleichbleibender Genauigkeit zu liefern – selbst bei Bestellungen, die im Abstand von mehreren Monaten eingehen. PartsMastery gewährleistet durch ein strukturiertes digitales Managementsystem eine gleichbleibende Qualität von Charge zu Charge.
1. Übersichtliche Verwaltung von Versionen und Teilenummern
Zunächst richten wir ein spezielles System zur Verwaltung von Teilenummern und Zeichnungsversionen für kundenspezifische Komponenten ein. Bei Konstruktionsänderungen aktualisieren wir die Versionskennungen synchron, um klar zwischen alten und neuen Spezifikationen zu unterscheiden. Wir speichern die gesamte technische Dokumentation sowie spezielle Verarbeitungsanforderungen in Verknüpfung mit ihrer Versionsnummer. So verhindern wir Produktionsfehler aufgrund von Verwechslungen bei den Zeichnungen und ermöglichen einen schnellen Zugriff auf die Prozessdaten für zukünftige Nachbestellungen.
2. Speicherung validierter CNC-Programme für Nachbestellungen
Zweitens: Sobald die Erstmusterfertigung die Validierung bestanden hat, speichern wir das vollständige zugehörige Bearbeitungsprogramm, die Werkzeugparameter, die Werkstückspannung und die Prüfstandards als spezielles, gesperrtes Prozesspaket. Bei nachfolgenden Nachbestellungen wird das validierte Paket direkt verwendet, sodass die Programmierung nicht von Grund auf neu entwickelt werden muss. Dies verkürzt die Durchlaufzeiten erheblich und gewährleistet gleichzeitig eine hohe Maßgenauigkeit über verschiedene Produktionschargen hinweg.
3. Standardisierte Fertigung für Kleinserienaufträge
Wichtig ist, dass selbst Kleinserienaufträge mit nur wenigen Dutzend Teilen den vollständigen Prozessstandards und Qualitätskontrollen unterliegen. Wir optimieren die Rüstzeiten, nutzen bewährte Prozessparameter erneut und wenden dieselben Prüfspezifikationen an. Eine geringe Losgröße bedeutet nicht, dass die Anforderungen geringer sind – standardisierte Prozesse gewährleisten eine stabile, konforme Qualität bei jedem Produktionslauf.
4. Vollständige Archivierung der Produktionsdaten
Schließlich führen wir für jede Charge ein vollständiges Archiv mit allen Unterlagen: Zeichnungsversion, Bearbeitungsparameter, Prüfberichte und Materialchargen. Dadurch entsteht eine lückenlos rückverfolgbare Produktionshistorie. Bei zukünftigen Nachbestellungen können wir schnell den entsprechenden Prozess zuordnen und historische Probleme zügig ausfindig machen und beheben, was die langfristige Zuverlässigkeit und Effizienz der Beschaffung verbessert.
Beschaffungsleitfaden für CNC-Bauteile für Erdgasleitungen
Bei der Auswahl eines Anbieters für CNC-Bearbeitung ist der Preis nur ein Faktor. Die Fähigkeit zur Interpretation von Zeichnungen, die Flexibilität bei Kleinserien, die Rückverfolgbarkeit der Qualität und die langfristige Lieferfähigkeit wirken sich alle direkt auf den Projektfortschritt und die Gesamtbetriebskosten aus.
1. Bewertung der Zeichnungsauslegung und der DFM-Unterstützung
In erster Linie sind maßgeschneiderte Rohrleitungskomponenten mit komplexen Maßtoleranzen, geometrischen Beziehungen und Montageanforderungen verbunden. Ein Lieferant muss kritische Bezugspunkte und Passungsanforderungen in den Zeichnungen genau identifizieren und darf sich nicht nur auf die Bearbeitung der Außenform beschränken. Ein kompetenter Lieferant erkennt Bearbeitungsrisiken bereits früh in der Konstruktionsphase und unterbreitet Optimierungsvorschläge, um spätere Probleme in der Serienfertigung zu vermeiden.
2. Unterstützung bei der Prototypen- und Kleinserienfertigung
Zweitens sollten neu entwickelte Pipeline-Komponenten niemals direkt in die Großserienfertigung gehen. Geben Sie Lieferanten den Vorzug, die die Herstellung einzelner Prototypen und die Testproduktion in kleinen Chargen unterstützen. Überprüfen Sie zunächst die Passgenauigkeit der Baugruppen und die Funktionsfähigkeit und steigern Sie das Produktionsvolumen dann schrittweise. Dieser Ansatz reduziert die Kosten für Versuch und Irrtum sowie das Projektrisiko erheblich.
3. Den praktischen Nutzen von Inspektionsberichten bewerten
Drittens geht ein aussagekräftiger Prüfbericht über die bloße Auflistung von Rohdaten hinaus. Er sollte sich direkt auf die Anforderungen der Zeichnung beziehen und zentrale Kennwerte wie kritische Maße, Positionsbeziehungen von Bohrungen, Gewindegenauigkeit und Oberflächenqualität klar darlegen, wodurch die Montierbarkeit des Bauteils unmittelbar widergespiegelt wird. Einheitliche Prüfstandards gewährleisten zudem eine gleichbleibende Qualität bei zukünftigen Aufträgen.
| Prüfkategorie | Kernprüfungsinhalte | Kernwert der Beschaffung |
|---|---|---|
| Grundmaße | Gesamtlänge, Innendurchmesser, Wandstärke, Flanschdicke | Bestätigt die Übereinstimmung der grundlegenden Teilespezifikationen |
| Positionsgenauigkeit | Lochabstand, Konzentrizität, Mittenlage, Winkelabweichung | Gewährleistet die Ausrichtungsgenauigkeit bei der Montage vor Ort |
| Gewinde & Dichtung | Gewindespezifikation, Genauigkeit des Zahnprofils, Ebenheit der Dichtfläche | Gewährleistet die Dichtheit und Zuverlässigkeit der Verbindung |
| Aussehen & Oberfläche | Grate, Bearbeitungsfehler, Oberflächenqualität | Überprüft die Lieferqualität und die Lebensdauer |
4. Bewertung der langfristigen Versorgungssicherheit und der Chargenkonsistenz
Schließlich erfordern Komponenten für Erdgasleitungen im Laufe der Zeit häufig Ersatzteile für die Folgewartung. Ein Lieferant muss über ein zuverlässiges Management der Produktionsunterlagen und die Fähigkeit zur Prozessreplikation verfügen. Die Bewertung der Vorlaufzeit für Prototypen, der Flexibilität bei der Serienfertigung, der Qualitätsmanagementsysteme und der Dokumentation führt langfristig zu niedrigeren Beschaffungskosten als die bloße Jagd nach dem niedrigsten Preis.
Schlussfolgerung
Alles in allem liegt der zentrale Wettbewerbsvorteil der CNC-Bearbeitung von Bauteilen für Erdgasleitungen keineswegs in der reinen Bearbeitungsgeschwindigkeit. Er liegt vielmehr in der präzisen Steuerung von Maßketten, der flexiblen Anpassung an kundenspezifische Strukturen und der langfristig stabilen Konsistenz der Chargen.
PartsMastery ist auf die präzise Bearbeitung maßgeschneiderter Bauteile für die Öl- und Gasbranche spezialisiert und verfügt über umfangreiche Erfahrung in der Herstellung von Rohrleitungskomponenten. Wir bieten Dienstleistungen über den gesamten Prozess hinweg an – von der Zeichnungsprüfung und Prototypenentwicklung bis hin zur Kleinserien- und Serienfertigung – und gewährleisten dabei konstante Präzision und zuverlässige Lieferungen, um alle Anforderungen im Bereich des Baus und Betriebs von Erdgasanlagen zu erfüllen.