



汽车照明系统具有三大核心功能:照明、信号指示和车辆外观造型。除了基本性能外,其装配精度、热管理以及长期可靠性在很大程度上取决于组件内部各种小型精密零部件的制造质量。.
在每盏灯具内部,您都会发现各种各样的金属和塑料部件,包括安装支架、固定底座、连接器、散热器、调节机构以及透镜支架。这些部件通常结构紧凑且设计精密,必须与每款具体车型的安装空间和光学设计精确匹配。 毫不奇怪,标准的现成零件很少能完美满足所有这些要求。.
因此,数控精密加工已成为汽车照明领域原型验证、小批量试生产以及功能性零部件制造的首选制造解决方案。 凭借其高精度、生产灵活性和可定制性,该技术能够满足每个照明项目的独特需求。在PartsMastery,我们专注于为汽车行业提供定制化精密零部件制造服务,针对每种照明零部件的结构特征、精度要求和表面规格,提供量身定制的优化加工工艺和质量控制解决方案。.
1. 汽车照明部件的核心加工要求
1.1 严格的装配和定位精度
最重要的是,汽车照明部件必须与灯体、车身安装点、光学模块和电子元件精准匹配。即使安装孔位置存在微小偏差、表面平整度不佳,或是配合面高度不一致,都可能引发一系列连锁问题,从装配间隙不均匀、灯具定位偏差,到光路精度下降。.
因此,在开始生产之前,必须明确界定关键孔的位置精度、安装基准面的平整度以及配合尺寸的公差等级。更重要的是,在制造过程的每个环节中,这些始终是质量管理的核心重点。.
1.2 小型复杂几何形状的稳定加工
由于照明组件的内部空间非常有限,其零件通常具有薄壁、深而窄的沟槽、微孔、沉头孔和曲面等特征。在如此微小的加工尺度下,夹紧力、切削力和残余材料应力很容易导致变形、毛刺和尺寸漂移。.
为应对这些挑战,专门设计了针对每个零件几何形状的专用夹具。此外,还仔细分配了粗加工和精加工的余量,并对每个特征的切削参数进行了微调。总体而言,这种方法即使对于最复杂、最精细的结构,也能确保加工质量的一致性。.
1.3 双面要求:美观性与耐候性
除了功能性能之外,一些外露的照明部件在车辆外观设计中也起着关键作用。因此,这些部件在表面粗糙度、抗划伤性和边缘无毛刺方面都有严格的要求。与此同时,汽车在实际使用环境中的各种条件——包括剧烈的温度波动、潮湿和紫外线照射——都要求其具备出色的长期耐候性。.
幸运的是,目前有多种相匹配的表面处理工艺可供选择,能够同时满足这两种需求。这些工艺包括阳极氧化、喷砂、电镀和粉末喷涂,它们不仅能呈现所需的外观效果,还能确保长期耐候性。.
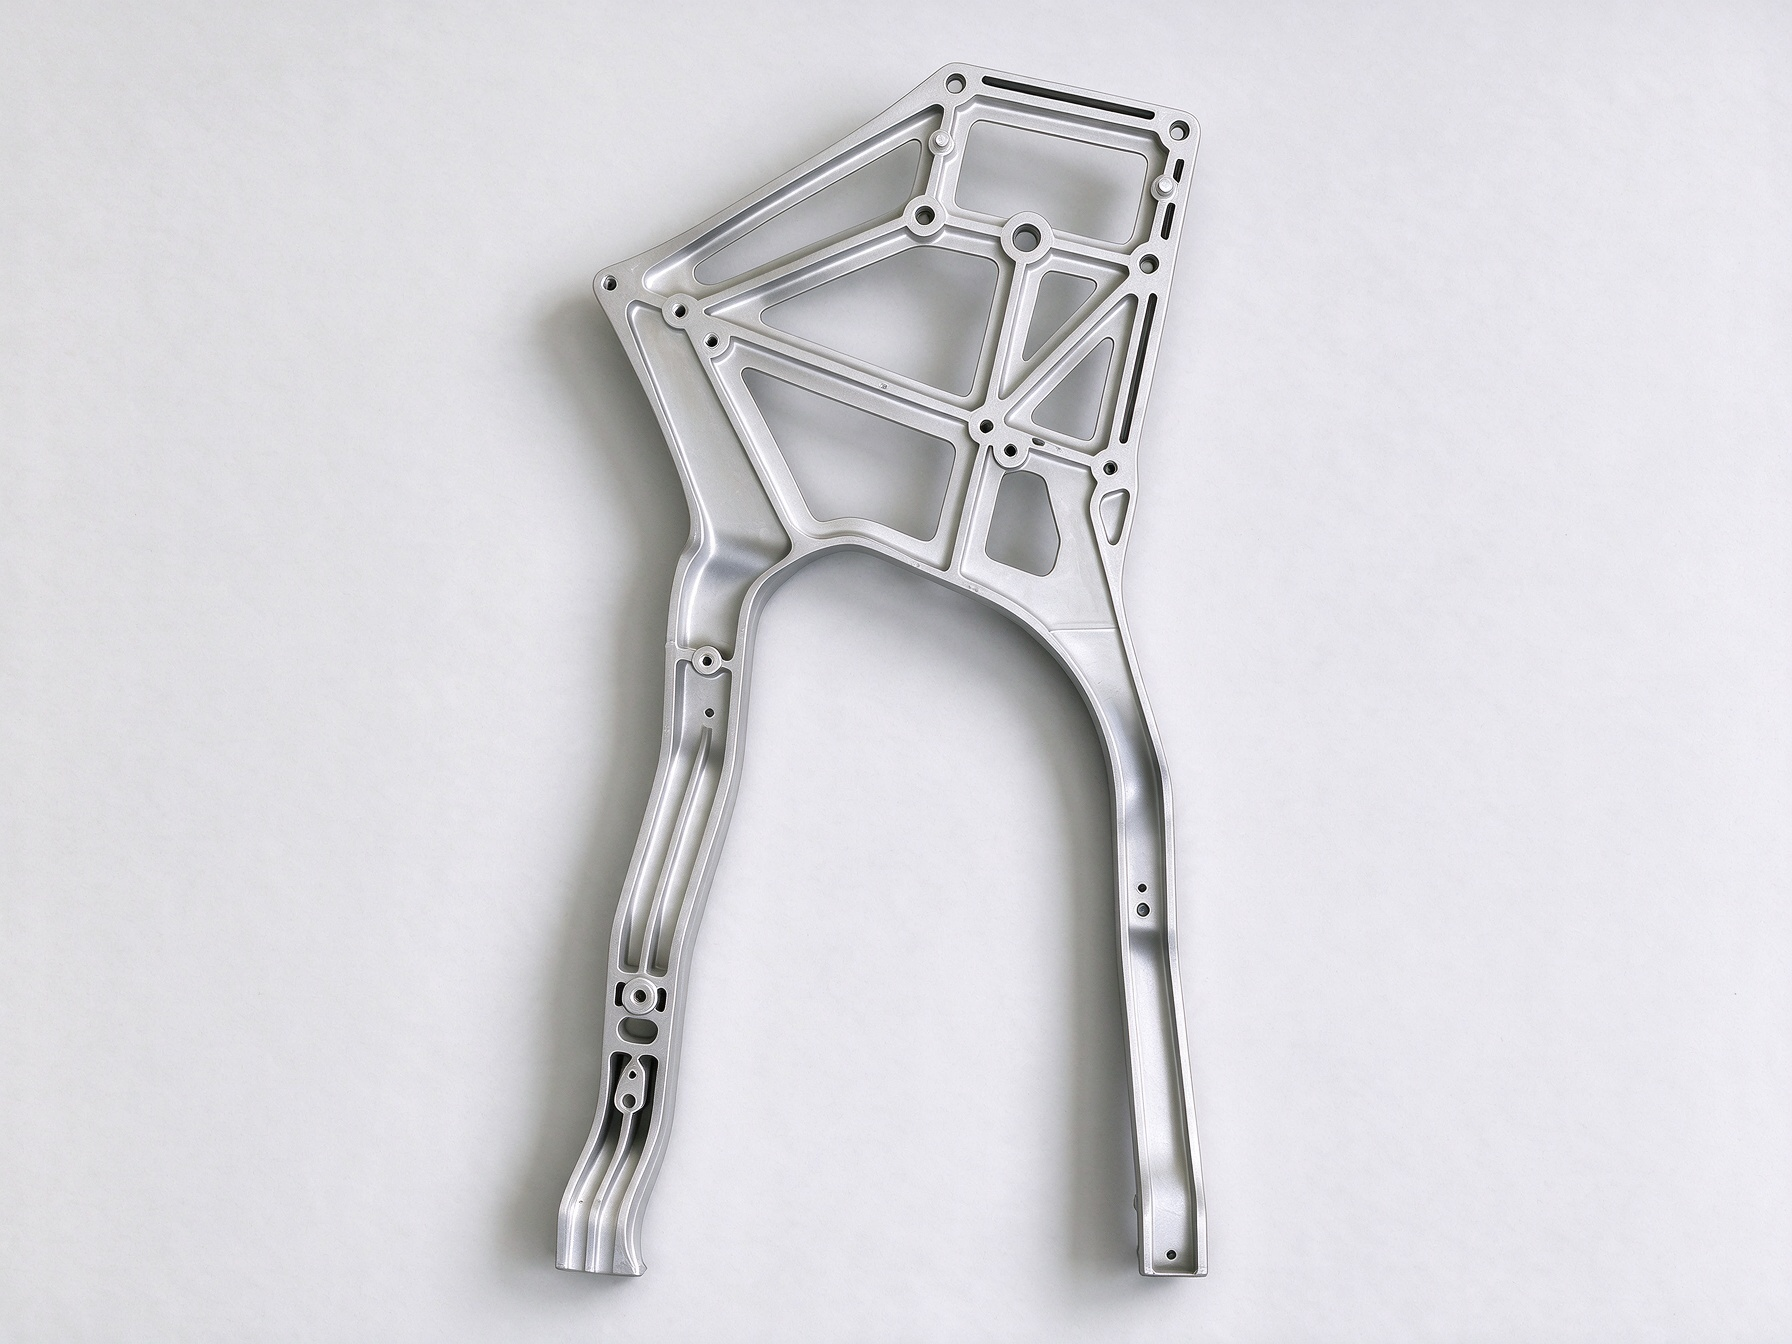
2. 常用照明组件的材料与工艺匹配
在材料选择、加工重点和表面处理要求方面,不同的照明组件具有不同的优先级。为简化这一选择过程,下文概述了匹配矩阵。.
| 组件类型 | 常用材料 | 关键加工控制点 | 兼容的表面处理工艺 |
|---|---|---|---|
| 照明安装支架 | 6061 铝合金、304 不锈钢 | 孔的位置精度、安装面的平整度、配合尺寸 | 阳极氧化、喷砂、粉末喷涂 |
| 灯体连接器 | 铝合金、低碳钢 | 配合面平整度、孔位精度、有效螺纹深度 | 阳极氧化、镀锌与钝化 |
| 散热器组件 | 6063 / 6061 铝合金 | 沟槽壁厚、散热器表面平整度、结构完整性 | 硬阳极氧化、自然阳极氧化 |
| 调节底座总成 | 铝合金、耐磨工程塑料 | 孔同心度、配合间隙、调整行程 | 根据具体应用进行定制 |
| 内部固定支撑 | 铝合金、工程塑料 | 整体尺寸、装配配合精度 | 根据具体应用进行定制 |
3. 全流程定制数控加工解决方案
在 PartsMastery,我们提供一套分级定制化制造服务体系,旨在满足汽车照明项目从早期研发到全面量产的全生命周期需求。.
3.1 前期DFM可制造性审查
在任何生产开始之前,我们的工程团队都会根据客户提供的3D CAD模型或2D工程图纸,进行全面的DFM(面向制造的设计)分析。.
本系统性综述指出了潜在的加工风险,例如沟槽过窄、内角过小、薄壁变形区以及孔位布置不合理等。据此,我们在项目初期便提供切实可行的优化建议,以避免耗资巨大的后续返工,并缩短整体研发和验证周期。.
3.2 基于零件几何形状的优化工艺匹配
我们会根据每个零件的几何特征和精度要求,选择最佳的加工工艺。对于常规支架、底座和连接板等结构简单的零件,标准的3轴数控铣削可确保孔位定位和表面精度的一致性。.
对于需要多面加工或具有复杂轮廓表面的零件,4轴或5轴同步加工是首选方案。它既能减少所需的装夹次数,又能提高各特征间几何公差的一致性。.
相比之下,对于轴、套筒和螺纹连接件等旋转部件,我们采用一种混合工艺,将初级数控车削与次级铣削工序相结合。这种集成化方法既能确保高旋转精度,又能保证精准的配合精度。.
3.3 适应不同项目阶段的灵活生产
我们的生产模式旨在无缝适应汽车照明开发的每个阶段。例如,在原型验证阶段,我们优先确保尺寸和装配精度,并快速交付小批量产品,以支持设计验证和装配测试。.
进入小批量试产阶段后,我们优化工艺流程和工装夹具,以在精度与生产成本之间取得平衡,从而支持灯具的完整组装及路试。当项目进入全面量产阶段后,我们将标准化工艺参数和质量规范,以确保批次间质量的一致性及长期稳定的供应。.
4. 全流程质量控制与交付保障
4.1 工序间的在制品检验
有效的质量控制不仅限于生产线末端的最终检验。相反,我们在关键工艺节点——包括基准面表面处理、关键孔加工以及特征成形——进行尺寸抽样检查。这种主动式方法能够及早发现偏差,并防止错误在后续工序中不断累积,从而显著降低返工成本和材料浪费。.
4.2 关键尺寸的分级控制
我们针对每个特征的装配功能,采用量身定制的分级尺寸控制。以装配和定位特征为例,我们重点关注孔距、定位精度和表面平整度。.
在评估运动和配合特征时,我们优先验证同心度、配合间隙和表面粗糙度。相比之下,对于外观件,我们会详细检查表面缺陷、残留毛刺以及边缘处理是否光滑。这种有针对性的方法可确保每个关键特征均符合规定的装配和性能要求。.
4.3 成品的保护与包装
由于汽车照明部件体积小且经过精密加工,即使在加工完成后,也需小心处理。因此,我们对所有生产批次都采用分层保护性包装策略。.
具体而言,具有装饰性表面处理的外观部件会采用单独的泡沫缓冲或翻盖式包装进行分隔,以防止在运输过程中出现划痕和撞击损伤。这种对“最后一公里”保护的重视,确保了部件在交付至客户工厂时质量稳定且无瑕疵。.
5. 常见问题
1. 你们是否提供汽车照明零部件的完全定制加工服务?
当然。我们提供完全定制化的零部件制造服务,可根据具体车型要求、灯具结构及可用安装空间进行量身定制。客户可提供3D模型、2D工程图纸或实物样品,我们将据此开发出完全匹配的材料、工艺及表面处理方案。.
2. 汽车照明部件通常使用哪些材料?
这取决于零件的功能。结构件和散热件通常采用6061或6063铝合金,因其重量轻且导热性能优异而被选用。对于高强度连接件,首选不锈钢或碳钢。对于轻量化绝缘结构,工程塑料是理想选择。 归根结底,最终的材料选择始终取决于功能、工作环境和成本目标。.
3. 你们是否提供小批量原型加工服务?
是的,我们提供这项服务。数控加工本身就非常适合灵活的小批量生产。我们可以快速交付单件或数十件原型零件,用于设计验证和装配测试。一旦设计完全定稿,生产即可顺利过渡到大规模量产。.
4. 能否在加工前对图纸进行可制造性审查?
当然。通过我们前期提供的DFM分析服务,我们能在项目初期就识别出薄壁、深槽和狭窄内角等常见的加工难题。随后,我们会提供切实可行的设计优化建议,以减少后续返工,并从源头上消除不必要的成本浪费。.
结论
总而言之,汽车照明部件的制造精度直接影响灯具的装配效率、光学性能以及车辆的整体质量。在PartsMastery,我们依托久经考验的数控精密加工能力以及汽车级质量控制体系,提供从早期原型开发到批量生产的全周期定制制造服务。.
我们的能力涵盖全系列照明组件,包括安装支架、散热器、连接器和调节机构。凭借前期DFM审查、精准的工艺匹配以及端到端的质量控制,我们始终能确保卓越的装配精度、结构稳定性和表面质量。简而言之,我们助力汽车照明项目高效、可靠且准时地投入市场。.