



Beleuchtungssysteme für Kraftfahrzeuge erfüllen drei Kernfunktionen: Beleuchtung, Signalisierung und Gestaltung des Fahrzeugäußeren. Über die grundlegende Leistungsfähigkeit hinaus hängen ihre Montagegenauigkeit, das Wärmemanagement und die langfristige Zuverlässigkeit in hohem Maße von der Fertigungsqualität verschiedener kleiner Präzisionsbauteile ab, die in der Baugruppe verbaut sind.
In jeder Leuchte finden sich zahlreiche Metall- und Kunststoffteile, darunter Halterungen, Befestigungssockel, Steckverbinder, Kühlkörper, Verstellmechanismen und Linsenhalterungen. Diese Komponenten sind in der Regel kompakt und komplex aufgebaut und müssen genau auf den Einbauraum und das optische Design des jeweiligen Fahrzeugmodells abgestimmt sein. Es überrascht daher nicht, dass handelsübliche Standardteile diese Anforderungen selten alle perfekt erfüllen.
Infolgedessen hat sich die CNC-Präzisionsbearbeitung als die bevorzugte Fertigungslösung für die Prototypenvalidierung, die Testproduktion in kleinen Stückzahlen und die Herstellung funktionsfähiger Komponenten für die Automobilbeleuchtung etabliert. Dank ihrer hohen Genauigkeit, Produktionsflexibilität und Anpassungsfähigkeit wird sie den individuellen Anforderungen jedes Beleuchtungsprogramms gerecht. Bei PartsMastery sind wir auf die Fertigung maßgeschneiderter Präzisionskomponenten für den Automobilsektor spezialisiert und bieten optimierte Bearbeitungsprozesse sowie Lösungen zur Qualitätskontrolle, die auf die strukturellen Merkmale, Genauigkeitsanforderungen und Oberflächenspezifikationen jedes Beleuchtungsbauteiltyps zugeschnitten sind.
1. Grundlegende Anforderungen an die Bearbeitung von Bauteilen für die Fahrzeugbeleuchtung
1.1 Hohe Montage- und Positioniergenauigkeit
Vor allem müssen Beleuchtungskomponenten für Kraftfahrzeuge präzise zu Lampengehäusen, Befestigungspunkten an der Karosserie, optischen Modulen und elektronischen Bauteilen passen. Selbst geringfügige Abweichungen bei der Position der Befestigungslöcher, eine mangelhafte Oberflächenebenheit oder uneinheitliche Höhen der Passflächen können eine Kettenreaktion von Problemen auslösen – von ungleichmäßigen Montageabständen und einer falsch ausgerichteten Lampenposition bis hin zu einer verminderten Genauigkeit des Strahlengangs.
Aus diesem Grund müssen die Positionsgenauigkeit kritischer Bohrungen, die Ebenheit der Befestigungsbezugsebenen und die Toleranzklassen der Passmaße vor Beginn der Produktion klar definiert werden. Noch wichtiger ist, dass sie während jedes einzelnen Schritts des Fertigungsprozesses zentrale Qualitätsprioritäten bleiben.
1.2 Stabile Bearbeitung kleiner, komplexer Geometrien
Da der Innenraum von Beleuchtungsbaugruppen sehr begrenzt ist, weisen die Bauteile häufig dünne Wände, tiefe, schmale Nuten, Mikrobohrungen, Senkungen und konturierte Oberflächen auf. Bei der Bearbeitung im so kleinen Maßstab können Spannkräfte, Schnittkräfte und Restspannungen im Werkstoff leicht zu Verformungen, Graten und Maßabweichungen führen.
Um diesen Herausforderungen gerecht zu werden, werden spezielle Spannvorrichtungen entwickelt, die genau auf die Geometrie jedes einzelnen Teils zugeschnitten sind. Darüber hinaus werden die Zugsätze für die Schrupp- und Schlichtbearbeitung sorgfältig festgelegt und die Schnittparameter für jedes einzelne Merkmal fein abgestimmt. Insgesamt sorgt dieser Ansatz für eine gleichbleibende Bearbeitungsqualität, selbst bei den komplexesten und filigransten Strukturen.
1.3 Anforderungen an beide Oberflächen: Ästhetik und Witterungsbeständigkeit
Über die funktionale Leistung hinaus spielen einige freiliegende Beleuchtungskomponenten auch eine wichtige Rolle für das Außendesign des Fahrzeugs. Daher gelten für sie strenge Anforderungen hinsichtlich Oberflächenrauheit, Kratzfestigkeit und gratfreier Kanten. Gleichzeitig erfordern die realen Betriebsbedingungen im Automobilbereich – darunter starke Temperaturschwankungen, Feuchtigkeit und UV-Einwirkung – eine hohe langfristige Witterungsbeständigkeit.
Glücklicherweise steht eine Reihe geeigneter Oberflächenbehandlungen zur Verfügung, die beiden Anforderungen gerecht werden. Dazu gehören Eloxieren, Sandstrahlen, Galvanisieren und Pulverbeschichten – Verfahren, die alle sowohl die gewünschte optische Oberfläche als auch langfristige Witterungsbeständigkeit gewährleisten.
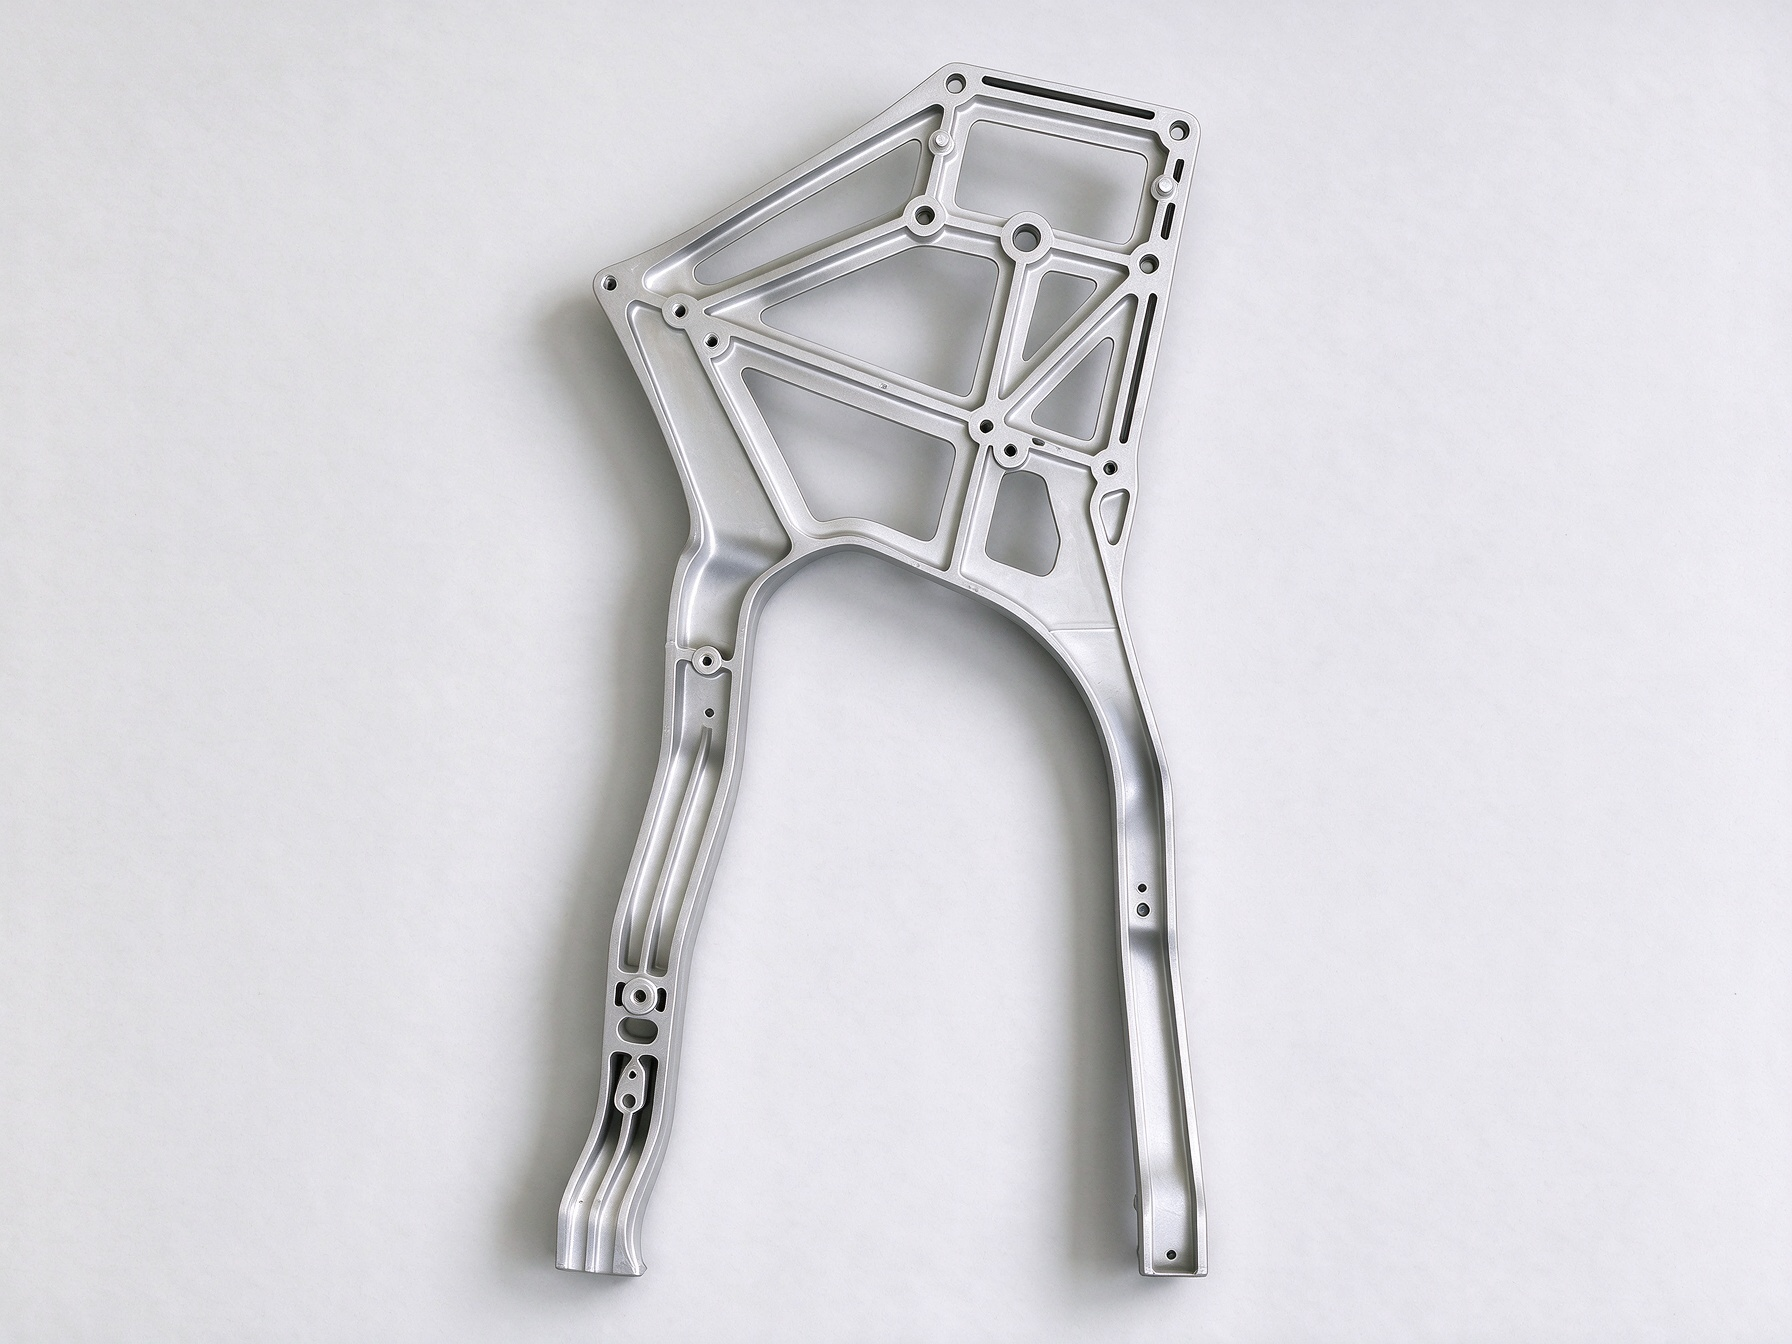
2. Material- und Prozessanpassung für gängige Beleuchtungskomponenten
Verschiedene Beleuchtungskomponenten stellen unterschiedliche Anforderungen hinsichtlich Materialauswahl, Bearbeitungsschwerpunkten und Oberflächenveredelung. Um diese Auswahl zu vereinfachen, ist im Folgenden eine Zuordnungsmatrix aufgeführt.
| Komponententyp | Gängige Materialien | Wichtige Kontrollpunkte bei der Zerspanung | Geeignete Oberflächenbehandlungen |
|---|---|---|---|
| Befestigungshalterung für Leuchten | Aluminiumlegierung 6061, Edelstahl 304 | Positionsgenauigkeit der Bohrungen, Ebenheit der Montagefläche, Passmaße | Eloxieren, Sandstrahlen, Pulverbeschichtung |
| Anschlussstück für den Lampenkörper | Aluminiumlegierung, kohlenstoffarmer Stahl | Ebenheit der Passflächen, Positionsgenauigkeit der Bohrungen, effektive Gewindetiefe | Eloxieren, Verzinken und Passivieren |
| Kühlkörperkomponente | Aluminiumlegierung 6063 / 6061 | Wandstärke der Nut, Ebenheit der Kühlkörperoberfläche, strukturelle Integrität | Harteloxieren, Natureloxieren |
| Einstellbare Basisbaugruppe | Aluminiumlegierung, verschleißfester technischer Kunststoff | Rundlaufgenauigkeit der Bohrung, Passspiel, Einstellweg | Auf die jeweilige Anwendung zugeschnitten |
| Interne Befestigungshilfe | Aluminiumlegierung, technischer Kunststoff | Gesamtabmessungen, Passgenauigkeit der Baugruppe | Auf die jeweilige Anwendung zugeschnitten |
3. Maßgeschneiderte CNC-Bearbeitungslösungen über den gesamten Fertigungszyklus hinweg
Bei PartsMastery bieten wir ein mehrstufiges, maßgeschneidertes Fertigungssystem an, das auf die Anforderungen des gesamten Lebenszyklus von Kfz-Beleuchtungsprogrammen abgestimmt ist – von der frühen Forschungs- und Entwicklungsphase bis hin zur Serienproduktion.
3.1 Vorabprüfung der Fertigungsfähigkeit (DFM)
Bevor die Produktion beginnt, führt unser Konstruktionsteam eine umfassende DFM-Analyse (Design for Manufacturing) auf der Grundlage der vom Kunden bereitgestellten 3D-CAD-Modelle oder 2D-Konstruktionszeichnungen durch.
Diese systematische Überprüfung identifiziert potenzielle Bearbeitungsrisiken wie zu schmale Nuten, übermäßig kleine Innenecken, Verformungszonen an dünnen Wänden und ungünstige Bohrungspositionen. Darauf aufbauend geben wir bereits in einer frühen Projektphase umsetzbare Optimierungsempfehlungen, um kostspielige Nachbearbeitungen zu vermeiden und die gesamten Forschungs-, Entwicklungs- und Validierungszyklen zu verkürzen.
3.2 Optimierte Prozessanpassung anhand der Teilegeometrie
Wir wählen das optimale Bearbeitungsverfahren auf der Grundlage der geometrischen Merkmale und der Genauigkeitsanforderungen des jeweiligen Bauteils aus. Bei einfachen Bauteilen wie herkömmlichen Halterungen, Sockeln und Verbindungsplatten gewährleistet das standardmäßige 3-Achsen-CNC-Fräsen eine gleichbleibende Bohrungspositionierung und Oberflächengenauigkeit.
Bei Werkstücken, die eine mehrseitige Bearbeitung erfordern oder komplexe Konturen aufweisen, ist die 4- oder 5-Achsen-Simultanbearbeitung die bevorzugte Vorgehensweise. Sie reduziert die Anzahl der erforderlichen Umrüstungen und verbessert die Konsistenz der geometrischen Toleranzen über alle Merkmale hinweg.
Bei rotierenden Bauteilen wie Wellen, Hülsen und Gewindeverbindungen setzen wir hingegen ein Hybridverfahren ein, bei dem das primäre CNC-Drehen mit sekundären Fräsvorgängen kombiniert wird. Dieser integrierte Ansatz gewährleistet sowohl eine hohe Drehgenauigkeit als auch eine präzise Passung.
3.3 Flexible Produktion für verschiedene Projektphasen
Unser Produktionsmodell ist so konzipiert, dass es sich nahtlos an jede Phase der Entwicklung von Fahrzeugbeleuchtung anpassen lässt. In der Phase der Prototypenvalidierung legen wir beispielsweise besonderen Wert auf Maß- und Montagegenauigkeit und liefern kleine Stückzahlen zeitnah, um die Designüberprüfung und Passformtests zu unterstützen.
Zu Beginn der Testphase mit geringen Stückzahlen optimieren wir die Prozessabläufe und die Vorrichtungen, um ein Gleichgewicht zwischen Präzision und Produktionskosten herzustellen, und unterstützen dabei die komplette Lampenmontage sowie Testfahrten auf der Straße. Sobald die Programme in die Serienproduktion übergehen, standardisieren wir die Prozessparameter und Qualitätsspezifikationen, um eine gleichbleibende Qualität von Charge zu Charge und eine zuverlässige langfristige Versorgung zu gewährleisten.
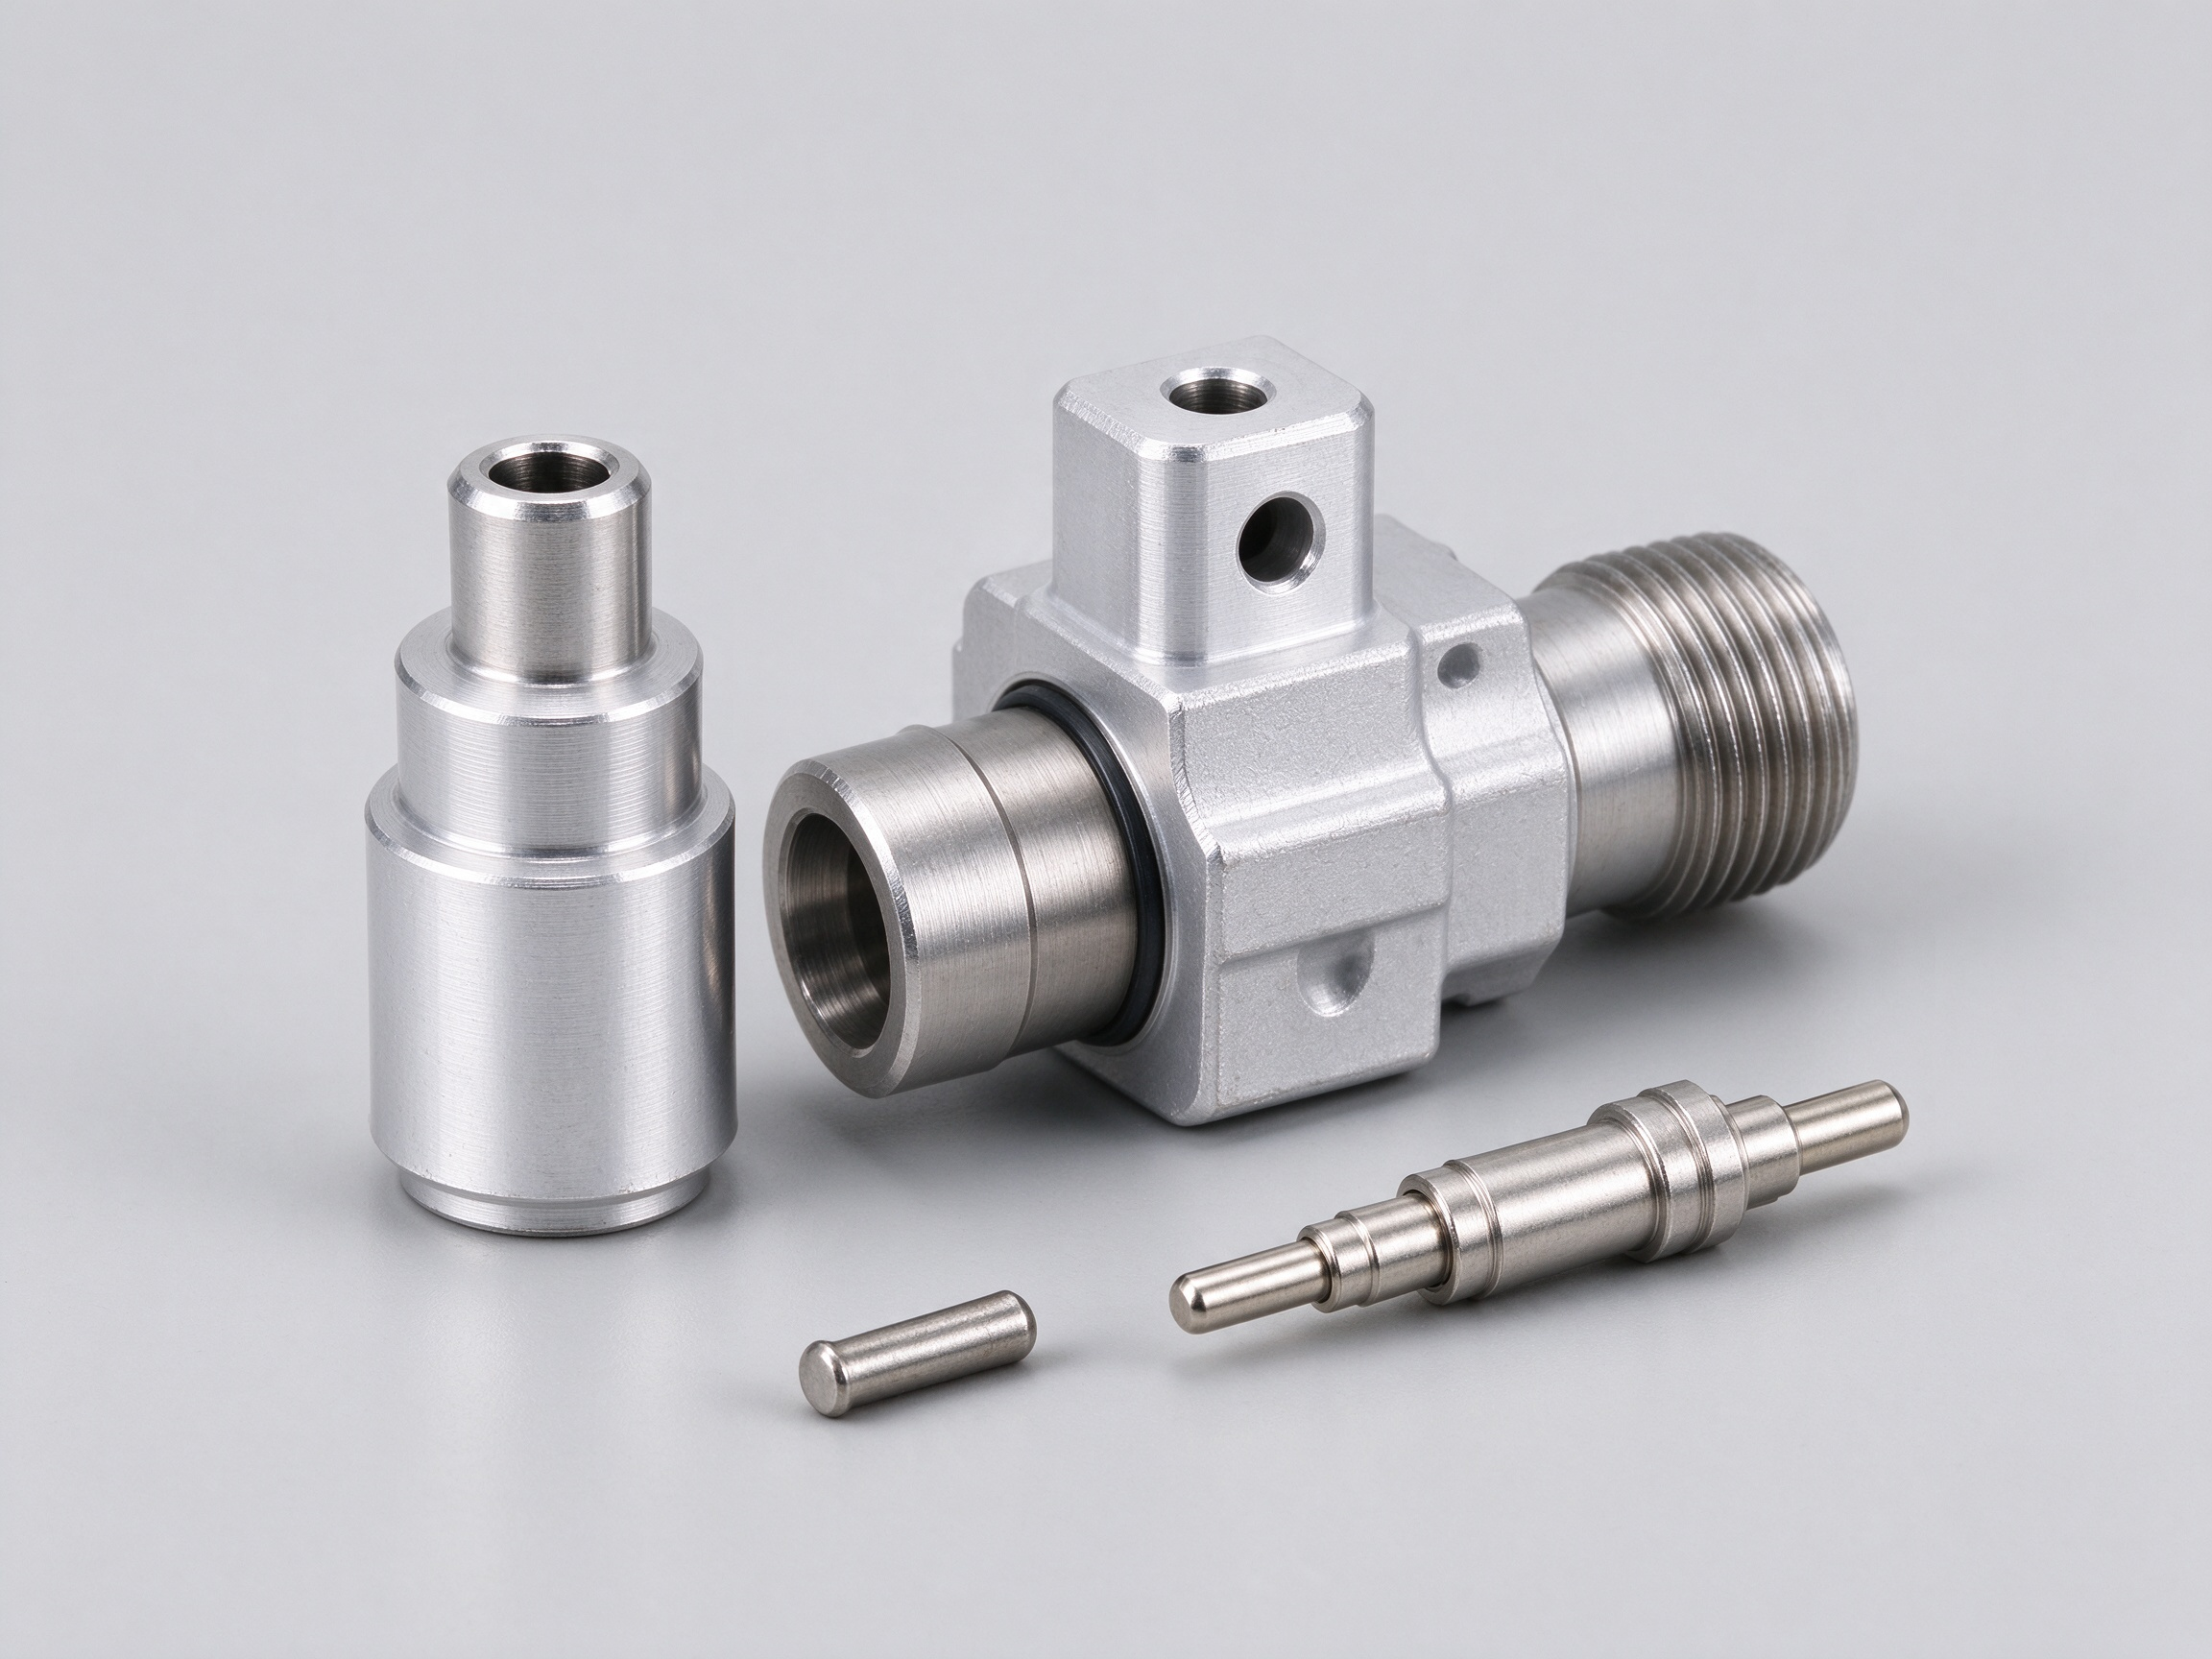
4. Prozessübergreifende Qualitätskontrolle und Liefersicherheit
4.1 Zwischenkontrollen zwischen den Arbeitsgängen
Eine wirksame Qualitätskontrolle beschränkt sich nicht auf die Endkontrolle am Ende der Fertigungslinie. Vielmehr führen wir an wichtigen Prozessschritten Maßstichproben durch – darunter die Oberflächenbearbeitung von Bezugsebenen, die Bearbeitung kritischer Bohrungen und die Formgebung von Merkmalen. Durch diesen proaktiven Ansatz werden Abweichungen frühzeitig erkannt und eine Anhäufung von Fehlern bis hin zu den letzten Arbeitsschritten verhindert, wodurch Nacharbeitskosten und Materialverschwendung erheblich reduziert werden.
4.2 Mehrstufige Kontrolle kritischer Abmessungen
Wir wenden eine abgestufte Maßkontrolle an, die auf die jeweilige Montagefunktion jedes Bauteils zugeschnitten ist. Bei Befestigungs- und Positionierungselementen legen wir beispielsweise besonderen Wert auf den Lochabstand, die Positionsgenauigkeit und die Oberflächenebenheit.
Bei der Bewertung von beweglichen und zusammenpassenden Bauteilen legen wir besonderen Wert auf die Überprüfung der Rundlaufgenauigkeit, des Passspiels und der Oberflächenrauheit. Bei Teilen, bei denen das optische Erscheinungsbild eine Rolle spielt, führen wir hingegen detaillierte Prüfungen auf Oberflächenfehler, verbleibende Grate und eine saubere Kantenbearbeitung durch. Dieser gezielte Ansatz stellt sicher, dass jedes kritische Merkmal die festgelegten Montage- und Leistungsanforderungen erfüllt.
4.3 Schutz und Verpackung der Fertigteile
Da es sich um kleine, präzisionsgefertigte Komponenten für die Fahrzeugbeleuchtung handelt, erfordern diese auch nach Abschluss der Bearbeitung eine sorgfältige Handhabung. Aus diesem Grund setzen wir bei allen Produktionschargen auf eine mehrschichtige Schutzverpackungsstrategie.
Insbesondere Zierteile mit dekorativen Oberflächenveredelungen werden einzeln in Schaumstoff oder Klappverpackungen verpackt, um Kratzer und Stoßschäden während des Transports zu vermeiden. Diese Sorgfalt beim Schutz auf der letzten Meile gewährleistet eine gleichbleibende, fehlerfreie Teilequalität bei der Lieferung an den Kunden.
5. Häufig gestellte Fragen
1. Bieten Sie eine vollständig maßgeschneiderte Bearbeitung von Bauteilen für die Automobilbeleuchtung an?
Auf jeden Fall. Wir bieten eine vollständig maßgeschneiderte Komponentenfertigung, die genau auf die Anforderungen des jeweiligen Fahrzeugmodells, die Leuchtenarchitektur und den verfügbaren Einbauraum abgestimmt ist. Kunden können uns 3D-Modelle, 2D-Konstruktionszeichnungen oder physische Musterteile zur Verfügung stellen, und wir entwickeln eine perfekt abgestimmte Lösung hinsichtlich Material, Verfahren und Oberflächenbehandlung.
2. Welche Werkstoffe werden üblicherweise für Beleuchtungskomponenten im Automobilbereich verwendet?
Das hängt von der Funktion des Bauteils ab. Für Struktur- und Kühlkörperkomponenten wird in der Regel die Aluminiumlegierung 6061 oder 6063 verwendet, die aufgrund ihres geringen Gewichts und ihrer hervorragenden thermischen Eigenschaften ausgewählt wird. Für hochfeste Verbindungsteile werden vorzugsweise Edelstahl oder Kohlenstoffstahl verwendet. Für leichte Isolationskonstruktionen eignen sich technische Kunststoffe gut. Letztendlich richtet sich die endgültige Materialauswahl stets nach der Funktion, der Betriebsumgebung und den Kostenzielen.
3. Bieten Sie die Fertigung von Prototypen in kleinen Stückzahlen an?
Ja, das tun wir. Die CNC-Bearbeitung eignet sich von Natur aus gut für die flexible Kleinserienfertigung. Wir können schnell Einzelstücke oder Dutzende von Prototypenteilen zur Designvalidierung und für Montagetests liefern. Sobald das Design endgültig feststeht, kann die Produktion reibungslos auf die Serienfertigung umgestellt werden.
4. Können Sie Zeichnungen vor der Bearbeitung auf ihre Fertigungsfähigkeit prüfen?
Selbstverständlich. Mit unserem DFM-Analyse-Service im Vorfeld identifizieren wir bereits in einer frühen Projektphase häufige Herausforderungen bei der Bearbeitung, wie beispielsweise dünne Wände, tiefe Nuten und enge Innenecken. Anschließend unterbreiten wir praktische Vorschläge zur Konstruktionsoptimierung, um nachgelagerte Nacharbeiten zu reduzieren und unnötige Kostenverschwendung bereits an der Quelle zu vermeiden.
Schlussfolgerung
Insgesamt wirkt sich die Fertigungspräzision von Beleuchtungskomponenten für Kraftfahrzeuge direkt auf die Effizienz der Lampenmontage, die optische Leistung und die Gesamtqualität des Fahrzeugs aus. Bei PartsMastery nutzen wir bewährte CNC-Präzisionsbearbeitungsverfahren und ein Qualitätskontrollsystem nach Automobilstandard, um maßgeschneiderte Fertigungsdienstleistungen über den gesamten Lebenszyklus hinweg anzubieten – von der frühen Prototypenentwicklung bis hin zur Serienproduktion.
Unser Leistungsspektrum umfasst die gesamte Bandbreite an Beleuchtungskomponenten, darunter Halterungen, Kühlkörper, Steckverbinder und Verstellmechanismen. Dank einer frühzeitigen DFM-Prüfung, einer präzisen Prozessanpassung und einer lückenlosen Qualitätskontrolle gewährleisten wir stets eine hohe Montagegenauigkeit, strukturelle Stabilität und Oberflächenqualität. Kurz gesagt: Wir tragen dazu bei, dass Projekte im Bereich der Automobilbeleuchtung effizient, zuverlässig und termingerecht umgesetzt werden.