



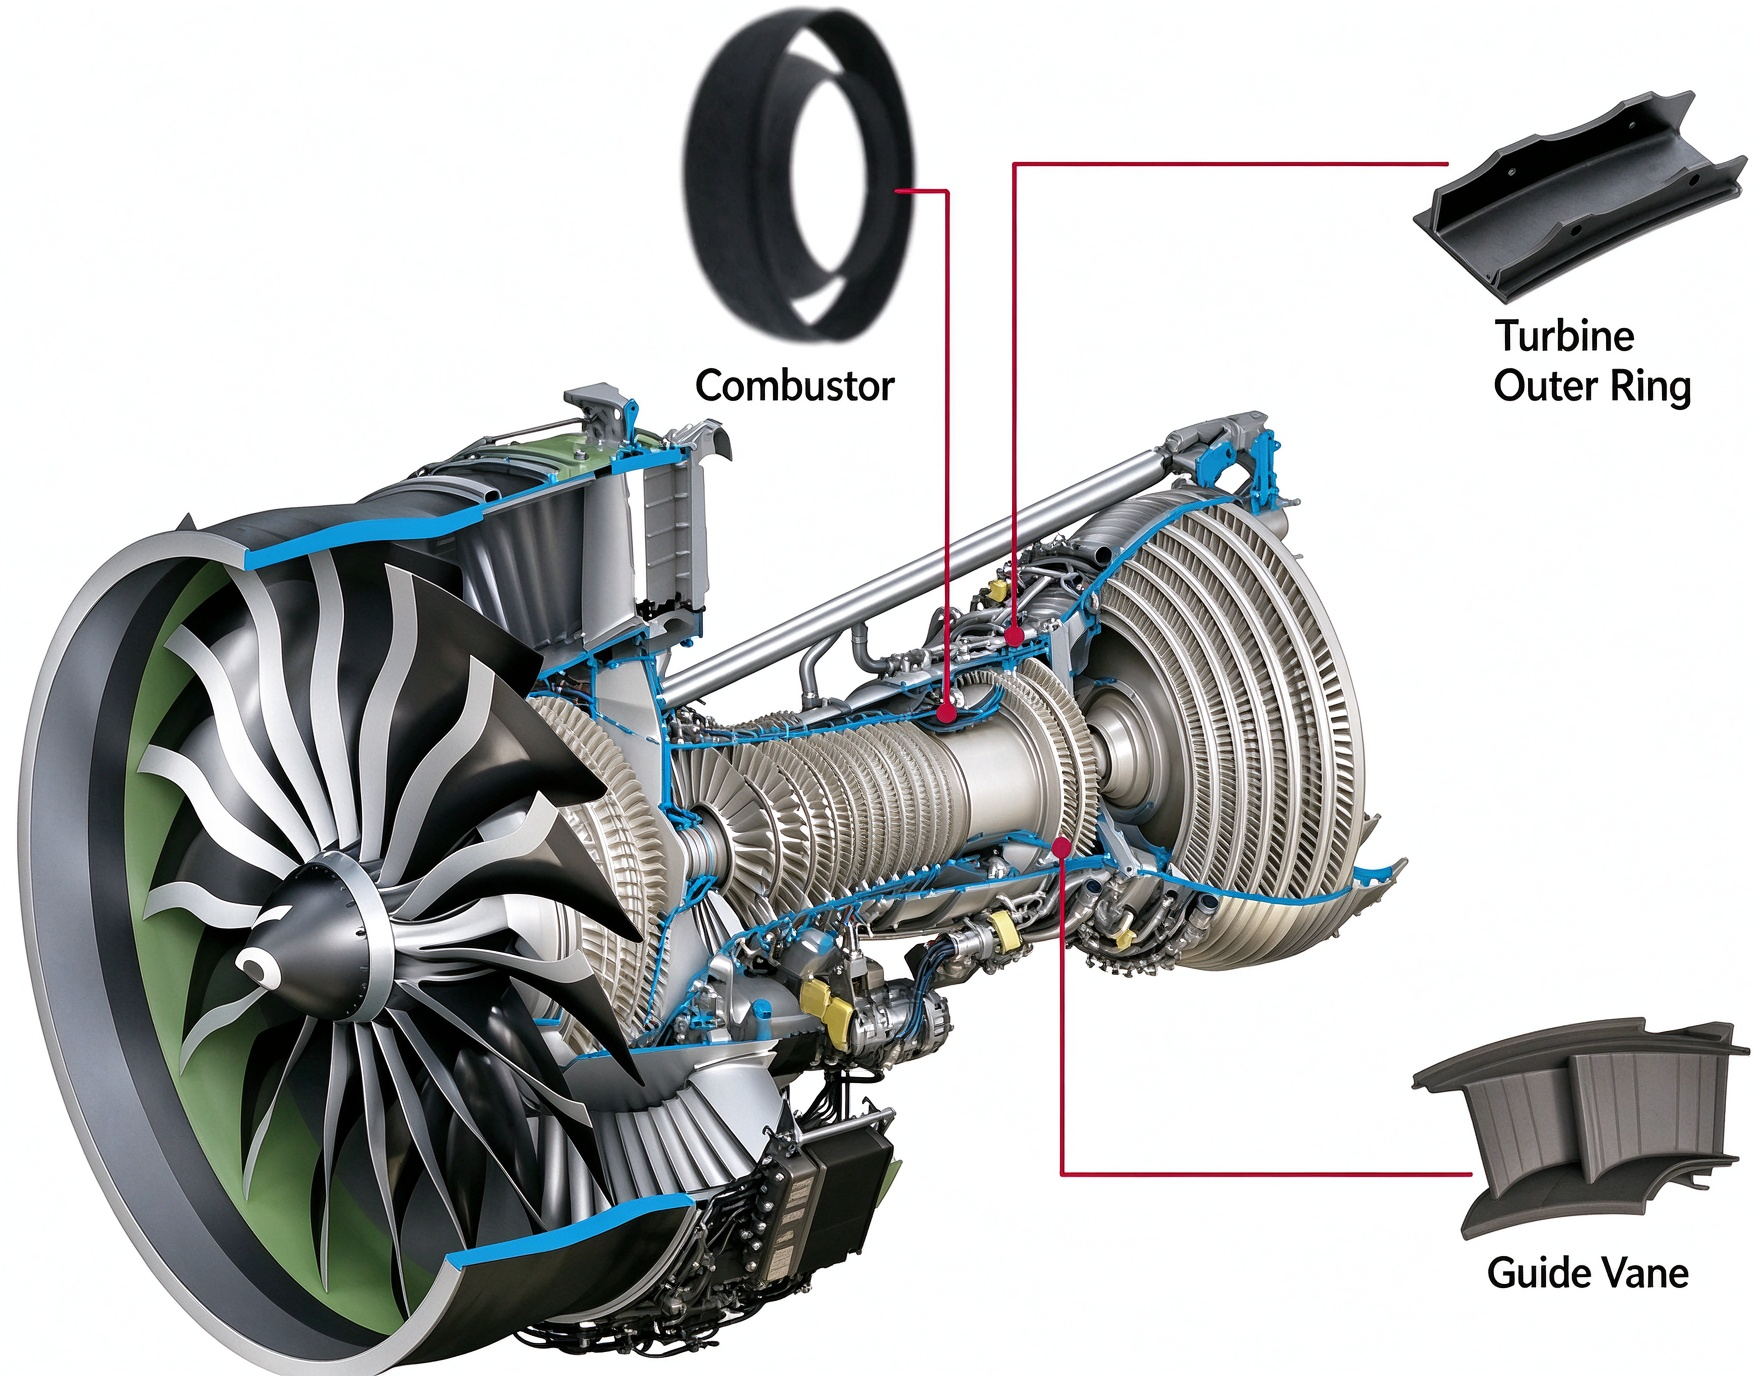
在涡轮机械中,涡轮叶片是实现能量转换的核心空气动力学部件。通过与高温、高压流体相互作用,它们将热能或压力能转化为转子上的旋转机械能。 无论是航空发动机、工业燃气轮机还是蒸汽轮机,叶片在结构形式、材料体系和制造精度方面都因运行条件而存在显著差异。旋转叶片与静止导叶的协同性能,直接决定了整个机组的能效、运行可靠性和使用寿命。.
本指南系统性地介绍了涡轮叶片的功能、分类、结构组成、设计原理、材料选择、保护技术以及制造检验逻辑。它为工程设计、采购和项目规划提供了完整的参考框架。 PartsMastery 专注于高端涡轮机械部件的精密制造。我们为各类涡轮叶片提供定制化的精密加工服务,支持从原型开发到备件生产的整个项目生命周期。.
1. 核心功能与基本分类
从本质上讲,涡轮叶片的作用是调节流体流动并传递能量。我们可以根据其运动类型、工作位置、工作流体以及能量传递原理对涡轮叶片进行分类。单个叶片通常同时属于多个类别。.
1.1 按运动类型划分:旋转叶片和固定导叶
旋转叶片(铲斗): 这些叶片安装在转子盘上,当流体流经时,它们会改变流体的流向,并从中提取能量以驱动转子旋转。这种旋转进而驱动压缩机、发电机或其他负载。叶片根部必须承受巨大的离心载荷和循环应力,因此结构强度是首要考虑因素。.
固定叶片(喷嘴叶片/定子): 它们固定在机壳或内壳上,主要作用是在气流进入下一排旋转叶片之前对其进行引导和整流。在某些级中,它们还会通过喷嘴作用加速气流,以提高工作效率。固定导叶虽不受离心载荷作用,但仍需承受较高的热应力和空气动力学应力。.
1.2 按压力级划分:高压叶片和低压叶片
高压级叶片: 这些部件位于燃烧室或蒸汽入口附近,工作温度和压力最高。它们几乎总是采用带冷却结构的耐热合金,且尺寸较小。设计重点在于高温强度和热稳定性。.
低压级叶片: 这些叶片位于涡轮机的更下游位置,虽然工作温度较低,但处理的体积流量更大,因此叶片较长。设计重点在于离心载荷控制、振动特性以及抗水蚀性能。某些低压应用中会采用低密度的钛基材料来减轻重量。.
1.3 按工作原理分类:冲动式和反作用式叶片
脉冲叶片: 大部分压降发生在固定喷嘴中。由此产生的高速流体在穿过移动叶片排时改变方向,从而产生推力。由于叶片本身两端的压差很小,此类设计在机械结构上更为简单,非常适合小型、高速的应用场景。.
反应叶片: 流体在固定导叶和旋转叶片通道中膨胀并产生压力降。因此,转子既受到流体转向产生的推力,也受到流体通过叶片通道加速产生的推力。这种设计虽然能提高效率,但会导致叶片受力情况更为复杂,且是中大型燃气轮机和蒸汽轮机的首选方案。.
| 分类维度 | 常见类别 | 核心特征 |
|---|---|---|
| 运动类型 | 旋转叶片 / 静止导叶 | 转子将能量传递给轴;定子则引导并调节气流 |
| 压力阶段 | 高压叶片 / 低压叶片 | HP级主要侧重耐热性;LP级主要侧重强度和耐侵蚀性 |
| 工作原理 | 冲动 / 反应 | 脉冲式设计更为简单;反应式设计能实现更高的能源效率 |
| 工作流体 | 燃气轮机叶片 / 蒸汽轮机叶片 | 燃气轮机侧重于抗氧化性;蒸汽轮机侧重于耐腐蚀性和耐侵蚀性 |
2. 核心结构部件及其设计作用
完整的涡轮叶片将空气动力学工作面与安装和结构特征相结合。每个区域的设计都旨在保障空气动力学性能、结构强度和装配可靠性。.
2.1 机翼剖面
翼型是直接与流体相互作用的主要工作面。它包括压力面、吸力面、前缘和后缘。其横截面形状、厚度分布和曲率轮廓直接决定了气动效率。在叶片展长方向上,扭曲精度和轮廓公差是影响机组整体性能的关键指标。.
2.2 叶片根部
根部构成叶片与转子盘之间的装配接口,并承担所有结构载荷。最常见的设计包括“圣诞树”式、“燕尾”式和“整件叶盘”(Blisk)结构。 “圣诞树”型根部具有较高的承载能力且易于安装,因此成为重型燃气轮机的标准设计。“榫槽”型根部结构更简单,常见于小型蒸汽轮机。“整体叶盘”设计将叶片和叶盘整合为一个整体,以消除间隙损失,这种设计多见于高性能航空发动机。.
2.3 平台
该平台位于根部与翼型之间的过渡处,构成了气流通道的径向边界。它既保持了流道连续性,又阻止了径向泄漏,同时还有助于优化根部区域的应力分布。.
2.4 尖端和护罩
叶尖是叶片的径向外端,叶尖与叶壳之间的间隙直接影响泄漏损耗。有些叶片设有护罩或叶尖结构,以减少泄漏并提高阻尼,从而改善振动稳定性。相比之下,无护罩的自由叶尖设计则更为简单且重量更轻。.
3. 关键设计要素如何影响性能
涡轮叶片的设计需要在空气动力学性能、结构强度和热稳定性之间实现多目标平衡。每一项设计决策都会直接影响效率和使用寿命。.
3.1 机翼气动外形
进气口和出气口的流角、表面曲率以及前缘/后缘半径,这些因素共同决定了流动损失和功输出。 轮廓偏差会改变迎角,从而可能引发流体分离、增加损失并导致载荷分布不均。设计团队必须在空气动力学效益与可制造性之间取得平衡:更薄的边缘虽然可能改善流体行为,但也增加了加工难度和使用中的风险。.
3.2 弦向扭转设计
由于周向速度从根部到叶尖逐渐增大,因此相对流角会随叶片高度的变化而变化。沿叶片展向对叶片进行扭转,可使每个翼型截面保持在最佳攻角,从而在整个展长范围内实现最大的气动效率。短叶片通常扭转较小,而长而低压的叶片通常需要更大的扭转角。.
3.3 强度与振动行为
旋转叶片同时承受离心载荷、空气动力载荷和热载荷。循环载荷可能导致高周疲劳失效。在设计过程中,工程师会对叶片-盘系统进行模态分析,以避开共振范围。他们还会优化叶根过渡圆角,以降低应力集中风险。.
3.4 刀尖间隙控制
叶尖间隙过大会导致泄漏增加,效率降低。相反,间隙过小则可能在高温运行条件下引发摩擦。设计人员必须在热膨胀、离心偏转、制造公差和装配偏差之间取得平衡,以在效率与安全运行之间找到最佳折中方案。.
4. 常见的材料体系及其选择逻辑
材料的选择完全根据工作温度、载荷水平和腐蚀环境来确定。不同阶段的叶片采用截然不同的材料体系。.
| 材料类别 | 典型等级 | 核心表现 | 典型应用 |
|---|---|---|---|
| 镍基超合金 | Inconel 718、GH4169、单晶超级合金 | 高热强度、抗蠕变性、抗氧化性 | 燃气轮机和航空发动机中的惠普高温段叶片 |
| 耐热不锈钢 | 1Cr13、2Cr13、马氏体耐热钢 | 强度稳定、耐蒸汽腐蚀、性价比高 | 中低压蒸汽涡轮叶片、低温工业涡轮级 |
| 钛基合金 | TiAl金属间化合物,Ti-6Al-4V | 密度低、比强度高、中温性能良好 | 航空发动机中的低压涡轮级、压缩机叶片 |
重要的是,材料选择绝不能仅凭钢种名称来决定。完整的规格说明还必须明确热处理状态、晶粒组织要求以及表面涂层标准。完整的材料规格是确保刀片性能稳定的基础。.
5. 冷却技术与表面保护系统
对于高温平台,仅靠基材的性能还不足以满足使用要求。需要采用冷却和涂层技术来进一步提高耐温能力。.
5.1 内部冷却结构
工程师在叶片内部设计了蜿蜒的通道和肋状扰流器。冷却空气(通常从压缩机中引出)流经这些通道,通过对流带走热量,从而降低基体金属的工作温度。冷却通道通常在铸造过程中一体成型。.
5.2 薄膜冷却
叶片表面经过加工,形成密集排列的微小冷却孔阵列。冷却空气通过这些孔排出,并在翼型表面形成一层冷却保护膜,从而使基体金属与高温气体隔离。孔的位置、倾斜角和直径都会对冷却效果产生显著影响。这些特征通常通过激光钻孔或电火花加工制成。.
5.3 隔热涂层(TBC)
叶片表面涂覆了一层陶瓷隔热涂层。该涂层不仅能显著降低金属表面温度,还能提高抗氧化性和耐腐蚀性。必须严格控制涂层厚度和附着力,以防止运行过程中发生剥落和失效。.

6. 制造工艺与质量检验要点
涡轮叶片制造将近净形成形与精密加工相结合。最终的精度和质量取决于端到端的工艺控制。.
6.1 坯料成形工艺
大多数高温叶片都是以精密铸造件为起点。铸造工艺可生产近净形叶片,并集成内部冷却通道。 高性能叶片还可采用定向凝固或单晶铸造工艺,以提升其耐高温性能。尺寸较小、受力适中的叶片可采用锻造坯料。原型件和备件也可通过五轴加工工艺,直接从实心棒材上加工而成。.
6.2 精密加工与精加工
毛坯成形后,通过5轴同步加工形成精密配合特征,例如叶片根部、平台和装配基准面,以确保装配精度。翼型表面通过数控带式精加工或机器人抛光进行进一步精修,以控制表面粗糙度和轮廓精度。.
6.3 全尺寸质量检验
质量检验涵盖三个主要方面:几何精度、表面质量和材料完整性。.
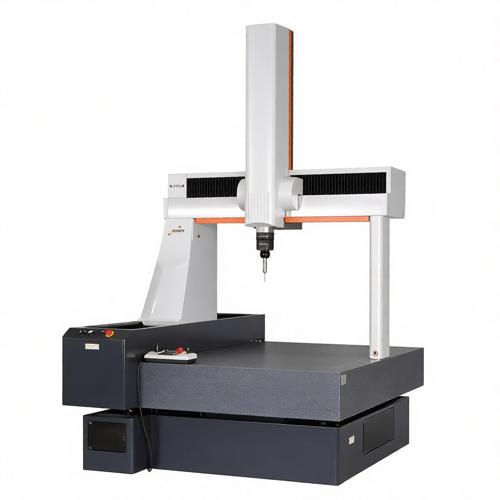
- 几何精度: 通过三坐标测量机(CMM)和光学扫描技术,对机翼剖面、根部尺寸及几何公差进行验证
- 表面质量: 粗糙度测试和荧光渗透检测可检测表面微裂纹
- 内部完整性: 通过射线检测和超声波检测可发现内部夹杂物、气孔及其他铸造缺陷
- 性能验证: 带冷却装置的叶片还会进行气流测试,以验证其冷却性能
在选择涡轮叶片供应商时,项目团队应明确界定项目范围,并从工艺专业知识、质量体系及相关经验等方面综合评估其能力。.
7.1 提前明确制造范围
在项目启动之前,团队应明确供应商是提供完全加工完成的零部件,还是仅对客户提供的毛坯进行机加工。此外,还应明确是否包含热处理、涂层和无损检测等特殊工序。不同的供货范围会导致成本和交货周期存在显著差异。.
7.2 关键能力审查要点
在评估供应商时,应重点考察其在相关材料加工方面的成熟经验、五轴加工和检测设备、特殊工艺认证以及质量可追溯体系。对于安全关键部件,完整的材料可追溯性和检测记录比单纯的价格更为重要。.
7.3 统一需求以实现一致比较
在比较多家供应商时,请使用相同的图纸版本、材料标准和验收标准。这样可以避免期望不一致,并确保报价具有真正的可比性。任何替代材料或工艺在采用前,均须经工程团队审查并批准。.
结论
综合来看,涡轮叶片是涡轮机械设备性能的核心驱动力。其设计、材料、制造和检测共同构成了一个多学科工程体系。对分类的清晰理解、合理的材料选择以及严格的质量控制,是确保涡轮叶片高效、可靠运行的必要前提。.
凭借5轴精密加工、全尺寸检测以及集成表面处理能力,PartsMastery为工业涡轮机和动力设备提供定制化涡轮叶片制造服务。我们支持原型开发、备件生产和小批量制造,并帮助客户实现精准、可靠的涡轮机械部件应用。.